
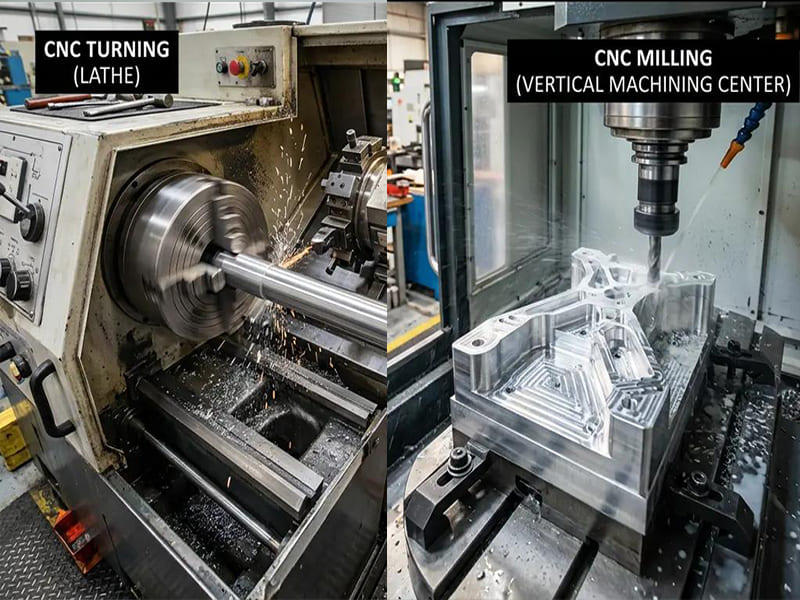
Hızlı Cevap: CNC tornalama ve CNC frezeleme, iki temel eksiltmeli işleme yöntemidir ve doğru seçim neredeyse tamamen parça geometrisi tarafından belirlenir. CNC tornalama, iş parçasını mil içinde döndürürken sabit bir kesici takım X ve Z eksenlerinde hareket eder; dönel simetrik özellikler — dış çaplar, delikler, dişler, konikler ve kanallar — için optimize edilmiştir ve aynı kurulumda işlenen özellikler arasında 0,005–0,020 mm eşmerkezlilik elde eder. CNC frezeleme, dönen çok ağızlı bir takımı sabit bir iş parçası üzerinde X, Y, Z (ve 4 ve 5-axis makinelerde dönel eksenler) yönünde hareket ettirir; düz yüzeyler, cepler, kanallar, çok yönlü delikler ve karmaşık 3D konturlar için optimize edilmiştir. Birçok gerçek parça — hidrolik bağlantı elemanları, havacılık konnektörleri, tıbbi alet milleri — ne tamamen silindirik ne de tamamen prizmatiktir. Bu hibrit parçalar doğru şekilde tornalama-frezeleme (taretinde hem tornalama mili hem de canlı frezeleme takımları bulunan bir makine) ile üretilir; bu yöntem tüm özellikleri bir veya iki kurulumda tamamlar ve ayrı tornalama ile frezeleme kurulumlarının biriktireceği konumsal hatayı ortadan kaldırır. Dört ayrı operasyon gerektiren karmaşık bir hibrit parçada, tornalama-frezeleme genellikle ayrı makinelerde sıralı tornalama ve frezelemeye kıyasla toplam üretim süresini –40% azaltır.
CNC Tornalama ve Frezeleme Neden Temelden Farklıdır
Her iki işlem de bilgisayar kontrollü kesici takımlar kullanarak hassas metal parçalar üretir. Her ikisi de kendi özellik türlerinde ±0,010–0,020 mm aralığında toleranslar elde edebilir. Her ikisi de havacılık, tıp, otomotiv ve endüstriyel uygulamalarda kullanılır. Benzerlik burada sona erer.
Hareket farkı, operasyonel farktır: Tornalamada, iş parçası yüksek hızda döner (çapa ve malzemeye bağlı olarak tipik olarak 200–5.000 RPM) ve kesici takım X ve Z eksenlerinde doğrusal olarak hareket eder. Tüm çaplar parça aynı mil ekseninde dönerken kesildiğinden, özellikler arasındaki eşmerkezlilik doğası gereği milin salgısı tarafından kontrol edilir (hassas bir torna tezgahında tipik olarak 0,003–0,010 mm). Tek bir tornalama kurulumunda üretilen beş farklı çaplı bir mil, beş çapın tümü aynı dönme eksenine referanslıdır ve eşmerkezlilikleri yalnızca makine hassasiyetiyle belirlenir — yeniden bağlama hatalarıyla değil.
Frezelemede, takım döner (çelik ve alüminyumda karbür parmak frezeler için tipik olarak 3.000–20.000 RPM) ve iş parçası sabittir. Takım herhangi bir doğrusal eksen kombinasyonunda hareket edebilir ve 4 ve 5-axis konfigürasyonlarında iş parçası veya takım herhangi bir açıdaki özelliklere erişmek için eğilir. Bu geometrik serbestlik, frezelemeyi dönel simetriye bağlı olmayan esasen herhangi bir şekli üretebilir hale getirir. Düz tabanlı ve dikey duvarlı cepler, değişen eğrilikli konturlu yüzeyler ve iş parçası referans yüzeylerine keyfi açılarda delikler, doğal frezeleme özellikleridir.
Birini diğerinin yerine neden basitçe koyamazsınız: Çok sayıda yatak muylusuna sahip eşmerkezli bir mil üretmek için bir freze tezgahı kullanmak, birden fazla kurulum gerektirir (farklı bir yaklaşım yönünden erişilmesi gereken her çap için bir tane) ve her kurulum bağlama hatası getirir. Dört kurulum boyunca biriken kurulum başına 0,015 mm datum kayması, ilk ve son özellikler arasında toplam 0,030–0,060 mm konumsal belirsizlik üretir — bu, yatak muyluları arasındaki eşmerkezlilik için çizim toleransını aşabilir. Tornalama, aynı mili tek kurulumda mil tarafından 0,005–0,015 mm TIR'de kontrol edilen eşmerkezlilikle üretir.
Tersine, çok sayıda düz sızdırmazlık yüzeyi, çeşitli açılarda kesişen çapraz delikli portlar ve birden fazla yüzeyde dişli NPT portları olan bir hidrolik manifold bloğu üretmek için bir torna kullanmak sürekli yeniden konumlandırma gerektirir — esasen her özellik grubu için kurulumu yeniden tanımlamak anlamına gelir. Bu, tornaları yuvarlak özellikler için ekonomik kılan verimliliği ortadan kaldırır ve yukarıda tartışılan çok kurulumlu konumsal hatayı üretir. Bir frezeleme işleme merkezi, tüm düz yüzeyleri, cepleri ve çapraz delikli portları tanımlanmış bir koordinat sisteminden özellikler arasında ±0,015–0,030 mm konumsal doğrulukla üretir.
CNC Tornalama: Doğru Seçim Olduğu Durumlar
CNC tornalama, parçanın boyutsal doğruluğu ve ilişkileri işlevi en doğrudan etkileyen birincil özellikleri — dış çaplar, iç delikler, dişler, konikler ve bir merkezi eksen boyunca özellikler arasındaki eşmerkezli ilişkiler — dönme ile tanımlandığında doğrudur.
Çap toleransı ve yüzey kalitesi: Bitirme tornalama, üretimde ±0,010–0,025 mm çap toleransları elde eder; dikkatli kurulum ve proses kontrolü ile ±0,005–0,010 mm elde edilebilir. Tornalanmış çaplarda yüzey kalitesi, ilerleme hızına, uç burun yarıçapına ve malzemeye bağlı olarak Ra 0,8–3,2 µm'dir — silecek uç ile azaltılmış ilerlemede bitirme tornalama Ra 0,4–0,8 µm elde eder. Bu değerler yatak yataklarına, kayma geçmelerine ve sızdırmazlık çaplarına doğrudan uygulanabilir.
Tek kurulumlu işlemeden eşmerkezlilik: Çok sayıda eşmerkezli çapa sahip bileşenler (kademeli miller, eksen boyunca farklı konumlarda yatak muyluları, mil gövdesiyle aynı veya farklı çapta dişler) için tornalamanın kritik avantajı, tüm bu özelliklerin aynı dönel referansı paylaşmasıdır. Tek bir tornalama kurulumunda üretilen 200 mm'lik bir mil üzerindeki ilk ve son yatak muylusunun eşmerkezliliği, operatörün yeniden bağlama becerisiyle değil, milin salgısı ve makinenin termal kararlılığıyla — tipik olarak 0,005–0,015 mm TIR — kontrol edilir.
CNC tornalamada diş açma: Tek noktalı diş tornalama, Z ekseni ilerleme hızını mil devri başına tam olarak bir diş adımına senkronize ederek mil çapıyla eşmerkezli helisel dişler üretir. Matematiksel olarak tanımlanabilen herhangi bir diş formu — ISO metrik, UN/UNF, ACME, payanda, API boru — özel takım gerektirmeden programlanabilir ve kesilebilir. Dış dişler için ISO 965 sınıf 4g/6g ve iç dişler için 6H'ye göre diş toleransı üretimde güvenilir şekilde elde edilebilir.
Tornalamanın en ekonomik seçim olduğu uygulamalar: Şanzıman ve motor milleri (tek eksen boyunca çok sayıda yatak çapı), hidrolik silindir çubukları (krom kaplamalı hassas dış çap), pnömatik valf makaraları (çok sayıda sızdırmazlık çapı kademesi), pompa fan milleri, tıbbi kemik vidaları ve implant vidaları (M1,5–M8 aralığı) ve çevrim süresinin birincil maliyet etkeni olduğu her türlü yüksek hacimli kademeli silindirik parça üretimi.
| CNC Tornalama Özelliği | Tipik Üretim Kabiliyeti |
|---|---|
| Dış çap toleransı | ±0,010–0,025 mm standart; ±0,005–0,010 mm hassas |
| Delik çapı (delik işleme) | ±0,010–0,020 mm |
| Parça uzunluğu (alın işleme) | ±0,025–0,050 mm |
| Eş merkezlilik (aynı kurulum) | 0,005–0,015 mm TIR |
| Yüzey kaplaması | Ra 0,8–1,6 µm (finisaj); Ra 0,4–0,8 µm (silecek uç) |
| Diş sınıfı | ISO 6g/6H standart; 4g mevcut |
CNC Frezeleme: Doğru Seçim Olduğu Durumlar
CNC frezeleme, birincil özellikler — düz yüzeyler, kapalı cepler, kanallar, çok yönlü delikler ve karmaşık 3B konturlar — takımın iş parçasına tek bir dönme ekseniyle karşılanamayan birden fazla yönden yaklaşmasını gerektirdiğinde doğru seçimdir.
Düz özelliklerde düzlük ve yüzey kalitesi: Büyük çaplı bir fly cutter veya değiştirilebilir uçlu alın frezesi ile alın frezeleme, kesim alanı üzerinde ±0,010–0,025 mm düzlük ve uç geometrisi ile ilerleme hızına bağlı olarak Ra 0,4–1,6 µm yüzey kalitesi üretir. Bu, sızdırmazlık yüzeyleri, hassas referans yüzeyleri ve kontrollü düzlük gerektiren montaj arayüzleri için esastır.
Delinmiş ve frezelenmiş özelliklerin konumsal doğruluğu: Bir CNC işleme merkezinde, standart takım ve proses ile ±0,010–0,025 mm delik konum doğruluğu elde edilebilir. Termal olarak kararlı yapılara ve lazer kalibrasyona sahip yüksek hassasiyetli 5-axis işleme merkezleri ±0,005–0,010 mm konumsal doğruluk elde eder. Birden fazla yüzeyde tanımlanmış konumlarda 12 dişli port içeren bir manifold bloğu için, tek bir koordinat sisteminde tüm parça boyunca korunan bu konumsal doğruluk, frezelemenin herhangi bir tornalama tabanlı yaklaşıma göre temel avantajıdır.
Cep işleme ve karmaşık geometri: Parmak frezeleme, hiçbir tornalama işleminin oluşturamayacağı kapalı cepler, iç adacıklar ve boşluklar üretir. İç boşluk geometrisine sahip elektronik muhafazalar, ağırlık azaltma cepleri olan yapısal braketler ve karmaşık 3B boşluk yüzeylerine sahip kalıp çekirdekleri için frezeleme, bu özellikler için tek uygulanabilir prosestir.
Çok yüzeyli erişilebilirlik: 3 eksenli işlemede, farklı yüzeylerdeki özelliklere erişmek için iş parçası yeniden konumlandırılmalıdır — referans kayması hatası birikir. 5-axis işlemede, iş mili yeniden konumlandırma olmadan birden fazla yüzeydeki özelliklere yaklaşmak için eğilir, koordinat sistemini korur ve konumsal hatayı makinenin tek kurulum doğruluğuna indirir. Beş veya altı yüzeyde özelliklere sahip parçalar (manifoldlar, muhafazalar, konektör blokları) için 5-axis işleme hem verimlilik hem de doğruluk avantajları sağlar.
Frezelemenin doğru seçim olduğu uygulamalar: Hidrolik ve pnömatik manifold blokları, elektronik muhafazalar ve kasalar, ağırlık azaltma özellikli yapısal braketler, enjeksiyon kalıp çekirdekleri ve boşlukları, bileşik yüzeyli havacılık yapısal bileşenleri ve çok yönlü özelliklere sahip her türlü prizmatik parça.
Tornalama-Frezeleme İşleme: Parçalar Her İki Prosesi Gerektirdiğinde
Birçok üretim parçası ne tamamen silindirik ne de tamamen prizmatiktir. Bir hidrolik bağlantı parçası dişli silindirik bir gövdeye (bir tornalama özelliği) ve altıgen anahtar düzlüklerine ve çapraz delinmiş portlara (frezeleme özellikleri) sahiptir. Bir tıbbi alet mili hassas bir dış çapa ve dişlere (tornalama) ve frezelenmiş düzlüklere, deliklere ve kanallara (frezeleme) sahiptir. Bir havacılık konektörü hassas deliklere sahip tornalanmış bir gövdeye ve frezelenmiş bir montaj flanşına ve kama yuvalarına sahiptir.
İki makine yaklaşımı ve sınırlaması: Hibrit bir parçayı ayrı tornalama ve frezeleme makinelerinde üretmek, parçanın makineler arasında transfer edilmesini, yeniden bağlanmasını ve frezeleme işlemi için referansın tornalanmış özelliklere göre yeniden oluşturulmasını gerektirir. Bu referans kayması, tornalanmış özellikler (torna iş mili eksenine referanslı) ile frezelenmiş özellikler (frezeleme makinesi referansına referanslı) arasında konumsal hata getirir. Mil merkez hattına ±0,020 mm içinde konumlandırılması gereken bir çapraz delik için, ayrı bir frezeleme makinesinde yeniden bağlama ±0,030–0,050 mm konumsal hata üretebilir — toleransı aşar.
Tornalama-frezeleme işleme (mill-turn veya çok görevli işleme olarak da adlandırılır): Bir tornalama-frezeleme merkezi, birincil iş parçası dönüşü için bir tornalama iş mili artı tarette canlı takım pozisyonlarına sahiptir — parmak frezeler, matkaplar, kılavuz tutucular ve diğer frezeleme takımlarını tutan dönen iş mili pozisyonları. İş parçası tornalama iş milinde tutulur ve tüm tornalama işlemleri gerçekleştirilir; ardından C ekseni (iş mili indeksleme) iş parçasını tanımlanmış bir açısal yönelimde konumlandırır ve canlı takım düzlükleri frezeler, çapraz delikleri deler ve kama yuvalarını keser — hepsi aynı kurulumda, tüm özellikler aynı makine koordinat sistemine referanslı olarak.
Bir tornalama-frezeleme merkezinde frezelenmiş özelliklerin tornalanmış özelliklere göre konumsal doğruluğu, makinenin C ekseni indeksleme doğruluğu ve canlı takım konumlandırması ile belirlenir — tipik olarak ±0,010–0,020 mm, bağımsız bir frezeleme işlemiyle karşılaştırılabilir ancak aksi takdirde geçerli olacak yeniden bağlama hatası olmadan.
Karmaşık bir hibrit parça için toplam maliyet karşılaştırması:
| Maliyet Unsuru | Ayrı Tornalama + Frezeleme | Tornalama-Frezeleme (Tek Kurulum) |
|---|---|---|
| Makine operasyonları | Tornalama + transfer + frezeleme | Tek çevrimde tümü |
| Kurulum sayısı | 2–4 (tornalama + frezeleme kurulumları) | 1–2 |
| Transfer ve taşıma | Gerekli; hasar riski ekler | Ortadan kaldırıldı |
| Tornalama ve frezeleme arasında datum kayması | 0,020–0,050 mm (fikstür bağımlı) | ±0,010–0,020 mm (makine kontrollü) |
| Toplam çevrim süresi | Referans | 25–40% daha kısa tipik |
| Muayene gereksinimleri | Kurulum başına tam; çapraz özellik konumları | Basitleştirilmiş; tüm özellikler tek datumdan |
Süreci Parçayla Eşleştirme: Karar Çerçevesi
CNC tornalama, CNC frezeleme ve tornalama-frezeleme işleme arasındaki seçim, parça özelliklerinin geometrik analizinden kaynaklanır.
Adım 1 — Birincil özellik tipini belirleyin: Tolerans açısından kritik özellikler (yatak çapları, sızdırmazlık yüzeyleri, eşmerkezli kademeler) merkezi bir eksen etrafında dönüşle mi tanımlanır, yoksa Kartezyen koordinat sistemindeki konumla mı tanımlanır (düz yüzey konumu, delik deseni konumu, cep derinliği)?
Adım 2 — İkincil özellikleri belirleyin: Parçada birincil olan dönel özellikler ve ikincil olan prizmatik özellikler mi var (düz yüzeyli mil), yoksa birincil olan prizmatik özellikler ve ikincil olan dönel özellikler mi var (hassas delikli gövde)?
Adım 3 — Özellik grupları arasındaki konumsal ilişkiyi değerlendirin: Tornalama özellikleri ve frezeleme özellikleri birbiriyle yaklaşık ±0,030 mm'den daha sıkı toleransla ilişkilendirilmeliyse, iki makineli yaklaşım toleransı güvenilir şekilde karşılayamayabilir ve tek kurulumda tornalama-frezeleme işleme doğru çözümdür.
Adım 4 — Üretim hacmini ve çevrim süresi ekonomisini göz önünde bulundurun: Yüksek hacimli üretim için (ayda yüzlerce ila binlerce parça), çevrim süresi maliyeti belirler. Tornalama, silindirik özelliklerde eşdeğer malzeme kaldırma için tipik olarak frezelemeden 40–70% daha hızlıdır. Tornalama-frezeleme makineleri, bağımsız tornalardan daha yüksek saatlik ücretlere sahiptir ancak hibrit parçalarda toplam üretim süresini azaltarak net maliyet düşüşü sağlar.
Yaygın süreç atamaları:
| Parça Tipi | Birincil Süreç | İkincil Süreç |
|---|---|---|
| Mil (düz silindirik) | CNC tornalama | Yok |
| Kama yuvası ve düz yüzeyli mil | CNC tornalama | Frezeleme (veya tornalama-frezelemede canlı takım) |
| Dişli taslağı | CNC tornalama | Yok (dişli kesme ayrı) |
| Gövde veya braket | CNC frezeleme | Delik işleme (hassas delikler gerekliyse) |
| Hidrolik manifold | CNC frezeleme | Yok (tümü frezeleme tipi özellikler) |
| Hidrolik bağlantı parçası | CNC tornalama | Frezeleme (tornalama-frezeleme tercih edilir) |
| Havacılık konektörü | CNC tornalama + frezeleme | Tornalama-frezeleme tercih edilir |
| Medikal kemik vidası | CNC tornalama (İsviçre tipi) | Yok |
Önemli Noktalar
- Proses seçiminin birincil belirleyicisi geometridir: dönme ile tanımlanan özellikler (çaplar, eşmerkezlilik, dişler) bir torna tezgahına aittir; Kartezyen konumla tanımlanan özellikler (düz yüzeyler, cepler, çok yönlü delikler) bir freze tezgahına aittir. Bu bir tercih değildir — geometri için yanlış proses kullanmak maliyeti artırır ve kaliteyi düşürür.
- CNC tornalamanın çok çaplı miller için doğruluk avantajı eşmerkezliliktir, tek tek özellik hassasiyeti değil: tek bir tornalama kurulumunda üretilen tüm çaplar aynı dönme referansını paylaşır ve ek bağlama gerektirmeden 0,005–0,015 mm TIR eşmerkezlilik üretir. Aynı parçanın bir freze tezgahında yeniden bağlanması, kurulum başına 0,020–0,050 mm konumsal hata getirir.
- CNC frezelemenin avantajı çok yüzeyli erişim ve keyfi özellik konumlandırmadır: bir işleme merkezi, bir manifold bloğunun tüm özelliklerini — delikler, dişler, düz yüzeyler, cepler — kurulumda bir kez tanımlanan tek bir koordinat sisteminden üretir ve baştan sona ±0,010–0,025 mm konumsal doğruluk sağlar.
- Tornalanmış ve frezelenmiş özellikler arasındaki konumsal toleranslar yaklaşık ±0,030 mm'den daha sıkı olduğunda tornalama-frezeleme işleme doğru seçimdir: alternatif — iki makineli sıralı üretim — toleransı aşabilecek yeniden bağlama hatası getirir. Tornalama-frezeleme tek kurulumlu işleme bu hata kaynağını ortadan kaldırır.
- Proses ekonomisini belirleyen saatlik makine ücreti değil, toplam üretim maliyetidir: tornalama-frezeleme makineleri tek başına torna veya freze merkezlerinden daha yüksek saatlik ücretlere sahiptir, ancak kurulum sayısını, elleçlemeyi ve muayene süresini azaltır. Karmaşık hibrit parçalarda toplam maliyet, daha yüksek ücrete rağmen genellikle ayrı makinelerdekinden bir tornalama-frezeleme merkezinde –40% daha düşüktür.
- En yaygın iki proses seçim hatası şunlardır: (1) freze tezgahları mevcut olduğu için silindirik miller için frezeleme kullanmak, gereksiz çevrim süresi ve daha düşük eşmerkezlilik üretmek; ve (2) ilgili özellikleri arasındaki konumsal toleransın yeniden bağlama boyunca elde edilip edilemeyeceğini düşünmeden ayrı tornalama ve frezeleme operasyonları planlamak.
- OEM tedarik ve tasarım ekipleri için: parça çizimlerini incelerken, özelliklerin dönmeyle tanımlı mı (tornalama belirtin), Kartezyen tanımlı mı (frezeleme belirtin) yoksa her ikisi mi (tornalama-frezeleme belirtin veya tedarikçinin özellikler arası konumsal toleransa yaklaşımını doğrulayın) olduğunu belirleyin. Tornalanmış bir dış çap ile frezelenmiş bir çapraz delik arasında ±0,015 mm belirten bir çizim, ya bir tornalama-frezeleme yaklaşımı ya da iki makineli bir proseste olağanüstü bağlama gerektirir — bu, üretim başlamadan önce doğrulanmalıdır, ilk parça muayenesi sırasında keşfedilmemelidir.
Sık Sorulan Sorular
CNC tornalama ile CNC frezeleme arasındaki fark nedir?
CNC tornalama, sabit bir kesici takım malzemeyi kaldırırken iş parçasını makine milinde döndürür — aynı kurulumda üretilen özellikler arasında mükemmel eşmerkezlilik ile silindirik özellikler (dış çaplar, delikler, dişler, konikler, kanallar) üretir. CNC frezeleme, iş parçası sabit kalırken ve makinenin doğrusal ve dönme eksenleri boyunca hareket ederken kesici takımı döndürür — düz yüzeyler, cepler, çok yönlü delikler ve karmaşık 3B konturlar üretir. Belirli bir özellik için doğru proses, özelliğin geometrisi tarafından belirlenir: dönen/eksenel simetrik özellikler bir torna tezgahına aittir; düz/konumsal özellikler bir freze tezgahına aittir. Geometri için yanlış proses kullanmak çevrim süresini artırır, doğruluğu düşürür veya her ikisini birden yapar.
Hangi proses daha doğrudur — tornalama mı frezeleme mi?
Hiçbiri doğası gereği daha doğru değildir; her biri üretmek için tasarlandığı özellik türü için daha doğrudur. CNC tornalama, tüm çaplar tek bir kurulumda işlendiğinde birden fazla çap arasında 0,005–0,015 mm TIR eşmerkezlilik üretir — CNC frezelemenin aynı özellikler için olağanüstü bağlama olmadan eşleşemeyeceği bir eşmerkezlilik seviyesi. CNC frezeleme, ortak bir koordinat sistemine referansla birden fazla delik ve yüzey arasında ±0,010–0,025 mm konumsal doğruluk üretir — bir torna tezgahının dönmeyen özellikler için elde edemeyeceği bir doğruluk. Karşılaştırma “hangisi daha doğru” değil, “bu özellik türü için hangisi daha doğru”dur.”
Bir parça ne zaman hem CNC tornalama hem de CNC frezeleme gerektirir?
Bir parça, hem dönmeyle tanımlı özelliklere (yatak çapları, dişler, gerçek dönmesi gereken eşmerkezli delikler) hem de Kartezyen tanımlı özelliklere (düz yüzeyler, çapraz delinmiş delikler, kama yuvaları, cepler) sahip olduğunda her iki prosesi gerektirir. Dişli gövde ve altıgen düz yüzeylere sahip bir hidrolik bağlantı parçası tipik bir örnektir: diş ve dış çap tornalama özellikleridir; altıgen düz yüzeyler ve çapraz delikler frezeleme özellikleridir. Bu parçalar en iyi şekilde, her iki özellik türünü tek bir kurulumda işleyen ve tornalanmış ile frezelenmiş özellikler arasındaki konumsal ilişkiyi yeniden bağlama hatası eklemek yerine makinenin doğruluğu (±0,010–0,020 mm) içinde koruyan bir tornalama-frezeleme işleme merkezinde üretilir.
Tornalama-frezeleme işleme nedir ve ne zaman belirtilmelidir?
Tornalama-frezeleme işleme (frezeleme-tornalama veya çok görevli işleme olarak da adlandırılır), hem dönen bir iş parçası mili (tornalama operasyonları için) hem de tarette canlı takım pozisyonları (frezeleme, delme ve kılavuz çekme operasyonları için) ile donatılmış bir makine kullanır. Tüm özellikler tek bir kurulumda üretilir ve hem tornalama hem de frezeleme özellikleri aynı makine koordinat sistemine referanslanır. Tornalama-frezeleme şu durumlarda doğru spesifikasyondur: parça hem tornalanmış hem de frezelenmiş özelliklere sahiptir; tornalanmış bir özellik ile frezelenmiş bir özellik arasındaki konumsal tolerans yaklaşık ±0,030 mm'den daha sıkıdır (ayrı makinelerde yeniden bağlama boyunca elde edilemeyebilir); veya karmaşık hibrit parçalarda toplam üretim süresini azaltmak için kurulum sayısının azaltılması gerektiğinde.
CNC tornalama mı yoksa CNC frezeleme mi daha az maliyetlidir?
Tamamen silindirik parçalar için, CNC tornalama parça başına önemli ölçüde daha az maliyetlidir: malzeme kaldırma oranları daha yüksektir, takım kurulumu daha basittir ve tek kurulumlu üretim yeniden bağlama yükünü ortadan kaldırır. Tornalama, eşdeğer silindirik malzeme kaldırma için tipik olarak frezelemeden 40–70% daha hızlıdır. Düz yüzeyler, cepler ve çok yönlü özellikler gerektiren prizmatik parçalar için frezeleme tek uygulanabilir prosestir — tornalama ile maliyet karşılaştırması anlamlı değildir çünkü tornalama bu özellikleri üretemez. Hibrit parçalar için, torna-freze işleme her iki bağımsız prosesten daha yüksek saatlik ücrete sahiptir ancak toplam üretim süresini –40% azaltarak, daha yüksek makine ücretine rağmen toplam parça maliyetini düşürür.
CMS mühendislik ekibi tarafından, otomotiv, havacılık, medikal cihaz, endüstriyel otomasyon ve akışkan sistemleri OEM üretim programları için alüminyum, paslanmaz çelik, titanyum, Inconel ve mühendislik plastiklerinde miller, burçlar, bağlantı parçaları, konektörler, manifoldlar, muhafazalar ve karmaşık çok özellikli bileşenler üretmede 15+ yıllık CNC tornalama, frezeleme ve torna-freze işleme deneyimiyle yazılmıştır. Teknik referanslar: Machinery's Handbook (Tornalama ve Frezeleme Operasyonları), Sandvik Coromant Tornalama ve Frezeleme Uygulama Kılavuzları, Kalpakjian S. ve Schmid S.R. — Manufacturing Engineering and Technology (Tornalama ve Frezeleme bölümleri), SME Fundamentals of Tool Design.
CNC Tornalanmış, Frezelenmiş veya Torna-Freze İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, entegre üretim programlarında CNC tornalama, 3 ve 5-axis frezeleme ve torna-freze işleme sunuyoruz — teklif aşamasında proses seçim rehberliği, geometri-proses eşleştirmesi için DFM incelemesi ve CMM ilk parça muayenesi ile.
[Proses seçim incelemesi ve işleme teklifi isteyin →]


