
Hızlı Cevap: İmalatta takım, parçaların tutarlı, doğru ve ölçekli olarak üretilebilmesi için şekillendirme, tutma, kesme ve doğrulama amacıyla kullanılan kalıpları, pres kalıplarını, fikstürleri, bağlama aparatlarını, kesici takımları ve muayene mastarlarını ifade eder. Temel ayrım, makineler (kuvvet ve hareket sağlayan) ile takım (geometri ve kısıtlama sağlayan — makinenin hangi şekli ürettiğini belirleyen) arasındadır. Enjeksiyon kalıpları, 100.000+ parçalık üretim serileri boyunca ±0,020–0,050 mm toleransları korur; 0,050 mm konumsal hataya sahip bir CNC fikstürü, tuttuğu her parçada aynı hatayı üretir. Takımın ön maliyeti yüksektir ancak ölçekte parça başı maliyeti düşüktür: 50.000 adette $10.000 değerinde bir enjeksiyon kalıbı, maliyete birim başına $0,20 ekler; aynı parçayı $6/birim ile CNC işleme, aynı hacim için $300.000 tutar. Takım yatırımı; hacim, tasarım kararlılığı ve tutarlılık gereksinimleri uyumlu olduğunda haklı çıkar — ve orta-yüksek hacimli imalatta parça başı maliyeti düşürmenin birincil kaldıracıdır.
Takımın İmalatta Gerçekte Anlamı
Takımsız bir makine hareket edebilir — ancak şekli, boyutu veya tutarlılığı garanti edemez. Takım, makinenin gücü ile parçanın geometrisi arasındaki fiziksel arayüzdür.
Bir enjeksiyon kalıplama makinesi düşünün: makine kenetleme kuvvetini (tipik olarak 50–5.000 ton), ısıtmayı ve enjeksiyon basıncını sağlar. Ancak bir kalıp olmadan belirli bir şekli üretemez. Kalıp — takım — parçanın her özelliğini tanımlar: et kalınlığı, yüzey dokusu, delik konumları, diş geometrileri ve geçmeli profil profilleri. Kalıp, parçanın bir M4 konnektör muhafazası mı yoksa bir otomotiv hava yastığı braketi mi olduğunu belirler.
Aynı ilke imalat süreçlerinin tamamında geçerlidir:
- Bir CNC işleme merkezi iş mili dönüşü ve eksen hareketi sağlar; fikstür (takım) iş parçasını doğru konum ve yönelimde tutar, böylece takım doğru geometriyle temas eder
- Bir hidrolik pres kuvvet sağlar; pres kalıbı (takım) bu kuvvetin düz bir rondela, karmaşık bir braket veya bir otomotiv kapı paneli üretip üretmeyeceğini belirler
- Bir delme makinesi dönüş ve ilerleme sağlar; delme bağlama aparatı (takım), matkap ucunu parçanın referans özelliklerine göre tam delik konumuna yönlendirir
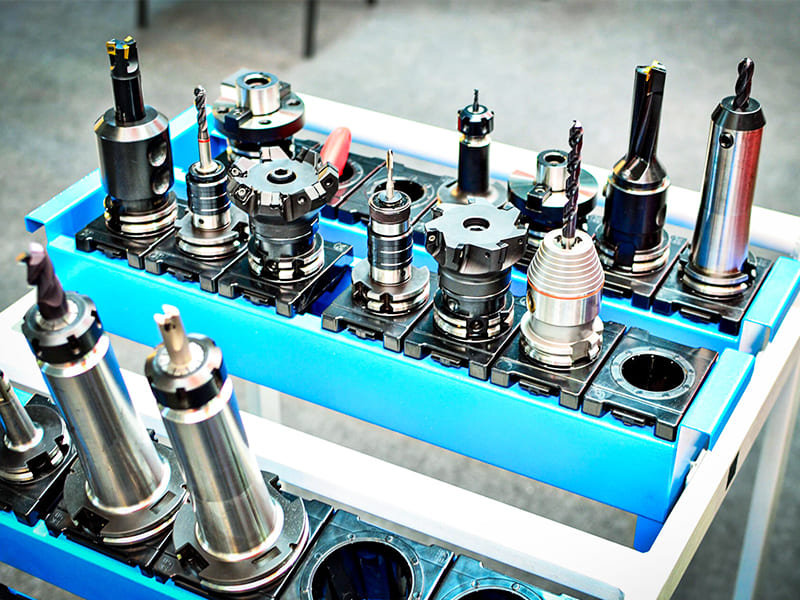
Mühendislik tanımı: Takım, üretilen bir parçanın geometrisini, konumunu veya boyutunu doğrudan kontrol eden herhangi bir amaca yönelik cihaz veya takımdır. Buna şekillendirme takımları (kalıplar, pres kalıpları), tutma takımları (fikstürler, bağlama aparatları), kesici takımlar (parmak frezeler, matkap uçları, tornalama uçları) ve doğrulama takımları (geçer/geçmez mastarlar, CMM fikstürleri, karşılaştırma mastarları) dahildir.
İmalat Takımının Ana Türleri
| Takım Türü | Birincil İşlev | Tipik Tolerans Kabiliyeti | Anahtar Uygulama |
|---|---|---|---|
| Enjeksiyon kalıpları | Eriyik plastiği şekillendirme | ±0,020–0,050 mm | Yüksek hacimli plastik parçalar |
| Döküm kalıpları | Eriyik metali şekle enjekte etme | ±0,050–0,100 mm | Alüminyum/çinko karmaşık bileşenler |
| Pres kalıpları (progresif) | Sac metali kesme ve şekillendirme | ±0,050–0,100 mm | Yüksek hacimli sac metal parçalar |
| CNC fikstürleri | İş parçasını hassas konumda tutma | Konum kontrolü ±0,010–0,050 mm | Hassas işlenmiş bileşenler |
| Delme bağlama aparatları | Matkap ucunu belirtilen konuma yönlendirme | ±0,050–0,100 mm delik konumu | Hacimsel delme operasyonları |
| Kesici takımlar (frezeleme, tornalama) | Geometri oluşturmak için malzeme kaldırma | Sürece bağlı (±0,005–0,050 mm) | Tüm CNC işleme operasyonları |
| Geçer/Geçmez mastarlar | Boyutsal uygunluğu doğrulama | ±0,005–0,010 mm | Üretim kalite kontrolü |
| CMM fikstürleri | Parçaları koordinat ölçümü için tutma | Tutarlı referans referansı | İlk numune ve SPC muayenesi |
Enjeksiyon Kalıpları
Bir enjeksiyon kalıbı, imalat takım kararlarıyla en yaygın olarak ilişkilendirilen takım yatırımıdır. Kalıp, bir boşluk bloğu (parçanın dış geometrisinin negatifi) ve bir çekirdek bloğu (iç geometrinin negatifi), plastiği dağıtmak için yolluk sistemleri, parça katılaşmasını kontrol etmek için soğutma kanalları ve katılaşmadan sonra parçayı çıkarmak için ejektör sistemlerinden oluşur.
Kalıp maliyeti geniş bir aralıkta değişir: basit parçalar için alüminyum prototip kalıpları $2.000–$8.000 tutar ve 1.000–50.000 çevrim takım ömrüne sahiptir; karmaşık parçalar için sertleştirilmiş çelik üretim kalıpları $15.000–$150.000+ tutar ve 500.000–1.000.000+ çevrim takım ömrüne sahiptir. Maliyet şunlarla belirlenir: kalıp çeliği kalitesi ve sertliği, göz sayısı (her göz çevrim başına bir parça üretir), parça karmaşıklığı (alt kesim geometrisi için gereken sürgü, kaldırıcı ve yan hareket sayısı) ve yüzey bitirme spesifikasyonu.
Presleme Kalıpları
Progresif presleme kalıpları, çok istasyonlu bir kalıp kullanarak tek bir pres strokunda birden fazla işlem (kesme, şekillendirme, delme, bükme) gerçekleştirir. Sac metal hammaddesi kalıptan kademeli olarak ilerler; her pres stroku şeridi bir adım ilerletir ve bir sonraki işlemi gerçekleştirir. Karmaşık bir braket üreten bir progresif kalıp 8–12 istasyona sahip olabilir ve parça başına çevrim süreleri 1–3 saniyedir.
Progresif kalıp maliyeti tipik olarak karmaşıklığa ve istasyon sayısına bağlı olarak $20.000–$100.000+ arasındadır. Bu yatırım, çarpıcı çevrim süresi avantajıyla kendini kanıtlar: dakikada 20–60 parça hızında presleme, aynı parçanın işlenmesinden yaklaşık 100× daha hızlıdır ve parça başı maliyetler dolar yerine sent cinsinden ölçülür.
Fikstürler ve Mastarlar
Fikstürler, iş parçasını makinenin kesme eksenine göre belirli bir konumda ve yönelimde tutar. Fikstür, datumu tanımlar — parçanın tüm boyutlarının ölçüldüğü ve üretildiği referans. İyi tasarlanmış bir fikstür, parçayı öyle konumlandırır ki ilk kesim yapıldığında, sonraki tüm kesimler yeniden ölçüm gerektirmeden birbiriyle doğru ilişkide olur.
Fikstür kalitesinin tolerans yığılması üzerindeki etkisi: Bir fikstür, bir iş parçasını 0,050 mm tekrarlanabilir hata ile konumlandırıyorsa, o fikstürde işlenen her parça bu 0,050 mm konumsal hatayı taşır. Bu hata rastgele değil deterministiktir (her parçada aynı hata), ancak işleme operasyonu için mevcut toplam tolerans bütçesini etkiler. ±0,025 mm parça spesifikasyonu için, 0,050 mm konumlandırma hatasına sahip bir fikstür, makine doğruluğundan bağımsız olarak spesifikasyonu ulaşılamaz kılar.
Delme bağlama aparatları kesici takımları, her parça için CMM tabanlı kurulum gerektirmeden tanımlanmış konumlara özellikle yönlendirir. Sertleştirilmiş çelik matkap burçlarına sahip bir delme mastarı, matkap ucunu doğru konuma ve dikliğe yönlendirerek, fikstür-ve-gösterge yöntemlerinin kurulum süresi olmadan hacimsel delme operasyonlarını mümkün kılar.
Prototip, Köprü ve Üretim Takımlama: Yatırımı Aşamaya Uygun Hale Getirme
Takımlama, bir ürünün geliştirme ve üretim yaşam döngüsünün aşamasına uygun olmalıdır. Tasarım stabil hale gelmeden üretim seviyesinde takımlama kullanmak para israfıdır; prototip takımlamayı uygun hacminin ötesinde kullanmak üretim maliyetini israf eder.
| Faktör | Prototip Takımlama | Köprü Takımlama | Üretim Takımlama |
|---|---|---|---|
| Başlangıç maliyeti | Düşük (kalıplar için $500–$5.000) | Orta ($3.000–$20.000) | Yüksek ($10.000–$150.000+) |
| Teslim süresi | Hızlı (3–10 gün) | Orta (2–6 hafta) | Uzun (6–16 hafta) |
| Takım ömrü | Düşük (1–1.000 atış/çevrim) | Orta (1.000–50.000) | Yüksek (100.000–1.000.000+) |
| Uygun hacim | 100–500 adet altı | 500–10.000 adet | 000 adet üzeri |
| Tasarım değişikliği maliyeti | Düşük | Orta | Yüksek (değişiklik başına $2.000–$15.000+) |
Prototip Takımlama
Prototip takımlama, dayanıklılık yerine hız ve tasarım esnekliğine öncelik verir. Alüminyum enjeksiyon kalıpları, yumuşak çelik kalıplar ve 3D baskılı takım insertleri bu kategoriye girer. Birincil değer, tasarım sorunları belirlenmeden önce sertleştirilmiş üretim takımlamaya bağlanmadan, tasarım doğrulaması ve fonksiyonel testler için gerçek malzemeli, üretim süreçli parçaları mümkün kılmaktır.
Bir prototip kalıpta tasarım kusuru keşfetmenin maliyeti, yeni bir alüminyum insert işleme maliyetidir ($500–$2.000 ve birkaç gün). Aynı keşif bir üretim sertleştirilmiş çelik kalıpta $5.000–$20.000 ve yeniden işleme için 2–6 haftaya mal olur. Üretim takımlamaya geçmeden önce prototip takımlamada iki veya üç tasarım iterasyonu çalıştırmak, neredeyse her zaman aynı sorunları üretim takımlamaya kilitlendikten sonra keşfetmekten daha az maliyetlidir.
Köprü Takımlama
Köprü takımlama ara konumu işgal eder: prototip takımlamadan daha dayanıklı, ancak üretimin tam optimize edilmiş çok gözlü yüksek hacimli takımı değil. Tasarım dondurma ile seri üretim takımlama kullanılabilirliği arasındaki boşluğa hizmet eder; tipik olarak ilk müşteri sevkiyatlarını, başlangıç pazar doğrulamasını veya üretim takımlaması paralel olarak inşa edilirken üretim rampasını destekler.
Yaygın bir köprü takımlama senaryosu: bir ürün ticari lansmana hazırdır, ancak tam otomasyonlu 4 gözlü üretim kalıbının inşa edilmesi 16 hafta sürecektir. Daha düşük üretim hızında tek gözlü bir köprü kalıbı, üretim takımı inşa edilirken 4–6 hafta içinde ilk müşteri teslimatlarını destekleyebilir, gelir üretebilir ve pazar kabulünü doğrulayabilir.
Üretim Takımlama
Üretim takımlama, maksimum hacimde parça başına en düşük maliyet, minimum çevrim süresi, maksimum çalışma süresi ve mümkün olan en uzun takım ömrü için tasarlanmıştır. Bu takımlar tipik olarak sertleştirilmiş takım çeliği (HRC 30–34'te P20, HRC 48–52'de H13 veya darbe yüklü takımlama için S7), gelişmiş soğutma kanalı düzenleri (karmaşık geometriler için metal 3D baskı yoluyla konformal soğutma), sıcak yolluk sistemleri (enjeksiyon kalıplamada yolluk malzeme israfını ortadan kaldırır) ve otomasyon entegrasyonu kullanır.
Üretim takımlamasının ekonomisi: 20 saniyelik çevrimde 4 parça üreten 4 gözlü bir enjeksiyon kalıbı saatte 720 parça hızında çalışır. Aynı parçanın bir CNC merkezinde üretilmesi parça başına 3 dakika sürebilir — makine başına saatte yaklaşık 20 parça. Bu üretim hızındaki enjeksiyon takımlaması, 1.000 parça başına 36 daha az makine saati gerektirir ve tipik makine ücretlerinde 1.000 parça başına $1.800–$3.600 doğrudan maliyet tasarrufu sağlar.
Takımlama vs CNC İşleme: Hacim Başabaş Kararı
CNC işleme (takımlama yatırımı yok) ile proses takımlama (kalıp, pres kalıbı veya özel fikstür) arasındaki pratik üretim kararı, temel olarak üretim hacmine dayalı ekonomik bir hesaplamadır.
Enjeksiyon kalıplama için başabaş modeli:
| Cilt | CNC İşleme ($8/parça) | Enjeksiyon Kalıplama ($10.000 kalıp + $1/parça) | Daha İyi Seçim |
|---|---|---|---|
| 100 adet | $800 toplam | $10.100 toplam | CNC işleme |
| 000 adete | $8.000 toplam | $11.000 toplam | CNC işleme (marjinal) |
| 000 adet | $40.000 toplam | $15.000 toplam | Enjeksiyon kalıplama |
| 000 adet | $400.000 toplam | $60.000 toplam | Enjeksiyon kalıplama |
Bu örnekte başabaş noktası yaklaşık 1.400 parçadır. 1.400 parçanın altında, parça başına maliyet daha yüksek olmasına rağmen CNC işleme daha ucuzdur. 1.400 parçanın üzerinde, enjeksiyon kalıbının daha yüksek başlangıç maliyeti, daha düşük parça başına maliyetle fazlasıyla dengelenir.
Başabaş noktası; parça karmaşıklığına, kalıp maliyetine, parça başına maliyet farkına ve beklenen tasarım değişikliği sıklığına göre değişir. Yüksek kalıp maliyeti (karmaşık parça, $30.000 kalıp) başabaş noktasını daha yüksek hacimlere kaydırır; büyük parça başına maliyet farkı (CNC'nin 20 dakika sürdüğü karmaşık parça) başabaş noktasını daha düşük hacimlere kaydırır.
Kararı daha erken takımlamaya yönlendiren temel faktörler:
CNC'nin tek başına üretim hızlarında sürekli olarak koruyamayacağı sıkı toleranslar; parçalar arası varyasyonun ±0,050 mm'nin çok altında tutarlı olmasını gerektiren montaj gereksinimleri; ve tedarik zinciri istikrarının önemli olduğu üretim sürekliliği gereksinimleri (bir kalıp ve bilinen bir tedarikçi, geçici CNC işlemeden daha öngörülebilir tedarik sağlar).
Daha yüksek hacimlerde bile CNC işlemeyi uygun tutan temel faktörler:
Çok düşük yıllık üretim (takım amortismanının hiçbir zaman avantajlı birim ekonomiye ulaşmadığı yılda 500 parçanın altı); hızlı ürün gelişimi (her 6–12 ayda bir tasarım değişiklikleri takım yatırımının geri kazanılmasını zorlaştırır); ve kalıp veya kalıpların maliyet açısından engelleyici takım karmaşıklığı olmadan gerekli toleransı tutamayacağı son derece karmaşık geometri.
Takım Kalitesi Üretim Performansını Nasıl Doğrudan Etkiler
Aynı enjeksiyon kalıplama makinesini, aynı malzeme ve aynı parça spesifikasyonuyla çalıştıran iki üretici, yalnızca kalıp kalitesine bağlı olarak çarpıcı biçimde farklı üretim performansı elde edebilir. Bu, takım kararlarının en önemli pratik sonucudur.
Döngü süresi: Optimize edilmiş soğutma kanallarına sahip iyi tasarlanmış bir kalıp (maksimum ısı çekimi için tasarlanmış kanal çapı, aralığı ve parça duvarlarına yakınlığı), tipik 2 mm duvar kalınlığına sahip bir parça için 12–18 saniyede çevrim yapar. Zayıf soğutma tasarımına sahip veya soğutma kanalları kavite duvarlarından çok uzak olan bir kalıp, aynı parça için 30–40 saniyede çevrim yapabilir. Yılda 100.000 parçada fark, yılda 550–650 makine saatidir — $100/saat makine maliyetinde, yalnızca soğutma tasarımında yıllık $55.000–$65.000 makine maliyeti farkı.
Hurda oranı: Yetersiz havalandırma, dengesiz dolum veya yetersiz çekme açılarına sahip bir kalıp, çapak, eksik dolum, çökme izleri veya çarpılma olan parçalar üretir. Kötü tasarlanmış takımlamada %5–15% hurda oranları yaygındır; iyi tasarlanmış üretim takımlaması %1–2%'nin altında hurda oranları elde eder. Yılda 100.000 parça ve parça başına $2 malzeme maliyetinde, % ile %2% hurda arasındaki fark, yeniden işleme emeği ve makine süresi hariç, yalnızca malzeme israfında yılda $16.000'dir.
Boyutsal tutarlılık: Doğru büzülme telafisi, dengeli dolum ve yeterli soğutmaya sahip bir kalıp, parçadan parçaya varyasyonu spesifikasyonun çok altında olan parçalar üretir. Bu unsurlardan yoksun bir kalıp, üretim boyunca biriken sistematik boyutsal varyasyon üretir; bu da periyodik parti redlerine, montaj uygunsuzluklarına ve kalite bekletmelerine yol açar.
Üretim Maliyetini Artıran Yaygın Takımlama Hataları
Tasarım dondurulmadan önce üretim takımlamasına karar vermek: Sertleştirilmiş çelik enjeksiyon kalıbında yapılan her mühendislik değişikliği, çelik işleme ve ısıl işlem süresinde $2.000–$15.000 ve 2–6 hafta kaybedilen üretim kapasitesine mal olur. Üretim takımlaması taahhüt edildikten sonra üç tasarım iterasyonundan geçen bir ürün, fiilen iki veya üç ek kalıp için ödeme yapmıştır. Doğru yaklaşım, tasarımı doğrulamak için prototip takımlama, erken üretimi desteklemek için köprü takımlama ve yalnızca tasarım dondurulup doğrulandığında üretim takımlaması kullanmaktır.
Takımlamayı en düşük başlangıç teklifine göre seçmek: Düşük maliyetli kalıplar ve kalıplar tipik olarak daha yumuşak çelikten, soğutma optimizasyonuna, kapı konumuna ve ayırma yüzeyi kalitesine daha az özen gösterilerek yapılır. Sonuçlar üretimde ortaya çıkar: daha kısa takım ömrü (daha erken değiştirme gerektirir), daha uzun çevrim süreleri (yetersiz soğutmadan) ve daha yüksek hurda oranları (tutarsız dolum veya yetersiz havalandırmadan). Takımlama maliyetini toplam yaşam döngüsü temelinde değerlendirmek — (takımlama maliyeti) + (çevrim süresi × makine ücreti × hacim) + (hurda oranı × parça maliyeti × hacim) — neredeyse her zaman en düşük başlangıç maliyeti yerine daha yüksek başlangıç takımlama yatırımını destekler.
Takımlama tasarımında DFM'yi göz ardı etmek: Takımlamanın yeniden üretmesi zor olan özellikler — keskin iç köşeler (çekme yok), sınırlı çelik desteğine sahip derin dar girintiler, diferansiyel büzülme yaratan duvar kalınlığı geçişleri — takım karmaşıklığını ve maliyetini doğrudan artırır ve parça kalitesi tutarlılığını azaltır. Kalıplanmış duvarlara 1–2° çekme eklemek, keskin köşeleri minimum yarıçap geçişleriyle (R0,5–1,0 mm) değiştirmek ve duvar kalınlığı varyasyonlarını nominalin ±20%'si içinde tasarlamak, parça kalitesini iyileştirirken takımlamayı doğrudan basitleştirir.
Takım bakımını isteğe bağlı olarak değerlendirmek: Üretim takımlaması, aşınma hızı ve bakım gereksinimleri olan bir sermaye varlığıdır. Enjeksiyon kalıbı ayırma yüzeyleri, kapı gömlekleri ve ejektör pimleri her çevrimde aşınır. Pres kalıp boşlukları kullanımla değişir. Bakım aralıklarını göz ardı etmek, giderek kötüleşen parça kalitesi üretir — ayırma yüzeyleri aşındıkça çapak büyür, boşluklar arttıkça boyutlar kayar — ta ki önlenebilir bir kalite hatası, maksimum kesinti maliyetinde acil takım onarımını zorlayana kadar. Bakım aralıklarını tanımlamak (enjeksiyon kalıpları için malzeme ve parça karmaşıklığına bağlı olarak her 50.000–100.000 çevrimde bir) ve kritik yedek bileşenleri stoklamak bu döngüyü önler.
Önemli Noktalar
- Takımlama, makine kabiliyeti ile parça geometrisi arasındaki arayüzdür: makineler kuvvet, hareket ve güç sağlar; takımlama neyin, hangi toleransla ve hangi tutarlılıkla üretildiğini tanımlar.
- Üç takım aşaması — prototip, köprü, üretim — farklı amaçlara hizmet eder ve tasarım kararlılığı ile üretim hacmine göre seçilmelidir: tasarım dondurulmadan önce üretim takımına yatırım yapmak, önlenebilir takım maliyetinin en yaygın kaynağıdır.
- CNC işleme ile proses takımı arasındaki hacim başabaş noktası, merkezi üretim ekonomisi kararıdır: enjeksiyonla kalıplanabilir plastik parçalar için bu genellikle kalıp maliyeti ve parça başı maliyet farkına bağlı olarak 1.000 ila 5.000 parça arasında gerçekleşir.
- Takım kalitesi doğrudan çevrim süresini, hurda oranını ve boyutsal tutarlılığı belirler: aynı makinelere ve malzemelere sahip iki üretici, yalnızca kalıp veya kalıp tasarım kalitesine bağlı olarak 2× çevrim süresi farkı ve 5–10× hurda oranı farkı elde edebilir.
- Toplam yaşam döngüsü maliyeti — başlangıç takım fiyatı değil — takım yatırım kararları için doğru temeldir: daha düşük başlangıç maliyeti genellikle daha kısa takım ömrü, daha uzun çevrim süreleri ve daha yüksek hurda anlamına gelir; bu da üretim süreci boyunca başlangıç fiyat farkından daha fazla maliyete neden olur.
- Takım tasarımına DFM girdisi hem takım maliyetini hem de üretim hurdasını azaltır: kalıplanmış duvarlardaki çekme açıları (1–3°), minimum iç yarıçaplar ve tutarlı duvar kalınlığı, enjeksiyon kalıp takım maliyeti ve kalitesi için en etkili üç DFM parametresidir.
- OEM tedarik ekipleri için: takım sahipliği, depolama sorumluluğu ve bakım yükümlülüğü, üretim başlamadan önce tedarikçi sözleşmelerinde açıkça belgelenmelidir. Müşteriye ait takım (alıcı takım için ödeme yapar, tedarikçi saklar ve kullanır) tedarik zinciri kaldıracı sağlar ancak takım durumu, bakım geçmişi ve tedarik ilişkisi değişirse taşıma haklarının açık belgelenmesini gerektirir.
Sık Sorulan Sorular
Üretimde takım nedir?
Üretimde takım, parçaları tutarlı ve doğru bir şekilde üretmek için kullanılan kalıplar, zımbalar, fikstürler, bağlama aparatları, kesici takımlar ve mastarlar için ortak bir terimdir. Makinelerden farkı, makinelerin kuvvet ve hareket sağlaması, takımın ise geometri ve kısıtlama sağlamasıdır — ne şeklin üretileceğini tanımlar. Bir enjeksiyon kalıbı plastik bir parçanın her özelliğini tanımlar; bir CNC fikstürü tüm işleme boyutlarının ölçüldüğü datumu tanımlar; bir geçer/geçmez mastarı bir tolerans spesifikasyonu için kabul sınırını tanımlar. Takım olmadan, bir makine hareket edebilir ancak doğru şekli ürettiğini garanti edemez. Uygun takımla, makine bir üretim süreci boyunca tutarlı, doğru boyutlandırılmış parçalar üretir.
Prototip takım, köprü takım ve üretim takım arasındaki fark nedir?
Prototip takım, tasarım doğrulama ve küçük miktarlar — genellikle 1–1.000 parça — için düşük maliyetli, hızlı yapılan takımdır (genellikle alüminyum kalıplar veya yumuşak çelik zımbalar). Dayanıklılık yerine hız ve değiştirilebilirliğe öncelik verir. Köprü takım, ara dayanıklılık ve maliyete sahiptir; tam üretim takımı yapılırken 1.000–50.000 parçanın erken üretimini destekler. Üretim takım, 100.000–1.000.000+ çevrim ömrü için tasarlanmış, minimum çevrim süresi için optimize edilmiş ve otomatik üretimle entegrasyon için tasarlanmış sertleştirilmiş çelik takımdır. Doğru takım aşaması ürünün geliştirme durumuyla eşleşir: tasarım gelişirken prototip takım, pazar lansmanı ve rampa sırasında köprü takım ve tasarım stabil olduğunda ve hacim yatırımı haklı çıkardığında üretim takım.
Takım ne zaman CNC işlemeden daha uygun maliyetlidir?
Takım, üretim hacmine bölünen kümülatif takım yatırımı, sağladığı parça başı maliyet tasarrufundan daha az olduğunda CNC işlemeden daha uygun maliyetli hale gelir. CNC maliyeti $8/parça ve $10.000 kalıptan sonra enjeksiyon kalıplama maliyeti $1/parça olan tipik bir enjeksiyonla kalıplanabilir plastik parça için başabaş noktası yaklaşık 1.400 parçadır. Bu hacmin üzerinde, enjeksiyon kalıplama toplamda daha az maliyetlidir; bu hacmin altında, CNC işleme daha az maliyetlidir. Başabaş noktası kalıp maliyeti, parça başı maliyet farkı ve beklenen tasarım değişikliği sıklığına göre değişir. Büyük parça başı maliyet tasarrufu olan yüksek karmaşıklıktaki parçalar daha düşük hacimlerde başabaş noktasına ulaşır; küçük parça başı tasarrufu olan düşük karmaşıklıktaki parçalar takımı haklı çıkarmak için daha yüksek hacimler gerektirir.
Takım kalitesi üretim çıktısını neden bu kadar önemli ölçüde etkiler?
Takım kalitesi üretimi üç mekanizma yoluyla etkiler. Birincisi, çevrim süresi: iyi soğutulmuş bir enjeksiyon kalıbı 12–18 saniyede çevrim yaparken, kötü soğutulmuş bir kalıp aynı parça için 30–40 saniyede çevrim yapar — tipik hacimlerde makine maliyetinde yılda on binlerce dolar değerinde 2× verim farkı. İkincisi, hurda oranı: doğru havalandırma, dolum dengesi ve çekme açılarıyla düzgün tasarlanmış takım %2%'den az hurda elde eder; kötü tasarlanmış takım çapak, eksik dolum ve çarpılmadan %5–15% hurda üretir. Üçüncüsü, boyutsal tutarlılık: malzeme çekmesini, termal genleşmeyi ve dolum dinamiklerini doğru şekilde telafi eden takım tutarlı boyutlara sahip parçalar üretir; bunu yapmayan takım periyodik parti redlerine yol açan sistematik boyutsal kayma üretir.
Takım yapıldıktan sonra kime aittir?
Takım sahipliği alıcı ve tedarikçi arasındaki anlaşmaya bağlıdır. Müşteriye ait takım düzenlemelerinde, alıcı takım için ayrı bir kalem olarak ödeme yapar, yasal sahipliği elinde tutar ve takımı farklı bir tedarikçiye taşıma veya geri alma hakkına sahiptir. Tedarikçiye ait takım düzenlemelerinde, tedarikçi takımı yapar ve sahip olur, maliyeti üretim süreci boyunca parça fiyatlandırması yoluyla geri kazanır. Müşteriye ait takım tedarik zinciri esnekliği ve kaldıracı sağlar ancak takım durumu, bakım sorumluluğu, sigorta ve taşıma prosedürlerinin açık belgelenmesini gerektirir. Bir takım programına başlamadan önce, alıcılar şunları doğrulamalıdır: takım için kim ödeme yapar, kime aittir, bakım ve onarım maliyetlerinden kim sorumludur, takım durumu nasıl belgelenir ve tedarik ilişkisi sona ererse takıma ne olur.
15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır; bu deneyim, enjeksiyon kalıp takımlandırma koordinasyonu, pres kalıp programları, CNC fikstür mühendisliği ve otomotiv, havacılık, tıbbi cihaz, tüketici elektroniği ve endüstriyel OEM üretim programları için muayene ölçüm sistemlerini kapsamaktadır. Teknik referanslar: Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design), Kalpakjian S. ve Schmid S.R. — Manufacturing Engineering and Technology (Tooling and Fixturing bölümleri), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Metalworking: Sheet Forming — Progressive Dies).
Üretim Programınız için Takım Stratejisi Konusunda Desteğe mi İhtiyacınız Var?
CMS olarak, teklif aşamasında takım spesifikasyonu rehberliği sunuyoruz — prototip ile üretim takımı önerileri, kalıplanabilirlik ve fikstür tasarımı için DFM incelemesi ve takım yatırımını üretim hacmi hedefleriyle uyumlu hale getirmek için takım tedarikçileriyle koordinasyon dahil.
[Takım stratejisi incelemesi ve üretim teklifi talep edin →]


