
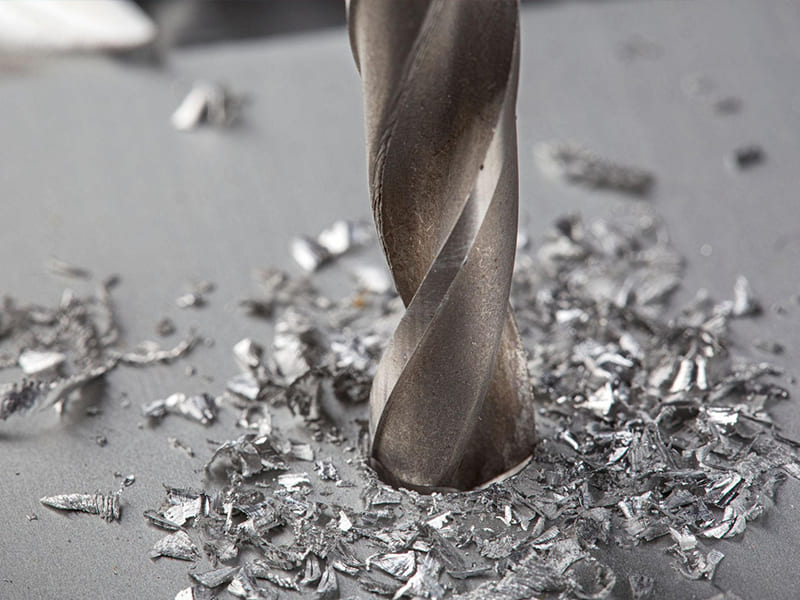
Hızlı Cevap: Metalde hassas delikler delmek beş kontrollü adım gerektirir: (1) matkap kaymasını önlemek için tam konumu işaretleyin ve nokta vurun; (2) sert, eşmerkezli bir başlangıç yatağı oluşturmak için 90°–120° nokta matkabıyla nokta delin; (3) kesme kuvvetini azaltmak ve merkez çizgisini korumak için son çapın 30–50%'sinde bir kılavuz delik delin; (4) malzeme için doğru matkap ucuyla (genel kullanım için HSS, paslanmaz çelik için kobalt M35/M42, sertleştirilmiş çelik için solid karbür) son boyuta delin, malzeme sertliği için uygun RPM ve kesme sıvısı kullanın; (5) kılavuz çekme veya montajdan önce çapı ve konumu doğrulayın ve çapak alın. Çoğu delme hatası — gezinme, aşırı büyük delikler, kırılan takımlar — matkap ucunun kendisinden değil, kurulum hatalarından kaynaklanır.
Delik Hassasiyeti Neden Çoğu Mühendisin Beklediğinden Daha Önemlidir
0,15–0,20 mm konum dışı veya 0,1 mm aşırı büyük bir delik önemsiz görünür. Tek başına öyledir — ancak delikler tek başına değerlendirilmez. Sonrasında ne olduğu bağlamında değerlendirilir: kılavuz çekme, raybalama, rulman montajı, cıvatalı montaj veya sıvı sızdırmazlığı. Bu aşamaların her birinde, küçük bir delme hatası daha büyük bir sistem sorununa dönüşür.
Delme Hataları Montaj Sorunlarına Nasıl Kademelenir
Kılavuz çekilmiş deliklerden diş kalitesi: Kılavuz çekilmiş bir deliğin küçük çapı, dişin tam kavrama ve yük kapasitesine ulaşması için belirli bir aralıkta olmalıdır. Bir M6×1.0 kılavuz çekilmiş delik, kılavuz öncesi matkap çapının 5,0 mm (ISO standardı) olmasını gerektirir. Delinen delik matkap kayması veya salgı nedeniyle 5,2 mm ise, ortaya çıkan dişler standart diş derinliğinin yaklaşık 80–85%'sine sahiptir — sıyrılma mukavemetini orantılı olarak azaltır. 5,4 mm'de diş kavraması daha da düşer ve bağlantı tasarım yükünde başarısız olabilir.
Rulman uyumu: Hassas rulman delikleri H7 toleransına göre belirtilir (20–50 mm delik çapları için tipik olarak ±0,010–0,021 mm). Rulman yatağı için delinen bir delik 0,1 mm aşırı büyükse, yalnızca raybalama ile düzeltilemez — rayba delinen deliğin merkez çizgisini takip eder ve yalnızca çapı düzeltir, konumsal hatayı değil. Aşırı büyük rulman delikleri, rulman dış halkasının yatak içinde dönmesine izin vererek fretting hasarına ve hızlı rulman arızasına neden olur.
Cıvata düzeni hizalaması: 8 cıvatalı bir flanş düzeninde, delik başına 0,15 mm konumsal hata düzen boyunca birikir. Kendi konumsal varyasyonuna sahip karşı flanş, 0,30–0,45 mm'lik en kötü durum yanlış hizalaması üretir; bu, bir veya her iki flanşı deforme etmeden cıvata yerleştirmeyi engelleyebilir. Montaj ya kapanmaz ya da yorulma ömrünü azaltan artık gerilme ile konumuna zorlanır.
Sıvı sızdırmazlığı: Sızdırmazlık portlarının iç yüzeyindeki çıkış çapakları O-ring oturmasını engeller ve sızıntı yolları oluşturur. Bir O-ring kanalında 0,1 mm kadar küçük bir çapak, sızdırmazlık sıkıştırmasını keser ve sökme olmadan bulunması ve giderilmesi zor olan düşük basınçlı bir sızıntı üretir.
İlke: ilk delinen delik, sonraki her işlem için geometrik temeldir. Delme hassasiyetine yatırım yapmak, sonuçlarını alt süreçlerde düzeltmekten her zaman daha ekonomiktir.
Metal için Matkap Ucu Seçimi
Matkap ucu seçimi, delme sırasındaki en önemli karardır — hangi kesme hızlarının elde edilebileceğini, takımın ne kadar hızlı aşınacağını ve deliğin hangi yüzey kalitesine ve çap hassasiyetine sahip olacağını belirler. Karar dört faktörü içerir: takım malzemesi, uç geometrisi, kaplama ve çap.
Takım Malzemesi
Yüksek Hız Çeliği (HSS): Genel amaçlı delme için temel malzeme. Modern M2 HSS (6% W, 5% Mo, 4% Cr, 2% V ile) alüminyum, yumuşak çelik, pirinç ve düşük alaşımlı çeliği orta kesme hızlarında delmek için yeterli sıcak sertlik sağlar. Maliyet etkin, yeniden bilenmesi kolay ve çoğu atölye ve genel üretim uygulaması için uygundur.
Kobalt HSS (M35, M42): 5% Co (M35) veya 8% Co (M42) ilaveli HSS. Kobalt sıcak sertliği önemli ölçüde iyileştirir — alaşım, kesme kenarını standart HSS'den 50–100°C daha yüksek sıcaklıklarda korur. Bu, östenitik paslanmaz çelik (304, 316) ve yüksek nikel alaşımlarını delmek için doğru spesifikasyondur; burada takım kenarındaki kesme sıcaklıkları standart HSS'nin dayanabileceğini aşar. Paslanmaz çelikte standart HSS kullanmak hızlı körelme, delinen yüzeyin iş sertleşmesi ve öngörülemeyen takım ömrü üretir.
Solid karbür: En yüksek performanslı matkap malzemesi — tipik olarak 6–10% kobalt bağlayıcılı tungsten karbür, HSS için 800–900 HV'ye karşı 1500–1800 HV sertlik sağlar. Karbür matkaplar sertleştirilmiş çelikte (HRC 40–60), yüksek silikonlu alüminyum alaşımlarında (HSS için aşındırıcı olan) ve takım ömrünün birincil maliyet etkeni olduğu yüksek hacimli üretim çalışmalarında keskin kesme kenarlarını korur. Karbür HSS'den daha kırılgandır — daha sert kurulumlar gerektirir (matkap presleri yerine işleme merkezleri) ve kesintili kesmelere veya iş parçası hareketine daha az toleranslıdır.
Uç Geometrisi
118° uç (standart): Geleneksel genel amaçlı geometri. Çoğu demirli ve demirsiz malzeme için yeterlidir, ancak standart bir 118° matkabın merkezindeki uzun keski kenarı kesmez — malzemeyi kazır ve ekstrüde eder. Bu keski kenarı, sert, pürüzsüz yüzeylerde matkap kaymasına önemli bir katkıda bulunur.
135° ayırma noktası: İnceltilmiş, yarık kesici kenarlı modifiye geometri. Yarık uç geometrisi, kesmeyen kesici kenar uzunluğunu önemli ölçüde azaltarak kesimin başlangıcında kendinden merkezleme hareketi sağlar. Herhangi bir paslanmaz çelik delme, sert alaşım delme veya hassas işler için 135° yarık uç tercih edilen geometridir. Kendinden merkezleme özelliği, kılavuz delik açma adımına olan ihtiyacı azaltır (ancak kritik konum hassasiyeti için kılavuz delik açma hâlâ önerilir).
Yüksek helis (40°+ helis açısı): Agresif talaş tahliyesinin gerekli olduğu alüminyum ve yumuşak malzemeler için kullanılır. Dik helis açısı pozitif talaş açısı kesme hareketi üretir ve talaşları hızla tahliye eder — bu önemlidir çünkü alüminyumun sünekliği, kanalda birikerek matkabı delikte sıkıştırabilen uzun, ipliksi talaşlar üretme eğilimindedir.
Düşük helis / düz kanal: Standart yüksek helis matkapların “kendinden besleme” yapma eğiliminde olduğu pirinç ve bronz için kullanılır — pozitif talaş açısı geometrisi, matkabın pirinci agresif bir şekilde kavrayıp kendini içeri çekmesine neden olarak ani takım devreye girmesine, büyük deliklere ve potansiyel takım kırılmasına yol açar. Pirinç üzerinde düşük helis veya düz kanal matkaplar kavrama yapmadan kontrollü kesim yapar.
Kaplamalar
Titanyum nitrür (TiN): Sürtünmeyi azaltan, yüzey sertliğini yaklaşık 2000 HV'ye çıkaran ve yumuşak çelik ile alüminyum uygulamalarında takım ömrünü 2–3 kat uzatan altın renkli kaplama. Sıcaklıkların TiN'in oksidasyon eşiğini (~500°C) aştığı yüksek hızlı paslanmaz çelik delmede uygun değildir.
Titanyum alüminyum nitrür (TiAlN): Yaklaşık 800°C'ye kadar oksidasyon direncine sahip koyu gri veya menekşe renkli kaplama — paslanmaz çelik, yüksek sıcaklık alaşımları ve bol soğutucu akışkanın pratik olmadığı kuru işleme uygulamaları için doğru kaplama.
Cilalı kaplamasız (alüminyum için): Alüminyum delmede, kaplamasız cilalı kanallar kaplamalı takımlardan daha iyi alüminyum talaş tahliyesi sağlar, çünkü alüminyum yüksek sıcaklıkta kaplama yüzeylerine kaynak yapma eğilimindedir (yığılmış kenar). Cilalı HSS veya karbür matkaplar, eşdeğer kaplamalı takımdan daha iyi alüminyum delme performansı üretir.
Matkap Seçimi Hızlı Referans
| Malzeme | Önerilen Matkap | Uç Açısı | Helis | Kaplama |
|---|---|---|---|---|
| Alüminyum (genel) | HSS veya karbür | 118°–135° | Yüksek (40°+) | Cilalı kaplamasız veya ZrN |
| Alüminyum (yüksek Si döküm) | Karbür | 135° | Yüksek | Kaplamasız cilalı |
| Yumuşak ve düşük alaşımlı çelik | HSS M2 veya karbür | 118° veya 135° split | Standart | TiN veya kaplamasız |
| Paslanmaz çelik (304, 316) | Kobalt M35/M42 | 135° açılış | Standart | TiAlN veya kaplamasız |
| Sertleştirilmiş çelik (> HRC 40) | Solid karbür | 135° açılış | Standart | TiAlN veya AlCrN |
| Pirinç ve bronz | HSS (düşük helis veya düz kanal) | 118° | Düşük | Kaplamasız |
| Dökme demir | Karbür veya kobalt | 135° | Standart | TiN veya TiAlN |
| İnce sac metal | Kademeli matkap (Unibit) | N/A | N/A | N/A |
Matkap Kaymasını Önleme: En Kritik Ayar Adımı
Matkap kayması — matkap giriş noktasının amaçlanan konumdan yanal yer değiştirmesi — delme hatalarının ortaya çıktığı birincil mekanizmadır. Matkap iş parçasına merkez dışı girdikten sonra, delinen delik kalıcı olarak konum dışı kalır; hiçbir sonraki işlem konumsal hatayı düzeltmez (raybalama çapı iyileştirir ancak mevcut delik eksenini takip eder).
Matkaplar Neden Kayar
Standart bir helisel matkabın merkezindeki keski kenarı kesmez — malzemeye matkabın zorlanmasını gerektiren bir kazıma elemanıdır. Pürüzsüz, düz bir metal yüzeyde, bu keski kenarı başlangıçta tutunmadan temas eder ve herhangi bir asimetrik kuvvet (uç asimetrisi, iş mili salgısı veya yüzey düzensizliğinden) kesici kenarlar devreye girmeden önce matkap ucunun yanal olarak kaymasına neden olur. 0,01°'lik bir iş mili eğimi veya 0,02 mm'lik bir matkap ucu asimetrisi bile düz, sert bir yüzeyde ölçülebilir kayma üretebilir.
Merkez Zımbası
Bir merkez zımbası, amaçlanan delik konumunda küçük bir konik çukur oluşturur. Matkap ucu temas anında bu çukura oturur ve ilk temas aşamasında yanal hareketi önler. Bu teknik el ile delme ve hafif makine işleri için etkilidir, ancak hassas CNC işleri için iki sınırlaması vardır:
- Zımbalanan çukur tipik olarak yüksek hassasiyetle merkezlenmez — zımba nominal konumu işaretler, ancak zımbanın kendisi çarpma şeklinde boyutsal toleransa sahiptir
- Zımbalanan çukur yalnızca yüzeyde kılavuzluk sağlar — işlenmiş bir başlangıç özelliğinin sağladığı rijit, hassas yatağı sağlamaz
Konumsal toleransın ±0,05 mm veya daha sıkı olduğu hassas CNC işlemede, merkez zımbalaması nokta delme ile değiştirilir veya desteklenir.
Nokta Delme
Bir nokta matkabı (ayrıca merkez matkabı veya kısa matkap olarak da adlandırılır), 90° veya 120° uç açısına sahip ve aynadan minimum çıkıntılı kısa, rijit bir delme aletidir. Rijitliği (standart bir helisel matkabın uzun, esnek sapının olmaması) kesimin başlangıcında sapmayı önler.
Nokta delme işlemi, programlanan konumda hassas bir konik çentik oluşturur. Dahil edilen koni açısı (90° veya 120°), ana matkabın uç açısından daha küçük olmalıdır — bu, ana matkabın nokta konisine kesici kenarlarında (çevrede) temas etmesini, keski kenarında (merkezde) değil, sağlar. 135° split-point matkap 120° nokta konisini takip ettiğinde, dış kesici kenarlar önce temas eder ve matkap keski kenarı devreye girmeden önce koni içinde kendini merkezler.
Nokta delme derinliği: Tipik olarak matkap çapının 0,5–1,0 katı derinlik, kılavuz koniyi oluşturmak için yeterlidir. Daha derin nokta delme, ana matkabın delik duvarına girmeden önce daha fazla malzeme kesmesini gerektiren daha büyük bir koni oluşturur.
Üretim yapan CNC işleme merkezleri için, nokta delme ana delme çevriminden önce her delikte sabit bir çevrim olarak programlanır, delik başına birkaç saniye ekler ancak konumsal doğrulukta ölçülebilir iyileşme sağlar, özellikle daha sert malzemelerde.
Kılavuz Delme
Yaklaşık 12 mm'den büyük delikler için, son çaptaki matkaptan önce delinen bir kılavuz delik (son çapın –50'si) iki amaca hizmet eder:
- Yük azaltma: Büyük bir matkabın keski kenarı, matkap çapıyla orantılı bir kesit kazır. Bunun önceden delinmiş bir boşlukla değiştirilmesi, son matkabın yalnızca kesici kenarlarla temas etmesini sağlar, itme kuvvetini önemli ölçüde azaltır ve matkabın hizalamayı korumasını sağlar.
- Merkezleme doğruluğu: Son matkabın kesici kenarları, matkap girerken kılavuz deliğin duvarını takip eder ve oluşturulan merkez çizgisini iş parçası derinliğine kadar korur.
20 mm son delik için: 6–8 mm kılavuz; 30 mm delik için: 10–12 mm kılavuz.
Hız ve İlerleme: Isıyı Kontrol Eden İki Parametre
Çoğu matkap arızası termal arızalardır — aletin kesici kenarı yumuşar, sertliğini kaybeder ve verimli kesmeyi durdurur. Kesici kenardaki sıcaklık öncelikle kesme hızı (yüzey hızı, RPM ve çap tarafından belirlenir) ve ilerleme hızının kombinasyonu ile belirlenir. Bu iki parametrenin doğru kontrolü, yüzlerce hassas delik üreten bir matkap ile ondan sonra körelen bir matkap arasındaki farktır.
Kesme Hızı
Uygun kesme hızı, alet malzemesine ve iş parçası malzemesine bağlıdır. Belirli bir matkap çapı D (mm) ve kesme hızı Vc (m/dak) için gerekli RPM:
RPM = (1000 × Vc) / (π × D)
Malzeme ve alete göre önerilen kesme hızları:
| Malzeme | HSS/Kobalt Vc (m/dak) | Karbür Vc (m/dak) | Notlar |
|---|---|---|---|
| Alüminyum (Si'siz) | 60–120 | 200–400 | Soğutucu delikten verildiğinde çok daha yüksek olabilir |
| Yumuşak karbon çeliği | 20-35 | 80–150 | Sel soğutma kullanın |
| Alaşımlı çelik (4140 tavlanmış) | 15–25 | 60–120 | |
| 304 paslanmaz çelik | 8–15 | 30–60 | Sürtünmeyi en aza indirin; HSS için M35 kobalt kullanın |
| 316 paslanmaz çelik | 6–12 | 25–50 | Daha yüksek nikel içeriği nedeniyle 304'ten düşük |
| Dökme demir (gri) | 20-30 | 60–100 | Kuru veya sisleme; gri dökme demirde sel soğutmadan kaçının |
| Pirinç (kolay işlenebilir) | 40–80 | 100–200 | Tutmayı önlemek için düşük helisli matkap kullanın |
İlerleme Hızı
İlerleme hızı (mm/devir veya mm/dak), kesici kenarın her devirde ne kadar agresif bir şekilde temas ettiğini belirler. Yaygın hata çok hafif ilerlemedir — matkap kesmek yerine sürtünür, malzemeyi verimli bir şekilde çıkarmadan ısı üretir.
Yetersiz ilerleme belirtileri:
- Delme sırasında gıcırdama (kesme değil, sürtünme)
- Görünür talaş üretimi olmadan hızlı körelme
- Delik çevresinde işlenmiş yüzey sertleşmesi (paslanmaz çelik için kritik arıza modu)
Aşırı ilerleme belirtileri:
- Titreşim ve çatırdama
- Çıkışta matkap kırılması
- Aşırı büyük veya yuvarlak olmayan delikler
Paslanmaz çelik ve çelikte HSS/kobalt matkaplar için, CNC işlemede 3–12 mm çaplar için pratik başlangıç ilerlemesi 0,05–0,15 mm/devir; 12–25 mm için 0,10–0,25 mm/devir'dir. Tam derinlik boyunca tutarlı ilerleme basıncı koruyun — kör deliğin dibinde veya çıkışta ilerlemeyi azaltmak, sürtünme ve işlenmiş yüzey sertleşmesinin yaygın bir nedenidir.
Proses Geri Bildirimi Olarak Talaş Görünümü
Talaş durumu, enstrümantasyon olmadan kesme koşulu hakkında doğrudan geri bildirim sağlar:
| Talaş Görünümü | Teşhis | Düzeltme |
|---|---|---|
| Parlak gümüş, kısa, kıvrılmış | Doğru — kesim temiz ve sıcaklık kontrol altında | Mevcut parametreleri koruyun |
| Mavi veya kahverengi renklenme | Aşırı ısınma — kesici kenar yumuşaması | RPM'i azaltın; kesme sıvısı ekleyin veya artırın |
| Toz halinde toz (talaş yok) | Çok yavaş veya körelmiş takım; malzeme kesilmek yerine bulaşıyor | İlerlemeyi artırın veya takımı değiştirin |
| Uzun ipliksi şeritler | Zayıf talaş kırılması; delikte birikme riski | Kademeli delme ekleyin; matkap geometrisi değişikliğini düşünün |
| Yırtık, düzensiz talaşlar | Kesici kenar körelmiş | Matkabı değiştirin veya yeniden bileyleyin |
Kesme Sıvısı Seçimi ve Uygulaması
Kesme sıvısı üç işlev sağlar: soğutma (kesme bölgesinden ısıyı uzaklaştırma), yağlama (takım ve iş parçası arasındaki sürtünmeyi azaltma) ve talaş tahliyesi (talaşları delikten yıkama). Her işlevin önemi malzemeye göre değişir.
Paslanmaz çelik için (en yüksek öncelikli uygulama): Kesme sıvısı zorunludur. 304 ve 316 paslanmaz çelik sürtünme altında işlenmiş yüzey sertleşmesine uğrar — kesme olmadan herhangi bir sürtünme teması (yetersiz ilerleme, bekleme veya kuru kesme) saniyeler içinde matkap kenarını körelten sertleşmiş bir tabaka oluşturur. Kükürtlü veya klorlu kesme yağı, takım ucunda hem soğutma hem de aşırı basınç yağlaması sağlar. Minimum uygulama: sel veya takım tarafı uygulaması; asla kuru.
Yumuşak ve alaşımlı çelik için: Kesme sıvısı takım ömrünü uzatır ve yüzey kalitesini iyileştirir ancak paslanmaz çelik kadar kritik değildir. Çözünür yağ (%5–10% konsantrasyon) veya saf kesme yağı uygundur. Karbür ile daha yüksek kesme hızlarında sel soğutma standarttır.
Alüminyum için: Alüminyumun yüksek termal iletkenliği, ısıyı iyi dağıttığı anlamına gelir. Hafif mineral yağ sisi veya alüminyum uyumlu kesme sıvısı, yığılmış kenar oluşumunu (yüksek sıcaklıkta kesici kenara alüminyum kaynaması) önler. Sel su bazlı soğutma, CNC üretiminde yaygın olarak kullanılır. Uygun şekilde tasarlanmış cilalı helisli matkaplarla düşük hızlarda kuru kesme mümkündür.
Pirinç ve bronz için: Genellikle kuru veya hafif sisleme ile işlenir. Pirincin serbest işlenme özelliği ve talaş kırma eğilimi nedeniyle ağır kesme sıvısı gerekli değildir.
Derin delikler için (> 3× çap): Kesme sıvısı talaş tahliyesi için kritik hale gelir — delikten çıkamayan talaşlar dipte birikir, bu da itme kuvvetinin artmasına, hızlı sıcaklık yükselmesine ve matkap kırılmasına neden olur. Matkap gövdesi ve sapındaki kanallardan kesme kenarına iletilen soğutucu (through-tool coolant), derin delikler için en etkili iletim yöntemidir. Through-tool soğutucu mevcut değilse, talaşları temizlemek için düzenli geri çekme ile kademeli delme (peck drilling) esastır.
Tam Delme Sırası
Adım 1: Yerleşim ve Nokta Vurma
Delik konumunu yerleşim boyası ve çizici ile veya doğrudan CNC programlamasından işaretleyin. El veya matkap presi işi için, işaretin üzerine hassas şekilde nokta vurun. Delme öncesinde nokta vurma izinin konumunu doğrulayın — yanlış konumdaki bir nokta vurma izi, yeniden işaretleme ve yeniden nokta vurma olmadan düzeltilemeyecek yanlış konumlu bir delik oluşturur.
Adım 2: Rijit İş Parçası Bağlama
İş parçasını mengene, fikstür plakası veya özel fikstür içine sıkıştırın. İş parçası delme sırasında kaymamalıdır. Hassas CNC işi için fikstür nitelikli olmalıdır (delme programına başlamadan önce iş parçasının fikstür içindeki konumsal doğruluğu doğrulanmalıdır). Tezgah delme işlemi için, elle konumlandırma yerine mengene kullanın — matkapla birlikte dönen bir iş parçası hem güvenlik tehlikesidir hem de yanlış deliğin boyutsal garantisidir.
Adım 3: Kılavuz Matkap (Spot Drill)
Kılavuz matkap (90° veya 120° uç açısı) kullanarak yaklaşık matkap çapının yarısı derinliğe kadar programlı veya manuel bir kılavuz delme işlemi yapın. Devam etmeden önce kılavuz deliğin tam olarak gerekli konumda olduğunu doğrulayın.
Adım 4: Ön Delik Matkabı (Nihai Çaplar > 12 mm için)
İtme yükünü azaltmak ve nihai delme adımı için merkez çizgisini korumak amacıyla nihai çapın 30–50%'sinde bir ön delik delin.
Adım 5: Nihai Delme
Malzeme ve geometri gereksinimlerine uygun matkap ucunu seçin. Malzemeye özgü parametrelere göre RPM ve ilerlemeyi ayarlayın. Kesme sıvısı uygulayın. Belirtilen derinliğe kadar delin. Derin delikler için (> 3× çap), kademeli delme kullanın: 1–2× çap derinliğe kadar delin, talaşları temizlemek için tamamen geri çekin, yeniden girin, tekrarlayın.
Adım 6: Çapak Alma
Giriş ve çıkış çapaklarını almak için havşa, çapak alma aleti veya pah freze ucu kullanın. Giriş pahı ayrıca bağlantı elemanları için kılavuz sağlar. Çıkış çapağı, özellikle ince malzemede, eşleşen parçalar arasında düz teması engelleyebilir ve montajdan önce alınmalıdır.
Adım 7: Muayene
Delik çapını kalibre edilmiş tıkaç mastarı, delik mastarı veya CMM ucu ile doğrulayın. Delik konumunu çizim datuma göre CMM veya optik karşılaştırıcı ile doğrulayın. Dişli delikler için dişi GO/NO-GO diş tıkaç mastarı ile doğrulayın. Parça sonraki işlemlere geçmeden önce sonuçları çizim toleranslarına göre kaydedin.
Proses Kontrol Listesi
| Adım | Eylem | Kontrol |
|---|---|---|
| 1 | Delik konumunu işaretle | Doğru, doğrulanmış |
| 2 | İş parçasını rijit şekilde sıkıştır | Delme yükü altında hareket yok |
| 3 | Kılavuz matkap | Doğru konum onaylandı |
| 4 | Ön delik matkabı | Nihai çap > 12 mm ise |
| 5 | Nihai delme | Doğru hız, ilerleme, sıvı |
| 6 | Kademeli çevrim | Derinlik > 3× çap için |
| 7 | Çapak alma | Giriş ve çıkış |
| 8 | Muayene | Çapa ve konum çizime göre |
Yaygın Delme Kusurları ve Kök Nedenleri
| Kusur | En Yaygın Neden | Düzeltici Eylem |
|---|---|---|
| Delik yanlış konumda | Girişte matkap kayması | Kılavuz matkap ekle; nokta vurma doğruluğunu doğrula |
| Delik büyük | Aynada veya iş milinde salgı; aşınmış matkap | Ayna TIR'ını kontrol et; matkabı değiştir |
| Pürüzlü iç yüzey | Kör matkap; aşırı ısınma; paslanmaz çelik iş sertleşmesi | Takımı değiştir; kesme sıvısı ekle; hızı düşür |
| Kırık matkap | Talaş sıkışması; aşırı ilerleme; çıkışta patlama | Kademeli delme çevrimi ekleyin; ilerlemeyi azaltın; bol soğutma sıvısı kullanın |
| Matkap derinlikte merkezden sapıyor | Yüksek L/D oranında matkap esnekliği | Derin delikler için kısa matkap veya içten soğutmalı matkap kullanın |
| Giriş çapak | Normal; matkap geometrisi tarafından kontrol edilir | Nokta pahlı matkap kullanın veya sonrasında çapak alın |
| Çıkış çapak | Matkap çıkış kuvveti | Çıkışta ilerlemeyi azaltın; destek malzemesi kullanın |
| İş sertleşmesi bölgesi | Paslanmaz çelikte yetersiz ilerleme; sürtünme | İlerlemeyi artırın; kobalt matkap kullanın; kesme sıvısı ekleyin |
Önemli Noktalar
- Delme hassasiyeti, her alt işlemin temelidir — kılavuz çekme, raybalama, rulman montajı ve montaj işlemlerinin tümü, delinmiş deliğin konumunun, çapının ve düzlüğünün başlangıçtan itibaren doğru olmasına bağlıdır.
- Kılavuz delme, matkap sapmasını önlemenin en etkili tek yöntemidir hassas işlerde — ana matkap devreye girmeden önce uç asimetrisini ve mil salgısını düzelten rijit, hassas bir yatak oluşturur.
- Takım seçimi malzemeyle eşleşmelidir: paslanmaz çelik için kobalt M35/M42 (iş sertleşmesi direnci), sertleştirilmiş çelik için katı karbür, alüminyum için yüksek helisli cilalı HSS veya karbür, pirinç için düşük helisli veya düz kanallı HSS.
- Çoğu malzemede yetersiz ilerleme, aşırı ilerlemeden daha zararlıdır — kesme yerine sürtünme, talaş üretmeden ısı oluşturur, takımı hızla köreltir ve paslanmaz çelikte iş sertleşmesine neden olur.
- Kesme sıvısı paslanmaz çelik için zorunludur ve tüm çelikler için son derece faydalıdır — iş sertleşmesini önler, takım ömrünü uzatır ve yüzey kalitesini iyileştirir.
- Talaş görünümü gerçek zamanlı proses geri bildirimidir: mavi talaşlar aşırı ısınma anlamına gelir; toz halinde döküntü sürtünme anlamına gelir; parlak kıvrılmış talaşlar doğru koşullar anlamına gelir.
- Delinmiş bileşenler belirten OEM satın alma ekipleri için: çizimler delik çapı tolerans sınıfını (hassas geçmeler için H7; boşluk delikleri için genel ±0,1 mm), konum toleransını (GD&T gerçek konum veya koordinat toleransı), yüzey kalitesi gereksinimini (delik yüzeyi için Ra değeri) ve çapak alma gerekip gerekmediğini belirtmelidir — bunların belirtilmemesi üretim partileri arasında tutarsız sonuçlar doğurur.
Sık Sorulan Sorular
Matkap ucum neden sürekli sapıyor?
Matkap sapması, matkap ucunun girişte iş parçası yüzeyinde kendini merkezleyememesi durumunda oluşur. Başlıca nedenler: ucun konumlanması için başlangıç özelliğinin (merkez zımbası çukuru veya kılavuz matkap konisi) olmaması; kendini merkezleyemeyen aşınmış veya asimetrik matkap ucu geometrisi; matkap ucunun tek bir eksen etrafında dönmek yerine dairesel bir yol izlemesine neden olan aşırı mil salgısı; ve yetersiz iş parçası rijitliği — gevşek veya sabitlenmemiş iş parçası, matkap temas ettiğinde yanal olarak kayar. Önleme, hassas bir başlangıç özelliği (hassas CNC işler için kılavuz matkap, manuel işlemler için merkez zımbası), keskin ve doğru bilenmiş matkap ucu, doğrulanmış mil ve ayna salgısı ve iş parçasının rijit bağlanmasını gerektirir.
Metal için en iyi matkap ucu hangisidir?
Matkap ucu seçimi malzemeye bağlıdır. Çoğu çelik için (yumuşak, alaşımlı, karbonlu): el ve matkap presi işleri için HSS M2 veya kobalt M35; üretim hacimlerinde CNC işleme merkezleri için katı karbür. Paslanmaz çelik için (304, 316): kobalt M35 veya M42 minimum gereksinimdir — standart HSS, paslanmaz çelikte oluşan sıcaklıklarda kenarını koruyamadığı için hızla körelir. Sertleştirilmiş çelik için (HRC 40 üzeri): yalnızca katı karbür. Alüminyum için: cilalı kanallı HSS veya yüksek helis açılı karbür. Pirinç için: tutmayı önlemek için düşük helisli (veya düz kanallı) standart HSS. İnce sac için: delik çevresinde yırtılma ve deformasyonu önlemek için kademeli matkap (Unibit).
Metal delerken kesme yağına ihtiyacım var mı?
Çelik ve paslanmaz çelik için: evet, güvenilir sonuçlar için kesme yağı veya su bazlı soğutma sıvısı gereklidir. Özellikle paslanmaz çelik için kuru delme kabul edilemez — paslanmaz çelik sürtünme koşullarında iş sertleşmesine uğrar ve kesme sıvısı olmadan, kesimdeki kör bir nokta veya kısa bir tereddüt, kalan takım ömrünü geçersiz kılan sertleşmiş bir katman oluşturur. Paslanmaz çelik delmede kükürtlü veya klorlu kesme yağı (aşırı basınç yağlaması için) standarttır. Yumuşak çelik için: kesme sıvısı takım ömrünü uzatır ve yüzey kalitesini iyileştirir, üretim ortamlarında kullanılmalıdır. Alüminyum için: hafif mineral yağ sisi veya alüminyum uyumlu soğutma sıvısı yığılmış kenarı önler. Pirinç ve dökme demir genellikle kuru delinebilir, ancak sisleme takım ömrünü uzatır.
Deldiğim delikler neden aşırı büyük?
Aşırı büyük delikler tipik olarak üç mekanizma tarafından üretilir: girişte matkap sapması (matkap merkez dışı başlar ve işe girerken aşırı büyük, oval veya eksantrik bir delik oluşturur); mil veya ayna salgısı (0,02–0,05 mm veya daha fazla salgıyla dönen bir matkap, bir nokta yerine dairesel bir yay izler ve nominal matkap çapından daha büyük bir delik keser); ve kör veya aşınmış matkap (asimetrik veya çatlak uçlu bir matkap düzensiz keser ve aşırı büyük veya düzensiz delikler üretir). Düzeltici eylemler: sapmayı önlemek için kılavuz delme ekleyin; bir test göstergesiyle mil TIR'ını ölçün ve salgı 0,02 mm'yi aşarsa aynayı değiştirin; aşınmış matkapları tamamen bozulana kadar kullanmak yerine düzenli aralıklarla değiştirin.
Profesyoneller CNC işlemede hassas delikleri nasıl deler?
Hassas CNC işlemede, hassas delik delme kontrollü bir sıra izler: hassas bir başlangıç özelliği oluşturmak için programlanan konumda kılavuz delme (bu, mil başlatma varyasyonunu telafi eder ve konumsal kılavuzluk sağlar); büyük çaplı delikler için pilot delme (> 12 mm); malzeme ve takım spesifikasyonuna göre uygun kesme hızı ve ilerleme uygulayın; malzemeye uygun kesme sıvısı kullanın; talaş tahliyesini kontrol etmek için çaptan 3× fazla derinliklerde kademeli delme çevrimleri kullanın; delme sonrası çapak alın; ve parça kılavuz çekme veya montaja geçmeden önce kalibre edilmiş ölçüm aletleriyle çap ve konumu çizim toleranslarına göre doğrulayın. Kritik ilke: delme hassasiyeti, bir matkabı metale zorla iterek değil, kurulum ve proses kontrolü yoluyla elde edilir.
CMS mühendislik ekibi tarafından, otomotiv, havacılık, medikal ve endüstriyel OEM üretim uygulamalarına yönelik alüminyum, yumuşak çelik, 304 ve 316 paslanmaz çelik, alaşımlı çelik ve pirinç parçalarda delik açma operasyonlarında 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: ASME Y14.5-2018 (Delikler için Geometrik Boyutlandırma ve Toleranslandırma), ISO 286-1 (Delik Tolerans Sistemi), Sandvik Coromant Delme Uygulama Kılavuzu, Kennametal Delme Teknik Referansı.
Hassas CNC Delinmiş, Kılavuz Çekilmiş ve Raybalanmış Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, alüminyum, çelik, paslanmaz çelik ve pirinçte çizim spesifikasyonuna uygun hassas delinmiş delikler, kılavuz çekilmiş dişler ve raybalanmış delikler üretiyoruz — her hassas delik uygulaması için standart proses adımları olarak nokta delme, kılavuz delme ve uygun kesme sıvısı ile.
[Delme spesifikasyon incelemesi ve CNC işleme teklifi isteyin →]


