
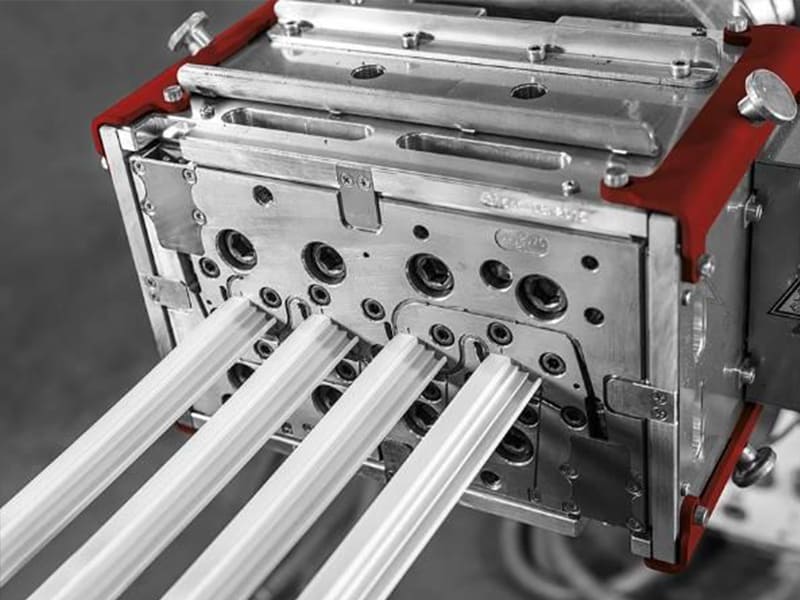
Hızlı Cevap: Plastik ekstrüzyon prosesi, erimiş plastiği sürekli olarak şekillendirilmiş bir kalıptan geçirerek sabit kesitli parçalar — borular, tüpler, profiller, kablo yalıtımı, contalar ve levha — çok yüksek üretim hızlarında ve düşük birim maliyetle üretir. Ekstrüzyon kalıp takım maliyeti $1.000–$10.000 (enjeksiyon kalıpları için $5.000–$100.000+ karşısında) ve proses dur-kalk çevrimleri olmadan sürekli çalışır. Ulaşılabilir tolerans ±0,1–0,5 mm'dir — sürekli profiller ve sızdırmazlık uygulamaları için yeterli, ancak hassas montaj geçme parçaları için uygun değildir. Ürün geometrisi sabit kesitli olduğunda, üretim hacmi yüksek olduğunda ve doğrusal metre başına maliyet ekonomik öncelik olduğunda ekstrüzyonu seçin. Parça karmaşık 3D geometri, sıkı toleranslar veya uzunluk boyunca değişen özellikler gerektirdiğinde enjeksiyon kalıplamayı seçin.
Mühendisler Neden Plastik Ekstrüzyonu Tercih Ediyor
Plastik ekstrüzyon prosesi, enjeksiyon kalıplama, şişirme kalıplama veya termoformdan temel olarak farklı bir mühendislik alanını işgal eder. Başka bir proses için bir uzlaşma veya daha düşük maliyetli bir ikame değildir — belirli bir ürün sınıfı için tek pratik üretim yöntemidir ve bu sınıf içinde maliyet, hız ve süreklilik açısından tüm alternatiflerden üstündür.
Ekstrüde ürünlerin tanımlayıcı özelliği sabit kesittir: kalıp profil geometrisini belirler ve her doğrusal metre çıktı aynı kesite sahiptir. Bu kısıtlama aynı zamanda prosesin gücü ve sınırlamasıdır. Uzunluğa uzatılmış tekdüze bir profil olarak tanımlanabilen herhangi bir ürün — boru, tüp, conta, tel yalıtımı, pencere çerçevesi, levha, film — doğal bir ekstrüzyon adayıdır. Değişken kesit, üç boyutlu karmaşıklık veya hassas montaj özellikleri gerektiren herhangi bir ürün değildir.
Bir ürün ekstrüzyon profiline uyduğunda, ekonomi çekicidir:
- Çevrim başına kalıp açma ve kapama yok: proses sürekli çalışır, saat başına parça yerine saat başına metre cinsinden ölçülür
- Düşük takım yatırımı: $1.000–$10.000 arasında bir ekstrüzyon kalıbı, enjeksiyon takımının 4–8 haftalık kalıp üretim süresi olmadan hemen üretime olanak tanır
- Minimum malzeme atığı: malzeme yolluk, giriş veya çapak olmadan sürekli akar
- İşgücü verimliliği: tek bir operatör, vardiya başına yüzlerce metre üreten çalışan bir ekstrüzyon hattını yönetebilir
Plastik Ekstrüzyon Prosesi Nasıl Çalışır
Aşama 1: Malzeme Besleme
Ham plastik — tipik olarak pelet veya toz — ekstrüderin arkasındaki bir huniye yüklenir. Yerçekimi malzemeyi namluya besler ve burada dönen vidayla karşılaşır. Pigment konsantreleri, UV stabilizatörleri, alev geciktiriciler ve diğer katkı maddeleri bu aşamada hat içi renklendirme ve özellik modifikasyonu için harmanlanabilir.
Aşama 2: Vida Taşıma, Ergitme ve Basınçlandırma
Ekstrüder namlusu, tüm üretim boyunca sürekli dönen bir helisel vida içerir — enjeksiyon kalıplamadaki ve aynı zamanda enjeksiyon işlevi gören pistonlu vidanın aksine. Ekstrüzyon vidası, malzeme besleme bölgesinden kalıba doğru ilerlerken üç eşzamanlı işlevi yerine getirir:
Taşıma: Malzeme helisel kanal boyunca ileri taşınır.
Ergitme: Namlu ısıtıcı bantları (malzemeye bağlı olarak 160–300°C'ye ayarlanır) ve vida dönüşünden kaynaklanan mekanik kayma ısısı plastiği tekdüze şekilde eritir. Katı peletlerden homojen eriyiğe geçiş tipik olarak namlu uzunluğunun ilk 60–70%'si içinde gerçekleşir.
Basınçlandırma: Vida geometrisi, erimiş malzemeyi kontrollü akış hızı ve basınçta kalıptan ileri doğru iten basınç oluşturur. Kalıptaki tipik eriyik basınçları, malzeme ve kalıp tasarımına bağlı olarak 10–30 MPa'dır.
Ekstrüzyonun kilit kolaylaştırıcı özelliği: vida asla dönmeyi durdurmaz. Bu sürekli dönme hareketi sürekli malzeme akışını sağlar, bu nedenle ekstrüzyon saatlerce veya günlerce kesintisiz çalışabilir.
Aşama 3: Kalıp Şekillendirme
Erimiş plastik namludan çıkar ve kalıba girer — ekstrüdatın nihai kesitini tanımlayan hassas işlenmiş bir takım. Kalıp tasarımı, ekstrüzyon takımının en yüksek beceri gerektiren unsurudur:
Boru ve tüp kalıpları içi boş deliği oluşturmak için merkezde bir mandrel (torpido) içerir; dış kalıp halkası dış çapı tanımlar. Mandrel destek bacakları, bitmiş parçada kaynak hatlarını önlemek için dikkatlice akıcı hale getirilmesi gereken akış kısıtlama noktaları oluşturur.
Profil kalıpları karmaşık kesitler (pencere çerçeveleri, yapısal profiller, çok odacıklı kesitler) için tüm kesit bölgelerinde akış direncinin dikkatli dengelenmesini gerektirir ve tekdüze çıkış hızı sağlar — eşit olmayan hız ekstrüdatın eğilmesine, burulmasına veya iç gerilme sergilemesine neden olur.
Levha kalıpları (düz kalıplar veya elbise askısı kalıpları olarak da adlandırılır) eriyik akışını, tüm levha genişliği boyunca akış hızını ve kalınlığı eşitlemek için tasarlanmış bir iç manifold geometrisi kullanarak geniş, ince bir çıkış aralığı boyunca yanal olarak dağıtır.
Kalıp şişmesi: Eriyik haldeki plastik kalıp ağzından çıktığında hafifçe genişler — kalıptan akış sırasında oluşan elastik gerinim çıkışta kısmen geri kazanılır ve malzemenin viskoelastik özelliklerine bağlı olarak kesit boyutları yaklaşık %5–30% artar. Kalıp boyutları, bunu telafi etmek için hedef boyutlardan daha küçük tasarlanmalıdır; bu da malzemeye özgü kalıp şişmesi bilgisi gerektirir. Bu, ekstrüzyon kalıp tasarımının neden uzmanlık gerektiren bir mühendislik disiplini olduğunun bir nedenidir.
Aşama 4: Kalibrasyon ve Soğutma
Kalıbın hemen ardından, ekstrüdat hâlâ yumuşakken bir kalibrasyon sistemi tarafından boyutsal olarak kontrol edilir:
Boru ve hortum: Vakum kalibrasyon manşonları — atmosfere göre hafif negatif basınçta hassas borular — sıcak plastiği soğutulmuş bir metal deliğe çekerek malzeme katılaşırken dış çapı sabitler. Alternatif olarak, iç deliği korumak için dahili hava basıncı kullanılabilir.
Profiller: Kalibrasyon plakaları veya vakum fikstürleri, profil geometrisini soğurken sabit tutar.
Levha: Parlatma silindirleri (sıcaklık kontrollü metal silindir yığını) levhayı aynı anda soğutur ve hassas yüzey kalitesi ile kalınlığı oluşturur.
Kalibrasyon bölgesini, katılaşmayı tamamlamak için su banyosu soğutması (borular ve hortumlar için) veya hava soğutması (daha hafif profiller ve filmler için) takip eder. Soğutmanın hızı ve tekdüzeliği, bitmiş üründe boyutsal kararlılığı, çarpılmayı ve kalıntı gerilimi doğrudan etkiler.
Aşama 5: Çekme ve Kesme
Bir çekme sistemi (paletli raylar, kayışlı çekiciler veya sıkıştırma silindirleri) ekstrüdatı kavrar ve ekstrüder çıkışıyla senkronize, kontrollü ve sabit bir hızda ileri çeker. Çekme hızı, ekstrüder vida hızıyla birlikte çekme oranını kontrol eder — kalıp çıkış boyutları ile nihai parça boyutları arasındaki boyutsal fark. Vida hızına göre çekme hızının artırılması malzemeyi gerer, et kalınlığını azaltır ve birim malzeme başına uzunluğu artırır.
Alt işlem kesme veya sarma operasyonu tamamlar:
- Borular ve profiller, kesim sırasında ekstrüdatla birlikte hareket eden ve ardından bir sonraki kesim için geri dönen uçan testere sistemleriyle belirtilen uzunluklarda kesilir
- Filmler ve boru şeklindeki ürünler, alt kullanım veya sevkiyat için rulolar halinde sarılır
Bu tam dizi — besleme hunisinden bitmiş boru veya profile kadar — ayrık parça döngüleri olmadan sürekli çalışır.
Ekstrüzyon vs Enjeksiyon Kalıplama: Mühendislik Karşılaştırması
| Faktör | Plastik Ekstrüzyon | Enjeksiyon Kalıplama |
|---|---|---|
| Üretim tipi | Sürekli (metre/saat) | Döngüsel (parça/döngü) |
| Çıktı ölçümü | Lineer metre veya kg/saat | Saat başına parça |
| Geometri yeteneği | Yalnızca sabit kesit | Karmaşık 3D şekiller |
| Boyutsal tolerans | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Takım maliyeti | $1.000–$10.000 | $5.000–$100.000+ |
| Kalıp hazırlama süresi | Günler ila 2 hafta | 4–8 hafta |
| Ekonomik üretim hacmi | Sürekli yüksek hacim | > 10.000 adet/yıl |
| Malzeme atığı | Çok düşük (yolluk/giriş yok) | Düşük (sıcak yolluklu) |
| Parça uzunluğu | Sınırsız | Kalıp boyutuyla sınırlı |
| Yüzey kalitesi kabiliyeti | İyi | Mükemmel |
| Karmaşık özellikler (kaburgalar, çıkıntılar) | Uygulanamaz | Uygulanabilir |
Ekstrüzyon ile enjeksiyon kalıplama arasındaki kilit mühendislik kararı: ürün, uzunluğa uzatılmış sabit kesitli bir profil olarak tanımlanabiliyorsa, ekstrüzyon neredeyse her zaman daha ekonomik ve üretime geçirmesi daha hızlıdır. Ürün değişken kesit, üç boyutlu özellikler, sıkı toleranslar veya ayrık parça geometrisi gerektiriyorsa, enjeksiyon kalıplama doğru prosestir.
Plastik Ekstrüzyon için Malzemeler
Ekstrüzyon için malzeme seçimi, son kullanım performans gereksinimlerini işlenebilirlik ile dengelemelidir — malzemenin kararlı bir eriyik oluşturma, kalıptan düzgün akma ve soğuma sırasında öngörülebilir şekilde katılaşma yeteneği.
Ekstrüzyon işlenebilirliği için kilit malzeme parametresi eriyik akış indeksi (MFI) — polimerin standart koşullar altında ne kadar kolay aktığının bir ölçüsü. Ekstrüzyon, amaçlanan uygulama için belirli bir aralıkta MFI'ye sahip malzemeler gerektirir: çok yüksek (çok akışkan) olursa ekstrüdat kalıp çıkışında yapısal bütünlüğünü kaybedebilir ve sarkabilir veya çökebilir; çok düşük (çok viskoz) olursa malzeme karmaşık profil kalıplarından düzgün akmayabilir ve aşırı namlu basıncı gerektirebilir.
PVC (Polivinil Klorür)
PVC, bina ve inşaat ekstrüzyonu için baskın malzemedir: pencere profilleri, drenaj boruları, cephe kaplaması, elektrik kanalları. Hem sert (R-PVC) hem de esnek (plastikleştirici ilaveli P-PVC) formülasyonlarda mevcut olan PVC, düşük malzeme maliyetinde mükemmel hava koşullarına dayanıklılık, alev geciktiricilik ve boyutsal kararlılık sunar.
Kritik işleme notu: PVC yaklaşık 180°C'nin üzerinde bozunur ve hidroklorik asit açığa çıkarır. PVC'nin ekstrüzyonu dikkatle kontrol edilen namlu sıcaklıkları, kısa kalma süreleri ve ısı stabilizatörleri (uygulamaya ve düzenleyici gereksinimlere bağlı olarak kalsiyum-çinko, organotin veya kurşun bazlı) gerektirir. PVC ekstrüzyon ekipmanı, malzeme durgunluğunu ve bozunmasını önlemek için titizlikle bakımı yapılmalıdır.
HDPE (Yüksek Yoğunluklu Polietilen)
HDPE, su temini boruları, gaz dağıtım boruları ve dış mekan kanalları için standart malzemedir. Kimyasal direnç, UV kararlılığı (stabilizatör ilavesiyle), düşük sıcaklıkta esneklik ve mükemmel ekstrüzyon işlenebilirliği kombinasyonu, onu dünya çapında altyapı boru uygulamaları için tercih edilen malzeme haline getirir.
HDPE boru ekstrüzyonu, basınçlı boru uygulamaları için gerekli olan tutarlı et kalınlığı, pürüzsüz iç yüzeyler ve boyutsal kararlılık sağlar (100m+ basınç yüksekliğine dayanıklı su temini hatları, düşük basınçta gaz dağıtımı). HDPE borular sahada alın kaynağı veya elektrofüzyon kaynağı ile birleştirilebilir, bu da diğer boru malzemelerini etkileyen solvent yapıştırıcı ve bağlantı parçası arızalarını ortadan kaldırır.
PP (Polipropilen)
PP ekstrüzyonu, kimyasala dayanıklı borular ve bağlantı parçaları, laboratuvar ekipmanları ve endüstriyel proses boru tesisatı için kullanılır. PP'nin yaklaşık 100°C'ye kadar sıcaklıklarda geniş bir asit, baz ve organik çözücü yelpazesine karşı direnci (sıcak su hizmeti için Tip I PP-R), PVC veya PE'nin proses sıvısı tarafından bozunacağı kimyasal işleme boru sistemleri için standart malzeme haline getirir.
ABS (Akrilonitril Bütadien Stiren)
ABS levha ekstrüzyonu, otomotiv iç panelleri, cihaz muhafazaları ve teşhir düzenekleri üreten vakum şekillendirme (termoform) için düz levha üretir. ABS ekstrüzyonu, alt termoform için kritik olan iyi yüzey kalitesi ve tutarlı kalınlıkta levha üretir; burada levha kalınlığı tekdüzeliği, şekillendirilmiş parçadaki et kalınlığı tekdüzeliğini doğrudan etkiler.
Naylon (PA6, PA66, PA12)
Naylon ekstrüzyon, poliamidlerin sağladığı yüksek mukavemet, sertlik ve aşınma direnci kombinasyonunu gerektiren mekanik profiller, kılavuz raylar, kayma profilleri ve yapısal bileşenler üretir. PA12, PA6 veya PA66'ya kıyasla daha düşük nem emilimi nedeniyle ekstrüzyonda özellikle yaygındır ve bitmiş ekstrüde parçada daha iyi boyutsal stabilite sağlar.
Polikarbonat (PC)
PC ekstrüzyon, makine koruyucuları, tabelalar, cam paneller ve ışık difüzör panelleri için levha üretir. PC'nin optik berraklığı, yüksek darbe direnci ve yaklaşık 120°C'ye kadar çalışma sıcaklığı, bu özelliklerin kombinasyonunun gerekli olduğu uygulamalar için standart hale getirir. PC, ekstrüzyondan önce dikkatli kurutma gerektirir (kalan nem hidrolize ve ekstrüdatta bozulmuş mekanik özelliklere neden olur).
Malzeme Seçim Referansı
| Malzeme | Birincil Özellikler | Ekstrüzyon İşlenebilirliği | Tipik Uygulamalar |
|---|---|---|---|
| Sert PVC | Hava direnci, düşük maliyet, alev geciktiricilik | İyi (ısı stabilizatörü gerektirir, kontrollü sıcaklık) | Pencere profilleri, drenaj boruları, kanal |
| Esnek PVC | Esneklik, geniş sertlik aralığı | İyi | Kablo yalıtımı, bahçe hortumu, tıbbi boru |
| HDPE | Kimyasal direnç, UV stabilitesi, tokluk | Mükemmel | Su borusu, gaz borusu, dış mekan kanalı |
| PP | Kimyasal direnç, yüksek sıcaklık servisi | İyi | Kimyasal borulama, gıda temaslı boru |
| LLDPE | Esneklik, tokluk, yalıtım mukavemeti | Mükemmel | Film, streç ambalaj, paketleme |
| ABS | İyi yüzey kalitesi, sertlik, tokluk | İyi | Termoform için levha, profiller |
| Naylon PA12 | Mukavemet, aşınma direnci, düşük nem emilimi | Orta (kurutma gerektirir) | Mekanik profiller, kılavuz raylar |
| PC | Optik berraklık, darbe direnci, yüksek sıcaklık | Orta (kurutma, kontrollü sıcaklık gerektirir) | Cam levha, ışık difüzörleri |
| TPE/TPU | Esneklik, kauçuk benzeri davranış, geri dönüştürülebilir | İyi | Contalar, esnek profiller, kablo kılıflama |
Boyutsal Tolerans ve Proses Sınırlamaları
Ulaşılabilir Tolerans
Standart plastik ekstrüzyon aşağıdaki boyutsal toleransları elde eder:
- Boru OD ve ID: Standart üretim için ±0,1–0,5 mm; basınç servisi için premium boru, hassas kalibrasyon ile ±0,05–0,15 mm OD tutabilir
- Profil genel boyutları: ±0,2–0,5 mm
- Et kalınlığı: Standart ekstrüzyon için nominalin ±10–15%'si; sıkı proses kontrolü ile hassas ekstrüzyon için ±5–8%
Bu toleranslar ekstrüzyonun birincil uygulamaları için yeterlidir — basınç borusu (OD toleransının bağlantı parçası geometrisiyle eşleştirildiği), sızdırmazlık şeritleri (hafif boyutsal varyasyonun sıkıştırma ile karşılandığı), pencere profilleri (geçmeli birleşim geometrisinin yerleşik toleransa sahip olduğu) ve termoform için levha (nihai boyutların alt işlemle oluşturulduğu).
Hassas montaj bileşenleri için yeterli değildir — H7/h6 geçme gereksinimleri olan parçalar, sıkı boşluklarla enjeksiyon kalıplı muhafazalarla eşleşmesi gereken bileşenler veya ±0,05 mm veya daha iyisini gerektiren herhangi bir özellik.
Sabit Kesit Kısıtlaması
Bu, ekstrüzyonun temel geometrik sınırlamasıdır ve mutlaktır. Kalıp kesiti belirler ve ekstrüdat uzunluğu boyunca her nokta diğer her nokta ile aynı kesite sahiptir. Ekstrüzyon prosesi içinde duvar kalınlığını değiştirmek, belirli bir konumda çıkıntı eklemek, bir noktada görünüp başka bir noktada görünmeyen bir bağlantı oluşturmak veya başka herhangi bir uzunlamasına geometrik varyasyon üretmek için hiçbir mekanizma yoktur.
Uzunlamasına geometrik varyasyon gerektiren ürünler, tanım gereği ekstrüzyon adayı değildir. Bu, daha sofistike kalıplarla üstesinden gelinebilecek bir takım sınırlaması değildir — sürekli ekstrüzyon mekanizmasının temel bir sonucudur.
İkincil işlemler ekstrüzyondan sonra özellik ekleyebilir: delikler ve yuvalar delinebilir veya zımbalanabilir; kesikler frezelenebilir; birleştirme özellikleri ikincil kalıplama (birlikte kalıplama veya üstten kalıplama) ile oluşturulabilir. Ancak bunlar üretim adımları ve maliyet ekler ve uzunlamasına varyasyonun kapsamlı olduğu parçalar için enjeksiyon kalıplama genellikle genel olarak daha ekonomiktir.
Kalıp Şişmesi ve Boyutsal Varyasyon
Kalıp şişmesi — ekstrüdatın kalıptan çıktıktan sonra genişlemesi — kalıp tasarımında kompanzasyon gerektiren malzemeye özgü, sıcaklığa bağlı bir olgudur. Belirli bir polimer ve işleme koşulu için kalıp şişmesi tahmin edilebilir ve kompanze edilebilir. Ancak malzeme lotu, işleme sıcaklığı, verim hızı veya vida hızındaki değişiklikler kalıp şişmesini etkiler; bu da bir parti için iyi performans gösteren bir kalıbın yeni bir malzeme lotunda biraz farklı boyutlar üretebileceği anlamına gelir. Bu nedenle ekstrüzyon boyutsal stabilitesi yalnızca doğru kalıp tasarımı değil, aynı zamanda üretim boyunca sıkı proses parametre kontrolü gerektirir.
Uzun Profillerde Çarpılma
Uzun ekstrüde profiller — 3–6 m pencere çerçeveleri, benzer uzunlukta yapısal profiller — aşağıdaki durumlarda çarpılmaya eğilimlidir:
- Duvar kalınlığı düzgün değilse (daha kalın bölümler daha yavaş soğur, profili büken diferansiyel büzülme yaratır)
- Soğutma homojen olmayan şekilde uygulanır (bir taraf diğerinden daha hızlı soğur ve boyuna eğrilme oluşur)
- Malzeme yüksek yönelim bağımlı çekmeye sahiptir (bazı yarı kristalin polimerler akış yönünde enine göre daha fazla çeker)
Dengeli et kalınlığına ve simetrik soğutmaya sahip iyi tasarlanmış profiller çarpılmayı önler. Geometrik olarak dengelenemeyen asimetrik profiller doğası gereği çarpılmaya eğilimlidir ve kalıp yatırımı yapılmadan önce dikkatle değerlendirilmelidir.
Plastik Ekstrüzyonun Maliyet Yapısı
Kalıp (Takım) Maliyeti
Ekstrüzyon kalıpları enjeksiyon kalıplarından önemli ölçüde daha ucuzdur çünkü:
- Daha az malzeme gerektirirler (kalıp tabanı, ejeksiyon sistemi, soğutma kanalları yok)
- Daha az bileşenden işlenirler
- Kozmetik enjeksiyonla kalıplanmış yüzeyler için gereken yüzey kalitesine ihtiyaç duymazlar
| Profil Karmaşıklığı | Tipik Kalıp Maliyet Aralığı |
|---|---|
| Basit boru veya tüp | $800–$3.000 |
| Standart profil (pencere contası, kenar bandı) | $2.000–$6.000 |
| Karmaşık çok odacıklı profil | $5.000–$15.000 |
| Geniş levha veya film kalıbı | $5.000–$20.000 |
Kalıp maliyeti üretim serisine yayılır. Tipik ekstrüzyon üretim hızlarında (film için 10–100+ m/dk; boru ve profiller için 5–30 m/dk), anlamlı herhangi bir üretim hacmi için birim başına takım amortismanı son derece düşüktür.
Birim (Metre) Başına Maliyet
Ekstrüzyon maliyeti tipik olarak işlenen malzemenin kilogramı veya bitmiş ürünün doğrusal metresi başına teklif edilir. Temsili aralıklar:
| Ürün Tipi | Tipik İşleme Maliyeti |
|---|---|
| Basit PVC boru (DN 50–100) | Metre başına $0,40–$1,50 |
| HDPE basınç borusu (DN 50–100) | Metre başına $0,60–$2,00 |
| Pencere/kapı PVC profili | Metre başına $1,50–$6,00 |
| Karmaşık çok odacıklı profil | Metre başına $3,00–$10,00 |
| ABS levha (2 mm, 1200 mm genişlik) | Kg başına $1,20–$2,50 |
Malzeme maliyeti tipik olarak ekstrüzyon birim maliyetindeki baskın değişkendir. Metre başına kalıp maliyeti üretim hacmiyle hızla azalır — 100.000 metreye yayılan $5.000'lik bir kalıp metre başına $0,05 ekler, 1.000.000 metreye yayıldığında metre başına $0,005 ekler.
Sektöre Göre Uygulamalar
İnşaat ve Altyapı
PVC ve HDPE boru ekstrüzyonu hacim bakımından en büyük tek uygulama segmentidir. Bina inşaatı, belediye su temini ve drenajı ve telekom kanal altyapısı hepsi ekstrüde profillere bağlıdır:
- Rijit PVC drenaj sistemleri (DN 50–500)
- HDPE su temini ve gaz dağıtım boruları (PE100 sınıfı, SDR 11–17)
- Çok odacıklı PVC pencere profilleri (ısı yalıtım performansı için 3–5 odacık tasarımları)
- Yapısal köpük PVC kaplama ve alın tahtası
İnşaat sektörünün uzun boylara (kilometreyle ölçülen boru sistemleri), tutarlı geometriye ve düşük birim maliyete olan talebi ekstrüzyonu tek pratik proses haline getirir.
Elektrik ve Elektronik
Tel ve kablo yalıtımı önemli bir ekstrüzyon uygulamasıdır: iletken (bakır veya alüminyum) kalıp merkezinden beslenirken eriyik etrafına ekstrüde edilir ve sürekli yalıtımlı tel üretilir. Çapraz kafa ekstrüzyonuyla üretilen hassas, tekdüze yalıtım kalınlığı ve boşluksuz yapı, elektrik güvenliği ve sinyal bütünlüğü için kritiktir.
Kablo yalıtım malzemeleri tipik olarak güç kablosu için XLPE (çapraz bağlı polietilen), bina teli için PVC, güvenlik açısından kritik tesisatlar için LSZH (düşük duman sıfır halojen) bileşikleri ve yüksek sıcaklık veya kimyasala dayanıklı uygulamalar için floropolimerlerdir (PTFE, FEP).
Tıbbi Cihazlar
Medikal tüp ekstrüzyonu, medikal sınıf ekstrüzyonu endüstriyel boru üretiminden ayıran boyutsal hassasiyet, malzeme biyouyumluluğu ve proses temizliği kombinasyonunu gerektirir. Temel gereksinimler:
- Tutarlı iç çap ±0,05–0,10 mm (sıvı akış kontrolü ve kateter kılavuz teli uyumluluğu için kritik)
- Pürüzsüz iç yüzeyler (sıvı yolu temizliği için Ra < 0,8 µm)
- ISO 10993'e göre test edilmiş medikal sınıf malzemeler (uygulamaya bağlı olarak PVC, PE, silikon, TPU)
- Partikül kontaminasyonunu önlemek için temiz oda veya kontrollü ortam ekstrüzyonu
Uygulamalar arasında IV uygulama seti tüpleri, kateter şaftları, beslenme tüpü setleri, drenaj kateterleri ve minimal invaziv cerrahi alet tutamaçları yer alır.
Otomotiv
Otomotiv ekstrüzyon uygulamalarına kapı contaları, pencere contaları, bagaj contaları gibi sızdırmazlık sistemleri ve kablo demeti kaplamaları hakimdir. Sızdırmazlık sistemleri, tek bir kalıptan iki veya daha fazla malzemenin eşzamanlı ekstrüzyonu olan ko-ekstrüde profiller kullanarak tek bir üretim adımında sert montaj flanşları ve yumuşak sızdırmazlık dudakları olan contalar üretir. TPE/EPDM kombinasyonları, sıcaklık aralığı, UV direnci ve basma kalıcı deformasyon direnci nedeniyle otomotiv hava contaları için standarttır.
Ekstrüzyon Tasarımı için DFM Kılavuzları
Sabit Kesit için Tasarım
En önemli ekstrüzyon DFM gereksinimi: uzunluk boyunca her kesitin aynı olduğundan emin olun. Uzunluk boyunca değişen özellikler — belirli aralıklarla flanşlar, değişken et kalınlığı, her uçta farklı profiller — ekstrüzyonla üretilemez ve ikincil işlemlerle (delme, zımbalama, ikincil kalıplama) eklenmelidir veya tasarım farklı bir sürece geçmelidir.
Tekdüze Et Kalınlığını Koruyun
Tekdüze olmayan et kalınlığı, ekstrüzyon çarpılmasının ve boyutsal kararsızlığın en yaygın nedenidir. Tasarım kuralı olarak: bitişik et kalınlığı, kademeli bir geçiş olmaksızın 25%'den fazla farklılık göstermemelidir. Daha kalın bir kesitin işlevsel olarak gerekli olduğu durumlarda (örneğin, bir profil üzerinde güçlendirilmiş bir kaburga), inceden kalına geçiş en az 2–3× kalınlık değişimi mesafesine yayılmalıdır.
Karmaşık Profillerde Keskin İç Köşelerden Kaçının
Profil kalıplarındaki keskin iç köşeler yüksek yerel akış direnci oluşturur, bu da tutarsız yüzey kalitesi ve potansiyel malzeme durgunluğuna (PVC gibi ısıya duyarlı malzemeler için bozunmaya yol açar) neden olan akış dengesizliği yaratır. İç köşeler standart profiller için minimum 0,5–1,0 mm yarıçapa sahip olmalıdır; daha büyük yarıçaplar akış dengesini iyileştirir.
Kalıp Çıkarma için Çekme Açısı Sağlayın
Enjeksiyon kalıplarının aksine, ekstrüzyon kalıpları geleneksel anlamda çekme açılarına sahip değildir — malzeme kalıptan çıkarılmak yerine kalıptan geçerek akar. Ancak, malzeme tutabilecek kalıptaki alt kesikler olan yeniden girişli özelliklerden kaçınılmalı veya kalıp bileşen tasarımı yoluyla uyum sağlanmalıdır.
Ekstrüzyon Kabiliyetine Uygun Toleranslar Belirleyin
Boyutsal toleransları enjeksiyon kalıplama sınıfı toleranslara varsayılan olarak geçmek yerine ekstrüzyonun ulaşılabilir aralığına (±0,1–0,5 mm çoğu boyut için) göre belirleyin. Ekstrüde profillerde gereksiz yere sıkı toleranslar, kalıp maliyetini (daha hassas kalıp imalatı ve daha fazla iterasyon gerektirir) ve üretim maliyetini (daha yavaş hat hızı ve daha sık boyutsal kontroller gerektirir) artırır; uygulama aslında daha sıkı tolerans gerektirmiyorsa işlevsel fayda sağlamaz.
Ekstrüde Profiller için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| Kesit tutarlılığı | Tam uzunluk boyunca sabit olmalıdır |
| Et kalınlığı değişimi | Bitişik duvarlar arasında ≤ 25% fark |
| İç köşe yarıçapları | ≥ 0,5–1,0 mm minimum |
| Boyutsal toleranslar | İşleve göre belirleyin: ±0,2–0,5 mm standart |
| Uzunluk boyunca değişen özellikler | Ekstrüzyon sonrası ikincil işlemler kullanın |
| İçi boş kesit karmaşıklığı | Basit içi boş tercih edilir; karmaşık çok odacıklı özel kalıp tasarımı gerektirir |
| Malzeme spesifikasyonu | Sadece sınıf değil, MFI aralığını da ekleyin — işlenebilirlik malzeme partisine bağlıdır |
Önemli Noktalar
- Plastik ekstrüzyon, yüksek hacimde sabit kesitli ürünler için doğru süreçtir: borular, tüpler, profiller, kablo yalıtımı, contalar, levha ve film. Süreç dur-kalk döngüleri olmadan sürekli çalışır ve saatte metre cinsinden ölçülen çıktı üretir.
- Kalıp takım maliyeti $1.000–$15.000 — enjeksiyon kalıbı yatırımının bir kısmı — enjeksiyon takımı için 4–8 haftaya karşılık günler ila 2 hafta teslim süreleriyle.
- Ulaşılabilir tolerans ±0,1–0,5 mm'dir — boru, conta ve profil uygulamaları için yeterli ancak hassas montaj geçme bileşenleri için değil. ±0,05 mm veya daha sıkı için enjeksiyon kalıplama veya CNC işleme gereklidir.
- Sabit kesit kısıtlaması mutlaktır: uzunlamasına değişim gerektiren herhangi bir ürün geometrisi, önemli ikincil işlemler olmadan ekstrüzyon adayı değildir.
- Malzeme seçimi, son kullanım performansını ekstrüzyon işlenebilirliği ile dengelemelidir — eriyik akış indeksi, işleme sıcaklık aralığı, ısı duyarlılığı (özellikle PVC) ve nem emilimi (PA, PC) hepsi ekstrüzyon performansını etkiler.
- Kalıp şişmesi ve soğutma kaynaklı çarpılma iki ana boyutsal kontrol zorluğudur — her ikisi de tutarlı üretim için kalıp tasarım uzmanlığı ve sıkı proses parametresi kontrolü gerektirir.
- OEM tedarik ekipleri için: ekstrüde bileşenleri enjeksiyon kalıplama geleneklerinden değil, gerçek işlevsel gereksinimlerden türetilen toleranslarla belirtin. MFI verilerini (sadece sınıf tanımını değil) içeren malzeme test sertifikaları talep edin ve boyutsal doğrulama için ölçüm koşullarını (sıcaklık, nem dengelemesi) belirtin.
Sık Sorulan Sorular
Plastik ekstrüzyonu ne zaman enjeksiyon kalıplamaya tercih etmelisiniz?
Ürün tüm uzunluğu boyunca sabit bir kesite sahip olduğunda plastik ekstrüzyonu seçin — borular, tüpler, profiller, sızdırmazlık şeritleri, kablo yalıtımı veya düz levha. Ekstrüzyon önemli ölçüde daha düşük takım maliyeti (enjeksiyon kalıpları için $5.000–$100.000+'a karşı $1.000–$10.000), daha hızlı üretime geçiş süresi ve uzun veya sınırsız uzunluktaki ürünler için sürekli yüksek verimli çıktı sunar. Ürün karmaşık üç boyutlu geometri, uzunluk boyunca değişen özellikler (çıkıntılar, kaburgalar, değişken et kalınlığı) veya ±0,1 mm'den daha sıkı boyutsal toleranslar gerektirdiğinde enjeksiyon kalıplamayı seçin. Karar kuralı basittir: ürün uzunluğa uzatılmış tekdüze bir profil olarak tanımlanabiliyorsa ekstrüzyon; üç boyutlu karmaşıklık veya sıkı toleranslar gerektiriyorsa enjeksiyon kalıplama.
Plastik ekstrüzyonda yaygın olarak hangi malzemeler kullanılır?
En yaygın ekstrüzyon malzemeleri şunlardır: PVC (pencere profilleri ve borular için sert; kablo yalıtımı ve esnek profiller için plastikleştiricilerle esnek), HDPE (dış mekan boruları, gaz ve su dağıtımı), PP (kimyasal dirençli borulama ve gıda temas uygulamaları), LLDPE ve LDPE (esnek film ve ambalaj), ABS (termoform uygulamaları için levha), TPE/TPU (esnek contalar ve kablo kılıfı), Naylon PA12 (mekanik profiller) ve PC (cam panel ve ışık difüzörleri). Malzeme seçimi hem son kullanım gereksinimlerini (kimyasal direnç, sıcaklık aralığı, UV stabilitesi) hem de ekstrüzyon işlenebilirliğini dikkate almalıdır — eriyik akış indeksi, işleme sıcaklığı aralığı, ısı hassasiyeti ve nem emilimi üretim tutarlılığını etkiler.
Plastik ekstrüzyon hangi toleransları elde eder?
Standart plastik ekstrüzyon, genel profil boyutları için ±0,1–0,5 mm ve et kalınlığı için ±0,2–0,5 mm boyutsal toleranslar elde eder. Kontrollü kalibrasyonlu hassas ekstrüzyon (özellikle basınçlı boru ve medikal tüpler için) kritik boyutlarda ±0,05–0,15 mm elde edebilir. Tolerans; malzeme çekmesi ve kalıp şişmesi davranışı, soğuma hızı ve tekdüzeliği, çekme hızı tutarlılığı ve üretim ortamındaki ortam sıcaklığından etkilenir. Bu toleranslar ekstrüzyonun birincil uygulamaları için yeterlidir ancak hassas montaj geçmeleri gerektiren parçalar için enjeksiyon kalıplama (±0,05–0,1 mm) veya CNC plastik işlemeden (±0,010–0,050 mm) önemli ölçüde daha az hassastır.
Plastik ekstrüzyonun tasarım sınırlamaları nelerdir?
Birincil tasarım sınırlamaları şunlardır: sabit kesit gereksinimi (profil uzunluk boyunca her noktada aynı olmalıdır — ikincil işlemler olmadan çıkıntı, kaburga veya değişen geometri olmamalıdır); tolerans kabiliyeti (±0,1–0,5 mm hassas montaj geçme gereksinimlerini karşılayamaz); ve et kalınlığı tekdüzeliği (tekdüze olmayan et kalınlığı diferansiyel soğuma çekmesine, çarpılmaya ve iç gerilime neden olur). Ayrıca, ekstrüzyonda elde edilebilen içi boş karmaşıklık enjeksiyon kalıplamaya kıyasla sınırlıdır — basit içi boş profiller (tüp, C-kanal, çok odacıklı pencere profili) mümkündür, ancak birden fazla odacıkta değişen et kalınlıklarına sahip karmaşık iç geometrinin tutarlı kalitede üretilmesi zordur. Bu kısıtlamalar sürekli ekstrüzyon mekanizmasının doğasında vardır, daha sofistike kalıplarla çözülebilecek kalıplama sınırlamaları değildir.
Plastik ekstrüzyon ne kadar maliyetlidir?
Ekstrüzyon maliyetinin iki birincil bileşeni vardır: kalıp takımı (profil karmaşıklığına bağlı olarak $800–$15.000) ve birim üretim maliyeti (standart borular için tipik olarak metre başına $0,40–$2,00; karmaşık profiller için metre başına $1,50–$10,00; levha için kg başına $1,00–$2,50). Malzeme maliyeti tipik olarak baskın değişkendir — PVC ve poliolefinler düşük maliyetlidir; PC ve Naylon gibi mühendislik termoplastikleri kg başına önemli ölçüde daha pahalıdır. Kalıp takım maliyeti tipik ekstrüzyon üretim hacimlerinde çok hızlı amorti edilir: 100.000 metre üzerinde $5.000'lik bir kalıp metre başına $0,05 ekler — genellikle birkaç santimetre ek boru etinin metre başına malzeme maliyetinden daha azdır. Enjeksiyon kalıplamaya kıyasla ekstrüzyon, uygun geometriler için önemli ölçüde daha düşük takım yatırımına ve daha düşük birim maliyete sahiptir, bu da onu sürekli yüksek hacimli üretim için ekonomik olarak tercih edilen süreç haline getirir.
15+ yıllık plastik bileşen üretim deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır; ekstrüzyon profil tasarım incelemesi, PVC, HDPE, PP ve mühendislik termoplastik ekstrüzyon uygulamaları için malzeme seçimi ve inşaat, otomotiv, tıbbi ve endüstriyel OEM uygulamaları için ekstrüde bileşen tedarik koordinasyonu dahil. Teknik referanslar: ISO 161 (Termoplastik Borular — Nominal Dış Çaplar ve Nominal Basınçlar), ASTM D3350 (Polietilen Plastik Boru Malzemeleri), ISO 1133 (Eriyik Akış İndeksi Test Yöntemleri), DIN 16961 (Plastik Ekstrüzyon Kalıp Standartları).
Uygulamanız için Ekstrüde Plastik Profillere veya İşlenmiş Plastik Bileşenlere mi İhtiyacınız Var?
CMS olarak, ekstrüzyon kalıp tasarım incelemesini ve işlenmiş plastik bileşen üretimini koordine ediyoruz — geometriniz, hacminiz ve tolerans gereksinimleriniz için doğru prosesin ekstrüzyon, enjeksiyon kalıplama veya CNC plastik işleme olup olmadığını değerlendiriyoruz. Delikler, yuvalar ve hassas özellikler için ekstrüzyon sonrası işleme gerektiren ekstrüde profiller için entegre ikincil işleme hizmetleri sunuyoruz.
[Plastik proses seçim incelemesi ve üretim teklifi isteyin →]


