
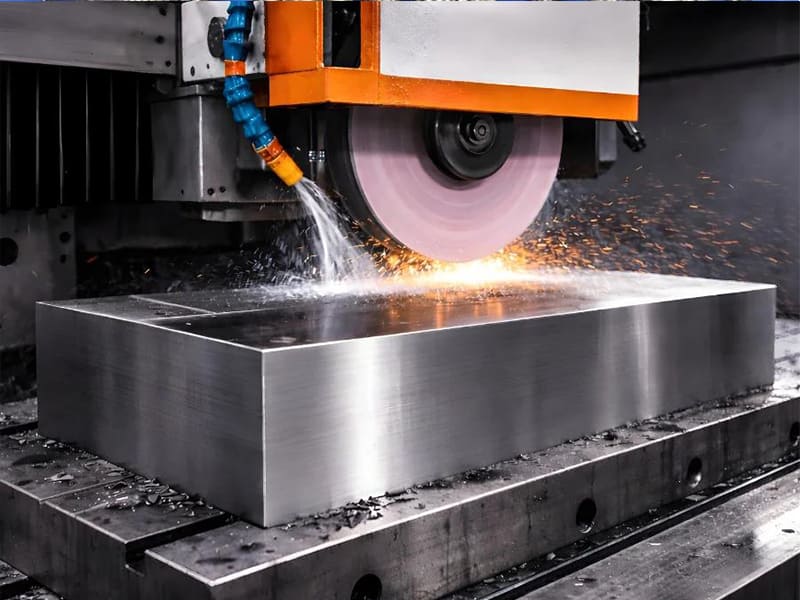
Hızlı Cevap: Hassas taşlama, ±0,001–0,005 mm toleranslara ve Ra 0,2–0,8 µm kadar düşük yüzey pürüzlülüğüne ulaşmak için aşındırıcı taneler kullanarak malzeme kaldıran, yüksek hassasiyetli bir son işlemdir — bu değerler, CNC frezelemeye kıyasla 5–10 kat daha sıkıdır. Bu işlem, kaba işleme ve ısıl işlemden sonra uygulanarak geometriyi iyileştirir, yüzey bütünlüğünü artırır ve sertleştirilmiş metaller üzerindeki katı mühendislik gereksinimlerini karşılar. Yüzey, silindirik, iç çap, merkezsiz, sürünme beslemeli ve takım ve kesici taşlama olmak üzere altı ana tür, her biri belirli bir geometriye ve üretim hacmine hizmet eder. Taşlama evrensel bir işlem değildir; toleransların veya yüzey performansının sadece frezeleme veya tornalama ile elde edilemediği kritik özelliklere seçici olarak uygulanmalıdır.
Hassas Taşlama Nedir?
Hassas taşlama, dönen bir taşlama çarkı kullanılarak malzeme kaldırılan bir son işlemdir; bu işlemde taşlama maddesinin her bir tanesi mikroskobik bir kesme kenarı görevi görür. Tanımlanmış kesme geometrisi ile nispeten büyük talaşlar halinde malzeme kaldıran frezeleme veya tornalamadan farklı olarak, taşlama işlemi malzemeyi mikron ölçeğinde kaldırır ve bu sayede geleneksel işleme yöntemleriyle elde edilemeyen boyutsal doğruluk ve yüzey kalitesi sağlar.
Bu işlem genellikle, CNC kaba işlemeyle parça geometrisi oluşturulduktan ve ısıl işlemle gerekli malzeme sertliği elde edildikten sonra, son veya son aşamaya yakın bir üretim adımı olarak uygulanır. Bu aşamada parça, nihai boyutlarından 0,05–0,3 mm sapma gösterebilir; ancak kalan tolerans ve yüzey kalitesine ulaşmak için ek frezeleme değil, taşlama işlemi gerekir. Taşlama ayrıca, önceki işlemlerden sonra kalan küçük geometrik sapmaları (yuvarlaklık ve düzlük sapmaları) da düzeltebilir.
Hassas bileşen tedarik eden OEM üreticileri için, taşlamanın ne zaman gerçekten gerekli olduğunu — ve ne zaman gereksiz yere şart koşulduğunu — anlamak, işlevsel performanstan ödün vermeden parça maliyetini kontrol etmenin en doğrudan yollarından biridir.
Hassas Taşlama Nasıl Çalışır?
Bir hassas taşlama makinesi, yapıştırılmış bir taşlama diskini kontrollü bir hızda iş parçası yüzeyine doğru hareket ettirir. Her bir aşındırıcı tanesi malzemeyi delip geçer ve ince bir talaş tabakası kaldırır. Her geçişte kaldırılan malzeme miktarı genellikle 0,001–0,025 mm'dir; bu, frezeleme veya tornalama geçişlerinden çok daha ince bir işlemdir. Bu ince kaldırma oranı, sıkı toleranslar ve pürüzsüz yüzeyler elde edilmesini sağlar, ancak aynı zamanda taşlamanın geleneksel işleme yöntemlerine kıyasla doğası gereği daha yavaş olduğu anlamına da gelir.
Öğütme sonuçlarını belirleyen temel proses parametreleri:
- Tekerlekli aşındırıcı türü — genel çelik için alüminyum oksit, sertleştirilmiş çelik için CBN, karbür ve seramikler için elmas
- Tekerlek bağı — vitrifiye (sert, hassas) ile reçine bağlayıcılı (daha pürüzsüz yüzey, daha az titreşim)
- Tekerlek hızı — işleme bağlı olarak genellikle 20–80 m/s; daha yüksek hız, daha pürüzsüz bir yüzey sağlar ancak daha fazla ısı üretir
- İlerleme hızı ve kesme derinliği — muhafazakar parametreler ısı oluşumunu azaltır ve yüzey bütünlüğünü artırır
- Soğutma sıvısı — ısı yönetimi açısından hayati önem taşır; yetersiz soğutma, diğer parametrelerden bağımsız olarak termal hasara yol açar
Isı yönetimi, hassas taşlamada karşılaşılan en kritik operasyonel zorluktur. Titanyumun ısı iletkenliği yaklaşık 7 W/(m·K) olup — bu değer çeliğin yaklaşık altıda biri kadardır — ısıyı talaşlara veya iş parçasına dağıtmak yerine kesme arayüzünde yoğunlaştırır. Paslanmaz çelik ve sertleştirilmiş takım çeliği de benzer ısı yönetimi zorlukları ortaya çıkarır. Yeterli soğutma sıvısı akışı ve optimize edilmiş parametreler olmadan, taşlama sırasında oluşan ısı yüzey yanıklarına, mikro çatlaklara, kalıntı çekme gerilimine ve ciddi durumlarda ısıl işlemle elde edilen sertleşmenin tersine dönmesine neden olur.
Hassas Taşlama Neden Önemlidir: Frezeleme ve Torna İşlemleriyle Karşılaştırıldığında Performans Farkı
Hassas taşlamanın gerekliliği oldukça açıktır: Bazı işlevsel gereksinimler söz konusu olduğunda, bu tek güvenilir üretim sürecidir. Diğer durumlarda ise, değer katmadan maliyeti artıran pahalı bir aşırı spesifikasyondur.
Tolerans Kabiliyetleri Karşılaştırması
| Süreç | Tipik Olarak Ulaşılabilir Tolerans | Tipik Yüzey Pürüzlülüğü (Ra) |
|---|---|---|
| CNC frezeleme | ±0,01–0,05 mm | 1,6–3,2 µm |
| CNC tornalama | ±0,005–0,02 mm | 0,8–1,6 µm |
| Yüzey taşlama | ±0,002–0,005 mm | 0,4–0,8 µm |
| Silindirik taşlama | ±0,001–0,003 mm | 0,2–0,6 µm |
| Kimlik taşlama | ±0,002–0,005 mm | 0,4–0,8 µm |
| Ultra hassas taşlama | ≤ ±0,001 mm | 0,05–0,2 µm |
| Bileme | ±0,001–0,003 mm | 0,1–0,4 µm |
Taşlama toleransları, CNC frezelemeye kıyasla her zaman 5–10 kat daha sıkıdır. Çap toleransı ±0,002 mm olan bir rulman deliği için taşlama, birçok seçenek arasından bir seçenek değil; tek uygulanabilir işlemdir. CNC tornalama veya delme işlemleri, termal sapma, takım aşınması ve makine titreşimi nedeniyle bir parça serisinin üretiminde ±0,002 mm toleransı güvenilir bir şekilde sağlayamaz.
Yüzey Kaplamasının İşlevsel Açısından Neden Önemli Olduğu
Yüzey pürüzlülüğü sadece estetik bir mesele değildir. Rulman muylularında, yüzey kalitesi yağ filminin oluşumunu belirler — 0,2 µm fazla pürüzlü bir Ra değeri, yük altında yağlama filmini bozarak aşınmayı hızlandırabilir. Sızdırmazlık yüzeylerinde ise düzlük ve Ra değeri birlikte, bir contanın basınç farkını koruyup koruyamayacağını belirler. Yorgunluğa karşı kritik öneme sahip havacılık bileşenlerinde, yüzey kalitesi yorgunluk çatlaklarının nerede başlayacağını belirler — Ra değeri 0,4 µm olan bir taşlanmış yüzey, aynı nominal geometride Ra değeri 1,6 µm olan bir tornalanmış yüzeye kıyasla ölçülebilir derecede daha uzun yorgunluk ömrüne sahiptir.
Havacılık ve uzay sektörüne yönelik mil bileşenleri üretim deneyimlerimize dayanarak, kritik mil yüzeylerinde hassas tornalamaya (Ra 0,4 µm) kıyasla silindirik taşlama (Ra 0,8 µm) uygulanmasının yorulma ömrünü artırdığı görülmüştür. (Ra 0,8 µm) yerine silindirik taşlama (Ra 0,4 µm) tercih edilmesinin sağladığı yorulma ömrü artışı, testlerde tutarlı bir şekilde 25–30%'yi aşmaktadır — bu, parça ömrünün uçak bakım aralıklarını doğrudan etkilediği durumlarda anlamlı bir fark oluşturmaktadır.
Sertleşmiş Malzeme Sorunu
Geleneksel frezeleme ve tornalama işlemleri, karbür veya kaplamalı karbür kesici takımlara dayanır. Bu takımlar, yaklaşık HRC 45–50’den daha sert malzemelerde hızlı ve öngörülemez bir şekilde aşınır. HRC 55'in üzerindeki sertliklerde geleneksel işleme genellikle pratik değildir. CBN veya elmas aşındırıcılar kullanılarak yapılan hassas taşlama, HRC 60–65 veya üzerindeki malzemelerde etkili bir şekilde çalışır; bu da onu, sertleştirilmiş takım çelikleri, yüzey sertleştirilmiş dişliler ve rulman yuvaları için ısıl işlem sonrası tek uygulanabilir son işlem yöntemi haline getirir.
Sertleştirilmiş çelik bileşenlerin çoğunda üretim sırası şöyledir: kaba CNC işleme (henüz yumuşakken) → ısıl işlem → hassas taşlama (nihai boyutlara ve yüzey kalitesine ulaşmak için). Bu sıra rastgele belirlenmemiştir — bu sıranın var olmasının nedeni, ısıl işlemden kaynaklanan küçük bozulmaları düzeltebilen ve sertleştirilmiş durumda nihai toleranslara ulaşılmasını sağlayan tek işlemin taşlama olmasıdır.
Hassas Taşlama Türleri: Doğru Yöntemin Seçimi
Altı farklı taşlama yöntemi, hassas imalat gereksinimlerinin tamamını karşılamaktadır. Her bir yöntem, belirli bir geometri, üretim hacmi ve hassasiyet gereksinimi için optimize edilmiştir.
Yüzey Taşlama
Yüzey taşlama işleminde, manyetik tutucu veya hassas sabitleme tertibatına tutturulmuş düz bir iş parçasının yüzeyinden malzeme kaldırmak için dönen bir taş kullanılır. Taş, kontrollü geçişlerle yüzey üzerinde ilerleyerek, hedef boyut ve yüzey kalitesi elde edilene kadar ince tabakalar halinde malzeme kaldırır.
Elde edilebilir düzlük: 100 mm'de ≤0,002 mm Elde edilebilir yüzey kalitesi: Ra 0,2–0,8 µm Tipik tolerans: ±0,002–0,005 mm
En uygun kullanım alanı: Kalıp tabanları ve boşluk plakaları, hassas kalıp donanımları, sızdırmazlık yüzeyleri, kalıp ek parçaları, düzlük kontrolü gerektiren sertleştirilmiş düz bileşenler.
Sınırlamalar: Yalnızca düz veya çok hafif eğimli yüzeylerde kullanılabilir. Özel ek parçalar olmadan silindirik geometriler, delikler veya karmaşık profillerde kullanılamaz.
Yüzey taşlama, kalıp ve kalıp takımları için standart son işlemdir — 0,01 mm’lik bir düzlük sapması olan bir kalıp tabanı, kalıbın tüm üretim süreci boyunca görünür ayrım çizgisi kusurlarına sahip parçaların üretilmesine neden olur.
Silindirik Taşlama
Silindirik taşlamada, iş parçası kendi ekseni etrafında (merkezler arasında veya bir mandren içinde) döndürülürken, taşlama çarkı uzunlamasına hareket ederek dış çapından malzeme kaldırır. Sonuç olarak, çapı, yuvarlaklığı ve silindirikliği kontrollü bir silindirik yüzey elde edilir.
Elde edilebilir yuvarlaklık: ≤0,001 mm Ulaşılabilir tolerans: Çap üzerinde ±0,001–0,003 mm Elde edilebilir yüzey kalitesi: Ra 0,2–0,6 µm
En uygun kullanım alanı: Hassas şaftlar, yatak muyluları, makaralar, taşlama milleri, hidrolik aktüatör çubukları ve yuvarlaklık ile çap toleransının işlevsel açıdan kritik öneme sahip olduğu her türlü dönen bileşen.
Sınırlamalar: Merkezler arasında veya hassas bir mandrende kurulum gerektirir; silindirik olmayan veya iç geometriler için geçerli değildir.
Otomotiv şanzıman üretiminde, giriş ve çıkış millerinin muylularının çap toleransı ±0,001–0,002 mm olacak şekilde son taşlanması standart bir uygulamadır — hassas rulman arayüzündeki boşluk, başka hiçbir şekilde sağlanamaz. Aynı durum, havacılık ve uzay sektöründeki tahrik milleri, tıbbi implant sapları ve endüstriyel iş mili milleri için de geçerlidir.
İç Çap (ID) Taşlama
İç taşlama işleminde, iç yüzeyi bitirmek üzere bir delik içinde dönen küçük çaplı bir taşlama mili kullanılır. Taşlama çarkının delik çapı içine sığması gerektiğinden — genellikle delik çapının 10–80%’si kadar — çark ile iş parçası arasındaki temas alanı küçüktür ve rijitlik, dış taşlamaya kıyasla daha düşüktür.
Ulaşılabilir tolerans: delik çapında ±0,002–0,005 mm Elde edilebilir yüzey kalitesi: Ra 0,4–0,8 µm
En uygun kullanım alanı: Hassas rulman yuvaları, hidrolik silindir delikleri, manşon burçları ve eşleşen bir şafta kontrollü bir oturuş gerektiren her türlü iç çap.
Sınırlamalar: Dış taşlamaya kıyasla daha düşük rijitlik; daha küçük taş çapı, ısı yoğunlaşması riskini artırır; daha derin deliklerde, sapma nedeniyle hassas taşlama giderek daha zor hale gelir. 3:1’in üzerindeki derinlik-çap oranlarında, taşlama parametrelerine ve soğutma sıvısı beslemesine özen gösterilmesi gerekir.
Merkezsiz Taşlama
Merkezsiz taşlama işleminde iş parçası, bir taşlama çarkı ile bir ayar çarkı arasında desteklenir; alt destek ise bir dayama bıçağı tarafından sağlanır. İş mili veya mandren bulunmaz — iş parçası taşlama bölgesinde serbestçe yüzer; bu da parçaların makine içinden kesintisiz olarak beslenmesini (geçiş besleme modu) veya omuzlu ya da kademeli parçaların konumlandırılmasını (iç besleme modu) mümkün kılar.
Elde edilebilir yuvarlaklık: ≤0,001–0,002 mm Ulaşılabilir tolerans: Çap üzerinde ±0,002–0,005 mm Üretim kapasitesi: Çok yüksek — silindirik parçalar için en hızlı taşlama yöntemi
En uygun kullanım alanı: Silindirik parçaların (pimler, çubuklar, çubuk hammadde, saplamalar, bağlantı elemanı gövdeleri, küçük miller) yüksek hacimli üretimi; burada parça başına kurulum maliyetinin en düşük düzeyde olması ve üretim veriminin öncelikli olması gerekir.
Sınırlamalar: Sadece silindirik geometri (geçişli besleme) veya basit kademeli profiller (içten besleme) ile sınırlıdır. Karmaşık dış profilleri veya birden fazla çap kademesi gerektiren parçaları işleyemez. Kurulum, iki tekerleğin ve dayanak bıçağının hassas bir şekilde hizalanmasını gerektirir; bu, yalnızca üretim miktarları söz konusu olduğunda haklı görülebilecek önemli bir zaman yatırımıdır.
Sürünme Beslemeli Öğütme
Sürünme beslemeli taşlama, çok yavaş bir besleme hızında (bu nedenle “sürünme” olarak adlandırılır) hareket eden profilli bir taş kullanır ve tek bir derin geçişle önemli miktarda malzeme kaldırır — bu, geleneksel çok geçişli hafif taşlamanın tam tersidir. Bu işlem, sertleştirilmiş veya aşınmaya dayanıklı malzemelerde karmaşık profilleri (yarıklar, kademeli özellikler, kavisli kesitler) aynı anda oluşturabilir.
Malzeme kaldırma hızı: Tek bir derin pas için yüksek Yüzey kaplaması: Ra 0,4–1,6 µm (geleneksel son taşlamadan daha kaba) En uygun kullanım alanı: Derin profiller, türbin kanadı kök şekilleri, karmaşık yarık kesitleri, sert malzeme kaba işleme.
Sınırlamalar: Yüksek makine gücü gerektirir; ısı oluşumu oldukça fazladır ve gelişmiş soğutma sistemleri gerektirir. Geleneksel yöntemlerin daha hızlı ve daha ekonomik olduğu basit silindirik geometriler için uygun değildir.
Takım ve Kesici Uç Bileme
Takım ve kesici uç bileme işlemi, kesici takımların (parmak frezeler, matkaplar, değiştirilebilir uçlu takımlar, broşlar, kılavuzlar) geometrisini geri kazanmak veya üretmek için hassas bileme yöntemlerini kullanır. Özel 5 eksenli CNC takım bileme makineleri, yüksek performanslı kesici takımlar için gerekli olan karmaşık oluk, kabartma ve eğim geometrilerini oluşturabilir.
En uygun kullanım alanı: Aşınmış parmak frezelerin ve matkapların yenilenmesi, özel kesici takımların imalatı, şekillendirme takımlarının bileme işlemi.
Sınırlamalar: Son derece özel ekipman ve programlama uzmanlığı gerektirir; iş parçası son işlemlerinde uygulanamaz.
Öğütme Türü Seçim Kılavuzu
| Başvuru | Önerilen Taşlama Türü |
|---|---|
| Düz yüzeyler, kalıp plakaları, sızdırmazlık yüzeyleri | Yüzey taşlama |
| Şaftlar, yatak milleri, dönen bileşenler | Silindirik taşlama |
| Hassas delik çapları, rulman yuvaları | Kimlik taşlama |
| Yüksek hacimli silindirik parçalar (pimler, çubuklar, miller) | Merkezsiz taşlama |
| Derin profiller, sert malzemeden talaş kaldırma | Sürünme beslemeli öğütme |
| Kesici takım imalatı ve yenileme | Takım ve kesici uç bileme |
Hassas Taşlama, Frezeleme ve Honlama: Her Birinin Ne Zaman Kullanılması Gerekir?
Frezeleme, Taşlama ve Honlama Sırayla Rol Oynar
Bu üç işlem birbirinin alternatifi değildir; bunlar, bir üretim sürecindeki birbirini tamamlayan aşamalardır. Frezeleme, geometriyi belirler ve malzemeyi verimli bir şekilde kaldırır. Taşlama, frezeleme işleminden sonra (ve uygun olduğu durumlarda ısıl işlemden sonra) geometriyi inceltir ve sıkı toleranslar sağlar. Honlama ise en yüksek işlevsel performans için iç delik yüzeylerini mükemmelleştirir.
| Süreç | Hoşgörü | Yüzey Pürüzlülüğü | Birincil Rol |
|---|---|---|---|
| CNC frezeleme | ±0,01–0,05 mm | Ra 1,6–3,2 µm | Geometri oluşturma, toplu silme |
| CNC tornalama | ±0,005–0,02 mm | Ra 0,8–1,6 µm | Silindirik geometri, çap |
| Hassas taşlama | ±0,001–0,005 mm | Ra 0,2–0,8 µm | Boyutsal doğruluk, yüzey kalitesi |
| Bileme | ±0,001–0,003 mm | Ra 0,1–0,4 µm | İç çap son işlem, çapraz çizgili doku |
Ne Zaman Taşlama Gerekli, Ne Zaman Frezeleme Yeterli?
Aşağıdaki durumlarda taşlama gereklidir:
- Çap veya düzlük açısından tolerans ±0,01 mm’den daha dardır
- İşlevsel nedenlerden ötürü (rulman teması, sızdırmazlık, yorulma) yüzey pürüzlülüğü Ra ≤ 0,8 µm olmalıdır
- Malzeme sertliği HRC 45–50’yi aşıyor ve geleneksel takımlarla hassasiyet korunamıyor
- Geometrik doğruluk (yuvarlaklık, silindirlik, düzlük) ±0,001–0,005 mm aralığında kontrol edilmelidir
Aşağıdaki durumlarda frezeleme yeterlidir:
- Toleranslar ±0,05 mm veya daha gevşektir
- Ra değeri 1,6–3,2 µm aralığındaki yüzey pürüzlülüğü kabul edilebilir
- Malzeme, HRC 45'in ötesinde ısıl işleme tabi tutulmamıştır
- Söz konusu parça, kritik yüzey bütünlüğü gereklilikleri olan bir dönme veya sızdırmazlık bileşeni değildir
Honing, Taşlamadan Daha Üstün Olduğu Durumlar
Honlama işleminde, bir delik içinde dönerken salınım yapan çok taşlı bir aşındırıcı alet kullanılır ve bu sayede karakteristik çapraz çizgi deseni oluşur. Bu desen estetik bir amaçla oluşturulmaz; çapraz çizgilerin oluklarında yağlayıcıyı tutarak, yük altında yağlama filminin performansını önemli ölçüde artırır.
Aşağıdaki durumlarda honlama doğru işlemdir:
- Bir delik, yağlama amacıyla (motor silindirleri, hidrolik aktüatörler, pnömatik silindirler) belirli bir çapraz çizgili dokuya sahip ve Ra ≤ 0,4 µm değerini karşılamalıdır.
- Taşlama işleminden sonra delik çapında küçük bir düzeltme (0,005–0,05 mm) yapılması gerekmektedir
- İşlevsel gereklilik, sadece pürüzsüz bir yüzey kalitesi değil, yağın tutunmasıdır
Taşlama Taşı Seçimi: En Önemli Teknik Karar
Taşlama diskleri — aşındırıcı türü, bağlayıcı maddesi, sertlik derecesi ve tane boyutu — bir taşlama işleminin yüksek kaliteli sonuçlar mı yoksa kusurlar mı vereceğini belirler. Disk ile malzeme arasındaki uyumsuzluk, taşlama yanıklarının, kötü yüzey kalitesinin ve diskin erken aşınmasının en yaygın nedenidir.
Aşındırıcı Türü Seçimi
| Aşındırıcı | En Uygun Olan | Neden |
|---|---|---|
| Alüminyum oksit (Al₂O₃) | Karbon çeliği, paslanmaz çelik, genel çelik taşlama | Dayanıklı, kendiliğinden bilenen, uygun maliyetli |
| CBN (Kübik Bor Nitrür) | Sertleştirilmiş çelik (HRC 45+), alaşımlı çelik | Yüksek termal kararlılık, uzun tekerlek ömrü, minimum ısı |
| Elmas | Karbür, seramik, cam, demir içermeyen malzemeler | Kırılgan/sert demir dışı malzemeler için vazgeçilmez olan olağanüstü sertlik |
Önemli kural: Elmas taşlar çeliğin taşlanması için uygun değildir. Taşlama sıcaklıklarında elmas karbonu demirle kimyasal reaksiyona girerek elmas tanelerinin hızla çözünmesine neden olur. Sertleştirilmiş çelik için doğru aşındırıcı CBN’dir.
Tahvil Türü
Vitrifiye (seramik) bağlayıcı, hassas taşlama için en yaygın tercih edilen seçenektir — sert ve gözenekli yapısı sayesinde iyi bir soğutma sıvısı nüfuzu ve istikrarlı boyutsal kontrol sağlar. Reçine bağlayıcı, daha az titreşimle biraz daha pürüzsüz bir yüzey elde edilmesini sağlar, ancak daha hızlı aşınır. Metal bağlayıcı ise öncelikle ağır hizmet tipi karbür veya seramik taşlamada elmas taşlarda kullanılır.
Tekerlek Sertliği (Sınıf)
Tekerlek sertliği — yani bağın aşındırıcı taneleri ne kadar sıkı tuttuğu — sezgilere aykırı bir kural izler: sert malzemeler için daha yumuşak tekerlekler, yumuşak malzemeler için ise daha sert tekerlekler gerekir.
Sert bir iş parçasını taşlarken, taşlama kuvveti yüksektir. Yumuşak bir taş, körelmiş taneleri kolayca bırakır (kendiliğinden bileme) ve yeni, keskin taneleri ortaya çıkarır. Sert bir taş ise körelmiş taneleri tutar; bu da tanelerin kesmek yerine birbirine sürtünmesine ve ısı üretmesine neden olur — bu da yanıklara ve kalitesiz bir yüzey bitimine yol açar.
Yumuşak bir malzemeyi taşlarken, sert bir taş tekerleği aşırı aşınmayı önler ve geometrisini sabit tutar. Yumuşak bir taş tekerleği ise hızla aşınır ve profilini kaybeder.
Seçim kuralı: Sert iş parçası → yumuşak taş. Yumuşak iş parçası → sert taş.
Tekerlek Hızı
Daha yüksek taş hızı genellikle daha ince bir yüzey kalitesi sağlar, ancak kaldırılan malzeme birimi başına daha fazla ısı üretir. Daha düşük hız ise ısıyı azaltır, ancak yüzey kalitesini bozar. Taş üreticisinin önerdiği hız aralığı kesinlikle aşılmamalıdır — maksimum hızın üzerinde çalıştırma, taşta ciddi arızalara yol açabilir; bu durum, işlem kalitesi hususlarından bağımsız olarak bir güvenlik tehlikesi oluşturur.
Yaygın Taşlama Kusurları: Nedenleri ve Önlenmesi
Taşlama kusurları rastgele ortaya çıkmaz — bu kusurların, sistematik bir şekilde tespit edilip ortadan kaldırılabilecek belirli temel nedenleri vardır.
Aşındırma Yanıkları
Aşınma yanıkları, lokalize termal hasarı gösteren renk değişikliği (mavi veya kahverengi yüzey izleri) şeklinde ortaya çıkar. Yanık bölgesinde sertlik azalır, kalıntı gerilme durumu değişir (basınç gerilmesinden — yararlı — çekme gerilmesine — zararlı) ve mikro çatlaklar bulunabilir.
Temel nedenler: Yetersiz soğutma sıvısı akışı veya yanlış yönlendirilmiş soğutma sıvısı; aşırı ilerleme hızı veya kesme derinliği; körelmiş veya tıkanmış taş.
Önleme: Taşlama bölgesine doğrudan yüksek hacimde soğutma sıvısı verilir; keskinliği korumak için düzenli olarak taş bileme yapılır; özellikle son geçişlerde kesme derinliği makul düzeyde tutulur.
Önemli: Taşlama kaynaklı yanıklar her zaman yüzeyde görünür olmayabilir. Belirgin bir renk değişikliği olmaksızın yüzey altı termal hasar mevcut olabilir. Güvenlik açısından kritik bileşenlerde (havacılık ve uzay yapıları, tıbbi implantlar, yüksek döngü yorgunluğu uygulamaları), yüzey altı yanık hasarını tespit etmek için manyetik parçacık muayenesi veya nital aşındırma muayenesi öngörülebilir.
Çatlak İzleri
Chatter izleri, zemin yüzeyinde görülen tekrarlayan dalga desenleridir — eğik ışık altında görülebilen, eşit aralıklı çıkıntılardır. Bunlar, makinenin, iş parçasının veya taşın rezonans özellikleri tarafından belirlenen bir frekansta, taşlama sistemindeki titreşimden kaynaklanır.
Temel nedenler: Dengesiz taşlama çarkı; iş parçasının sabitlenmesinde yetersiz rijitlik; iş mili devri ile sistemin doğal frekansı arasındaki rezonans; kesimi dengesizleştiren aşırı malzeme kaldırma hızı.
Önleme: Kullanmadan önce tekerleği dikkatlice dengeleyin; uzun miller için sabit dayanak kullanın; malzeme kaldırma hızını azaltın; rezonans koşullarından uzaklaşmak için iş mili hızını değiştirin.
Termal Çatlaklar
Termal çatlaklar, hızlı termal döngülerin yol açtığı ince yüzey çatlaklarıdır — taşlama teması sırasında yüzey ısınır ve soğutma sıvısı uygulandığında hızla soğur. Bunun sonucunda ortaya çıkan çekme yönlü termal gerilme, malzemenin kırılma mukavemetini yerel olarak aşarak çatlak ağlarının oluşmasına neden olur.
Temel nedenler: Aşırı kesme derinliği ile yetersiz soğutmanın bir araya gelmesi; taşlama sırasında kesintiye uğrayan soğutma sıvısı akışı; kırılgan veya sertleştirilmiş malzemelerde aşırı agresif parametreler.
Önleme: Sürekli ve tutarlı soğutma sıvısı beslemesi; sertleştirilmiş malzemelerde ihtiyatlı taşlama parametreleri; taşın iş parçasıyla temas halindeyken durdurulmasından kaçınılmalıdır.
Termal çatlaklar, özellikle havacılık ve uzay sektöründeki yapısal bileşenlerde, sertleştirilmiş yatak yuvalarında ve kalıp aletlerinde büyük tehlike oluşturur — gözle incelemeyle tespit edilemeyen bu çatlaklar, hizmet yükü altında yayılır ve erken yorulma kırılmasına neden olur.
Silindirik Parçalarda Yuvarlaklık Sapması
Gerçek yuvarlaklıktan sapma gösteren silindirik taşlanmış parçalar, dönen sistemlerde titreşime, yatak yükünün dengesiz dağılımına ve yorulma ömrünün kısalmasına neden olur.
Temel nedenler: Merkezler arasındaki kurulum hizalamasının yanlış olması; punta destek basıncının yetersizliği; taşlama kuvveti altında iş parçasının sapması (özellikle uzun, ince şaftlarda); makine milinde eksantriklik.
Önleme: Taşlama işlemine başlamadan önce merkez hizalamasını kontrol edin; uygun merkez basıncını uygulayın; uzun millerde sabit dayama desteği kullanın; üretime başlamadan önce hassas test göstergesi ile makine milinin salgısını kontrol edin.
Hata Önleme Özeti
| Kusur | Birincil Neden | Önemli Önlemler |
|---|---|---|
| Aşınma yanığı | Aşırı ısınma / yetersiz soğutma | Yüksek akışlı soğutma sıvısı, tekerlek cilalama, kesme derinliğini azaltma |
| Çizik izleri | Titreşim / dengesizlik | Tekerlek dengeleme, sabit dayanak, talaş kaldırma hızını azaltma |
| Termal çatlaklar | Termal şok | Tutarlı soğutma, muhafazakar parametreler |
| Yüzey kalitesi yetersiz | Aşınmış tekerlek / yanlış parametreler | Tekerleği düzenli olarak yağlayın, zımpara tanecik boyutu ve hızını optimize edin |
| Dairesel olmayan | Kurulum hatası / sapma | Hizalama kontrolü, sabit dayanak desteği |
Hassas Taşlama İçin Uygun Malzemeler
Sertleştirilmiş Takım Çeliği ve Kalıp Çeliği
Takım çelikleri (D2, H13, M2, A2), son taşlama işleminden önce rutin olarak HRC 58–65 sertliğine sertleştirilir. Bu sertlikte frezeleme ve tornalama işlemleri pratik değildir; takım aşınması kabul edilemeyecek kadar yüksektir ve boyutsal kontrol hızla bozulur. CBN taşlama diskleri bu malzemeleri verimli bir şekilde işleyerek, sertleştirilmiş durumda ±0,002 mm tolerans ve Ra 0,2–0,4 µm yüzey pürüzlülüğü sağlar.
Kullanım Alanları: Enjeksiyon kalıplarının boşlukları ve çekirdekleri, pres kalıpları, kesici takım gövdeleri, aşınmaya dayanıklı endüstriyel bileşenler.
Paslanmaz Çelik
Paslanmaz çelik, taşlama işleminde kendine özgü zorluklar ortaya çıkarır: iş sertleşmesine yatkınlığı ve alüminyum oksit aşındırıcıya olan afinitesi (bu da taşta birikmeye neden olur), taş seçimini kritik hale getirir. Uygun kırılganlığa sahip alüminyum oksit taşlar veya sertleştirilmiş paslanmaz çelik için CBN taşlar standart tercihlerdir. Paslanmaz çelikte soğutma sıvısı kullanımı özellikle önemlidir; bu alaşımın orta düzeyde ısı iletkenliği, ısıyı karbon çeliğinden daha fazla yoğunlaştırır.
Kullanım Alanları: Tıbbi implantlar, gıda sınıfı ekipmanlar, hassas endüstriyel şaftlar, sıkı toleranslı geçme gerektiren korozyona dayanıklı bileşenler.
Sertleştirilmiş Karbür
Sertleştirilmiş karbür (WC-Co), yaygın olarak kullanılan mühendislik malzemeleri arasında en sert olanlardan biridir — tipik olarak 1.500–2.100 HV. Elmas taşlama diskleri kullanılması gerekir; CBN ve alüminyum oksit ise bu işlemde etkisizdir. Karbür taşlama işlemi, malzemenin sertliği ve düşük ısı iletkenliği nedeniyle yüksek ısı üretir; bu da dikkatli bir soğutma stratejisi gerektirir.
Kullanım Alanları: Kesici takım uçları ve gövdeleri, aşınma plakaları, hassas zımba ve kalıp setleri, endüstriyel vana yuvaları.
Titanyum
Titanyumun düşük ısı iletkenliği (Ti-6Al-4V için yaklaşık 7 W/(m·K)), onu taşlama açısından termal açıdan en zorlu malzemelerden biri haline getirir. Isı, iş parçasına dağılmak yerine taşlama arayüzünde yoğunlaşır; bu da yüzey oksidasyonu ve mikroyapısal hasar riskini artırır. Titanyum havacılık bileşenleri üretimindeki deneyimlerimize göre, kabul edilebilir bir yüzey bütünlüğü elde etmek için asgari gereklilik, alüminyum oksit taşların makul hızlarda kullanılması ve yüksek basınçlı soğutma sıvısının doğrudan taşlama bölgesine verilmesidir. CBN taşlar ise yüksek hızlarda titanyum alaşımlarında daha iyi performans gösterir.
Kullanım Alanları: Havacılık ve uzay sektörüne yönelik yapısal bileşenler, tıbbi implantlar, yüksek performanslı bağlantı elemanları.
Seramik
Mühendislik seramikleri (alümina, zirkonyum oksit, silikon karbür, silikon nitrür) yalnızca elmas aşındırıcı ile taşlanır. Bu malzemelerin kırılganlığı nedeniyle, parça mukavemetini tasarım gerekliliklerinin altına düşüren yüzey altı çatlakların (ortadan/yanlardan çatlak oluşumu) önlenmesi için kesme derinliğinin özellikle düşük tutulması gerekir.
Kullanım Alanları: Elektronik alt tabaka bileşenleri, yüksek sıcaklık yapısal bileşenleri, seramik rulman uygulamalarında kullanılan hassas rulman yuvaları.
Hassas Taşlama İşlemi Üretim Maliyetini Nasıl Etkiler?
Hassas taşlama, kaldırılan malzeme birimi başına frezeleme veya tornalamaya kıyasla önemli ölçüde daha pahalıdır — tolerans ve geometriye bağlı olarak 3–10 kat daha pahalıdır. Maliyet belirleyicilerini anlamak, mühendislerin ve OEM alıcılarının taşlamayı genel bir uygulama olarak değil, stratejik bir şekilde kullanmalarını sağlar.
Başlıca Maliyet Etkenleri
Kurulum süresi ve karmaşıklığı: Taşlama kurulumları, makinenin hizalanmasını, taşın dengelenmesini, keskinliğini ve profilini geri kazanmak için taşın düzeltilmesini ve silindirik taşlama durumunda iş parçasının hassas bir şekilde merkezlenmesini gerektirir. Prototip veya düşük hacimli işlerde, basit bir parça için kurulum, toplam taşlama maliyetinin –50%’sini oluşturabilir.
Tekerlek aşınması ve düzeltme: Taşlama diskleri sarf malzemesidir. CBN ve elmas disklerin başlangıç maliyeti alüminyum oksit disklerden daha yüksektir, ancak ömürleri çok daha uzundur — sertleştirilmiş çeliğin üretim aşamasındaki taşlama işlemlerinde, CBN diskler genellikle kaldırılan malzeme birimi başına alüminyum oksit disklerden 50–100 kat daha uzun ömürlüdür; bu da, satın alma fiyatlarının daha yüksek olmasına rağmen, yüksek hacimli üretimlerde daha ekonomik olmalarını sağlar.
Döngü süresi: Taşlamada malzeme kaldırma hızı, temelde frezelemeye göre daha yavaştır. ±0,002 mm hassasiyetine ulaşmak için birden fazla “spark-out” geçişi gerekir (bu geçişlerde yeni besleme yapılmaz; böylece sistemdeki elastik sapma sıfıra döner). Her ek geçiş, döngü süresini uzatır.
Denetim: Sıkı toleranslar, hassas ölçüm ekipmanları gerektirir — hava ölçerler, hassas mikrometreler, yuvarlaklık ölçerler, yüzey profilometreleri. Denetim süresi, kritik boyutların sayısıyla orantılı olarak maliyeti artırır.
Hoşgörü-maliyet ilişkisi:
| Hoşgörü | Göreceli İşleme Maliyet Endeksi |
|---|---|
| ±0,01 mm (CNC işleme için yeterlidir) | 1.0× |
| ±0,005 mm (ince taşlama başlangıcı) | 1.5–2.0× |
| ±0,002 mm (standart hassas taşlama) | 2.5–4.0× |
| ≤ ±0,001 mm (ultra hassas) | 5.0–10.0× |
Toleransın her bir kademe daha sıkı hale getirilmesi, toplam maliyeti –100% oranında artırabilir. Bu durum, tolerans belirlemesini taşlama maliyetinin kontrolü açısından en önemli tasarım kararlarından biri haline getirir.
Hassas Taşlama Maliyetini Nasıl Azaltabiliriz?
Taşlama işlemini yalnızca kritik özelliklere uygulayın. Gereksiz taşlama maliyetlerinin en yaygın kaynağı, işlevsel olarak buna ihtiyaç duymayan parçalara sıkı toleranslar — ve dolayısıyla taşlama gereklilikleri — uygulanmasıdır. Hassas bir yatak yuvasına oturan bir milin, yuva kısmında ±0,001–0,002 mm’lik bir toleransa ihtiyacı vardır; mil çapının geri kalan kısmında ise hiç taşlama gerekmeyebilir.
Ön öğütme stok payını kontrol edin. CNC tornalama işlemi, taşlama için aşırı miktarda malzeme (>0,1 mm) bırakırsa, taşlama her geçişte daha fazla malzeme kaldırır ve işlem daha uzun sürer. Optimum ön taşlama payı genellikle her bir kenar için 0,01–0,05 mm'dir — bu, tornalanmış yüzeyi temizlemek ve geometrik sapmaları düzeltmek için yeterlidir, ancak daha fazlası değildir. Bunu başarmak, bir proses kontrol disiplini olan tutarlı CNC tornalama kalitesi gerektirir.
Isıl işlemleri doğru sırayla uygulayın. Isıl işlemden önce yumuşak halde işleme yapmak, daha yüksek CNC talaş kaldırma hızları ve daha uzun takım ömrü sağlar. Taşlamadan önce yapılan ısıl işlem sertliği ayarlar; taşlama ise ısıl işlemden kaynaklanan şekil bozukluklarının ardından boyutları düzeltir. Bu sıralama, sertleştirilmiş malzemeyi nihai boyutlara yakın bir şekilde işlemekten daha ekonomiktir.
Seri üretimde CBN taşları kullanın. Daha yüksek başlangıç maliyeti, daha az sıklıkta bileme, daha uzun taş ömrü ve daha tutarlı yüzey kalitesi sayesinde hızla telafi edilir. Sertleştirilmiş çelik üzerinde ayda 20–30 parçadan fazla işleme yapılan her türlü taşlama işleminde, parça başına maliyet açısından CBN taşları neredeyse her zaman alüminyum oksit taşlarından daha ekonomiktir.
Taşlama işleminin daha kolay yapılabilmesi için parça geometrisini basitleştirin. Derin ve dar delikler, ani geometrik geçişler ve taşlama bölgesine soğutma sıvısının ulaşmasını engelleyen özellikler, taşlama işleminin zorluğunu ve maliyetini artırır. Tasarımın kesinleşmesinden önce yapılacak bir DFM incelemesi, bu özellikleri düşük maliyetle tespit edip ortadan kaldırabilir.
Hassas Taşlama için DFM Kılavuzları
Üretim başlamadan önce alınan tasarım kararları, taşlama sırasındaki herhangi bir proses parametresi ayarlamasından daha fazla, taşlama maliyeti ve kalitesi üzerinde etkili olmaktadır.
Taşlama Malzemesi Payının Kontrolü
Ön taşlama kalıntısı (CNC işleme sonrasında taşlama için kalan malzeme miktarı) tutarlı ve uygun olmalıdır. Her bir kenar için 0,05–0,1 mm'yi aşan fazla işlenmemiş malzeme, taşlama döngü süresini uzatır, taş aşınmasını artırır ve çok sayıda kaba işleme geçişinde termal hasar riskini artırır. Her bir kenar için 0,01 mm'nin altında kalan çok az işlenmemiş malzeme ise tornalamadan kaynaklanan takım izlerinin tamamen giderilmesini engelleyerek tutarsız bir yüzey kalitesi oluşturabilir.
Kritik özellikler için ön taşlama payını çizimde veya işlem şartnamesinde belirtin ve taşlama işleminden önce CNC torna ile işlenmiş özelliğin işlem sırası ölçümleri yoluyla bunu doğrulayın.
Parçanın Sertliğini Korumak
İnce cidarlı, uzun ve ince şaftlar ile yapısal bütünlüğü zayıf kesitler, taşlama kuvveti altında sapma gösterir. Taş baskısı altında 0,005 mm sapma gösteren bir şaft, makine doğru şekilde kalibre edilmiş olsa bile, maksimum sapma noktasında 0,005 mm daha küçük boyutlu bir parça üretir. Uzunluk-çap oranı 5:1'in üzerinde olan şaftlar için, sabit dayama ve punta desteği sağlamak üzere her iki uçta da merkez delikleri belirtin. İnce cidarlı silindirik parçalar için, taşlama sırasında iç destek (genişleyen mandrel veya iç fikstür) kullanılması gerekip gerekmediğini değerlendirin.
Taşlama Boşluğu Sağlayın
Taşlama tekerleği, komşu geometriye takılmadan zemin yüzeyine yaklaşabilmek için tam bir açıklığa sahip olmalıdır. Tekerleğin erişimini engelleyen omuzlar, flanşlar veya komşu özellikler, özel kurulumlar veya ikincil işlemler gerektirir. Taşlanmış muyluların bitişiğindeki omuzları tasarlarken, taşın omuz yüzeyine temas etmeden kıvılcım çıkarabilmesini sağlayan bir taşlama alt kesimi (omuz tabanında küçük bir rahatlama oluğu) belirtin — bu, hassas mil tasarımında standart bir uygulamadır.
Derin ve küçük çaplı deliklerden kaçının
Derin ve küçük çaplı deliklerin iç taşlama işlemi, en pahalı ve teknik açıdan en zorlu taşlama işlemlerinden biridir. Küçük taş çark çapı (genellikle boşluk sağlamak için delik çapının 20–50%’si kadar), sınırlı sertliğe, yetersiz ısı dağılımına ve kısıtlı soğutma sıvısı erişimine sahiptir. 3:1'in üzerindeki derinlik-çap oranları dikkatle değerlendirilmelidir — işlevsel gereksinimin aşırı geometrik doğruluktan ziyade çap toleransı ve yüzey kalitesi olduğu derin delikler için alternatif son işlem yöntemleri (raybalama, honlama) daha uygun ve maliyet etkin olabilir.
Hassas Taşlama için DFM Kontrol Listesi
| Tasarım Ögesi | DFM Gerekliliği |
|---|---|
| Kritik çapta ham parçanın ön taşlanması | Her bir kenar için 0,01–0,05 mm; CNC işleminden sonra tutarlı |
| Mil uzunluğu-çap oranı | >5:1, merkez delikleri ve sabit dayanak desteği gerektirir |
| Yer yüzeyine bitişik omuz | Alt kesim taşlamasını da dahil edin (omuz tabanındaki oluk) |
| İç delik derinliği-çap oranı | >3:1, sürecin gözden geçirilmesini gerektirir; alternatiflerin geliştirilmesini değerlendirin |
| Dar toleranslı özellikler | Yalnızca işlevsel açıdan kritik yüzeylere uygulayın |
| Taşlama tekerleğinin yüzeye erişimi | CAD modelinde boşlukları kontrol edin; çakışan geometriyi ortadan kaldırın |
Sektörlere Göre Hassas Taşlama Uygulamaları
Havacılık ve Uzay
Havacılık ve uzay sektöründe taşlama işlemleri, türbin şaft muylularını, iniş takımı yatak yüzeylerini, aktüatör çubuklarını ve yapısal bağlantı arayüzlerini kapsamaktadır. Dönen havacılık ve uzay bileşenlerinde ±0,001–0,003 mm tolerans aralığı ve Ra 0,2–0,4 µm yüzey pürüzlülüğü rutin gerekliliklerdir. AS9100 havacılık kalite sistemi gerekliliklerine göre, kritik taşlama işlemleri, termal hasar bulunmadığını doğrulamak için belgelenmiş proses validasyonu, proses içi ölçüm kayıtları ve nital aşındırma veya manyetik parçacık muayenesini gerektirir.
Havacılık ve uzay sektöründeki müşterilerimizle olan üretim deneyimlerimize göre, taşlama öncesi hazırlık aşamasında en sık karşılaşılan hata, CNC tornalama işleminde tutarlılığın yetersiz olmasıdır — taşlama aşamasına düzensiz işlenmiş yüzeye sahip parçaların gelmesi, taşlama operatörlerinin kesme derinliği konusunda kendi kararlarını vermelerini gerektirir ve bu da nihai sonuçta değişkenliğe yol açar. Güvenilir hassas taşlama sonuçları elde etmek için, tutarlı CNC tornalama kalitesi, taşlama işlemi kalitesi kadar önemlidir.
Tıbbi Cihazlar
Ortopedik implantlar, cerrahi alet şaftları ve diş implantı bileşenleri, Ra ≤ 0,4 µm yüzey pürüzlülüğü ve ±0,002–0,005 mm boyut hassasiyeti gerektirir. Boyutsal gerekliliklerin ötesinde, taşlama ile elde edilen yüzey bütünlüğü biyouyumluluğu doğrudan etkiler — agresif taşlamadan kaynaklanan kalıntı çekme gerilimi, implant ortamında gerilme korozyonunu ve sürtünme aşınmasını teşvik eder. Uygun şekilde kontrol edilen taşlamadan kaynaklanan kalıntı basınç gerilimi ise yorulma ömrünü ve korozyon direncini artırır.
ISO 13485 tıbbi cihaz kalite gereklilikleri, kritik implant özelliklerine yönelik taşlama işlemleri için belgelenmiş süreç doğrulamasını zorunlu kılmaktadır. Buna, süreç yeterliliğinin kanıtlanması (Cpk verileri), operatör yeterlilik kayıtları ve ekipman kalibrasyonunun izlenebilirliği dahildir.
Otomotiv Şanzıman ve Güç Aktarma Sistemi
Otomotiv güç aktarma sistemlerindeki şanzıman giriş ve çıkış milleri, dişli yuvaları ve yatak muyluları, üretim standardı gereği ±0,001–0,002 mm çap toleransı ile taşlanmaktadır. Şanzıman mili muylularındaki yüzey kalitesi (Ra 0,2–0,4 µm), çalışma yükü ve hızı altında yağlama filmi kalınlığını belirlediği için otomotiv mühendisliği standartlarında doğrudan belirtilmiştir; bu da şanzıman verimliliğini ve hizmet ömrünü kontrol eden birincil faktördür.
Yüksek hacimli otomotiv taşlama işlemlerinde, mil ham parçaları için merkezsiz taşlama ve nihai muylu boyutları için silindirik taşlama kullanılır — bu, üretim verimliliği ile hassasiyet arasında denge sağlayan iki aşamalı bir yaklaşımdır.
Kalıp ve Kalıp Parçası İmalatı
Kalıp boşlukları, kalıp çekirdekleri ve kalıp bileşenleri, ≤ 0,002 mm düzlük ve Ra 0,2–0,4 µm yüzey pürüzlülüğüne sahip sertleştirilmiş takım çeliğinin yüzey taşlanmasını gerektirir. Taşlanmış kalıp yüzeyinin kalitesi, kalıpta üretilen her parçaya doğrudan yansır — düz olmayan bir kalıp tabanı, üretim süreci boyunca kalıplanmış parçalarda çapak oluşumuna, ayrılma hattının düzgün kapanmamasına ve boyutsal sapmalara neden olur.
Önemli Noktalar
- Hassas taşlama, ±0,001–0,005 mm tolerans aralığı ve Ra 0,2–0,8 µm yüzey pürüzlülüğü sağlar — CNC frezelemeye kıyasla 5–10 kat daha sıkı bir işlemdir; bu nedenle yatak yüzeyleri, sızdırmazlık yüzeyleri, hassas şaftlar ve sertleştirilmiş bileşenler için zorunlu bir işlemdir.
- Altı taşlama türü — yüzey, silindirik, iç çap, merkezsiz, sürünme beslemeli ve takım-kesici — her biri belirli bir geometri ve üretim hacmi ihtiyacını karşılar. Yöntemi geometriye uygun hale getirmek, maliyet verimliliği açısından hayati önem taşır.
- Taşlama, frezeleme ve honlama birbirini izleyen işlemlerdir; birbiriyle çakışan işlemler değildir — Frezeleme geometriyi oluşturur, taşlama onu inceltir ve honlama ise maksimum işlevsel performans için delik yüzeylerini kusursuz hale getirir.
- Tekerlek seçimi, en kritik teknik karardır — Genel çelik için alüminyum oksit, sertleştirilmiş çelik için CBN (çelik üzerinde asla elmas kullanılmamalıdır), karbür ve seramikler için elmas. Sert iş parçası için yumuşak taş kalitesi; yumuşak iş parçası için sert taş kalitesi gereklidir.
- Taşlama kusurları — yanıklar, titreme, termal çatlaklar, dairesel olmayan şekil — belirli temel nedenlere sahiptir Soğutma sıvısı yönetimi, tekerleklerin durumu ve ayar kalitesi sayesinde sistematik olarak önlenebilir olan sorunlar.
- Tolerans daraldıkça taşlama maliyeti katlanarak artar — Her bir sıkılaştırma adımı, taşlama maliyetine 50–100% ekleyebilir. Sıkı toleransları yalnızca işlevsel performansın gerektirdiği durumlarda uygulayın.
- Taşlama için DFM Bu, ön taşlama payının (her bir kenar başına 0,01–0,05 mm) kontrol edilmesini, rijitlik ve taş tekerleğinin erişimi göz önünde bulundurularak tasarım yapılmasını, omuzlarda alt kesimlerin dahil edilmesini ve gereksiz derecede derin iç deliklerden kaçınılmasını gerektirir.
- OEM alıcıları için, bir çizimde belirtilen taşlama şartnamesi, maliyet açısından önemli sonuçlar doğurur — her taşlanmış yüzeyin, belirtilen tolerans ve yüzey kalitesi için işlevsel bir gerekçesi olup olmadığını doğrulayın ve DFM değişikliklerinin performansı etkilemeden taşlama kapsamını azaltıp azaltamayacağını CNC/taşlama tedarikçinizle görüşün.
Sık Sorulan Sorular
Hassas taşlama nedir ve ne zaman gereklidir?
Hassas taşlama, ±0,001–0,005 mm toleransları ve Ra 0,2–0,8 µm yüzey pürüzlülüğü elde etmek amacıyla aşındırıcı taneler kullanarak malzeme kaldıran bir son işlemdir; bu performans seviyelerine CNC frezeleme ve tornalama ile güvenilir bir şekilde ulaşılamamaktadır. Aşağıdaki durumlarda gereklidir: boyutsal tolerans ±0,005 mm'den daha sıkı olduğunda; işlevsel nedenlerle (rulman teması, sızdırmazlık, yorulma ömrü) yüzey kalitesi Ra ≤ 0,8 µm olmalıdır; malzeme sertliği HRC 45–50'yi aşarsa ve bu da geleneksel kesmeyi pratik olmaktan çıkarırsa; veya geometrik doğruluk (yuvarlaklık, düzlük, silindiriklik) mikron düzeyinde kontrol edilmesi gerekiyorsa. Genellikle CNC kaba işleme ve uygun olduğu durumlarda ısıl işlemden sonra yapılan son imalat aşamasıdır.
Yüzey taşlama ile silindirik taşlama arasındaki fark nedir?
Yüzey taşlama işleminde, düz iş parçası yüzeylerine dönen bir taş uygulanarak 100 mm'lik bir mesafede ≤0,002 mm düzlük ve Ra 0,2–0,8 µm yüzey pürüzlülüğü elde edilir; bu işlem kalıp plakaları, kalıp uçları, sızdırmazlık yüzeyleri ve hassas fikstürler için kullanılır. Silindirik taşlama işleminde, taş tekerleği iş parçasının uzunluğu boyunca ilerlerken iş parçası kendi ekseni etrafında döner; bu sayede ≤0,001 mm yuvarlaklık ve ±0,001–0,003 mm çap toleransları elde edilir. Bu işlem, şaftlar, yatak muyluları, makaralar ve yuvarlaklık ile çap doğruluğunun işlevsel açıdan kritik olduğu tüm dönen bileşenler için kullanılır. Bu iki işlem, birbirine dik geometrik gereksinimleri (düzlük ile yuvarlaklık/silindiriklik) karşılar ve birbirinin yerine kullanılamaz.
Hassas taşlama ne kadar doğru olabilir?
Hassas taşlama, üretim koşullarında silindirik çaplarda ±0,001–0,003 mm toleranslara ve düz yüzeylerde ≤0,002 mm düzlük değerlerine ulaşır. Özel ekipman ve ortam kontrollü tesislerde gerçekleştirilen ultra hassas taşlama ile ≤±0,001 mm'ye ulaşılır. Üretim amaçlı silindirik taşlamada ≤0,001 mm'lik yuvarlaklık elde edilebilir. Bu toleranslar, CNC frezelemeye (±0,01–0,05 mm) göre 5–10 kat, CNC tornalamaya (±0,005–0,02 mm) göre ise 3–5 kat daha sıkıdır; bu da taşlamayı, hassas rulman geçme yerleri, sızdırmazlık arayüzleri ve yüksek performanslı dönen bileşenler için gerekli bir işlem haline getirir.
Hassas taşlamada ısı yönetimi neden hayati önem taşır?
Isı, hassas taşlamada en önemli kalite riskidir; zira aşındırıcı taneler, iş parçası yüzeyinde yoğun sürtünme ısısı üretir — bu ısı, geleneksel kesme işlemlerinde olduğu kadar hızlı bir şekilde dağılmaz. Aşırı ısı, taşlama yanıklarına (sertlikte azalma ve zararlı kalıntı çekme gerilimi ile birlikte görülebilen yüzey renk değişikliği), termal çatlaklara (çalışma yükü altında yayılan ince yüzey çatlakları) ve taşlama sırasında iş parçasının termal genleşmesinden kaynaklanan boyutsal hatalara neden olur. Isı iletkenliği düşük malzemelerde — titanyum (~7 W/m·K), paslanmaz çelik (~15 W/m·K) — ısı taşlama arayüzünde yoğunlaştığı için risk daha yüksektir. Taşlama bölgesine yönlendirilen yeterli miktarda yüksek basınçlı soğutma sıvısı, makul kesme derinliği ve uygun şekilde bilenen taşlar, başlıca ısı yönetimi araçlarıdır.
Merkezsiz taşlama ne zaman tercih edilmelidir?
Merkezsiz taşlama, parça başına kurulum maliyetinin en düşük olması gereken ve üretim veriminin öncelikli olduğu silindirik parçaların (pimler, çubuklar, miller, bağlantı elemanı gövdeleri) yüksek hacimli üretimi için tercih edilmelidir. Bu yöntem, iş parçası üzerinde merkezleme işlemi gerektirmez ve kesintisiz akışlı üretimi destekler — parçalar taşlama bölgesinden otomatik olarak geçer. Merkezsiz taşlama, ≤0,001–0,002 mm yuvarlaklık ve ±0,002–0,005 mm çap toleransları sağlar; bu da onu çoğu hassas silindirik gereksinim için uygun kılar. Birden fazla çap kademesi olan, karmaşık profillere sahip veya diğer parça özellikleriyle konumsal ilişki gerektiren özelliklere sahip parçalar için uygun değildir (bu tür parçalar, merkezsiz taşlama işleminin sağlamadığı referans referans noktalarına ihtiyaç duyar).
Aşındırıcı yanıkların nedenleri nelerdir ve nasıl önlenebilir?
Taşlama yanıkları, iş parçası yüzeyindeki aşırı ısıdan kaynaklanır — en sık görülen nedenler arasında yetersiz soğutma sıvısı akışı, kesmek yerine sürtünme yapan körelmiş veya tıkanmış taşlama taşları ya da aşırı kesme derinliği ve ilerleme hızı sayılabilir. Yanık bölgesinde yüzey sertliği azalır, zararlı çekme kalıntı gerilimi oluşur (uygun şekilde kontrol edilen taşlama işleminin ürettiği faydalı sıkıştırma geriliminin aksine) ve bu bölge, gözle incelemeyle görülemeyen yüzey altı mikro çatlaklar içerebilir. Bunu önlemek için şunlar gereklidir: taşlama arkına doğrudan yüksek hacimde soğutma sıvısı verilmesi; keskinliği korumak için düzenli taş bileme; son işlem geçişlerinde kesme derinliğinin makul tutulması; ve proses izleme. Güvenlik açısından kritik bileşenlerde, taşlama sonrası nital asitle aşındırma veya manyetik parçacık muayenesi, termal hasar olup olmadığını doğrular.
Taşlama maliyeti, CNC işlemeyle karşılaştırıldığında nasıldır?
Hassas taşlama, kaldırılan malzeme birimi başına CNC frezeleme veya tornalamaya kıyasla önemli ölçüde daha pahalıdır — daha yavaş malzeme kaldırma hızları, taş aşınma maliyetleri, daha yüksek denetim gereklilikleri ve daha karmaşık kurulum nedeniyle genellikle 3–10 kat daha yüksektir. Ancak, bağlam göz ardı edildiğinde maliyet karşılaştırması yanıltıcı olabilir: işlevsel şartname başka hiçbir yolla karşılanamadığında taşlama zorunludur. Mühendislik açısından asıl soru “taşlama, frezelemeden daha mı pahalıdır?” değildir — ki her zaman öyledir — asıl soru “bu özellik, işlevsel gereksinimini karşılamak için taşlama gerektiriyor mu?”dur. Sıkı toleransları yalnızca işlevsel açıdan kritik yüzeylere uygulamak, taşlama öncesi malzeme payını kontrol etmek, üretim miktarları için CBN taşları kullanmak ve DFM incelemesi yoluyla taşlama kapsamını en aza indirmek, en etkili maliyet kontrol stratejileridir.
Sertleştirilmiş çelik için hangi taş kullanılmalıdır?
CBN (Kübik Bor Nitrür), sertleştirilmiş çeliğin (HRC 45+) taşlanması için en uygun aşındırıcıdır. CBN, yüksek termal kararlılığa sahiptir, taşlama sıcaklıklarında demirle kimyasal reaksiyona girmez ve sertleştirilmiş çelik üzerinde alüminyum oksitten çok daha uzun süre taş keskinliğini korur — genellikle, kaldırılan malzeme birimi başına alüminyum oksit taş ömrünün 50–100 katı kadar. Elmas taşlar çelik üzerinde kullanılmamalıdır: taşlama sıcaklıklarında elmas karbonu demirle reaksiyona girerek elmasın hızla çözünmesine neden olur. Alüminyum oksit taşlar, genel taşlama uygulamalarında sertleştirilmemiş veya orta derecede sert çelikler (~HRC 45'in altında) için uygundur. Boyutsal doğruluk gerektiren hassas taşlama için standart seçim vitrifiye bağlayıcıdır; reçine bağlayıcı ise son işlem geçişleri için biraz daha ince bir yüzey kalitesi sağlar.
Havacılık, tıp, kalıp ve kalıplama ile endüstriyel OEM uygulamaları alanlarında 15 yılı aşkın hassas CNC işleme ve taşlama deneyimine sahip CMS mühendislik ekibi tarafından hazırlanmıştır. Teknik referanslar: AS9100 Rev D (Havacılık ve Uzay Kalite Yönetimi), ISO 13485 (Tıbbi Cihaz Kalite Sistemleri), ASTM E1077 (Taşlama Yanıkları için Nital Asitle Aşındırma Muayenesi), İmalat Mühendisleri Derneği (SME) Taşlama Teknolojisi El Kitabı.
Havacılık, tıp veya endüstriyel uygulamalar için hassas taşlanmış bileşenler mi arıyorsunuz?
CMS’de hassas taşlama kapasitemiz, sertleştirilmiş çelik, paslanmaz çelik, titanyum ve karbür malzemelerde silindirik, yüzey ve iç çap taşlamasını kapsamakta olup, tolerans kontrolü ±0,001 mm ve yüzey pürüzlülüğü Ra 0,2 µm seviyesindedir. Her taşlama işi, taşlama öncesi malzeme uygunluğu, taş seçimi ve özellik erişilebilirliği açısından bir DFM incelemesinden geçer; ayrıca, havacılık ve tıp programları için belgelenmiş taşlama parametrelerini içeren CMM denetim raporları standart olarak sunulur.
[DFM incelemesi ve hassas taşlama teklifi isteyin →]


