
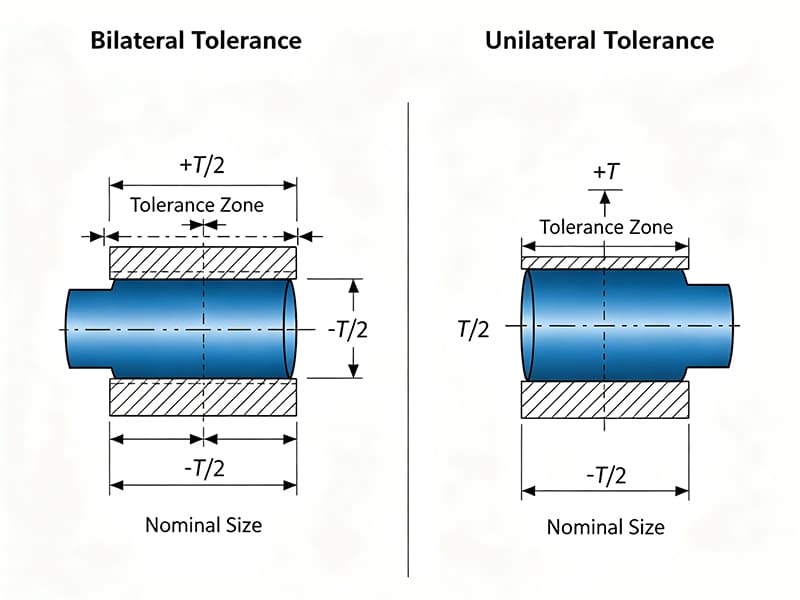
Bir pres geçme rulman yuvası için Ø10,00 ±0,025 mm (her iki taraf) olarak belirtilen CNC tornalanmış bir mil, 9,975 ile 10,025 mm arasında değişen parçalar üretir. Aralığın alt ucundaki parçalar — 10,00 mm'nin altındaki parçalar — teknik olarak spesifikasyonlar dahilindedir ancak güvenilir bir sıkı geçme için çok küçüktür. Rulman, preslenmek yerine kayar ve bu da kullanım sırasında gevşeklik ve titreşime neden olur. Toleransı Ø10,00 +0,025/−0,00 (tek taraflı) olarak değiştirmek, boyutu küçük parçaları tamamen ortadan kaldırır — spesifikasyon, boyutun nominal değerin altına düşmesini engellediği için, spesifikasyona uygun her parça güvenilir bir pres geçme sağlar. Gevşek geçmelerden kaynaklanan hurda miktarı yaklaşık 8%'den 1%'nin altına düşer. Geçme ve sızdırmazlık açısından kritik olan CNC özellikleri için düzenli olarak tek taraflı toleranslar belirleriz. Tek taraflı tolerans, nominal değerden yalnızca bir yönde boyutsal sapmaya izin verir; bu sayede sapmanın arızaya yol açacağı işlevsel sınır korunurken, güvenli yöndeki sapmalara izin verilir. Bu, sadece bir boyutlandırma biçimi değil, işlevsel bir kontrol stratejisidir.
Bu kılavuzda, tek taraflı toleransın tanımı, çizimlerde tek taraflı toleransın nasıl okunacağı, şaftlar, delikler ve kalınlıklarla ilgili pratik örnekler, çift taraflı toleransla karşılaştırma, mühendislerin bunu tercih etme nedenleri, CNC işlemeyle ilgili hususlar, GD&T profil uygulaması, hesaplama yöntemleri, Cpk analizi, çift taraflı toleransa dönüştürme, maliyet etkisi ve bir karar verme çerçevesi ele alınmaktadır.
Tek Taraflı Hoşgörü Nedir?
Her boyutun bir nominal değeri, bir üst sınırı ve bir alt sınırı vardır. Tek taraflı tolerans durumunda, tolerans aralığının tamamı nominal değerin tek bir tarafında yer alır — sapma değeri sıfırdır.
Örnek: 10,00 +0,05/−0,00 mm. Üst sınır = 10,05 mm. Alt sınır = 10,00 mm. Parça, nominal ölçüden daha büyük olabilir ancak daha küçük olamaz. Tam tolerans aralığı (0,05 mm) yalnızca hedef ölçünün üzerinde geçerlidir.
İki taraflı durumla karşılaştırıldığında: 10,00 ±0,025 mm, her iki yönde de eşit bir sapmaya izin verir — toplam tolerans genişliği aynıdır (0,05 mm), ancak nominal değerin ortasına göre ayarlanmıştır. Her iki format da aynı üretim aralığı genişliğini tanımlar, ancak bu aralığın işlevsel sınıra göre konumuna ilişkin tolerans kaymaları tek taraflıdır.
Çizimlerde Nasıl Okunur?
| Çizim Açıklaması | İzin Verilen Aralık | Anlamı |
|---|---|---|
| 10,00 +0,05/−0,00 | 10,00–10,05 mm | Sadece daha büyük olanlara izin verilir |
| 20,00 +0,00/−0,10 | 19,90–20,00 mm | Sadece daha küçük olanlara izin verilir |
| 3,00 +0,20/−0,00 | 3,00–3,20 mm | Korunan minimum kalınlık |
Okuma yöntemi: Nominal değeri belirleyin. Üst sapma (+) ve alt sapma (−) değerlerini kontrol edin. Bunlardan biri sıfır ise, sapma yalnızca tek yönde izin verilir. Sıfır tarafı, korunan işlevsel sınırdır.
Ana sinyal: Bir çizimde +0,00 veya −0,00 değerini gördüğünüzde, bu tek taraflı toleransı gösterir — boyut, o taraftaki kritik sınıra göre kontrol edilir.
Pratik Örnekler
| Özellik | Örnek | Neden Tek Taraflı? |
|---|---|---|
| Mil (presle geçme) | Ø10,00 +0,02/−0,00 | Boyut eksikliğini önleyin → sıkı oturmayı sağlayın |
| Delik (boşluk) | Ø20,00 +0,00/−0,10 | Aşırı büyük boyutları önleyin → aşırı boşluktan kaçının |
| Conta kalınlığı | 3,00 +0,20/−0,00 | İncelmeyi önleyin → sızdırmazlığı sağlayın |
| Durdurma yüzeyi | 5,00 +0,00/−0,05 | Montaj yığını yüksekliğini koruyun |
| Aşınma pedi | 8,00 +0,30/−0,00 | Asgari aşınma payını sağlayın |
Mil: Çapı yetersiz mil → gevşek oturma, titreşim, rulman arızası. Yalnızca pozitif tolerans, minimum çapı garanti eder. Delik: Aşırı büyük delik → aşırı boşluk, hatalı hizalama. Yalnızca negatif tolerans, maksimum boyutu sınırlar. Kalınlık: Çok ince → sızıntı veya yapısal zayıflık. Yalnızca pozitif tolerans, minimum işlevsel boyutu korur. Üretim verilerimize göre, tek taraflı tolerans uygulamalarımızın yaklaşık 65%’si mil/delik geçme kategorisine girmektedir — sıkı ve gevşek geçmelerin kontrol edilmesi, açık ara en yaygın işlevsel etkenidir.
Tek Taraflı Tolerans ve İki Taraflı Tolerans
| Faktör | Tek taraflı | İki taraflı (±) |
|---|---|---|
| Değişim yönü | Sadece bir taraf | Her iki taraf da |
| Örnek | 10,00 +0,05/−0,00 | 10,00 ±0,025 |
| İçin en iyisi | Uyum, sızdırmazlık, minimum/maksimum sınırlar | Genel boyutlar, simetri |
| Tasarım amacı | Kritik sınırı koruyun | Nominal değer civarında denge |
| Maliyet | Süreç uyumuna bağlıdır | İşlem ortalanmışsa daha kolaydır |
"Tek taraflı" teriminin ne zaman kullanılması gerektiği: Sapmanın tek bir yönü işlevsel arızaya yol açar (gevşek oturma, sızıntı, yapısal zayıflık). Tolerans, “arıza tarafını” korurken, güvenli tarafta sapmalara izin verir.
Ne zaman “bilateral” terimini kullanmalı: Her iki yön de eşit derecede kabul edilebilir. Bu boyut, montaj açısından kritik veya işlev açısından kritik değildir. Öncelik, simetri veya genel üretilebilirliktir.
Önemli bulgu: Maliyet, format değil, toplam tolerans genişliği tarafından belirlenir. 0,05 mm’lik tek taraflı bir toleransın üretim maliyeti, aynı toplam aralığa sahip ±0,025 mm’lik çift taraflı bir toleransın üretim maliyeti ile yaklaşık olarak aynıdır. Aradaki fark, pencerenin genişliğinden ziyade, işlevsel sınıra göre konumudur.
Mühendisler Neden Tek Taraflı Toleransı Tercih Ediyor?
Uyum koşullarını koruyun: Mil-delik sistemlerinde, sapmanın tek bir yönü, montajın başarılı olup olmayacağını (sıkışma, boşluk) veya başarısız olup olmayacağını (gevşeklik, sıkışma) belirler. Tek taraflı tolerans, kritik sınırı sabitler.
Sızdırmazlık arızasını önlemek: Contalar ve O-ring yuvaları minimum sıkıştırma gerektirir. Kalınlık işlevsel minimum değerin altına düşerse, sızıntı riski keskin bir şekilde artar. Tek taraflı tolerans, boyutun bu eşiği asla aşmamasını sağlar.
Eşleştirme sürecindeki önyargı: Üretim süreçleri nadiren mükemmel şekilde merkezlenmiş dağılımlar sağlar. CNC tornalama, hafif bir boyut eksikliğine (takım aşınması) eğilimlidir. Delme işlemi ise hafif bir boyut fazlalığına (saçılma, sapma) eğilimlidir. Tolerans yönünü doğal süreç sapmasıyla uyumlu hale getirmek, hurdayı azaltır ve verimi artırır. Sıkça karşılaştığımız bir tuzak şudur: CNC işleminin doğal olarak boyut eksikliğine kayma eğilimi gösterdiği pres geçme şaftlarda iki taraflı tolerans uygulanması — tolerans aralığının yarısı güvenli tarafta “boşa harcanırken”, kritik tarafta ekstra marj kalmaz. Tek taraflı toleransa geçildiğinde ise tüm aralık, işlevsel sınırı korumak için kaydırılır.
Montaj güvenilirliğini artırın: Tolerans birikimlerinde, tek bir kritik boyutun istenmeyen yönde sapması, tüm montajda sıkışma, hizasızlık veya işlevsel arızaya neden olabilir. Tek taraflı tolerans, her partide yer alan her parçada kritik sınırın korunmasını sağlar.
CNC İşlemede Tek Taraflı Tolerans
İşlem Bazında Proses Davranışı
Tornalama (mil dış çapı): Takım aşınması ve geri esneme nedeniyle boyutun küçük çıkma eğilimi. Pres geçme uygulamalarında, boyutun küçük çıkmasını önlemek için +/−0 değerini kullanın. Boşluklu geçme uygulamalarında, boyutun büyük çıkma riski varsa yönü tersine çevirin.
Frezeleme (oluklar, cepler): Takımın sapması, özelliklerin boyutlarının standarttan küçük çıkmasına neden olabilir. Minimum özellik boyutunu korumak için tek taraflı tolerans kullanın. Boyutları sabitlemek için son işlem geçişleri ekleyin.
Delme/delik açma: Delikler, eksantriklik ve sapma nedeniyle normal boyutlarının üzerine çıkma eğilimindedir. Sıkı geçme açıklığına sahip delikler için, maksimum boyutu sınırlamak amacıyla +0,00/− değerini kullanın. Hassasiyet sağlamak amacıyla ardından rayma veya delme işlemi uygulayın.
Öğütme (son boyutlandırma): Tek taraflı boyut kontrolü için en uygun seçenektir. Dar toleranslar (±0,005 mm veya daha iyi) sağlar. Rulman yuvaları, hassas şaftlar ve nihai boyut sabitlemesi için idealdir.
Maliyet ve Verim Üzerindeki Etkisi
Tolerans yönü, işlemin doğal eğilimi ile aynı hizada olduğunda → hurda miktarı azalır, kontrol basitleşir ve verim artar. Uyumsuz olduğunda → daha sıkı makine kontrolü, daha sık ofset ayarlamaları ve daha fazla denetim yükü gerektirir. Üretim sahasındaki deneyimlerimize göre, tornalama işlemlerinde tek taraflı toleransı süreç eğilimi ile uyumlu hale getirmek, aynı özellikte çift taraflı toleransa kıyasla ilk geçiş verimini yaklaşık –20% oranında artırır — süreç doğal olarak spesifikasyonun güvenli tarafını hedefler.
GD&T’de Tek Taraflı Profil Toleransı
GD&T’deki profil toleransı, sadece boyutu değil, yüzey geometrisini de belirler. Tek taraflı bir profil toleransı, tolerans bölgesini gerçek (nominal) profilin tamamen bir tarafına kaydırır.
Kullanım Alanı: İçe doğru sapma, parazit, akış kısıtlaması veya sızdırmazlık bozukluğuna neden olurken, dışa doğru sapma kabul edilebilir. Bu durum, aerodinamik yüzeylerde (kanat profilleri hava akışına girilmemelidir), sızdırmazlık yüzeylerinde (yüzey, temas basıncını azaltmamalıdır) ve dış görünüm yüzeylerinde (içe doğru çöküntüler, hafif dışa doğru çıkıntılardan daha belirgindir) yaygın olarak görülür.
Teknik Özellikler: Kaydırılmış (eşitsiz) bölgeyi gösteren referans noktaları ve notlar içeren bir profil tolerans çerçevesi kullanılarak tanımlanır. Tolerans bölgesi 3 boyutludur; yalnızca doğrusal bir boyutu değil, tüm yüzey geometrisini kontrol eder.
Sınırların Hesaplanması
Formüller: USL = Nominal + Üst Sapma. LSL = Nominal − Alt Sapma.
Örnek: 10,00 +0,05/−0,00. USL = 10,05 mm. LSL = 10,00 mm. İzin verilen aralık: Yalnızca 10,00 ile 10,05 mm arası.
Ters durum: 20,00 +0,00/−0,10. USL = 20,00 mm. LSL = 19,90 mm. Parça, nominal değeri aşmamalıdır.
Denetim düzenlemesi ve proses kontrolü için her zaman her iki sınırı da açıkça hesaplayın — zihinsel tahminlere güvenmeyin.
Tek Taraflı Tolerans için Cpk
Tek taraflı tolerans söz konusu olduğunda, işlevsel açıdan kritik olan tek bir spesifikasyon sınırıdır. Standart çift taraflı Cpk yerine Cpu (üst) veya Cpl (alt) değerlerini kullanın.
Cpu = (USL − µ) / 3σ üst sınır kritik olduğunda. Cpl = (µ − LSL) / 3σ alt sınır kritik olduğunda.
Eleştirel bir bakış açısı: Proses ortalaması nominal değeri hedeflememelidir. +0,05/−0,00 toleransı için, ortalamayı nominal değere ortalamak, dağılımın yarısını sınıra yerleştirir. Kritik sınırda yeteneği en üst düzeye çıkarmak için ortalamayı güvenli tarafa kaydırın (örneğin, 10,00 yerine 10,02–10,03'ü hedefleyin). Yüksek güvenilirlik için minimum Cpk ≥1,33, ≥1,67'yi hedefleyin.
İkili Anlaşmaya Dönüştürme
Yöntem: Yeni nominal değer = (USL + LSL) / 2. Yeni ± = (USL − LSL) / 2.
Örnek: 10,00 +0,10/−0,00 → Sınırlar: 10,00–10,10. Yeni nominal değer: 10,05. Yeni tolerans: ±0,05. Sonuç: 10,05 ±0,05 mm. Aynı sınırlar, farklı referans merkezi.
Uyarı: Dönüştürme işlemi tasarım amacını değiştirir. Orijinal tek taraflı tasarım, belirli bir işlevsel sınırı korur. İki taraflı tasarım ise toleransı ortalar; bu da, orijinal spesifikasyonun engellediği kritik tarafa doğru sapmalara izin verebilir. Yalnızca işlev tek taraflı kontrole bağlı değilse veya istatistiksel analiz amacıyla dönüştürme yapın. Üretim verilerimize göre, DFM sırasında incelediğimiz tolerans dönüştürme taleplerinin yaklaşık %’si, uygulanması halinde orijinal oturma amacını tehlikeye atacaktır — dönüştürme yapmadan önce daima işlevsel etkisini doğrulayın.
Maliyet Etkisi
Doğası gereği daha pahalı değildir. Maliyet, tek taraflı/çift taraflı formatından değil, toplam tolerans genişliğinden ve proses yeteneğinden kaynaklanır. 0,05 mm’lik tek taraflı bir şerit ile eşdeğer toplam genişliğe sahip ±0,025 mm’lik çift taraflı bir şeridin tutma maliyeti aynıdır.
Maliyetleri düşürebilir süreç eğilimi ile uyumlu olduğunda — daha az hurda, daha basit kontrol, daha yüksek verim. Maliyeti artırabilir Doğal süreç eğilimine karşı sıkı bir kontrol uygulanmaya çalışıldığında — daha fazla ofset ayarlaması, daha fazla denetim, daha yüksek reddedilme riski.
Karar kuralı: Tedarikçiye “hangi yönde tutmak daha kolay?” diye sorun ve işlev elverdiği ölçüde tolerans yönünü buna göre ayarlayın.
Karar Kılavuzu
| Durum | Kullanım |
|---|---|
| Tek taraflı arıza riski (uyum, sızdırmazlık) | Tek taraflı |
| Uyumun kritik öneme sahip mil veya delik | Tek taraflı |
| Asgari kalınlık/mukavemet | Tek taraflı (+/−0) |
| Genel boyut, her iki taraf da uygun | İki taraflı (±) |
| Simetri / görünüm | İki taraflı veya profilden |
| Yüzey geometrisi işlevi belirler | GD&T profili |
Mantık: Arıza moduyla başlayın → arızaya yalnızca tek bir yön neden oluyorsa, tek taraflı seçeneğini kullanın. Her iki yön de eşit derecede önemliyse, çift taraflı seçeneğini kullanın. İşlevi yüzey geometrisi (sadece boyut değil) belirliyorsa, GD&T profil toleransı kullanın.
Sonuç
Tek taraflı tolerans, boyutsal sapmayı yalnızca tek bir yönde kontrol eder — sapmanın arızaya yol açtığı işlevsel sınırı (gevşek oturma, sızıntı, yapısal zayıflık) korurken, güvenli olduğu yerlerde sapmaya izin verir. Bu yöntem, oturma hassasiyetinin kritik olduğu yaklaşık 65% CNC özelliklerinde kullanılır; zira mil-delik sıkışması, boşluk ve sızdırmazlık performansı tek taraflı boyutsal sınırlara bağlıdır.
Bu formatın kendisi daha pahalı değildir — maliyet, toplam tolerans genişliğine ve işlem hizalamasına bağlıdır. Tolerans yönü, CNC işleminin doğal eğilimi ile örtüştüğünde (torna işleminde küçük boyut, delme işleminde büyük boyut), tek taraflı tolerans verimi artırır ve hurdayı azaltır. Hizalama yanlış olduğunda ise kontrol yükünü artırır. Akıllı uygulama, tolerans türünü arıza moduna ve proses kapasitesine uydurmak anlamına gelir — her boyutta varsayılan olarak ± değerini kullanmak değildir. CNC programınız için tolerans spesifikasyonlarını optimize etmek konusunda yardıma mı ihtiyacınız var? DFM incelemesi, tolerans analizi ve üretim desteği için [mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Tek taraflı hoşgörü nedir?
Nominal değerden yalnızca tek yönde boyut sapmasına izin verilir. Örnek: 10,00 +0,05/−0,00 ifadesi, parçanın 10,00–10,05 mm arasında olabileceği, ancak hiçbir şekilde 10,00’dan daha küçük olamayacağı anlamına gelir. Kritik işlevsel sınırları (oturuş, sızdırmazlık, minimum kalınlık) korumak için kullanılır.
İkili hoşgörüden farkı nedir?
İki taraflı (±) seçeneği, her iki yönde de eşit sapmaya izin verir. Tek taraflı seçenek ise tüm bandı tek bir tarafa kaydırır. Toplam tolerans genişliği aynı olmakla birlikte, işlevsel sınıra göre konumlandırma farklıdır. Sapmanın hangi yönlerinin işlevi etkilediğine göre seçim yapın.
Ne zaman kullanmalıyım?
Sapmanın yalnızca tek bir yönünün işlevsel arızaya yol açtığı durumlarda — sıkı geçme (mil çapının küçük olmasını önler), gevşek geçme (delik çapının büyük olmasını önler), sızdırmazlık yüzeyleri (incelmeyi önler) ve minimum duvar kalınlığı gereklilikleri.
Daha pahalı mı?
Doğal olarak değil - maliyet biçime değil toplam tolerans genişliğine bağlıdır. Proses eğilimi ile uyumlu → hurda ve maliyeti azaltabilir. Yanlış hizalama → kontrol yükünü artırır. Tedarikçilere hangi yönü tutmanın daha kolay olduğunu sorun.
İki taraflıya nasıl dönüştürebilirim?
Yeni nominal = limitlerin orta noktası. Yeni ± = toplam aralığın yarısı. Örnek: 10.00 +0.10/-0.00 → 10.05 ±0.05. Aynı sınırlar, ancak dönüştürmenin orijinal uyum amacından ödün vermediğini doğrulayın.


