
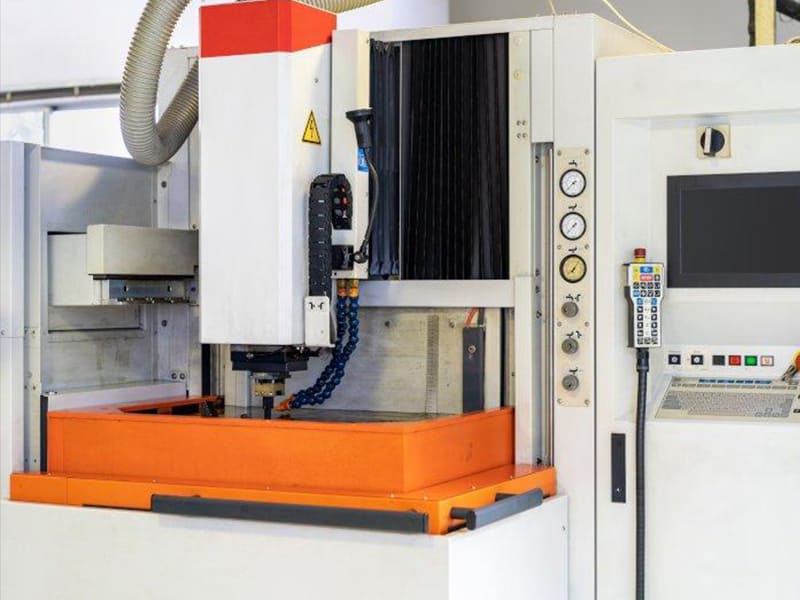
Bir kalıp tasarımcısı bize 0,8 mm kaburgalar, R0,1 mm iç köşeler ve 35 mm derinlik içeren bir enjeksiyon kalıbı boşluğu gönderiyor — tamamı HRC 58'de sertleştirilmiş H13 çeliğinde. Hiçbir parmak freze bu özelliklere ulaşamaz. En küçük pratik kesici o derinlikte sapar ve köşe yarıçapları herhangi bir standart takım yarıçapının altındadır. İşte tam bu noktada bir sinker EDM makinesi devreye girer. Bu senaryoyu kalıp atölyemizde haftalık olarak çalıştırıyoruz — CNC frezeleme boşluğun –90%'sini işler ve EDM kesicilerin fiziksel olarak ulaşamadığı özellikleri bitirir.
Bu makale, sinker EDM makinelerini mühendislik ve kalıp imalatı perspektifinden ele almaktadır: prosesin nasıl çalıştığı, hassasiyeti kontrol eden temel parametreler, elektrot malzeme seçimi, ulaşılabilir doğruluk ve yüzey kalitesi, sinker EDM ile tel EDM arasındaki farklar, kalıp imalatı uygulamaları ve maliyet yapısı. İster EDM özelliklerini belirten bir kalıp tasarımcısı, ister takım iş akışı planlayan bir mühendis, ister tedarikçilerdeki EDM kabiliyetini değerlendiren bir satın almacı olun, amaç sinker EDM'nin ne zaman ve neden doğru proses olduğunu — ve maliyetini neyin belirlediğini açıklamaktır.
Sinker EDM Makinesi Nedir?
Bir sinker EDM makinesi (die sinker EDM veya ram EDM olarak da adlandırılır) malzemeyi kesici takımlarla değil, kontrollü elektriksel kıvılcımlarla kaldırır. Şekillendirilmiş bir elektrot kademeli olarak iş parçasının içine “batar” ve kıvılcım erozyonu yoluyla ters geometrisini yeniden üretir. Elektrot ile iş parçası arasında mekanik temas oluşmaz.
Çalışmasını sağlayan üç unsur: elektrot (tipik olarak grafit veya bakır, ters boşluk şekline göre işlenmiş), iş parçası (herhangi bir elektriksel olarak iletken malzeme — sertleştirilmiş çelik, karbür, titanyum) ve dielektrik sıvı (voltaj kırılmasına kadar yalıtım sağlayan, ardından debrisi temizleyen ve kıvılcımları stabilize eden EDM yağı).
Kesme kuvveti olmadığı için sinker EDM makineleri HRC 55–62+ sertleştirilmiş takım çeliklerini takım sapması, titreşim veya aşınmaya bağlı hata olmadan işler. Bu, EDM'yi kalıp boşlukları, keskin iç köşeler, derin kaburgalar ve CNC frezeleme takımlarının fiziksel olarak erişemeyeceği özellikler için vazgeçilmez kılar.
Sinker EDM Prosesi Nasıl Çalışır
Elektrot ve iş parçası, aralarında tipik olarak 0,01–0,05 mm olan çok küçük bir boşluk korunarak bir güç kaynağına bağlanır. Voltaj dielektrik sıvının yalıtımını kıracak kadar yükseldiğinde kontrollü bir kıvılcım oluşur. Her kıvılcım 8.000–12.000°C'lik lokalize sıcaklıklar üretir ve iş parçası malzemesinin mikroskobik bir miktarını anında eritip buharlaştırır.
Bu saniyede binlerce kez gerçekleşir. Her kıvılcım küçük bir krater oluşturur. Tekrarlanan kıvılcımlar elektrodun şeklini iş parçasında kademeli olarak yeniden üretir. Dielektrik sıvı, prosesi destabilize edecek debris birikimini önleyerek erozyona uğramış parçacıkları boşluktan sürekli temizler.
Dizi net bir kalıp izler: kıvılcım oluşumu → lokalize ısınma → malzeme çıkışı → yüzey oluşumu. Elektrot ters geometriyi taşıdığı için, elektrot ilerledikçe iş parçası tam boşluk şeklini alır.
Temel Proses Parametreleri
Deşarj akımı kıvılcım enerjisini kontrol eder. Daha yüksek akım malzemeyi daha hızlı kaldırır ancak daha pürüzlü yüzeyler üretir. Daha düşük akım yavaş hızda ince yüzeyler sağlar. Kaba işleme tipik olarak yüksek akım kullanır; bitirme giderek daha düşük ayarlar kullanır.
Darbe süresi her kıvılcımın ne kadar sürdüğünü belirler. Kısa darbeler (1–10 µs) küçük kraterler ve pürüzsüz yüzeyler oluşturur. Daha uzun darbeler kaldırma hızını artırır ancak yüzeyi pürüzlendirir.
Kıvılcım boşluğu (0,01–0,05 mm) stabil kalmalıdır. Çok küçük olması kısa devrelere neden olur. Çok büyük olması kıvılcım enerjisini azaltır ve işlemeyi destabilize eder. Modern makineler boşluğu otomatik olarak korumak için servo kontrollü elektrot konumlandırma kullanır.
Temizleme basıncı dielektrik akışını boşluktan geçirir. Uygun temizleme debrisi uzaklaştırır, kararsız kıvılcımları önler ve doğruluğu korur. Atölye deneyimimizde, yetersiz temizleme EDM işlerinde yüzey kusurlarının ve boyutsal kaymanın en yaygın tek nedenidir — operatörlerin en sık hafife aldığı parametredir.
Optimize edilmiş parametrelerle modern sinker EDM makineleri bitirme geçişlerinde ±0,005–0,01 mm tolerans ve Ra 0,4–1,6 µm yüzey kalitesi elde eder.
Elektrot Malzemeleri
| Malzeme | Güçlü yönler | En Uygun Olan |
|---|---|---|
| Grafit | Yüksek ısı direnci, kaba işlemede düşük aşınma, işlenmesi kolay | Büyük boşluklar, kabadan yarı bitirmeye EDM |
| Bakır | Mükemmel iletkenlik, kararlı kıvılcımlar, pürüzsüz yüzey | Hassas bitirme, ince detaylı boşluklar |
| Bakır–tungsten | Çok düşük aşınma, yüksek boyutsal kararlılık | Mikro EDM, hassas özellikler, keskin kenarlar |
Çoğu EDM iş akışı sırayla birden fazla elektrot kullanır — kaba işleme için grafit, bitirme için bakır. Bu yaklaşım hız ile yüzey kalitesini dengeler. Üretim verilerimize göre, üç elektrotlu bir dizi (kaba grafit → yarı bitirme grafit → bitirme bakır) tipik olarak Ra 0,8 µm veya daha iyisini elde ederken elektrot maliyetini tamamen bakır yaklaşımına göre –40% daha düşük tutar.
Doğruluk ve Yüzey Kalitesi
| Parametre | Tipik Aralık |
|---|---|
| Boyutsal tolerans | ±0,005–0,01 mm |
| Minimum özellik boyutu | 0,1–0,2 mm |
| Yüzey pürüzlülüğü (kaba) | Ra 3,2–6,3 µm |
| Yüzey pürüzlülüğü (bitirme) | Ra 0,4–1,6 µm |
| Ultra ince bitirme | Ra 0,1–0,2 µm |
Hassasiyet, elektrot aşınma kompanzasyonuna (modern makineler otomatik olarak ayarlar), kararlı kıvılcım boşluğu kontrolüne ve çok geçişli stratejilere bağlıdır — kaba EDM → yarı bitirme → ince bitirme. Her geçiş doğruluğu sıkılaştırır ve yüzey kalitesini iyileştirir.
EDM kesme kuvveti oluşturmadığı için ince kaburgaları, derin boşlukları ve keskin iç köşeleri sapma olmadan işler — sertleştirilmiş çelikte freze takımlarıyla doğru şekilde işlenmesi imkansız olan özellikler.
Dalma EDM vs. Tel EDM
| Özellik | Dalma EDM | Tel EDM |
|---|---|---|
| Araç | Şekillendirilmiş elektrot (grafit/bakır) | İnce tel (genellikle pirinç) |
| Geometri | 3D boşluklar ve iç özellikler | 2D profiller ve boydan boya kesimler |
| Elektrot hazırlığı | Özel elektrot gerekli | Özel elektrot gerekmez |
| İçin en iyisi | Kalıp boşlukları, derin kaburgalar, keskin köşeler | Zımba profilleri, hassas plakalar, dişliler |
Dalma EDM kullanın geometri kör bir boşluk, karmaşık iç şekil veya sertleştirilmiş çelikte keskin köşeler gerektiren bir özellik olduğunda. Tel EDM kullanın 2D profil boyunca iş parçasının tam kalınlığını keserken.
Çoğu kalıp atölyesinde her iki işlem birlikte çalışır. Tel EDM kesici uçları ve profilleri keser. Dalma EDM ayrıntılı iç boşluklar oluşturur. Her ikisini CNC frezeleme ile birleştirmek, karmaşık takımlama için en verimli iş akışını sunar.
Kalıp İmalatı Uygulamaları
Enjeksiyon Kalıpları
CNC kesicilerin ulaşamadığı karmaşık boşluk özellikleri — dar kaburgalar (0,5–1,0 mm), derin cepler (30–50 mm), keskin iç köşeler (R0,1–R0,3 mm). Grafit veya bakır elektrotlar bu özellikleri sertleştirilmiş H13 veya SKD61 çeliğinde sıkı toleranslar ve tutarlı yüzey dokusuyla yeniden üretir.
Basınçlı Döküm Kalıpları
Alüminyum, magnezyum ve çinko basınçlı döküm kalıpları, karmaşık geometriye ve komple ayırma yüzeylerine sahip sertleştirilmiş boşluklar gerektirir. EDM, frezelemenin tamamlanmamış bıraktığı derin soğutma kanalı kesişimlerini ve ince ayrıntıları işler.
Presleme Kalıpları
Metal şekillendirme için sertleştirilmiş takım çeliği zımbaları, dar yuvalar ve hassas özellikler. EDM, HRC 55 üzerindeki malzemelerde kesici takım aşınması endişelerini ortadan kaldırır.
Pratik iş akışı: Teslim ettiğimiz projelerde, CNC frezeleme malzemenin –95%'sini kaldırır, ardından dalma EDM frezelemenin ulaşamadığı özellikleri — keskin köşeler, derin kaburgalar ve ince ayrıntılar — bitirir. Bu kombinasyon, bu uygulamaların gerektirdiği hassasiyeti elde ederken toplam işleme süresini en aza indirir.
Maliyet Yapısı
EDM, daha yavaş malzeme kaldırma ve ek sarf malzemeleri nedeniyle saat başına geleneksel frezelemeden daha pahalıdır.
| Maliyet Faktörü | Etki |
|---|---|
| Elektrot imalatı | Özel elektrotlar önce işlenmelidir — genellikle boşluk başına birden fazla |
| İşleme süresi | Frezelemeden daha yavaş kaldırma hızı — özellikle bitirme geçişlerinde |
| Dielektrik sıvı | Sürekli tüketim artı filtrasyon sistemi bakımı |
| Elektrik | İşleme boyunca sürekli elektrik deşarjı |
İşleme süresi EDM maliyetine hakimdir. Birden fazla elektrotla kaba, yarı bitirme ve bitirme geçişleri gerektiren karmaşık kalıp boşlukları boşluk başına 10–40 saat sürebilir. Ancak, CNC ile frezelenemeyen özellikler için — sertleştirilmiş çelikte keskin iç köşeler, derin dar kaburgalar, mikro özellikler — EDM alternatif bir işlem değildir. Tek pratik seçenektir.
Sonuç
Bir dalma EDM makinesi, şekillendirilmiş elektrotlar kullanarak kıvılcım erozyonu yoluyla malzeme kaldırır; CNC frezelemenin ulaşamadığı sertleştirilmiş malzemelerde karmaşık iç boşluklar, keskin köşeler ve hassas özellikler üretir. İşlem kalitesi deşarj parametrelerine, elektrot seçimine ve yıkama kontrolüne bağlıdır. Uygun optimizasyonla, modern EDM ±0,005–0,01 mm tolerans ve Ra 0,4–1,6 µm yüzey kalitesi elde eder — enjeksiyon kalıpları, basınçlı döküm kalıpları ve hassas takımlama için gereklidir.
Kalıp üreticileri için EDM, entegre bir iş akışında CNC frezeleme ile birleştirildiğinde en uygun maliyetlidir — toplu kaldırma için frezeleme, gerektiren özellikler için EDM. Dalma EDM kabiliyeti gerektiren kalıp imalatında yardıma mı ihtiyacınız var? Kalıp tasarım incelemesi, elektrot planlaması ve hassas takımlama desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Dalma EDM makinesi nedir?
Şekillendirilmiş bir elektrot ile iletken bir iş parçası arasında kontrollü elektrik kıvılcımları yoluyla malzeme kaldıran bir makine. Elektrot kademeli olarak iş parçasına dalar ve ters geometrisini yeniden üretir. Mekanik kesme gerçekleşmez — bu da onu sertleştirilmiş çelikler, karmaşık boşluklar ve CNC takımlarının ulaşamadığı özellikler için ideal kılar.
Dalma EDM ne kadar hassastır?
Tipik tolerans: ±0,005–0,01 mm. Yüzey kalitesi Ra 3,2–6,3 µm (kaba işleme) ile Ra 0,4–1,6 µm (bitirme) arasında değişir, ultra ince bitirme Ra 0,1–0,2 µm'ye ulaşır. Hassasiyet, elektrot aşınma telafisine, kıvılcım aralığı kontrolüne ve çok geçişli bitirme stratejilerine bağlıdır.
Dalma EDM hangi malzemeleri işleyebilir?
Herhangi bir elektriksel olarak iletken malzeme — sertleştirilmiş takım çelikleri (H13, SKD61 HRC 55–62+), tungsten karbür, titanyum alaşımları, paslanmaz çelikler ve bakır alaşımları. EDM özellikle geleneksel kesici takımlar için çok sert olan malzemeler için değerlidir.
Dalma EDM ile tel EDM arasındaki fark nedir?
Dalma EDM, 3D boşluklar ve iç özellikler oluşturmak için şekillendirilmiş elektrotlar kullanır. Tel EDM, iş parçasının tam kalınlığı boyunca 2D profilleri kesmek için ince bir tel kullanır. Dalma EDM kalıp boşlukları ve kör özellikler için uygundur. Tel EDM zımba profilleri ve boydan boya kesimler için uygundur.
Dalma EDM işleme maliyeti ne kadardır?
Daha yavaş kaldırma hızları ve özel elektrot hazırlığı nedeniyle CNC frezelemeden saat başına daha yüksektir. Giriş seviyesi makineler $50.000–$80.000; yüksek hassasiyetli endüstriyel sistemler $120.000–$300.000+ arasındadır. Parça başına maliyet boşluk karmaşıklığına, elektrot sayısına ve gerekli yüzey kalitesine bağlıdır. Frezelemenin üretemediği özellikler için EDM maliyeti kabiliyetle gerekçelendirilir — alternatiflerle karşılaştırılmaz.


