
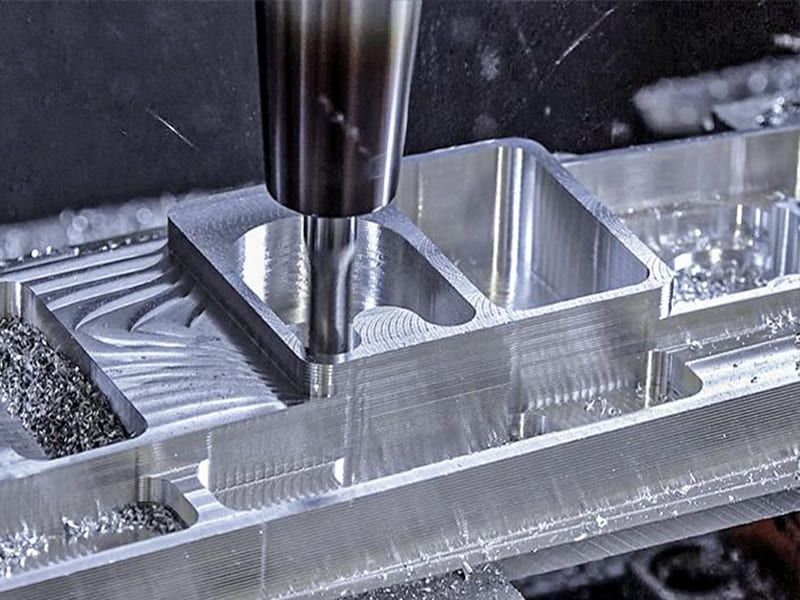
Концевое фрезерование - это основная операция обработки с ЧПУ, которая позволяет создавать точную трехмерную геометрию и является основой современных процессов фрезерования. Ее ценность заключается в контролируемом удалении материала, которое позволяет воплотить цифровые проекты в точные, повторяющиеся детали.
Поскольку торцевое фрезерование выполняет резку в нескольких направлениях, оно необходимо для получения карманов, пазов, контуров и сложных полостей. Понимание принципов работы торцевого фрезерования помогает инженерам разрабатывать технологичные детали, обеспечивает стабильную и эффективную обработку, а также помогает принимать обоснованные решения о стоимости, допусках и возможностях поставщиков.
Что такое торцевое фрезерование и чем оно отличается от других операций фрезерования?
Концевое фрезерование - это Фрезерная операция с ЧПУ, при которой вращающийся режущий инструмент снимает материал как с торца (в осевом направлении), так и с боков (в радиальном направлении). С инженерной точки зрения, эта двойная способность к резанию делает торцевую фрезу уникально гибкой. Концевая фреза может погружаться в материал, выполнять боковую резку, повторять сложные контуры и создавать трехмерные элементы в рамках одной установки.
Определяющей характеристикой торцевого фрезерования является то, что Осевое и радиальное резание происходят одновременно. Инструмент зажимает заготовку нижними режущими кромками для контроля глубины, а периферийные канавки формируют стенки, профили и полости. Благодаря этому торцевое фрезерование позволяет создавать карманы, пазы, контуры и внутренние элементы, которые невозможно получить при операциях, ограниченных одним направлением резания.
Осевое и радиальное резание при торцевом фрезеровании
При осевом резании концевая фреза движется вниз по материалу, подобно сверлению, но с другой геометрией резания. При радиальном резании инструмент снимает материал сбоку при боковом движении. Взаимодействие между этими двумя режимами определяет силы резания, удаление стружки и отклонение инструмента. Для инженеров это напрямую влияет на достижимые радиусы углов, прямолинейность стенок и качество обработки поверхности. Для механиков это определяет выбор инструмента, стратегию шага и глубину резания.
Фрезерование торцов по сравнению с фрезерованием поверхностей по сравнению со сверлением
Фрезерование торцов Для эффективной обработки больших плоских поверхностей используется фреза, предназначенная в основном для радиального зацепления, но она не может создавать глубокие карманы или внутренние профили. Бурение оптимизирована только для осевой резки и позволяет получать круглые отверстия с ограниченной гибкостью формы и траектории. Торцевое фрезерование объединяет эти операции, сочетая осевой заход с боковым формообразованием, что позволяет создавать сложные геометрические формы в рамках одного процесса.
С практической точки зрения, торцевое фрезерование - это не просто другой метод фрезерования, это операция, которая определяет геометрическая свобода, сложность элементов и возможность прецизионной обработки в области обработки на станках с ЧПУ.
Какие основные технологические принципы лежат в основе торцевого фрезерования?
Производительность концевых фрез зависит от Механика резания, а не только движение машины. Понимание того, как образуется стружка, генерируются силы и регулируется тепло, объясняет, почему одинаковые траектории инструмента могут давать совершенно разные результаты по чистоте поверхности, точности и сроку службы инструмента.
Прерывистая резка и образование стружки
Концевое фрезерование - это многофланцевый, прерывистый процесс резки. Каждый зуб зацепляет и отцепляет материал один раз за оборот шпинделя, создавая циклическое образование стружки, а не непрерывное резание. Толщина стружки зависит от радиального зацепления, подачи на зуб и геометрии инструмента. Правильное формирование стружки очень важно: слишком тонкая стружка трется и выделяет тепло; слишком толстая стружка перегружает кромку. Эффективная конструкция фрез и выбор подачи обеспечивают образование и отвод стружки, снижая износ кромок и повреждение поверхности.
Силы резания и стабильность процесса
Силы резания при торцевом фрезеровании имеют оба значения радиальные и осевые компоненты, и их величина колеблется в зависимости от зацепления зубьев. Эти динамические силы могут вызвать отклонение инструмента и вибрацию (дребезг), если системе не хватает жесткости или если параметры находятся в нестабильных диапазонах. Для инженеров это напрямую влияет на прямолинейность стенок и точность размеров, а для производственных бригад определяет, возможно ли увеличить скорость съема материала без ущерба для качества. Стабильное фрезерование позволяет сбалансировать скорость вращения шпинделя, глубину резания и зацепление, чтобы избежать резонансных состояний.
Тепловыделение и взаимодействие инструмента с заготовкой
Тепло при торцевом фрезеровании выделяется на границе инструмента и стружки и распределяется между стружкой, инструментом и заготовкой. Поскольку резание происходит с перерывами, инструмент подвергается быстрому термоциклированию, что может ускорить износ, если покрытия и подложки не соответствуют материалу. Эффективный отвод стружки отводит тепло, а соответствующие параметры резания минимизируют фрикционный нагрев. Управление этим взаимодействием имеет решающее значение для сохранения целостности кромок и стабильной чистоты поверхности.
В целом, качество конечного фрезерования является результатом управляемая механика. Когда образование стружки, силы и тепло выравниваются, целостность поверхности улучшается, вибрация подавляется, а срок службы инструмента становится предсказуемым.
Что такое геометрия инструмента концевой фрезы и почему она имеет значение?
Геометрия концевой фрезы определяет как инструмент зацепляет материал, образует стружку и выдерживает силы резания. Небольшие геометрические различия, на которые часто не обращают внимания при покупке, могут кардинально изменить качество обработки поверхности, вибрацию, срок службы инструмента и достижимую скорость съема материала. На практике геометрия является связующим звеном между теорией резания и надежным производством.
Флейты, угол спирали и режущие кромки
Количество флейт определяет пространство для стружки и распределение нагрузки. Меньшее количество канавок (2-3) обеспечивает большие стружечные каналы для мягких или липких материалов, таких как алюминий, улучшая отвод стружки. Большее количество канавок (4-6+) распределяет нагрузку и делает инструмент более жестким для обработки сталей и чистовых операций. Сайт угол спирали влияет на плавность резания и направление силы. Большие углы спирали уменьшают силу резания и улучшают качество поверхности, но могут увеличить осевое усилие; меньшие углы спирали повышают прочность кромки для более твердых материалов. Подготовка кромки (острая или хонингованная) дополнительно регулирует производительность, балансируя между остротой и долговечностью.
Диаметр, длина и жесткость инструмента
Диаметр и длина непосредственно контролировать жесткость. Большие диаметры противостоят прогибу и обеспечивают большую глубину реза, в то время как инструменты с большим вылетом увеличивают рычаг и риск вибрации. Выбор максимально короткого инструмента, который позволяет выполнить обработку, является основополагающим правилом стабильности. Для инженеров это влияет на минимальные внутренние радиусы и толщину стенок; для покупателей - на стоимость инструмента, срок службы и риск брака.
Геометрия углов: Квадрат, шаровидный нос, радиус углов
Квадратные концевые фрезы Отлично справляются с ровными полами и острыми углами, но концентрируют нагрузку на углу. Шаровые концевые фрезы Позволяют создавать гладкие 3D-контуры и поверхности произвольной формы, но требуют тщательной обработки для получения тонкой отделки. Угловые радиусные (бычий нос) концевые фрезы Сочетают в себе прочность и чистоту обработки за счет снижения концентрации напряжений, что делает их идеальными для обработки карманов и полуфинишной обработки.
В итоге, Выбор геометрии - это инженерное решение. Соответствие количества фрез, угла спирали, размера и формы угла материалу и условиям зацепления превращает торцевое фрезерование из метода проб и ошибок в предсказуемую и высококачественную обработку.
Какие типы концевых фрез используются для различных видов обработки?
Концевые фрезы - это специально разработанные инструменты. Выбор правильного типа напрямую определяет скорость съема материала, качество поверхности и срок службы инструмента.. Использование неправильного типа часто заставляет применять консервативные параметры, увеличивает вибрацию или сокращает срок службы инструмента, что увеличивает стоимость даже при условии, что сам инструмент недорогой.
Черновые и чистовые концевые фрезы
Концевые фрезы для черновой обработки предназначены для агрессивного удаления материала. Они часто имеют зубчатые или стружкоотделяющие канавки, которые снижают силу резания и разбивают стружку.
-
Типичные задачи: Снятие объемной массы, черновая обработка глубоких карманов, тяжелое осевое/радиальное зацепление
-
Инженерная записка: Они оставляют грубую поверхность и отклонения в размерах - всегда планируйте финишный проход.
Финишные концевые фрезы Приоритет отдается остроте кромок и точности геометрии. Гладкие канавки и тщательная подготовка кромок обеспечивают лучшую чистоту поверхности и более жесткие допуски.
-
Типичные задачи: Окончательная обработка стен, отделка пола, критические по допуску элементы
-
Инженерная записка: Используйте легкое радиальное зацепление и стабильные траектории движения инструмента, чтобы избежать появления следов от разболтанного инструмента.
Торцевые фрезы с квадратным сечением, шаровым наконечником и угловым радиусом
Квадратные (плоские) концевые фрезы Создавать ровные полы и острые внутренние углы (ограниченные радиусом инструмента).
-
Лучше всего подходит для карманов, прорезей и плоских элементов.
Шаровые концевые фрезы оптимизированы для работы с 3D-поверхностями и контурами произвольной формы.
-
Лучше всего подходит для форм, штампов и скульптурных геометрических форм; качество поверхности в значительной степени зависит от шага.
Угловые радиусные (бычий нос) концевые фрезы укрепите режущую кромку, удалив острый угол.
-
Лучше всего подходит для полуфинишной и финишной обработки карманов, где важны и прочность кромки, и качество поверхности.
Концевые фрезы с покрытием и без покрытия
Концевые фрезы без покрытия Острые кромки и низкая стоимость, отличная работа с алюминием и пластиком, где тепло поддается обработке. Концевые фрезы с покрытием (например, TiAlN, AlTiN, DLC) уменьшают трение, противостоят нагреву и продлевают срок службы инструмента для сталей и сложных материалов.
-
Инженерная записка: Выбор покрытия должен соответствовать материалу и температуре резки; неправильно подобранное покрытие может ухудшить эксплуатационные характеристики.
На практике, Выбор типа концевой фрезы - это решение о производительности. Соответствие типа инструмента задаче позволяет увеличить подачу, глубину резания и стабильное качество, превращая торцевое фрезерование в контролируемую, повторяемую операцию, а не в консервативный компромисс.
Как выбираются параметры резания при торцевом фрезеровании?
Выбор параметров резания при торцевом фрезеровании - это проблема инженерной оптимизации, не является упражнением по поиску информации. Скорость вращения шпинделя, подача и глубина резания взаимодействуют между собой, определяя нагрузку стружки, силы резания, тепловыделение, шероховатость поверхности и срок службы инструмента. Цель состоит в том, чтобы достичь стабильное образование стружки соблюдая баланс между производительностью и риском.
Скорость вращения шпинделя и скорость подачи
Скорость вращения шпинделя (об/мин) задает скорость резания на кромке инструмента, в то время как скорость подачи контролирует количество материала, снимаемого каждым зубом за оборот. Их взаимосвязь отражена в загрузка микросхем-толщина стружки, которую срезает каждая флейта.
-
Слишком низкая нагрузка на чип приводит к трению вместо резания, увеличивая нагрев и ускоряя износ кромок.
-
Слишком высокая нагрузка на микросхемы перегружает режущую кромку, что может привести к образованию сколов, трещин или поломке.
Инженеры обычно исходят из диапазона стружкообразования для конкретного материала и инструмента, затем рассчитывают скорость подачи на основе числа оборотов и количества фрез для поддержания стабильного резания.
Глубина реза и шаг захода
Осевая глубина реза (DOC) и радиальная перестановка определяют, какая часть инструмента задействована. Увеличение любой из этих величин повышает скорость съема материала, но также увеличивает силы резания и отклонение.
-
Более глубокие осевые пропилы способствуют повышению жесткости инструмента и жесткости станка.
-
Меньший радиальный шаг (легкое зацепление) обеспечивает более высокую скорость при лучшей стабильности, особенно при чистовой обработке.
Современные стратегии часто меняют радиальное зацепление на осевую глубину, чтобы сохранить предсказуемость усилий и низкий уровень вибрации.
Баланс между сроком службы инструмента и чистотой поверхности
Параметры резки напрямую влияют на шероховатость поверхности (Ra) и износа инструмента. Более высокие скорости и более легкие переходы улучшают качество обработки, но могут увеличить тепловую нагрузку; более низкие скорости продлевают срок службы инструмента, но снижают производительность. Проходы чистовой обработки обычно снижают нагрузку на стружку и зацепление, чтобы минимизировать следы от инструмента, в то время как при черновой обработке приоритет отдается стабильному и агрессивному удалению.
На практике выбор параметров происходит следующим образом Продвижение с учетом риска: сначала установите стабильную нагрузку на стружку, а затем постепенно увеличивайте скорость или зацепление. Если параметры выбраны с учетом механики стружки, торцевое фрезерование обеспечивает воспроизводимое качество, предсказуемый срок службы инструмента и эффективное время цикла.
Как обрабатываемость материала влияет на стратегию торцевого фрезерования?
Обрабатываемость материала диктует геометрия инструмента, параметры резания и допустимые риски при торцевом фрезеровании. Различные материалы реагируют на силы резания, тепло и образование стружки принципиально по-разному; применение универсальной стратегии является распространенной причиной плохой чистовой обработки, болтанки и преждевременного выхода инструмента из строя.
Алюминий и цветные металлы
Алюминий и другие цветные металлы (например, медные сплавы) обычно легко резать но склонны к слипанию и образованию наплывов.
-
Инструмент/параметры: Используйте острые, полированные инструменты с меньшим количеством фрез (2-3), большим углом спирали, высокой скоростью вращения шпинделя и достаточной нагрузкой стружки, чтобы избежать натирания.
-
Стратегия: Предпочитайте более высокие скорости с достаточной подачей для поддержания толщины стружки; приоритет отдавайте удалению стружки.
-
Риски: Наращивание кромки и размазывание стружки при слишком низкой нагрузке; нагрузка на инструмент без надлежащих покрытий или смазки.
Стали и нержавеющие стали
Углеродистые и легированные стали обеспечивают предсказуемый рез, но требуют Сбалансированное управление силой и теплом. Нержавеющие стали требуют дополнительной закалки.
-
Инструмент/параметры: Умеренные углы спирали, большее количество канавок (4-6), износостойкие покрытия; консервативные скорости с постоянной подачей.
-
Стратегия: Поддерживайте постоянное зацепление для предотвращения заедания; используйте фрезерование с подъемом для уменьшения закалки нержавеющей стали.
-
Риски: Болтание из-за чрезмерного зацепления; быстрый износ при высоких скоростях или трении.
Титан, сверхпрочные сплавы и композиты
Титан и суперсплавы сочетаются низкая теплопроводность при высокой прочности, концентрируя тепло на режущей кромке. Композиты добавляют анизотропию и абразивные волокна.
-
Инструмент/параметры: Жесткие установки, короткая длина инструмента, специализированные покрытия; низкие скорости с контролируемой нагрузкой стружки.
-
Стратегия: Ограничьте взаимодействие, отдайте предпочтение трохоидальным или светолучевым путям и активно управляйте теплом.
-
Риски: Сколы кромок, термические повреждения и быстрое разрушение инструмента при отсутствии отвода тепла; расслоение в композитах.
При работе с разными материалами эффективное торцевое фрезерование выравнивает поведение материала → геометрия инструмента → параметры → траектория инструмента. Когда обрабатываемость соблюдается, стратегии становятся стабильными и предсказуемыми; когда она игнорируется, риск быстро возрастает как по качеству, так и по стоимости.
Каковы общие области применения и случаи использования торцевого фрезерования?
Торцевое фрезерование используется везде, где геометрическая гибкость, точность и контролируемый съем материала требуется. Способность сочетать осевую подачу с боковым профилированием делает его основной операцией для создания сложных элементов в различных отраслях промышленности.
В аэрокосмическое производство, Концевое фрезерование необходимо для обработки легких конструктивных элементов, кронштейнов и корпусов из алюминия, титана и высокопрочных сплавов. Эти детали часто имеют тонкие стенки, глубокие карманы и радиусы, где жесткий контроль размеров и целостность поверхности имеют решающее значение. Концевое фрезерование позволяет удовлетворить эти потребности благодаря многоосевым траекториям инструмента и стабильным стратегиям финишной обработки.
В производство пресс-форм и штампов, Концевые фрезы определяют геометрию полости и качество поверхности. Для создания поверхностей свободной формы и сложных контуров широко используются концевые фрезы с шаровым носом и угловым радиусом. Преимущество этой операции заключается в получении плавных переходов и точных профилей, которые напрямую влияют на качество формованных деталей.
В производство медицинских приборов и оборудования, Фрезерование торцов обеспечивает точную обработку компонентов приборов, корпусов и приспособлений из нержавеющей стали и инженерных пластмасс. Точность обработки, контроль заусенцев и повторяемость имеют первостепенное значение - именно в этих областях управляемое торцевое фрезерование является наилучшим решением.
В общепромышленное оборудование и средства автоматизации, Концевое фрезерование позволяет получать пазы, карманы, крепежные элементы и функциональные поверхности в деталях, изготавливаемых на заказ, и мелкосерийных узлах. Его адаптивность позволяет производителям вносить изменения в конструкцию без переналадки, что очень важно при мало- и среднесерийном производстве.
В этих случаях торцевое фрезерование выбирают не только из-за скорости съема материала, но и потому, что оно соответствие возможностей обработки геометрическим требованиям и допускам, Это делает его краеугольным камнем в прецизионной обработке с ЧПУ.
Какие показатели качества важны для операций торцевого фрезерования?
Качество торцевого фрезерования оценивается с помощью измеримые результаты, которые связывают решения по обработке с функциональными показателями. Сосредоточение внимания на правильных показателях помогает инженерам контролировать риски, производителям - поддерживать постоянство, а покупателям - оценивать возможности поставщика не только при визуальном осмотре.
Шероховатость поверхности (Ra)
Шероховатость поверхности (Ra) определяет микромасштабную текстуру, оставляемую процессом резания, и напрямую влияет на трение, уплотнение, усталостную прочность и внешний вид. При торцевом фрезеровании на Ra влияют геометрия инструмента, нагрузка на стружку, шаг переключения, скорость вращения шпинделя и вибрация. При чистовой обработке с легким радиальным зацеплением и стабильными параметрами обычно достигается более низкое значение Ra, в то время как агрессивная черновая обработка увеличивает Ra, но повышает производительность. Ключевым моментом контроля является поддержание стабильного резания без болтанки - вибрация будет доминировать над Ra независимо от номинальных настроек.
Точность размеров и геометрические допуски
Размерная точность включает в себя контроль размеров, а также геометрические допуски такие как плоскостность, перпендикулярность и профиль. Ошибки при торцевом фрезеровании часто возникают из-за отклонения инструмента, теплового дрейфа или непостоянного зацепления. Стратегии контроля включают выбор жесткой длины инструмента, баланс между осевым и радиальным зацеплением, а также последовательность черновой обработки перед чистовой для снятия остаточных напряжений. Контроль с помощью КИМ или измерений в процессе обработки позволяет убедиться, что в пределах допуска находится весь процесс, а не только конечная деталь.
Износ инструмента и постоянство процесса
Износ инструмента является как показателем качества, так и прогнозом стабильности процесса. Прогрессирующий износ боковой поверхности увеличивает силы резания и ухудшает качество поверхности; внезапный скол кромки вносит разнообразие и приводит к браку. Мониторинг характера износа, стандартизация предельного срока службы инструмента и поддержание постоянных условий резания необходимы для обеспечения воспроизводимого качества, особенно в серийном производстве.
При торцевом фрезеровании качество - это не проверка "постфактум". Оно является результатом контролируемые параметры, стабильная механика и дисциплинированное управление инструментом выравнивание в соответствии с требуемыми значениями Ra, допусков и согласованности.
Какие проблемы возникают при торцевом фрезеровании и как их решить?
Проблемы с торцевым фрезерованием редко бывают случайными; они возникают из-за предсказуемое взаимодействие между геометрией инструмента, поведением материала, динамикой станка и параметрами процесса. Эффективное устранение последствий требует устранения первопричин как на уровне процесса, так и на уровне конструкции.
Болтовня (вибрация)
Болтовня проявляется в виде волнистости на поверхности и слышимой вибрации во время резки.
-
Причина: Динамическая нестабильность из-за чрезмерного свеса инструмента, неблагоприятной скорости вращения шпинделя, высокого радиального зацепления или недостаточной жесткости системы.
-
Смягчение последствий: Сократите длину инструмента, уменьшите радиальный шаг, отрегулируйте скорость вращения шпинделя вдали от резонансных полос, и отдайте предпочтение большей осевой глубине при более легком радиальном зацеплении. Инструменты с переменной спиралью также могут нарушать гармонические колебания.
Поломка инструмента
Поломка инструмента как правило, внезапно и дорого, что приводит к поломкам и простоям.
-
Причина: Чрезмерная нагрузка на стружку, отклонение инструмента, твердые включения или неправильная стратегия ввода (например, погружение с помощью инструмента, не способного к погружению).
-
Смягчение последствий: Проверьте нагрузку стружки на зуб, используйте темповую или спиральную подачу, выберите соответствующий диаметр инструмента и геометрию угла, а также убедитесь, что траектория инструмента не подвергается ударной нагрузке. Консервативные параметры при входе имеют решающее значение.
Плохая эвакуация чипов
Проблемы с эвакуацией чипов приводят к повторному резанию, нагреву и сколам кромок.
-
Причина: Слишком большое количество канавок для материала, глубокие пазы с ограниченным зазором или недостаточный поток охлаждающей жидкости/воздуха.
-
Смягчение последствий: Используйте меньшее количество фрез для мягких материалов, применяйте дробеструйную обработку или охлаждающую жидкость под высоким давлением для удаления стружки, а также разбивайте пазы полной ширины на несколько проходов.
Стратегии охлаждения и смазки
Охлаждение - это не только температура, но и Контроль стружки и снижение трения.
-
Заливная охлаждающая жидкость способствует отводу тепла и смазке.
-
Охлаждающая жидкость высокого давления улучшает отвод стружки при глубокой обработке.
-
Смазка минимального количества (MQL) или дробеструйная обработка эффективны для обработки алюминия и высокоскоростных деталей.
Ответы на уровне процесса и проектирования
В уровень процесса, Стабильные параметры, правильные траектории движения инструмента и дисциплинированное управление сроком службы инструмента снижают вариабельность. При уровень проектирования, Добавление внутренних радиусов, увеличение толщины стенок и обеспечение доступа к инструментам может значительно повысить стабильность и снизить риск.
При торцевом фрезеровании проблемы лучше всего решаются следующим образом Согласование конструкторского замысла с механикой резки-превращение обычных проблем в контролируемые инженерные переменные, а не в производственные сюрпризы.
Реферат: Основные выводы инженеров по торцевому фрезерованию
Концевое фрезерование - это процесс, зависящий от геометрии, который основывается на взаимодействии между конструкцией инструмента, поведением материала, параметрами резания и жесткостью станка. Стабильные результаты зависят от выбора правильной геометрии инструмента и условий зацепления при контроле образования стружки и сил резания.
Конструкторские и технологические решения тесно связаны, поскольку такие характеристики, как внутренние радиусы, толщина стенок и доступ к инструменту, напрямую влияют на качество и эффективность обработки. Применение инженерных принципов, а не правил настройки, приводит к более повторяемым, эффективным и масштабируемым операциям концевого фрезерования.
Часто задаваемые вопросы
Когда вместо торцевого фрезерования следует использовать концевое?
Торцевое фрезерование следует использовать, если деталь требует внутренние элементы или сложная геометрия, Например, карманы, пазы, контуры, полости или 3D-поверхности. Торцевое фрезерование оптимизировано для эффективного создания больших плоских поверхностей с высокой скоростью съема материала, но оно не позволяет обрабатывать вертикальные стенки, внутренние углы или элементы переменной глубины. На практике торцевое фрезерование часто используется для начальной подготовки заготовки, в то время как торцевое фрезерование определяет функциональную геометрию детали.
Как выбрать подходящую концевую фрезу для моего материала?
Выбор концевой фрезы должен начинаться с обрабатываемость материала, но не наличие инструмента. Для алюминия и других цветных металлов используйте острые инструменты с меньшим количеством фрез и большим углом спирали, чтобы улучшить отвод стружки. Для сталей и нержавеющих сталей большее количество фрез, износостойкие покрытия и умеренные углы спирали обеспечивают лучшую прочность и стабильность кромок. Для титана и жаропрочных сплавов важны короткие, жесткие инструменты со специализированными покрытиями и низкие скорости. Правильный выбор позволяет сбалансировать геометрию, покрытие и жесткость инструмента с особенностями резания материала.
Всегда ли большее количество флейт означает лучшую обработку поверхности?
Нет. Хотя увеличение количества флейт может улучшить качество обработки в легкие финишные проходы, Они уменьшают пространство для стружки и увеличивают риск ее образования, особенно в мягких материалах. На качество обработки поверхности в большей степени влияют Постоянство нагрузки на чип, управление вибрацией и стратегия переключения чем только по количеству фрез. Использование слишком большого количества фрез в неправильном материале часто ухудшает качество обработки, а не улучшает его.
Что вызывает дребезг при торцевом фрезеровании?
Болтовня вызывается динамическая нестабильность между силами резания и системой станок-инструмент-заготовка. Обычно это происходит из-за чрезмерного свеса инструмента, неблагоприятной скорости вращения шпинделя, высокого радиального зацепления, недостаточной жесткости или изношенности инструмента. Болтанка - это не просто проблема скорости, это реакция системы. Устранение проблемы обычно включает в себя уменьшение длины инструмента, регулировку скорости вращения шпинделя вдали от резонансных частот, уменьшение радиального зацепления или изменение геометрии инструмента.
Насколько жесткие допуски могут быть достигнуты при торцевом фрезеровании?
Концевое фрезерование позволяет достичь жёсткие допуски, но точные возможности зависят от жесткости инструмента, материала, геометрии детали и управления процессом. Прямые стенки, неглубокие карманы и хорошо закрепленные элементы легче точно зафиксировать, чем тонкие стенки или глубокие полости. Отклонение инструмента, тепловые эффекты и износ влияют на результаты. В критических случаях черновые и чистовые операции разделяются, а для поддержания согласованности используется обратная связь при контроле.


