
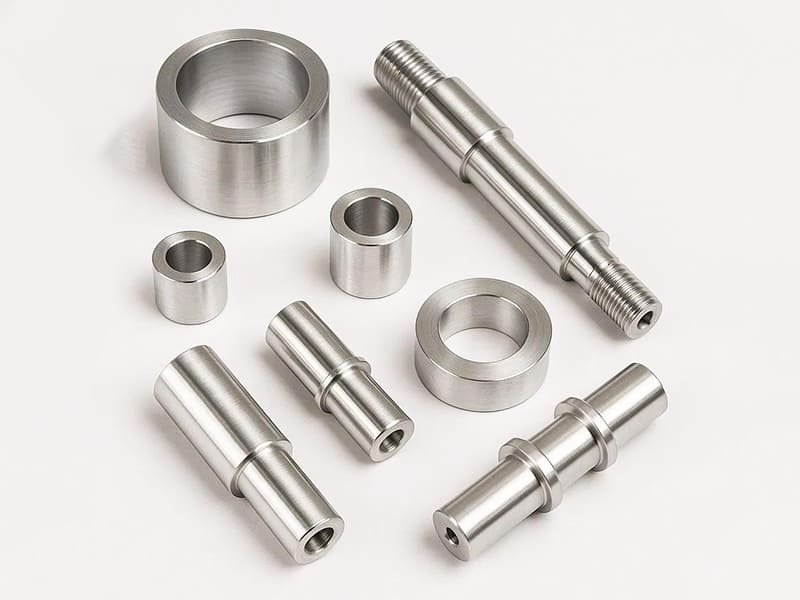
Быстрый ответ: Точение CNC — это процесс обработки, при котором заготовка вращается в шпинделе станка, а неподвижный режущий инструмент перемещается по осям X и Z для удаления материала и формирования конечной геометрии. Процесс оптимизирован для осесимметричных деталей — валов, втулок, пальцев, соединителей, резьбовых компонентов — где все критически важные элементы определяются диаметрами (наружным и внутренним), длинами вдоль оси и соотношениями соосности между элементами. Стандартные производственные допуски составляют ±0,010–0,025 мм на диаметры; шероховатость поверхности Ra 0,8–1,6 мкм является обычной при чистовых проходах точения. Точение CNC превосходит фрезерование CNC для цилиндрических деталей по трём параметрам: более высокая соосность (все диаметры обрабатываются от одной и той же оси вращения шпинделя); меньшее время цикла (полный вал с несколькими диаметрами, резьбами и канавками часто обрабатывается за одну установку); и более низкая стоимость (на 20–50% ниже для эквивалентной цилиндрической геометрии). Когда деталь имеет значительные неосесимметричные элементы — лыски, боковые отверстия, неосевые карманы — токарный центр с приводным инструментом объединяет точение и фрезерование за одну установку.
Как работает точение CNC
Токарный станок CNC удерживает заготовку в кулачковом патроне шпинделя или между центрами и вращает её с запрограммированной скоростью (обычно 200–5 000 об/мин в зависимости от материала и диаметра). Режущая пластина — закалённый твердосплавный или керамический режущий наконечник, закреплённый в держателе инструмента — позиционируется на заданной глубине и перемещается вдоль оси Z (по длине детали) или по оси X (по диаметру) для удаления материала.
Геометрия точеной детали определяется этими перемещениями инструмента: постоянная подача по оси Z при резании на фиксированной позиции X образует цилиндр; одновременное перемещение по Z и X создаёт конус; запрограммированный контур создаёт любой профиль, который может быть описан в двух осях. Резьба образуется путём синхронизации подачи по оси Z ровно на один шаг резьбы за оборот шпинделя.
Что контролирует система управления CNC: Скорость шпинделя (постоянная скорость резания или постоянные об/мин), подача (мм/об для точения, мм/мин для нарезания резьбы), глубина резания (ось X), последовательность выбора и смены инструмента, а также подача СОЖ. Точность конечной детали зависит от: геометрической точности станка (биение шпинделя, прямолинейность осей), качества инструмента (острота и биение пластины), выбора параметров резания и закрепления заготовки.
Почему вращение заготовки важно для точности: Поскольку заготовка вращается вокруг оси шпинделя, все диаметры и элементы, обработанные за одну установку, имеют одну и ту же ось вращения в качестве базы. Соосность между посадочным местом под подшипник и резьбой, между наружным и внутренним диаметрами, а также между несколькими шейками под подшипники на валу естественным образом обеспечивается тем, что все они обрабатывались при вращении на одной оси. Именно поэтому точение CNC routinely достигает соосности 0,005–0,020 мм — уровня, который фрезерование CNC не может обеспечить для цилиндрических элементов без существенно более сложной оснастки.
Точение CNC против фрезерования CNC: когда что применять
Выбор процесса между точением CNC и фрезерованием CNC определяется геометрией детали. Не существует универсального “лучшего” процесса — только правильное соответствие между принципом движения и формой детали.
| Фактор | Токарная обработка с ЧПУ | Фрезерование с ЧПУ |
|---|---|---|
| Принцип движения | Заготовка вращается; инструмент перемещается поступательно | Инструмент вращается; заготовка перемещается поступательно |
| Оптимальная геометрия | Осесимметричная (цилиндрическая) | Призматическая, сложная 3D, многонаправленные элементы |
| Типичные детали | Валы, пальцы, втулки, соединители | Кронштейны, корпуса, плиты, пресс-формы |
| Контроль соосности | Отличный (стандартно 0,005–0,020 мм) | Ограниченный (зависит от оснастки) |
| Качество плоских поверхностей | Плохое (требуется подрезка торца, которая является однопроходной операцией) | Отлично |
| Сложные 3D-контуры | Ограниченные (требуется только одновременное перемещение по Z/X) | Отличные (возможность 3, 4, 5-axis) |
| Стоимость для круглых деталей | Ниже (одна установка, быстрый цикл) | Выше (несколько установок, медленнее) |
| Стоимость для призматических деталей | Выше (несколько установок, плохое геометрическое соответствие) | Ниже (естественная геометрия) |
Основное инженерное правило: Если первичные элементы детали — те, которые влияют на функцию — являются диаметрами, длинами вдоль центральной оси и соотношениями соосности между элементами на этой оси, точение CNC является правильным процессом. Если первичные элементы — это плоские поверхности, угловые элементы, карманы и многонаправленные отверстия, фрезерование CNC является правильным.
Комбинирование точения и фрезерования: Многие реальные детали преимущественно цилиндрические, но включают вторичные фрезерованные элементы — вал со шпоночным пазом, гидравлический фитинг с шестигранными лысками, корпус насоса с поперечными отверстиями. Для этих деталей токарный центр с приводным инструментом (фрезерный шпиндель, установленный в револьверной головке рядом с токарными пластинами) может выполнить как токарные, так и фрезерные операции за одну установку. Это устраняет погрешность переустановки, которая иначе повлияла бы на взаимное расположение точеных и фрезерованных элементов.
Детали, производимые точением CNC
Общая черта деталей, производимых точением CNC, заключается в том, что их функция зависит от геометрии вращения: вал должен быть круглым и соосным со своими посадочными местами под подшипники; втулка должна иметь точное отверстие, соосное с наружным диаметром; гидравлический фитинг должен иметь резьбу, соосную с уплотнительной поверхностью.
Валы: Вал передаёт крутящий момент или несёт вращающуюся нагрузку. Его посадочные места под подшипники должны быть соосны друг с другом (чтобы дорожка качения подшипника работала точно) и с резьбой (чтобы гайка навинчивалась прямо). Ступенчатые валы — с несколькими диаметрами для различных функций вдоль оси — производятся за одну токарную установку CNC, при этом все диаметры привязаны к одной оси вращения. Соосность между ступенями 0,005–0,015 мм является стандартной. Тот же вал, произведённый фрезерованием CNC, потребовал бы нескольких установок и накапливал бы погрешности закрепления между каждым диаметром.
Втулки и подшипники скольжения: Функция втулки — поддерживать контролируемый зазор между вращающимся валом и неподвижным корпусом. Внутренний диаметр (ID) должен быть соосен с наружным диаметром (OD), чтобы при запрессовке втулки в отверстие корпуса зазор вала был равномерным по окружности. Соосность внутреннего и наружного диаметров обычно составляет 0,010–0,025 мм; достижимый допуск на внутренний диаметр — ±0,010–0,020 мм при использовании стандартного инструмента.
Резьбовые компоненты и фитинги: Гидравлический фитинг требует, чтобы уплотнительная поверхность (плоская или коническая поверхность, контактирующая с ответным фитингом) была перпендикулярна оси резьбы, а резьба была соосна с уплотнительной поверхностью. CNC turning обеспечивает обе эти характеристики за одну установку на одной оси вращения, изначально контролируя перпендикулярность и соосность, которые определяют надёжность уплотнения фитинга.
Прецизионные штифты и шканты: Штифты, используемые в качестве установочных элементов, требуют жёсткого допуска на диаметр (обычно класс допуска h6 или h7, что для штифта 8 мм означает −0,009 до 0 мм) и круглости (цилиндричности) в пределах примерно 0,003–0,005 мм. CNC turning с чистовым проходом и соответствующими параметрами резания routinely достигает этих характеристик.
Операции CNC turning и характеристики, которые они обеспечивают
Полностью обработанная токарная деталь обычно объединяет несколько различных токарных операций последовательно в рамках одной установки.
| Операция | Формируемая особенность | Типичный допуск | Типичная область применения |
|---|---|---|---|
| Лицо | Плоская перпендикулярная торцевая поверхность | Длина детали ±0,025–0,050 мм | Контроль длины, уплотнительные поверхности, базовые поверхности |
| Черновое точение | Удаление основного материала до почти финального наружного диаметра | Припуск на черновую обработку наружного диаметра: 0,3–0,5 мм на сторону | Первый проход после загрузки материала |
| Чистовое точение | Финальный точный наружный диаметр | ±0,010–0,025 мм | Посадочные места подшипников, посадочные диаметры, поверхности скольжения |
| Точение конусов | Конические поверхности | ±0,025 мм по длине | Конические посадки, подготовка под трубную резьбу, заходные фаски |
| Нанесение канавок | Узкие канавки на наружном или внутреннем диаметре | Ширина ±0,025–0,050 мм; глубина ±0,025 мм | Канавки под O-ring, канавки под стопорные кольца, отрезка |
| Нарезание резьбы (однорезцовое) | Винтовая резьбовая форма | По классу допуска резьбы (ISO 4g/6g) | Крепёжные изделия, трубные фитинги, соединители |
| Сверление (центровочное сверло + сверло) | Осевые сквозные или глухие отверстия | Диаметр ±0,050–0,100 мм; положение по оси | Каналы для жидкости, подготовка под резьбовые отверстия |
| Скучно | Точный внутренний диаметр | Внутренний диаметр ±0,010–0,020 мм | Отверстия под подшипники, втулки, точные посадки |
| Накатка | Текстурированная поверхность (ромбическая или прямая) | Шаг и глубина по спецификации | Ручки для захвата, посадка с натягом |
| Расставание | Отрезка готовой детали от прутка | Длина ±0,025–0,050 мм | Производство из прутка, отделение готовой детали |
Последовательность производства имеет значение: Порядок выполнения операций влияет на конечную точность. Стандартная практика: подрезка торца (устанавливает базовую длину) → черновое точение наружного диаметра (быстро удаляет большую часть материала) → сверление и растачивание внутреннего диаметра при необходимости → чистовое точение наружного диаметра (достигается финальный диаметр) → канавки и резьба (элементы, требующие наличия точного базового диаметра). Эта последовательность минимизирует накопление погрешности и обеспечивает стабильную базу для каждой операции.
Производство резьбы точением CNC: Однорезцовое нарезание резьбы — стандартный метод для наружных и внутренних резьб на токарных деталях. Инструмент отслеживает профиль резьбы за несколько проходов (обычно 4–10 проходов в зависимости от глубины резьбы и материала), при этом каждый проход снимает контролируемую глубину материала. Точность резьбы по классам допуска ISO 965 (4g, 6g для наружных; 6H для внутренних) надёжно достижима. Преимущество перед нарезанием плашкой или накаткой для малых партий — гибкость: любая стандартная или специальная резьба может быть запрограммирована без специальной оснастки.
Допуски и чистота поверхности при точении CNC
Точение CNC — один из наиболее размерно-точных процессов обработки цилиндрических элементов. Достижимые допуски определяются геометрией станка, состоянием инструмента, выбором параметров резания и свойствами материала заготовки.
Стандартные производственные допуски:
| Тип функции | Стандартное производство | Точность | Высокая точность |
|---|---|---|---|
| Наружный диаметр (чистовое точение) | ±0,025–0,050 мм | ±0,010–0,025 мм | ±0,005–0,010 мм |
| Внутренний диаметр (растачивание) | ±0,020–0,050 мм | ±0,010–0,020 мм | ±0,005–0,010 мм |
| Длина детали (торцевание) | ±0,050–0,100 мм | ±0,025–0,050 мм | ±0,010–0,025 мм |
| Резьба (класс 6g) | Стандарт по ISO 965 | Класс 4g точнее | Прецизионное шлифование |
| Соосность (наружный диаметр – наружный диаметр) | 0,010–0,025 мм TIR | 0,005–0,010 мм TIR | 0,002–0,005 мм TIR |
| Чистота поверхности (чистовое точение) | Ra 1,6–3,2 мкм | Ra 0,8–1,6 мкм | Ra 0,4–0,8 мкм |
Контроль шероховатости поверхности: Шероховатость поверхности при точении в первую очередь определяется радиусом вершины резца и подачей на оборот: Ra ≈ f²/(8r), где f — подача на оборот, r — радиус вершины резца. Для радиуса вершины резца 0,8 мм и подачи 0,1 мм/об эта формула даёт Ra ≈ 1,6 мкм. Снижение подачи до 0,05 мм/об при том же радиусе вершины уменьшает Ra примерно до 0,4 мкм — ценой удвоения времени цикла при той же длине съёма материала. Для уплотнительных поверхностей и поверхностей скольжения более низкая подача и соответствующая лучшая чистота назначаются только там, где это функционально необходимо для контроля стоимости.
Тепловые эффекты на точность: Алюминий расширяется примерно на 23 мкм/м·°C. Алюминиевый вал длиной 100 мм изменяется примерно на 0,0023 мм на каждый °C. Для допусков точнее ±0,010 мм колебания температуры во время обработки становятся значительным источником погрешности, и детали необходимо измерять при контролируемой температуре (номинально 20°C согласно ISO 1) для подтверждения соответствия.
Рекомендации DFM для токарных деталей CNC
Проектирование с учётом стандартной геометрии инструмента: Наиболее распространённые канавочные резцы имеют ширину 2, 3, 4 и 6 мм. Проектирование канавок под O-ring и стопорных канавок в соответствии с этими стандартными ширинами устраняет необходимость в специальном инструменте, снижая стоимость и сроки изготовления. Для резьбовых профилей стандартные метрические резьбы ISO, резьбы UN/UNF и трубные резьбы BSP нарезаются стандартными пластинами, доступными в любой токарной мастерской CNC; нестандартные профили резьбы требуют специальных пластин или профильного шлифования.
Минимальный диаметр и глубина отверстия: Расточные оправки должны помещаться внутри обрабатываемого отверстия, а жёсткость расточной оправки уменьшается пропорционально кубу длины оправки. Для отверстий глубиной менее примерно 3× диаметра отверстия стандартные расточные оправки подходят. Для отверстий глубиной более 5× диаметра становится вероятной вибрация (дребезг), что требует снижения параметров резания и увеличения времени цикла. Очень малые отверстия (диаметром примерно ниже 8–10 мм) необходимо сверлить, а не растачивать, поскольку расточные оправки невозможно сделать достаточно жёсткими при таких диаметрах для стандартных скоростей точения.
Минимальная толщина стенки: Тонкостенные токарные детали (толщина стенки примерно ниже 1,5–2,0 мм) прогибаются под действием сил резания, что приводит к размерной неточности и дребезгу. Для тонких стенок силы резания необходимо снижать (меньшая глубина резания, меньшая подача), и может потребоваться внутренняя поддержка (поддержка через шпиндель или люнет). Проектируйте минимальную толщину стенки 1,5 мм для алюминия и 1,0 мм для стали в качестве базового требования DFM.
Проточка для выхода резьбы: В конце резьбового элемента, где резьба заканчивается у буртика или изменения диаметра, резьбовому инструменту необходимо пространство для замедления и выхода из заготовки. Назначение канавки для выхода резьбы (шириной 2–3 мм, прорезанной чуть ниже впадины резьбы) в месте окончания резьбы обеспечивает этот зазор, позволяет нарезать резьбу на полную длину и создаёт элемент снятия напряжений, повышающий усталостную прочность у впадины резьбы.
Назначение допусков: Назначайте допуски, соответствующие функции каждого элемента. Диаметры посадочных мест под подшипники требуют ±0,010–0,015 мм для правильной посадки с натягом или зазором подшипника; общие диаметры валов могут требовать только ±0,050 мм; декоративные поверхности могут требовать только ±0,100 мм. Применение ±0,010 мм ко всем диаметрам потому, что “это прецизионная деталь”, увеличивает стоимость обработки на 30–50% за счёт дополнительных чистовых проходов и контроля, не улучшая функцию детали на некритичных элементах.
Основные выводы
- Точение CNC — правильный процесс для rotationalно-симметричных деталей, где соосность между элементами является функциональным требованием: ось вращающегося шпинделя является геометрической базой для всех элементов, обеспечивая соосность 0,005–0,025 мм между диаметрами, обработанными за одну установку.
- Стандартные производственные допуски точения CNC составляют ±0,010–0,025 мм на диаметрах и ±0,025–0,050 мм на длинах: более жёсткие допуски достижимы, но требуют дополнительных чистовых проходов, контроля температуры и более высокоточного инструмента.
- Точение CNC обычно на 20–50% дешевле фрезерования для цилиндрической геометрии: обработка за одну установку, непрерывная скорость съёма материала и более короткое время цикла обеспечивают это преимущество. То же преимущество меняется на противоположное для призматической геометрии.
- Нарезание резьбы, точение наружных и внутренних диаметров, прорезание канавок и подрезка торцов выполняются за одну установку на токарном станке CNC: это устраняет переустановку между операциями, которая потребовалась бы, если бы эти элементы изготавливались на разных станках, а вместе с ней — позиционные погрешности, вносимые переустановкой.
- Токарные центры с приводным инструментом объединяют точение CNC и фрезерование за одну установку: для деталей, имеющих как токарные, так и фрезерные элементы (шпоночные пазы валов, шестигранные лыски под ключ, поперечные отверстия), приводной инструмент полностью устраняет вторую установку и сохраняет позиционную взаимосвязь между токарными и фрезерными элементами.
- Наиболее распространённые ошибки DFM при точении CNC:: нестандартные ширины канавок, вынуждающие применять специальный инструмент; отверстия, назначенные глубже 5× диаметра без учёта ограничений по дребезгу расточной оправки; и одинаковые жёсткие допуски на все элементы независимо от функции.
- Для отделов закупок OEM-производителей: при назначении токарных компонентов CNC наиболее важная информация на чертеже — это класс допуска для каждого диаметра (не только номинал), спецификация чистоты поверхности для уплотнительных и контактных поверхностей, требование по соосности или полному радиальному биению (TIR) между связанными элементами и класс допуска резьбы. Отсутствие любого из этих пунктов вынуждает поставщиков делать предположения, которые могут не соответствовать функциональному назначению конструкции.
Часто задаваемые вопросы
Что такое точение CNC и как оно работает?
Токарная обработка CNC — это процесс механической обработки, при котором заготовка закрепляется во вращающемся шпинделе, а неподвижный режущий инструмент — обычно твердосплавная пластина — снимает материал, перемещаясь вдоль длины заготовки (ось Z) или поперёк её диаметра (ось X). Заготовка вращается с запрограммированной скоростью; инструмент перемещается с запрограммированной подачей; их сочетание создаёт цилиндрические поверхности, конусы, резьбы, канавки и другие элементы, симметричные относительно оси шпинделя. Главное преимущество перед фрезерованием CNC для круглых деталей заключается в том, что все элементы, обработанные за одну установку, имеют ту же ось вращения, что и их база, обеспечивая соосность 0,005–0,025 мм между диаметрами без сложной оснастки.
Какие допуски позволяет достичь токарная обработка CNC?
Стандартная производственная токарная обработка CNC обеспечивает ±0,010–0,025 мм на чистовых диаметрах и ±0,025–0,050 мм на длинах деталей. Соосность между элементами, обработанными за одну установку, обычно составляет 0,005–0,020 мм TIR. Шероховатость поверхности на чистовых проходах — Ra 0,8–1,6 мкм по стандарту; Ra 0,4–0,8 мкм достижима при меньших подачах. Более жёсткие допуски (±0,005 мм по диаметру) требуют прецизионного точения с контролируемыми условиями резания и термостатированным контролем. Для высокоточных валов и отверстий стандартным подходом для достижения диаметров в пределах ±0,002–0,005 мм является круглое шлифование после точения.
Когда следует использовать токарную обработку CNC вместо фрезерования CNC?
Токарная обработка CNC — правильный выбор, когда основные элементы детали определяются вращением: диаметры, соосность между элементами, резьбы и длины вдоль центральной оси. Валы, втулки, штифты, гидравлические фитинги и соединители — типичные примеры. Фрезерование CNC — правильный выбор, когда основные элементы — это плоские поверхности, карманы, угловые элементы и многонаправленные отверстия. Для деталей, которые в основном цилиндрические, но включают вторичные фрезерованные элементы (шпоночные пазы, лыски, поперечные отверстия), токарный центр с приводным инструментом выполняет оба типа элементов за одну установку. Стоимостные последствия выбора неправильного процесса значительны — использование фрезерования для цилиндрической детали обычно стоит на 30–60% дороже, чем точение той же детали, из-за множества установок и более низкой скорости съёма материала.
Какие материалы можно обрабатывать точением CNC?
Большинство конструкционных металлов и многие пластмассы можно обрабатывать точением CNC. Алюминиевые сплавы (6061, 7075, 2024) обрабатываются со скоростью резания 300–600 м/мин и имеют наименьшую стоимость за деталь при точении. Нержавеющая сталь (303 свободнорежущая, 304, 316) обрабатывается со скоростью 100–200 м/мин; 316 медленнее и труднее в обработке, чем 303, из-за большей склонности к наклёпу. Титан Ti-6Al-4V обрабатывается при 30–80 м/мин и требует тщательного управления теплом. Углеродистые и легированные стали (4140, 1018) занимают промежуточное положение по сложности. Конструкционные пластмассы — POM (Delrin), нейлон, PEEK, PTFE — легко обрабатываются точением; PTFE и UHMW требуют осторожности для предотвращения прогиба и образования стружки-нити. Латунь и медные сплавы — одни из самых лёгких материалов для точения, с высокими скоростями резания и отличной чистотой поверхности.
Что такое приводной инструмент и когда он необходим?
Приводной инструмент — это вращающиеся инструментальные позиции в револьверной головке токарного станка CNC — по сути, фрезерные шпиндели, установленные рядом с токарными пластинами — которые могут сверлить, фрезеровать и нарезать резьбу на обрабатываемой детали без извлечения её из станка. Приводной инструмент необходим, когда деталь, в основном цилиндрическая, также требует фрезерованных элементов: шпоночных пазов, лысок (например, шестигранник на фитинге), поперечных отверстий или радиальных пазов. Без приводного инструмента эти элементы требуют переноса детали на отдельный фрезерный станок и повторного закрепления, что вносит позиционную погрешность между точеными и фрезерованными элементами. С приводным инструментом готовая деталь изготавливается за одну установку, сохраняя позиционную взаимосвязь между точеными и фрезерованными элементами в пределах точности станка, а не добавляя погрешность повторного закрепления.
Написано инженерной командой CMS с более чем 15-летним опытом токарной обработки CNC, производящей валы, втулки, фитинги, соединители, медицинские винты, аэрокосмические проставки и прецизионные точеные компоненты из алюминия, нержавеющей стали, титана, латуни и конструкционных пластмасс для производственных программ автомобильной, аэрокосмической, медицинской, робототехнической и гидравлической отраслей OEM. Технические источники: Machinery’s Handbook (Turning Operations and Cutting Data), Sandvik Coromant Turning Application Guide, ISO 965-1 (Metric Screw Threads — Tolerances), ASM Handbook Vol. 16 (Machining — Turning Processes and Tooling).
Закупка прецизионных токарных компонентов CNC?
В CMS мы производим прецизионные точеные компоненты CNC — валы, втулки, фитинги, соединители и прецизионные штифты — с возможностью приводного инструмента, контролем жёстких допусков до ±0,010 мм, спецификациями шероховатости поверхности и отчётами о первой проверке CMM.
[Запросить DFM-анализ и расчёт стоимости токарной обработки CNC →]


