
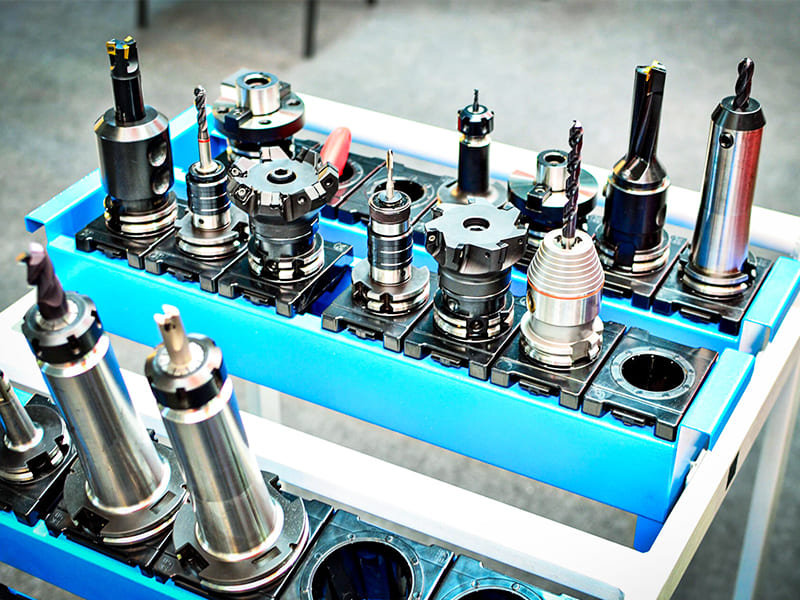
Быстрый ответ: Оснастка в производстве относится к формам, штампам, приспособлениям, кондукторам, режущим инструментам и измерительным калибрам, используемым для формообразования, фиксации, резки и проверки деталей, чтобы их можно было производить стабильно, точно и в масштабе. Основное различие — между станками (которые обеспечивают усилие и движение) и оснасткой (которая обеспечивает геометрию и ограничение — определяя, какую форму производит станок). Литьевые формы под давлением выдерживают допуски ±0,020–0,050 мм на протяжении производственных партий из 100 000+ деталей; приспособление CNC с позиционной погрешностью 0,050 мм воспроизводит ту же погрешность на каждой удерживаемой детали. Оснастка имеет высокие первоначальные затраты, но низкую стоимость на деталь в масштабе: литьевая форма $10 000 при 50 000 единиц добавляет $0,20/единицу к стоимости, тогда как обработка CNC той же детали при $6/единицу стоит $300 000 для того же объёма. Инвестиции в оснастку оправданы, когда объём, стабильность конструкции и требования к согласованности совпадают — и это основной рычаг снижения стоимости на деталь в среднесерйном и крупносерийном производстве.
Что на самом деле означает оснастка в производстве
Станок без оснастки может двигаться — но он не может гарантировать форму, размер или согласованность. Оснастка — это физический интерфейс между мощностью станка и геометрией детали.
Рассмотрим машину для литья под давлением: станок обеспечивает усилие смыкания (обычно 50–5 000 тонн), нагрев и давление впрыска. Но без формы он не может произвести никакой конкретной формы. Форма — оснастка — определяет каждую особенность детали: толщину стенки, текстуру поверхности, расположение отверстий, геометрию резьбы и профили защёлок. Форма определяет, будет ли деталь корпусом разъёма M4 или кронштейном автомобильной подушки безопасности.
Тот же принцип применим ко всем производственным процессам:
- Обрабатывающий центр CNC обеспечивает вращение шпинделя и перемещение по осям; приспособление (оснастка) удерживает заготовку в правильном положении и ориентации, чтобы инструмент взаимодействовал с правильной геометрией
- Гидравлический пресс обеспечивает усилие; штамп (оснастка) определяет, произведёт ли это усилие плоскую шайбу, сложный кронштейн или автомобильную дверную панель
- Сверлильный станок обеспечивает вращение и подачу; кондуктор (оснастка) направляет сверло в точное место отверстия относительно базовых поверхностей детали
Инженерное определение: Оснастка — это любое специально изготовленное устройство или инструмент, который напрямую управляет геометрией, положением или размером изготовляемой детали. Это включает формообразующие инструменты (формы, штампы), удерживающие инструменты (приспособления, кондукторы), режущие инструменты (концевые фрезы, свёрла, токарные пластины) и инструменты проверки (проходные/непроходные калибры, приспособления CMM, сравнительные калибры).
Основные типы производственной оснастки
| Тип оснастки | Основная функция | Типичная достижимая точность | Ключевое применение |
|---|---|---|---|
| Литьевые формы под давлением | Формование расплавленного пластика | ±0,020–0,050 мм | Крупносерийные пластиковые детали |
| Пресс-формы для литья металлов | Формование расплавленного металла | ±0,050–0,100 мм | Сложные алюминиевые/цинковые компоненты |
| Штампы (последовательные) | Резка и формовка листового металла | ±0,050–0,100 мм | Крупносерийные детали из листового металла |
| Приспособления CNC | Удержание заготовки в точном положении | Контроль положения ±0,010–0,050 мм | Прецизионные обработанные компоненты |
| Сверлильные кондукторы | Направление сверла в заданное место | Положение отверстия ±0,050–0,100 мм | Серийные сверлильные операции |
| Режущие инструменты (фрезерование, точение) | Удаление материала для формообразования | Зависит от процесса (±0,005–0,050 мм) | Все операции обработки CNC |
| Проходные/непроходные калибры | Проверка соответствия размерам | ±0,005–0,010 мм | Производственный контроль качества |
| Приспособления CMM | Удержание деталей для координатных измерений | Согласованная базовая система отсчёта | Контроль первой детали и SPC |
Литьевые формы под давлением
Литьевая форма под давлением — это инвестиция в оснастку, наиболее часто ассоциируемая с решениями по производственной оснастке. Форма состоит из блока полости (негатив внешней геометрии детали) и блока стержня (негатив внутренней геометрии), с литниковыми системами для распределения пластика, каналами охлаждения для контроля затвердевания детали и выталкивающими системами для извлечения детали после затвердевания.
Стоимость пресс-форм варьируется в широких пределах: алюминиевые прототипные пресс-формы для простых деталей стоят $2 000–$8 000 и имеют стойкость 1 000–50 000 циклов; производственные пресс-формы из закалённой стали для сложных деталей стоят $15 000–$150 000+ и имеют стойкость 500 000–1 000 000+ циклов. На стоимость влияют: марка и твёрдость стали пресс-формы, количество гнёзд (каждое гнездо производит одну деталь за цикл), сложность детали (количество ползунов, подъёмников и боковых механизмов, необходимых для обработки поднутрений), а также требования к чистоте поверхности.
Штампы
Последовательные штампы выполняют несколько операций (вырубку, формовку, пробивку, гибку) за один ход пресса с использованием многосекционного штампа. Листовой металл последовательно подаётся через штамп, при этом каждый ход пресса продвигает полосу на один шаг и выполняет следующую операцию. Последовательный штамп для производства сложного кронштейна может иметь 8–12 позиций при времени цикла 1–3 секунды на деталь.
Стоимость последовательного штампа обычно составляет $20 000–$100 000+ в зависимости от сложности и количества позиций. Эти инвестиции оправданы значительным преимуществом по времени цикла: штамповка со скоростью 20–60 деталей в минуту примерно в 100 раз быстрее механической обработки той же детали, а стоимость обработки одной детали измеряется в копейках, а не в рублях.
Приспособления и кондукторы
Приспособления удерживают заготовку в определённом положении и ориентации относительно оси резания станка. Приспособление определяет базу — систему отсчёта, от которой измеряются и выдерживаются все размеры детали. Хорошо спроектированное приспособление позиционирует деталь так, что при выполнении первого реза все последующие резы находятся в правильном взаимном расположении без необходимости повторного измерения.
Влияние качества приспособления на накопление допусков: Если приспособление позиционирует заготовку с воспроизводимой погрешностью 0,050 мм, каждая деталь, обработанная в этом приспособлении, несёт эту позиционную погрешность 0,050 мм. Эта погрешность является детерминированной (одинаковая погрешность на каждой детали), а не случайной, но она влияет на общий бюджет допусков, доступный для операции механической обработки. Для спецификации детали ±0,025 мм приспособление с погрешностью позиционирования 0,050 мм делает спецификацию недостижимой независимо от точности станка.
Сверлильные кондукторы специально направляют режущие инструменты в заданные позиции без необходимости настройки по CMM для каждой детали. Кондуктор для сверления с закалёнными стальными втулками направляет сверло в правильное положение с обеспечением перпендикулярности, позволяя выполнять объёмные операции сверления без затрат времени на настройку методами установки с индикацией.
Прототипная, промежуточная и производственная оснастка: соответствие инвестиций этапу
Оснастка должна соответствовать этапу разработки и жизненного цикла производства продукта. Использование оснастки производственного уровня до стабилизации конструкции ведёт к напрасным затратам; использование прототипной оснастки сверх её целевого объёма увеличивает стоимость производства.
| Фактор | Прототипная оснастка | Промежуточная оснастка | Производственная оснастка |
|---|---|---|---|
| Первоначальные затраты | Низкие ($500–$5 000 для пресс-форм) | Средние ($3 000–$20 000) | Высокие ($10 000–$150 000+) |
| Срок изготовления | Быстрый (3–10 дней) | Средний (2–6 недель) | Длительный (6–16 недель) |
| Стойкость оснастки | Низкая (1–1 000 циклов) | Средняя (1 000–50 000) | Высокая (100 000–1 000 000+) |
| Целевой объём | До 100–500 шт. | 500–10 000 шт. | Свыше 10 000 шт. |
| Стоимость изменения конструкции | Низкий | Умеренный | Высокая ($2 000–$15 000+ за изменение) |
Прототипная оснастка
Прототипная оснастка отдаёт приоритет скорости и гибкости конструкции, а не долговечности. Алюминиевые пресс-формы для литья под давлением, штампы из мягкой стали и 3D-печатные вставки для оснастки относятся к этой категории. Основная ценность заключается в возможности получения деталей из реального материала по реальному производственному процессу для валидации конструкции и функциональных испытаний — без обязательств по заказу закалённой производственной оснастки до выявления проблем с конструкцией.
Стоимость обнаружения дефекта конструкции в прототипной пресс-форме равна стоимости изготовления новой алюминиевой вставки ($500–$2 000 и несколько дней). То же обнаружение в производственной пресс-форме из закалённой стали стоит $5 000–$20 000 и 2–6 недель на переделку. Прохождение двух-трёх итераций конструкции в прототипной оснастке перед переходом к производственной оснастке почти всегда дешевле, чем обнаружение тех же проблем после фиксации на производственной оснастке.
Промежуточная оснастка
Промежуточная оснастка занимает среднее положение: более долговечна, чем прототипная, но не является полностью оптимизированной многогнёздной высокопроизводительной оснасткой производственного уровня. Она служит для заполнения разрыва между заморозкой конструкции и готовностью производственной оснастки, обычно обеспечивая первые поставки клиентам, начальную валидацию рынка или наращивание производства, пока производственная оснастка изготавливается параллельно.
Типичный сценарий промежуточной оснастки: продукт готов к коммерческому запуску, но производственная пресс-форма на 4 гнезда с полной автоматизацией требует 16 недель на изготовление. Одногнёздная промежуточная пресс-форма с более низкой производительностью может обеспечить первоначальные поставки клиентам в течение 4–6 недель, генерируя доход и подтверждая принятие рынком, пока производственная оснастка изготавливается.
Производственная оснастка
Производственная оснастка проектируется для минимальной стоимости детали при максимальном объёме, с минимальным временем цикла, максимальной безотказностью и максимально возможной стойкостью. Такая оснастка обычно использует закалённую инструментальную сталь (P20 при HRC 30–34, H13 при HRC 48–52 или S7 для оснастки с ударными нагрузками), усовершенствованные схемы охлаждающих каналов (конформное охлаждение посредством 3D-печати металлом для сложных геометрий), системы горячеканального литья (устраняющие отходы материала литников в литье под давлением) и интеграцию автоматизации.
Экономика производственной оснастки: 4-гнёздная пресс-форма для литья под давлением, производящая 4 детали за 20-секундный цикл, работает со скоростью 720 деталей в час. Та же деталь, произведённая на CNC центре, может занимать 3 минуты на деталь — примерно 20 деталей в час на станок. Литейная оснастка при такой производительности требует на 36 машино-часов меньше на 1 000 деталей, что обеспечивает прямую экономию $1 800–$3 600 на 1 000 деталей при типичных ставках за машино-час.
Оснастка против CNC обработки: решение о точке безубыточности по объёму
Практическое производственное решение между обработкой на станках с ЧПУ (без инвестиций в оснастку) и технологической оснасткой (пресс-форма, штамп или специальное приспособление) по сути представляет собой экономический расчёт, основанный на объёме производства.
Модель точки безубыточности для литья под давлением:
| Объем | Обработка на станках с ЧПУ ($8/шт.) | Литьё под давлением ($10,000 пресс-форма + $1/шт.) | Лучший выбор |
|---|---|---|---|
| 100 шт. | Итого $800 | Итого $10,100 | обработка на станках CNC |
| 1 000 шт. | Итого $8,000 | Итого $11,000 | Обработка на станках с ЧПУ (маржинальная) |
| 5,000 шт. | $40,000 всего | $15,000 всего | Литье под давлением |
| 50,000 шт. | $400,000 всего | $60,000 всего | Литье под давлением |
Точка безубыточности в этом примере составляет примерно 1 400 деталей. При объёме менее 1 400 деталей обработка на станке CNC обходится дешевле, несмотря на более высокую стоимость за деталь. При объёме свыше 1 400 деталей более высокие первоначальные затраты на литьевую форму с лихвой компенсируются более низкой стоимостью за деталь.
Точка безубыточности варьируется в зависимости от сложности детали, стоимости формы, разницы в стоимости за деталь и ожидаемой частоты изменений конструкции. Высокая стоимость формы (сложная деталь, форма за $30,000) смещает точку безубыточности в сторону больших объёмов; большая разница в стоимости за деталь (сложная деталь, где обработка на CNC занимает 20 минут) смещает точку безубыточности в сторону меньших объёмов.
Ключевые факторы, смещающие решение в пользу оснастки на более раннем этапе:
Жёсткие допуски, которые одна только обработка на CNC не может стабильно выдерживать при производственных темпах; требования к сборке, предполагающие стабильное междетальное отклонение значительно ниже ±0,050 мм; и требования к непрерывности производства, где важна стабильность цепочки поставок (форма и известный поставщик обеспечивают более предсказуемые поставки, чем разовая обработка на CNC).
Ключевые факторы, которые делают обработку на CNC целесообразной даже при больших объёмах:
Очень низкий годовой объём производства (менее 500 деталей в год, когда амортизация оснастки никогда не достигает выгодной удельной экономики); быстрая эволюция продукта (изменения конструкции каждые 6–12 месяцев затрудняют окупаемость инвестиций в оснастку); и особо сложная геометрия, где формы или штампы не могут выдержать требуемый допуск без экономически нецелесообразной сложности оснастки.
Как качество оснастки напрямую влияет на производственные показатели
Два производителя, работающие на одной и той же машине для литья под давлением с одним и тем же материалом и одной и той же спецификацией детали, могут достичь кардинально разных производственных показателей исключительно за счёт качества формы. Это наиболее важное практическое следствие решений по оснастке.
Время цикла: Хорошо спроектированная форма с оптимизированными каналами охлаждения (диаметр каналов, расстояние между ними и близость к стенкам детали, спроектированные для максимального отвода тепла) имеет цикл 12–18 секунд для типичной детали с толщиной стенки 2 мм. Форма с плохой конструкцией охлаждения или каналами охлаждения, расположенными слишком далеко от стенок полости, может иметь цикл 30–40 секунд для той же детали. При годовом объёме 100 000 деталей разница составляет 550–650 машино-часов в год — при стоимости машино-часа $100 разница в годовых затратах на машину составляет $55,000–$65,000 только за счёт конструкции охлаждения.
Доля брака: Форма с недостаточным вентилированием, несбалансированным заполнением или недостаточными углами уклона производит детали с облоем, недоливами, утяжинами или короблением. Доля брака 5–15% обычна для плохо спроектированной оснастки; хорошо спроектированная производственная оснастка обеспечивает долю брака ниже 1–2%. При 100 000 деталей в год со стоимостью материала $2 за деталь разница между 10% и 2% брака составляет $16,000/год только в виде отходов материала, не считая затрат на переделку и машинного времени.
Размерная стабильность: Форма с правильной компенсацией усадки, сбалансированным заполнением и достаточным охлаждением производит детали с междетальным отклонением значительно ниже спецификации. Форма без этих элементов производит систематическое размерное отклонение, которое накапливается в течение производственного цикла, вызывая периодические отбраковки партий, несоответствия при сборке и приостановки производства по качеству.
Типичные ошибки в оснастке, повышающие стоимость производства
Принятие обязательств по производственной оснастке до фиксации конструкции: Каждое инженерное изменение закалённой стальной литьевой формы стоит $2,000–$15,000 на обработку стали и время термообработки, а также 2–6 недель потерянной производственной мощности. Продукт, прошедший три итерации конструкции после принятия обязательств по производственной оснастке, фактически оплатил две или три дополнительные формы. Правильный подход — использовать прототипную оснастку для валидации конструкции, промежуточную оснастку для поддержки раннего производства и производственную оснастку только тогда, когда конструкция зафиксирована и валидирована.
Выбор оснастки на основе самого низкого первоначального предложения: Недорогие формы и штампы обычно изготавливаются из более мягкой стали, с меньшим вниманием к оптимизации охлаждения, расположению впускного литника и качеству поверхности разъёма. Последствия проявляются в производстве: более короткий срок службы оснастки (требующий более ранней замены), более длительное время цикла (из-за недостаточного охлаждения) и более высокая доля брака (из-за нестабильного заполнения или недостаточного вентилирования). Оценка стоимости оснастки на основе полного жизненного цикла — (стоимость оснастки) + (время цикла × ставка машины × объём) + (доля брака × стоимость детали × объём) — почти всегда отдаёт предпочтение более высоким первоначальным инвестициям в оснастку перед самой низкой первоначальной стоимостью.
Игнорирование DFM при проектировании оснастки: Элементы, которые сложно воспроизвести оснастке — острые внутренние углы (без уклона), глубокие узкие углубления с ограниченной поддержкой стали, переходы толщины стенок, создающие дифференциальную усадку — напрямую увеличивают сложность и стоимость оснастки и снижают стабильность качества деталей. Добавление 1–2° уклона к формуемым стенкам, замена острых углов на переходы с минимальным радиусом (R0,5–1,0 мм) и проектирование вариаций толщины стенок в пределах ±20% от номинала напрямую упрощают оснастку, одновременно улучшая качество деталей.
Рассмотрение обслуживания оснастки как необязательного: Производственная оснастка — это капитальный актив с показателем износа и требованиями к обслуживанию. Поверхности разъёма литьевой формы, вставки литников и выталкивающие штифты изнашиваются с каждым циклом. Зазоры штамповочного штампа изменяются при использовании. Игнорирование интервалов обслуживания приводит к прогрессирующему ухудшению качества деталей — облой растёт по мере износа поверхностей разъёма, размеры отклоняются по мере увеличения зазоров — пока предотвратимый отказ качества не вынудит экстренный ремонт оснастки с максимальными затратами на нарушение производства. Определение интервалов обслуживания (каждые 50 000–100 000 циклов для литьевых форм, в зависимости от материала и сложности детали) и наличие критических запасных компонентов предотвращает эту ситуацию.
Основные выводы
- Оснастка — это интерфейс между возможностями машины и геометрией детали: машины обеспечивают усилие, движение и мощность; оснастка определяет, какая форма производится, с каким допуском и с какой стабильностью.
- Три этапа оснастки — прототипная, промежуточная, производственная — служат разным целям и должны выбираться исходя из стабильности конструкции и объёма производства: принятие обязательств по производственной оснастке до фиксации конструкции — наиболее распространённый источник предотвратимых затрат на оснастку.
- Точка безубыточности по объёму между CNC обработкой и технологической оснасткой — центральное решение в экономике производства: для пластиковых деталей, пригодных для литья под давлением, это обычно происходит в диапазоне от 1 000 до 5 000 деталей в зависимости от стоимости пресс-формы и разницы в стоимости за деталь.
- Качество оснастки напрямую определяет время цикла, уровень брака и размерную стабильность: два производителя с идентичными станками и материалами могут достичь разницы во времени цикла в 2 раза и разницы в уровне брака в 5–10 раз исключительно за счёт качества конструкции пресс-формы или штампа.
- Совокупная стоимость жизненного цикла — а не начальная цена оснастки — является правильной основой для решений об инвестициях в оснастку: более низкая начальная стоимость часто означает более короткий срок службы оснастки, более длительное время цикла и более высокий уровень брака, что зачастую обходится дороже за весь производственный цикл, чем разница в начальной цене.
- Входные данные DFM в проектирование оснастки снижают как стоимость оснастки, так и производственный брак: углы уклона на формованных стенках (1–3°), минимальные внутренние радиусы и постоянная толщина стенки — три наиболее значимых параметра DFM для стоимости и качества оснастки литья под давлением.
- Для отделов закупок OEM-производителей: право собственности на оснастку, ответственность за хранение и обязательства по обслуживанию должны быть чётко задокументированы в соглашениях с поставщиками до начала производства. Оснастка, принадлежащая заказчику (покупатель оплачивает оснастку, поставщик хранит и использует её), обеспечивает рычаг влияния в цепочке поставок, но требует чёткой документации состояния оснастки, истории обслуживания и прав на перемещение в случае изменения supply-отношений.
Часто задаваемые вопросы
Что такое оснастка в производстве?
Оснастка в производстве — это собирательный термин для пресс-форм, штампов, приспособлений, кондукторов, режущих инструментов и калибров, используемых для производства деталей последовательно и точно. Отличие от станков заключается в том, что станки обеспечивают усилие и движение, а оснастка обеспечивает геометрию и ограничение — она определяет, какая форма производится. Пресс-форма для литья под давлением определяет каждую особенность пластиковой детали; CNC приспособление определяет базу, от которой измеряются все размеры обработки; калибр «проходит/не проходит» определяет границу приёмки для допуска. Без оснастки станок может двигаться, но не может гарантировать, что он производит правильную форму. С соответствующей оснасткой станок производит последовательные, точно размеренные детали на протяжении всего производственного цикла.
В чём разница между прототипной оснасткой, промежуточной оснасткой и производственной оснасткой?
Прототипная оснастка — это недорогая, быстро изготавливаемая оснастка (обычно алюминиевые пресс-формы или штампы из мягкой стали) для валидации конструкции и малых объёмов — как правило, 1–1 000 деталей. Она отдаёт приоритет скорости и возможности модификации над долговечностью. Промежуточная оснастка имеет промежуточную долговечность и стоимость, поддерживая раннее производство 1 000–50 000 деталей, пока изготавливается полная производственная оснастка. Производственная оснастка — это оснастка из закалённой стали, рассчитанная на срок службы 100 000–1 000 000+ циклов, оптимизированная для минимального времени цикла и разработанная для интеграции с автоматизированным производством. Правильный этап оснастки соответствует статусу разработки продукта: прототипная оснастка, когда конструкция развивается, промежуточная оснастка во время выхода на рынок и наращивания объёмов, и производственная оснастка, когда конструкция стабильна и объём оправдывает инвестиции.
Когда оснастка более экономически эффективна, чем CNC обработка?
Оснастка становится более экономически эффективной, чем CNC обработка, когда совокупные инвестиции в оснастку, распределённые по объёму производства, меньше, чем экономия на стоимости за деталь, которую она обеспечивает. Для типичной пластиковой детали, пригодной для литья под давлением, со стоимостью CNC обработки $8/деталь и стоимостью литья под давлением $1/деталь после пресс-формы за $10 000, точка безубыточности составляет приблизительно 1 400 деталей. Выше этого объёма литьё под давлением дешевле в сумме; ниже этого объёма CNC обработка дешевле. Точка безубыточности смещается в зависимости от стоимости пресс-формы, разницы в стоимости за деталь и ожидаемой частоты изменений конструкции. Высокосложные детали с большой экономией на стоимости за деталь достигают безубыточности при меньших объёмах; низкосложные детали с малой экономией требуют больших объёмов для обоснования оснастки.
Почему качество оснастки так значительно влияет на производственную производительность?
Качество оснастки влияет на производство через три механизма. Во-первых, время цикла: хорошо охлаждаемая пресс-форма для литья под давлением имеет цикл 12–18 секунд, тогда как плохо охлаждаемая пресс-форма имеет цикл 30–40 секунд для той же детали — разница в пропускной способности в 2 раза, стоящая десятки тысяч долларов в год в затратах на станок при типичных объёмах. Во-вторых, уровень брака: правильно спроектированная оснастка с корректным вентилированием, балансом заполнения и углами уклона достигает менее 2% брака; плохо спроектированная оснастка производит 5–15% брака из-за облоя, недоливов и коробления. В-третьих, размерная стабильность: оснастка, которая правильно компенсирует усадку материала, тепловое расширение и динамику заполнения, производит детали с постоянными размерами; оснастка, которая этого не делает, производит систематический размерный дрейф, приводящий к периодическим отказам партий.
Кому принадлежит оснастка после её изготовления?
Право собственности на оснастку зависит от соглашения между покупателем и поставщиком. В схемах с оснасткой, принадлежащей заказчику, покупатель оплачивает оснастку отдельной строкой, сохраняет законное право собственности и имеет право переместить оснастку к другому поставщику или вернуть её. В схемах с оснасткой, принадлежащей поставщику, поставщик изготавливает и владеет оснасткой, возмещая затраты через ценообразование на детали на протяжении производственного цикла. Оснастка, принадлежащая заказчику, обеспечивает гибкость и рычаг влияния в цепочке поставок, но требует чёткой документации состояния оснастки, ответственности за обслуживание, страхования и процедур перемещения. Перед началом программы оснастки покупатели должны подтвердить: кто оплачивает оснастку, кому она принадлежит, кто несёт ответственность за расходы на обслуживание и ремонт, как документируется состояние оснастки и что происходит с оснасткой, если supply-отношения прекращаются.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, включая координацию оснастки для литья под давлением, программ штамповочных пресс-форм, проектирования приспособлений CNC и контрольно-измерительных приборов для автомобильных, аэрокосмических, медицинских изделий, потребительской электроники и промышленных производственных программ OEM. Технические источники: Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design), Kalpakjian S. and Schmid S.R. — Manufacturing Engineering and Technology (Tooling and Fixturing chapters), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Metalworking: Sheet Forming — Progressive Dies).
Нужна поддержка со стратегией оснастки для вашей производственной программы?
В CMS мы предоставляем рекомендации по спецификации оснастки на этапе расчёта стоимости — включая рекомендации по оснастке для прототипов и серийного производства, DFM-анализ на технологичность литья и проектирование приспособлений, а также координацию с поставщиками оснастки для согласования инвестиций в оснастку с целевыми объёмами производства.
[Запросить анализ стратегии оснастки и производственную смету →]


