
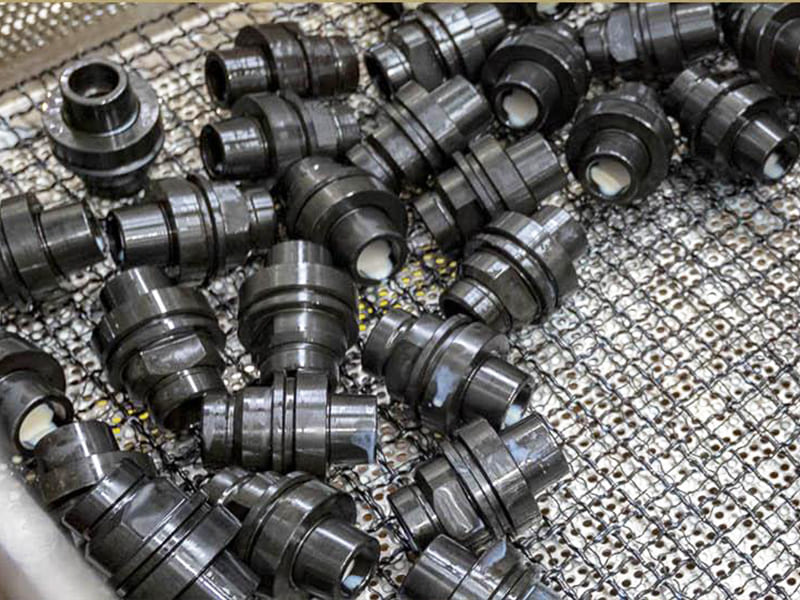
Быстрый ответ: Черное оксидирование стали — это химическое конверсионное покрытие, а не краска, гальваническое покрытие или нанесенный слой, которое преобразует саму поверхность стали в магнетит (Fe₃O₄) толщиной примерно 0,5–1,5 мкм. Эта практически нулевая толщина является определяющим инженерным преимуществом: она не добавляет измеримых размеров к валам, резьбовым отверстиям, точным расточкам или посадочным поверхностям, что делает ее единственной практичной черной обработкой поверхности для деталей с допусками ±0,01–0,02 мм. Сам конверсионный слой обеспечивает минимальную коррозионную стойкость — защита почти полностью зависит от этапа постобработки герметизации (масло, воск или полимер). Черное оксидирование является правильным выбором для внутренних промышленных прецизионных компонентов, крепежа, шестерен и режущих инструментов. Оно не подходит для морской среды, соленой воды, интенсивного наружного применения или условий высокой абразии.
Что такое черное оксидирование?
Черное оксидирование — это контролируемый электрохимический процесс окисления, который преобразует железо на поверхности стали в магнетит (Fe₃O₄) — стабильный черный оксид железа — путем погружения в горячий щелочной раствор при температуре примерно 135–150°C. Химическая реакция:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (упрощенно)
Образованный слой магнетита имеет толщину примерно 0,5–1,5 мкм. Это фундаментальное свойство, которое отличает черное оксидирование от всех других процессов черной отделки. Слой не находится поверх стали — это преобразованная поверхность стали. Когда процесс завершен, деталь имеет те же внешние размеры, что и при входе в ванну. Любое изменение размеров находится ниже измерительных возможностей стандартного контрольного оборудования.
Именно поэтому процесс называется “конверсионным покрытием” — поверхность преобразуется, а не покрывается.
Черное оксидирование в сравнении с другими методами черной отделки
| Отделка | Тип процесса | Типичная толщина | Влияние на размеры | Подходит для допуска ±0,02 мм? |
|---|---|---|---|---|
| Черный оксид | Конверсионное покрытие | ~0,5–1,5 мкм | Неизмеримо | Да |
| Черное цинкование | Электроосаждение | 5–15 мкм | Изменяет размеры | Ограниченный |
| Порошковое покрытие (черное) | Нанесенное покрытие | 60–120 мкм | Значительное | Нет |
| PVD (TiN, TiAlN, DLC) | Физическое осаждение из паровой фазы | 1–5 мкм | Незначительный | Да |
| Черная краска | Нанесенное покрытие | 20–80 мкм | Значительное | Нет |
| Фосфат марганца | Конверсионное покрытие | 5–25 мкм | Умеренный | Ограниченный |
Практическое следствие: когда деталь имеет резьбовые отверстия, прецизионные валы, посадочные места под подшипники или соединения с малым зазором, черное оксидирование является единственной недорогой черной обработкой, не требующей последующей механической обработки или компенсации допусков.
Почему инженеры выбирают черное оксидирование для прецизионных стальных деталей
Размерная нейтральность
Основная инженерная причина для указания черного оксидирования — не его коррозионная стойкость или внешний вид, а то, что процесс не изменяет размеры детали. Сравните влияние на допуски:
Резьбовое отверстие M8×1,25 в прецизионной сборке: допуск среднего диаметра для посадки резьбы 6H составляет примерно +0,000/+0,250 мм. Черное цинкование при 10 мкм на поверхность уменьшает эффективный средний диаметр отверстия примерно на 0,020 мм — потенциально смещая посадку резьбы с 6H на 5H и вызывая помехи при сборке. Черное оксидирование при 1 мкм: изменение ниже разрешения измерений большинства производственного контроля.
Для прецизионного вала с допуском диаметра ±0,010 мм: черное цинкование при 10 мкм увеличивает диаметр на 0,020 мм, расходуя весь диапазон допуска. Черное оксидирование при 1 мкм находится ниже порога беспокойства.
Эта размерная нейтральность устраняет:
- Необходимость механической обработки предварительного недомера перед покрытием и соблюдения более жестких допусков до процесса
- Операции прогонки резьбы или повторного нарезания после процесса
- Анализ накопления допусков на вклад покрытия
- Маскирование прецизионных поверхностей перед покрытием
Сохранение резьбы и зубьев шестерен
Резьба является наиболее чувствительной геометрией для наращивания покрытия, поскольку диапазоны допусков узкие, а допуск сопрягаемой детали уже израсходован классом резьбы. Черное оксидирование является стандартной обработкой поверхности для прецизионного резьбового крепежа — включая аэрокосмические, медицинские и приборные болты — именно по этой причине.
Геометрия зубьев шестерен аналогично чувствительна. Даже 5–10 мкм толщины гальванического покрытия на торце зуба шестерни изменяет эффективную толщину зуба, увеличивает боковой зазор на одной стороне зацепления и смещает рабочую делительную окружность. Черное оксидирование не влияет на геометрию зубьев шестерен.
Сохранение электропроводности
В отличие от большинства покрытий, черное оксидирование сохраняет электропроводность поверхности стали. Слой магнетита (Fe₃O₄) обладает умеренной электропроводностью — значительно более высокой, чем краска, порошковое покрытие или полимерные пленки. Это важно для:
- Заземляющих компонентов, требующих металлического контактного сопротивления
- Поверхностей экранирования EMC/EMI, где требуется непрерывность
- Компонентов электрических сборок, где проводимость на поверхностном интерфейсе задана
Краска и порошковое покрытие создают изолирующие поверхности; гальваническое покрытие изменяет проводимость в зависимости от осажденного металла. Черное оксидирование сохраняет характер проводимости стали.
Применения, где черное оксидирование является стандартной спецификацией
| Применение | Почему черное оксидирование является стандартом |
|---|---|
| Прецизионный крепеж (болты, винты, гайки) | Отсутствие помех для резьбы, стабильные значения крутящего момента |
| Прецизионные шестерни и валы шестерен | Сохраняет геометрию зубьев и заданный боковой зазор |
| Установочные и центрирующие штифты | Поддерживает посадки H7/h6 или более точные |
| Режущий инструмент (метчики, сверла, концевые фрезы) | Сохраняет геометрию режущей кромки, удерживает смазочно-охлаждающую жидкость |
| Компоненты огнестрельного оружия | Матовая отделка с низким блеском, размерная стабильность |
| Компоненты прецизионных приборов | Низкоотражающая поверхность, отсутствие влияния на допуски |
| Хирургические и медицинские стальные инструменты | Чистая отделка, точные размеры поверхности |
| Обработанные корпуса CNC с несколькими резьбовыми отверстиями | Не требуется повторное нарезание резьбы, ускоренная сборка |
Коррозионная стойкость: критическое ограничение
Наиболее серьезное заблуждение о черном оксидировании — это предположение, что оно обеспечивает существенную защиту от коррозии. Само по себе оно этого не делает.
Почему только оксидный слой обеспечивает минимальную защиту
Слой магнетита, образованный черным оксидированием, пористый на микроскопическом уровне. Поры позволяют влаге и кислороду достигать нижележащей стали, что означает, что негерметизированные детали с черным оксидированием начнут ржаветь в течение нескольких часов или дней во влажном атмосферном воздухе — в некоторых условиях быстрее, чем необработанная сталь, поскольку процесс удаляет поверхностные масла на этапе обезжиривания.
Вклад оксидного слоя в коррозионную стойкость заключается в создании поверхности с высокой пористостью для удержания масла — он действует как губка для герметизирующей обработки, применяемой после оксидирования, а не как барьер сам по себе.
Варианты герметизации после обработки
| Герметизирующая обработка | Коррозионные характеристики | Долговечность | Типичная стойкость к солевому туману |
|---|---|---|---|
| Без герметизации | Практически отсутствует | Н/Д | < 1 часа |
| Легкое минеральное масло | Низкий до умеренного | От дней до недель | 10–30 часов |
| Тяжелое масло / консервационное масло | Умеренный | От недель до месяцев | 30–100 часов |
| Воск (микрокристаллический) | Умеренный | Месяцы | 50–150 часов |
| Масло с проникающим ингибитором ржавчины | От умеренной до хорошей | Месяцы | 100–300 часов |
| Полимерный герметик | Хорошо | Продленный | 200–500 часов |
Этап герметизации не является опциональным — это фактический механизм защиты от коррозии для деталей с черным оксидированием. Правильно заданный процесс черного оксидирования всегда должен включать спецификацию герметизации как часть требований к поверхностной обработке.
Пригодность для условий эксплуатации
| Окружающая среда | Пригодность черного оксидирования | Минимально необходимая герметизация |
|---|---|---|
| Чистое сухое помещение | Отлично | Допускается лёгкое масло |
| Контролируемое помещение с влажностью | Хорошо | Требуется масло или воск |
| Открытый воздух с лёгким воздействием | Предельное | Тяжёлое масло или полимерный герметик, периодическое обслуживание |
| Постоянное воздействие открытого воздуха | Не рекомендуется | — |
| Морская или солёная среда | Не подходит | — |
| Воздействие химикатов или кислот | Не подходит | — |
Для деталей, требующих коррозионной стойкости выше, чем обеспечивает черное оксидирование с герметизацией, следует указывать альтернативные процессы: чёрное цинкование для умеренной коррозионной стойкости с приемлемым влиянием на размеры, PVD-покрытия для премиальной коррозионной и износостойкости с минимальным изменением размеров или порошковое покрытие для максимальной барьерной защиты, где допустимо влияние на размеры.
Качество обработки CNC и отделка чёрным оксидированием
Чёрное оксидирование преобразует поверхность как есть. Оно не заполняет неровности поверхности, не скрывает следы обработки и не сглаживает шероховатость поверхности. Качество отделки полностью определяется состоянием обработанной поверхности, поступающей в процесс.
Влияние шероховатости поверхности на внешний вид
| Значение Ra после обработки | Внешний вид после чёрного оксидирования |
|---|---|
| Ra ≤ 0,8 мкм (шлифованная или тонкоточенная) | Глубокий, равномерный, однородный чёрный |
| Ra 0,8–1,6 мкм (стандартное точение/фрезерование CNC) | Хорошая равномерность, слегка заметна текстура |
| Ra 1,6–3,2 мкм | Заметна вариация текстуры; приемлемо для промышленных деталей |
| Ra > 3,2 мкм | Визуально неравномерный; матовый с контрастом текстуры |
Механизм: слой чёрного оксидирования повторяет микротопографию поверхности. Участки с разной шероховатостью реагируют с немного разной скоростью и дают незначительно различающуюся глубину цвета. На прецизионно шлифованной поверхности (Ra ≤ 0,4 мкм) отделка выглядит глубокой и равномерной. На более шероховатой поверхности микровыступы и впадины создают видимую текстуру в преобразованном слое.
Требования к подготовке обработки
Удаление масла и СОЖ: Остатки смазочно-охлаждающей жидкости и масла на поверхности препятствуют равномерному протеканию реакции окисления. Щелочной технологический раствор не может полностью проникнуть через поверхности, загрязнённые маслом, что приводит к пятнистым участкам, где реакция прошла не полностью. Комплексное обезжиривание — как правило, ультразвуковая очистка в щелочном очистителе с последующей промывкой водой — обязательно перед этапом окисления.
Удаление заусенцев: Заусенцы реагируют иначе, чем основной металл, при окислении, поскольку их геометрия, ориентация зерна и состояние поверхности отличаются от основной обработанной поверхности. Заусенцы на деталях после чёрного оксидирования выглядят как нерегулярные более светлые или более тёмные пятна по краям. Все кромки следует удалить заусенцы и желательно снять фаску (0,2–0,5 мм × 45°) для однородного внешнего вида.
Однородность поверхности: Если деталь имеет участки со значительно разной отделкой поверхности — например, фрезерованная поверхность с Ra 1,6 мкм рядом со шлифованным отверстием с Ra 0,4 мкм — разница будет видна после чёрного оксидирования как контраст между участками. Детали с высокими косметическими требованиями должны иметь согласованные спецификации отделки поверхности на всех видимых поверхностях.
Контрольный список предпроцессной проверки
| Состояние перед процессом | Влияние на чёрное оксидирование | Требуемое действие |
|---|---|---|
| Присутствует масло для обработки | Пятнистая реакция, светлые участки | Полное обезжиривание (щелочная очистка + промывка) |
| Остатки СОЖ | Неравномерный цвет | Ультразвуковая очистка |
| Заусенцы на кромках | Вариация цвета на кромках | Удаление заусенцев перед процессом |
| Смешанные виды отделки поверхности | Видимый контраст между зонами | Унифицировать Ra или принять вариацию внешнего вида |
| Окалина или изменение цвета после термообработки | Плохая реакция, плохая адгезия | Кислотное травление перед оксидированием |
Черное оксидирование нержавеющей стали
Черное оксидирование нержавеющей стали — это другой и более сложный процесс, чем оксидирование углеродистой стали.
Почему нержавеющую сталь сложнее чернить
Нержавеющая сталь содержит хром (10,5%+ по массе), который образует на поверхности плотный самовосстанавливающийся пассивный слой оксида хрома (Cr₂O₃). Этот пассивный слой обеспечивает коррозионную стойкость нержавеющей стали, но он также препятствует протеканию реакции окисления железа, которая образует черный оксид на углеродистой стали.
Для черного оксидирования нержавеющей стали пассивный слой необходимо сначала разрушить с помощью агрессивной кислотной активации, после чего деталь можно обрабатывать в специализированной ванне оксидирования, разработанной для нержавеющих сплавов. Химия реакции, состав ванны и температура существенно отличаются от черного оксидирования углеродистой стали.
Различия во внешнем виде
Слой черного оксида, полученный на нержавеющей стали, отличается от результатов на углеродистой стали:
- Глубина цвета: Черное оксидирование нержавеющей стали обычно дает темно-серый или серо-черный вид, а не глубокий равномерный черный цвет, достижимый на углеродистой стали. Разница металлургическая — слой, образованный на нержавеющей стали, имеет другой оксидный состав и структуру.
- Вариация по партиям: Согласованность цвета от партии к партии труднее достичь на нержавеющей стали, потому что состояние пассивного слоя варьируется в зависимости от истории термообработки, качества поверхности и партии сплава.
- Влияние сплава: Нержавеющая сталь 304 обычно дает более темный результат, чем нержавеющая сталь 316, потому что более высокое содержание молибдена в 316 изменяет химию пассивного слоя и устойчивость к активации.
Требования к контролю процесса для нержавеющей стали
| Параметр процесса | Углеродистая сталь | Нержавеющая сталь |
|---|---|---|
| Этап активации поверхности | Стандартная щелочная очистка | Требуется агрессивная кислотная активация |
| Химия ванны | Стандартное щелочное оксидирование | Специализированная формула для нержавеющей стали |
| Допуск контроля процесса | Умеренный | Строгий (температура, время, концентрация) |
| Достижимый цвет | Глубокий черный, однородный | Темно-серый до серо-черного, переменный |
| Согласованность цвета от партии к партии | Высокий | Умеренный |
Для применений, требующих глубокого, равномерного черного цвета на нержавеющей стали с лучшей согласованностью цвета, покрытие PVD (на основе DLC, TiN или CrN) является более надежным вариантом — при более высокой стоимости, но с лучшим контролем внешнего вида и превосходной износостойкостью.
Распространенные дефекты черного оксидирования и их первопричины
| Дефект | Визуальный симптом | Основная причина | Корректирующие меры |
|---|---|---|---|
| Пятнистая окраска | Светлые/темные участки на одной детали | Недостаточное обезжиривание; остатки масла | Полная щелочная очистка + ультразвуковая промывка |
| Стирание поверхности | Черный слой стирается тканью | Загрязнение процесса; неполная реакция | Улучшить предварительную очистку; проверить химию ванны |
| Пятна ржавчины (быстрые) | Коррозия в течение нескольких дней | Отсутствие герметизации или недостаточная герметизация | Нанести масло или воск сразу после оксидирования |
| Серый, а не черный | Общий серый тон | Температура ванны слишком низкая; слабая химия | Повысить температуру ванны; обновить химию |
| Несогласованный цвет партии | Вариация цвета между деталями | Смешанные сплавы в одной партии; вариация Ra | Разделяйте сплавы; контролируйте чистовую обработку поверхности |
| Полосы или следы потока | Линейные следы на поверхности | Неправильная промывка; загрязнённые ванны | Улучшите этапы промывки; очистите ванны |
| Вспучивание/отслаивание | Плёнка отслаивается листами | Невозможно при истинном чёрном оксидировании | Если это происходит: отложение — это другой материал (краска, окалина) — не истинное чёрное оксидирование |
Примечание к последней строке: Истинное чёрное оксидирование не может отслаиваться или вспучиваться, потому что оно не является отдельным слоем — это преобразованная поверхность стали. Если покрытие “чёрное оксидирование” отслаивается, отложение было не правильно сформированным магнетитом, а поверхностной окалиной, слоем загрязнения или остатком от неправильно контролируемой ванны. Это всегда отказ процесса, а не отказ материала.
Когда не следует использовать чёрное оксидирование
Чёрное оксидирование подходит не для каждого применения. Следующие условия указывают, где следует указывать альтернативные виды обработки поверхности:
Морское воздействие или воздействие солёной воды: Уплотняющая обработка не может поддерживать достаточную защиту при непрерывном солевом тумане или погружении в морскую воду. Испытание в солевом тумане по ASTM B117 для правильно запечатанного чёрного оксидирования обычно достигает 30–100 часов — намного меньше 500–2000+ часов, требуемых для защиты морского класса. Указывайте цинкование (5–15 мкм) или PVD-покрытие для таких сред.
Непрерывное воздействие наружного воздуха: Дождь, УФ-излучение и атмосферные воздействия со временем ухудшают уплотняющую обработку. Без периодического повторного нанесения масла детали с чёрным оксидированием на открытом воздухе покроются ржавчиной в течение недель или месяцев. Для постоянных наружных установок указывайте горячее цинкование, цинкование или порошковое покрытие.
Сильное абразивное или скользящее изнашивание: При 0,5–1,5 мкм чёрное оксидирование истирается почти мгновенно при скользящем контакте с твёрдыми поверхностями. Оно не обеспечивает износостойкости ни в каком обычном смысле. Для износостойких чёрных покрытий указывайте азотирование (которое образует твёрдый составной слой глубиной 0,1–0,5 мм), PVD-покрытия TiN или TiAlN, или твёрдый хром.
Химические среды: Чёрное оксидирование и его уплотняющие обработки не имеют значимой стойкости к кислотам, сильным щелочам или промышленным растворителям. Оксидный слой растворяется даже при воздействии разбавленной кислоты.
Премиальные декоративные требования: Матовый чёрный цвет чёрного оксидирования функционален и подходит для промышленных применений, но он не обеспечивает глубину цвета, блеск или долговечность PVD-покрытий для потребительских или архитектурных применений.
Указание в чертеже для чёрного оксидирования
Полная спецификация чёрного оксидирования на инженерном чертеже должна включать:
Минимально необходимые элементы:
| Элемент | Типовая спецификация | Инженерное назначение |
|---|---|---|
| Стандарт процесса | MIL-DTL-13924 Класс 1 (горячий щелочной) | Определяет тип процесса и требования к качеству |
| Применимый материал | Сталь (указать марку, если нержавеющая) | Предотвращает неправильное применение процесса |
| Требование к уплотнению | Масляное уплотнение / восковое уплотнение / полимерный герметик | Обеспечивает указание защиты от коррозии |
| Допустимый диапазон цвета | От чёрного до тёмно-чёрного (определить, если критично) | Контролирует косметические отклонения |
| Требование к Ra (если косметическое) | Ra ≤ 1,6 мкм до обработки | Контролирует чистовую обработку поверхности перед процессом |
Пример выноски на чертеже:
ЧЁРНОЕ ОКСИДИРОВАНИЕ ПО MIL-DTL-13924 КЛАСС 1, МАСЛЯНОЕ УПЛОТНЕНИЕ ПОСЛЕ ОБРАБОТКИ. ЧИСТОВАЯ ОБРАБОТКА ПОВЕРХНОСТИ ДО ПРОЦЕССА: Ra ≤ 1,6 мкм. ВСЕ ПОВЕРХНОСТИ, ЕСЛИ НЕ УКАЗАНО ИНОЕ.
Спецификация уплотнения должна быть указана явно. Выноска только “ЧЁРНОЕ ОКСИДИРОВАНИЕ” без требования к уплотнению приведёт к получению деталей, которые быстро ржавеют при атмосферной влажности.
Основные выводы
- Чёрное оксидирование — это конверсионное покрытие, а не нанесённый слой — оно преобразует поверхность стали в магнетит (Fe₃O₄) при 0,5–1,5 мкм без измеримого изменения размеров. Это делает его единственной практичной низкозатратной чёрной обработкой поверхности для деталей с допусками ±0,01–0,02 мм.
- Сам оксидный слой не обеспечивает полезной коррозионной стойкости — защита полностью зависит от этапа уплотнения после обработки. Незапечатанные детали с чёрным оксидированием заржавеют в течение часов при атмосферной влажности. Всегда указывайте масляное, восковое или полимерное уплотнение как часть требования к обработке поверхности.
- Чёрное оксидирование подходит для чистых закрытых промышленных сред — при правильном уплотнении оно обеспечивает достаточную коррозионную стойкость для машин, приборов и узлов, защищённых от прямого воздействия влаги. Оно не подходит для наружных, морских или химических сред.
- Качество поверхности, поступающей в процесс, определяет качество отделки — черное оксидирование не скрывает следы механической обработки или неровности поверхности. Детали с Ra > 1,6 мкм или недостаточным обезжириванием будут иметь визуально неоднородное качество отделки.
- Черное оксидирование на нержавеющей стали — это другой, более сложный процесс который дает темно-серый, а не глубокий черный цвет, с более низкой межпартийной воспроизводимостью, чем на углеродистой стали.
- Главное конкурентное преимущество черного оксидирования — это стоимость и размерная нейтральность: оно быстрее и дешевле гальванического покрытия, и в отличие от всех других видов черной обработки, не требует компенсации допусков, маскирования прецизионных поверхностей и постобработки резьбы или посадочных мест.
- Для отделов закупок OEM-производителей: спецификации черного оксидирования должны включать MIL-DTL-13924 Класс 1 (стандарт для горячего щелочного процесса на стали), тип уплотняющей обработки и метод нанесения, требуемую чистоту поверхности перед обработкой, а также необходимость отдельного утверждения процесса и приемки диапазона цвета для нержавеющей стали.
Часто задаваемые вопросы
Предотвращает ли черное оксидирование ржавчину на стали?
Само по себе неуплотненное черное оксидирование практически не обеспечивает защиту от ржавчины — детали заржавеют в течение часов или дней во влажном воздухе. Коррозионная стойкость черного оксидирования полностью обеспечивается уплотняющей обработкой, применяемой сразу после этапа оксидирования: легкое минеральное масло обеспечивает 10–30 часов стойкости в соляном тумане; тяжелое масло или воск — 50–150 часов; полимерные герметики могут достигать 200–500 часов. Для внутренних промышленных применений с контролируемой влажностью правильно уплотненное черное оксидирование является достаточным. Для наружных, морских или высоковлажностных сред альтернативные виды поверхностной обработки (цинкование, PVD, порошковое покрытие) обеспечивают существенно лучшую коррозионную защиту.
Лучше ли черное оксидирование, чем цинкование, для прецизионных стальных деталей?
Для прецизионных деталей, где размерная точность является определяющим требованием, черное оксидирование значительно лучше цинкования. Черное оксидирование добавляет примерно 0,5–1,5 мкм без измеримого влияния на резьбу, валы или прецизионные посадки. Цинкование добавляет 5–15 мкм на поверхность, что может сократить зазоры в прецизионных посадках, сделать резьбовые отверстия тугими и потребовать постобработки резьбы. Что касается только коррозионной стойкости, цинкование лучше — оно обеспечивает превосходную барьерную защиту и протекторную защиту даже при повреждении. Правильный выбор зависит от того, что определяет применение — размерная точность или коррозионная защита.
Какую толщину добавляет черное оксидирование к стали?
Черное оксидирование добавляет примерно 0,5–1,5 мкм на поверхность — это конверсионный слой, а не осажденный слой, что означает, что материал не наращивается на поверхности. Для практических инженерных целей эта толщина незначительна: она ниже разрешения измерения стандартных микрометров и составляет менее 10% диапазона допуска при прецизионной посадке ±0,010 мм. Эта почти нулевая толщина является свойством, которое делает черное оксидирование стандартной поверхностной обработкой для прецизионных резьбовых крепежей, прецизионных шестерен и механически обработанных компонентов с жесткими допусками, где любое наращивание покрытия потребовало бы размерной компенсации или постобработки.
Можно ли применять черное оксидирование к нержавеющей стали?
Да, но процесс более сложный, и результат отличается от углеродистой стали. Пассивный слой оксида хрома на нержавеющей стали сопротивляется реакции окисления, что требует кислотной активации перед ванной оксидирования. Получаемая отделка обычно темно-серая или серо-черная, а не глубокий черный цвет, достижимый на углеродистой стали, и цветовая однородность между партиями ниже. Марка сплава влияет на результат — нержавеющая сталь 304 обычно дает более темный результат, чем 316. Для применений, требующих стабильного глубокого черного цвета на нержавеющей стали, PVD-покрытия обеспечивают лучший контроль внешнего вида, хотя и при более высокой стоимости.
Как черное оксидирование указывается на инженерном чертеже?
Рекомендуемая спецификация: “BLACK OXIDE PER MIL-DTL-13924 CLASS 1, OIL SEAL AFTER PROCESSING”. Требование уплотнения должно быть указано явно — обозначение только “BLACK OXIDE” приведет к получению деталей, которые быстро ржавеют, поскольку большинство обработчиков не применяют уплотнение, если оно не указано. Для применений, критичных к внешнему виду, добавьте требование к чистоте поверхности перед обработкой (например, “PRE-PROCESS SURFACE FINISH Ra ≤ 1,6 µm”) и диапазон приемки цвета (например, “BLACK TO DARK BLACK — NO GRAY OR UNEVEN PATCHES ACCEPTABLE”). Для деталей из нержавеющей стали укажите марку сплава и подтвердите с обработчиком, что будет использоваться процесс черного оксидирования, подходящий для нержавеющей стали.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной механической обработки CNC, производящей стальные компоненты с черным оксидированием для прецизионных приборов, медицинских изделий, огнестрельного оружия, режущих инструментов, промышленного крепежа и автомобильных узлов. Технические ссылки: MIL-DTL-13924 (Black Oxide Coating for Ferrous Metals), ASTM B117 (Salt Spray Testing of Black Oxide), SAE AMS 2485 (Black Oxide Treatment of Ferrous Materials), ISO 11408 (Chemical Conversion Coatings — Black Oxide Coating).
Закупка механически обработанных стальных компонентов CNC с отделкой черным оксидированием?
В CMS мы обрабатываем прецизионные стальные компоненты из марок 1018, 4140, 4340 и нержавеющих сталей, координируя отделку черным оксидированием с масляным или полимерным уплотнением. Каждый заказ на черное оксидирование включает проверку чистоты поверхности перед обработкой, подтверждение удаления заусенцев и послеоперационный размерный контроль прецизионных элементов для обеспечения соответствия посадки и отделки требованиям чертежа.
[Запросить проверку спецификации черного оксидирования и коммерческое предложение на механическую обработку CNC →]


