
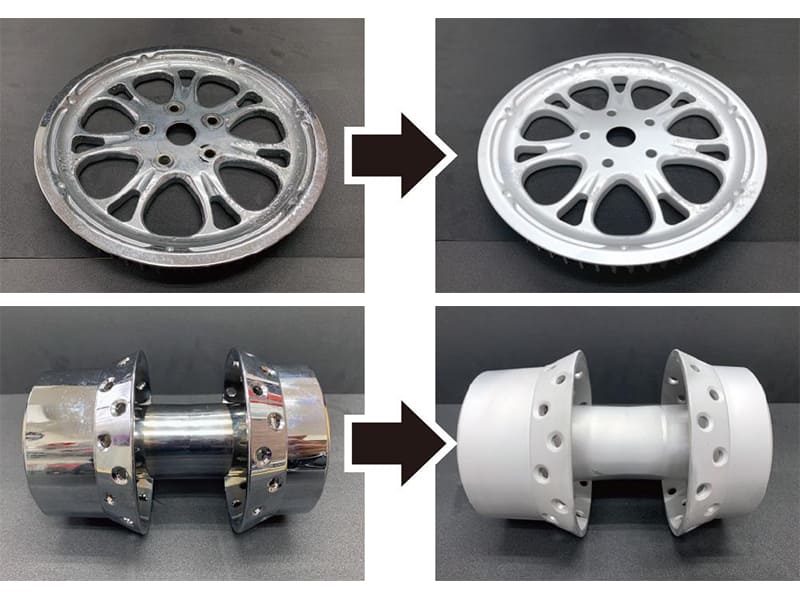
Быстрый ответ: Хромовое покрытие удаляется одним из трёх промышленных методов: обратное электроосаждение (наиболее точный — изменяет направление тока осаждения для растворения хрома обратно в раствор с минимальным повреждением подложки), контролируемое химическое травление (соляная кислота для стальных подложек, специализированные составы для других), или абразивоструйная обработка (самый быстрый, но с риском изменения размеров). Выбор метода определяется типом покрытия — твёрдый хром (10–500 мкм, ~800–1000 HV) требует промышленных химических или электрохимических процессов; декоративный хром (0,2–2 мкм поверх никелевого и медного слоёв) может быть удалён более мягкими химическими методами. Все процессы удаления хрома связаны с опасностью шестивалентного хрома (Cr⁶⁺) и требуют соответствующей вентиляции, СИЗ и обработки отходов.
Что такое хромовое покрытие и почему его необходимо удалять?
Хромовое покрытие — это процесс электроосаждения, при котором тонкий слой металлического хрома наносится на подложку — обычно сталь, чугун, алюминий или латунь — путём электрохимического восстановления ионов хрома в электролитической ванне. Хромовый слой обеспечивает:
- Износостойкость: Твёрдый хром с твёрдостью ~800–1000 HV значительно снижает износ поверхности гидравлических штоков, цилиндров, компонентов станков и промышленных валов
- Коррозионная стойкость: Хромовый слой и нижележащие никелевые слои (в системах декоративного хрома) обеспечивают барьерную защиту от влаги и окисления
- Низкий коэффициент трения: Особенно ценен для гидравлических и пневматических уплотнительных поверхностей
- Декоративный внешний вид: Яркая, отражающая отделка, используемая в автомобильной отделке, потребительских товарах и архитектурной фурнитуре
Удаление хрома требуется в четырёх основных сценариях в инженерной практике:
Удаление повреждённого покрытия: Хром, который потрескался, откололся, отслоился или неравномерно износился, должен быть полностью удалён перед ремонтом подложки и повторным нанесением покрытия — попытка нанести покрытие поверх повреждённой хромовой поверхности приводит к плохой адгезии и ускоряет дальнейшее разрушение.
Повторное нанесение покрытия и восстановление: Высокоценные компоненты (штоки гидроцилиндров, прецизионные валы, поверхности пресс-форм) регулярно подвергаются снятию покрытия и повторному нанесению в рамках планового технического обслуживания, часто многократно за срок службы компонента. Удаление изношенного хромового слоя и точная механическая обработка подложки перед повторным нанесением покрытия продлевают срок службы компонента при значительно меньших затратах, чем замена.
Модификация поверхности: Переход от хромового покрытия к альтернативной обработке поверхности (термическое напыление, PVD-покрытие, азотирование) требует полного удаления существующего хромового слоя для достаточной адгезии нового покрытия.
Коррекция размеров: Если операция хромирования даёт покрытие несоответствующей толщины, деталь должна быть подвергнута снятию покрытия и подложка восстановлена перед повторным нанесением для коррекции размера.
Во всех этих сценариях фундаментальное инженерное требование одинаково: полностью удалить хромовый слой без повреждения материала подложки или изменения её размеров за пределы восстановимого допуска.
Типы хромовых покрытий и их влияние на удаление
Стратегия удаления, параметры процесса и уровень риска принципиально различаются для твёрдого и декоративного хрома — выбор неправильного подхода для типа покрытия является наиболее распространённой причиной неудач при удалении хрома.
Твёрдый хром (промышленный или функциональный хром)
Твёрдое хромирование (также называемое промышленным хромом) осаждается электрохимически при более высоких плотностях тока и более низких температурах ванны, чем декоративный хром, создавая толстый, очень твёрдый слой непосредственно на подложке. Характеристики:
- Толщина: Обычно 10–500 мкм; для тяжёлых условий эксплуатации (гидравлические штоки, штоки поршней) может составлять 50–150 мкм
- Твёрдость: ~800–1000 HV (по Виккерсу), сравнима с закалённой инструментальной сталью
- Структура: Единый хромовый слой, нанесённый непосредственно на стальную или чугунную подложку; без промежуточных никелевых или медных слоёв
- Адгезия: Очень прочная механическая и металлургическая связь с подложкой
Сочетание толщины, твёрдости и прямой адгезии к подложке делает твёрдый хром трудным для удаления. Химическое растворение медленное из-за плотности и коррозионной стойкости слоя. Абразивное удаление непрактично при типичных толщинах без риска значительного удаления металла подложки. Обратное электроосаждение является стандартным промышленным методом именно потому, что оно избирательно воздействует на хромовый слой электрохимически, не требуя агрессивных условий, которые повредили бы подложку.
Риск после удаления для подложек из высокопрочной стали: Электрохимические процессы, используемые при удалении хрома, генерируют атомарный водород, который может диффундировать в стальную подложку во время снятия покрытия, вызывая водородное охрупчивание — снижение сопротивления разрушению и усталостной прочности, что может привести к хрупкому разрушению под нагрузкой. ASTM B849 и AMS 2401 предписывают обработку для удаления водорода (обычно 190°C минимум на 23 часа) после снятия покрытия с высокопрочной стали (> 1000 МПа / 150 ksi) для диффузии поглощённого водорода перед возвращением деталей в эксплуатацию или повторным нанесением покрытия.
Декоративный хром (косметический хром)
Декоративное хромирование создаёт яркую, отражающую отделку, видимую на автомобильной отделке, сантехнике, потребительских товарах и архитектурной фурнитуре. Структура представляет собой многослойную систему:
- Медный подслой: Наносится непосредственно на основной металл для адгезии и выравнивания (обычно 0,5–5 мкм)
- Никелевый слой: Обеспечивает коррозионную стойкость и яркий отражающий характер (обычно 5–30 мкм; может быть несколько никелевых слоёв)
- Верхний слой хрома: Очень тонкий, обеспечивает твердость, защиту поверхности и хромированный внешний вид (0,2–2 мкм)
Для удаления требуется последовательное снятие каждого слоя — попытка удалить все три слоя одновременно с помощью одной химии, скорее всего, повредит подложку, поскольку разные растворы для снятия селективны к разным металлам. Тонкий верхний слой хрома можно удалить химически или легкой абразивной обработкой относительно легко; нижележащие слои никеля и меди затем требуют отдельных этапов снятия.
| Недвижимость | Твердый хром | Декоративный хром |
|---|---|---|
| Общая толщина хрома | 10–500 мкм | 0,2–2 мкм |
| Структура слоя | Только хром | Хром / Никель / Медь |
| Твёрдость хрома | ~800–1000 HV | ~600–800 HV |
| Сложность удаления | Высокий | Умеренный |
| Предпочтительный метод удаления | Обратное электролитическое осаждение | Последовательное химическое травление |
| Риск повреждения подложки | Средний (водородное охрупчивание в стали) | Низкий (если процесс селективный) |
Методы удаления хромового покрытия
Обратное электролитическое осаждение (анодное растворение)
Обратное электролитическое осаждение является предпочтительным промышленным методом удаления твёрдого хрома с прецизионных компонентов. Процесс обращает ток электролитического осаждения: деталь с хромовым покрытием становится анодом, а не катодом, и электрическое поле заставляет хром растворяться с поверхности детали обратно в раствор электролита.
Параметры процесса:
- Электролит: Как правило, раствор хромовой кислоты (CrO₃ в воде) или запатентованные смешанные кислотные системы; та же химия, что используется для осаждения хрома
- Плотность тока: Обычно 10–50 А/дм², корректируется в зависимости от толщины хрома и требуемой скорости удаления
- Температура: 45–60°C
- Скорость растворения: Приблизительно 0,025–0,1 мм/час в зависимости от параметров и плотности хрома
Преимущества:
- Наиболее селективный процесс — воздействует преимущественно на хром, не атакуя нижележащие металлы подложки (сталь, никель)
- Способен обеспечить очень точный контроль съёма материала — можно травить до определённой глубины для достижения целевых размеров
- Минимальное изменение размеров подложки при правильном контроле параметров
- Применим к сложной геометрии (внутренние отверстия, нерегулярные поверхности), недоступной для абразивных методов
Ограничения:
- Требует специализированного гальванического оборудования (выпрямитель, ванна, нагрев/охлаждение, перемешивание)
- Электролит на основе шестивалентного хрома (Cr⁶⁺) представляет значительную опасность для здоровья и окружающей среды — требует вытяжной вентиляции, полных СИЗ, очистки сточных вод
- Риск водородного охрупчивания для подложек из высокопрочной стали требует обжига после травления
- Низкая скорость удаления для очень толстых отложений твёрдого хрома
Контролируемое химическое травление
Химическое травление использует кислотные или щелочные растворы для растворения хромового слоя без приложения электрического тока. Химия должна соответствовать как материалу подложки, так и типу хромового слоя.
Для твёрдого хрома на стали: Соляная кислота (HCl) при концентрации 10–30% эффективно растворяет хром, хотя она также атакует открытую сталь, если удаление не остановлено точно в момент исчезновения хромового слоя. Ингибированные системы на основе HCl добавляют запатентованные ингибиторы коррозии, которые значительно снижают воздействие на сталь после растворения хрома, улучшая контроль. Мониторинг изменения цвета раствора (от бесцветного до жёлто-зелёного по мере накопления Cr³⁺) и наблюдение за прекращением выделения водорода обеспечивают практические индикаторы конечной точки.
Для декоративного хрома (хромовое финишное покрытие): Обратный ток или слабоокислительные химические растворы могут селективно удалить тонкий слой хрома без значительного воздействия на нижележащий никель. Запатентованные составы для удаления декоративного хрома широко доступны у специализированных поставщиков химикатов.
Для никелевого слоя (после удаления хрома): Растворы для травления никеля обычно представляют собой сульфонатные или запатентованные селективные химические составы, которые растворяют никель, не атакуя медь или базовую сталь.
Совместимость с подложкой:
- Сталь: Контролируемое кислотное травление возможно с соответствующими ингибиторами и мониторингом процесса. Высокопрочная сталь требует обжига для устранения водородного охрупчивания после травления.
- Алюминий: Сильно несовместим с соляной кислотой (быстрая, неконтролируемая атака). Алюминиевые подложки требуют специализированных слабокислотных или щелочных составов для травления и экстремального мониторинга процесса для предотвращения повреждения подложки. Многие поставщики услуг по удалению хрома не обрабатывают алюминиевые подложки стандартными системами на основе HCl.
- Латунь и медные сплавы: Умеренно совместимы с контролируемыми кислотными системами; риск обесцинкования (селективного растворения цинка из латуни) ограничивает время воздействия.
Абразивное удаление (механическая очистка)
Абразивные методы включают пескоструйную обработку, дробеструйную обработку (стеклянные шарики, оксид алюминия, стальная дробь) и шлифование — все они физически удаляют хром механическим воздействием или резанием, а не химическим или электрохимическим растворением.
Практическое применение: Абразивное удаление наиболее подходит для неответственных поверхностей, удаления с больших площадей, где размерный контроль вторичен, и подготовки к повторному нанесению покрытия методами термического напыления (где некоторая шероховатость поверхности желательна). Оно редко подходит для гидравлических штоков, прецизионных отверстий или любой поверхности с жёсткими размерными допусками.
Размерный риск: Абразивные процессы удаляют металл подложки наряду с хромом в непредсказуемых пропорциях в зависимости от твёрдости абразива, давления, угла и геометрии поверхности. Потеря размеров подложки трудно контролируется ниже 0,05–0,1 мм, что неприемлемо для большинства функциональных применений твёрдого хрома, где припуски на повторное нанесение покрытия указаны в диапазоне 0,025–0,050 мм на сторону.
Изменение шероховатости поверхности: Пескоструйная обработка создаёт более шероховатую поверхность, чем исходная механическая обработка. Для уплотнительных поверхностей и точных отверстий эта шероховатость должна быть устранена механической обработкой после снятия покрытия, что добавляет технологические операции и затраты.
Ультразвуковое удаление
Ультразвуковые очистные ванны используют высокочастотную акустическую энергию (обычно 20–40 кГц) для создания микроскопических кавитационных пузырьков, которые схлопываются у поверхностей, удаляя частицы и разрыхляя поверхностные плёнки. Ультразвуковое воздействие может ускорить химическое снятие покрытия за счёт улучшения контакта раствора со сложными геометрическими элементами и удаления продуктов реакции с поверхности по мере их образования. Это не самостоятельный метод удаления хрома — он дополняет химические или электрохимические процессы для деталей с резьбой, глухими отверстиями и сложными внутренними элементами.
Бытовые и DIY-методы
Различные бытовые химические средства (пищевая сода, уксус, отбеливатель, автомобильные очистители) обсуждаются в интернет-источниках как методы удаления хрома. Они имеют ничтожную эффективность в отношении промышленных твёрдых хромовых покрытий и ограниченную эффективность даже для тонких декоративных хромовых покрытий — время контакта, необходимое для химического растворения, значительно превышает практически приемлемое в бытовых условиях, а результаты крайне нестабильны. Что ещё важнее, во многих случаях удаления хрома речь идёт о тонком декоративном хромовом покрытии на автомобильной отделке, где лёгкая полировка составами на основе оксида алюминия или полировка пластиковыми средами может дать приемлемые результаты для неответственных применений.
Для любых точных компонентов, функциональных поверхностей или промышленных твёрдых хромовых покрытий DIY-методы непригодны. Риск повреждения подложки, опасность для здоровья от случайного воздействия Cr⁶⁺ и невозможность контроля процесса делают профессиональную промышленную обработку правильным подходом.
Сравнение методов и справочник по выбору
| Метод | Твердый хром | Декоративный хром | Контроль размеров | Риск для подложки | Относительная стоимость |
|---|---|---|---|---|---|
| Обратное электролитическое осаждение | Отлично | Хорошо | Отличный (±0,005 мм) | Низкий (при контроле) | Высокий |
| Химическое снятие | Хороший (сталь) | Хорошо | Хороший (с мониторингом) | Средне-высокий (Al) | Средний |
| Абразивоструйная обработка | Умеренный | Хорошо | Бедный | Средний | Низкий |
| Ультразвуковое вспоможение | Вспомогательный | Вспомогательный | Н/П (только вспоможение) | Низкий | Низкий–средний |
| DIY-методы | Неэффективны | Ограниченный | Нет | Высокий | Очень низкий |
Безопасность: шестивалентный хром и технологические опасности
Удаление хрома относится к числу наиболее опасных операций в производстве из-за involved электрохимических процессов и токсичности соединений хрома.
Опасность шестивалентного хрома (Cr⁶⁺)
Шестивалентный хром — форма, присутствующая в электролитах на основе хромовой кислоты и выделяющаяся в виде паров при электрохимической обработке, — является канцерогеном для человека, классифицированным IARC как группа 1 (безусловный канцероген для человека), при этом рак дыхательных путей является основным профессиональным риском при ингаляционном воздействии. Допустимый предел воздействия (PEL) OSHA для Cr⁶⁺ в промышленности составляет 5 мкг/м³ как 8-часовая средневзвешенная по времени концентрация при уровне действия 2,5 мкг/м³.
Образование паров при обратном электролизе является сценарием с наибольшим риском воздействия. Пузырьки водорода, поднимающиеся через электролит хромовой кислоты, переносят туман Cr⁶⁺ с поверхности раствора в воздух над ванной. Это требует:
- Закрытых или с местной вытяжкой крышек ванн во время обработки
- Выделенной вытяжки паров, направленной к скрубберам или фильтрам
- Непрерывного мониторинга воздуха в зоне оператора
- Полной защиты органов дыхания (минимум полумаска с комбинированным картриджем OV/P100; подача воздуха для сценариев с высоким воздействием)
- Химически стойких перчаток, защитных щитков и защитной одежды для всех операций с химикатами
Кислотные ожоги
HCl и другие растворы для снятия хрома вызывают тяжёлые ожоги при контакте с кожей и глазами. Станции аварийного промывания глаз и аварийные души должны быть немедленно доступны на всех рабочих местах по удалению хрома, при этом полные средства индивидуальной защиты (химически стойкие перчатки, защитный щиток, кислотостойкий фартук) обязательны для всех операций с химикатами.
Водород
Электрохимические процессы (как исходное хромирование, так и обратное снятие) генерируют водород на катоде путём восстановления ионов водорода. Водород чрезвычайно горюч и имеет широкий диапазон взрывоопасности в воздухе (4–75% по объёму). Ванны для удаления хрома должны располагаться в вентилируемых зонах, свободных от источников воспламенения, без электрических выключателей или открытых осветительных приборов над открытыми участками ванн. Мониторинг обнаружения газа целесообразен для закрытых или частично закрытых производственных зон.
Обработка отходов и соблюдение нормативных требований
Отходы хромовой кислоты от операций удаления хрома являются перечисленными опасными отходами в соответствии с правилами RCRA (Resource Conservation and Recovery Act) в США — в частности F006 (шестивалентный хром от гальванических операций). Восстановление Cr⁶⁺ до Cr³⁺ с последующим осаждением и корректировкой pH является стандартной последовательностью обработки перед утилизацией или сбросом. Операции по удалению хрома должны вести манифесты опасных отходов, использовать лицензированных перевозчиков опасных отходов и соблюдать применимые стандарты предварительной очистки сточных вод для любого сброса растворов.
Инженерные соображения для конкретных подложек
Сталь (наиболее совместима)
Углеродистые и легированные стали являются наиболее совместимыми подложками для удаления хрома. Используемые электрохимические и химические процессы хорошо изучены и контролируемы для стали. Основной риск — водородное охрупчивание, которое является реальной и серьёзной инженерной проблемой для высокопрочных стальных компонентов.
Протокол водородного охрупчивания:
- Детали, изготовленные из сталей с пределом прочности > 1000 МПа (150 ksi) — включая 4340, 300M, 17-4PH в состоянии пикового старения и аналогичные высокопрочные конструкционные стали, — должны подвергаться обжигу после снятия покрытия для диффузии поглощённого водорода
- ASTM B849 определяет требования к обжигу: обычно 190°C (375°F) в течение минимум 23 часов в пределах 4 часов после завершения снятия покрытия
- Повреждение от водородного охрупчивания не видно при осмотре; разрушение происходит внезапно под нагрузкой или при усталости. Требование обжига не является опциональным.
Алюминий
Алюминиевые подложки представляют принципиально иную проблему, поскольку алюминий химически реагирует с кислотными и щелочными условиями, используемыми в стандартных процессах удаления хрома. Стандартное удаление хрома соляной кислотой будет быстро атаковать и растворять алюминий, если процесс не остановить точно на границе раздела хром-подложка — невозможный уровень контроля в производстве.
Хром на алюминии обычно наносится через промежуточную цинкатную обработку, создающую цинковый подслой для адгезии. Удаление этой системы без повреждения алюминия требует:
- Специализированные составы мягких кислотных травителей, специально разработанные для систем хром-на-алюминии
- Очень тщательный контроль процесса (ограничения по времени, контроль температуры, визуальный осмотр)
- Принятие того, что часть поверхности алюминия может быть утрачена и должна быть восстановлена последующей механической обработкой
Для высокоценных алюминиевых компонентов часто предпочтительнее полностью избегать удаления хрома — паровое хонингование или прецизионное контролируемое механическое удаление на границе раздела покрытие/подложка может быть предпочтительнее химического травления, когда допуск по размерам критичен.
Латунь и медные сплавы
Латунь умеренно совместима с контролируемым удалением хрома. Основные риски — это обесцинкование (избирательное растворение цинка из латуни в кислых средах) при чрезмерном времени воздействия и избирательное растворение меди в сильных окислительных условиях. Контролируемое время травления с мониторингом температуры раствора и концентрации ингибитора минимизирует эти риски при удалении декоративного хрома с латунных деталей. Обратное электроосаждение предпочтительнее химического травления для точного контроля размеров на латуни.
Интеграция с рабочим процессом обработки и повторного нанесения покрытия CNC
Удаление хрома наиболее ценно при интеграции в структурированный рабочий процесс восстановления, который возвращает компонент к исходным размерным и поверхностным характеристикам.
Технологическая цепочка восстановления
Для компонентов с твёрдым хромом (гидравлические штоки, прецизионные валы, зеркала цилиндров):
- Измерение размеров перед снятием покрытия: Зафиксируйте базовые размеры для определения фактической толщины хрома и состояния подложки
- Удаление хрома: Обратное электроосаждение для контроля размерного съёма в пределах ±0,010 мм от подложки
- Отжиг для устранения водородного охрупчивания после снятия покрытия (если высокопрочная сталь)
- Инспекция подложки: Размерные измерения, inspection поверхностных дефектов (трещины, точечная коррозия, включения)
- Шлифование или точение CNC: Восстановите подложку до геометрии перед нанесением покрытия в пределах заданного припуска на повторное покрытие (обычно 0,025–0,050 мм на сторону ниже конечного размера по чертежу)
- Подготовка поверхности: Полировка до заданного Ra перед нанесением покрытия
- Повторное нанесение покрытия: Твёрдый хром наносится для достижения конечного размера по чертежу
- Инспекция после нанесения покрытия: Финальная проверка размеров, проверка твёрдости, испытание на адгезию
Точность удаления хрома напрямую влияет на точность шага 5. Если процесс снятия удаляет лишний материал подложки вместе с хромом, этап коррекции CNC должен удалить больше материала для восстановления геометрии, что сокращает доступный срок службы компонента.
Типичные ошибки интеграции
Снятие покрытия без измерений: Начало операции снятия без установления базовых размеров делает невозможным определение того, сколько металла подложки было удалено вместе с хромом. Результат — неизвестные начальные размеры для повторного нанесения покрытия, что приводит либо к недопокрытию (недостаточный припуск для достижения конечного размера), либо к перепокрытию (требующему дополнительного шлифования).
Коррекция CNC до отжига для устранения водородного охрупчивания: Для высокопрочной стали механическая обработка подложки до отжига создаёт новые концентраторы напряжений на обработанной поверхности до того, как абсорбированный водород был удалён. Отжиг должен предшествовать любой механической обработке после снятия покрытия.
Повторное нанесение покрытия без инспекции подложки: Хромирование маскирует поверхностные дефекты подложки. После снятия покрытия на подложке могут обнаружиться трещины, раковины или коррозия, которые не были видны ранее. Повторное нанесение покрытия поверх этих дефектов создаёт покрытую поверхность, которая выйдет из строя из-за того же дефекта — что приведёт к напрасной трате средств на повторное покрытие.
Основные выводы
- Удаление твёрдого хрома (10–500 мкм) требует промышленных процессов: обратное электроосаждение — предпочтительный метод для прецизионных компонентов; контролируемое химическое травление — альтернатива для крупногабаритных или более простых геометрий. Абразивные методы не подходят для прецизионных применений твёрдого хрома.
- Декоративный хром требует последовательного удаления слоёв: сначала верхний слой хрома, затем никель, затем медь, каждый с химией, подобранной к конкретному слою — это не одностадийный процесс.
- Опасность шестивалентного хрома (Cr⁶⁺) является доминирующей проблемой безопасности: адекватная вентиляция, полные СИЗ, непрерывный мониторинг воздуха и соответствующая нормативным требованиям обработка отходов являются обязательными требованиями для любой операции удаления хрома.
- Водородное охрупчивание — критический риск для высокопрочной стали (>1000 МПа): отжиг после снятия покрытия при 190°C в течение ≥23 часов согласно ASTM B849 требуется перед возвратом в эксплуатацию или повторным нанесением покрытия.
- Алюминиевые подложки требуют специализированной химии: стандартное кислотное травление агрессивно воздействует на алюминий при неправильном составе и мониторинге; многие специалисты по удалению хрома не обрабатывают алюминиевые подложки стандартными системами на основе HCl.
- Удаление хрома не является изолированной операцией — это часть рабочего процесса восстановления , который включает измерение перед снятием покрытия, инспекцию после снятия, размерное восстановление CNC и повторное нанесение покрытия до соответствия спецификации чертежа.
- Для отделов закупок OEM-производителей: укажите удаление хрома в соответствии с применимым стандартом (AMS 2401 для аэрокосмической отрасли; MIL-STD-1500 для военных), включите требование отжига для устранения водородного охрупчивания, когда это применимо, и требуйте сертификацию размерных измерений до и после снятия покрытия для прецизионных компонентов.
Часто задаваемые вопросы
Какой метод лучше всего подходит для удаления хромового покрытия?
Лучший метод зависит от типа хрома и требований к компоненту. Для твёрдого хрома (10–500 мкм) на прецизионных компонентах — гидравлических штоках, валах, поверхностях пресс-форм — обратное электроосаждение (анодное растворение) является предпочтительным методом: оно избирательно растворяет хром с наивысшим контролем размеров (достижимо ±0,005–0,010 мм) и минимальным воздействием на подложку при правильной настройке параметров. Контролируемое химическое травление с ингибированной соляной кислотой — альтернатива для стальных подложек, где точность несколько менее критична. Для тонкого декоративного хрома (0,2–2 мкм) на автомобильной отделке и потребительских товарах подходит последовательное химическое травление, подобранное к каждому слою. Абразивоструйная обработка подходит только для неответственных поверхностей, где размерный допуск не является ограничением.
Опасно ли удаление хромового покрытия?
Да, удаление хрома связано с серьезными опасностями для здоровья и окружающей среды. Основную озабоченность вызывает шестивалентный хром (Cr⁶⁺) — присутствующий в электролитах на основе хромовой кислоты и выделяющийся в виде вдыхаемого тумана в процессе электрохимической обработки. Cr⁶⁺ является подтвержденным канцерогеном для человека (IARC группа 1) с PEL OSHA 5 мкг/м³. Операции по удалению хрома также генерируют водород (горючий, взрывоопасный) и включают концентрированные кислоты (HCl, H₂SO₄), вызывающие сильные ожоги. Обязательны надлежащие меры контроля: специализированная вытяжная вентиляция, непрерывный мониторинг воздуха, полные СИЗ для работы с химикатами, соблюдение требований по обработке и утилизации опасных отходов, а также вентиляция для удаления водорода. Удаление хрома не подходит для самостоятельного выполнения или в недостаточно контролируемых условиях.
Можно ли удалить хромовое покрытие без повреждения основного металла?
Да, при правильном методе и надлежащем контроле процесса. Обратное электроосаждение является наиболее щадящим для подложки методом для стали — при правильной настройке плотности тока, концентрации электролита и температуры процесс обладает высокой селективностью к растворению хрома с минимальным воздействием на подложку. Для алюминиевых подложек стандартные системы кислотного травления повредят подложку; требуются специализированные слабокислотные или щелочные составы, и даже они требуют очень тщательного мониторинга процесса. Ключевой принцип — совместимость метода и подложки: каждая комбинация подложки и покрытия требует процесса травления, валидированного для этой конкретной комбинации.
Каков риск водородного охрупчивания при удалении хрома?
Водородное охрупчивание представляет собой серьезный структурный риск для компонентов из высокопрочной стали при удалении хрома. Процесс электрохимического снятия генерирует атомарный водород на поверхности стали, который диффундирует в кристаллическую решетку стали, снижая ее трещиностойкость и усталостную прочность. Разрушение может произойти внезапно и без видимых предупреждений под нагрузкой или при усталости. Для сталей с пределом прочности выше 1000 МПа (150 ksi) стандарт ASTM B849 требует проведения обжига при 190°C (375°F) в течение минимум 23 часов в пределах 4 часов после завершения снятия покрытия для диффузии поглощенного водорода перед повторным нанесением покрытия, механической обработкой или эксплуатацией. Это требование в равной степени относится как к исходной операции хромирования, так и к удалению хрома — любая электрохимическая обработка высокопрочной стали создает риск водородного охрупчивания.
Как удаление хромового покрытия интегрируется с обработкой CNC и повторным нанесением покрытия?
Удаление хрома является первым этапом структурированного рабочего процесса восстановления: предварительное измерение размеров перед снятием покрытия устанавливает исходную толщину хрома и состояние подложки; удаление выполняется с точностью до ±0,010 мм относительно подложки; после снятия покрытия проводится обжиг для удаления водорода (если применимо) и inspection подложки для выявления дефектов, требующих ремонта; шлифование или точение CNC восстанавливает геометрию подложки до припуска на повторное нанесение покрытия (обычно 0,025–0,050 мм на сторону ниже конечного размера по чертежу); далее следует подготовка поверхности (полировка до заданного Ra); и повторное нанесение твердого хрома доводит деталь до конечного размера по чертежу. Точность удаления хрома определяет объем необходимой коррекционной работы CNC — агрессивное или неточное снятие покрытия, удаляющее металл подложки, требует больше коррекции CNC, сокращая количество циклов восстановления, которые компонент может выдержать до отправки в утиль.
Написано инженерной командой CMS с более чем 15-летним опытом в области прецизионной обработки CNC, обработки поверхностей и восстановления компонентов для гидравлических цилиндров, прецизионных валов, промышленной оснастки и аэрокосмических применений твердого хрома. Технические ссылки: ASTM B849 (Снятие охрупчивания компонентов с твердым хромом), ASTM B177 (Твердое хромирование), AMS 2401 (Твердое хромирование), MIL-STD-1500 (Электроосаждение хрома), OSHA 1910.1026 (Шестивалентный хром в промышленности).
Заказ услуг по снятию хрома и повторному нанесению покрытия с прецизионным восстановлением CNC?
В CMS мы объединяем удаление хрома, послеоперационный размерный контроль, шлифование и точение CNC для восстановления подложки и повторное нанесение твердого хрома в единый управляемый рабочий процесс. Все операции снятия покрытия с высокопрочной стали включают обжиг для предотвращения водородного охрупчивания согласно ASTM B849, и каждая работа сопровождается размерной сертификацией до и после снятия покрытия.
[Запросить расценки на удаление хрома и восстановление →]


