
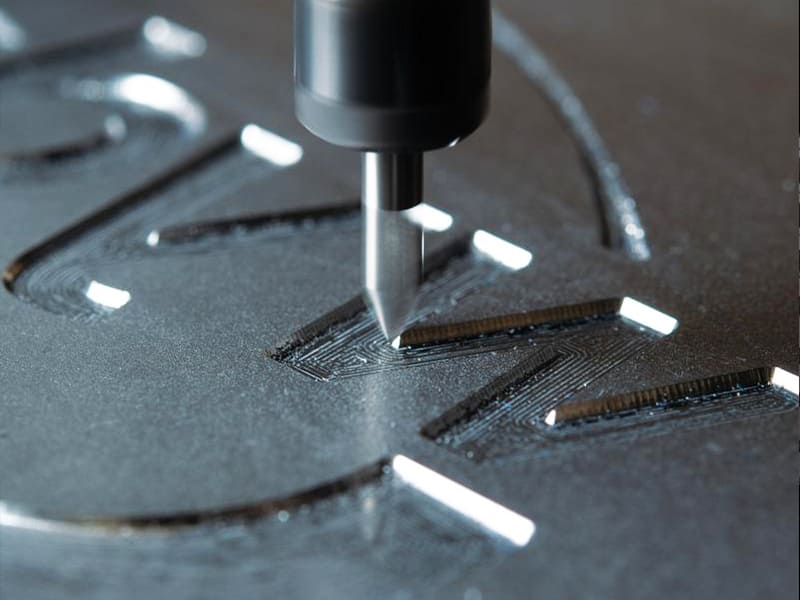
Быстрый ответ: Гравировка CNC — это субтрактивный процесс обработки, при котором вращающийся режущий инструмент физически удаляет материал для создания нестираемых маркировок — серийных номеров, логотипов, QR-кодов и функциональных рисунков — на глубине 0,02–2 мм. В отличие от лазерной маркировки, которая изменяет поверхность под воздействием тепла на малой глубине 0,005–0,05 мм, гравировка CNC создаёт механически нестираемые канавки, которые сохраняются после нанесения покрытий, абразивного износа, химической очистки и длительного износа. Это правильный метод для аэрокосмической прослеживаемости, UDI-маркировки медицинских изделий, промышленных шильдиков и любых применений, требующих маркировки, которая остаётся читаемой после обработки поверхности или длительного воздействия эксплуатационных условий.
Что такое гравировка CNC?
Гравировка CNC — это субтрактивный производственный процесс, при котором вращающийся режущий инструмент — обычно V-образная фреза, концевая фреза или специальный гравировальный резец — удаляет материал с поверхности заготовки по управляемым компьютером траекториям для создания точных, нестираемых геометрических элементов. Процесс управляется G-кодом, генерируемым в рабочем процессе CAD/CAM, что обеспечивает высокую точность позиционирования (обычно ±0,01–0,05 мм) и полную повторяемость по производственным партиям.
Определяющей характеристикой гравировки CNC является физическая глубина. Инструмент врезается в материал, создавая углублённую канавку, которая существует как трёхмерный элемент, а не как поверхностное изменение цвета или покрытие. Именно эта глубина придаёт гравировке CNC её долговечность: выгравированный на глубину 0,3 мм серийный номер на аэрокосмическом компоненте из нержавеющей стали остаётся полностью читаемым после анодирования, окрашивания, дробеструйной обработки, химической очистки и многолетнего абразивного износа, который уничтожил бы любую поверхностно нанесённую маркировку.
Для инженеров и закупочных команд OEM, определяющих маркировку деталей, выбор между гравировкой CNC, лазерной маркировкой и другими методами — это фундаментально вопрос долговечности и соответствия требованиям. Когда маркировка должна сохраняться в течение всего срока эксплуатации компонента — и особенно когда она должна выдерживать промежуточные производственные операции, такие как нанесение покрытий и термообработка — гравировка CNC является ответом.
Как работает гравировка CNC: инженерный рабочий процесс
Гравировка CNC следует структурированному рабочему процессу от цифрового к физическому, где ошибки, допущенные на любом этапе, распространяются на качество готовой маркировки.
Этап 1: проектирование в CAD
Содержание гравировки — текст, логотипы, символы, номера деталей, двумерные коды Data Matrix — определяется как векторная геометрия в программном обеспечении CAD. Критические проектные решения на этом этапе включают:
Минимальный размер элемента: Наименьший элемент гравировки должен быть достижим с имеющимся инструментом. Наконечник V-образной фрезы диаметром 0,1 мм может создавать линии шириной 0,1 мм; попытка выгравировать линию 0,05 мм этим инструментом даёт размытый или нестабильный результат. В качестве общего правила минимальная ширина линии должна быть как минимум равна диаметру наконечника инструмента.
Выбор шрифта: Для гравировки текста однолинейные (штриховые) шрифты значительно эффективнее и дают более чистый результат, чем заливные или контурные шрифты. Штриховые шрифты определяют текст как единый путь по осевой линии, которому резец следует напрямую; контурные шрифты требуют обводки замкнутого периметра и, возможно, заполнения внутренней области, что многократно увеличивает время обработки при том же визуальном результате.
Размер символов: Минимальная практическая высота текста для гравировки CNC составляет примерно 1,5–2 мм для стандартных инструментов. Ниже этой высоты расстояние между символами становится слишком малым для доступа инструмента, и разборчивость штрихов страдает.
Этап 2: генерация траекторий CAM
Программное обеспечение CAM преобразует геометрию CAD в машинные инструкции, определяя стратегию резания:
Подход к глубине: Траектории с постоянной глубиной программируют инструмент на равномерное резание до заданной глубины по оси Z — это подходит для текста и серийных номеров, где для читаемости требуется одинаковая глубина всех символов. Переменная глубина (V-гравировка) изменяет глубину в зависимости от локальной ширины элемента, создавая естественно сужающиеся канавки, которые придают логотипам и декоративной гравировке утончённый трёхмерный вид.
Выбор инструмента и параметров: Угол при вершине V-образной фрезы влияет на ширину линии при заданной глубине — V-образная фреза 60° на глубине 0,1 мм создаёт более узкую канавку, чем фреза 90° на той же глубине. Подача и скорость шпинделя зависят от материала: алюминий допускает высокие скорости (18 000–24 000 об/мин, подача 500–1 500 мм/мин); нержавеющая сталь требует значительно более низких значений (8 000–12 000 об/мин, 100–300 мм/мин) для управления тепловыделением и износом инструмента.
Этап 3: выполнение на CNC
Станок выполняет запрограммированную траекторию под управлением системы CNC. Жёсткость станка, биение шпинделя и стабильность закрепления заготовки напрямую влияют на качество гравировки. Вибрация во время гравировки — из-за плохо сбалансированных шпинделей, чрезмерного вылета инструмента или недостаточного закрепления заготовки — проявляется как волнистые линии, непостоянная ширина канавки и переменная глубина, видимые в готовой маркировке.
Точность и источники ошибок
| Фактор | Влияние на качество гравировки | Метод контроля |
|---|---|---|
| Состояние инструмента | Чёткость линий, постоянство глубины | Плановая замена инструмента |
| Жёсткость станка | Точность позиционирования, плавность линий | Жёсткость CNC, минимизация вылета инструмента |
| Стабильность закрепления заготовки | Совмещение, отсутствие смещения при резании | Вакуумное или механическое закрепление |
| Свойства материалов | Стружкообразование, чистота поверхности | Параметры, подобранные под материал |
| Биение инструмента | Разброс ширины линии | Прецизионный цанговый или термозажимной патрон |
| Плоскостность поверхности | Постоянство глубины по элементу | Плоская базовая поверхность или компенсация по щупу |
Глубина гравировки CNC: выбор по применению
Глубина — это параметр, который определяет, как долго гравировка остаётся функциональной в конкретных условиях эксплуатации детали. Указание глубины исходя из условий эксплуатации надёжнее, чем выбор из общих категорий “мелкая” или “глубокая”.
Справочник по глубине в зависимости от типа применения
| Применение | Рекомендуемая глубина | Обоснование |
|---|---|---|
| Тонкая декоративная маркировка | 0,02–0,05 мм | Только эстетика, минимальное воздействие износа |
| Стандартный текст/логотип, в помещении | 0,05–0,1 мм | Офисное или лёгкое оборудование для помещений |
| Маркировка промышленных деталей | 0,1–0,3 мм | Выдерживает умеренное обращение и очистку |
| Читаемость после нанесения покрытия | 0,2–0,5 мм | Должна оставаться разборчивой после анодирования, окрашивания |
| Агрессивная среда (открытый воздух, морская среда) | 0,3–1,0 мм | Долговременный износ, истирание, УФ, химикаты |
| Глубокая промышленная / инструментальная | 0,5–2,0 мм | Формообразующие полости, шкалы, элементы выравнивания |
Критический порог глубины после обработки: для маркировки, которая должна выдерживать анодирование, порошковую окраску или гальваническое покрытие, как правило, требуется минимальная глубина 0,2–0,3 мм. Анодирование обычно добавляет 0,01–0,025 мм оксидного слоя; порошковое покрытие — 0,05–0,12 мм. Гравировка глубиной 0,05 мм может быть частично или полностью заполнена слоем порошкового покрытия, что делает маркировку нечитаемой.
Компромисс между глубиной и производительностью
| Фактор | Малая (0,02–0,1 мм) | Глубокая (0,3–2 мм) |
|---|---|---|
| Качество внешнего вида | Высокая точность, чистые кромки | Более широкие канавки, видимые следы инструмента при большем увеличении |
| Долговечность | Умеренный | Очень высокий |
| Читаемость после нанесения покрытия | Бедный | От хорошей до отличной |
| Время обработки | Коротко | Дольше |
| Износ инструмента | Низкий | Выше (особенно в твёрдых материалах) |
| Риск на тонких деталях | Низкий | Риск деформации на стенках толщиной < 3 мм |
Для промышленных компонентов, где маркировка должна сохраняться в течение всего срока эксплуатации изделия, стандартный рабочий диапазон составляет 0,1–0,3 мм. Глубина менее 0,1 мм достаточна только для маркировки, которая никогда не будет покрываться и подвергается минимальному истиранию.
Типы методов гравировки и маркировки CNC
Ротационная гравировка CNC (механическая резка)
Стандартный процесс гравировки CNC — вращающийся твердосплавный режущий инструмент удаляет материал по запрограммированным траекториям. Доминирующий метод постоянной промышленной маркировки с регулируемой глубиной от 0,02 мм до 2 мм и более, совместимостью с металлами и пластмассами и наивысшей долговечностью среди всех методов маркировки.
Обычно используемые типы инструментов:
- V-образные резцы (угол при вершине 30°, 60°, 90°): стандарт для гравировки текста и логотипов. V-образная геометрия обеспечивает чистый отвод стружки и самозатачивающееся режущее поведение.
- Остроконечные гравировальные инструменты (конические микрофрезы): для мелких деталей, требующих постоянной ширины канавки независимо от глубины.
- Квадратные концевые фрезы (диаметр 0,2–1 мм): для более широких канавок с плоским дном и углублённых зон, требующих равномерной отделки дна.
Лазерная гравировка и маркировка (бесконтактная термическая)
Лазерные системы испаряют или изменяют цвет материала с помощью сфокусированной тепловой энергии без механического контакта. Скорость обработки значительно выше, чем при ротационной гравировке CNC — волоконные лазерные системы могут нанести серийный номер на металл менее чем за 1 секунду. Однако глубина элементов находится в микронном диапазоне (обычно 0,005–0,05 мм), что обеспечивает ограниченную износостойкость и отсутствие читаемости после нанесения покрытия.
Инженерное ограничение: Лазерно-маркированные элементы представляют собой модификации поверхностного уровня. После анодирования, окрашивания или значительного истирания лазерная маркировка становится частично или полностью неразборчивой. Для задач прослеживаемости, где маркировка должна выдерживать производственные процессы и эксплуатацию, лазерная маркировка подходит только для компонентов, которые не будут покрываться и подвергаются минимальному механическому износу.
Алмазная скрайбирующая гравировка (процарапывание)
Инструмент с алмазным наконечником, прижатый к поверхности заготовки, царапает или пластически деформирует канавку без резания — без удаления материала. Создаёт очень тонкие, точные линии с минимальной глубиной (0,005–0,02 мм). Лучше всего подходит для металлических идентификационных бирок, гравировки ювелирных изделий и применений, требующих сверхтонких линий на поверхностях, которые не выдерживают усилий резания.
Сравнение методов маркировки
| Метод | Глубина | Долговечность | Скорость | Лучшее приложение |
|---|---|---|---|---|
| Ротационная гравировка CNC | 0,02–2 мм | Очень высокий | Средний | Промышленная, аэрокосмическая маркировка, маркировка после нанесения покрытия |
| Лазерная маркировка | 0,005–0,05 мм | Средний | Очень быстрое | Крупносерийное производство, QR-коды, неокрашенная косметика |
| Алмазное скрайбирование | 0,005–0,02 мм | Низкий-средний | Медленно | Тонкие этикетки, ювелирные изделия, деликатные поверхности |
| Химическое травление | 0,01–0,2 мм | Средне-высокая | Средний | Тонкий лист, сложные 2D-узоры, PCB |
CNC Гравировка vs Лазерная маркировка: Руководство по инженерному решению
Выбор между гравировкой CNC и лазерной маркировкой определяется почти исключительно требованиями к долговечности.
Когда гравировка CNC является правильным выбором
Требуется читаемость после нанесения покрытия. Если деталь будет анодирована, окрашена, покрыта порошковой краской или гальванизирована после маркировки, только гравированные элементы CNC, достаточно глубокие, чтобы выступать над слоем покрытия, останутся читаемыми. Это жёсткое техническое ограничение, которое лазерная маркировка не может преодолеть.
Детали подвергаются износу, истиранию или химической очистке. Аэрокосмические компоненты, промышленная оснастка, наружное оборудование и морская фурнитура — все они подвергаются воздействию поверхностных условий, которые постепенно удаляют поверхностные маркировки. Гравированные канавки CNC сохраняют читаемость, поскольку их физическая геометрия сохраняется даже при износе окружающей поверхности.
Нормативные требования требуют постоянной маркировки. Требования FDA UDI для медицинских изделий, требования прослеживаемости AS9100 в аэрокосмической отрасли и требования идентификации деталей ISO 9001 обычно указывают, что маркировка должна оставаться читаемой в течение всего предполагаемого срока службы изделия. Гравировка CNC соответствует этому требованию более надёжно, чем лазерная маркировка, для компонентов, обрабатываемых или эксплуатируемых в условиях, ухудшающих поверхностные характеристики.
Когда лазерная маркировка является правильным выбором
Высокий объём производства с минимальными требованиями к долговечности. Лазерная маркировка серийного номера на потребительской электронике занимает менее 1 секунды; эквивалентная гравировка CNC занимает 30–90 секунд. Для миллионов единиц, где долговечность косметической маркировки достаточна, преимущество лазера в производительности является решающим.
Мелкие детали в микромасштабе. 2D-коды Data Matrix, штрихкоды и микротекст ниже примерно 1 мм высоты символа более надёжно производятся лазером, чем ротационной гравировкой CNC, поскольку размер лазерного пятна (0,02–0,05 мм) меньше, чем достижимый диаметр кончика инструмента CNC для производственных работ.
Подложка не может воспринимать силы резания. Тонкие фольги, хрупкие электронные компоненты и деликатные сборки могут быть повреждены при ротационном контакте CNC. Бесконтактный механизм лазера устраняет этот риск.
Материалы для гравировки CNC
Алюминий (6061, 7075, 5052)
Самый лёгкий металл для гравировки CNC. Низкая твёрдость (60–150 HB), отличное стружкообразование и высокая теплопроводность обеспечивают чистые канавки с острыми кромками при минимальном износе инструмента. Достижимы высокие скорости резания, что делает гравировку алюминия быстрой и экономически эффективной.
Анодированный алюминий — особенно эффективная комбинация: гравировка сквозь слой анодирования обнажает яркий основной металл на фоне более тёмной анодированной поверхности, создавая высокий визуальный контраст без заливки краской. Гравировка серийных номеров и кодов деталей после анодирования является стандартной практикой в аэрокосмическом и промышленном производстве компонентов.
Нержавеющая сталь (304, 316, 316L)
Гравировка нержавеющей стали достижима, но чувствительна к параметрам. Склонность материала к наклёпу означает, что скорости резания должны оставаться достаточно низкими, чтобы предотвратить упрочнение обрабатываемой поверхности во время резания. После наклёпа последующие проходы инструмента сталкиваются со значительно более твёрдой поверхностью, что ускоряет износ. Требуются инструменты с износостойким покрытием (TiAlN или AlCrN); мониторинг стойкости инструмента обязателен.
Стандартные параметры: шпиндель 8 000–12 000 об/мин, подача 100–300 мм/мин, обильное охлаждение или воздушная струя высокого давления для управления теплом.
Титан (Ti-6Al-4V)
Технически осуществимо, но дорого по сравнению с алюминием или нержавеющей сталью. Низкая теплопроводность требует очень консервативных параметров (скорость резания 30–50 м/мин, ступенчатое увеличение глубины, охлаждение высокого давления). Для аэрокосмических титановых компонентов, где требуются гравированные номера деталей, процесс хорошо отработан — но время цикла на деталь существенно больше, чем при эквивалентной обработке алюминия.
Пластмассы (ABS, акрил, PEEK, POM)
Инженерные пластмассы гравируются чисто, когда параметры предотвращают накопление тепла. Основной риск — плавление, а не резание, если скорость резания слишком низка относительно подачи: фрикционное тепло размягчает материал вокруг инструмента, создавая размазанные кромки. Острые инструменты, высокая скорость шпинделя, быстрые подачи и воздушная струя для удаления стружки и тепла — правильный подход.
Сравнение гравировки материалов
| Материал | Сложность | Типичная скорость шпинделя | Ключевая задача | Рекомендация по инструменту |
|---|---|---|---|---|
| Алюминий 6061 | Легко | 18 000–24 000 об/мин | Предотвращение наростообразования | Острый твердосплав, покрытие DLC |
| Латунь | Легко | 15 000–20 000 об/мин | Наростообразование при высокой температуре | Острый твердосплав |
| ABS / акрил | Легко | 12 000–18 000 об/мин | Тепло / плавление | Острые инструменты, воздушная струя |
| Нержавеющая сталь 316L | Средне-высокая | 8 000–12 000 об/мин | Наклёп, износ инструмента | Твёрдый сплав с покрытием (TiAlN) |
| Титан Ti-6Al-4V | Сложно | 5 000–10 000 об/мин | Концентрация тепла | Твердосплавное покрытие, охлаждающая жидкость высокого давления |
Применение гравировки CNC
Промышленные шильдики и маркировка оборудования
Промышленные шильдики, накладки на панели управления и знаки безопасности требуют маркировки, устойчивой к воздействию масел, растворителей, УФ-излучения и периодической очистки в течение 10–20 лет службы. Шильдики из алюминия или нержавеющей стали с гравировкой CNC соответствуют этому требованию — физическая глубина канавки не подвержена воздействию химических веществ, покрытий или умеренного абразивного износа.
Для шильдиков с цветным заполнением (краска в гравированных канавках для контраста) глубина гравировки CNC 0,2–0,5 мм обеспечивает достаточный объём канавки для удержания краски, при этом окружающая поверхность допускает анодирование или другую отделку.
Прослеживаемость в аэрокосмической отрасли
Требования к прослеживаемости аэрокосмических компонентов (AS9100 и индивидуальные планы качества заказчика) предписывают нестираемую маркировку деталей с указанием номера детали, серийного номера, кода партии и идентификации производителя, которая должна оставаться читаемой на протяжении всего срока службы компонента — потенциально охватывающего десятилетия термических циклов, химической очистки и механических нагрузок.
Глубина гравировки CNC 0,2–0,5 мм на титановых и алюминиевых аэрокосмических конструкционных компонентах соответствует этому требованию. Маркировка сохраняется после анодирования, хроматного конверсионного покрытия и нанесения грунтовки, выполняемых после механической обработки. Лазерная маркировка при эквивалентном размере символов была бы уничтожена этими постобработочными поверхностными обработками.
Соответствие требованиям UDI для медицинских изделий
FDA 21 CFR Part 801 требует маркировки уникальной идентификации устройства (UDI) на медицинских изделиях. Для имплантируемых и многоразовых хирургических инструментов, которые будут подвергаться автоклавированию, химической стерилизации и интенсивному обращению в клинических условиях, маркировка должна оставаться читаемой на протяжении всего срока службы устройства. UDI-коды Data Matrix и текст, гравированные методом CNC на хирургических инструментах из нержавеющей стали или титана, соответствуют этому требованию.
Глубина маркировки должна быть достаточной для читаемости канавки после повторных циклов стерилизации (автоклав, гамма-облучение, воздействие химических дезинфицирующих средств), но при этом достаточно малой, чтобы канавка не создавала поверхности, задерживающие биологический материал — обычно 0,05–0,15 мм для применения на стерильных инструментах.
Пресс-формы и оснастка
Гравированные методом CNC номера полостей, коды дат и идентификация впускных отверстий внутри полостей пресс-форм обеспечивают отслеживание производства на протяжении всего срока эксплуатации пресс-формы. Глубина 0,3–1,0 мм в закалённой инструментальной стали (H13, D2, P20) обеспечивает надёжную долгосрочную читаемость через тысячи циклов литья.
Рекомендации по проектированию гравировки CNC (DFM)
Минимальный размер элемента
Минимальная ширина линии гравировки ограничена геометрией инструмента — диаметр режущей кромки задаёт нижний предел. Элементы конструкции должны быть проверены на соответствие возможностям оснастки, указанным для данной работы.
Практические минимумы для надёжного производства:
- Стандартная промышленная гравировка: минимальная ширина линии 0,3 мм, минимальная высота символа 2 мм
- Мелкодетальная работа со специализированным микроинструментом: ширина линии 0,1 мм, высота символа 1 мм
- Консервативный производственный порог для машинной читаемости: минимальная высота символа 0,5 мм
Выбор шрифта и геометрии
Однолинейные (штриховые) шрифты значительно эффективнее для гравировки, чем контурные или заливные шрифты — они требуют одного прохода инструмента вместо контурного обвода плюс заливки. Для промышленной маркировки, где читаемость и эффективность являются приоритетами, штриховые шрифты являются правильным выбором по умолчанию.
Курсивные, рукописные и декоративные шрифты создают сложную геометрию траектории инструмента и плохую читаемость при типичных размерах символов промышленной маркировки. Простые шрифты без засечек (эквиваленты Arial, Helvetica) дают наиболее надёжные результаты гравировки.
Контрольный список DFM для гравировки CNC
| Проектное решение | Рекомендация |
|---|---|
| Минимальная высота символа | ≥ 2 мм для стандартных инструментов; ≥ 1,5 мм для тонких инструментов |
| Минимальная ширина линии | ≥ 2× диаметра кромки инструмента |
| Спецификация глубины | Определяется исходя из наихудших условий эксплуатации |
| Тип шрифта | Однолинейные (штриховые) шрифты для эффективности; простой шрифт без засечек для читаемости |
| Межсимвольный интервал | Минимальный зазор 0,3 мм между соседними штрихами |
| Корректировка глубины после нанесения покрытия | Добавить 0,1–0,2 мм к глубине, если деталь будет покрываться |
| Риск для тонких деталей | Избегать глубины > 0,5 мм на элементах с толщиной стенки < 3 мм |
| Размещение гравировки | Указывать расположение относительно функциональных баз для точности позиционирования |
Факторы стоимости гравировки CNC
Гравировка CNC, как правило, является недорогим дополнением к механически обработанной детали при выполнении в той же установке — операция гравировки выполняется после механической обработки без переустановки, что исключает отдельные затраты на обработку и настройку. Структура затрат зависит от:
Твёрдость материала является доминирующей переменной. Гравировка алюминия быстрая (0,5–2 минуты для типичного серийного номера), низкий износ инструмента и низкая стоимость. Гравировка нержавеющей стали занимает в 2–5 раз больше времени из-за сниженных скоростей резания, с пропорционально более высоким расходом инструмента. Титан — самый дорогой вариант металла.
Глубина и сложность напрямую умножают время цикла. Каждые 0,1 мм дополнительной глубины добавляют время обработки, особенно при многопроходных операциях. Сложные логотипы с мелкой детализацией требуют более медленных подач и более тщательного управления траекторией инструмента, чем простой текст серийного номера.
Размер партии амортизирует затраты на настройку. Программирование и валидация первой детали являются единовременными; последующие партии стоят только времени обработки и оснастки. Стоимость гравировки за единицу продукции существенно снижается с увеличением размера партии.
Практический контекст стоимости: Простой серийный номер (10 символов, глубина 0,15 мм, алюминий) обычно добавляет $2–$8 за деталь в серийном производстве. Гравировка сложного логотипа (50×50 мм, многоэлементный дизайн, нержавеющая сталь) может добавить $15–$40 за деталь в зависимости от времени цикла.
Основные выводы
- Гравировка CNC физически удаляет материал для создания постоянных канавок — а не изменения контраста поверхности, как при лазерной маркировке. Глубина — это определяющая переменная, которая определяет, как долго маркировка сохраняется в условиях эксплуатации.
- Глубина должна задаваться функционально: маркировка, которая будет покрываться, требует ≥ 0,3 мм; маркировка для агрессивных сред требует ≥ 0,5 мм; внутренняя декоративная маркировка может использовать 0,05–0,1 мм.
- Гравировка CNC — правильный выбор, когда маркировка должна выдерживать процессы нанесения покрытий, длительный износ, воздействие химических веществ или нормативные требования к постоянной идентификации в течение всего срока службы.
- Лазерная маркировка — правильный выбор, когда приоритетом является высокая скорость обработки, маркировка не будет покрываться, и требуется мелкая детализация в масштабе менее 1 мм.
- Проектные решения определяют качество и стоимость: однолинейные шрифты, подходящая высота символов (≥ 2 мм), минимальная ширина линии, соответствующая инструменту, и глубина, откалиброванная под требования эксплуатации, в совокупности определяют успех гравировки.
- Твёрдость материала — основной фактор стоимости: алюминий обрабатывается быстро и вызывает малый износ; нержавеющая сталь требует более низких скоростей, инструментов с покрытием и тщательного управления процессом.
- Для отделов закупок OEM-производителей, указание глубины гравировки на инженерных чертежах — а не просто “выгравировать серийный номер” — является самым важным действием для обеспечения соответствия маркировки её функциональному требованию.
Часто задаваемые вопросы
Какова типичная глубина гравировки CNC?
Глубина гравировки CNC варьируется от примерно 0,02 мм для тонких декоративных работ до 2 мм для глубоких промышленных элементов в пресс-формах и оснастке. Для большинства применений промышленной маркировки деталей — серийных номеров, номеров деталей, номеров партий на обработанных компонентах — функциональный диапазон составляет 0,1–0,5 мм. Детали, которые будут анодированы, окрашены или покрыты порошковой краской после гравировки, требуют минимальной глубины 0,2–0,3 мм, чтобы маркировка оставалась читаемой над слоем покрытия. Применения в агрессивных средах обычно требуют 0,3–1,0 мм для долговременной стойкости к истиранию, воздействию химических веществ и УФ-излучения.
Как гравировка CNC соотносится с лазерной маркировкой?
Гравировка CNC физически удаляет материал для создания канавок глубиной 0,02–2 мм, создавая маркировку, которая выдерживает покрытие, истирание, химическую очистку и механический износ. Лазерная маркировка применяет тепловую энергию для изменения цвета или испарения поверхности на глубину 0,005–0,05 мм, создавая быструю, но неглубокую маркировку с ограниченной долговечностью. Для компонентов, которые будут анодированы, окрашены или использоваться в абразивных средах, гравировка CNC технически необходима — лазерная маркировка не выдержит этих условий. Для высокообъёмной маркировки непокрытых компонентов, где приоритетом является скорость обработки, значительное преимущество лазерной маркировки по скорости (менее 1 секунды на деталь) делает её предпочтительным методом.
Какие материалы можно гравировать методом CNC?
Гравировка CNC совместима с большинством конструкционных материалов. К обычно гравируемым металлам относятся алюминий (самый простой, наиболее экономичный), нержавеющая сталь (требует более низких скоростей и инструментов с покрытием), латунь и медь (хорошая обрабатываемость), титан (осуществимо, но дорого из-за низкой теплопроводности) и закалённая инструментальная сталь (для применений в пресс-формах и оснастке). Конструкционные пластмассы, включая ABS, акрил, PEEK и POM, также регулярно гравируются — основное требование к параметрам заключается в предотвращении накопления тепла, вызывающего плавление вместо резания. Композиты (углеродное волокно, стекловолокно) гравируются специализированным износостойким инструментом.
Каков минимальный размер элемента для гравировки CNC?
Минимальный размер элемента ограничен диаметром кончика инструмента. Самые маленькие производственные гравировальные инструменты имеют диаметр кончика примерно 0,1 мм, что позволяет получать линии шириной 0,1 мм в идеальных условиях. Для надёжной производственной гравировки со стабильным качеством минимальная ширина линии 0,2–0,3 мм и минимальная высота символов 1,5–2 мм являются практическими проектными рекомендациями. Ниже этих порогов отклонение инструмента, незначительные колебания глубины и ограничения по отводу стружки приводят к нестабильным результатам. Для очень мелкой детализации (матричные коды данных, микротекст ниже примерно 1 мм высоты символов) лазерная маркировка часто более подходит, чем ротационная гравировка CNC.
Как указать гравировку CNC на инженерном чертеже?
Спецификации гравировки на инженерных чертежах должны включать: содержание маркировки (текстовая строка или ссылка на отдельный документ маркировки), высоту символов (рекомендуется минимум 2 мм), глубину гравировки (например, “гравировать на глубину 0,2–0,3 мм”), тип шрифта, если это критично, и намерение по постобработке (“маркировка должна быть читаемой после анодирования”). Для применений, критичных к прослеживаемости, ссылайтесь на применимый стандарт (“постоянная маркировка согласно AS9100 Раздел 8.5.2” или “маркировка UDI согласно FDA 21 CFR Part 801”). Явное указание глубины — а не просто “гравировать” — является наиболее важной практикой для обеспечения соответствия маркировки её функциональному требованию в течение всего срока службы компонента.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC и гравировки алюминия, нержавеющей стали, титана и конструкционных пластмасс для аэрокосмической, медицинской, промышленной автоматизации и производственных применений OEM. Технические ссылки: AS9100 Rev D (Управление качеством и прослеживаемость в аэрокосмической отрасли), FDA 21 CFR Part 801 (Маркировка медицинских изделий и UDI), ISO 9001 (Требования к идентификации деталей и прослеживаемости).
Заказываете компоненты, обработанные методом CNC, со встроенной прецизионной гравировкой?
В CMS мы интегрируем гравировку в операции обработки CNC — выполняя гравировку номера детали, серийного номера и логотипа в той же установке, что и обработку, чтобы исключить отдельную обработку и снизить стоимость на деталь. Каждая спецификация гравировки проверяется на достаточность глубины, осуществимость размера символов и совместимость с постобработкой до начала производства.
[Запросить DFM-анализ и расчёт стоимости гравировки CNC →]


