
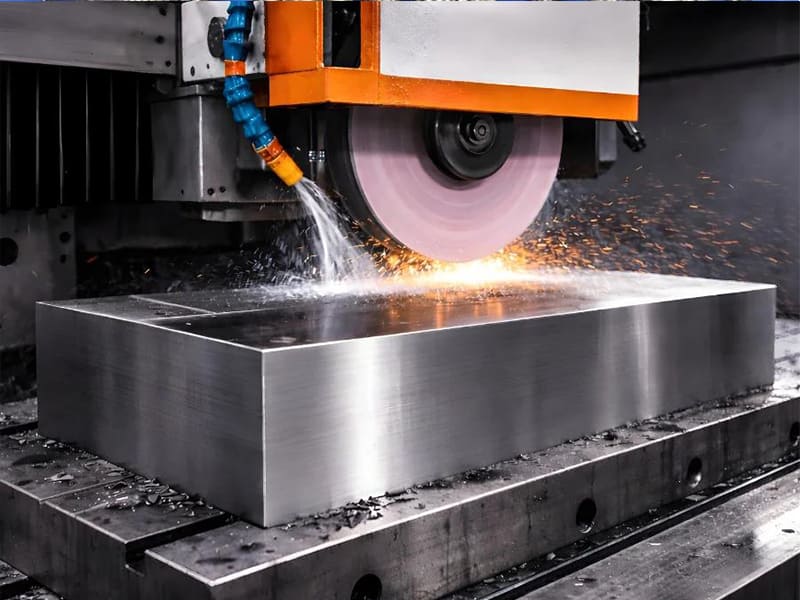
Быстрый ответ: Прецизионное шлифование — это высокоточный финишный процесс, при котором материал удаляется абразивными зёрнами для достижения допусков ±0,001–0,005 мм и шероховатости поверхности до Ra 0,2–0,8 мкм — в 5–10 раз точнее, чем при CNC фрезеровании. Оно применяется после черновой обработки и термообработки для уточнения геометрии, улучшения качества поверхности и соответствия строгим инженерным требованиям к закалённым металлам. Шесть основных видов — плоское, круглое, внутреннее, бесцентровое, глубинное и заточное шлифование — каждый служит определённой геометрии и объёму производства. Шлифование не является универсальным процессом; его следует применять выборочно к критическим элементам, где допуски или характеристики поверхности не могут быть достигнуты только фрезерованием или точением.
Что такое прецизионное шлифование?
Прецизионное шлифование — это финишный процесс обработки, при котором материал удаляется с помощью вращающегося абразивного круга, где каждое абразивное зерно действует как микроскопическая режущая кромка. В отличие от фрезерования или точения — которые удаляют материал относительно крупными стружками с определённой геометрией резания — шлифование удаляет материал микроскопическими порциями, обеспечивая размерную точность и качество поверхности, недостижимые при обычной обработке.
Процесс обычно применяется как финальный или предфинальный этап производства, после того как CNC черновая обработка сформировала геометрию детали, а термообработка обеспечила требуемую твёрдость материала. На этом этапе деталь может находиться в пределах 0,05–0,3 мм от своих окончательных размеров — но для достижения оставшегося допуска и шероховатости поверхности требуется шлифование, а не дальнейшее фрезерование. Шлифование также может исправлять незначительные геометрические отклонения (некруглость, неплоскостность), сохраняющиеся после предыдущих операций.
Для производителей OEM, закупающих прецизионные компоненты, понимание того, когда шлифование действительно необходимо — а когда оно избыточно — является одним из наиболее прямых рычагов контроля стоимости детали без ущерба для функциональных характеристик.
Как работает прецизионное шлифование
Прецизионный шлифовальный станок приводит связанный абразивный круг с контролируемой скоростью в контакт с поверхностью заготовки. Каждое абразивное зерно прорезает материал, удаляя тонкий слой стружки. Съём материала за проход обычно составляет 0,001–0,025 мм — на порядки меньше, чем при фрезеровании или точении. Такая низкая скорость съёма обеспечивает точные допуски и гладкие поверхности, но также означает, что шлифование по своей природе медленнее по сравнению с обычной обработкой.
Ключевые параметры процесса, определяющие результаты шлифования:
- Тип абразива круга — оксид алюминия для обычной стали, CBN для закалённой стали, алмаз для твёрдых сплавов и керамики
- Связка круга — керамическая (жёсткая, точная) vs бакелитовая (более гладкая поверхность, меньше вибрации)
- Скорость круга — обычно 20–80 м/с в зависимости от процесса; более высокая скорость даёт более тонкую поверхность, но больше тепла
- Подача и глубина резания — консервативные параметры снижают тепловыделение и улучшают качество поверхности
- Охлаждающая жидкость — необходимо для управления теплом; недостаточное охлаждение вызывает термическое повреждение независимо от других параметров
Управление теплом — наиболее критичная операционная задача в прецизионном шлифовании. Титан имеет теплопроводность примерно 7 Вт/(м·К) — около одной шестой от стали — и концентрирует тепло на границе резания, а не рассеивает его в стружку или заготовку. Нержавеющая сталь и закалённая инструментальная сталь создают аналогичные проблемы управления теплом. Без достаточного потока охлаждающей жидкости и оптимизированных параметров тепло шлифования вызывает прижоги поверхности, микротрещины, остаточные растягивающие напряжения и, в тяжёлых случаях, обратное изменение закалки, достигнутой термообработкой.
Почему прецизионное шлифование важно: разрыв в производительности по сравнению с фрезерованием и точением
Аргумент в пользу прецизионного шлифования прост: для определённых функциональных требований это единственный надёжный производственный процесс. Для других — это дорогостоящее избыточное решение, добавляющее стоимость без добавления ценности.
Сравнение возможностей по допускам
| Процесс | Типичный достижимый допуск | Типичная шероховатость поверхности (Ra) |
|---|---|---|
| Фрезерование с ЧПУ | ±0,01–0,05 мм | 1,6–3,2 мкм |
| Токарная обработка с ЧПУ | ±0,005–0,02 мм | 0,8–1,6 мкм |
| Поверхностное шлифование | ±0,002–0,005 мм | 0,4–0,8 мкм |
| Цилиндрическое шлифование | ±0,001–0,003 мм | 0,2–0,6 мкм |
| Внутреннее шлифование | ±0,002–0,005 мм | 0,4–0,8 мкм |
| Ультрапрецизионное шлифование | ≤ ±0,001 мм | 0,05–0,2 мкм |
| Хонингование | ±0,001–0,003 мм | 0,1–0,4 мкм |
Допуски при шлифовании стабильно в 5–10 раз точнее, чем при CNC фрезеровании. Для отверстия под подшипник, требующего допуск по диаметру ±0,002 мм, шлифование — не один из вариантов, а единственный жизнеспособный процесс. CNC точение или растачивание не могут надёжно выдерживать ±0,002 мм в производстве по партии деталей из-за теплового дрейфа, прогрессирующего износа инструмента и вибрации станка.
Почему шероховатость поверхности важна функционально
Шероховатость поверхности — не просто косметика. На шейках подшипников шероховатость определяет формирование масляной плёнки — значение Ra на 0,2 мкм грубее может разорвать смазочную плёнку под нагрузкой, ускоряя износ. На уплотнительных поверхностях плоскостность и Ra вместе определяют, может ли уплотнение поддерживать перепад давления. На усталостно-критичных аэрокосмических компонентах шероховатость поверхности определяет, где зарождаются усталостные трещины — шлифованная поверхность с Ra 0,4 мкм имеет измеримо более длительный срок усталостной долговечности, чем точёная поверхность с Ra 1,6 мкм при той же номинальной геометрии.
Основываясь на нашем производственном опыте с аэрокосмическими валами, улучшение усталостной долговечности от применения круглого шлифования (Ra 0,4 мкм) вместо прецизионного точения (Ra 0,8 мкм) на критических поверхностях шеек стабильно превышает 25–30% при испытаниях — значимая разница, когда срок службы компонента напрямую влияет на интервалы технического обслуживания воздушных судов.
Проблема закалённого материала
Обычное фрезерование и точение rely on carbide or coated carbide cutting tools. Эти инструменты изнашиваются быстро — и непредсказуемо — в материалах твёрже примерно HRC 45–50. Выше HRC 55 обычная механическая обработка generally impractical. Прецизионное шлифование с использованием абразивов из CBN или алмаза эффективно работает на материалах при HRC 60–65 или выше, что делает его единственным жизнеспособным финишным процессом после термообработки для закалённых инструментальных сталей, цементированных шестерён и подшипниковых дорожек.
Производственная последовательность для большинства закалённых стальных компонентов: черновая CNC обработка (пока материал ещё мягкий) → термообработка → прецизионное шлифование (до окончательных размеров и чистоты поверхности). Эта последовательность не произвольна — она существует потому, что шлифование является единственным процессом, способным исправить небольшие деформации, внесённые термообработкой, и достичь окончательных допусков в закалённом состоянии.
Типы прецизионного шлифования: выбор правильного метода
Шесть методов шлифования охватывают весь спектр требований прецизионного производства. Каждый оптимизирован для конкретной геометрии, объёма производства и требований к точности.
Плоскошлифование
Плоское шлифование использует вращающийся круг для удаления материала с плоской поверхности заготовки, закреплённой на магнитном патроне или прецизионном приспособлении. Круг перемещается по поверхности контролируемыми проходами, удаляя тонкие слои до достижения целевого размера и чистоты поверхности.
Достижимая плоскостность: ≤0,002 мм на 100 мм Достижимая чистота поверхности: Ra 0,2–0,8 мкм Типичный допуск: ±0,002–0,005 мм
Лучше всего подходит для: Основания пресс-форм и плиты полостей, прецизионные технологические приспособления, уплотнительные поверхности, вставки штампов, закалённые плоские компоненты, требующие контроля плоскостности.
Ограничения: Ограничено плоскими или очень слабо профилированными поверхностями. Не позволяет обрабатывать цилиндрическую геометрию, отверстия или сложные профили без специальных приспособлений.
Плоское шлифование — стандартная финишная операция для формообразующей оснастки — плита формы с отклонением от плоскостности 0,01 мм даёт детали с видимыми дефектами по линии разъёма на протяжении всего производственного цикла формы.
Круглое наружное шлифование
Круглое наружное шлифование вращает заготовку вокруг собственной оси (в центрах или в патроне), пока шлифовальный круг перемещается по длине, снимая материал с наружного диаметра. Результат — цилиндрическая поверхность с контролируемым диаметром, круглостью и цилиндричностью.
Достижимая круглость: ≤0,001 мм Достижимый допуск: ±0,001–0,003 мм по диаметру Достижимая чистота поверхности: Ra 0,2–0,6 мкм
Лучше всего подходит для: Прецизионные валы, шейки подшипников, ролики, шлифовальные шпиндели, штоки гидроцилиндров, любые вращающиеся компоненты, где круглость и допуск по диаметру критичны функционально.
Ограничения: Требует установки в центрах или в прецизионном патроне; неприменимо к нецилиндрической или внутренней геометрии.
В производстве автомобильных трансмиссий финишное шлифование шеек входного и выходного валов до допуска по диаметру ±0,001–0,002 мм является стандартом — зазор в сопряжении с прецизионным подшипником просто невозможно обеспечить иным способом. То же относится к валам авиационных приводов, ножкам медицинских имплантатов и шпинделям промышленного оборудования.
Внутреннее шлифование (ID)
Внутреннее шлифование использует шлифовальный шпиндель малого диаметра, вращающийся внутри отверстия, для финишной обработки внутренней поверхности. Поскольку шлифовальный круг должен помещаться в диаметр отверстия — часто 10–80% от диаметра отверстия — зона контакта круга с заготовкой мала, а жёсткость ниже, чем при наружном шлифовании.
Достижимый допуск: ±0,002–0,005 мм по диаметру отверстия Достижимая чистота поверхности: Ra 0,4–0,8 мкм
Лучше всего подходит для: Прецизионные корпуса подшипников, гильзы гидроцилиндров, втулки, любые внутренние диаметры, требующие контролируемой посадки с сопрягаемым валом.
Ограничения: Жёсткость ниже, чем при наружном шлифовании; меньший диаметр круга повышает риск концентрации тепла; более глубокие отверстия progressively сложнее шлифовать точно из-за прогиба. Соотношения глубины к диаметру выше 3:1 требуют тщательного внимания к параметрам шлифования и подаче СОЖ.
Бесцентровое шлифование
Бесцентровое шлифование поддерживает заготовку между шлифовальным и ведущим кругами, при этом опорный нож обеспечивает нижнюю поддержку. Шпиндель или патрон отсутствуют — заготовка «плавает» в зоне шлифования, что позволяет осуществлять непрерывную подачу деталей через станок (сквозная подача) или позиционирование ступенчатых деталей (врезная подача).
Достижимая круглость: ≤0,001–0,002 мм Достижимый допуск: ±0,002–0,005 мм по диаметру Производительность: Очень высокая — самый быстрый метод шлифования цилиндрических деталей
Лучше всего подходит для: Крупносерийное производство цилиндрических деталей — пальцев, стержней, пруткового проката, шпилек, стержней крепежа, малых валов — где затраты на наладку на деталь должны быть минимальными, а производительность является приоритетом.
Ограничения: Ограничено цилиндрической геометрией (сквозная подача) или простыми ступенчатыми профилями (врезная подача). Не позволяет обрабатывать сложные наружные профили или детали с несколькими ступенями диаметра. Наладка требует точного выравнивания обоих кругов и опорного ножа — значительные затраты времени, оправданные только для серийных объёмов.
Глубинное шлифование
Глубинное шлифование использует профилированный круг, движущийся с очень медленной подачей (отсюда “глубинное”) с одним глубоким проходом, снимающим значительный объём материала — противоположность обычному многопроходному лёгкому шлифованию. Процесс может одновременно формировать сложные профили (пазы, ступенчатые элементы, криволинейные поперечные сечения) в закалённых или износостойких материалах.
Скорость съёма материала: Высокая для одного глубокого прохода Отделка поверхности: Ra 0,4–1,6 мкм (грубее, чем обычное финишное шлифование) Лучше всего подходит для: Глубокие профили, хвостовые формы лопаток турбин, сложные поперечные сечения пазов, черновая обработка твёрдых материалов.
Ограничения: Требует высокой мощности станка; тепловыделение значительно и требует сложных систем охлаждения. Не подходит для простой цилиндрической геометрии, где обычные методы быстрее и экономичнее.
Заточка инструмента и резцов
Заточка инструмента и резцов использует прецизионное шлифование для восстановления или изготовления геометрии режущих инструментов — концевых фрез, свёрл, форм сменных пластин, протяжек, метчиков. Специализированные 5-axis CNC заточные станки могут формировать сложные геометрии стружечных канавок, задних углов и передних углов, необходимые для высокопроизводительных режущих инструментов.
Лучше всего подходит для: Переточка изношенных концевых фрез и свёрл, изготовление специальных режущих инструментов, заточка фасонных резцов.
Ограничения: Требует узкоспециализированного оборудования и опыта программирования; неприменимо для финишной обработки заготовок.
Руководство по выбору типа шлифования
| Применение | Рекомендуемый тип шлифования |
|---|---|
| Плоские поверхности, плиты форм, уплотнительные поверхности | Поверхностное шлифование |
| Валы, шейки подшипников, вращающиеся компоненты | Цилиндрическое шлифование |
| Прецизионные диаметры отверстий, корпуса подшипников | Внутреннее шлифование |
| Крупносерийные цилиндрические детали (пальцы, стержни, валы) | Бесцентровое шлифование |
| Глубокие профили, съём материала твёрдых заготовок | Глубинное шлифование |
| Изготовление и переточка режущего инструмента | Заточка инструмента и резцов |
Прецизионное шлифование vs фрезерование vs хонингование: когда что применять
Фрезерование, шлифование и хонингование выполняют последовательные роли
Эти три процесса не являются альтернативами — они представляют собой взаимодополняющие этапы производственной последовательности. Фрезерование формирует геометрию и эффективно удаляет основной объём материала. Шлифование уточняет геометрию и достигает жёстких допусков после фрезерования (и, где применимо, после термообработки). Хонингование доводит внутренние поверхности отверстий для наивысших функциональных характеристик.
| Процесс | Толерантность | Шероховатость поверхности | Основная роль |
|---|---|---|---|
| Фрезерование с ЧПУ | ±0,01–0,05 мм | Ra 1,6–3,2 мкм | Формирование геометрии, удаление основного объёма материала |
| Токарная обработка с ЧПУ | ±0,005–0,02 мм | Ra 0,8–1,6 мкм | Цилиндрическая геометрия, диаметр |
| Прецизионное шлифование | ±0,001–0,005 мм | Ra 0,2–0,8 мкм | Точность размеров, чистота поверхности |
| Хонингование | ±0,001–0,003 мм | Ra 0,1–0,4 мкм | Финишная обработка внутреннего отверстия, сетчатая текстура |
Когда требуется шлифование, а шлифования фрезерованием достаточно?
Шлифование требуется, когда:
- Допуск по диаметру или плоскостности жёстче ±0,01 мм
- Чистота поверхности должна быть Ra ≤ 0,8 мкм по функциональным причинам (контакт с подшипником, герметизация, усталостная прочность)
- Твёрдость материала превышает HRC 45–50, и стандартный инструмент не может обеспечить точность
- Геометрическая точность (круглость, цилиндричность, плоскостность) должна контролироваться в пределах ±0,001–0,005 мм
Фрезерования достаточно, когда:
- Допуски составляют ±0,05 мм или свободнее
- Чистота поверхности Ra 1,6–3,2 мкм является приемлемой
- Материал не подвергался термообработке выше HRC 45
- Деталь не является вращающимся или герметизирующим компонентом с критическими требованиями к целостности поверхности
Когда хонингование превосходит шлифование
Хонингование использует многобрусковый абразивный инструмент, который совершает возвратно-поступательные движения внутри отверстия при вращении, создавая характерный сетчатый рисунок. Этот рисунок не является эстетическим — он удерживает смазку во впадинах сетки, значительно улучшая характеристики плёночной смазки под нагрузкой.
Хонингование является правильным процессом, когда:
- Отверстие требует Ra ≤ 0,4 мкм с определённой сетчатой текстурой для смазки (цилиндры двигателей, гидравлические приводы, пневматические цилиндры)
- Требуется незначительная коррекция диаметра отверстия (0,005–0,05 мм) после шлифования
- Функциональное требование — удержание смазки, а не просто гладкая поверхность
Выбор шлифовального круга: наиболее критичное техническое решение
Шлифовальный круг — его тип абразива, связка, степень твёрдости и размер зерна — определяет, даст ли операция шлифования высококачественные результаты или дефекты. Несоответствие между кругом и материалом является наиболее распространённой причиной прижогов при шлифовании, плохой чистоты поверхности и преждевременного износа круга.
Выбор типа абразива
| Абразив | Лучшее для | Почему |
|---|---|---|
| Оксид алюминия (Al₂O₃) | Шлифование углеродистой стали, нержавеющей стали, обычной стали | Прочный, самозатачивающийся, экономически эффективный |
| КНБ (кубический нитрид бора) | Закалённая сталь (HRC 45+), легированная сталь | Высокая термическая стабильность, длительный срок службы круга, минимальное тепловыделение |
| Ромбический | Твёрдый сплав, керамика, стекло, цветные материалы | Экстремальная твёрдость, необходимая для хрупких/твёрдых цветных материалов |
Критическое правило: Алмазные круги не подходят для шлифования стали. При температурах шлифования углерод алмаза химически реагирует с железом, вызывая быстрое растворение алмазных зёрен. КНБ является правильным абразивом для закалённой стали.
Тип связки
Витрифицированная (керамическая) связка является наиболее распространённым выбором для точного шлифования — она жёсткая и пористая, обеспечивает хорошее проникновение СОЖ и стабильный контроль размеров. Смоляная связка обеспечивает немного более гладкую поверхность с меньшей вибрацией, но изнашивается быстрее. Металлическая связка используется преимущественно для алмазных кругов при тяжёлом шлифовании твёрдых сплавов или керамики.
Твёрдость круга (степень)
Степень круга — насколько прочно связка удерживает абразивные зёрна — подчиняется контринтуитивному правилу: твёрдые материалы требуют мягких кругов, а мягкие материалы требуют твёрдых кругов.
При шлифовании твёрдой заготовки сила шлифования высока. Мягкий круг легко высвобождает затупленные зёрна (самозатачивание), обнажая свежее острое зерно. Твёрдый круг удерживает затупленные зёрна, заставляя их тереться и генерировать тепло вместо резания — что приводит к прижогам и плохой чистоте поверхности.
При шлифовании мягкого материала твёрдый круг предотвращает чрезмерный износ круга и поддерживает постоянную геометрию. Мягкий круг быстро изнашивался бы и терял профиль.
Правило выбора: Твёрдая заготовка → мягкая степень круга. Мягкая заготовка → твёрдая степень круга.
Скорость шлифовального круга
Более высокая скорость круга обычно обеспечивает более тонкую чистоту поверхности, но генерирует больше тепла на единицу удалённого материала. Более низкая скорость снижает тепловыделение, но огрубляет чистоту поверхности. Рекомендуемый производителем круга диапазон скоростей не должен превышаться — работа выше максимальной скорости создаёт риск катастрофического разрушения круга, что является угрозой безопасности независимо от соображений качества процесса.
Распространённые дефекты шлифования: причины и предотвращение
Дефекты шлифования не случайны — они имеют конкретные первопричины, которые можно систематически выявлять и устранять.
Прижоги при шлифовании
Прижоги при шлифовании проявляются как изменение цвета (синие или коричневые следы на поверхности), указывающее на локальное термическое повреждение. Зона прижога имеет пониженную твёрдость, изменённое состояние остаточных напряжений (от сжимающих — благоприятных — до растягивающих — вредных) и может содержать микротрещины.
Основные причины: Недостаточный поток СОЖ или неправильно направленная СОЖ; чрезмерная подача или глубина резания; затупленный или засаленный шлифовальный круг.
Предотвращение: Интенсивная подача СОЖ непосредственно в зону шлифования; регулярная правка круга для поддержания остроты; консервативная глубина резания, особенно на финишных проходах.
Важно: Прижоги при шлифовании не всегда видны на поверхности. Подповерхностное термическое повреждение может существовать без явного изменения цвета. Для критически важных компонентов (аэрокосмические конструкции, медицинские имплантаты, применения с высокоцикловой усталостью) может быть назначена магнитопорошковая инспекция или инспекция методом нитального травления для обнаружения подповерхностного повреждения от прижога.
Следы вибрации
Следы вибрации — это повторяющиеся волновые узоры на шлифованной поверхности — равноудалённые гребни, видимые при косом освещении. Они вызваны вибрацией в системе шлифования на частоте, определяемой резонансными свойствами станка, заготовки или шлифовального круга.
Основные причины: Неуравновешенность шлифовального круга; недостаточная жёсткость установки заготовки; резонанс между скоростью шпинделя и собственной частотой системы; чрезмерная скорость съёма материала, дестабилизирующая резание.
Предотвращение: Тщательно балансируйте круг перед использованием; используйте люнет для поддержки длинных валов; снизьте скорость съёма материала; изменяйте скорость шпинделя, чтобы уйти от резонансных условий.
Термические трещины
Термические трещины — это тонкие поверхностные трещины, вызванные быстрым термическим циклом — поверхность нагревается при контакте шлифования и быстро охлаждается при подаче СОЖ. Возникающее растягивающее термическое напряжение локально превышает предел прочности материала, образуя сети трещин.
Основные причины: Чрезмерная глубина резания в сочетании с недостаточным охлаждением; прерывистая подача СОЖ во время шлифования; агрессивные режимы на хрупких или закалённых материалах.
Предотвращение: Непрерывная, стабильная подача СОЖ; консервативные режимы шлифования закалённых материалов; избегайте остановки круга в контакте с заготовкой.
Термические трещины особенно опасны на аэрокосмических конструкционных компонентах, закалённых дорожках подшипников и штамповой оснастке — трещины, невидимые при визуальном осмотре, распространяются под рабочей нагрузкой, вызывая преждевременное усталостное разрушение.
Отклонение от круглости на цилиндрических деталях
Цилиндрические шлифованные детали, отклоняющиеся от истинной круглости, вызывают вибрацию, неравномерную нагрузку на подшипники и снижение усталостной долговечности во вращающихся системах.
Основные причины: Неправильное выравнивание центров при установке; недостаточное давление поддержки задней бабки; прогиб заготовки под действием силы шлифования (особенно на длинных, тонких валах); биение шпинделя станка.
Предотвращение: Проверьте выравнивание центров перед шлифованием; используйте соответствующее давление центров; добавьте поддержку люнетом на длинных валах; проверьте биение шпинделя станка прецизионным индикатором перед началом производства.
Сводка по предотвращению дефектов
| Дефект | Основная причина | Ключевое предотвращение |
|---|---|---|
| Прижог при шлифовании | Чрезмерное тепло / плохое охлаждение | Высокопоточная СОЖ, правка круга, уменьшение глубины |
| Следы от вибрации | Вибрация / дисбаланс | Балансировка круга, люнет, снижение скорости съёма |
| Термические трещины | Термический удар | Стабильное охлаждение, консервативные режимы |
| Плохое качество поверхности | Изношенный круг / неправильные режимы | Регулярная правка круга, оптимизация зернистости и скорости |
| Отклонение от круглости | Ошибка установки / прогиб | Проверка выравнивания, поддержка люнетом |
Материалы, подходящие для прецизионного шлифования
Закалённая инструментальная и штамповая сталь
Инструментальные стали (D2, H13, M2, A2) обычно закаляются до HRC 58–65 перед чистовым шлифованием. При такой твёрдости фрезерование и точение непрактичны — износ инструмента недопустимо высок, а контроль размеров быстро ухудшается. Шлифовальные круги из КНБ эффективно обрабатывают эти материалы, достигая допусков ±0,002 мм и шероховатости поверхности Ra 0,2–0,4 мкм в закалённом состоянии.
Применения: полости и стержни форм для литья под давлением, штампы, корпуса режущего инструмента, износостойкие промышленные компоненты.
Нержавеющая сталь
Нержавеющая сталь представляет особые проблемы при шлифовании: её склонность к наклёпу и сродство к оксиду алюминия (вызывающее засаливание круга) делают выбор круга критически важным. Круги из оксида алюминия с соответствующей хрупкостью или круги из КНБ для закалённой нержавеющей стали являются стандартным выбором. Подача СОЖ особенно важна для нержавеющей стали — умеренная теплопроводность сплава концентрирует тепло больше, чем углеродистая сталь.
Применения: медицинские имплантаты, оборудование для пищевой промышленности, прецизионные промышленные валы, коррозионностойкие компоненты, требующие точной посадки.
Твёрдый сплав
Твёрдый сплав (WC-Co) является одним из самых твёрдых конструкционных материалов в обычном производстве — обычно 1 500–2 100 HV. Требуются алмазные шлифовальные круги; КНБ и оксид алюминия неэффективны. Шлифование твёрдого сплава генерирует высокое тепло из-за твёрдости материала и низкой теплопроводности, требуя тщательной стратегии охлаждения.
Применения: режущие пластины и корпуса, износостойкие пластины, прецизионные пуансоны и матрицы, промышленные седла клапанов.
Титан
Низкая теплопроводность титана (приблизительно 7 Вт/(м·К) для Ti-6Al-4V) делает его одним из наиболее термически сложных материалов для шлифования. Тепло концентрируется на границе шлифования, а не рассеивается в заготовке, повышая риск поверхностного окисления и микроструктурного повреждения. В нашем производственном опыте с титановыми аэрокосмическими компонентами круги из оксида алюминия на консервативных скоростях с высоконапорной СОЖ, подаваемой непосредственно в зону шлифования, являются минимальным требованием для приемлемой целостности поверхности. Круги из КНБ показывают лучшие результаты на титановых сплавах при повышенных скоростях.
Применения: аэрокосмические конструкционные компоненты, медицинские имплантаты, высокопроизводительные крепёжные изделия.
Керамика
Техническая керамика (оксид алюминия, диоксид циркония, карбид кремния, нитрид кремния) шлифуется исключительно алмазным абразивом. Их хрупкость требует особенно малых глубин резания во избежание подповерхностного растрескивания (образования срединных/боковых трещин), которое снижает прочность детали ниже проектных требований.
Применения: компоненты электронных подложек, высокотемпературные конструкционные компоненты, прецизионные дорожки подшипников в керамических подшипниковых применениях.
Как прецизионное шлифование влияет на стоимость производства
Прецизионное шлифование существенно дороже на единицу удалённого материала, чем фрезерование или точение — в 3–10 раз в зависимости от допуска и геометрии. Понимание факторов стоимости позволяет инженерам и OEM покупателям применять шлифование стратегически, а не повсеместно.
Основные факторы стоимости
Время и сложность наладки: Шлифовальные наладки требуют выравнивания станка, балансировки круга, правки круга для восстановления остроты и профиля, а в случае цилиндрического шлифования — точного центрирования заготовки. Для прототипных или мелкосерийных работ наладка может составлять 30–50% от общей стоимости шлифования простой детали.
Износ и правка круга: Шлифовальные круги являются расходными материалами. Круги из КНБ и алмазные круги имеют более высокую начальную стоимость, чем круги из оксида алюминия, но гораздо больший срок службы — при производственном шлифовании закалённой стали круги из КНБ обычно служат в 50–100 раз дольше, чем круги из оксида алюминия, на единицу удалённого материала, что делает их более экономичными при больших объёмах, несмотря на более высокую цену покупки.
Время цикла: Скорость съёма материала при шлифовании принципиально ниже, чем при фрезеровании. Для достижения ±0,002 мм требуются многократные проходы без врезания (проходы без новой подачи, позволяющие упругой деформации в системе вернуться к нулю). Каждый дополнительный проход увеличивает время цикла.
Осмотр: Жёсткие допуски требуют точного измерительного оборудования — пневматических калибров, прецизионных микрометров, приборов для измерения круглости, профилометров поверхности. Время контроля увеличивает стоимость пропорционально количеству критических размеров.
Соотношение допуска и стоимости:
| Толерантность | Относительный индекс стоимости обработки |
|---|---|
| ±0,01 мм (достаточно обработки CNC) | 1.0× |
| ±0,005 мм (начало тонкого шлифования) | 1.5–2.0× |
| ±0,002 мм (стандартное прецизионное шлифование) | 2.5–4.0× |
| ≤ ±0,001 мм (ультрапрецизионное) | 5.0–10.0× |
Каждое ужесточение допуска может увеличить общую стоимость на 50–100%. Это делает назначение допусков одним из наиболее значимых проектных решений для контроля стоимости шлифования.
Как снизить стоимость прецизионного шлифования
Применяйте шлифование только к критическим элементам. Наиболее распространённый источник ненужных затрат на шлифование — назначение жёстких допусков — и, следовательно, требований к шлифованию — для элементов, которые функционально в них не нуждаются. Вал, который садится в прецизионную опору подшипника, требует ±0,001–0,002 мм в зоне шейки; остальная часть диаметра вала может вообще не требовать шлифования.
Контролируйте припуск перед шлифованием. Если CNC точение оставляет чрезмерный материал (>0,1 мм) для шлифования, шлифование снимает больше материала за проход, и процесс занимает больше времени. Оптимальный припуск перед шлифованием обычно составляет 0,01–0,05 мм на сторону — достаточно для удаления следов точения и исправления геометрических отклонений, но не более. Достижение этого требует стабильного качества CNC точения, что является дисциплиной контроля процесса.
Правильно назначайте последовательность термообработки. Обработка в мягком состоянии до термообработки позволяет быстрее снимать материал при CNC и увеличивает стойкость инструмента. Термообработка перед шлифованием обеспечивает твёрдость; шлифование исправляет размеры после деформации при термообработке. Эта последовательность экономичнее, чем попытка обработать закалённый материал до почти окончательных размеров.
Используйте круги из кубического нитрида бора (CBN) для серийного производства. Более высокая начальная стоимость быстро окупается за счёт снижения частоты правки, увеличения срока службы круга и более стабильной чистоты поверхности. Для любой шлифовальной операции, выполняемой более 20–30 деталей в месяц на закалённой стали, круги CBN почти всегда экономичнее оксида алюминия по стоимости на деталь.
Упрощайте геометрию детали для доступности шлифования. Глубокие узкие отверстия, резкие геометрические переходы и элементы, блокирующие доступ СОЖ к зоне шлифования, увеличивают сложность и стоимость шлифования. Анализ технологичности (DFM) до финализации конструкции позволяет выявить и устранить эти элементы с низкими затратами.
Рекомендации DFM для прецизионного шлифования
Проектные решения, принятые до начала производства, оказывают большее влияние на стоимость и качество шлифования, чем любая корректировка параметров процесса во время шлифования.
Контролируйте припуск на шлифование
Припуск перед шлифованием (количество материала, оставленного для шлифования после CNC обработки) должен быть стабильным и соответствующим. Слишком большой припуск — выше 0,05–0,1 мм на сторону — увеличивает время цикла шлифования, повышает износ круга и создаёт риск термического повреждения при多个 черновых проходах. Слишком малый припуск — ниже 0,01 мм на сторону — может не позволить полностью удалить следы точения, что приводит к нестабильной чистоте поверхности.
Указывайте припуск перед шлифованием на чертеже или в технологической спецификации для критических элементов и проверяйте его посредством измерения обработанного CNC элемента в процессе перед шлифованием.
Обеспечьте жёсткость детали
Тонкие стенки, длинные тонкие валы и сечения с низкой структурной целостностью деформируются под усилием шлифования. Вал, прогибающийся на 0,005 мм под давлением круга, даёт деталь, которая измеряется как заниженная на 0,005 мм в точке максимального прогиба — даже если станок откалиброван правильно. Для валов с отношением длины к диаметру выше 5:1 указывайте центровые отверстия на обоих концах для обеспечения поддержки люнетом и задней бабкой. Для тонкостенных цилиндрических деталей рассмотрите целесообразность внутренней поддержки во время шлифования (разжимная оправка или внутреннее приспособление).
Обеспечьте доступ для шлифования
Шлифовальный круг должен иметь полный доступ к шлифуемой поверхности без помех от смежной геометрии. Буртики, фланцы или смежные элементы, блокирующие доступ круга, вынуждают применять специальные наладки или вторичные операции. При проектировании буртиков, смежных со шлифуемыми шейками, указывайте канавку для выхода круга (небольшую разгрузочную канавку у основания буртика), которая позволяет кругу вышлифоваться без контакта с торцом буртика — это стандартная практика в проектировании прецизионных валов.
Избегайте глубоких отверстий малого диаметра
Внутреннее шлифование глубоких отверстий малого диаметра — одна из самых дорогих и технически сложных шлифовальных операций. Малый диаметр круга (часто 20–50% от диаметра отверстия для обеспечения зазора) имеет ограниченную жёсткость, плохой отвод тепла и ограниченный доступ СОЖ. Отношения глубины к диаметру выше 3:1 следует тщательно оценивать — альтернативные методы финишной обработки (развёртывание, хонингование) могут быть более подходящими и экономически эффективными для глубоких отверстий, где функциональное требование заключается в допуске диаметра и чистоте поверхности, а не в экстремальной геометрической точности.
Контрольный список DFM для прецизионного шлифования
| Элемент конструкции | Требование DFM |
|---|---|
| Припуск перед шлифованием на критическом диаметре | 0,01–0,05 мм на сторону; стабильный после CNC |
| Отношение длины вала к диаметру | >5:1 требует центровых отверстий и поддержки люнетом |
| Буртик, смежный со шлифуемой поверхностью | Включите канавку для выхода круга (канавка у основания буртика) |
| Отношение глубины внутреннего отверстия к диаметру | >3:1 требует анализа процесса; рассмотрите альтернативу хонингования |
| Элементы с жёсткими допусками | Применяйте только к функционально критическим поверхностям |
| Доступ шлифовального круга к поверхности | Проверьте зазор в CAD модели; устраните мешающую геометрию |
Применение прецизионного шлифования по отраслям
Аэрокосмическая промышленность
Аэрокосмическое шлифование охватывает шейки валов турбин, опорные поверхности шасси, штоки приводов и интерфейсы конструктивных соединений. Допуски ±0,001–0,003 мм с шероховатостью поверхности Ra 0,2–0,4 мкм являются стандартными требованиями для вращающихся аэрокосмических компонентов. Согласно требованиям аэрокосмической системы качества AS9100, критические операции шлифования требуют документированной валидации процесса, записей измерений в процессе обработки и контроля методом нитального травления или магнитопорошковой дефектоскопии для подтверждения отсутствия термических повреждений.
В нашем производственном опыте работы с аэрокосмическими заказчиками наиболее распространённой ошибкой подготовки перед шлифованием является недостаточная стабильность токарной обработки CNC — детали, поступающие на шлифование с неравномерным припуском, требуют от операторов шлифовальных станков принятия решений по глубине резания, что вносит вариабельность в конечный результат. Стабильное качество токарной обработки CNC так же важно, как и качество процесса шлифования, для достижения надёжных результатов точного шлифования.
Медицинские устройства
Ортопедические имплантаты, валы хирургических инструментов и компоненты зубных имплантатов требуют шероховатости поверхности Ra ≤ 0,4 мкм и размерной точности ±0,002–0,005 мм. Помимо размерных требований, целостность поверхности, достигаемая шлифованием, напрямую влияет на биосовместимость — остаточные растягивающие напряжения от агрессивного шлифования способствуют стресс-коррозии и фреттинг-износу в среде имплантата. Сжимающие остаточные напряжения от правильно контролируемого шлифования повышают усталостную долговечность и коррозионную стойкость.
Требования к качеству медицинских изделий ISO 13485 предписывают документированную валидацию процесса для операций шлифования критических элементов имплантатов. Это включает демонстрацию возможностей процесса (данные Cpk), записи о квалификации операторов и прослеживаемость калибровки оборудования.
Автомобильные трансмиссии и силовые агрегаты
Входные и выходные валы трансмиссии, шлифованные отверстия зубчатых колёс и опорные шейки подшипников в автомобильных силовых агрегатах шлифуются с допуском по диаметру ±0,001–0,002 мм в качестве производственного стандарта. Чистота поверхности опорных шеек валов трансмиссии (Ra 0,2–0,4 мкм) напрямую указана в автомобильных инженерных стандартах, поскольку она определяет толщину смазочной плёнки при рабочих нагрузках и скоростях — главный фактор, контролирующий эффективность трансмиссии и срок службы.
В крупносерийном автомобильном шлифовании применяется бесцентровое шлифование для заготовок валов и круглое шлифование для окончательных размеров опорных шеек — двухэтапный подход, обеспечивающий баланс между производительностью и точностью.
Производство пресс-форм и штампов
Полости пресс-форм, стержни и компоненты оснастки требуют плоского шлифования закалённой инструментальной стали до плоскостности ≤ 0,002 мм и чистоты поверхности Ra 0,2–0,4 мкм. Качество шлифованной поверхности пресс-формы напрямую переносится на каждую деталь, изготовленную в этой форме — неплоское основание пресс-формы вызывает облой, плохое запирание линии разъёма и размерные отклонения в отформованных деталях на протяжении всего производственного цикла.
Основные выводы
- Прецизионное шлифование обеспечивает допуски ±0,001–0,005 мм и чистоту поверхности Ra 0,2–0,8 мкм — в 5–10 раз точнее, чем CNC фрезерование, что делает его обязательным процессом для поверхностей подшипников, уплотнительных поверхностей, прецизионных валов и закалённых компонентов.
- Шесть типов шлифования — плоское, круглое, внутреннее, бесцентровое, глубинное и инструментальное — каждый служит определённой геометрии и требованию по объёму производства. Соответствие метода геометрии имеет решающее значение для экономической эффективности.
- Шлифование, фрезерование и хонингование — последовательные, а не конкурирующие процессы — фрезерование создаёт геометрию, шлифование её уточняет, а хонингование доводит поверхности отверстий до максимальной функциональной производительности.
- Выбор шлифовального круга — самое критичное техническое решение — оксид алюминия для обычной стали, CBN для закалённой стали (никогда не алмаз по стали), алмаз для твёрдых сплавов и керамики. Твёрдая заготовка требует мягкой степени круга; мягкая заготовка требует твёрдой степени круга.
- Дефекты шлифования — прижоги, вибрации, термические трещины, некруглость — имеют конкретные первопричины которые систематически предотвратимы благодаря управлению СОЖ, состоянию круга и качеству наладки.
- Стоимость шлифования растёт экспоненциально с ужесточением допуска — каждый шаг ужесточения может добавить 50–100% к стоимости шлифования. Применяйте жёсткие допуски только там, где этого требует функциональная производительность.
- DFM для шлифования означает контроль припуска на шлифование (0,01–0,05 мм на сторону), проектирование с учётом жёсткости и доступа круга, включая поднутрения у буртиков, и избегание неоправданно глубоких внутренних отверстий.
- Для OEM покупателей, указание шлифования на чертеже влечёт реальные затраты — убедитесь, что каждая шлифованная поверхность имеет функциональное обоснование для указанного допуска и чистоты, и обсудите с вашим CNC/шлифовальным поставщиком, могут ли изменения DFM сократить объём шлифования без ущерба для производительности.
Часто задаваемые вопросы
Что такое прецизионное шлифование и когда оно необходимо?
Прецизионное шлифование — это финишный процесс обработки, который удаляет материал с помощью абразивных зёрен для достижения допусков ±0,001–0,005 мм и шероховатости поверхности Ra 0,2–0,8 мкм — уровней производительности, которых CNC фрезерование и точение надёжно достичь не могут. Оно необходимо, когда: размерный допуск точнее ±0,005 мм; чистота поверхности должна быть Ra ≤ 0,8 мкм по функциональным причинам (контакт подшипника, уплотнение, усталостная долговечность); твёрдость материала превышает HRC 45–50, что делает обычное резание непрактичным; или геометрическая точность (круглость, плоскостность, цилиндричность) должна контролироваться до микронного уровня. Обычно это финальный этап производства после CNC черновой обработки и, где применимо, термообработки.
В чём разница между плоским и круглым шлифованием?
Плоское шлифование применяет вращающийся круг к плоским поверхностям заготовки для достижения плоскостности ≤0,002 мм на 100 мм и чистоты поверхности Ra 0,2–0,8 мкм — используется для плит пресс-форм, вставок штампов, уплотнительных поверхностей и прецизионных приспособлений. Круглое шлифование вращает заготовку вокруг её оси, пока круг перемещается по длине, достигая круглости ≤0,001 мм и допусков по диаметру ±0,001–0,003 мм — используется для валов, опорных шеек подшипников, роликов и любых вращающихся компонентов, где круглость и точность диаметра функционально критичны. Эти два процесса решают ортогональные геометрические требования (плоскостность против круглости/цилиндричности) и не являются взаимозаменяемыми.
Насколько точным может быть прецизионное шлифование?
Прецизионное шлифование достигает допусков ±0,001–0,003 мм на цилиндрических диаметрах и плоскостности ≤0,002 мм на плоских поверхностях в производственных условиях. Ультрапрецизионное шлифование со специализированным оборудованием и помещениями с контролем окружающей среды достигает ≤±0,001 мм. Круглость ≤0,001 мм достижима в производственном круглом шлифовании. Эти допуски в 5–10 раз точнее, чем CNC фрезерование (±0,01–0,05 мм), и в 3–5 раз точнее, чем CNC точение (±0,005–0,02 мм), что делает шлифование обязательным процессом для прецизионных посадок подшипников, уплотнительных сопряжений и высокопроизводительных вращающихся компонентов.
Почему управление теплом критично в прецизионном шлифовании?
Тепло — главный риск качества в прецизионном шлифовании, потому что абразивные зёрна генерируют концентрированное фрикционное тепло на поверхности заготовки — тепло, которое не может рассеиваться так же быстро, как при обычном резании. Избыточное тепло вызывает прижоги шлифования (видимое изменение цвета поверхности со снижением твёрдости и вредными остаточными растягивающими напряжениями), термические трещины (тонкие поверхностные трещины, которые распространяются под эксплуатационной нагрузкой) и размерную неточность из-за теплового расширения заготовки во время шлифования. Для материалов с низкой теплопроводностью — титан (~7 Вт/м·К), нержавеющая сталь (~15 Вт/м·К) — риск выше, потому что тепло концентрируется на границе шлифования. Адекватная высоконапорная СОЖ, направленная в зону шлифования, консервативная глубина резания и правильно правленные круги — основные инструменты управления теплом.
Когда следует указывать бесцентровое шлифование?
Бесцентровое шлифование следует указывать для крупносерийного производства цилиндрических деталей (штифтов, стержней, валов, стержней крепежа), где затраты на наладку на деталь должны быть минимальными, а приоритетом является производительность. Оно не требует операции центрирования заготовки и поддерживает непрерывное сквозное производство — детали автоматически проходят через зону шлифования. Бесцентровое шлифование обеспечивает круглость ≤0,001–0,002 мм и допуски по диаметру ±0,002–0,005 мм, что делает его пригодным для большинства требований к точности цилиндрических поверхностей. Оно не подходит для деталей с несколькими ступенями диаметра, сложными профилями или элементами, требующими позиционной взаимосвязи с другими элементами детали (для которых необходимы базовые поверхности, не обеспечиваемые бесцентровым шлифованием).
Что вызывает прижоги при шлифовании и как их можно предотвратить?
Прижоги при шлифовании вызываются чрезмерным нагревом поверхности заготовки — чаще всего из-за недостаточного потока СОЖ, затупленных или засаленных шлифовальных кругов, которые скорее трут, чем режут, либо из-за чрезмерной глубины резания и подачи. Зона прижога имеет пониженную поверхностную твёрдость, вредные остаточные растягивающие напряжения (в отличие от полезных сжимающих напряжений, которые создаёт правильно контролируемое шлифование), и может содержать подповерхностные микротрещины, невидимые при визуальном осмотре. Предотвращение требует: подачи большого объёма СОЖ непосредственно в дугу шлифования; регулярной правки круга для поддержания остроты; консервативной глубины резания на чистовых проходах; и мониторинга процесса. Для ответственных с точки зрения безопасности компонентов проверка методом нитального травления или магнитопорошковой дефектоскопии после шлифования подтверждает отсутствие термического повреждения.
Как стоимость шлифования соотносится с обработкой CNC?
Точное шлифование стоит существенно дороже на единицу удалённого материала, чем фрезерование или точение CNC — обычно в 3–10 раз выше из-за более низкой скорости съёма материала, затрат на износ круга, более высоких требований к контролю и более сложной наладки. Однако сравнение стоимости вводит в заблуждение без контекста: шлифование необходимо, когда функциональная спецификация не может быть достигнута никаким другим способом. Инженерный вопрос не в том, “дороже ли шлифование, чем фрезерование?” — оно всегда дороже — а в том, “требует ли этот элемент шлифования для соответствия своему функциональному требованию?”. Применение жёстких допусков только к функционально критичным поверхностям, контроль припуска перед шлифованием, использование кругов из КНБ для серийных объёмов и минимизация объёма шлифования посредством анализа технологичности (DFM) — наиболее эффективные стратегии контроля затрат.
Какой шлифовальный круг следует использовать для закалённой стали?
КНБ (кубический нитрид бора) — правильный абразив для шлифования закалённой стали (HRC 45+). КНБ обладает высокой термической стабильностью, не вступает в химическую реакцию с железом при температурах шлифования и сохраняет остроту круга значительно дольше, чем оксид алюминия на закалённой стали — обычно в 50–100 раз дольше срок службы круга из оксида алюминия на единицу удалённого материала. Алмазные круги нельзя использовать на стали: при температурах шлифования углерод алмаза реагирует с железом, вызывая быстрое растворение алмаза. Круги из оксида алюминия подходят для незакалённой или умеренно твёрдой стали (ниже ~HRC 45) в общих шлифовальных применениях. Керамическая связка — стандартный выбор для точного шлифования, требующего размерной точности; бакелитовая связка обеспечивает несколько более тонкую чистовую поверхность на финишных проходах.
Написано инженерной командой CMS с более чем 15-летним опытом точной обработки CNC и шлифования для аэрокосмических, медицинских, пресс-форм и штампов, а также промышленных применений OEM. Технические источники: AS9100 Rev D (Управление качеством в аэрокосмической отрасли), ISO 13485 (Системы качества медицинских изделий), ASTM E1077 (Инспекция нитальным травлением на прижоги при шлифовании), Справочник по технологии шлифования Общества инженеров-технологов (SME).
Закупка прецизионных шлифованных компонентов для аэрокосмических, медицинских или промышленных применений?
В CMS наши возможности точного шлифования охватывают круглое, плоское и внутреннее шлифование закалённой стали, нержавеющей стали, титана и твёрдого сплава с контролем допуска до ±0,001 мм и шероховатостью поверхности до Ra 0,2 мкм. Каждая шлифовальная работа проходит анализ технологичности (DFM) на достаточность припуска перед шлифованием, выбор круга и доступность элементов — а протоколы контроля CMM с документированными параметрами шлифования являются стандартом для аэрокосмических и медицинских программ.
[Запросить анализ DFM и расчёт стоимости точного шлифования →]


