
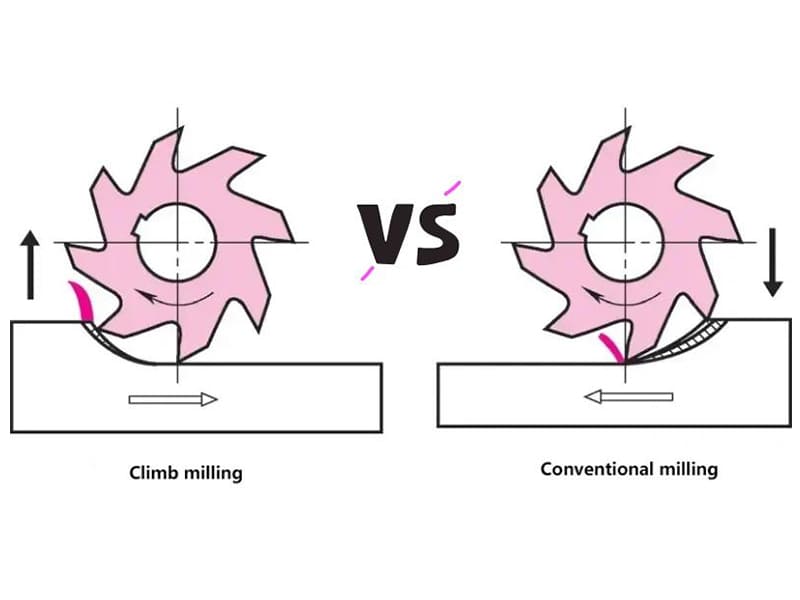
Быстрый ответ: Попутное фрезерование (фрезерование по подаче) вращает фрезу в том же направлении, что и подача, создавая стружку от толстой к тонкой, что снижает трение, нагрев и износ инструмента — делая его выбором по умолчанию для современных станков CNC. Встречное фрезерование (фрезерование против подачи) вращает фрезу против подачи, что делает его более стабильным на старых ручных станках и лучше подходящим для черновой обработки литых поверхностей. Выбор правильной стратегии фрезерования CNC напрямую влияет на качество поверхности, стойкость инструмента и себестоимость производства.
Что такое попутное фрезерование и встречное фрезерование?
Попутное фрезерование и встречное фрезерование — это две фундаментальные стратегии фрезерования CNC, используемые в современном производстве. Оба метода удаляют материал вращающимися фрезами — но направление вращения фрезы относительно движения подачи создаёт кардинально разные результаты по качеству поверхности, износу инструмента, силе резания и стабильности обработки.
В попутное фрезерование (также называемое фрезерованием по подаче), фреза вращается в том же направлении, что и подача заготовки. Режущая кромка входит при максимальной толщине стружки и выходит при минимальной — схема стружкообразования от толстой к тонкой, которая снижает трение и нагрев. При встречном фрезеровании (фрезерование против подачи), фреза вращается против подачи. Стружка образуется от тонкой к толстой, что увеличивает скольжение и трение до начала полного резания.
Для производителей OEM, закупающих прецизионные компоненты CNC, это различие важнее, чем может показаться. Стратегия фрезерования, используемая вашим поставщиком, влияет на качество деталей, стабильность допусков и стоимость за штуку — особенно при серийной обработке алюминиевых корпусов, кронштейнов из нержавеющей стали или титановых аэрокосмических деталей.
Как стружкообразование определяет разницу
Поведение при стружкообразовании является первопричиной практически каждого различия в производительности между этими двумя методами фрезерования.
Попутное фрезерование: стружкообразование от толстой к тонкой
Режущая кромка при попутном фрезеровании вступает в работу при максимальной толщине стружки и выходит при минимальной. Такое немедленное, полное врезание означает:
- Меньше скольжения и трения между инструментом и заготовкой
- Тепло эффективно отводится стружкой, а не поглощается режущей кромкой
- Образование нароста (BUE) минимизируется
- Удаление стружки более чистое и предсказуемое
В нашем производственном опыте обработки алюминия 6061 и нержавеющей стали 316L попутное фрезерование стабильно обеспечивает на 30–40% более низкие значения шероховатости поверхности по сравнению со встречным фрезерованием при эквивалентных параметрах — прямой результат снижения трения в зоне резания.
Встречное фрезерование: стружкообразование от тонкой к толстой
Встречное фрезерование начинается с почти нулевой толщины стружки. Кромка сначала скользит по поверхности, прежде чем образуется полная стружка, что вызывает:
- Более высокое трение и фрикционный нагрев в зоне резания
- Повышенный риск образования нароста, особенно при обработке алюминия и пластичных сплавов
- Большая склонность к намазыванию поверхности и адгезии материала
- Ускоренный износ задней поверхности режущей кромки
Однако именно это постепенное врезание делает встречное фрезерование более стабильным на черновых литых поверхностях. Медленное нарастание стружки снижает ударную нагрузку при первом контакте фрезы с окисленным или неровным материалом — реальное преимущество при черновых проходах по отливкам или поковкам.
Направление резания и поведение сил
Взаимосвязь между вращением фрезы и направлением подачи изменяет не только стружкообразование, но и весь профиль сил, действующих на станок и заготовку.
Как различаются силы
При попутном фрезеровании силы резания тянут заготовку вниз и вперёд — в стол и в направлении подачи. На жёстком станке CNC с прецизионными шариковыми винтами эта сила хорошо контролируется и фактически улучшает стабильность закрепления заготовки. Однако на станке с механическим люфтом эта же тянущая сила может вызвать неожиданный рывок стола вперёд — явление, известное как затягивание фрезы.
Силы при встречном фрезеровании толкают вверх и против направления подачи. Именно эта противодействующая сила делала встречное фрезерование более безопасным выбором по умолчанию на старых ручных станках: фреза не может затянуть стол в себя, поскольку сила действует против движения подачи. Для изношенных ходовых винтов или установок с низкой жёсткостью это существенное преимущество безопасности.
Почему современные станки CNC предпочитают попутное фрезерование
Современные обрабатывающие центры построены на прецизионных шариковых винтах, сервоприводах и системах позиционирования с обратной связью, которые сводят люфт практически к нулю. Согласно стандартам ASME по точности станков, современные центры CNC поддерживают повторяемость позиционирования в пределах ±0,005 мм — достаточно точно, чтобы устранить нестабильность, делавшую попутное фрезерование опасным на старом оборудовании. В результате попутное фрезерование является стандартной стратегией практически для всех современных производственных сред CNC.
Попутное фрезерование против встречного фрезерования: основное сравнение
| Параметр | Попутное фрезерование | Встречное фрезерование |
|---|---|---|
| Взаимосвязь фрезы и подачи | Одинаковое направление | Противоположное направление |
| Стружкообразование | От толстого к тонкому | От тонкого к толстому |
| Качество поверхности | Лучше (низкие значения Ra) | Грубее (больше трение) |
| Износ инструмента | Нижний | Выше |
| Тепловыделение | Нижний | Выше |
| Направление силы резания | Вниз / вперёд | Вверх / против подачи |
| Чувствительность к люфту | Высокая — требуется жёсткий станок | Низкая — стабильно на изношенных станках |
| Идеально подходит для | Современные CNC, финишная обработка, точные детали | Черные отливки, старые станки, черновая обработка |
| Предпочтительные материалы | Алюминий, нержавеющая сталь, титан | Чугун, поковки с окалиной |
Как каждый метод влияет на качество поверхности?
Качество поверхности — это область, где попутное фрезерование демонстрирует своё наиболее явное преимущество. Поскольку режущая кромка сразу вступает в работу при полной нагрузке на зуб, скользящий контакт минимален — а именно он является основной причиной размазывания поверхности, образования заусенцев и ухудшения Ra.
Тонкая начальная стружка при встречном фрезеровании заставляет кромку скользить по поверхности до начала резания. В алюминиевых сплавах это скольжение способствует налипанию материала на режущую кромку (наростообразованию), который затем отрывает материал заготовки, оставляя неравномерные, шероховатые участки. Для нержавеющей стали тот же механизм ускоряет наклёп на поверхности — серьёзная проблема, когда последующие операции требуют жёстких допусков по размерам.
В проектах, которые мы выполнили для заказчиков в сфере промышленной автоматизации при обработке корпусов из алюминия 6061, переход со встречного на попутное фрезерование на финишных проходах снизил значения Ra с примерно 3,2 мкм до менее 1,6 мкм без изменения частоты вращения шпинделя или подачи. Это улучшение напрямую сократило трудозатраты на удаление заусенцев и долю брака.
Для покупателей OEM, задающих требования к качеству поверхности (Ra, Rz или определённые косметические стандарты), попутное фрезерование на финишных проходах — это надёжный путь к стабильному соответствию этим спецификациям.
Как стратегия фрезерования влияет на стойкость инструмента?
Износ инструмента — прямой фактор затрат в производстве CNC, и стратегия фрезерования — один из самых мощных рычагов для управления им.
Почему попутное фрезерование продлевает срок службы инструмента
Схема стружки от толстой к тонкой сводит к минимуму скользящий контакт между задней поверхностью инструмента и заготовкой. Меньше скольжения означает меньше абразивного износа, меньше фрикционного тепла и ниже термическая нагрузка на покрытие. Для твердосплавных концевых фрез, работающих по алюминию на высокой скорости, это выражается в измеримо более длительном сроке службы между заменами.
Распространённые механизмы износа инструмента по методу фрезерования:
- Износ по задней поверхности — ускоряется при встречном фрезеровании из-за продолжительного трения в начале образования тонкой стружки
- Лункообразный износ — более выражен при встречном фрезеровании на твёрдых материалах (нержавеющая сталь, титан)
- Наростообразование — гораздо чаще встречается при встречном фрезеровании, особенно на алюминии и пластичных сплавах
- Термическая усталость / растрескивание кромки — более высокий риск при встречном фрезеровании из-за большей концентрации тепла
- Отслоение покрытия — ускоряется при повышенных температурах резания, как при встречном фрезеровании
Тепловыделение и деградация инструмента
Согласно данным Общества инженеров-технологов (SME), температура резания — один из strongest предикторов срока службы инструмента: повышение температуры резания на 20% может сократить срок службы твердосплавного инструмента на 50% и более. Более высокое трение при встречном фрезеровании генерирует больше тепла на единицу удалённого материала, концентрируя это тепло на режущей кромке, а не унося его со стружкой.
Эффективное стружкообразование при попутном фрезеровании действует как встроенный механизм теплоотвода. Стружка уносит тепловую энергию из зоны резания, снижая температуру кромки и продлевая срок службы покрытия — что особенно важно для инструментов с покрытием TiAlN или TiCN, используемых при обработке нержавеющей стали и титана.
Рекомендации по фрезерованию для конкретных материалов
Различные конструкционные материалы по-разному реагируют на каждую стратегию фрезерования. Вот как выбрать правильный метод в зависимости от типа материала.
Алюминий (6061, 7075)
Рекомендуется: попутное фрезерование
Алюминий мягкий, пластичный и highly чувствителен к наростообразованию. Трущее действие встречного фрезерования заставляет материал привариваться к режущей кромке, а затем отрываться — оставляя шероховатую, размазанную поверхность. Немедленное врезание на полную стружку при попутном фрезеровании предотвращает это налипание, улучшая отвод стружки и однородность поверхности.
Большинство высокоскоростных стратегий обработки алюминия CNC — включая трохоидальное фрезерование и высокоэффективные траектории — основаны на попутном фрезеровании, поскольку оно поддерживает высокие частоты вращения шпинделя и подачи, необходимые для эффективного съёма алюминия.
Нержавеющая сталь (304, 316L)
Рекомендуется: попутное фрезерование
Нержавеющая сталь быстро наклёпывается. Любое трение или скольжение в зоне резания до начала стружкообразования упрочнит поверхностный слой, делая следующий рез более тяжёлым для инструмента. Попутное фрезерование минимизирует это трение до врезания, снижая риск наклёпа и значительно улучшая срок службы инструмента. Адекватная подача СОЖ по-прежнему необходима.
Титан (Ti-6Al-4V)
Рекомендуется: попутное фрезерование с консервативными параметрами
Титан обладает низкой теплопроводностью, что означает концентрацию тепла в зоне резания, а не его рассеивание в заготовке или стружке. Согласно классификационным рекомендациям ISO 513 для труднообрабатываемых материалов, попутное фрезерование настоятельно предпочтительно, поскольку оно минимизирует тепло, генерируемое трением в зоне резания. Встречное фрезерование титана резко сокращает срок службы инструмента и создаёт риск термического растрескивания твердосплавных пластин.
Чугун и черные поковки
Рекомендуется: встречное фрезерование для черновой обработки, попутное фрезерование для финишной
Литые поверхности часто имеют окалину, упрочнённый поверхностный слой и отклонения геометрии поверхности. В таких условиях постепенное врезание зуба (от тонкого к толстому) снижает ударную нагрузку на кромку при первом контакте фрезы с неровной поверхностью. Многие цеха используют попутное фрезерование для первого чернового прохода для защиты инструмента, а затем переключаются на попутное фрезерование для чистовой обработки после удаления поверхностного слоя.
Композитные материалы (CFRP, GFRP)
Рекомендуется: попутное фрезерование для чистовой обработки, тщательная оценка для черновой обработки
Композиты, армированные волокном, чувствительны к расслоению и вырыванию волокон. Попутное фрезерование обычно уменьшает подъём волокон при чистовой обработке за счёт направления сил резания вниз в ламинат. Однако конкретная ориентация волокон, система смолы и толщина ламината влияют на оптимальную стратегию — это тот случай, когда пробные резы стоят инвестиций перед запуском производственной траектории обработки.
Преимущества и недостатки попутного фрезерования
Преимущества
Лучшее качество поверхности. Формирование стружки от толстой к тонкой устраняет трение, которое ухудшает качество поверхности при попутном фрезеровании. Попутное фрезерование стабильно обеспечивает более низкие значения Ra, что делает его стандартом для чистовых операций в аэрокосмической, медицинской и пресс-форменной промышленности.
Более длительный срок службы инструмента. Сниженное трение означает более низкие температуры резания, меньший износ задней поверхности и уменьшенное образование наростов. При крупносерийном производстве эта разница измерима в стоимости инструмента на деталь.
Меньшее тепловыделение. Эффективное формирование стружки отводит тепло из зоны резания. Для температурно-чувствительных материалов, таких как титан и Inconel, этот термический контроль критичен для поддержания приемлемого срока службы инструмента и предотвращения деформации заготовки.
Более высокие подачи и производительность. Стабильные условия резания позволяют повышать подачи без ущерба для качества поверхности. По нашему опыту в цехе, чистовые проходы попутного фрезерования часто выполняются на 20–35% быстрее, чем эквивалентные проходы попутного фрезерования, сокращая время цикла на прецизионных деталях.
Недостатки
Чувствительность к люфту. Сила резания попутного фрезерования, направленная вперёд, требует станка с минимальным механическим люфтом. На изношенных или старых станках эта сила может вызвать внезапное перемещение стола — опасное состояние, которое может сломать инструменты или повредить детали.
Требуется жёсткий станок и оснастка. Большой вылет инструмента, слабое закрепление заготовки или низкая жёсткость станины станка усиливают динамические силы при попутном фрезеровании, приводя к вибрации, отклонению и плохому качеству поверхности. Это особенно актуально для тонкостенных аэрокосмических компонентов или фрезерования глубоких карманов инструментом с большим вылетом.
Риск втягивания заготовки. Без надлежащей оснастки и состояния станка фреза может втянуть заготовку в зону резания быстрее запрограммированного, перегружая инструмент и вызывая размерные ошибки или поломку инструмента.
Преимущества и недостатки попутного фрезерования
Преимущества
Стабильность на старых ручных станках. Противоположная сила резания при попутном фрезеровании предотвращает втягивание фрезы на станках с изношенными ходовыми винтами или механическим люфтом. Это сделало его безопасным стандартом для ручных фрезерных операций, и он остаётся правильным выбором для устаревшего оборудования.
Лучше для черновых и покрытых окалиной поверхностей. Постепенное врезание зуба от тонкого к толстому снижает ударную нагрузку при первом контакте фрезы с окисленной, покрытой окалиной или геометрически неровной поверхностью. Это защищает режущую кромку в наиболее агрессивной части черновой операции.
Меньшая чувствительность к качеству закрепления заготовки. Поскольку силы резания направлены против подачи, даже умеренно слабая оснастка с меньшей вероятностью вызовет втягивание или внезапное смещение заготовки.
Недостатки
Худшее качество поверхности. Трение при начальном контакте с стружкой размазывает материал, способствует образованию наростов и оставляет более шероховатые поверхности — особенно проблематично для алюминия, нержавеющей стали и других пластичных сплавов.
Более высокое трение и нагрев. Больше скользящего контакта в зоне резания генерирует больше тепла на единицу удалённого материала. Это ускоряет износ инструмента и может термически деформировать прецизионные компоненты при длительных циклах обработки.
Более быстрый износ инструмента. Продолжительное трение и повышенные температуры сокращают срок службы инструмента по сравнению с попутным фрезерованием в эквивалентных условиях. При крупносерийном производстве эта разница напрямую увеличивает стоимость инструмента на деталь — значимый фактор для OEM покупателей, оценивающих ценообразование поставщика и стабильность качества.
Когда следует использовать попутное фрезерование?
Используйте попутное фрезерование как вашу стратегию по умолчанию для любой из следующих ситуаций:
- Современные CNC обрабатывающие центры с шариковыми винтами и сервоуправлением
- Финишные проходы на любом материале, где важно качество поверхности
- Алюминий, нержавеющая сталь или титан компоненты
- Высокоскоростная обработка стратегии (трохоидальное, динамическое фрезерование)
- Тонкостенные детали где сниженная сила резания предотвращает отклонение
- Прецизионные допуски где размерная согласованность по всей производственной партии критична
Когда следует использовать попутное фрезерование?
Попутное фрезерование остаётся правильным выбором в этих конкретных ситуациях:
- Старые ручные фрезерные станки с измеримым люфтом
- Первый черновой проход по литым или кованым поверхностям с окалиной
- Слабо закреплённые или гибкие заготовки где затягивание представляет реальный риск
- Тяжёлая черновая обработка на нестабильных установках где постепенное врезание защищает инструмент
Многие производственные среды используют гибридную стратегию: попутное фрезерование для черновой обработки (для работы с окалиной и защиты инструмента), затем попутное фрезерование для получистовых и чистовых проходов (для достижения целевых показателей качества поверхности).
Руководство по выбору стратегии фрезерования
Используйте следующую логику принятия решений для выбора правильного метода фрезерования для данной операции:
| Ситуация | Рекомендуемый метод | Причина |
|---|---|---|
| Современный станок CNC, низкий люфт | Попутное фрезерование | Стабильный контроль подачи, лучшее качество поверхности |
| Старый ручной станок или высокий люфт | Встречное фрезерование | Предотвращает затягивание фрезы |
| Чистовой проход, любой материал | Попутное фрезерование | Нижняя шероховатость Ra, более чистая поверхность |
| Первый рез по литой или кованой поверхности | Встречное фрезерование | Постепенное врезание снижает ударную нагрузку на кромку |
| Высокоскоростная обработка алюминия | Попутное фрезерование | Эффективный отвод стружки, отсутствие наростов (BUE) |
| Нержавеющая сталь или титан | Попутное фрезерование | Снижает наклёп и нагрев |
| Тонкостенный компонент | Попутное фрезерование (уменьшенная глубина) | Нижняя сила резания, меньше отклонение |
| Тяжёлая черновая обработка, нестабильная установка | Встречное фрезерование | Безопасное врезание, снижение затягивания |
| Долгосрочное точное производство | Попутное фрезерование | Более длительный срок службы инструмента, стабильное качество |
Распространённые проблемы фрезерования и их решения
Дребезг и вибрация
Дребезг — наиболее разрушительная проблема фрезерования: он ухудшает качество поверхности, сокращает срок службы инструмента и может привести к превышению размерных допусков на точных деталях.
Распространённые причины: чрезмерный вылет инструмента, низкая жёсткость станка, неправильная скорость шпинделя, слишком высокое радиальное врезание или слабое закрепление заготовки.
Решения:
- Сократите вылет инструмента до минимально необходимого для операции
- Уменьшите радиальную глубину резания и увеличьте осевую глубину (лучшее распределение нагрузки на стружку)
- Отрегулируйте скорость шпинделя, чтобы уйти от резонансных частот, вызывающих дребезг
- Увеличьте площадь контакта и силу зажима заготовки
- Переключитесь на попутное фрезерование для чистовых проходов, если дребезг возникает при встречном фрезеровании
Плохое качество поверхности
Если качество поверхности не соответствует требованиям по Ra, первыми переменными для исследования являются направление фрезерования, острота инструмента и отвод стружки.
Решения:
- Переключитесь на попутное фрезерование для чистовой обработки, если currently используется встречное
- Замените изношенный инструмент — тупые кромки резко увеличивают трение и значения Ra
- Увеличьте давление и объём СОЖ для улучшения отвода стружки
- Уменьшите подачу на зуб на финальном чистовом проходе
- Проверьте источники вибрации (биение шпинделя, ослабление крепления инструмента, смещение заготовки)
Поломка инструмента
Неожиданная поломка инструмента указывает на то, что фактические силы резания превышают возможности инструмента, обычно из-за плохого отвода стружки, неверных параметров или резких изменений врезания.
Решения:
- Проверьте отвод стружки — повторное резание стружки резко перегружает инструмент
- Используйте высоконапорный СОЖ или обдув воздухом для глубоких полостей
- Уменьшайте подачу на зуб при врезании (врезание с наклоном вместо врезания с погружением)
- Проверьте биение в держателе инструмента — даже биение 0,02 мм может удвоить эффективную нагрузку на стружку на отдельных зубьях
Тепловое расширение и размерный дрейф
При длительных циклах обработки тепловое расширение шпинделя, инструмента и заготовки может вызвать размерный дрейф, выводящий точные детали за пределы допуска.
Решения:
- Дайте станку прогреться перед началом точных работ
- Используйте попутное фрезерование для снижения тепловыделения в источнике
- Применяйте постоянную, непрерывную подачу СОЖ вместо прерывистого затопления
- Планируйте межоперационные измерения в длительных производственных циклах
Пример из практики: переход на попутное фрезерование алюминиевых корпусов
Предыстория: Производитель, выпускающий корпуса из алюминия 6061 для промышленных систем автоматизации, сталкивался с неприемлемым износом инструмента, жалобами клиентов на шероховатость поверхности и временем цикла обработки, ограничивающим производительность на 3-осевом обрабатывающем центре CNC.
Начальные условия:
- Метод фрезерования: только встречное фрезерование
- Шероховатость поверхности: Ra 3,0–3,8 мкм на чистовых проходах
- Стойкость инструмента: примерно 45 деталей на концевую фрезу до замены
- Время цикла на деталь: 18 минут
Выявленные проблемы: Встречное фрезерование вызывало наростообразование на алюминии, что приводило к задирам поверхности и нестабильным значениям Ra. Повышенное трение сокращало стойкость инструмента и требовало частой замены, что снижало время безотказной работы CNC. Качество поверхности было на грани косметических требований заказчика, что приводило к увеличению объёма контроля и периодической доработке.
Внесённые изменения:
| Параметр | До | После |
|---|---|---|
| Метод фрезерования | Встречное на протяжении всего процесса | Встречное черновое, попутное чистовое |
| Подача при чистовой обработке | 800 мм/мин | 1 100 мм/мин |
| Стратегия траектории инструмента | Стандартное линейное | Трохоидальное (на основе попутного) |
| Подача СОЖ | Затопление, низкое давление | Высокое давление, направленное в зону резания |
| Скорость вращения шпинделя | 8 000 об/мин | 10 000 об/мин |
Результаты после изменения процесса:
- Шероховатость поверхности на чистовых проходах: Ra 1,4–1,8 мкм (улучшение на 55%)
- Стойкость инструмента: примерно 90 деталей на концевую фрезу (увеличение на 100%)
- Время цикла: 13,5 минут на деталь (сокращение на 25%)
- Жалобы заказчика на доработку: устранены в течение первого месяца производства
Инженерный вывод: Обрабатывающий центр представлял собой современный 3-осевой станок CNC с шариковыми винтами и сервоуправлением — полностью способный к стабильному попутному фрезерованию. Исходная стратегия встречного фрезерования была унаследованным решением, которое никогда не пересматривалось. Для покупателей OEM это иллюстрирует, почему вопрос вашему поставщику CNC об их стратегии фрезерования для ваших конкретных деталей — это стоящий разговор о качестве и стоимости.
Советы по DFM для фрезерных операций на CNC
Хорошая практика проектирования для технологичности (DFM) снижает проблемы фрезерования ещё до того, как они достигнут цеха.
Избегайте чрезмерного радиального врезания. Большое радиальное перекрытие увеличивает силу резания, нагрев и отклонение. Для чистовой обработки алюминия радиальное врезание 30–50% от диаметра инструмента обычно оптимально. Для нержавеющей стали или титана 10–20% более целесообразно для длительной стойкости инструмента.
Проектируйте для жёсткого закрепления. Детали, которые трудно надёжно зажать, будут демонстрировать вибрацию и размерные отклонения при фрезеровании, особенно под воздействием тянущих вперёд сил попутного фрезерования. Проектирование плоских поверхностей для зажима и избегание чрезмерной консольной геометрии помогает.
Минимизируйте тонкие неподдерживаемые стенки. Толщина стенки менее 1,5–2 мм (в зависимости от материала и глубины) подвержена отклонению и вибрации при фрезеровании. Там, где тонкие стенки необходимы, указание стратегии попутной чистовой обработки с уменьшенной глубиной резания и высокой частотой вращения шпинделя помогает поддерживать размерную точность.
Согласуйте геометрию инструмента с материалом. Алюминий требует концевых фрез с большим углом наклона винтовой линии, полированными канавками и широким пространством для отвода стружки. Нержавеющая сталь требует геометрии с переменным шагом и покрытий AlTiN для термостойкости. Использование инструмента, оптимизированного для алюминия, на нержавеющей стали — или наоборот — резко сокращает стойкость инструмента и ухудшает качество поверхности независимо от стратегии фрезерования.
Четко указывайте требования к чистоте поверхности. Значения Ra, значения Rz и требования к внешнему виду (поверхности стороны A и стороны B) должны быть указаны на чертеже. Это позволяет программисту CNC правильно назначить попутное фрезерование для поверхностей, где это важно, и встречное фрезерование там, где допустимы черновые проходы.
Основные выводы
- Попутное фрезерование является стандартом для современной обработки CNC — оно обеспечивает лучшую чистоту поверхности, более длительный срок службы инструмента, меньшее тепловыделение и более высокую производительность по сравнению со встречным фрезерованием на жестких станках с низким люфтом.
- Встречное фрезерование остается необходимым для старых станков и черновых поверхностей — его противоположная сила резания предотвращает врезание фрезы на изношенном оборудовании и снижает ударную нагрузку на кромку на литых или окисленных поверхностях.
- Стружкообразование — это корневой механизм — от толстой к тонкой (попутное) снижает трение; от тонкой к толстой (встречное) увеличивает его.
- Материал имеет значение — алюминий, нержавеющая сталь и титан выигрывают от попутного фрезерования; чугун и черновые поковки часто выигрывают от встречного фрезерования на первом черновом проходе.
- Лучшая производственная стратегия часто является гибридной — встречное черновое фрезерование с последующим попутным чистовым фрезерованием балансирует защиту инструмента с требованиями к качеству поверхности.
- Для OEM покупателей, стратегия фрезерования — это реальная переменная качества и стоимости — стоит обсудить с вашим поставщиком CNC при размещении заказов на прецизионные компоненты.
Часто задаваемые вопросы
В чем основное различие между попутным и встречным фрезерованием?
Фундаментальное различие заключается в соотношении между вращением фрезы и направлением подачи заготовки. При попутном фрезеровании фреза вращается в том же направлении, что и подача, образуя стружку от толстой к тонкой с меньшим трением и тепловыделением. При встречном фрезеровании фреза вращается против подачи, образуя стружку от тонкой к толстой с большим трением до полного врезания. Это единственное различие определяет все последующие эффекты на чистоту поверхности, износ инструмента, тепловыделение и стабильность обработки. Современные станки CNC по умолчанию используют попутное фрезерование для большинства операций благодаря значительным преимуществам в производительности.
Почему попутное фрезерование обеспечивает лучшую чистоту поверхности, чем встречное?
Стружкообразование от толстой к тонкой при попутном фрезеровании означает, что режущая кромка сразу вступает в контакт при полной нагрузке, без фазы скольжения. Это устраняет трение, вызывающее размазывание поверхности, наростообразование и разрывы материала при встречном фрезеровании. Результат — более низкие значения Ra, более чистая обработанная поверхность и более стабильный внешний вид — особенно важно для алюминия, нержавеющей стали и прецизионных деталей с жесткими требованиями к поверхности. На практике чистовые проходы попутного фрезерования регулярно достигают значений Ra на 40–55% ниже, чем сопоставимые проходы встречного фрезерования.
Бывает ли встречное фрезерование лучше попутного?
Да — в определенных ситуациях. Встречное фрезерование безопаснее и стабильнее на старых ручных фрезерных станках с люфтом ходового винта, где тянущая вперед сила попутного фрезерования может вызвать неконтролируемое перемещение стола. Оно также работает лучше на первом черновом проходе по грубым литым или кованым поверхностям, где постепенное врезание стружки от тонкой к толстой снижает ударную нагрузку на режущую кромку. Многие производственные цеха используют гибридный подход: встречное фрезерование для черновой обработки, попутное фрезерование для получистовых и чистовых проходов.
Как стратегия фрезерования влияет на срок службы инструмента в производстве CNC?
Стратегия фрезерования влияет на срок службы инструмента главным образом через тепловыделение и трение. Стружкообразование от тонкой к толстой при встречном фрезеровании создает больше трения в зоне резания, повышая температуру резания и ускоряя износ по задней поверхности, лункообразование и наростообразование. Согласно отраслевым данным SME, температура резания является одним из strongest предикторов срока службы твердосплавного инструмента — более высокое трение при встречном фрезеровании напрямую приводит к более частой замене инструмента и более высоким затратам на инструмент на деталь. Эффективное стружкообразование при попутном фрезеровании снижает температуру резания и продлевает срок службы инструмента — измеримое преимущество в стоимости при крупносерийном производстве CNC.
Какой метод фрезерования следует указывать при закупке деталей CNC?
Для прецизионных обработанных компонентов из алюминия, нержавеющей стали или титана правильной спецификацией является попутное фрезерование для чистовых проходов. Попросите вашего поставщика CNC подтвердить, что они используют стратегии попутного фрезерования для всех элементов, критичных к чистоте поверхности. Для компонентов, изготовленных из грубых отливок или поковок, подход со встречным черновым / попутным чистовым фрезерованием является подходящим. Если ваш поставщик использует встречное фрезерование на протяжении всего процесса на современном оборудовании CNC без конкретной причины, это стоит обсудить — это может стоить вам качества поверхности и размерной стабильности.
Что вызывает вибрацию при фрезеровании CNC и как ее предотвратить?
Вибрация — это самовозбуждающиеся колебания, вызванные недостаточной жесткостью системы относительно сил резания. Общие причины включают чрезмерный вылет инструмента, большую радиальную глубину резания, слабое закрепление заготовки и неправильную скорость шпинделя, возбуждающую резонансную частоту в системе. Стратегии предотвращения включают сокращение вылета инструмента, увеличение площади контакта закрепления заготовки, уменьшение радиального врезания, регулировку скорости шпинделя и переход на попутное фрезерование для чистовых проходов (которое создает более низкие и более стабильные силы резания, чем встречное фрезерование). Трохоидальные траектории инструмента, поддерживающие постоянную нагрузку на стружку, особенно эффективны для устранения вибрации при фрезеровании карманов.
Как твердость материала влияет на выбор между попутным и встречным фрезерованием?
Более твердые материалы, как правило, усиливают аргументы в пользу попутного фрезерования, поскольку они более чувствительны к теплу и трению, которые создает встречное фрезерование. Нержавеющая сталь наклепывается на поверхности во время фазы трения при встречном фрезеровании, что делает последующие резы более агрессивными по отношению к инструменту. Низкая теплопроводность титана означает, что тепло концентрируется в зоне резания — а более высокое трение при встречном фрезеровании резко увеличивает эту тепловую нагрузку. Для чугуна абразивное содержание графита и грубый поверхностный слой делают встречное фрезерование подходящим для первого чернового прохода, а попутное фрезерование предпочтительно после того, как поверхность будет нарушена.
Может ли попутное фрезерование повредить детали, если оснастка недостаточно жесткая?
Да. Если люфт станка, вылет инструмента или слабое закрепление заготовки значительны, тянущая вперед сила резания при попутном фрезеровании может заставить стол или заготовку ускориться в сторону фрезы сверх запрограммированной подачи. Это перегружает инструмент, вызывает размерные ошибки и может сломать концевые фрезы или повредить прецизионные поверхности. Решение — напрямую устранить проблему жесткости: минимизировать вылет инструмента, убедиться в надежности закрепления заготовки и подтвердить, что люфт станка находится в пределах спецификации, прежде чем запускать агрессивные параметры попутного фрезерования. Для действительно изношенных или низкожестких оснасток встречное фрезерование является более безопасным выбором до тех пор, пока станок или оснастка не будут улучшены.
Написано инженерной командой CMS с более чем 15-летним опытом в прецизионной обработке CNC для аэрокосмической отрасли, промышленной автоматизации и производственных применений OEM. Технические источники: ASME Y14.5 (Размеры и допуски), ISO 513 (Классификация твердых режущих материалов), SME Machining Handbook (Данные по сроку службы инструмента и температуре резания).


