
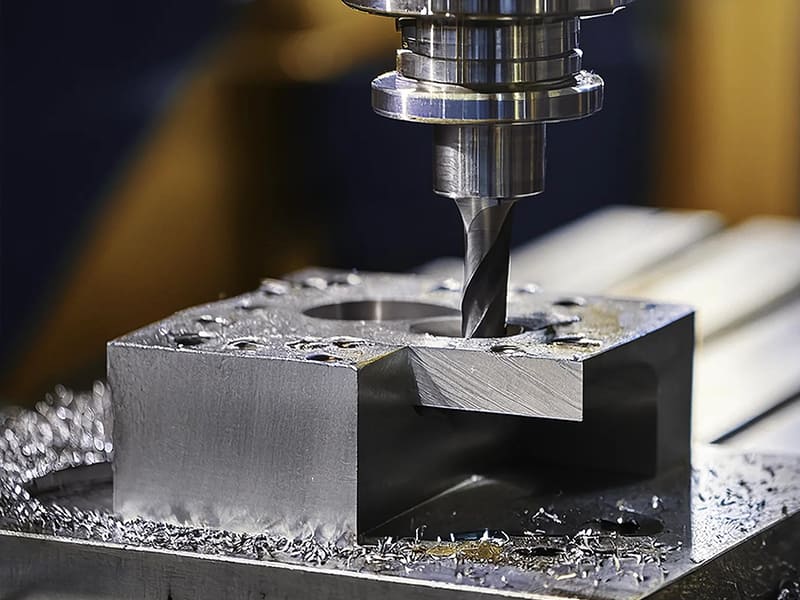
Компания по производству медицинских изделий обрабатывает титановые спинальные импланты из марки 23, используя те же режимы резания, что и в программе для нержавеющей стали 316L — скорость резания 120 м/мин со стандартными твердосплавными пластинами. Режущие кромки инструмента выходят из строя после 15 деталей против 200+ на нержавеющей стали. Тепло, концентрирующееся в зоне резания, вызывает преждевременный ямочный износ, наростообразование и поверхностные микротрещины на импланте. Снижение скорости резания до 45 м/мин, переход на мелкозернистый твердый сплав с покрытием TiAlN, подача СОЖ через шпиндель под давлением 70 бар и сокращение вылета инструмента на 30% продлевает срок службы инструмента до 80+ деталей со стабильным качеством поверхности. Подход к обработке, работающий для нержавеющей стали, не переносится на титан — термическое, механическое и химическое поведение материала в зоне резания требует принципиально иной стратегии. Мы регулярно оптимизируем программы обработки титана CNC для аэрокосмических и медицинских применений. Обработка титана CNC обеспечивает исключительное соотношение прочности и веса, коррозионную стойкость и биосовместимость — но при более высокой стоимости и сложности, чем алюминий или сталь. Успех зависит от контроля тепла, износа инструмента и вибрации за счёт правильного выбора марки, консервативных режимов резания, жёстких установок и агрессивной стратегии охлаждения.
Это руководство охватывает, почему выбирают титан, распространённые марки (2, 5, 7, 23), почему его трудно обрабатывать, проверенные лучшие практики, соображения по фрезерованию и токарной обработке, сравнение с алюминием и нержавеющей сталью, области применения, факторы стоимости, чистовую обработку поверхности и практическую систему принятия решений.
Почему использовать титан?
| Недвижимость | Инженерная ценность | По сравнению с |
|---|---|---|
| Прочность к весу | Прочный как сталь при ~60% веса | В 2 раза прочнее алюминия |
| Устойчивость к коррозии | Устойчив к морской воде, кислотам, хлоридам | Превосходит нержавеющую сталь в морской среде |
| Биосовместимость | Нетоксичен, интегрируется с костью | Необходим для имплантов |
| Жаростойкость | Сохраняет прочность до ~400–600°C | Лучше алюминия |
| Плотность | ~4,5 г/см³ | На 40% легче стали |
Титан — не универсальный материал, а выбор, обусловленный производительностью, для применений, где обычные металлы не могут одновременно удовлетворить требования по прочности, весу и воздействию окружающей среды. По нашим производственным данным, примерно 80% наших программ обработки титана CNC попадают в три категории: аэрокосмические конструкционные компоненты (критичный вес), медицинские импланты (критичная биосовместимость) и морские/химические детали (критичная коррозионная стойкость). Если ни один из этих факторов не применим, алюминий или нержавеющая сталь обычно обеспечивают достаточную производительность при значительно меньшей стоимости.
Общие оценки
| Класс | Тип | Сила | Лучшее для | Обрабатываемость |
|---|---|---|---|---|
| 2 класс | Технически чистый | Умеренный | Морская среда, химия, не несущие нагрузки в медицине | Легче (для титана) |
| Класс 5 (Ti-6Al-4V) | Альфа-бета сплав | Высокий | Аэрокосмос, конструкции, высокие нагрузки | Сложный (отраслевой стандарт) |
| Марка 7 | CP + палладий | Умеренный | Экстремальные кислотные/хлоридные среды | Аналогично марке 2 |
| Марка 23 (ELI) | Сверхнизкое содержание примесей внедрения | Высокий | Медицинские импланты, хирургия | Аналогично марке 5, более строгий контроль качества |
Класс 5 (Ti-6Al-4V) составляет примерно 50% всего использования титана — отраслевой стандарт для высокопрочных применений. Более высокая стоимость обработки, чем у марки 2, из-за большей прочности и тепловыделения. 2 класс — выбор с приоритетом коррозионной стойкости — меньшая прочность, но отличная формуемость и более лёгкая обработка. Марка 23 (ELI) — медицинский стандарт — более чистая композиция (меньше кислорода/железа) обеспечивает лучшую трещиностойкость и усталостную долговечность для имплантов. Одна распространённая ошибка, которую мы наблюдаем: указание марки 5, когда марка 2 соответствует механическим требованиям — надбавка за прочность добавляет 20–30% к стоимости обработки без функциональной выгоды в применениях с умеренной нагрузкой и коррозионным воздействием.
Почему титан трудно обрабатывать
| Проблема | Причина | Воздействие |
|---|---|---|
| Концентрация тепла | Теплопроводность ~1/6 от стали | Быстрый выход из строя режущей кромки |
| Деформационное упрочнение | Поверхность упрочняется во время резания | Последующие проходы сталкиваются с более твёрдым материалом |
| Упругий прогиб | Модуль упругости ~50% от стали | Дребезг, плохая точность на тонких элементах |
| Химическая реактивность | Реагирует с материалом инструмента при высокой температуре | Наростообразование, схватывание с инструментом |
| Высокая прочность при температуре | Сохраняет прочность в горячем состоянии | Требуются более высокие силы резания |
Тепло — это основная проблема. В отличие от алюминия (который быстро отводит тепло), титан задерживает тепло в зоне резания. Покрытия инструмента разрушаются. Задний и лункообразный износ ускоряется. Отказ инструмента часто происходит внезапно, а не постепенно — инструмент, режущий хорошо, может выйти из строя в течение 2–3 деталей, если параметры выходят в зону термического повреждения. По нашему опыту на производстве, примерно 70% отказов при обработке титана связаны с термическим повреждением инструмента — а не с механической перегрузкой. Контроль тепла через охлаждающую жидкость, скорость и стратегию врезания — это единственный наиболее важный фактор.
Геометрия усиливает сложность. Тонкие стенки прогибаются под действием сил резания (более низкий модуль упругости титана). Глубокие карманы задерживают тепло и ограничивают отвод стружки. Большой вылет инструмента увеличивает вибрацию. Детали, спроектированные без учёта характеристик обрабатываемости титана, стоят в 2–3 раза дороже в производстве, чем эквивалентная геометрия, оптимизированная для этого материала.
Лучшие практики
Инструментальная оснастка
Используйте острые мелкозернистые твердосплавные инструменты с термостойкими покрытиями (TiAlN, AlTiN). Поддерживайте острые режущие кромки — титан наказывает тупые инструменты экспоненциально возрастающим износом. Заменяйте по количеству деталей, а не по видимому износу — к моменту, когда износ становится видимым, целостность поверхности может быть уже нарушена.
Параметры резания
Низкая скорость резания + достаточная подача. Типичные скорости: 30–60 м/мин (против 200–400 м/мин для алюминия). Поддерживайте постоянную нагрузку на зуб — никогда не позволяйте инструменту тереться. Трение вызывает наклёп, что делает последующие проходы сложнее и ускоряет отказ инструмента. Предпочитайте попутное фрезерование для снижения тепловыделения и лучшего качества поверхности.
Охлаждающая жидкость (критично)
Высоконапорная охлаждающая жидкость через шпиндель (40–70+ бар), направленная в зону резания. Охлаждающая жидкость выполняет три функции: отвод тепла, удаление стружки и предотвращение химического связывания между титаном и материалом инструмента. Без достаточного охлаждения стойкость инструмента падает на 50–70%. По нашим производственным данным, переход от поливного охлаждения к охлаждению через шпиндель под давлением 70 бар на программах Grade 5 Ti-6Al-4V увеличивает стойкость инструмента примерно в 2,5 раза и улучшает стабильность качества поверхности на 40%.
Жёсткость оснастки
Короткий вылет инструмента. Жёсткие держатели инструмента (термозажимные или гидравлические — не цанговые). Жёсткое закрепление с достаточной поддержкой тонких элементов. Более низкая жёсткость титана означает, что вибрация начинается при меньших силах резания, чем у стали — всё в оснастке должно это компенсировать.
Технологическая стратегия
Избегайте задержки в резе — непрерывное движение инструмента предотвращает локальное накопление тепла и наклёп. Для точных деталей: черновая обработка → снятие напряжений → чистовая обработка для улучшения размерной стабильности. Оставляйте припуск на чистовую обработку для финальных проходов на оптимизированных параметрах.
Фрезерование vs Точение vs 5-осевая обработка
| Процесс | Лучшее для | Ключевая задача |
|---|---|---|
| Фрезерование с ЧПУ | Кронштейны, корпуса, сложные профили | Прерывистое резание → тепловые пики |
| Токарная обработка с ЧПУ | Валы, пальцы, втулки | Наростообразование, непрерывное тепло |
| 5-осевая | Аэрокосмическая отрасль, медицина, сложная геометрия | Сложность программирования, стоимость |
| EDM/Шлифование | Закалённые участки, тонкие элементы | Медленнее, дороже |
Фрезерование справляется со сложной геометрией, но прерывистое резание создаёт термические циклы. Точение обеспечивает более стабильное непрерывное резание — лучший контроль стружки и более стабильное качество поверхности на телах вращения. 5-axis сокращает количество установок на сложных многосторонних титановых компонентах — сокращение установок часто оправдывает более высокую стоимость станко-часа за счёт улучшенной точности и меньшей накопленной погрешности.
Титан vs Алюминий vs Нержавеющая сталь
| Фактор | Титан | Алюминий | Нержавеющая сталь |
|---|---|---|---|
| Обрабатываемость | Трудности | Легко | Умеренный |
| Прочность к весу | Отлично | Хорошо | Умеренный |
| Устойчивость к коррозии | Отлично | Хорошо | Хорошая–Отличная |
| Стоимость материала | Высокая (в 3–10 раз выше Al) | Низкий | Средний |
| Стоимость обработки | Высокая (в 2–4 раза выше Al) | Низкий | Средний |
| Идеально подходит для | Аэрокосмическая отрасль, медицина, морская промышленность | Лёгкость, прототипы | Пищевая промышленность, медицина, конструкции |
Логика выбора: Выбирайте титан, когда вес + прочность + коррозионная стойкость должны быть удовлетворены одновременно. Выбирайте алюминий, когда важны стоимость и скорость обработки, а нагрузки умеренные. Выбирайте нержавеющую сталь, когда нужны коррозионная стойкость + прочность без ценовой надбавки титана. В проектах, которые мы реализовали, переход с титана на алюминий 7075-T6 там, где коррозия не является проблемой, обычно снижает общую стоимость детали на 60–70% — надбавка за титан оправдана только тогда, когда его уникальное сочетание свойств функционально необходимо.
Приложения
| Промышленность | Типичные детали | Почему титан |
|---|---|---|
| Аэрокосмическая промышленность | Кронштейны, крепёж, детали двигателей | Удельная прочность + жаростойкость |
| Медицинский | Имплантаты, хирургические инструменты | Биосовместимость + коррозионная стойкость |
| Морской | Клапаны, фитинги, детали насосов | Устойчивость к морской коррозии |
| Химическая промышленность | Теплообменники, компоненты реакторов | Кислото- и хлоридостойкость |
| Робототехника | Рычаги, шарниры, конструктивные детали | Снижение веса для эффективности движения |
Факторы стоимости
| Драйвер | Воздействие |
|---|---|
| Сырьё | В 3–10 раз дороже алюминия |
| Скорость резания | 20–40% скорости алюминия → более длительные циклы |
| Расход инструмента | Износ в 3–5 раз быстрее, чем у алюминия |
| Требования к СОЖ | Обязательная подача высокого давления через шпиндель |
| Сложность геометрии | Глубокие карманы/тонкие стенки увеличивают стоимость |
| Инспекция | Более строгие требования для аэрокосмического/медицинского соответствия |
Стратегии снижения затрат
Упростите геометрию — избегайте глубоких карманов, тонких стенок, острых внутренних углов. Используйте стандартные внутренние радиусы, соответствующие доступным размерам инструмента. Указывайте Grade 2 вместо Grade 5, когда прочность позволяет — проще обработка, ниже стоимость материала. Применяйте жёсткие допуски только на функциональных элементах. Используйте 5-axis стратегически для сокращения установок. DFM-анализ перед производством обычно выявляет снижение затрат на 20–40% в титановых программах.
Чистота поверхности
| Отделка | Цель | Типичный Ra |
|---|---|---|
| Обработанный | Функциональная, наименьшая стоимость | 1,6–3,2 мкм |
| Дробеструйная обработка | Равномерный матовый вид | ~1,6–3,2 мкм |
| Полированные | Гладкая, эстетичная | <0,8 мкм |
| Пассивированная | Коррозионная стойкость + чистота | Н/Д (химическая) |
| Анодированный | Цветовое кодирование, оксидный слой | Н/Д (интерференционный цвет) |
| Электрополированная | Ультрагладкая (медицинская) | <0,4 мкм |
Анодирование титана создаёт интерференционные цвета (синий, фиолетовый, золотой) без красителя — используется для идентификации медицинских инструментов и потребительской эстетики. Пассивация удаляет поверхностные загрязнения для медицинских и химических применений.
Руководство по принятию решений
| Требование | Рекомендация |
|---|---|
| Лёгкость + высокая прочность | Титан |
| Коррозия (морская среда/химическая) | Титан |
| Медицинская биосовместимость | Grade 2 или Grade 23 |
| Чувствительность к стоимости | Алюминий или нержавеющая сталь |
| Сложная геометрия, требуется титан | Сначала оптимизируйте DFM |
| Большой объём | Подтвердите стабильность процесса на раннем этапе |
Заключение
Обработка титана CNC обеспечивает непревзойдённое соотношение прочности и веса, коррозионную стойкость и биосовместимость — но требует принципиально иной стратегии обработки, чем алюминий или сталь. Контроль тепла (СОЖ через шпиндель), консервативные скорости резания (30–60 м/мин), острый твердосплавный инструмент с покрытием и жёсткие установки обязательны. Выбор марки (2 для коррозионной стойкости, 5 для прочности, 23 для медицины) и оптимизация DFM (избегайте глубоких карманов, тонких стенок, ненужных жёстких допусков) определяют, обеспечит ли титановая программа высокопроизводительные детали при приемлемой стоимости или превратится в дорогостоящее упражнение по обработке. Выбирайте титан, когда его уникальное сочетание свойств действительно необходимо — и инвестируйте в стратегию обработки для её правильного выполнения. Нужна помощь с обработкой титана CNC? [Свяжитесь с нашей инженерной командой] для выбора марки, DFM-анализа и производственной поддержки.
Часто задаваемые вопросы
Трудно ли обрабатывать титан?
Да — тепло концентрируется на режущей кромке (~1/6 теплопроводности стали), вызывая быстрый износ инструмента. Пониженная жёсткость создаёт риск вибрации. Требуются низкие скорости резания (30–60 м/мин), СОЖ высокого давления, острый твердосплавный инструмент с покрытием и жёсткие установки.
Какая марка титана лучше всего подходит для CNC?
Grade 5 (Ti-6Al-4V) для высокопрочных аэрокосмических/конструкционных деталей. Используйте Grade 2 для коррозионных применений с умеренной нагрузкой или Grade 23 для медицинских имплантатов. Избегайте завышения требований до Grade 5, когда Grade 2 соответствует требованиям — экономия 20–30% стоимости обработки.
Почему титан дорог в обработке?
Стоимость материала в 3–10 раз выше алюминия. Скорости резания составляют 20–40% алюминия. Инструмент изнашивается в 3–5 раз быстрее. Требуется СОЖ высокого давления через шпиндель. Сложная геометрия усиливает все эти факторы.
Титан против алюминия — когда что выбирать?
Титан — когда вес + прочность + коррозионная стойкость должны быть удовлетворены одновременно. Алюминий — когда важны стоимость и скорость обработки, а нагрузки умеренные. Переход на алюминий 7075 там, где коррозионная стойкость не критична, обычно экономит 60–70% общей стоимости детали.
Как снизить стоимость обработки титана?
Упростите геометрию (без глубоких карманов/тонких стенок). Используйте стандартные радиусы. Указывайте Grade 2, когда возможно. Применяйте жёсткие допуски только там, где необходимо. Используйте 5-axis для сокращения установок. DFM-анализ обычно выявляет экономию 20–40%.


