
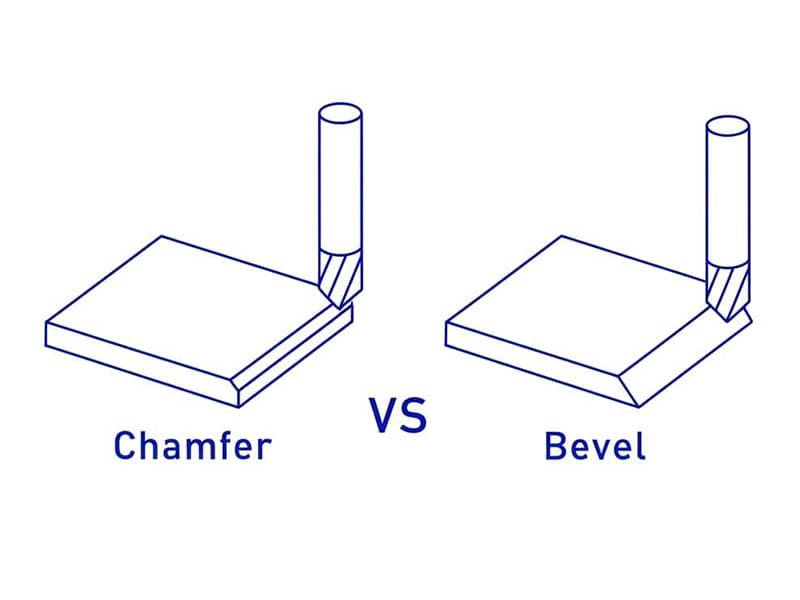
Производственный цех получает чертёж с требованием “скошенные кромки” на всех наружных углах алюминиевого корпуса, обработанного на CNC. Цех выполняет скосы 30° глубиной 3 мм на каждой кромке — добавляя 12 минут машинного времени на деталь по 18 кромкам. Однако конструктор на самом деле имел в виду простые фаски для удаления заусенцев (C0.5 × 45°) для безопасного обращения и сборки — операция длительностью 30 секунд на деталь со стандартным инструментом. Эта нечёткая спецификация вызвала 12-кратное увеличение необходимого времени обработки и $14 на деталь в виде ненужных затрат по программе из 500 штук. Мы регулярно проверяем спецификации фасок и скосов на чертежах CNC в ходе DFM. Фаска и скос оба изменяют кромки — но они служат принципиально разным целям. Фаска — это небольшое стандартизированное снятие кромки (обычно 45°) для удаления заусенцев, безопасности и сборки. Скос — это более крупная, функционально определённая наклонная поверхность для подготовки под сварку, структурных переходов или декоративного оформления. Использование неправильного термина или спецификации создаёт предсказуемые производственные потери.
Это руководство охватывает определения, ключевые различия, сравнение с галтелями, когда использовать каждый, влияние на обработку CNC, применение в сварке и листовом металле, как наносить размеры на чертежах, анализ затрат и практическую систему принятия решений.
Что такое фаска?
Фаска заменяет острую кромку 90° небольшой плоской поверхностью под углом — чаще всего 45°. Это один из самых универсальных элементов в обработанных и изготовленных деталях.
Типичное обозначение: C1.0 × 45° (фаска 1 мм под 45 градусов).
Функции: Удаляет острые кромки для безопасного обращения. Обеспечивает заход для сборки (вал в отверстие, вставка крепежа). Создаёт переход начала резьбы для предотвращения перекрёстного нарезания. Незначительное снижение концентрации напряжений в острых углах. Стандартные размеры (C0.5, C1.0, C1.5) охватывают подавляющее большинство применений. По нашим производственным данным, примерно 85% фасок, которые мы обрабатываем, — это C0.5 или C1.0 под 45° — стандартизация на этих двух размерах по всей линейке продукции сокращает смену инструмента, упрощает программирование и снижает стоимость финишной обработки кромок примерно на 30% по сравнению с индивидуальными размерами для каждого элемента.
Что такое скос?
Скос — это наклонная поверхность, заменяющая острую кромку — обычно крупнее фаски, с углом, который варьируется в зависимости от функции (обычно 20°–45°). В отличие от небольшого снятия кромки фаски, скос охватывает значительную площадь поверхности и служит структурной, соединительной или эстетической цели.
Основное применение: Подготовка под сварку. Скосы создают правильную геометрию разделки (V-образная разделка, односторонний скос), которая обеспечивает проникновение присадочного материала и гарантирует проплавление на полную глубину. Типичные углы скоса под сварку: 30°–37.5° на сторону. Без надлежащих скосов на толстых сечениях сварные швы рискуют получить неполное проплавление — создавая соединения, которые разрушаются под нагрузкой.
Другие применения: Увеличенная площадь склеивания для клеевых соединений. Структурные переходы нагрузки между поверхностями. Декоративные кромки на потребительских товарах и архитектурных панелях.
Ключевые различия
| Фактор | Фаска | Скос |
|---|---|---|
| Размер | Небольшое снятие кромки (обычно C0.5–C2) | Более крупная функциональная поверхность |
| Угол | Обычно 45° (стандартизированный) | Любой угол (20°–45°+) |
| Цель | Удаление заусенцев, безопасность, сборка | Подготовка под сварку, склеивание, эстетика |
| Стоимость CNC | Низкая (один проход, стандартные инструменты) | Выше (большая поверхность, точный угол) |
| Обозначение на чертеже | C × угол (например, C1 × 45°) | Угол + глубина/длина или спецификация сварки |
| Структурное влияние | Минимальный | Может влиять на прочность соединения, путь нагрузки |
Различие, которое имеет значение: Если элемент небольшой и только удаляет острую кромку → фаска. Если он определяет функциональную поверхность или геометрию соединения → скос. Одна распространённая ошибка, которую мы видим: чертежи используют “фаска” и “скос” как взаимозаменяемые — заставляя поставщиков либо недообрабатывать (простое снятие кромки там, где требовалась подготовка под сварку), либо переобрабатывать (полный скос там, где достаточно было удаления заусенцев). Чёткая терминология предотвращает обе ошибки.
Фаска vs Скос vs Галтель
| Тип кромки | Форма | Лучшее для | Поведение при напряжениях |
|---|---|---|---|
| Фаска | Плоский угловой срез | Сборка, удаление заусенцев | Минимальная польза для напряжений |
| Скос | Наклонная поверхность | Сварка, склеивание, проектирование | Умеренная (переход нагрузки) |
| Филе | Скруглённый радиус | Усталостная прочность | Лучший (значительно снижает Kt) |
Когда геометрия криволинейна → это галтель, а не фаска или скос. Галтели снижают концентрацию напряжений гораздо эффективнее, чем фаски — для усталостно-критичных или высоконагруженных углов радиус галтели почти всегда является лучшим инженерным выбором. Фаски и скосы — это плоские элементы, которые не обеспечивают такого же преимущества в распределении напряжений.
Логика выбора: Безопасность кромки/сборка → фаска. Подготовка под сварку/склеивание → скос. Усталость/критичность по напряжениям → галтель.
Когда использовать фаску
Удаление заусенцев и безопасное обращение: Удаляет острые кромки после CNC обработки, резки листового металла и пробивки. Стандартная практика практически для всех механически обработанных деталей.
Направляющая для сборки: Направляет валы в отверстия, штифты в расточки и крепёж в резьбу. Снижает усилие вставки и риск перекоса. Критично для автоматизированной сборки, где самоцентрирование повышает производительность.
Начало резьбы: Фаска на входе резьбы предотвращает перекос резьбы и улучшает заход инструмента. Необходима как на внутренних (вход в резьбовое отверстие), так и на наружных резьбах.
Стандартная CNC обработка кромок: Добавляется в ходе обычной траектории инструмента с минимальным влиянием на время цикла. Часто является финальной операцией перед завершением детали. По нашему опыту на производстве, добавление фасок C0.5 × 45° на все наружные кромки типовой детали CNC добавляет примерно 15–30 секунд времени цикла — незначительные затраты для существенного улучшения безопасности обращения и качества сборки.
Когда использовать скос
Подготовка под сварку (основное применение): Создаёт геометрию канавки для проникновения присадочного материала. V-образная канавка (с обеих сторон), односторонний скос (с одной стороны) или двусторонний скос (толстые сечения). Стандартные углы: 30°–37,5° на сторону согласно спецификациям AWS/ISO. Также необходимо определить притупление (полку) и зазор корня шва. Без надлежащей геометрии скоса сварные швы подвержены риску непровара — наиболее опасного дефекта сварки, поскольку он невидим с поверхности, но compromетирует структурную целостность.
Клеевое соединение: Большая площадь поверхности улучшает прочность соединения и распределение нагрузки. Обычно применяется в композитных конструкциях и при склеивании металлов.
Декоративные/архитектурные кромки: Контролируемая угловая отделка для потребительских товаров, корпусов электроники и архитектурных панелей. Создаёт намеренные визуальные линии кромок, отличающиеся от простого снятия фаски.
Структурные переходы: Сглаживает путь нагрузки между поверхностями различной толщины или ориентации.
Влияние на обработку CNC
| Фактор | Фаска | Скос |
|---|---|---|
| Инструментальная оснастка | Стандартная фасочная фреза/центровочное сверло | Может потребоваться настройка нестандартного угла |
| Программирование | Простое (один проход) | Более сложное (большая поверхность) |
| Время цикла | Короткое (секунды) | Длительное (зависит от размера) |
| Качество поверхности | Обычно некритично | Может потребоваться спецификация Ra |
| Стабильность | Легко обеспечивается от партии к партии | Требуется контроль точности угла |
Фаски по умолчанию удобны для CNC — один инструмент, один проход, минимальное программирование. Стандартные фасочные фрезы 45° доступны в любом цехе. Скосы требуют явного определения угла, потенциально многоосевой обработки для нестандартных углов и более длительного времени цикла для больших поверхностей. Качество поверхности на видимых скосах может потребовать дополнительной финишной обработки.
Практический вывод для серийного производства: Стандартизация размеров фасок (только C0.5 и C1.0) по всей линейке продукции устраняет смену инструмента между деталями и сокращает время программирования. Множество вариаций скосов увеличивает сложность наладки и снижает эффективность производства. По нашим производственным данным, детали со стандартизированными спецификациями фасок обрабатываются примерно на 10–15% быстрее в серийном производстве по сравнению с деталями со смешанными нестандартными спецификациями кромок.
Сварка и листовой металл
Скосы необходимы для сварки. Они обеспечивают объём канавки для присадочного материала и проплавления. Без надлежащей подготовки скоса сварные швы толстых сечений не могут достичь полного проплавления. Фаски слишком малы, чтобы служить сварочными канавками — они полезны для удаления заусенцев перед сваркой и улучшения подгонки, но не обеспечивают геометрию, необходимую для структурных швов.
Листовой металл: Скосы применяются на более толстых листах, требующих структурных сварных швов. Фаски используются для удаления заусенцев с кромок после лазерной резки, пробивки или резки на гильотине. Оба элемента улучшают безопасное обращение с острыми резаными кромками.
Как наносить размеры на чертежах
| Особенность | Пример обозначения | Примечания |
|---|---|---|
| Стандартная фаска | C1 × 45° | Размер + угол (явно) |
| Сварной скос | 30° ±2°, притупление 1 мм | Угол + притупление + стандарт |
| Снятие кромки (некритичное) | Притупить острые кромки 0,1–0,3 | Общее примечание об удалении заусенцев |
| Декоративный скос | 30° × 3 мм, Ra 0,8 | Угол + глубина + чистота поверхности |
Обозначение размеров фаски: Всегда указывайте размер + угол для функциональных кромок. “C1” само по себе неоднозначно, если стандарт компании не определяет угол по умолчанию. Обозначение размеров скоса: Определите угол И линейный размер (глубину или длину). Для подготовки под сварку укажите притупление, зазор и применимый стандарт сварки (AWS D1.1, ISO 9692 и т.д.). Примечания о снятии кромок: “Притупить острые кромки 0,1–0,3” допустимо только для некритичных кромок. Никогда не используйте общие примечания для кромок, критичных для сборки, герметизации или внешнего вида.
Стоимость
Фаски: Незначительное влияние на стоимость. Стандартный инструмент, однопроходная обработка, минимальное время цикла. Самая экономически эффективная кромочная операция в производстве.
Скосы: Стоимость растёт с размером, точностью угла и требованиями к поверхности. Нестандартные углы могут потребовать специального инструмента или многоосевого позиционирования. Большие скосы на толстых плитах могут потребовать огневой/плазменной резки с последующим шлифованием. Видимые скосы, требующие стабильной чистоты поверхности, увеличивают стоимость отделки.
Стратегия контроля затрат: По умолчанию используйте стандартные фаски (C0.5, C1.0 под 45°) для всех нефункциональных кромок. Указывайте скосы только там, где этого требуют сварка, склеивание или конструкция. Чёткие обозначения на чертеже предотвращают ошибки интерпретации поставщиком, которые завышают стоимость.
Руководство по принятию решений
| Нужно | Выбрать |
|---|---|
| Безопасность кромок / удаление заусенцев | Фаска |
| Заход для сборки | Фаска |
| Начало резьбы | Фаска |
| Проплавление сварного шва | Скос |
| Зона клеевого соединения | Скос |
| Декоративная угловая кромка | Скос |
| Усталостно-критичный угол | Галтель (не фаска и не скос) |
| Стандартная кромка с учётом стоимости | Фаска (C0.5 или C1.0 × 45°) |
Заключение
Фаска и скос оба изменяют кромки — но они служат разным инженерным целям и имеют разную стоимость изготовления. Фаски — это небольшие стандартизированные снятия кромок под 45° для удаления заусенцев, безопасности и сборки — быстро обрабатываются, низкая стоимость, стандарт практически для каждой детали CNC. Скосы — это более крупные функциональные поверхности с определённым углом для подготовки под сварку, склеивания, структурных переходов и декоративного оформления — требуют больше времени обработки, явного указания и более высокой стоимости.
Чёткая спецификация предотвращает наиболее распространённую и наиболее дорогостоящую ошибку: использование терминов как взаимозаменяемых и обработку не той кромки. По умолчанию используйте фаски для стандартных кромок. Указывайте скосы только тогда, когда этого требует функция. Используйте галтели, когда приоритетом является прочность или усталостная долговечность. Нужна помощь в оптимизации спецификаций кромок для ваших деталей CNC или сварных конструкций? [Свяжитесь с нашей инженерной командой] для DFM-анализа и производственной поддержки.
Часто задаваемые вопросы
В чём разница между фаской и скосом?
Фаска — это небольшое плоское снятие кромки (обычно C0.5–C2 под 45°) для удаления заусенцев и сборки. Скос — это более крупная угловая поверхность под любым заданным углом для подготовки под сварку, склеивания или дизайна. Фаска = элемент безопасности кромки. Скос = функциональная поверхность.
Фаска — это то же самое, что скос?
В широком смысле фаска — это разновидность скошенной кромки. В инженерных чертежах и производстве они рассматриваются по-разному: фаска малая и стандартизированная, скос крупнее и определяется функцией. Использование их как взаимозаменяемых приводит к ошибкам в спецификации.
Когда следует использовать галтель вместо них?
Когда угол является усталостно-критичным или подвергается циклическому нагружению. Галтели (скруглённые радиусы) снижают концентрацию напряжений гораздо эффективнее, чем плоские фаски или скосы. Для несущих углов галтели почти всегда являются лучшим выбором.
Что дороже в обработке?
Стандартные фаски (C0.5, C1.0 × 45°) имеют незначительную стоимость — один проход стандартным инструментом. Скосы стоят дороже, когда включают нестандартные углы, большие поверхности или требования к чистоте поверхности. По умолчанию используйте фаски для экономичных конструкций.
Как обозначать их на чертежах?
Фаска: C1 × 45° (размер + угол). Скос: 30° × 3 мм (угол + глубина). Сварной скос: укажите угол, притупление, зазор и применимый стандарт. Никогда не используйте общие примечания “притупить кромки” для функциональных или внешне критичных элементов.


