
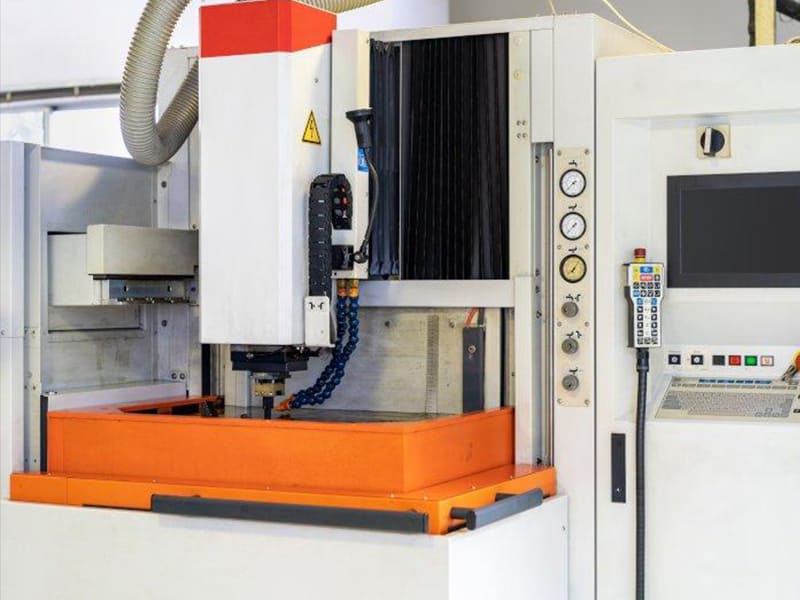
Конструктор пресс-форм присылает нам полость литьевой формы с рёбрами 0,8 мм, внутренними углами R0,1 мм и глубиной 35 мм — всё из закалённой стали H13 твёрдостью HRC 58. Ни одна концевая фреза не может достичь этих элементов. Самый малый практичный резец отклоняется на такой глубине, а радиусы углов меньше радиуса любого стандартного инструмента. Именно здесь в дело вступает станок-прошивка EDM. Мы отрабатываем этот сценарий еженедельно в нашем цехе пресс-форм — фрезерование CNC обрабатывает 80–90% полости, а EDM доводит элементы, до которых резцы физически не могут добраться.
Эта статья рассматривает станки-прошивки EDM с инженерной точки зрения и с позиции производства пресс-форм: как работает процесс, ключевые параметры, управляющие точностью, выбор материала электродов, достижимая точность и чистота поверхности, различия между прошивкой EDM и проволочной EDM, применение в производстве пресс-форм и структура затрат. Будь вы конструктором пресс-форм, задающим элементы EDM, инженером, планирующим технологический процесс оснастки, или закупщиком, оценивающим возможности EDM у поставщиков, цель — объяснить, когда и почему прошивка EDM является правильным процессом — и что определяет его стоимость.
Что такое станок-прошивка EDM?
Станок-прошивка EDM (также называемый копировально-прошивочным EDM или шпиндельным EDM) удаляет материал с помощью контролируемых электрических разрядов — а не режущих инструментов. Профилированный электрод постепенно “погружается” в заготовку, воспроизводя свою обратную геометрию посредством электроэрозии. Механический контакт между электродом и заготовкой отсутствует.
Три элемента обеспечивают его работу: электрод (обычно графит или медь, обработанный до обратной формы полости), заготовка (любой электропроводный материал — закалённая сталь, твёрдый сплав, титан), и диэлектрическая жидкость (масло для EDM, которое изолирует до пробоя напряжения, затем вымывает продукты эрозии и стабилизирует разряды).
Поскольку усилие резания отсутствует, станки-прошивки EDM обрабатывают закалённые инструментальные стали твёрдостью HRC 55–62+ без отклонения инструмента, вибрации или погрешности, связанной с износом. Это делает EDM незаменимым для полостей пресс-форм, острых внутренних углов, глубоких рёбер и элементов, к которым фрезерный инструмент CNC физически не может получить доступ.
Как работает процесс прошивки EDM
Электрод и заготовка подключены к источнику питания с крошечным зазором между ними — обычно 0,01–0,05 мм. Когда напряжение возрастает достаточно, чтобы пробить изоляцию диэлектрической жидкости, образуется контролируемый разряд. Каждый разряд создаёт локальные температуры 8 000–12 000°C, мгновенно расплавляя и испаряя микроскопическое количество материала заготовки.
Это происходит тысячи раз в секунду. Каждый разряд создаёт крошечный кратер. Повторяющиеся разряды постепенно воспроизводят форму электрода в заготовке. Диэлектрическая жидкость непрерывно вымывает эродированные частицы из зазора, предотвращая накопление продуктов эрозии, которое дестабилизировало бы процесс.
Последовательность следует чёткой схеме: генерация разряда → локальный нагрев → выброс материала → формирование поверхности. Поскольку электрод несёт обратную геометрию, заготовка приобретает точную форму полости по мере продвижения электрода.
Ключевые параметры процесса
Разрядный ток управляет энергией разряда. Более высокий ток удаляет материал быстрее, но даёт более шероховатые поверхности. Более низкий ток обеспечивает тонкую отделку при меньшей скорости. Черновая обработка обычно использует высокий ток; чистовая — постепенно более низкие настройки.
Длительность импульса определяет, как долго длится каждый разряд. Короткие импульсы (1–10 мкс) создают малые кратеры и гладкие поверхности. Более длинные импульсы увеличивают скорость съёма, но делают поверхность шероховатой.
Межэлектродный зазор (0,01–0,05 мм) должен оставаться стабильным. Слишком малый вызывает короткие замыкания. Слишком большой снижает энергию разряда и дестабилизирует обработку. Современные станки используют сервоуправляемое позиционирование электрода для автоматического поддержания зазора.
Давление прокачки обеспечивает поток диэлектрика через зазор. Надлежащая прокачка удаляет продукты эрозии, предотвращает нестабильные разряды и поддерживает точность. По нашему цеховому опыту, недостаточная прокачка — единственная наиболее частая причина дефектов поверхности и размерного дрейфа в работе EDM — это параметр, который операторы чаще всего недооценивают.
При оптимизированных параметрах современные станки-прошивки EDM достигают допуска ±0,005–0,01 мм и чистоты поверхности Ra 0,4–1,6 мкм на чистовых проходах.
Материалы электродов
| Материал | Сильные стороны | Лучшее для |
|---|---|---|
| Графит | Высокая термостойкость, низкий износ при черновой обработке, легко обрабатывается | Крупные полости, черновая-получистовая EDM |
| Медь | Отличная проводимость, стабильные разряды, гладкая отделка | Прецизионная чистовая обработка, полости с мелкими деталями |
| Медь–вольфрам | Очень низкий износ, высокая размерная стабильность | Микро-EDM, прецизионные элементы, острые кромки |
Большинство технологических процессов EDM используют несколько электродов последовательно — графит для черновой обработки, медь для чистовой. Этот подход балансирует скорость с качеством поверхности. По нашим производственным данным, последовательность из трёх электродов (черновой графит → получистовой графит → чистовой медный) обычно достигает Ra 0,8 мкм или лучше, сохраняя стоимость электродов на 30–40% ниже, чем при полностью медном подходе.
Точность и чистота поверхности
| Параметр | Типичный диапазон |
|---|---|
| Допуски на размеры | ±0,005–0,01 мм |
| Минимальный размер элемента | 0,1–0,2 мм |
| Шероховатость поверхности (черновая) | Ra 3,2–6,3 мкм |
| Шероховатость поверхности (чистовая) | Ra 0,4–1,6 мкм |
| Ультратонкая чистовая обработка | Ra 0,1–0,2 мкм |
Точность зависит от компенсации износа электрода (современные станки регулируют автоматически), стабильного контроля межэлектродного зазора и стратегий многопроходной обработки — черновая EDM → получистовая → тонкая чистовая. Каждый проход повышает точность и улучшает качество поверхности.
Поскольку EDM не создаёт усилий резания, он обрабатывает тонкие рёбра, глубокие полости и острые внутренние углы без отклонений — особенности, которые невозможно точно обработать фрезерными инструментами на закалённой стали.
Прошивной EDM против проволочного EDM
| Особенность | Электроэрозионная обработка с погружением | Электроэрозионная резка |
|---|---|---|
| Инструмент | Профильный электрод (графит/медь) | Тонкая проволока (обычно латунь) |
| Геометрия | 3D-полости и внутренние элементы | 2D-профили и сквозные резы |
| Подготовка электрода | Требуется индивидуальный электрод | Индивидуальный электрод не требуется |
| Идеально подходит для | Полости пресс-форм, глубокие рёбра, острые углы | Профили пуансонов, прецизионные плиты, шестерни |
Используйте прошивной EDM когда геометрия представляет собой глухую полость, сложную внутреннюю форму или элемент, требующий острых углов в закалённой стали. Используйте проволочный EDM при резке на всю толщину заготовки вдоль 2D-профиля.
В большинстве цехов по изготовлению пресс-форм оба процесса работают совместно. Проволочный EDM вырезает вставки и профили. Прошивной EDM создаёт детализированные внутренние полости. Сочетание обоих с фрезерованием CNC обеспечивает наиболее эффективный рабочий процесс для сложной оснастки.
Применения в производстве пресс-форм
Литьевые формы под давлением
Сложные элементы полостей — узкие рёбра (0,5–1,0 мм), глубокие карманы (30–50 мм), острые внутренние углы (R0,1–R0,3 мм) — до которых не могут добраться фрезы CNC. Графитовые или медные электроды воспроизводят эти элементы в закалённой стали H13 или SKD61 с жёсткими допусками и стабильной текстурой поверхности.
Пресс-формы для литья под давлением
Пресс-формы для литья под давлением алюминия, магния и цинка требуют закалённых полостей со сложной геометрией и комплексными поверхностями разъёма. EDM обрабатывает пересечения глубоких каналов охлаждения и мелкие детали, которые фрезерование оставляет незавершёнными.
Штампы
Закалённые пуансоны из инструментальной стали, узкие пазы и прецизионные элементы для формообразования металла. EDM устраняет проблемы износа режущего инструмента на материалах выше HRC 55.
Практический рабочий процесс: В реализованных нами проектах фрезерование CNC удаляет 85–95% материала, затем прошивной EDM дорабатывает элементы, до которых не может добраться фрезерование — острые углы, глубокие рёбра и мелкие детали. Такое сочетание минимизирует общее время обработки, обеспечивая точность, требуемую этими применениями.
Структура затрат
EDM стоит дороже в час, чем обычное фрезерование, из-за более медленного съёма материала и дополнительных расходных материалов.
| Фактор стоимости | Воздействие |
|---|---|
| Изготовление электродов | Индивидуальные электроды должны быть изготовлены заранее — часто несколько на одну полость |
| Время обработки | Более медленная скорость съёма, чем при фрезеровании — особенно на чистовых проходах |
| Диэлектрическая жидкость | Непрерывный расход плюс обслуживание системы фильтрации |
| Электроэнергия | Непрерывный электрический разряд на протяжении всей обработки |
Время обработки доминирует в стоимости EDM. Сложные полости пресс-форм, требующие черновых, получистовых и чистовых проходов с несколькими электродами, могут занимать 10–40 часов на полость. Однако для элементов, которые невозможно обработать фрезерованием CNC — острые внутренние углы в закалённой стали, глубокие узкие рёбра, микроэлементы — EDM не является альтернативным процессом. Это единственный практичный вариант.
Заключение
Прошивной станок EDM удаляет материал посредством электроэрозии с использованием профильных электродов, создавая сложные внутренние полости, острые углы и прецизионные элементы в закалённых материалах, до которых не может добраться фрезерование CNC. Качество процесса зависит от разрядных параметров, выбора электрода и контроля промывки. При надлежащей оптимизации современный EDM достигает допуска ±0,005–0,01 мм и шероховатости Ra 0,4–1,6 мкм — что необходимо для литьевых пресс-форм, пресс-форм для литья под давлением и прецизионной оснастки.
Для производителей пресс-форм EDM наиболее экономически эффективен в сочетании с фрезерованием CNC в интегрированном рабочем процессе — фрезерование для основного съёма, EDM для элементов, которые этого требуют. Нужна помощь в производстве пресс-форм, требующем возможностей прошивного EDM? [Свяжитесь с нашей инженерной командой] для анализа конструкции пресс-формы, планирования электродов и поддержки прецизионной оснастки.
Часто задаваемые вопросы
Что такое прошивной станок EDM?
Станок, который удаляет материал посредством контролируемых электрических разрядов между профильным электродом и токопроводящей заготовкой. Электрод постепенно погружается в заготовку, воспроизводя её обратную геометрию. Механическое резание не происходит — что делает его идеальным для закалённых сталей, сложных полостей и элементов, до которых не могут добраться инструменты CNC.
Насколько точен прошивной EDM?
Типичный допуск: ±0,005–0,01 мм. Шероховатость поверхности варьируется от Ra 3,2–6,3 мкм (черновая) до Ra 0,4–1,6 мкм (чистовая), с ультратонкой отделкой до Ra 0,1–0,2 мкм. Точность зависит от компенсации износа электрода, контроля искрового зазора и стратегий многоproходной чистовой обработки.
Какие материалы может обрабатывать прошивной EDM?
Любой электропроводный материал — закалённые инструментальные стали (H13, SKD61 при HRC 55–62+), твёрдый сплав, титановые сплавы, нержавеющие стали и медные сплавы. EDM особенно ценен для материалов, слишком твёрдых для обычных режущих инструментов.
В чём разница между прошивным EDM и проволочным EDM?
Прошивной EDM использует профильные электроды для создания 3D-полостей и внутренних элементов. Проволочный EDM использует тонкую проволоку для резки 2D-профилей на всю толщину заготовки. Прошивной EDM подходит для полостей пресс-форм и глухих элементов. Проволочный EDM подходит для профилей пуансонов и сквозных резов.
Сколько стоит обработка на прошивном EDM?
Дороже в час, чем фрезерование CNC, из-за более медленных скоростей съёма и подготовки индивидуальных электродов. Станки начального уровня стоят $50 000–$80 000; высокоточные промышленные системы — $120 000–$300 000+. Стоимость на деталь зависит от сложности полости, количества электродов и требуемой шероховатости поверхности. Для элементов, которые фрезерование не может произвести, стоимость EDM оправдана возможностями — а не сравнением с альтернативами.


