
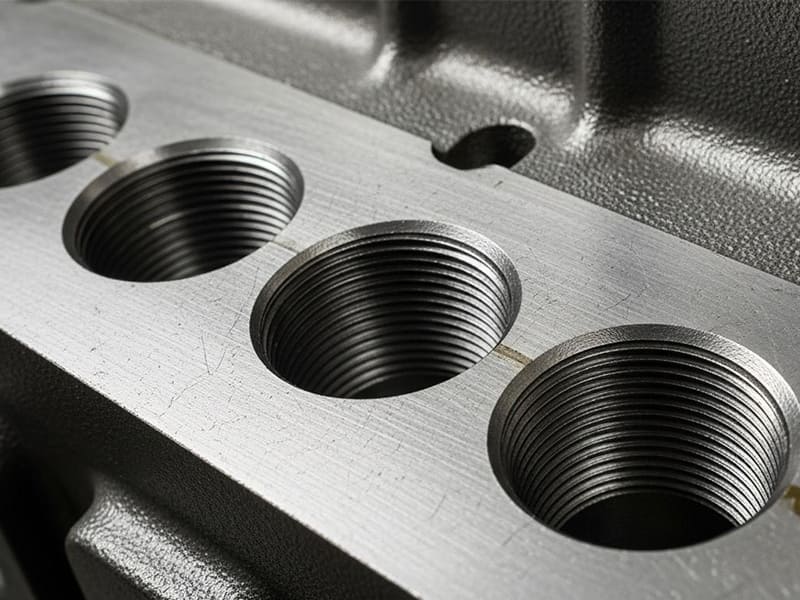
Резьбовое отверстие, срывающееся при первой сборке, глухое отверстие с резьбой, не доходящее 2 мм до рабочей резьбы, отсутствие класса резьбы в обозначении на чертеже — эти проблемы мы видим еженедельно в производстве CNC. Их можно предотвратить, но они продолжают возникать, потому что к резьбовым отверстиям относятся как к простым элементам, а не как к функциональным инженерным решениям.
В этой статье резьбовое отверстие рассматривается как完整ная инженерная система: что это такое, как оно изготавливается, как правильно задать его на чертежах, как выбор материала влияет на конструкцию и где возникают распространённые ошибки. Будь вы инженером-конструктором, составляющим спецификации, станочником, программирующим циклы нарезания резьбы, или менеджером по закупкам, проверяющим предложения поставщиков, цель здесь — помочь вам сделать резьбовые отверстия правильно с первого раза — и избежать переделок, брака и отказов при сборке, возникающих из-за ошибок.
Что такое резьбовое отверстие?
Формальное определение
Резьбовое отверстие — это отверстие с внутренней резьбой, созданной в результате операции нарезания резьбы. Процесс использует метчик для нарезания или формирования резьбы внутри предварительно просверленного отверстия, создавая внутреннюю резьбу, которая напрямую сопрягается с винтом или болтом соответствующего стандарта резьбы.
Функционально резьбовое отверстие принимает крепёж без необходимости в гайке. Нагрузка передаётся от крепежа в основной материал через длину свинчивания. Это делает резьбовые отверстия основополагающими для компактных сборок, мест глухого крепления и модульных конструкций, где доступ ограничен одной стороной детали.
Резьбовое отверстие vs. гладкое отверстие vs. отверстие с резьбой
Эти термины постоянно встречаются на инженерных чертежах, и их путаница вызывает реальные проблемы.
A гладкое отверстие (отверстие под проход) не имеет резьбы. Оно позволяет болту или винту свободно проходить через него. Нагрузка воспринимается гайкой или резьбовым компонентом в другом месте сборки.
A отверстие с резьбой — это любое отверстие с внутренней резьбой, независимо от того, как эта резьба была получена — нарезание метчиком, фрезерование резьбы или вставки — всё подходит.
Термин резьбовое отверстие конкретно указывает на резьбу, созданную нарезанием метчиком. Это различие важно, потому что нарезание метчиком имеет конкретные последствия для достижимой глубины, пригодности материала, качества резьбы и стоимости. Когда инженер пишет “резьбовое отверстие” на чертеже, он сообщает не только геометрию, но и ожидаемый метод изготовления и эксплуатационные характеристики.
Как изготавливается резьбовое отверстие? Пошаговый процесс
Шаг 1: Сверление пилотного отверстия и расчёт размера
Каждое резьбовое отверстие начинается с пилотного отверстия. Его размер — это инженерное решение, а не догадка на уровне цеха. Диаметр сверла под метчик определяет процент заполнения резьбы, что напрямую влияет на прочность на срыв, крутящий момент при нарезании и стойкость инструмента.
Слишком маленькое пилотное отверстие увеличивает крутящий момент резания и повышает риск поломки метчика. Слишком большое снижает заполнение резьбы и уменьшает несущую способность. На практике большинство инженеров ориентируются на 60–75% заполнения резьбы для металлов, балансируя прочность и технологичность. Именно поэтому таблицы сверл под метчик основаны на геометрии резьбы (шаг и внутренний диаметр), а не на предпочтениях оператора.
| Размер резьбы | Шаг (мм) | Сверло под метчик (мм) | Прибл. резьба % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Правильный расчёт на начальном этапе предотвращает последующие отказы и изменчивость партий в производстве CNC.
Шаг 2: Методы нарезания резьбы и выбор инструмента
Резьбовые отверстия могут быть получены ручным нарезанием или CNC нарезанием. Ручное нарезание обеспечивает гибкость для малых объёмов или переделок, но страдает от непостоянства соосности. CNC нарезание обеспечивает соосность, повторяемый контроль глубины и стабильное качество резьбы — критично для точных сборок.
Два основных типа инструментов выполняют работу:
Метчики режущие удаляют материал для формирования резьбы. Они работают с широким диапазоном материалов и подходят как для глухих, так и для сквозных отверстий при правильном управлении отводом стружки.
Метчики деформирующие (также называемые накатными метчиками) пластически деформируют материал без образования стружки. Они создают более прочную резьбу в пластичных металлах, таких как алюминий 6061, благодаря наклёпу и непрерывному направлению волокон. Однако они требуют точного размера пилотного отверстия и создают более высокий крутящий момент. Деформирующие метчики не работают в хрупких материалах, таких как чугун.
Из нашего цехового опыта выбор между режущими и деформирующими метчиками зависит от трёх факторов: пластичность материала, тип отверстия (сквозное vs. глухое) и требования к допускам.
Шаг 3: Смазка, контроль стружки и качество резьбы
Смазка контролирует трение, нагрев и чистоту поверхности при нарезании резьбы. СОЖ должна соответствовать материалу. Алюминий требует смазок, предотвращающих наростообразование. Стали выигрывают от противоизносных присадок высокого давления. Нержавеющие стали требуют постоянной подачи для противодействия наклёпу. Плохая смазка ускоряет износ инструмента и ухудшает профиль резьбы.
Контроль стружки столь же критичен — особенно в глухих отверстиях. Застрявшая стружка вызывает разрыв резьбы, увеличенные размеры резьбы или поломку метчика. В производстве CNC циклы прерывистого нарезания и геометрия метчиков со спиральными канавками снижают этот риск. По нашим производственным данным, переход с прямых канавок на спиральные в глухих отверстиях снизил частоту поломок метчиков примерно на 40% для алюминиевых и низкоуглеродистых стальных работ.
Итог: Резьбовое отверстие надёжно настолько, насколько дисциплинирован процесс за ним. Правильный размер сверла, подходящий выбор метчика и контролируемая смазка вместе обеспечивают стабильную, высококачественную внутреннюю резьбу.
Какие типы резьбовых отверстий обычно используются?
Сквозные резьбовые отверстия vs. глухие резьбовые отверстия
Сквозные резьбовые отверстия проходят насквозь через деталь. Их обычно легче обрабатывать, поскольку стружка свободно удаляется, что снижает риск поломки метчика и обеспечивает более высокую надёжность процесса. Сквозные отверстия предпочтительны везде, где допустим доступ с обратной стороны.
Глухие резьбовые отверстия останавливаются на заданной глубине, не пробивая деталь насквозь. Они распространены в компактных сборках и герметичных конструкциях, но требуют более строгого контроля глубины. Инженеры должны задавать безопасный зазор между глубиной полной резьбы и дном отверстия, чтобы избежать interference инструмента и неполных витков резьбы.
Одна распространённая ошибка, которую мы наблюдаем: проектировщики задают глубину глухого отверстия равной требуемой глубине резьбы, не учитывая длину заборной части метчика (обычно 2–3 шага) и пространство для стружки. В результате получается на 2–4 рабочих витка меньше, чем подразумевает чертёж. Всегда добавляйте как минимум 3 шага запаса сверх требуемой глубины полной резьбы.
Метрическая vs. унифицированная стандарты резьбы
Резьбовые отверстия также различаются по стандарту резьбы, что напрямую влияет на совместимость крепежа и глобальные закупки.
Метрические резьбы (серия M) соответствуют стандартам ISO 261/ISO 965 и доминируют в Европе, Азии и большинстве мирового производства. Обозначение включает диаметр и шаг (например, M8 × 1.25).
Унифицированные резьбы (UNC/UNF) по ASME B1.1 являются стандартными в Северной Америке. UNC использует крупный шаг для общего крепежа. UNF обеспечивает более мелкий шаг для более высокой прочности на разрыв или устойчивости к вибрациям.
В трансграничном производстве смешивание стандартов приводит к ошибкам сборки, задержкам поставок и отказам в эксплуатации. Чёткое указание на чертежах — не только диаметра, но и шага, и стандарта — предотвращает эти проблемы.
Как указывать резьбовые отверстия на инженерных чертежах
Обозначения и символы
Чёткие обозначения гарантируют, что резьбовое отверстие будет изготовлено и проверено в соответствии с замыслом. Типичное метрическое обозначение, например M6 × 1 – 6H – глубина 10 означает:
- M6: Номинальный диаметр резьбы
- × 1: Шаг резьбы (1,0 мм)
- 6H: Класс допуска внутренней резьбы
- глубина 10: Требование полной глубины резьбы
Пропуск любого элемента создаёт риск ошибок интерпретации. Например, указание диаметра без шага предполагает значение по умолчанию, которое может различаться в зависимости от стандарта. Пропуск глубины может привести к недостаточному ввинчиванию резьбы в глухих отверстиях. Хорошие чертежи устраняют неоднозначность, явно указывая шаг, класс и глубину.
Класс резьбы, допуски и посадка
Класс резьбы определяет допустимый допуск и посадку между сопрягаемыми резьбами. В метрических системах ISO 6H является наиболее распространённым классом внутренней резьбы согласно ISO 965, обеспечивая сбалансированную посадку для общего крепежа. Сопрягаемая наружная резьба обычно имеет класс 6g.
В унифицированных системах по ASME B1.1 внутренние резьбы обычно относятся к классу 2B в паре с наружными класса 2A. Более точные классы повышают несущую способность и точность позиционирования, но также увеличивают крутящий момент при нарезании резьбы и чувствительность при сборке.
Выбор правильного класса — это проектное решение, связанное с надёжностью сборки, а не просто соблюдение стандартов.
GD&T Особенности резьбовых отверстий
Для точных сборок одной геометрии резьбы недостаточно. GD&T контролирует по ASME Y14.5 или ISO 1101, определяя, как резьбовое отверстие соотносится с остальной частью детали:
- Допуск позиционирования обеспечивает совпадение оси резьбы с сопрягаемыми элементами
- Соосность важна, когда резьбы сопрягаются с подшипниками или концентричными компонентами
- Перпендикулярность контролирует выравнивание резьбы относительно базовых плоскостей, снижая риск перекрёстного нарезания
Эти виды контроля особенно важны, когда несколько резьбовых отверстий должны стабильно собираться across производственных партий.
| Стандарт | Распространённый класс | Типичное использование |
|---|---|---|
| ISO метрическая | 6H | Общее машиностроение |
| ISO метрическая | 5H / 4H | Точное исполнение, ограниченный зазор |
| Унифицированная | 2B | Крепёж общего назначения |
Как материал влияет на конструкцию резьбовых отверстий
Резьбовые отверстия в алюминии
Алюминий — один из самых простых материалов для нарезания резьбы. Низкие силы резания и хороший отвод стружки обеспечивают высокую производительность и стабильное качество резьбы. Однако более низкая прочность алюминия на сдвиг делает его более подверженным срыву резьбы при малых запасах прочности.
Ключевая переменная — длина ввинчивания резьбы. Общее правило рекомендует 1,5× номинального диаметра винта в алюминии для надёжной передачи нагрузки. Меньшая длина ввинчивания создаёт риск вырывания; чрезмерная глубина увеличивает время цикла без значимого прироста прочности. Для алюминия 6061 формообразующие метчики часто дают превосходные результаты — более прочную резьбу с лучшей чистотой поверхности — при условии точного подбора диаметра пилотного отверстия.
Резьбовые отверстия в стали и нержавеющей стали
Сталь и нержавеющая сталь обеспечивают значительно более высокую прочность резьбы, позволяя уменьшить длину ввинчивания — часто 1,0× диаметра для углеродистых сталей при типичных нагрузках. Это делает сталь идеальной для компактных соединений с высокими нагрузками.
Компромисс — обрабатываемость. Более высокая твёрдость увеличивает крутящий момент при нарезании резьбы и повышает риск поломки метчика, особенно в глухих отверстиях. Нержавеющие стали, такие как 316L, добавляют проблему наклёпа, требующую точного контроля скорости, постоянной смазки и острого инструмента. В нашем производстве CNC мы применяем жёсткое нарезание резьбы с консервативными стратегиями по глубине и снижаем скорость резания на 30–40% по сравнению с углеродистой сталью для поддержания стабильности при обработке нержавеющей стали.
Резьбовые отверстия в пластмассах
В пластмассах конструкция резьбовых отверстий смещается от прочности к долгосрочной надёжности. Прямое нарезание резьбы подходит для малонагруженных применений, но ползучесть и релаксация напряжений могут со временем ослабить резьбу. Для многократной сборки или средних и высоких нагрузок резьбовые вставки (термоусаживаемые латунные или заформованные) являются лучшим решением.
Кроме того, чрезмерная затяжка может необратимо деформировать пластиковую резьбу — даже если первоначальная сборка выглядит нормально. Всегда указывайте пределы крутящего момента на чертежах для резьбовых отверстий в пластмассах.
| Материал | Обрабатываемость | Прочность резьбы | Рекомендации по проектированию |
|---|---|---|---|
| Алюминий 6061 | Отлично | Умеренный | ~1,5× диаметра длина ввинчивания |
| Углеродистая сталь | Умеренный | Высокий | ~1,0× диаметра длина ввинчивания |
| Нержавеющая сталь 316L | Трудности | Высокий | Смазка + контроль скорости критичны |
| Инженерные пластмассы | Легко | Низкий–умеренный | Используйте пластины для долговечности |
Резьбовое отверстие с метрической резьбой vs. другие методы нарезания резьбы
Нарезание метчиком — это метод по умолчанию, но не всегда лучший ответ. Резьбовое фрезерование и формообразование резьбы имеют свои преимущества в зависимости от точности, материала и объёма производства.
Резьбовые отверстия vs. резьбовое фрезерование
Нарезание метчиком превосходит по времени цикла и простоте для стандартных размеров резьбы в пластичных металлах. Однако оно привязано к размеру (один метчик на размер резьбы) и менее forgiving в твёрдых материалах или глубоких глухих отверстиях.
Резьбовое фрезерование использует винтовую интерполяцию на фрезе CNC. Один инструмент может создавать несколько диаметров и шагов. Оно также обрабатывает неполные или прерывистые резьбы и снижает риск поломки в твёрдых или хрупких материалах. Компромисс — большее время цикла и сложность программирования. Для стандартных резьб при больших объёмах нарезание метчиком выигрывает по стоимости. Для твёрдых материалов или гибкого производства резьбовое фрезерование оправдывает своё место.
Резьбовые отверстия vs. формообразование резьбы
Формообразование резьбы вытесняет материал, а не режет его. Результат — более прочные резьбы с улучшенной усталостной стойкостью — без стружки, с непрерывным направлением волокон и наклёпанными боковыми поверхностями. Это делает формообразующее нарезание идеальным для глухих отверстий в пластичных материалах, таких как алюминий.
Однако формообразование требует точных пилотных отверстий и создаёт более высокий крутящий момент. Оно не работает в хрупких материалах и обеспечивает ограниченную регулировку допуска по сравнению с резанием. По нашему опыту, формообразующее нарезание даёт лучшие результаты в алюминии 6061 и мягкой стали, но мы полностью избегаем его для нержавеющей стали 316L и чугуна.
| Метод | Сила | Точность | Гибкость | Лучший пример использования |
|---|---|---|---|---|
| Режущее нарезание метчиком | Умеренный | Хорошо | Низкий | Стандартные резьбы, общего назначения CNC |
| Формообразующее нарезание | Высокий | Хорошо | Низкий | Пластичные металлы, глухие отверстия |
| Резьбофрезерование | Умеренно-высокий | Отлично | Очень высокий | Твёрдые материалы, жёсткие допуски |
Распространённые ошибки проектирования и производства
Резьбовые отверстия выходят из строя гораздо чаще из-за проектных допущений, чем из-за дефектов инструмента. Вот наиболее предотвратимые проблемы, с которыми мы сталкиваемся в производстве CNC.
Недостаточная глубина нарезания в глухих отверстиях. Проектировщики приравнивают “глубину отверстия” к “полезной резьбе”, игнорируя заборную часть метчика и пространство для стружки. Решение: всегда добавляйте не менее 3 длин шага сверх требуемой глубины полной резьбы.
Недостаточная длина контакта резьбы. Использование одного правила для всех материалов приводит к срыву резьбы в алюминии и избыточному запасу прочности в стали. Подбирайте длину контакта под материал — 1,5× диаметра для алюминия, 1,0× для стали.
Неправильный размер пилотного отверстия. Слишком маленькое означает более высокий крутящий момент и риск поломки. Слишком большое уменьшает площадь сдвига резьбы. Это геометрическое требование из таблиц сверления под метчик, а не предпочтение цеха.
Игнорирование поведения, специфичного для материала. Алюминий налипает. Нержавеющая сталь наклёпывается. Пластики ползут. Каждый требует разных параметров нарезания, длин контакта и пределов крутящего момента.
Отсутствие DFM-анализа. Недостижимые глубины, ненужные глухие отверстия, смешанные стандарты резьбы и неполные обозначения — всё это увеличивает стоимость и риск без добавления функциональности.
| Ошибка | Типичное последствие |
|---|---|
| Мелкое глухое резьбовое отверстие | Неполные резьбы, риск вырывания |
| Короткий контакт | Срыв резьбы под нагрузкой |
| Неправильный размер сверла | Поломка метчика или слабые резьбы |
| Материал проигнорирован | Налипание, ползучесть, преждевременный отказ |
| Отсутствие DFM-анализа | Переделка, брак, задержки поставки |
Где применяются резьбовые отверстия в инженерных приложениях?
Механические сборки и корпуса
Резьбовые отверстия являются основой механического крепежа везде, где важны компактность и повторяемость. Станины станков, корпуса, кронштейны и электронные корпуса — все полагаются на них. Они позволяют закреплять компоненты без гаек или доступа с обратной стороны, упрощая последовательность сборки и обеспечивая модульные конструкции.
Автомобильная и промышленная техника
В автомобильной и промышленной технике резьбовые отверстия обеспечивают крупносерийные несущие соединения. Блоки двигателей, корпуса трансмиссий, приспособления и оборудование автоматизации зависят от них для надёжной передачи крутящего момента и точности позиционирования. Выбор материала и длина контакта здесь особенно критичны — вибрация, термические циклы и длительные рабочие нагрузки со временем нагружают внутренние резьбы.
Аэрокосмические и прецизионные компоненты
Аэрокосмические применения предъявляют самые строгие требования к резьбовым отверстиям. Чувствительность к весу требует оптимизированных длин контакта. Контроль допусков требует GD&T по ASME Y14.5 или ISO 1101 на положение и ориентацию резьбы. Резьбовые отверстия в аэрокосмических компонентах часто сочетаются с вставками Helicoil, контролируемыми спецификациями крутящего момента и калибровочными проверками резьбы (проходной/непроходной по ASME B1.3M) для обеспечения долгосрочной надёжности.
Заключение
Резьбовое отверстие — это функциональная инженерная особенность, а не просто просверленное отверстие с добавленной резьбой. Оно играет прямую роль в передаче нагрузки, надёжности сборки и долгосрочной работе соединения. Правильные практики проектирования и обработки — включая надлежащий размер пилотного отверстия, достаточный контакт резьбы, соответствующий материалу, подходящие методы нарезания и полные обозначения на чертеже — определяют, будет ли резьбовое отверстие работать как задумано или станет источником отказов.
Правильное решение этих деталей на этапе проектирования устраняет наиболее распространённые причины срыва резьбы, поломки метчика и переделки сборки. Когда поведение материала, возможности процесса и функциональные требования согласованы, резьбовые отверстия обеспечивают надёжные, повторяемые соединения при любом объёме производства. Нужна помощь в определении резьбовых отверстий для вашего следующего проекта CNC? [Свяжитесь с нашей инженерной командой] для DFM-анализа и поддержки прецизионной обработки.
Часто задаваемые вопросы
В чём разница между резьбовым отверстием и отверстием с резьбой?
Отверстие с резьбой — это любое отверстие с внутренней резьбой, независимо от метода производства. Резьбовое отверстие конкретно означает резьбу, созданную операцией нарезания метчиком — либо режущим, либо формообразующим. Это различие важно, потому что нарезание метчиком накладывает конкретные ограничения на достижимую глубину, пригодность материала и стоимость по сравнению с резьбовым фрезерованием или вставками.
Какой глубины должно быть резьбовое отверстие?
Глубина зависит от требуемой длины резьбового соединения, а не только от длины винта. Общие рекомендации предполагают ~1,5× номинального диаметра для алюминия, ~1,0× для стали и больше для пластмасс в зависимости от нагрузки. Для глухих отверстий всегда добавляйте дополнительную глубину (не менее 3 шагов резьбы) для заборной части метчика и пространства для стружки. В противном случае эффективная длина полной резьбы будет меньше указанной.
What is the correct tap drill size?
The correct size targets a specific percentage of thread engagement — commonly 60–75% for metals. Standard tap drill charts calculate this from thread pitch and minor diameter. Too small a drill increases torque and breakage risk. Too large reduces thread shear area and load capacity. In our experience, deviating from chart values without engineering justification is one of the most common causes of tapping failures.
Can you tap threads in aluminum and plastic safely?
Yes — with appropriate design adjustments. Aluminum taps easily but strips more readily, so engagement length and torque control are critical. Form taps work particularly well in aluminum 6061. Plastics can accept tapped threads for low loads, but creep and relaxation reduce long-term reliability. For repeated assembly or higher loads, heat-set threaded inserts are the preferred solution.
When should you use thread inserts instead of tapped holes?
Use inserts when the base material has low thread strength (plastics, soft aluminum alloys), when threads face repeated assembly cycles, or when higher load capacity and wear resistance are required. Helicoil or key-locking inserts also recover damaged threads and standardize fastener interfaces across different base materials — a common strategy in aerospace and field-serviceable equipment.


