
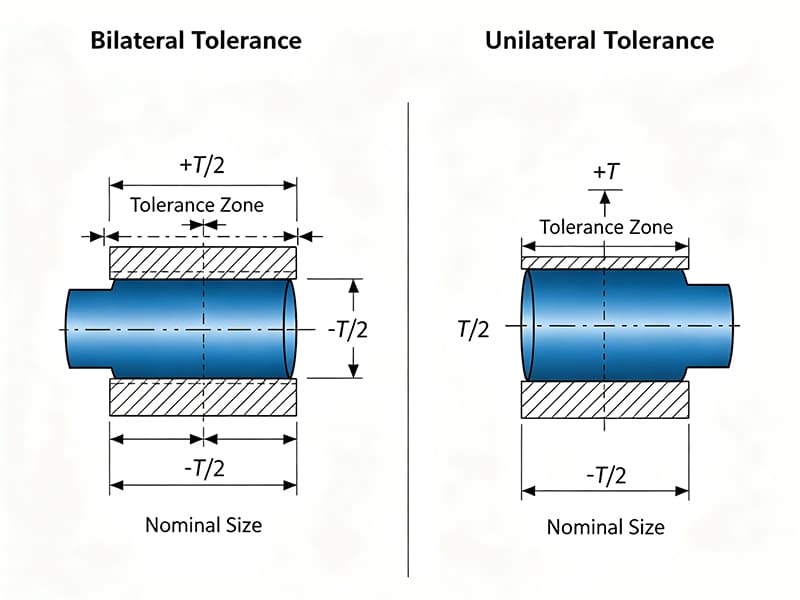
Resposta rápida: A tolerância unilateral permite variação em apenas uma direção (ex.: 10,00 +0,00/−0,05 mm — a dimensão só pode ficar abaixo do nominal), protegendo um limite crítico como diâmetro máximo de eixo ou tamanho mínimo de furo. A tolerância bilateral distribui a variação simetricamente em torno do nominal (ex.: 10,00 ±0,05 mm), o que está alinhado com a forma como os processos CNC se comportam naturalmente e minimiza refugo na usinagem em geral. A decisão é funcional: use tolerância unilateral em qualquer dimensão onde exceder um limite cause falha de montagem — ajustes de eixo em rolamento, diâmetros de vedação, interfaces de ajuste por pressão; use tolerância bilateral em dimensões não funcionais onde a variação em qualquer direção é aceitável. A maioria das peças usinadas de precisão usa corretamente ambas: bilateral em dimensões gerais, unilateral em características críticas de ajuste.
A Diferença Fundamental
A distinção entre tolerância unilateral e bilateral não é uma preferência de formatação — ela determina para qual lado do nominal a peça pode variar e, portanto, contra qual modo de falha de montagem a especificação de tolerância protege.
Tolerância bilateral: A zona de tolerância é centrada simetricamente em torno da dimensão nominal. Uma especificação bilateral de 10,00 ±0,05 mm significa que a dimensão real pode estar em qualquer ponto entre 9,95 e 10,05 mm — variação igual acima e abaixo do nominal é permitida.
Tolerância unilateral: Toda a zona de tolerância fica em um lado do nominal. Uma especificação unilateral de 10,00 +0,00/−0,05 mm significa que a dimensão real pode estar em qualquer ponto entre 9,95 e 10,00 mm — a dimensão pode ficar abaixo do nominal, mas nunca pode exceder 10,00 mm.
| Especificação | Zona de Tolerância | Limite Inferior | Limite Superior | Direção da Variação |
|---|---|---|---|---|
| 10,00 ±0,05 mm | 0,10 mm | 9,95 mm | 10,05 mm | Ambos (bilateral) |
| 10,00 +0,00/−0,05 mm | 0,05 mm | 9,95 mm | 10,00 mm | Apenas abaixo do nominal (unilateral) |
| 10,00 +0,05/+0,00 mm | 0,05 mm | 10,00 mm | 10,05 mm | Apenas acima do nominal (unilateral) |
A implicação funcional: um eixo especificado em 10,00 ±0,05 mm poderia ser usinado para 10,05 mm, o que pode causar interferência de montagem com um furo nominal de 10,00 mm. O mesmo eixo nominal especificado em 10,00 +0,00/−0,05 mm nunca pode exceder 10,00 mm — o modo de falha por interferência é eliminado pela própria estrutura da tolerância.
Por Que os Engenheiros Escolhem Tolerância Bilateral para a Maioria das Dimensões
A tolerância bilateral é a especificação padrão para dimensões usinadas em geral, não porque é mais simples de escrever, mas porque reflete com precisão como os processos de usinagem CNC se comportam e como a variação de produção se distribui.
Centralização do Processo
Os processos de usinagem CNC — torneamento, fresamento, retificação — são programados para uma dimensão alvo e tendem a produzir uma distribuição de dimensões reais centrada próxima a esse alvo. Quando o desgaste da ferramenta, a expansão térmica e a vibração causam deriva dimensional, a deriva tende a ser gradual e em ambas as direções ao longo do tempo para um processo gerenciado adequadamente. Uma tolerância bilateral acomoda essa simetria natural.
O controle estatístico de processo (CEP) funciona de forma mais eficaz com tolerâncias bilaterais: os índices de capacidade do processo (Cp e Cpk) assumem uma saída com distribuição normal centrada no nominal. Um processo operando com tolerância bilateral de ±0,05 mm é avaliado de forma direta; um processo operando com tolerância unilateral exige ajustar o alvo nominal e recalcular a média efetiva, adicionando complexidade ao monitoramento do processo.
Eficiência de Fabricação
Uma tolerância bilateral não exige viés deliberado de processo — o programador mira o nominal, e a variação natural do processo se distribui em ambos os lados. Uma tolerância unilateral, por outro lado, exige que o operador ou o programador CNC mire intencionalmente uma dimensão deslocada do nominal para que a variação do processo fique dentro da zona permitida em um lado. Isso adiciona tempo de ajuste de setup e requer monitoramento mais frequente para detectar quando o desgaste da ferramenta deslocou o processo para fora da zona pretendida.
Onde a Tolerância Bilateral É Apropriada
A tolerância bilateral é a especificação correta para qualquer dimensão onde:
- A característica não contata diretamente uma peça conjugada em um ajuste
- Pequena variação em qualquer direção não tem consequência funcional
- A dimensão define o envelope geral ou a forma da peça em vez de uma interface de acoplamento
- A característica é medida para fins de controle de qualidade em vez de verificação de montagem
Características típicas com tolerância bilateral em uma carcaça de precisão CNC: comprimento, largura e altura gerais; espessura de parede; dimensões de bolsões sem contato; alturas de boss; profundidades de chanfro; espaçamentos entre características que acumulam empilhamento de tolerâncias.
Quando a Tolerância Unilateral É Necessária
A tolerância unilateral é apropriada sempre que uma falha direcional é aceitável e a outra não — quando a peça não deve exceder um limite, mas tem latitude na outra direção.
Diâmetros de Eixo em Ajustes com Folga
Um eixo especificado para ajuste com folga em um furo nunca deve exceder o diâmetro máximo que permite a inserção. Se o eixo for muito pequeno, a folga aumenta (aceitável para a maioria dos ajustes com folga); se o eixo for muito grande, ocorre interferência e a montagem falha ou exige entrada forçada que danifica o furo.
A especificação correta: OD do eixo = 10,00 +0,00/−0,05 mm. O eixo tem garantia de estar em ou abaixo de 10,00 mm. A única dimensão que importa para o sucesso da montagem (o máximo) está totalmente controlada.
Uma especificação bilateral 10,00 ±0,05 mm no mesmo eixo permite um eixo de 10,05 mm — que, combinado com um furo nominal de 10,00 mm no seu limite inferior de tolerância, cria 0,05 mm de interferência apenas pela estrutura de tolerância.
Diâmetros de Furo de Precisão
Um furo especificado para instalação de eixo nunca deve ser menor que o diâmetro mínimo que permite a passagem do eixo correspondente. Se o furo estiver sobredimensionado, a folga de funcionamento aumenta (aceitável dentro dos limites de projeto); se estiver subdimensionado, o eixo não pode ser instalado.
A especificação correta: furo = 10,00 +0,05/+0,00 mm. O furo é garantido como estando em 10,00 mm ou acima.
Interfaces de Ajuste por Pressão
Ajustes por pressão exigem interferência controlada — o diâmetro do eixo deve ser maior que o diâmetro do furo em uma quantidade específica para produzir a força de retenção necessária. Tanto a interferência mínima (retenção insuficiente) quanto a interferência máxima (dano na montagem) são falhas funcionais, o que significa que ambos os limites importam. Especificações de ajuste por pressão frequentemente usam duas tolerâncias unilaterais: uma tolerância unilateral no diâmetro externo do eixo (garantindo a interferência mínima de retenção) e uma tolerância unilateral no diâmetro interno do furo (prevenindo interferência excessiva).
Superfícies de Vedação
Ranhuras de anel O e diâmetros de vedação possuem dimensões críticas que controlam diretamente a compressão do vedante. Um diâmetro de ranhura muito grande reduz a compressão do anel O abaixo do limiar de vedação; muito pequeno, e a compressão é excessiva, acelerando o desgaste do anel O. Ambos os limites são funcionais, mas o modo de falha dominante (vazamento por compressão insuficiente) é protegido por uma tolerância unilateral na dimensão da ranhura que garante que a compressão nunca fique abaixo do mínimo.
Geometria de Rosca e Dentes de Engrenagem
Diâmetros de passo de rosca para classes de precisão e especificações de espessura de dentes de engrenagem frequentemente usam tolerâncias unilaterais. Para roscas externas (parafusos, eixos), o diâmetro de passo não deve exceder a condição de material máximo para garantir o engate da rosca correspondente. Para dentes de engrenagem, a espessura do dente não deve exceder a MMC para prevenir travamento sem folga no engrenamento.
Condição de Material Máximo e Tolerância Unilateral
A Condição de Material Máximo (MMC) é a condição em que uma característica contém a maior quantidade de material: para um eixo, a MMC é o maior diâmetro; para um furo, a MMC é o menor diâmetro. A MMC define a condição de pior caso para a folga de montagem.
Tolerância unilateral e MMC trabalham naturalmente juntas porque a tolerância unilateral garante que a característica nunca exceda seu limite MMC — ela permite variação apenas na direção que se afasta da MMC.
Para uma montagem de eixo:
- MMC do eixo = 10,00 mm (maior diâmetro de eixo permitido)
- Tolerância unilateral: 10,00 +0,00/−0,05 mm → o eixo está sempre em ou abaixo da MMC
- Folga de montagem: garantida em todas as dimensões fabricadas do eixo
Para uma montagem de furo:
- MMC do furo = 10,00 mm (menor diâmetro de furo permitido)
- Tolerância unilateral: 10,00 +0,05/+0,00 mm → o furo está sempre em ou acima da MMC
- Folga de montagem: garantida em todas as dimensões fabricadas do furo
Uma tolerância bilateral no eixo (±0,05 mm) não protege a MMC — o eixo poderia ter 10,05 mm, violando o limite MMC e causando interferência na montagem.
Acúmulo de Tolerâncias: Como o Tipo de Tolerância Afeta a Variação de Montagem
Em montagens multicomponentes, a variação dimensional de cada peça se acumula. Esse acúmulo — acúmulo de tolerâncias — determina se as montagens produzidas a partir de peças individuais corretamente toleranciadas se encaixarão.
Acúmulo Bilateral
Quando tolerâncias bilaterais são usadas em todas as dimensões de acoplamento, o acúmulo de pior caso é a soma aritmética de todas as magnitudes de tolerância. Para três componentes, cada um com tolerância bilateral de ±0,05 mm:
Acúmulo de pior caso = 3 × 0,05 = ±0,15 mm de variação total
A variação é simétrica — a montagem poderia ser 0,15 mm maior ou menor que o nominal.
Controlando o Acúmulo com Tolerância Unilateral
A aplicação estratégica de tolerâncias unilaterais pode direcionar o acúmulo em uma direção previsível. Se todas as tolerâncias em uma cadeia de montagem linear forem especificadas como unilaterais na mesma direção, o resultado de pior caso é um erro unilateral previsível em vez de uma faixa simétrica — o que pode ser contornado no projeto.
Na prática, a abordagem mais eficaz de controle de acúmulo combina:
- Tolerâncias bilaterais em dimensões não críticas (permitindo usinagem eficiente)
- Tolerâncias unilaterais nas uma ou duas dimensões que governam diretamente a folga de montagem (protegendo os limites funcionais)
Essa estratégia mista fornece a maior parte da eficiência de fabricação da tolerância totalmente bilateral com a proteção de montagem do controle unilateral funcional.
Exemplo: Montagem de Eixo + Carcaça
Montagem de três componentes: furo da carcaça (nominal 30,00 mm), diâmetro externo do eixo (nominal 30,00 mm), folga para expansão térmica.
Projeto totalmente bilateral (problemático):
- Furo: 30,00 ±0,03 mm → faixa 29,97–30,03 mm
- Eixo: 30,00 ±0,02 mm → faixa 29,98–30,02 mm
- Pior caso: furo em 29,97 mm, eixo em 30,02 mm → 0,05 mm de interferência — falha na montagem
Projeto misto unilateral (correto):
- Furo: 30,00 +0,05/+0,00 mm → sempre ≥ 30,00 mm
- Eixo: 30,00 +0,00/−0,03 mm → sempre ≤ 30,00 mm
- Pior caso: furo em 30,00 mm, eixo em 30,00 mm → folga zero (linha a linha) — montagem bem-sucedida
Implicações no Processo de Usinagem CNC
Desgaste da Ferramenta e Deriva Direcional
Na produção em alto volume CNC, o desgaste da ferramenta introduz deriva direcional previsível: à medida que um inserto de torneamento ou fresa de topo se desgasta, os diâmetros externos tendem a diminuir e os diâmetros internos tendem a aumentar. Esse comportamento direcional torna as tolerâncias unilaterais na direção da deriva mais alcançáveis na prática do que tolerâncias bilaterais da mesma faixa total.
Por exemplo, um furo usinado com uma fresa que se desgasta ao longo de uma produção: à medida que a ferramenta se desgasta, o diâmetro do furo aumenta. Uma tolerância unilateral que permite apenas sobredimensionamento (furo +0,04/+0,00 mm) alinha-se com esta deriva natural — o furo começa no nominal e desvia-se para dentro da zona de tolerância à medida que a ferramenta se desgasta. Uma tolerância bilateral (±0,02 mm) no mesmo furo exige que o processo comece no nominal e o mantenha dentro de ±0,02 mm independentemente da direção do desgaste da ferramenta, exigindo correção de offset mais frequente.
Estratégia de Inspeção
A abordagem de inspeção difere entre os tipos de tolerância:
Para tolerâncias bilaterais: medir a dimensão real e comparar com o intervalo ± em relação ao nominal. A capacidade do processo é avaliada comparando a variação medida com a faixa de tolerância total de forma simétrica.
Para tolerâncias unilaterais: a inspeção deve verificar especificamente o limite crítico. Para um eixo com tolerância de +0,00/−0,05 mm, a verificação crítica é se alguma peça excede a dimensão máxima (nominal). Calibradores passa/não-passa são particularmente eficazes para inspeção de tolerância unilateral — o calibrador PASSA verifica a condição de material mínimo (deve passar), e o calibrador NÃO-PASSA verifica a MMC (não deve passar).
Guia de Seleção Baseado na Aplicação
| Tipo de caraterística | Requisito Funcional | Tolerância Recomendada | Justificação |
|---|---|---|---|
| OD do eixo para ajuste com folga | Não deve ser sobredimensionado | Unilateral (+0,00/−x) | Previne interferência |
| Furo para instalação do eixo | Não deve ser subdimensionado | Unilateral (+x/+0,00) | Garante folga |
| OD do eixo para ajuste por pressão | Deve manter o intervalo de interferência | Unilateral (ambos os limites críticos) | Controla a força de retenção |
| Furo do assento do rolamento | Classe de tolerância H7 | Unilateral conforme ISO 286-1 | Classe de ajuste padrão |
| Diâmetro do sulco do O-ring | Não deve ser sobredimensionado | Unilateral | Protege a compressão do vedante |
| Envelope externo da carcaça | Embalagem não funcional | Bilateral | Eficiência de usinagem |
| Espessura da parede | Apenas estrutural | Bilateral | Sem requisito de ajuste |
| Dimensões gerais de bolsões | Sem contato | Bilateral | Centralização do processo |
| Posição do furo roscado | Alinhamento do padrão de parafusos | Bilateral (posição), conforme ASME Y14.5 | Acúmulo gerenciado por GD&T |
| Espessura do dente da engrenagem | MMC no ponto de engrenamento | Unilateral | Previne travamento sem folga |
Erros Comuns de Seleção
Aplicando Tolerância Bilateral a Dimensões Críticas de Ajuste
O erro de tolerância mais consequente: especificar ±0,05 mm em um eixo que se acopla com um furo de 0,00/+0,05 mm, sem reconhecer que o pior caso (eixo em +0,05, furo no nominal) produz 0,05 mm de interferência. O erro não é visível na inspeção individual das peças — ambas as peças passam em suas tolerâncias individuais — mas a montagem falha. A correção é especificar tolerância unilateral no eixo ou no furo (ou em ambos) para eliminar a sobreposição.
Especificar Excessivamente Tolerâncias Unilaterais em Todos os Lugares
O erro oposto: aplicar tolerâncias unilaterais a todas as características na tentativa de “controlar tudo”. Isso força o processo CNC a visar intencionalmente dimensões fora do nominal para cada característica, aumentando o tempo de setup, tornando o SPC mais complexo e não proporcionando nenhum benefício funcional para dimensões não críticas. O processo desperdiça esforço de controle em características onde ele não é necessário.
Especificar Tolerâncias Mais Apertadas que a Capacidade do Processo
Ambos os tipos de tolerância devem ser compatíveis com a capacidade de processo alcançável. Fresamento e torneamento padrão CNC: ±0,025–0,050 mm para dimensões gerais; ±0,010–0,025 mm para características de precisão; ±0,005 mm para trabalhos de alta precisão que exigem ambiente controlado e ferramentas especializadas. Especificar ±0,005 mm bilateral em uma operação de fresamento padrão CNC, ou +0,000/−0,005 mm unilateral, produz o mesmo resultado: taxas de rejeição que tornam a produção antieconômica.
Ignorar o Acúmulo em Montagens com Múltiplas Peças
Cada dimensão tem variação, e as variações se acumulam ao longo de uma cadeia de montagem de acoplamento. Uma montagem projetada com todas as tolerâncias bilaterais e sem análise de acúmulo pode ter problemas de ajuste em produção que aparecem apenas na etapa de montagem — difíceis e caros de diagnosticar. A abordagem correta: completar uma análise de acúmulo de pior caso ou RSS (raiz da soma dos quadrados) antes de finalizar as tolerâncias, depois aplicar tolerâncias unilaterais nas dimensões que governam o ajuste da montagem.
Pontos-chave
- A tolerância unilateral protege um limite específico — a dimensão é garantida para nunca exceder (ou ficar abaixo) de um limite crítico. Esta é a escolha correta para diâmetros de eixo em ajustes com folga, tamanhos de furo para instalação de eixo, interfaces de ajuste por pressão e superfícies de vedação.
- Tolerância bilateral corresponde ao comportamento natural do processo CNC — os processos de usinagem são centrados no nominal, e as tolerâncias bilaterais aproveitam isso para eficiência de fabricação, controle de processo e aplicabilidade de SPC. Correto para todas as dimensões não funcionais e não críticas de ajuste.
- A abordagem prática utiliza ambos: bilateral em dimensões gerais (usinagem eficiente), unilateral em dimensões críticas de ajuste (proteção de montagem).
- A análise de empilhamento de tolerâncias deve preceder a especificação de tolerâncias em qualquer montagem com múltiplas peças: o empilhamento no pior caso de todas as tolerâncias bilaterais pode produzir interferência que só aparece na etapa de montagem.
- Tolerância unilateral está alinhada com MMC: para qualquer dimensão onde o MMC nunca deve ser violado para que a montagem seja bem-sucedida, a tolerância unilateral é a especificação mecanicamente correta.
- O desgaste da ferramenta CNC cria deriva direcional que pode ser aproveitada com tolerâncias unilaterais: furos naturalmente derivam para sobredimensionado conforme as ferramentas se desgastam, alinhando-se com uma especificação unilateral apenas para sobredimensionado.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): os desenhos devem especificar tanto o tipo de tolerância (bilateral ± ou unilateral +/−) quanto a classe de ajuste aplicável (ISO 286-1 para furos e eixos, ASME B4.2 para limites e ajustes métricos) para todas as dimensões funcionais de acoplamento. Uma tolerância de “±0,05” em um assento de rolamento é insuficiente — não protege o limite funcional e produzirá ajustes de rolamento inconsistentes entre lotes de produção.
perguntas frequentes
Qual é a diferença entre tolerância unilateral e bilateral?
A tolerância bilateral distribui a variação admissível simetricamente em torno da dimensão nominal — metade acima, metade abaixo — como em 10,00 ±0,05 mm (faixa real: 9,95–10,05 mm). A tolerância unilateral coloca toda a zona de tolerância em um lado do nominal — a variação é permitida apenas em uma direção — como em 10,00 +0,00/−0,05 mm (faixa real: 9,95–10,00 mm) ou 10,00 +0,05/+0,00 mm (faixa real: 10,00–10,05 mm). A consequência de engenharia: a tolerância bilateral não pode garantir que uma dimensão nunca excederá o nominal; a tolerância unilateral pode, tornando-a a escolha correta sempre que exceder um limite constitui uma falha funcional.
Quando a tolerância unilateral deve ser usada?
A tolerância unilateral é necessária quando um limite é criticamente importante para montagem ou função e o outro não é. Aplicações principais: diâmetros externos de eixo em ajustes com folga (o eixo nunca deve estar sobredimensionado — use +0,00/−x mm para prevenir interferência); diâmetros de furo para instalação de eixo (o furo nunca deve estar subdimensionado — use +x/+0,00 mm para garantir folga); diâmetros de ranhura de anel O-ring (não devem exceder o limite de vedação); dimensões de ajuste por pressão (onde a interferência controlada é o requisito funcional); e qualquer característica onde exceder a Condição de Material Máximo (MMC) causaria falha de montagem.
Por que a tolerância bilateral é preferida para a maioria da usinagem CNC?
Os processos de usinagem CNC são programados para um nominal alvo e produzem uma distribuição de dimensões reais centradas próximas a esse alvo. A tolerância bilateral acomoda isso naturalmente — o processo opera no nominal, e a variação se distribui em ambos os lados dentro da faixa de tolerância sem exigir deslocamento deliberado do processo. Isso produz taxas de refugo menores, monitoramento SPC mais simples e ajuste de compensação de ferramenta menos frequente do que tolerâncias unilaterais, que exigem que o operador vise intencionalmente uma dimensão fora do nominal para que a variação do processo caia dentro da zona permitida em um lado.
Como o empilhamento de tolerâncias se relaciona com a escolha entre tolerância unilateral e bilateral?
O empilhamento de tolerâncias é a acumulação de variação dimensional ao longo de múltiplas peças de acoplamento em uma cadeia de montagem. A tolerância totalmente bilateral em uma montagem com múltiplas peças produz o maior empilhamento simétrico no pior caso. A aplicação de tolerâncias unilaterais nas dimensões que governam diretamente a folga de montagem pode eliminar falhas por interferência: se o eixo for especificado unilateral para nunca exceder o tamanho máximo, e o furo for especificado unilateral para nunca ficar abaixo do tamanho mínimo, a folga entre eles é garantida em todas as dimensões fabricadas dentro da tolerância. A prática de projeto correta é realizar a análise de empilhamento no pior caso antes de finalizar as tolerâncias, depois usar tolerâncias unilaterais para proteger os limites funcionais de montagem enquanto mantém tolerâncias bilaterais em dimensões não críticas para eficiência de fabricação.
A tolerância unilateral aumenta o custo de fabricação?
Para dimensões não críticas, sim — a tolerância unilateral exige que o processo vise intencionalmente uma dimensão fora do nominal e mantenha esse deslocamento, o que aumenta o tempo de setup e a frequência de monitoramento do processo. Para dimensões críticas de ajuste, a comparação de custos deve incluir o custo de falhas de montagem: uma tolerância bilateral que permite interferência ocasional exige detecção cara na etapa de montagem, retrabalho ou descarte de pares acoplados. O custo adicional de controle de usinagem da tolerância unilateral em um diâmetro crítico de eixo é tipicamente muito menor do que o custo de falhas em campo ou rejeições de montagem por tolerância bilateral. A regra prática: use tolerâncias bilaterais para eficiência de fabricação em todas as dimensões gerais, e aceite o pequeno custo adicional de controle das tolerâncias unilaterais nas dimensões específicas onde uma falha funcional resultaria de exceder um limite.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC, produzindo conjuntos eixo-furo, carcaças de rolamentos, componentes de vedação e peças mecânicas de ajuste preciso para aplicações de fabricação automotiva, aeroespacial, médica, eletrônica e industrial OEM. Referências técnicas: ASME Y14.5-2018 (Dimensionamento e Toleranciamento Geométrico), ISO 286-1 (Limites e Ajustes — Bases de Tolerâncias, Desvios e Ajustes), ASME B4.2 (Limites e Ajustes Métricos Preferenciais), Machinery's Handbook (Tolerâncias e Ajustes), Spotts & Shoup, Design of Machine Elements (Métodos de Análise de Tolerâncias).
Precisa de Componentes de Ajuste Preciso Usinados em CNC?
Na CMS, produzimos eixos, furos, assentos de rolamentos, insertos de prensagem e superfícies de vedação com estratégias de tolerância especificadas conforme os requisitos do desenho — unilateral para características críticas de ajuste, bilateral para dimensões gerais. Cada pedido de ajuste preciso inclui revisão de DFM para viabilidade de tolerância, verificação de classe de ajuste e análise de empilhamento antes do início da produção.
[Solicite uma revisão de especificação de tolerância e um orçamento de usinagem de precisão CNC →]


