
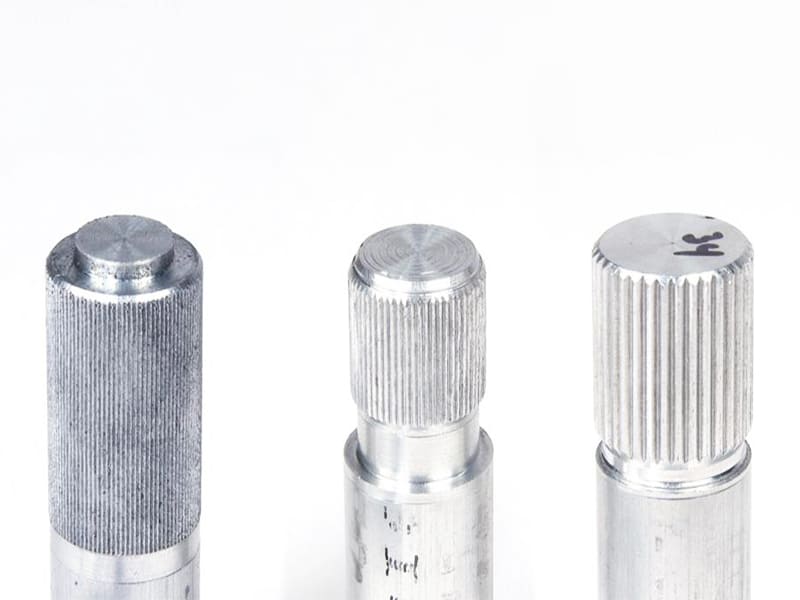
Resposta rápida: O chanfro reto produz cristas paralelas que correm axial ou circunferencialmente numa superfície cilíndrica — ao contrário do chanfro diamantado (que cruza cristas em ambas as direções), o chanfro reto proporciona aderência controlada e direcional em vez de tração multidirecional máxima. É a escolha correta para insertos de ajuste por pressão em carcaças de plástico ou alumínio (onde o chanfro diamantado cria tensão excessiva e risco de fissuração), componentes de ajuste de precisão (onde o feedback tátil controlado importa mais do que a aderência máxima), e peças em ambientes limpos ou higiénicos (onde os sulcos retos se limpiam mais facilmente do que os padrões diamantados cruzados). O parâmetro de design mais crítico é fazer corresponder o passo ao diâmetro da peça — quando o passo não divide uniformemente a circunferência, ocorre duplo rastreamento (padrões sobrepostos), produzindo um chanfro defeituoso estética e funcionalmente. O passo típico do chanfro reto é 0,5–2,0 mm; o chanfro aumenta o diâmetro exterior em +0,05–0,2 mm, o que deve ser acomodado na dimensão maquinada pré-chanfro.
O Que É Chanfro Reto?
O chanfro reto é um processo de formação de superfície que cria cristas paralelas ao longo do eixo de uma peça cilíndrica, pressionando rodas de chanfrar endurecidas contra a peça em rotação num torno. As cristas são formadas por deformação plástica do material da peça — a roda de chanfrar desloca o material para fora em vez de cortar aparas, razão pela qual o processo aumenta ligeiramente o diâmetro exterior.
A geometria: cristas lineares paralelas que correm ao longo do eixo da peça (chanfro reto axial) ou em torno da circunferência (chanfro reto circunferencial). Sem padrão cruzado — a característica definidora que separa o chanfro reto do chanfro diamantado. O padrão de linhas paralelas limpas confere às peças com chanfro reto uma estética mais técnica e controlada e, mais importante, proporciona atrito que atua preferencialmente numa direção.
Esta característica de atrito direcional é a justificação de engenharia por trás da maioria das especificações de chanfro reto. Um veio com chanfro reto axial resiste à extração axial permitindo algum deslizamento rotacional — útil para veios que devem resistir à extração mas acomodar ajuste rotacional. Um botão com chanfro reto circunferencial resiste à rotação permitindo translação axial.
Chanfro Reto vs Chanfro Diamantado: Comparação de Engenharia
Os dois padrões de chanfro não são intercambiáveis — servem objetivos funcionais diferentes.
| Recurso | Chanfro Reto | Chanfro Diamantado |
|---|---|---|
| Geometria das cristas | Paralelas (lineares, uma direção) | Cruzadas (duas direções) |
| Direção de aderência | Direcional — um eixo | Multidirecional |
| Intensidade de aderência | Controlada, moderada | Agressiva, máxima |
| Comportamento de ajuste por pressão | Interferência previsível, menor tensão | Maior força de retenção, maior tensão no material |
| Limpeza e manutenção | Fácil — sulcos lineares abertos | Mais difícil — padrão cruzado retém detritos |
| Aparência | Limpa, técnica | Agressiva, texturizada |
| Risco para materiais de acoplamento macios | Mais baixo | Maior (fissuração em plásticos/alumínio) |
| Aplicações típicas | Insertos de ajuste por pressão, ajustes de precisão | Ferramentas manuais, punhos de aderência máxima |
O quadro de decisão: selecionar chanfro reto quando a interação controlada, o atrito direcional ou a minimização da tensão do material governam; selecionar chanfro diamantado quando a aderência máxima em todas as direções é o requisito predominante.
Um erro de engenharia comum é optar por defeito pelo chanfro diamantado porque “agarra melhor” — em muitas aplicações, a aderência excessiva causa problemas: concentração de tensão nos materiais de acoplamento por pressão, conforto reduzido em controlos manuseados frequentemente, e dificuldade de limpeza em ambientes alimentares ou médicos.
Aplicações Mais Adequadas ao Chanfro Reto
Insertos de Ajuste por Pressão
As aplicações de ajuste por pressão representam o uso mais crítico em termos de engenharia do chanfro reto. O objetivo não é simplesmente segurar o inserto — é produzir força de inserção consistente e previsível ao longo dos lotes de produção, minimizando simultaneamente a tensão no material de acoplamento.
As cristas paralelas do chanfro reto deslocam o material de acoplamento numa única direção durante a inserção por pressão, criando deformação previsível e permitindo que a força de inserção aumente gradual e consistentemente. As cristas cruzadas do chanfro diamantado empurram o material em múltiplas direções simultaneamente, criando maior tensão local e variação de força menos previsível entre peças.
Para ajustes por pressão em carcaças de plástico (ABS, PC, Nylon, acrílico), esta diferença é frequentemente a diferença entre montagem bem-sucedida e carcaças fissuradas. Insertos de latão com chanfro diamantado em invólucros de policarbonato produzem força de inserção inconsistente e fissuração ocasional; insertos com chanfro reto produzem força de pico consistente e mais baixa sem fissuração.
Para produção: o chanfro reto permite um controlo mais rigoroso da especificação da força de inserção (por exemplo, 200–350 N), possibilitando a validação do processo de montagem e o controlo estatístico do processo. O chanfro diamantado na mesma aplicação pode produzir variação da força de inserção de ±50% entre peças, tornando a montagem controlada por força não fiável.
Componentes de Ajuste de Precisão
Parafusos manuais, mostradores de calibração, tambores de micrómetro, anéis de focagem, ajustadores de abertura, ajustes de colimador e componentes de controlo de precisão semelhantes beneficiam do chanfro reto por duas razões:
Controlo do feedback tátil: O knurling diamantado cria uma interação de “agarrar ou escorregar” com seus picos agressivos. As cristas mais suaves do knurling reto proporcionam uma sensação rotacional mais refinada, com feedback tátil consistente por grau de rotação — importante quando o usuário faz ajustes finos com força controlada.
Previsibilidade dimensional: Instrumentos de precisão são projetados para tolerâncias apertadas. O perfil de deformação mais controlado do knurling reto em componentes de precisão permite um controle dimensional mais rigoroso da superfície final.
Equipamentos Médicos e de Processamento de Alimentos
Peças nesses ambientes enfrentam requisitos conflitantes: aderência adequada para operação e facilidade de limpeza para conformidade higiênica.
Os sulcos cruzados da serrilha diamantada retêm partículas, óleos, resíduos biológicos e resíduos de agentes de limpeza — as interseções do padrão cruzado são efetivamente bolsões cegos que os panos de limpeza não conseguem alcançar. Os sulcos abertos paralelos da serrilha reta permitem que um pano ou implemento de limpeza percorra o comprimento do sulco, removendo resíduos de forma eficaz.
Para peças que entram em contato com alimentos (cabos em equipamentos de porcionamento, superfícies de preensão em componentes de máquinas de processamento de alimentos) ou que devem ser esterilizadas (cabos de instrumentos cirúrgicos, empunhaduras de dispositivos médicos), a serrilha reta atende mais prontamente aos requisitos de higiene superficial.
Conexões de Eixo Antirrotação e Anti-Extração
A serrilha reta em um eixo que é prensado em uma carcaça cria resistência direcional: as cristas resistem à extração axial (paralela ao eixo da crista) enquanto fornecem resistência torsional limitada. Essa característica é explorada em conjuntos de eixo-colar, conexões de eixo de motor a impulsor e pinos de indexação onde a resistência controlada em um eixo é o requisito de projeto.
Parâmetros de Projeto: O Que Controla a Qualidade da Serrilha
Relação Passo-Diâmetro (O Parâmetro Mais Crítico)
O defeito mais comum da serrilha reta — o rastreamento duplo — é inteiramente uma questão de projeto, não de usinagem. O rastreamento duplo ocorre quando o passo da serrilha não se divide uniformemente na circunferência da peça.
A relação: para uma peça com diâmetro externo D (mm) e passo de serrilha P (mm), o número de cristas N = π × D / P. Para um padrão de serrilha limpo e sem sobreposição, N deve ser um número inteiro — se π × D / P não for um número inteiro, o disco de serrilhar não pode retornar à mesma posição inicial após uma revolução, e as cristas se sobrepõem nas passagens subsequentes, produzindo o característico padrão de rastreamento duplo “fantasma”.
Abordagem prática de projeto:
- Escolha o passo P desejado para o requisito funcional
- Calcule o diâmetro alvo: D = (N × P) / π, onde N é o número inteiro mais próximo
- Usine o diâmetro pré-serrilha para este valor calculado
Se o projetista especificar um diâmetro de peça baseado em outros requisitos dimensionais que não satisfaça essa relação, uma de três adaptações é necessária: ajustar o diâmetro ligeiramente (frequentemente uma mudança de 0,1–0,3 mm é suficiente para encontrar um diâmetro compatível), alterar o passo, ou aceitar um padrão ligeiramente não perfeito (o que pode ser aceitável para aplicações não críticas, mas não para precisas ou decorativas).
Faixas de Passo Típicas
| Faixa de Passo | Contagem de Cristas para DE de 10 mm | Característica de Aderência | Aplicação típica |
|---|---|---|---|
| 0,5 mm | ~63 cristas | Fina, sutil | Instrumentos de precisão, componentes ópticos |
| 0,8 mm | ~40 cristas | Aderência leve | Mostradores de calibração, botões de ajuste |
| 1,0 mm | ~31 cristas | Uso geral | Parafusos borboleta, insertos de encaixe por pressão |
| 1,5 mm | ~21 cristas | Aderência moderada | Manípulos de máquinas, anéis de ajuste |
| 2,0 mm | ~16 cristas | Aderência grossa | Manípulos para serviço pesado, componentes industriais |
Profundidade da Serrilha e Diâmetro Externo
A serrilha desloca o material para fora — as cristas formadas são elevadas acima da superfície original. O aumento típico do diâmetro externo pela serrilha é de +0,05–0,2 mm, dependendo do passo, material e pressão de conformação. Isso deve ser acomodado na dimensão usinada pré-serrilha.
Abordagem incorreta: Usinar a peça até o DE nominal final, depois serrilhar → a peça agora está sobredimensionada pela quantidade de deslocamento da serrilha.
Abordagem correta: Calcule o DE pré-serrilha necessário como: D_pré-serrilha = D_final − ΔD_serrilha, onde ΔD_serrilha é o aumento esperado de diâmetro pela serrilha (tipicamente 0,05–0,15 mm para alumínio e latão, 0,10–0,20 mm para aço). Usine até D_pré-serrilha, depois serrilhe para alcançar D_final.
Para aplicações de encaixe por pressão onde a interferência depende do DE serrilhado, tanto o diâmetro pré-serrilha quanto o DE serrilhado final devem ser especificados no desenho — não apenas um ou outro.
Profundidade da serrilha vs aderência e força de inserção: Serrilhas mais profundas proporcionam aderência mais forte e maior força de retenção no encaixe por pressão, mas também criam maior deformação do material na peça de acoplamento. Para encaixes por pressão em plástico ou alumínio, serrilhas mais rasas (altura da crista 0,05–0,12 mm) com passo consistente produzem força de inserção melhor controlada do que serrilhas profundas. Para encaixes por pressão metal-metal que exigem retenção máxima, serrilhas mais profundas (altura da crista 0,15–0,25 mm) são apropriadas.
Chanfros de Borda e Recursos de Alívio
A serrilha que começa abruptamente em um ombro ou borda cria vários problemas: o disco de serrilhar desliza no contato inicial, as primeiras cristas são mal formadas, e a deformação da borda pode interferir com recursos adjacentes. Duas soluções de projeto:
Chanfro de entrada: Um pequeno chanfro (0,5–1,0 mm × 45°) no ponto de entrada da serrilha permite que o rolo de serrilhamento engate progressivamente. O chanfro elimina qualquer canto de ombro que impediria o engate adequado da ferramenta.
Ranhura de alívio: Uma ranhura de alívio estreita (tipicamente 1–2 mm de largura, 0,3–0,5 mm de profundidade) localizada na extremidade da zona serrilhada antes de uma superfície de precisão adjacente impede que a deformação da serrilha se propague para a superfície de precisão.
Seleção de Material para Serrilhamento Reto
O serrilhamento reto é um processo de deformação plástica — o material deve ser dúctil o suficiente para aceitar o deslocamento sem rasgar. A escolha do material governa a qualidade e a consistência do padrão de serrilha.
| Material | Qualidade da Serrilha | Facilidade de Conformação | Nitidez das Cristas | Desgaste da Ferramenta | Notas |
|---|---|---|---|---|---|
| Alumínio 6061/6063 | Excelente | Fácil | Nítido, limpo | Muito baixo | Melhor escolha geral para peças serrilhadas |
| Latão (C36000) | Excelente | Muito fácil | Muito nítido | Muito baixo | Mais fácil de serrilhar; melhor resultado estético |
| Aço carbono (1018, 1020) | Bom | Moderado | Bom | Moderado | Padrão para componentes de aço serrilhados |
| Aço inoxidável (304) | Moderado | Difícil | Variável | Alto | Requer maior pressão da ferramenta; risco de rasgamento |
| Aço inoxidável 316 | Moderado | Difícil | Variável | Mais alto | Similar ao 304, mas com mais endurecimento por deformação |
| Titânio | Difícil | Muito difícil | Inconsistente | Muito elevado | Apenas onde as propriedades do material o exigem |
| Delrin (POM) | Moderado | Fácil | Bordas suaves | Baixo | Baixa força de aderência; apenas aplicações leves |
| Nylon (PA) | Moderado | Fácil | Bordas suaves e difusas | Baixo | Similar ao Delrin; sensibilidade à umidade relevante |
Alumínio é o material preferido para a maioria das aplicações de serrilhamento reto — dúctil o suficiente para formar cristas limpas e nítidas com baixa força de conformação, resultando em padrões consistentes ao longo das produções com desgaste mínimo da ferramenta.
Latão produz a melhor qualidade estética de serrilha entre todos os materiais de engenharia comuns, devido à sua excelente ductilidade e características de acabamento superficial após a deformação. Componentes de instrumentos de precisão e ferragens decorativo-funcionais frequentemente especificam latão por esse motivo.
Aço inoxidável requer pressão de conformação significativamente maior e produz resultados mais variáveis. Para aplicações onde a resistência à corrosão exige aço inoxidável, o processo de serrilhamento requer montagem mais rígida, profundidade de conformação reduzida e controle mais cuidadoso do avanço e da velocidade para evitar rasgamento das cristas e profundidade inconsistente.
Plásticos pode ser serrilhado, mas as cristas são macias, têm menor desempenho de aderência e desgastam mais rápido que o metal. O serrilhamento de plásticos é apropriado apenas para aplicações leves onde a serrilha fornece identificação tátil em vez de aderência funcional.
Requisitos de Especificação no Desenho
Uma indicação de serrilha apenas como “KNURL” não é uma especificação — é uma instrução que produzirá resultados imprevisíveis entre diferentes fornecedores. As especificações completas de desenho para serrilhamento reto devem incluir:
Elementos obrigatórios:
| Requisito do Desenho | Exemplo | Propósito de Engenharia |
|---|---|---|
| Tipo de padrão | SERRILHA RETA | Evita confusão com padrão diamantado ou outros padrões |
| Passo | PASSO 1,0 mm | Controla a qualidade do padrão; permite verificação de compatibilidade passo-diâmetro |
| Diâmetro pré-serrilhamento | Ø9,82 ±0,02 mm (PRE-KNURL) | Permite ao fornecedor atingir o OD final desejado |
| OD final após serrilhamento | Ø10,00–10,08 mm | Controla o ajuste e a interferência para encaixe por pressão |
| Comprimento da serrilha | 12 mm | Define a zona funcional |
| Localização | 2 mm A PARTIR DO OMBRO | Evita interferência com superfícies de precisão |
| Orientação (se relevante) | AXIAL ou CIRCUNFERENCIAL | Esclarece a direção da crista |
Exemplo de chamada completa:
SERRILHA RETA, PASSO 1,0 mm, COMPRIMENTO 12 mm, 2 MM A PARTIR DO OMBRO
Ø PRÉ-SERRILHA: 9,82 ±0,02 mm
OD FINAL SERRILHADO: Ø10,00–10,08 mm
Considerações sobre Tolerância para Superfícies Serrilhadas
As superfícies serrilhadas são formadas, não usinadas com tolerância dimensional. Aplicar tolerâncias apertadas (por exemplo, ±0,01 mm) a um OD serrilhado não é apropriado — a textura irregular da superfície significa que qualquer medição de diâmetro variará dependendo de onde o paquímetro entra em contato em relação às cristas. A tolerância funcional para superfícies serrilhadas deve especificar uma faixa (por exemplo, Ø10,00–10,08 mm) em vez de uma tolerância bilateral, e a faixa deve acomodar a variação de conformação inerente ao processo.
Para aplicações de ajuste por pressão, a especificação funcional é a faixa de interferência — a diferença entre o OD serrilhado e o diâmetro do furo do alojamento. Especificar essa faixa de interferência explicitamente (por exemplo, “interferência com furo do alojamento Ø10,00 +0,000/−0,020 mm: 0,00–0,08 mm”) é mais útil do que especificar apenas o OD serrilhado.
Defeitos Comuns de Serrilhamento e Causas Raiz
| Defeito | Aparência | Causa Raiz | Ação Corretiva |
|---|---|---|---|
| Rastreamento duplo | Padrão “fantasma” sobreposto | O passo não se divide uniformemente na circunferência | Recalcular o diâmetro para corresponder ao passo; ou alterar o passo |
| Serrilhas rasgadas | Cristas ásperas, quebradas, irregulares | Pressão de conformação excessiva; material muito duro ou quebradiço | Reduzir a profundidade; aumentar as passagens de conformação; avaliar o material |
| Cristas achatadas | Picos arredondados, fracos, indistintos | Pressão de conformação insuficiente; roda de serrilhar desgastada | Aumentar a pressão; substituir a roda |
| Profundidade irregular | Altura variável da crista ao longo do comprimento | Desalinhamento da ferramenta; deflexão da máquina; excentricidade da peça de trabalho | Melhorar a rigidez da configuração; verificar o alinhamento; reduzir a velocidade |
| Marcas de vibração | Variação ondulada e periódica no padrão | Vibração; rigidez insuficiente da máquina; avanço incorreto | Reduzir a saliência; aumentar a rigidez; ajustar a taxa de avanço |
| Definição deficiente de início/fim | Cristas de entrada ou saída irregulares | Sem chanfro ou alívio no limite da serrilha | Adicionar chanfro de entrada ou ranhura de alívio |
A maioria dos defeitos de serrilhamento é evitável por meio de um projeto correto — particularmente a relação passo-diâmetro — e uma configuração adequada. O padrão de defeito mais frequentemente encontrado em produção (rastreamento duplo) é quase sempre consequência de especificar um diâmetro que não foi verificado quanto à compatibilidade com o passo.
Serrilhamento Reto vs Outras Opções de Superfície de Aderência
Ao avaliar se o serrilhamento reto é a solução correta, considere tratamentos alternativos de superfície que podem corresponder melhor a requisitos específicos:
| Tratamento de superfície | Nível de Aderência | Toque | Capacidade de Limpeza | Custo | Melhor Aplicação |
|---|---|---|---|---|---|
| Serrilhamento reto | Controlado, direcional | Técnico, preciso | Fácil (ranhuras lineares) | Baixo | Manuseio de precisão, ajustes por pressão |
| Chanfrado diamantado | Alto, multidirecional | Agressivo | Ruim (padrão cruzado retém detritos) | Baixo | Ferramentas manuais de aderência máxima |
| Sobremoldagem em borracha | Alto | Macio, confortável | Médio | Alto | Pegas ergonômicas |
| Textura/padrão fresado | Médio, personalizável | Personalizado | Bom | Médio-Alto | Equilíbrio estético-funcional |
| Texturização superficial a laser | Médio, controlado | Fino, detalhado | Bom | Alto | Combinação de marca + pega |
| Ranhuras usinadas (fresadas) | Baixo a médio | Simples, funcional | Excelente | Muito baixo | Pega simples, sensível a custo |
Pontos-chave
- O chanfrado reto proporciona aderência direcional e controlada — não tração máxima em todas as direções. Isso o torna superior ao chanfrado diamantado para ajustes por pressão em materiais macios, componentes de controle de precisão e superfícies limpáveis.
- O cálculo de compatibilidade entre passo e diâmetro é obrigatório para qualquer especificação de chanfrado: N = π × D / P deve resultar em um número inteiro, caso contrário ocorrerá rastreamento duplo. Este é um cálculo de projeto, não um ajuste de usinagem.
- O chanfrado aumenta o diâmetro externo em +0,05–0,2 mm por meio do deslocamento de material — a dimensão usinada pré-chanfrado deve ser reduzida pela quantidade de deslocamento esperada para atingir o diâmetro externo final desejado.
- Os melhores materiais para chanfrado reto são alumínio e latão — ambos produzem padrões limpos, nítidos e consistentes com baixa força de conformação. O aço inoxidável requer mais força e controle de processo; os plásticos produzem cristas suaves com aderência funcional limitada.
- As indicações no desenho devem incluir: tipo de padrão (reto), passo (mm), diâmetro pré-chanfrado, faixa de diâmetro externo final, comprimento do chanfrado e localização — omitir qualquer um destes produz resultados imprevisíveis entre fornecedores.
- Chanfros de entrada e ranhuras de alívio nos limites do chanfrado previnem deformação de bordas e protegem superfícies de precisão adjacentes da contaminação pelo deslocamento do chanfrado.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): as especificações de chanfrado reto devem sempre ser validadas pelo fornecedor quanto à compatibilidade entre passo e diâmetro antes do início da produção. Um fornecedor que não verifica essa relação produzirá peças com rastreamento duplo que são cosmeticamente defeituosas e podem ter desempenho de aderência reduzido.
perguntas frequentes
Para que serve o chanfrado reto?
O chanfrado reto é usado para adicionar atrito ou aderência direcional e controlada a uma peça cilíndrica. As principais aplicações funcionais são: insertos de ajuste por pressão (onde as cristas paralelas criam interferência previsível à medida que a peça é pressionada em um alojamento, com menor risco de fissuração do que o chanfrado diamantado em materiais de acoplamento macios), componentes de ajuste de precisão (parafusos manuais, mostradores de calibração, anéis de foco, onde são necessários feedback tátil controlado e aderência moderada) e componentes em ambientes limpos ou higiênicos (onde as ranhuras paralelas abertas limpam mais facilmente do que o padrão cruzado do diamantado). Também é usado para retenção antirrotação de eixos e pinos onde o controle de atrito direcional — em vez de aderência máxima — é o objetivo do projeto.
Qual é a diferença entre chanfrado reto e diamantado?
A geometria das cristas define a diferença funcional. O chanfrado reto produz cristas paralelas em uma direção (tipicamente ao longo do eixo), proporcionando aderência direcional que atua em um eixo. O chanfrado diamantado produz cristas em duas direções cruzadas, criando um padrão cruzado que agarra em todas as direções. O chanfrado diamantado produz maior atrito e maior força de aderência na maioria das condições de carga, mas também cria maior tensão nos materiais de acoplamento durante a inserção por pressão, gera mais interseções de retenção de detritos no padrão de ranhuras e cria uma sensação tátil mais agressiva. O chanfrado reto é a escolha correta quando interação controlada, facilidade de limpeza ou tensão reduzida no material de acoplamento são determinantes. O chanfrado diamantado é correto quando a aderência máxima é o requisito predominante.
Por que ocorre o rastreamento duplo no chanfrado?
O rastreamento duplo ocorre quando o passo do chanfrado não se divide uniformemente na circunferência da peça. Quando um disco de chanfrar dá uma volta completa ao redor da peça, ele deve retornar exatamente à mesma posição inicial — caso contrário, as cristas da segunda passagem se sobrepõem ligeiramente às da primeira passagem, produzindo um padrão “fantasma” desfocado de cristas sobrepostas. A causa raiz é sempre um problema de projeto: a combinação de diâmetro e passo escolhida pelo projetista não satisfaz a relação inteira N = π × D / P. A solução é recalcular o diâmetro alvo para o passo escolhido (ou escolher um passo que satisfaça a relação no diâmetro pretendido), não ajustar parâmetros de usinagem. O rastreamento duplo não pode ser corrigido alterando velocidade, avanço ou pressão de conformação.
Qual é a maneira correta de especificar o chanfrado reto em um desenho?
Uma indicação completa de chanfrado deve incluir: tipo de padrão (CHANFRADO RETO), passo em milímetros (ex.: PASSO 1,0 mm), diâmetro pré-chanfrado (o diâmetro externo usinado antes do chanfrado, com tolerância), faixa de diâmetro externo final chanfrado (faixa funcional após o chanfrado, não tolerância bilateral), comprimento do chanfrado e localização em relação a um datum ou feature. Para aplicações de ajuste por pressão, especifique também a faixa de interferência aceitável com o furo de acoplamento. Uma indicação apenas de “CHANFRADO” é insuficiente — ela não especifica tipo de padrão, passo ou requisitos dimensionais, e diferentes fornecedores a interpretarão de maneira diferente, produzindo resultados inconsistentes.
Quanto o chanfrado aumenta o diâmetro da peça?
O chanfrado reto aumenta o diâmetro externo por meio do deslocamento de material para fora, tipicamente em +0,05–0,2 mm, dependendo do passo, material e pressão de conformação. Alumínio e latão com passo de 1,0 mm tipicamente produzem aumento de +0,08–0,12 mm; aço com o mesmo passo produz aumento de +0,10–0,18 mm; passos mais profundos (1,5–2,0 mm) produzem aumentos de diâmetro maiores. O diâmetro usinado pré-chanfrado deve ser reduzido nessa quantidade esperada — se o projetista especifica um diâmetro externo final chanfrado de 10,00–10,05 mm e o aumento de diâmetro esperado do chanfrado é de 0,10 mm, o diâmetro usinado pré-chanfrado deve ser aproximadamente 9,90 mm ±0,02 mm. Esse diâmetro pré-chanfrado deve aparecer explicitamente no desenho de engenharia.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em torneamento de precisão CNC, produzindo eixos estriados, insertos de encaixe por pressão, botões de ajuste e componentes de instrumentos de precisão em alumínio, latão, aço doce e aço inoxidável para aplicações de fabricação industrial, médica, eletrônica e automotiva OEM. Referências técnicas: ASME B46.1 (Textura de Superfície), ISO 13715 (Indicação de Textura de Superfície), ASME Y14.5-2018 (Dimensionamento e Toleranciamento Geométrico), Machinery's Handbook (Estriamento — Cálculos de Passo e Diâmetro).
Fornecimento de Componentes Torneados CNC com Estriamento Reto?
Na CMS, produzimos insertos de encaixe por pressão com estriamento reto, botões de ajuste de precisão, parafusos manuais e eixos estriados em alumínio, latão e aço — com verificação de compatibilidade passo-diâmetro, controle dimensional pré e pós-estriamento, e revisão de desenho para requisitos de chanfro e alívio antes do início da produção.
[Solicite uma revisão de especificação de estriamento e orçamento de torneamento CNC →]


