
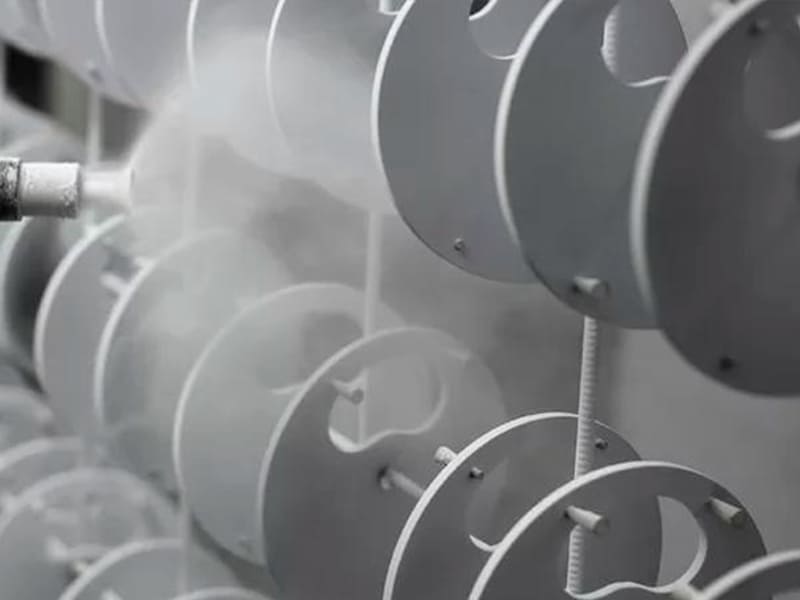
O revestimento a pó é um processo de acabamento amplamente utilizado para peças de alumínio, oferecendo proteção durável contra corrosão, aparência uniforme e longa vida útil. No entanto, alcançar resultados confiáveis requer mais do que aplicar um revestimento—depende de compreender o comportamento do material do alumínio, a condição da superfície e como o processo de revestimento interage com o design da peça e as restrições de fabricação.
Este artigo explica os fundamentos do revestimento a pó de alumínio, incluindo etapas-chave do processo, considerações específicas do material e trade-offs comuns de desempenho. Também descreve as melhores práticas que ajudam os fabricantes a alcançar qualidade de revestimento consistente enquanto controlam custo, impacto de tolerância e durabilidade a longo prazo.
O Que É Revestimento a Pó e Por Que o Alumínio É um Caso Especial?
O revestimento a pó é amplamente utilizado na manufatura, mas o alumínio se comporta de maneira diferente dos aços e outros substratos. Compreender o mecanismo de revestimento—e a química da superfície do alumínio—é essencial para alcançar adesão durável e desempenho consistente em peças usinadas em CNC.
Princípio Básico do Revestimento a Pó
Em sua essência, o processo de revestimento a pó aplica um pó seco e finamente moído termofixo a uma superfície metálica condutora usando atração eletrostática. Partículas de pó carregadas são pulverizadas sobre a peça de alumínio aterrada, onde aderem uniformemente. A peça revestida é então aquecida em um forno, fazendo com que o pó derreta, flua e faça ligação cruzada química em um filme contínuo.
Do ponto de vista de engenharia, este processo oferece várias vantagens sobre revestimentos líquidos: sem solventes, alta eficiência de transferência e espessura de filme previsível. O revestimento curado forma uma camada resistente e quimicamente resistente que proporciona proteção contra corrosão e durabilidade mecânica. No entanto, o sucesso deste mecanismo depende fortemente da condição e preparação da superfície, particularmente para o alumínio.
Comportamento Único da Superfície do Alumínio
O alumínio é um caso especial porque forma naturalmente uma camada de óxido (Al₂O₃) quase imediatamente quando exposto ao ar. Este filme de óxido é fino, duro e quimicamente estável. Do ponto de vista de revestimento, é uma faca de dois gumes.
No lado positivo, a camada de óxido de alumínio pode melhorar a adesão do revestimento ao fornecer uma superfície de alta energia que suporta ancoragem mecânica—se estiver limpa, uniforme e adequadamente preparada. No lado negativo, o crescimento descontrolado de óxido, contaminação da superfície ou óleos de usinagem residuais podem enfraquecer o mecanismo de adesão, levando à formação de bolhas ou delaminação após a cura ou durante o serviço.
É por isso que o desempenho do revestimento a pó de alumínio é altamente sensível ao pré-tratamento. Processos como desengraxamento, decapagem e revestimento de conversão não são complementos opcionais; são parte integrante para garantir que a deposição eletrostática e a cura resultem em uma ligação estável.
A engenharia é um ponto de partida: o revestimento a pó funciona no alumínio não superando sua camada de óxido, mas controlando-a. A aplicação bem-sucedida requer alinhar a física do revestimento com o comportamento da superfície do alumínio—transformando um risco potencial em uma vantagem de confiabilidade.
Como Funciona o Revestimento a Pó de Alumínio? Processo Passo a Passo
O revestimento a pó de alumínio é um processo de manufatura controlado e multiestágio no qual cada etapa influencia diretamente a adesão, a proteção contra corrosão e a consistência dimensional. Pular ou controlar insuficientemente qualquer etapa frequentemente leva a falhas que não podem ser corrigidas posteriormente. Abaixo está uma análise prática e focada em engenharia do processo e dos parâmetros que mais importam.
Preparação da Superfície: Limpeza, Jateamento e Pré-Tratamento
Preparação de superfície é o fator mais crítico na pintura a pó de alumínio. Peças usinadas em CNC normalmente carregam óleos, fluidos de corte e resíduos de óxido que devem ser removidos antes do revestimento.
-
Desengraxamento e limpeza remover óleos de usinagem e contaminantes que, de outra forma, bloqueariam a adesão.
-
Remoção de óxido e rugosidade controlada são obtidas através de ataque químico ou jateamento abrasivo leve. O jateamento introduz rugosidade em escala micrométrica que melhora o travamento mecânico, mas rugosidade excessiva pode reduzir a uniformidade do revestimento.
-
Revestimentos de conversão (fosfato, cromato ou sistemas modernos sem cromo) estabilizam quimicamente a superfície do alumínio. Essas camadas melhoram a resistência à corrosão e proporcionam uma superfície consistente e de alta energia para a ligação do pó.
Do ponto de vista de engenharia, o pré-tratamento não é cosmético — ele define a adesão a longo prazo e o desempenho contra corrosão.
Aplicação Eletrostática de Pó
Durante pulverização eletrostática, as partículas de pó são eletricamente carregadas e atraídas para a peça de alumínio aterrada. Os parâmetros principais incluem:
-
Distância pistola-peça e tensão aplicada, que afetam a eficiência de deposição e a espessura do filme.
-
Uniformidade de cobertura, especialmente em bordas, reentrâncias e características internas.
Geometrias complexas introduzem desafios como o Efeito gaiola de Faraday, onde o pó tem dificuldade em alcançar cantos profundos ou cavidades estreitas. Controle de processo experiente — ajustando tensão, ângulo de pulverização e sequência de passagens — é essencial para alcançar cobertura consistente em peças de precisão.
Cura: Controle de Temperatura e Tempo
Após a aplicação, as peças são curadas em estufa para derreter e reticular o revestimento. Típicas temperaturas de cura variam de 160–200 °C, com tempos de permanência definidos tanto pela massa da peça quanto pela química do revestimento.
-
Subcura resulta em reticulação deficiente, dureza reduzida e proteção contra corrosão fraca.
-
Sobre-cura pode causar descoloração, fragilização ou resistência ao impacto reduzida — e pode distorcer seções finas de alumínio.
A engenharia é um ponto de partida: a pintura a pó de alumínio é bem-sucedida quando preparação de superfície, aplicação eletrostática e cura são tratadas como um único processo integrado. Parâmetros controlados — não apenas a escolha do revestimento — determinam se o acabamento proporciona proteção durável e consistência de fabricação.
Como a Pintura a Pó se Liga ao Alumínio: Comportamento do Material e da Interface
A adesão da pintura a pó no alumínio não é regida por um único mecanismo, mas pelo comportamento combinado da superfície do alumínio, da camada de óxido e da interface induzida pelo pré-tratamento. Este é um dos aspectos mais comumente mal compreendidos da pintura a pó — e uma das principais razões pelas quais revestimentos visualmente aceitáveis ainda podem falhar prematuramente em serviço.
Papel do Óxido de Alumínio e Revestimentos de Conversão
O alumínio nunca está verdadeiramente “nu.” Em segundos após a exposição ao ar, ele forma uma fina e densa camada de óxido de alumínio. Este óxido é quimicamente estável e firmemente ligado ao metal base, o que o torna benéfico para a resistência à corrosão — mas problemático se deixado sem controle.
-
A camada de óxido estável e uniforme pode atuar como uma base confiável para a adesão do revestimento.
-
Um camada de óxido irregular, contaminada ou excessivamente espessa enfraquece a interface e promove delaminação, especialmente após ciclos térmicos.
É aqui que revestimentos de conversão desempenham um papel crítico de engenharia. Tratamentos com fosfato, cromato e modernos sem cromo não apenas “limpam” a superfície; eles modificam quimicamente e estabilizam a camada de óxido, criando uma interface controlada com química de superfície consistente. O resultado é:
-
Resistência à corrosão melhorada em defeitos do revestimento
-
Propagação reduzida de corrosão sob o filme
-
Aderência mais previsível entre lotes de produção
Do ponto de vista de fabricação, os revestimentos de conversão transformam o alumínio de um substrato variável em uma plataforma de revestimento repetível.
Ancoragem Mecânica vs Ligação Química
A aderência do revestimento em pó ao alumínio depende de dois mecanismos complementares:
-
Ancoragem mecânica A rugosidade superficial em microescala—introduzida por decapagem ou jateamento leve—permite que o pó fundido flua para as vales da superfície durante a cura. Uma vez solidificado, isso cria ancoragem física. No entanto, rugosidade excessiva pode aprisionar ar ou reduzir a uniformidade do revestimento, portanto o controle é essencial.
-
Ligação química e efeitos de energia superficial Durante a cura, a aderência eficaz depende de energia superficial e comportamento de molhamento. Uma superfície de alumínio adequadamente preparada permite que o pó fundido se espalhe e molhe o substrato uniformemente. Energia superficial deficiente—frequentemente causada por óleos residuais ou óxidos instáveis—leva a camadas limite fracas mesmo que a rugosidade pareça aceitável.
Insight de engenharia: Falhas de aderência raramente resultam apenas de rugosidade insuficiente. Elas são mais frequentemente causadas por controle inadequado da química superficial, onde a ancoragem mecânica existe, mas a ligação química está comprometida.
Na prática, o revestimento em pó durável sobre alumínio é alcançado quando estabilidade do óxido, química do revestimento de conversão, rugosidade superficial e comportamento de cura estão alinhados. Tratar a aderência como um problema de engenharia de interface—em vez de uma questão de espessura do revestimento—é a chave para o desempenho a longo prazo e a consistência de fabricação.
Quais Benefícios de Desempenho o Revestimento em Pó Proporciona ao Alumínio?
Quando aplicado e curado corretamente, o revestimento em pó oferece benefícios de desempenho mensuráveis no alumínio que vão muito além da aparência. Do ponto de vista de engenharia, esses benefícios se traduzem em maior vida útil, manutenção reduzida e comportamento mais consistente entre lotes de produção—especialmente em ambientes exigentes.
Resistência à Corrosão e Durabilidade Ambiental
Uma das principais razões para o revestimento em pó do alumínio é resistência à corrosão aprimorada. Embora a camada de óxido natural do alumínio forneça proteção básica, ela é vulnerável à degradação em ambientes ricos em cloretos, úmidos ou poluídos.
Sistemas de alumínio adequadamente pré-tratados e com revestimento em pó rotineiramente alcançam centenas a milhares de horas em testes de névoa salina ASTM B117, dependendo da química e espessura do revestimento. Mais importante ainda, em ambientes externos e industriais do mundo real, o revestimento em pó atua como uma barreira contínua que limita a entrada de umidade, retarda a degradação do óxido e reduz a propagação da corrosão sob o filme nas bordas e fixadores.
Impacto da engenharia:
-
Durabilidade aprimorada para invólucros externos, molduras e peças estruturais
-
Necessidade reduzida de inspeção frequente ou repintura
-
Desempenho mais previsível em ambientes costeiros, industriais ou de exposição química
Resistência ao Desgaste e Estabilidade Estética
Os revestimentos em pó tipicamente formam um filme mais espesso e resistente do que tintas líquidas. As espessuras de revestimento comuns para peças de alumínio ficam na 60–120 μm faixa, proporcionando resistência significativa à abrasão, danos de manuseio e impactos menores durante a montagem e o serviço.
Além da durabilidade mecânica, os revestimentos em pó oferecem excelente estabilidade estética:
-
Cor e brilho consistentes em grandes lotes
-
Boa resistência a UV para uso externo
-
Opções de textura estáveis (lisa, fosca, texturizada) que mascaram pequenas imperfeições superficiais
Insight de aplicação: O revestimento em pó é adequado para componentes de alumínio que são frequentemente manuseados, expostos a contato deslizante ou visualmente proeminentes—como invólucros, painéis, suportes e molduras—onde tanto durabilidade funcional quanto retenção de aparência importam.
Conclusão: O revestimento em pó melhora o alumínio ao combinar proteção contra corrosão, durabilidade mecânica e estabilidade visual a longo prazo. Quando especificado com o pré-tratamento, espessura e condições de cura corretos, torna-se um sistema de superfície de engenharia confiável, não apenas um acabamento decorativo.
Como o Revestimento em Pó se Compara com a Anodização e a Pintura Líquida?
Para peças de alumínio, o revestimento em pó, a anodização e a pintura líquida são todos amplamente utilizados—mas oferecem perfis de desempenho e implicações de fabrico muito diferentes. Escolher o processo certo exige olhar além da aparência para avaliar nível de proteção, robustez do processo, estrutura de custos e escalabilidade de produção.
Comparação de Desempenho e Proteção
| Aspeto | Revestimento em pó | anodização | Pintura Líquida |
| Resistência à corrosão | Elevada (proteção de barreira; excelente com pré-tratamento adequado) | Elevada (camada de óxido integrada com o alumínio) | Moderada a elevada (depende do sistema de tinta e da preparação) |
| Proteção mecânica | Excelente (película espessa, resistente a impactos e abrasão) | Limitada (camada fina, dura mas quebradiça) | Limitada a moderada (películas mais finas e macias) |
| Consistência superficial | Espessura muito consistente (≈60–120 μm) | Muito fina e uniforme (≈5–25 μm) | Variável; propensa a escorrimentos e variação de espessura |
Do ponto de vista da engenharia, o revestimento em pó proporciona a proteção mecânica mais robusta, tornando-o adequado para peças expostas a manuseamento, montagem ou desgaste ligeiro. A anodização destaca-se onde a precisão dimensional e a aparência metálica são críticas, mas oferece menor resistência ao impacto. A pintura líquida pode alcançar proteção aceitável, mas é mais sensível à perícia do operador e ao controlo ambiental.
Compromissos de Custo, Ambientais e de Fabrico
Além do desempenho, considerações de fabrico frequentemente determinam a decisão final:
-
COV e impacto ambiental O revestimento em pó não contém solventes e emite COV quase nulos, simplificando a conformidade. A pintura líquida envolve solventes e custos mais elevados de controlo ambiental. A anodização requer banhos químicos e tratamento de águas residuais, mas evita solventes orgânicos.
-
Retrabalho e reparação O revestimento em pó é durável, mas mais difícil de reparar pontualmente; o retrabalho frequentemente requer decapagem e reaplicação. A pintura líquida é a mais fácil de retocar. As superfícies anodizadas não podem ser reparadas localmente uma vez danificadas.
-
Adequação ao fabrico em lote O revestimento em pó é altamente compatível com produção em lote e em volume, oferecendo qualidade repetível e elevada utilização de material. A anodização escala bem para peças uniformes, mas é sensível à composição da liga. A pintura líquida escala com menos eficiência devido à variabilidade e taxas de retrabalho.
Orientação para a decisão:
-
Escolher pintura a pó quando a durabilidade, a resistência à corrosão e a consistência de produção são prioridades.
-
Escolher anodização quando tolerâncias apertadas, aparência metálica ou isolamento elétrico são críticos.
-
Escolher pintura líquida quando o baixo custo inicial, a flexibilidade de cor ou a facilidade de reparação superam a durabilidade a longo prazo.
Para equipas de compras e engenharia, a escolha ideal equilibra proteção funcional, conformidade ambiental e eficiência de fabrico—não apenas a aparência inicial ou o preço unitário.
Controlo de Qualidade e Normas de Teste para Alumínio com Revestimento em Pó
Para peças de alumínio com revestimento em pó, a qualidade não pode ser verificada apenas pela aparência. Um acabamento liso e uniforme ainda pode falhar prematuramente se a espessura do revestimento, a adesão ou a qualidade do pré-tratamento forem inadequadas. O controle de qualidade robusto baseia-se em métodos padronizados de inspeção e teste que vinculam o desempenho do revestimento diretamente aos requisitos de serviço.
Espessura, Adesão e Inspeção Visual
O controle de qualidade normalmente começa com inspeções básicas, mas críticas:
-
Medição da espessura do revestimento A espessura do filme seco é geralmente medida usando medidores magnéticos ou de correntes parasitas. A espessura típica do revestimento em pó sobre alumínio varia de 60–120 μm (≈2,5–5 mil).
-
Muito fino: proteção contra corrosão reduzida e desgaste precoce
-
Muito espesso: cura deficiente, acúmulo nas bordas e problemas dimensionais
-
-
Teste de adesão (Corte em cruz / Hachura cruzada) O teste de corte em cruz avalia quão bem o revestimento se liga ao substrato após ranhura e remoção com fita. Resultados ruins geralmente indicam preparação inadequada da superfície ou camadas de óxido/conversão instáveis, em vez de problemas na química do revestimento.
-
Inspeção visual Verifica defeitos como pinholes, casca de laranja, escorrimentos, bordas finas ou cobertura incompleta—especialmente em cantos e reentrâncias afetadas pelo efeito de gaiola de Faraday.
Essas inspeções garantem consistência do processo e detecção imediata de defeitos antes de testes de durabilidade mais demorados.
Testes de Corrosão e Durabilidade
Para validar o desempenho a longo prazo, os sistemas de alumínio com revestimento em pó são submetidos a testes ambientais e mecânicos:
-
Teste de névoa salina Realizado de acordo com normas como ASTM B117, este teste avalia a resistência à corrosão e à propagação sob o filme. Embora as horas de névoa salina não sejam um preditor direto da vida útil em campo, são úteis para comparação de processos e validação do pré-tratamento.
-
Testes de impacto e dobramento Esses testes avaliam a flexibilidade do revestimento e a resistência a rachaduras ou delaminação sob deformação. Desempenho ruim frequentemente revela cura excessiva, espessura excessiva do filme ou formulações de revestimento quebradiças.
Resumo da lista de verificação de engenharia:
-
A espessura confirma potencial de proteção
-
A adesão confirma qualidade da interface
-
Testes de corrosão e mecânicos confirmam confiabilidade a longo prazo
Para projetistas e compradores, especificar quais testes se aplicam—e com quais critérios de aceitação—reduz a ambiguidade e o risco do fornecedor. Para fabricantes, testes consistentes fecham o ciclo entre preparação da superfície, controle do processo de revestimento e desempenho no mundo real.
O controle de qualidade eficaz transforma o revestimento em pó de um acabamento visual em um sistema de superfície verificável e de nível de engenharia.
Defeitos Comuns no Revestimento em Pó de Alumínio e Como Preveni-los
Defeitos de revestimento em pó no alumínio raramente se originam do próprio material de revestimento. Na maioria dos casos, são o resultado de condição da superfície, gases presos, limites de deposição eletrostática ou controle inadequado da cura. Compreender a causa raiz → correção do processo relação é essencial para produção estável e qualidade consistente.
Bolhas (Desgaseificação)
Defeito: Bolhas ou pinholes que aparecem durante ou após a cura. Causa principal: Gases retidos (umidade, óleos) liberados dos poros do alumínio ou defeitos de fundição durante o aquecimento. Isso é comum em ligas de alumínio fundidas ou porosas. Prevenção:
-
Utilização desengraxamento e secagem completos antes do revestimento
-
Aplicar pré-aquecimento (cozimento para desgaseificação) para eliminar voláteis
-
Selecione formulações de pó tolerantes à desgaseificação
-
Evitar espessura excessiva de filme que retenha gases
Descascamento / Delaminação
Defeito: O revestimento se separa do substrato de alumínio, frequentemente após a cura ou em serviço. Causa principal: Má adesão devido a preparação inadequada da superfície, camadas de óxido instáveis ou ausência de revestimento de conversão. Prevenção:
-
Certifique-se de que pré-tratamento adequado (decapagem + revestimento de conversão)
-
Evitar contaminação entre as etapas de preparação e revestimento
-
Verificar adesão com teste de corte cruzado antes da liberação
Efeito Casca de Laranja
Defeito: Superfície irregular e texturizada semelhante à casca de laranja. Causa principal: Fluxo e nivelamento deficientes do pó durante a cura, frequentemente relacionados à viscosidade incorreta, espessura excessiva ou temperatura de cura inadequada. Prevenção:
-
Otimizar temperatura de cura e tempo de permanência
-
Controle espessura do filme dentro da faixa recomendada
-
Usar pós formulados para fluxo mais suave em alumínio
Revestimento Irregular / Bordas Finas
Defeito: Espessura inconsistente, especialmente em cantos, reentrâncias ou características profundas. Causa principal: Limitações do campo eletrostático (efeito gaiola de Faraday) e geometria de pulverização inadequada. Prevenção:
-
Ajustar voltagem da pistola, distância e ângulo de pulverização
-
Utilização técnicas de múltiplas passagens ou voltagem reduzida para geometria complexa
-
Projetar peças com raios e acesso favoráveis ao revestimento
A engenharia é um ponto de partida: A maioria dos defeitos de revestimento em pó são problemas de controle de processo, não falhas de material. Resultados estáveis em alumínio exigem alinhar preparação de superfície, aplicação eletrostática e comportamento de cura. O controle preventivo é sempre mais econômico do que remover e reaplicar o revestimento—especialmente para peças usinadas de precisão CNC.
Considerações de Design e Fabricação para Peças de Alumínio com Revestimento em Pó
O revestimento em pó deve ser considerado durante o design da peça—não após a usinagem. Para peças de alumínio CNC personalizadas, o alinhamento precoce entre a intenção de design e o processo de revestimento reduz retrabalho, protege tolerâncias e encurta o prazo de entrega. O objetivo é garantir que o revestimento ofereça proteção e aparência sem comprometer o encaixe ou a função.
Projetando Peças de Alumínio para Revestimento em Pó
Características geométricas principais influenciam a qualidade e consistência do revestimento:
-
Furos e roscas: O pó adiciona espessura a todas as superfícies expostas. Furos pequenos, características roscadas e furos de precisão devem ser mascarados ou projetado com tolerância. Como regra geral, planeje +60–120 μm por superfície revestida salvo indicação em contrário.
-
Bordas e cantos: Bordas afiadas atraem menos pó e são propensas a cobertura fina. Adicionar pequenos raios ou chanfros melhora a formação de borda e a proteção contra corrosão.
-
Zonas de mascaramento: Defina claramente as áreas sem revestimento (contatos elétricos, pontos de aterramento, ajustes por pressão). Instruções de mascaramento ambíguas são uma causa comum de refugo.
-
Acumulação de tolerâncias: Para peças de acoplamento, considere a espessura do revestimento em ambos os componentes. Se o ajuste for crítico, especifique usinagem pós-revestimento ou mascaramento seletivo.
Conclusão de design: o revestimento em pó favorece geometria acessível, bordas controladas e mascaramento intencional. Projetar para o processo melhora tanto a qualidade quanto o rendimento.
Comunicando Requisitos com Fornecedores de Usinagem CNC
A comunicação clara transforma o revestimento de um risco em uma operação previsível:
-
Anotações no desenho: Especifique o tipo de revestimento (pó), cor/textura, faixa de espessura alvo, e normas aplicáveis. Identifique superfícies funcionais a serem mascaradas.
-
Linha de base do acabamento superficial: Indique o requisito de superfície pré-revestimento (ex.: como usinado vs. jateado). A rugosidade superficial influencia a aparência e a adesão do revestimento.
-
Clareza na sequência: Confirme a ordem do processo—usinagem → pré-tratamento → revestimento → cura—e observe quaisquer operações pós-revestimento.
-
Critérios de aceitação: Defina métodos de inspeção para espessura, adesão e aparência para evitar disputas.
Insight de compras: envolver fornecedores CNC desde o início possibilita tolerâncias realistas, orçamentos precisos e menos iterações. Quando os requisitos de design, usinagem e revestimento estão alinhados, peças de alumínio com revestimento em pó alcançam desempenho consistente, aparência e controle de custos.
Resumo: Principais Conclusões de Engenharia sobre Revestimento em Pó de Alumínio
O revestimento em pó de alumínio é principalmente um processo de engenharia de superfície, não apenas um acabamento cosmético. O desempenho do revestimento depende fortemente da preparação adequada da superfície, incluindo limpeza, controle de óxido e tratamentos de conversão, que determinam a adesão e a proteção contra corrosão a longo prazo. A camada natural de óxido do alumínio e as variações de liga tornam o processo especialmente sensível à condição da superfície e à consistência do processo.
Resultados confiáveis exigem uma abordagem de fabricação integrada. Design, usinagem, pré-tratamento, revestimento e cura devem estar alinhados para controlar a espessura do revestimento, adesão e durabilidade. Quando esses fatores são coordenados desde o início, o revestimento em pó torna-se uma solução estável e repetível que melhora a proteção, a vida útil e a eficiência geral da produção.
Perguntas frequentes
Todas as ligas de alumínio podem receber revestimento em pó?
A maioria das ligas de alumínio pode receber revestimento em pó, mas o desempenho do revestimento depende da composição da liga e da condição da superfície. Ligas trabalhadas comumente usadas na usinagem CNC (como as séries 5xxx, 6xxx e 7xxx) geralmente recebem bem o revestimento após pré-tratamento adequado. Algumas ligas de alumínio fundido contêm maior porosidade ou teor de silício, o que aumenta o risco de desgaseificação e bolhas, a menos que sejam pré-aquecidas e cuidadosamente preparadas. Do ponto de vista de engenharia, a seleção da liga influencia os requisitos de controle do processo, não se o revestimento em pó é fundamentalmente possível.
Qual é a espessura do revestimento em pó em peças de alumínio?
A espessura típica do revestimento em pó em alumínio varia de 60 a 120 μm (aproximadamente 2,5–5 mil). Essa espessura proporciona um equilíbrio entre proteção contra corrosão, durabilidade mecânica e aparência. Revestimentos mais finos podem reduzir a proteção, enquanto espessura excessiva pode levar a problemas de cura, acúmulo nas bordas ou problemas de tolerância. A espessura deve sempre ser especificada como uma faixa, não como um valor único.
O revestimento em pó afeta as tolerâncias do alumínio?
Sim. O revestimento em pó adiciona material uniformemente às superfícies expostas, o que pode consumir parte da tolerância dimensional. Para características de precisão como furos, roscas ou superfícies de acoplamento, os projetistas devem considerar a espessura do revestimento, especificar mascaramento ou planejar usinagem pós-revestimento. Ignorar esse efeito é uma causa comum de problemas de ajuste e montagem em peças de alumínio revestidas.
O revestimento em pó é adequado para peças de alumínio para uso externo?
Sim. O revestimento em pó é amplamente utilizado para componentes de alumínio para uso externo devido à sua forte resistência à corrosão, estabilidade UV e durabilidade. Quando combinado com pré-tratamento adequado e química de revestimento apropriada, o alumínio com revestimento em pó apresenta bom desempenho em ambientes úmidos, costeiros e industriais. É comumente usado para invólucros, estruturas, componentes arquitetônicos e carcaças de equipamentos externos.
O alumínio com revestimento em pó pode ser retrabalhado ou reparado?
O alumínio com revestimento em pó pode ser retrabalhado, mas os reparos são mais complexos do que com tinta líquida. Defeitos menores podem ser corrigidos por remoção localizada e reaplicação, mas retoques pontuais geralmente são visíveis. Para peças cosméticas ou funcionais críticas, geralmente recomenda-se a remoção total e reaplicação. É por isso que a prevenção de defeitos através de design adequado e controle de processo é muito mais econômica do que o reparo após o revestimento.


