
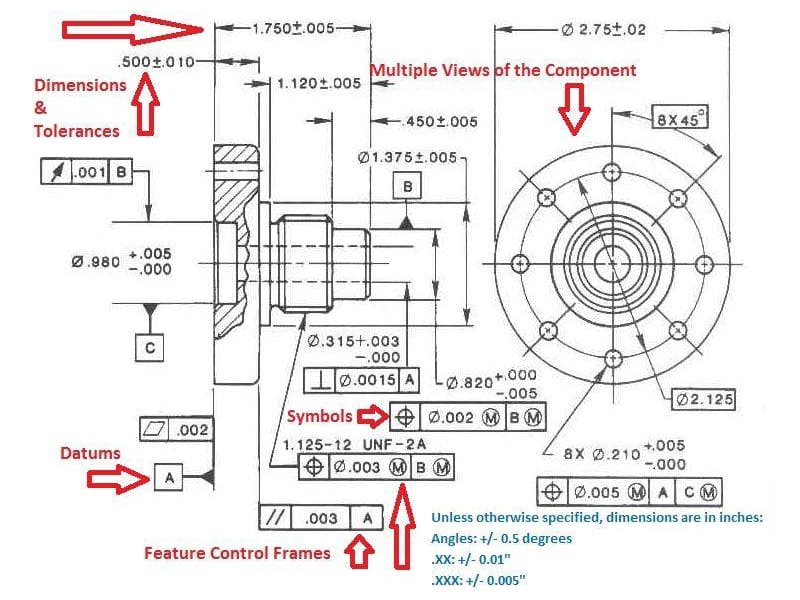
Resposta rápida: As tolerâncias de engenharia definem a variação dimensional admissível numa peça fabricada — o intervalo aceitável dentro do qual uma peça ainda pode ser montada, funcionar e cumprir os requisitos de desempenho. Especificadas como uma dimensão nominal mais ou menos um desvio admissível (por exemplo, 25,00 ±0,05 mm), as tolerâncias controlam o ajuste na montagem, a fiabilidade do produto e o custo da maquinação CNC. Tolerâncias mais apertadas melhoram a precisão, mas aumentam o tempo de maquinação, a complexidade da inspeção e o risco de rejeição. O objetivo é adequar a tolerância à função — e não especificar o valor mais restrito possível.
Por que razão as tolerâncias de engenharia são importantes na produção
Nenhum processo de maquinagem produz peças perfeitamente idênticas. Os centros de torneamento CNC, as fresadoras, as retificadoras e as prensas de moldagem por injeção geram, todos eles, variações dimensionais causadas pelo desgaste das ferramentas, pela expansão térmica, pela vibração da máquina e pela inconsistência do material. As tolerâncias de engenharia existem para definir qual o nível de variação aceitável antes de uma peça deixar de funcionar corretamente.
Para os fabricantes OEM que adquirem componentes CNC de precisão, as tolerâncias estão entre as especificações mais importantes de um desenho técnico. Determinam se as peças se montam corretamente ao longo de um ciclo de produção, se o encaixe dos rolamentos funcionará conforme projetado e — o que é fundamental — quanto custará a produção de uma peça. A redução de uma tolerância de ±0,1 mm para ±0,02 mm num furo maquinado pode triplicar o tempo de maquinagem e exigir uma inspeção por CMM em cada peça, para uma característica que pode não exigir funcionalmente esse nível de precisão.
As tolerâncias devidamente concebidas equilibram três exigências concorrentes: desempenho funcional, capacidade de fabrico e economia de produção. Alcançar esse equilíbrio é uma das atividades de engenharia de maior valor no desenvolvimento de produtos — e uma das fontes mais comuns de custos desnecessários quando tal equilíbrio não é alcançado.
O que são tolerâncias de engenharia? Definição e princípios básicos
Uma tolerância de engenharia é o limite admissível de variação em relação a uma dimensão nominal especificada. Define o intervalo aceitável dentro do qual uma dimensão fabricada deve situar-se para ser considerada conforme.
A representação padrão é:
Dimensão nominal ± Desvio admissível
Por exemplo, um eixo especificado como 25,00 ± 0,05 mm deve ter uma medida compreendida entre 24,95 mm e 25,05 mm após a usinagem. Qualquer peça que não se enquadre neste intervalo é considerada não conforme — independentemente de quão próxima esteja do limite.
Por que razão não é possível obter dimensões exatas
A variação na produção é inevitável e resulta de:
- Desgaste das ferramentas — as arestas de corte alteram a sua geometria de forma progressiva, modificando as dimensões à medida que a produção avança
- Expansão térmica — os fusos, os dispositivos de fixação e as peças de trabalho expandem-se à medida que a temperatura aumenta durante a maquinagem
- Vibração da máquina — as forças dinâmicas durante o corte provocam um microdeslocamento da ferramenta em relação à peça
- Variação do material — a dureza, a estrutura granular e a tensão residual variam tanto no interior de cada lote de material como entre lotes
- Inconsistência na fixação — pequenas variações na força de fixação e no assentamento da peça alteram a posição efetiva da ferramenta
As tolerâncias têm em conta esta realidade e definem a zona dentro da qual a variação é aceitável para a montagem e o desempenho funcional.
Dimensão nominal vs. dimensão real
A dimensão nominal é o objetivo do projetista — o tamanho teoricamente ideal. A dimensão real é a medida efetiva da peça maquinada. Um bom projeto de tolerâncias cria um intervalo suficientemente amplo para ser consistentemente alcançável pelo processo de fabrico selecionado, mas suficientemente estreito para garantir uma montagem e um funcionamento fiáveis.
Na nossa experiência de produção de componentes CNC de precisão, os erros mais comuns que encontramos nos desenhos são tolerâncias demasiado apertadas para o processo especificado (o que gera desperdício e custos desnecessários) ou aplicadas de forma inconsistente — apertadas em características não funcionais e mais flexíveis em interfaces críticas. Ambas as situações criam problemas.
Tipos de tolerâncias de engenharia
Tolerâncias unilaterais
As tolerâncias unilaterais permitem variações apenas numa direção em relação à dimensão nominal. Um eixo especificado como 25,00 +0,00/-0,05 mm só pode ser inferior ao valor nominal — nunca superior. Isto é útil quando um dos limites é funcionalmente crítico e o outro não.
Quando utilizar tolerâncias unilaterais:
- Ajuste de folga entre o eixo e o furo, em que o eixo não deve exceder a dimensão nominal
- Aplicações de encaixe por pressão em que é necessário garantir a interferência
- Qualquer montagem em que um limite provoque interferência ou falha de folga e o outro não
Vantagem na produção: Os operadores de máquinas podem orientar o desvio do processo para o lado seguro da janela de tolerância, melhorando o rendimento sem comprometer o funcionamento.
Tolerâncias bilaterais
As tolerâncias bilaterais permitem variações em ambas as direções em relação ao valor nominal. 25,00 ± 0,05 mm permite que a dimensão varie entre 24,95 e 25,05 mm. Este é o formato de tolerância mais comum na usinagem CNC em geral, pois oferece flexibilidade de fabrico — o processo pode sofrer desvios em qualquer direção sem que isso resulte imediatamente na produção de peças não conformes.
Melhor para: Maquinação geral, dimensões não críticas, características em que a variação simétrica é aceitável.
Tolerâncias de limite
As tolerâncias de limite especificam diretamente os limites dimensional superiores e inferiores, sem utilizar a notação ±. Um furo especificado como 25,01/24,98 mm define exatamente o intervalo aceitável. Este formato elimina a ambiguidade na inspeção e é comum em ajustes de rolamentos de precisão e em sistemas de furos normalizados.
Melhor para: Ajustes de precisão, furos de rolamentos, qualquer aplicação em que os limites exatos superior e inferior tenham de ser evidentes para o inspetor sem necessidade de cálculos aritméticos.
Tolerâncias geométricas (GD&T)
As tolerâncias geométricas controlam a forma, a orientação, a posição e o desvio radial — propriedades que as tolerâncias dimensionais, por si só, não conseguem definir adequadamente. Uma peça pode ter todos os diâmetros dentro das especificações, mas mesmo assim apresentar falhas funcionais se um furo não estiver concêntrico com a linha central do eixo, ou se uma superfície de montagem não for suficientemente plana para garantir uma vedação adequada.
O GD&T (Dimensionamento e Tolerância Geométricos) aborda estas relações funcionais através de uma linguagem simbólica normalizada, definida pela norma ASME Y14.5 (amplamente utilizada na América do Norte) e pelas normas ISO GPS (utilizadas a nível internacional). Os principais controlos do GD&T incluem:
| Controlo de GD&T | O que controla | Aplicação típica |
|---|---|---|
| Planicidade | Desvio da superfície em relação a um plano perfeito | Superfícies de vedação, bases de máquinas |
| Circularidade | Redondeza de uma secção transversal | Furos dos rolamentos, eixos |
| Cilindricidade | Redondeza e retidão combinadas | Eixos de precisão, furos |
| Paralelismo | Relação angular entre superfícies/eixos | Sistemas de guias, caixas de rolamentos |
| Perpendicularidade | Relação de 90° entre características | Faces de montagem, furos dos pilares |
| Posição real | Localização de um elemento em relação aos sistemas de referência | Padrões de orifícios de parafusos, orifícios funcionais |
| Concentricidade | Alinhamento entre eixos | Conjuntos rotativos, elementos excêntricos |
| Desvio radial | Variação da superfície durante a rotação | Eixos rotativos, fusos |
A utilidade prática da GD&T reside no facto de comunicar a intenção funcional, em vez de se limitar apenas a limites dimensionais. Especificar ±0,1 mm no diâmetro de um orifício para parafuso indica ao operador de máquinas o tamanho que o orifício deve ter, mas a posição real de ⌀0,2 mm indica-lhe onde o orifício deve estar em relação ao ponto de referência da montagem — que é o que, na verdade, determina se o parafuso encaixa.
Comparação entre tipos de tolerância
| Tipo de tolerância | Controlos | Complexidade | Melhor Aplicação |
|---|---|---|---|
| Unilateral | Tamanho (num sentido) | Baixo | Encaixes por pressão, características críticas de limite único |
| Bilateral | Dimensão (em ambas as direções) | Baixo | Maquinação geral, a maioria das características |
| Limite | Tamanho ( maiúsculas/minúsculas explícitas) | Baixo | Ajustes de precisão, furos de rolamentos |
| GD&T | Geometria, posição, orientação | Moderado-Alto | Conjuntos de precisão, interfaces funcionais |
ISO 2768 e ASME Y14.5: Normas de tolerância que orientam a produção CNC
ISO 2768: Tolerâncias gerais para a maquinagem CNC
A norma ISO 2768 é a norma internacional mais utilizada para tolerâncias dimensionais gerais na maquinação CNC. Define classes de tolerância predefinidas que se aplicam a todas as dimensões de um desenho em que as tolerâncias individuais não sejam explicitamente especificadas — eliminando a necessidade de indicar cada dimensão individualmente.
A norma ISO 2768 define quatro graus de tolerância para dimensões lineares:
| Nota | Código | Tolerância linear típica (para 30–120 mm) | Inscrição |
|---|---|---|---|
| Tudo bem | f | ±0,05 mm | Peças usinadas com precisão por CNC |
| Médio | m | ±0,10 mm | Maquinação CNC geral (a mais comum) |
| Grosso | c | ±0,20 mm | Chapa metálica, fabricação em geral |
| Muito grosso | v | ±0,50 mm | Conjuntos soldados, fabricação em bruto |
ISO 2768-m é a especificação padrão para a maioria das operações de maquinagem CNC gerais. Combina precisão com eficiência de fabrico — suficientemente rigorosa para a maioria das montagens industriais, sendo alcançável por centros de maquinagem CNC de 3 eixos padrão, sem controlos de processo especiais.
Quando um desenho indica simplesmente “ISO 2768-m” sem indicações de tolerância individuais em cada cota, o operador de máquinas e o fornecedor compreendem que a tolerância por defeito se aplica a todas as cotas não especificadas. Isto simplifica consideravelmente os desenhos e reduz o tempo de engenharia necessário para especificar cada característica não crítica.
ASME Y14.5: Norma GD&T para controlo funcional
A norma ASME Y14.5 é a principal norma de GD&T utilizada nas indústrias aeroespacial, automóvel e de defesa dos Estados Unidos. Define a linguagem simbólica, as regras e os métodos de interpretação das tolerâncias geométricas nos desenhos de engenharia.
Os conceitos-chave definidos pela norma ASME Y14.5 incluem:
- Datas — pontos de referência, eixos ou planos a partir dos quais se efetuam as medições
- Estruturas de controlo de funcionalidades — as caixas simbólicas nos desenhos que especificam o tipo de tolerância, o valor e as referências de referência
- Modificadores do estado do material (MMC, LMC, RFS) — regras que ajustam as zonas de tolerância com base no tamanho real da característica
- Posição real — a localização teoricamente exata de um elemento em relação à sua estrutura de referência
Para os compradores de fabricantes de equipamento original (OEM) que analisam os desenhos dos fornecedores ou comunicam especificações aos fornecedores de CNC, a familiaridade com os graus da norma ISO 2768 e com a notação ASME Y14.5 constitui um conhecimento prático que evita interpretações erradas e retrabalhos dispendiosos.
Ajustes de engenharia: folga, transição e interferência
Os ajustes de engenharia definem a forma como dois componentes de acoplamento — normalmente um eixo e um furo — se encaixam um no outro. O tipo de ajuste é determinado pela relação dimensional entre as peças de acoplamento e afeta diretamente o comportamento da montagem, o desempenho rotacional e a estabilidade mecânica.
Ajuste folgado
Numa montagem com folga, o eixo é sempre mais pequeno do que o orifício. A diferença (folga) permite um movimento relativo livre entre as peças — rotação, deslizamento ou montagem e desmontagem fáceis.
Características do ajuste com folga:
- O eixo é sempre mais pequeno do que o orifício
- Folga positiva em todas as condições de tolerância
- Permite a rotação, o deslizamento ou a montagem livre
- A magnitude da folga depende dos graus de tolerância específicos selecionados
Aplicações: Rolamentos lisos, eixos rotativos em caixas de alojamento, componentes deslizantes, conjuntos que exigem desmontagem frequente.
Ponto crítico de conceção: Uma folga excessiva provoca vibração, ruído e desalinhamento. Uma folga insuficiente provoca acumulação de calor e dificuldades na montagem. Os fabricantes de rolamentos publicam requisitos específicos de folga para diferentes condições de velocidade e carga — são estas as especificações funcionais que determinam a seleção da tolerância, e não uma precisão arbitrária.
Ajuste de transição
Um ajuste de transição resulta numa ligeira folga ou numa ligeira interferência, dependendo da posição, dentro da tolerância, em que as peças de acoplamento são efetivamente medidas. As zonas de tolerância do eixo e do furo sobrepõem-se, pelo que o resultado da montagem se distribui estatisticamente entre as duas condições.
Características do ajuste de transição:
- Pode causar uma folga reduzida ou uma ligeira interferência
- Exige uma usinagem e inspeção controladas
- Proporciona uma maior precisão posicional do que os encaixes com folga
- Permite a desmontagem sem recorrer a força destrutiva
Aplicações: Caixas de engrenagens, flanges de acoplamento, pinos de posicionamento, buchas com ranhura para chaveta — em qualquer situação em que o posicionamento preciso seja importante, mas não seja necessária uma montagem permanente.
Ajuste com interferência
Num encaixe com interferência, o eixo é intencionalmente maior do que o orifício. A montagem requer a aplicação de força — seja através de um encaixe mecânico por pressão, seja por expansão térmica (aquecendo o alojamento ou arrefecendo o eixo para alterar temporariamente as dimensões). A pressão de contacto resultante cria uma forte retenção mecânica sem necessidade de elementos de fixação.
Características do ajuste com interferência:
- O eixo é maior do que o orifício em todas as condições de tolerância
- A montagem requer a aplicação de força ou um diferencial térmico
- Cria uma elevada pressão de contacto entre as superfícies de encaixe
- Proporciona uma excelente transmissão de binário e rigidez
Aplicações: Anéis exteriores de rolamentos em caixas de alojamento, cubos de engrenagens em eixos, conjuntos estruturais permanentes, pinos e buchas de encaixe por pressão.
Aviso relativo ao projeto: Uma interferência excessiva em materiais frágeis (ferro fundido, cerâmica, aço temperado) pode provocar fissuras durante a montagem. A interferência deve ser calculada tendo em conta o limite de escoamento do material e a capacidade do método de montagem.
Sistema de cálculo com base no buraco vs. sistema de cálculo com base no campo
O sistema de base de buracos mantém o diâmetro do furo constante e varia o diâmetro do eixo para obter diferentes ajustes. Esta é a abordagem padrão na maioria dos processos de maquinagem CNC, uma vez que os diâmetros padrão das brocas, alargadores e ferramentas de mandrilagem produzem naturalmente furos de dimensões consistentes — alterar o diâmetro do eixo num torno é mais fácil e mais económico do que alterar o diâmetro do furo.
O sistema de base de eixo mantém o diâmetro do eixo constante e varia o diâmetro do furo. Este método é utilizado quando os diâmetros dos eixos de barras em série são fixados pelo fornecedor ou por outras restrições.
Para a maioria dos componentes usinados por CNC de fabricantes de equipamento original (OEM), o sistema de referência por furos é o padrão. Ao especificar ajustes em desenhos técnicos para a produção dos fornecedores, esta é a premissa correta, a menos que haja uma razão específica para utilizar o sistema de referência por eixo.
Resumo das adaptações de engenharia
| Tipo de ajuste | Eixo vs. Orifício | Método de montagem | Aplicação típica |
|---|---|---|---|
| Liquidação | Eixo < Orifício | Montagem manual | Rolamentos, eixos rotativos, corrediças |
| Transição | Eixo ≈ Orifício | Pressão leve ou com a mão | Engrenagens, elementos de posicionamento, acoplamentos |
| Interferência | Eixo > Orifício | Encaixe por pressão ou térmico | Montagens permanentes, juntas de alto binário |
GD&T em profundidade: pontos de referência, quadros de controlo de características e controlos-chave
O que é um ponto de referência?
Um ponto de referência é um ponto, eixo ou plano teoricamente exato, estabelecido com base nas características físicas de uma peça, utilizado como origem para todas as medições dimensionais e geométricas. Os pontos de referência simulam a forma como as peças se encaixam, se posicionam e se orientam na realidade durante a montagem — tornando-os a base funcional da GD&T.
Um sistema de referência de dados utiliza normalmente três planos de referência mutuamente perpendiculares (primário, secundário e terciário — designados por A, B e C) que restringem progressivamente os graus de liberdade da peça, refletindo a forma como a peça é fixada durante a montagem ou a utilização.
Por que razão a seleção de dados é fundamental: Uma má escolha do ponto de referência faz com que os resultados da inspeção variem entre as diferentes configurações, mesmo quando a geometria real da peça é idêntica. As características de referência devem ser as mesmas superfícies utilizadas para a configuração de fabrico e para a localização na montagem — e não faces arbitrárias escolhidas por conveniência.
Estrutura de controlo de funcionalidades
O quadro de controlo de características é a caixa retangular presente num desenho técnico que especifica todos os requisitos de GD&T para uma característica controlada. Lendo da esquerda para a direita, contém:
- Símbolo de característica geométrica (por exemplo, ⌖ para a posição correta, ⏥ para a planicidade)
- Valor de tolerância (por exemplo, ⌀0,2 mm — o símbolo do diâmetro indica uma zona de tolerância cilíndrica)
- Modificador do estado do material (MMC, LMC ou RFS, quando aplicável)
- Referências de referência (primário, secundário, terciário)
Posição real
A posição verdadeira (⌖) é o controlo GD&T mais utilizado na fabricação de precisão. Define a localização teoricamente exata de uma característica (normalmente o eixo de um orifício ou de um ressalto) em relação aos seus pontos de referência e especifica uma zona de tolerância — geralmente um cilindro de diâmetro X — dentro da qual o eixo real da característica deve situar-se.
A posição real apresenta duas vantagens principais em relação à dimensionação por coordenadas com tolerâncias ±:
Tolerância mais utilizável: Uma tolerância de coordenadas ± cria uma zona quadrada; a posição real cria uma zona cilíndrica. Uma zona cilíndrica tem 57% mais área do que a zona quadrada equivalente — o que significa que o mesmo requisito funcional permite uma maior variação de fabrico, reduzindo os custos sem sacrificar o desempenho da montagem.
Precisão funcional: A posição real reflete diretamente a função de montagem (o parafuso encaixa?), enquanto as tolerâncias de coordenadas refletem a conveniência da medição. A GD&T explica por que razão uma característica deve ser posicionada com precisão, e não apenas onde deveria estar nominalmente.
Planicidade e paralelismo
Planicidade determina o grau de desvio que uma determinada superfície pode apresentar em relação a um plano teoricamente perfeito. É independente de qualquer referência — a planicidade é medida pela própria superfície, e não em relação a qualquer outra coisa. As superfícies de vedação em coletores hidráulicos, bases de máquinas e dispositivos de fixação de precisão apresentam frequentemente especificações de planicidade, uma vez que a área de contacto da superfície afeta diretamente a eficácia da vedação e a distribuição da carga.
Paralelismo controla a orientação de uma característica em relação a uma superfície ou eixo de referência. Requer uma referência de base e controla tanto o ângulo como a retidão da característica controlada em relação a essa referência. Os carris de rolamento, as guias de deslizamento e as superfícies de guia são aplicações típicas de paralelismo — o desvio angular provoca uma distribuição desigual da carga e um desgaste acelerado.
Tolerâncias de engenharia na maquinação CNC: capacidade realista
Compreender o que a maquinagem CNC consegue alcançar de forma fiável — e quais são os limites do processo — é essencial para definir tolerâncias exequíveis.
Capacidade típica de tolerância na maquinação CNC
| Processo | Tolerância típica alcançável | Acabamento da superfície (Ra) | Notas |
|---|---|---|---|
| Fresagem CNC | ±0,05–0,1 mm | 0,8–3,2 µm | Características gerais do modelo padrão de 3 eixos |
| Torneamento CNC | ±0,01–0,05 mm | 0,4–1,6 µm | Características concêntricas, melhores do que a fresagem |
| Alargamento | ±0,005–0,02 mm | 0,4–0,8 µm | Acabamento dos furos, excelente circularidade |
| Retificação | ±0,002–0,01 mm | 0,1–0,4 µm | Eixos e furos de alta precisão |
| Afiação | ±0,001–0,005 mm | 0,05–0,2 µm | Diâmetros internos dos cilindros, superfícies de apoio dos rolamentos |
| Lapidação | ±0,001 mm ou mais preciso | < 0,05 µm | Superfícies de vedação de ultraprecisão |
O que limita a precisão do CNC
Várias variáveis limitam a tolerância alcançável na produção:
Rigidez da máquina: A vibração e a deflexão sob forças de corte fazem com que as dimensões reais se desviem dos valores programados. Os centros de maquinagem de elevada rigidez lidam melhor com tolerâncias apertadas do que as máquinas de uso geral — mas mesmo as melhores máquinas têm os seus limites em condições exigentes.
Deformação da ferramenta: As fresas de diâmetro pequeno e as ferramentas de longo alcance deformam-se sob as forças de corte, causando variações no diâmetro e conicidade nas peças maquinadas. De acordo com a nossa experiência de produção, uma fresa de 6 mm, com uma profundidade de corte de 3 vezes o diâmetro em aço-liga, pode desviar-se o suficiente para produzir um erro dimensional de 0,05 mm — o que corresponde à tolerância total permitida em muitas peças de precisão.
Expansão térmica: Uma peça de aço típica dilata-se aproximadamente 12 µm por metro por °C. Num ciclo de maquinagem que aumenta a temperatura da peça em 10 °C, uma dimensão de 200 mm sofre uma variação de aproximadamente 24 µm — o que é significativo quando a tolerância é de ±0,02 mm. O trabalho de precisão requer ambientes com temperatura estabilizada e compensação integrada na maquinagem.
Comportamento do material: O alumínio é fácil de usinar e mantém bem as dimensões. O aço inoxidável sofre endurecimento por deformação durante o corte, o que provoca recuperação elástica e variação dimensional. A baixa condutividade térmica do titânio concentra o calor na zona de corte, afetando tanto a qualidade da superfície como a estabilidade dimensional.
Quando optar pela retificação em vez da fresagem
Para tolerâncias mais apertadas do que aproximadamente ±0,01 mm, ou requisitos de acabamento superficial inferiores a Ra 0,4 µm, é normalmente necessária a retificação, em vez da fresagem ou torneamento CNC convencionais. A retificação remove material com abrasivos finos a elevadas velocidades do fuso, produzindo uma precisão dimensional e superficial que as ferramentas de corte de metal duro não conseguem igualar. Para os compradores OEM que especificam eixos de precisão, furos de rolamentos ou superfícies de vedação, compreender este limite do processo ajuda a definir expectativas realistas em termos de tolerâncias e a evitar a especificação de tolerâncias que exijam alterações no processo que o fornecedor cotado possa não ter divulgado.
Análise da acumulação de tolerâncias: Por que razão as tolerâncias individuais das peças não são suficientes
O acúmulo de tolerâncias ocorre quando as variações dimensionais de vários componentes se acumulam numa montagem, podendo causar uma falha funcional, mesmo que cada peça individual esteja dentro das especificações.
Como ocorre o «stack-up»
Considere um conjunto com cinco componentes dispostos numa pilha linear, cada um com uma tolerância de ±0,1 mm. No pior dos casos, todas as cinco peças poderiam atingir simultaneamente o seu limite máximo (ou mínimo) — resultando numa variação total do conjunto de ±0,5 mm. O facto de essa variação do conjunto ser aceitável ou não depende inteiramente do requisito de folga ou espaço livre funcional.
Análise do pior cenário possível
A análise do pior cenário pressupõe a pilha máxima possível — todos os componentes simultaneamente nos seus limites extremos. Esta abordagem garante o sucesso da montagem em qualquer combinação de dimensões das peças fabricadas, mas pode exigir tolerâncias tão restritas que se tornam antieconómicas.
Melhor para: Conjuntos críticos em termos de segurança, produção em pequenas séries, aplicações em que uma única falha é inaceitável.
Limitação: Exige tolerâncias mais restritas para cada peça do que as que podem ser realmente necessárias na produção, onde, estatisticamente, é muito improvável que todas as peças se situem simultaneamente nos limites extremos.
Análise de Tolerância Estatística (Método RSS)
A análise estatística recorre à fórmula da soma dos quadrados das raízes quadradas (RSS) para calcular a variação da montagem com base na distribuição estatística das tolerâncias de cada peça:
σ_montagem = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Esta abordagem reflete a realidade da produção com maior precisão: as peças variam normalmente em torno dos seus valores médios, e a probabilidade de todas atingirem simultaneamente os seus valores extremos é muito baixa na produção em série. Os métodos estatísticos permitem tolerâncias individuais mais flexíveis, mantendo a mesma fiabilidade funcional do conjunto — reduzindo assim os custos de fabrico sem aumentar a taxa de falhas do conjunto.
Melhor para: Produção em grande escala, com processos de fabrico bem caracterizados e dados de Cpk conhecidos.
Limitação: Exige dados de capacidade do processo (valores de Cpk) e aceita uma pequena probabilidade estatística de falhas na montagem, que deve ser avaliada em função das consequências da falha.
Como reduzir os problemas de acumulação
- Aplicar o projeto baseado em pontos de referência GD&T — os pontos de referência consistentes reduzem a acumulação de variações posicionais entre várias peças de um conjunto
- Reduzir o número de componentes nas pilhas críticas — um menor número de peças implica um menor número de contribuições de tolerância; a consolidação de componentes através da simplificação do projeto reduz diretamente o risco de acumulação de erros
- Aperfeiçoar as tolerâncias de forma seletiva — identificar qual(is) componente(s) da pilha contribui(em) com maior variação e ajustar especificamente esses componentes, em vez de ajustar todas as partes de forma igual
- Utilize interfaces ajustáveis — calços, parafusos de fixação e elementos ajustáveis permitem a compensação, na fase de montagem, da variação acumulada de tolerância
Como as tolerâncias afetam os custos de fabrico: a economia da precisão
A relação entre tolerância e custo não é linear. As tolerâncias padrão (intervalo de ±0,1 mm) são alcançáveis em operações normais de maquinagem a velocidades normais — o impacto no custo é mínimo. À medida que as tolerâncias se tornam mais restritas, o tempo de maquinagem aumenta, a frequência de inspeção cresce, as taxas de rejeição aumentam e, eventualmente, tornam-se necessários processos adicionais (retificação, afiação). A curva de custos acelera acentuadamente a partir de aproximadamente ±0,01 mm e valores inferiores.
Tempo de maquinagem e tolerância
Para atingir tolerâncias mais rigorosas, é normalmente necessário:
- Velocidades de corte e taxas de avanço reduzidas (menor perturbação térmica e mecânica)
- Passagens adicionais de semi-acabamento e acabamento (remoção incremental de material)
- Ciclos de medição e compensação durante o processo (a máquina pára para medir, ajusta e, em seguida, continua)
- Estabilização térmica entre operações (aguardar que as temperaturas atinjam o equilíbrio)
Uma peça com uma tolerância de ±0,05 mm pode exigir 3 passagens de maquinagem; a mesma peça com uma tolerância de ±0,01 mm pode exigir 6 passagens, além de um ciclo de medição durante o processo — o que mais do que duplica o tempo de ciclo para uma única peça.
Custo da inspeção
A verificação de tolerâncias rigorosas requer equipamento mais avançado e demorado:
| Intervalo de tolerância | Método de inspeção típico | Tempo relativo de inspeção |
|---|---|---|
| ±0,1 mm e superiores | Paquímetros digitais, medidores simples | Valor de referência |
| ±0,02–0,1 mm | Micrómetros, medidores de pressão de ar | 2–3× |
| ±0,005–0,02 mm | CMM, medição de precisão | 5–10× |
| ±0,001–0,005 mm | MMC com sondagem especializada | 10–20× |
| Inferior a ±0,001 mm | MMT com controlo de temperatura, interferometria a laser | 20–50× |
Para os compradores OEM que operam em produção de grande volume, o tempo de inspeção por CMM em cada peça com tolerâncias apertadas acarreta um custo substancial — muitas vezes superior ao próprio tempo de maquinagem. Especificar a inspeção por CMM em características não funcionais é uma especificação excessiva comum que gera custos sem trazer benefícios em termos de qualidade.
Taxa de rejeição e amplitude da tolerância
À medida que a banda de tolerância se estreita, a fração da produção que fica fora do intervalo aceitável aumenta, porque a variação do processo de fabrico é determinada pela capacidade da máquina — apenas a janela aceitável é que muda. Duplicar a precisão (reduzindo para metade a largura da tolerância) normalmente mais do que duplica a taxa de rejeição, uma vez que a distribuição do processo, que se situava confortavelmente dentro de ±0,1 mm, atinge agora os limites de ±0,05 mm com maior frequência.
O problema da tolerância excessiva
Com base na nossa experiência no chão de fábrica na análise de desenhos de clientes para DFM, a definição de tolerâncias excessivas é o problema de custos mais comum e mais facilmente corrigível. Os engenheiros aplicam frequentemente a tolerância mais restrita que conseguem razoavelmente imaginar que uma peça necessite, em vez da tolerância funcionalmente necessária. O resultado é um custo de maquinagem 30–100% superior ao necessário para o mesmo resultado funcional.
Uma abordagem prática: para cada tolerância apertada num desenho, pergunte: “Que falha de montagem ou de desempenho ocorre se esta dimensão for 50% mais folgada?” Se a resposta for “nenhuma”, alargue-a.
Estudo de caso: Resolução de problemas de montagem através da otimização da GD&T
Contexto: Um fabricante de caixas de sensores de alumínio de precisão enfrentava problemas crónicos de alinhamento na montagem de um conjunto composto por várias peças. Os componentes individuais passavam na inspeção dimensional, mas, quando montados, os padrões de orifícios para a montagem dos sensores ficavam frequentemente desalinhados a ponto de exigir um ajuste manual — o que acrescentava 8 a 12 minutos de mão-de-obra por conjunto e, ocasionalmente, resultava em conjuntos rejeitados que tinham de ser desmontados e reusinados.
Estratégia de tolerância inicial: Os desenhos originais utilizavam tolerâncias dimensionais bilaterais (±0,1 mm na maioria das características, ±0,05 mm nos diâmetros dos furos), sem controlo de posição GD&T e sem uma estratégia de referência consistente. Cada componente era medido a partir das suas próprias superfícies de referência, que variavam de peça para peça.
Causa principal: Sem controlos de tolerância posicional, as localizações dos orifícios podiam, simultaneamente, apresentar a pior combinação possível entre as peças de acoplamento — era possível um desalinhamento cumulativo de até 0,3 mm, embora cada dimensão individual continuasse a estar tecnicamente em conformidade. Além disso, a utilização inconsistente de pontos de referência entre as peças significava que as referências de configuração da maquinagem não correspondiam às referências de montagem, introduzindo um desvio posicional sistemático.
Alterações técnicas implementadas:
| Elemento | Antes | Depois de |
|---|---|---|
| Controlo de posição | Nenhuma (apenas dimensional) | Posição real ⌀0,15 mm |
| Estrutura de dados | Inconsistente | Sistema de referência unificado A-B-C |
| Especificações do furo do rolamento | ±0,05 mm de diâmetro | Tolerância limite H7 + controlo de posição |
| Método de inspeção | Micrómetros na máquina | MMC com simulação do ponto de referência |
| Tipo de ajuste | Não especificado | Ajuste com folga H7/g6 (com base no orifício) |
Resultados após a implementação:
| Métrico | Antes | Depois de |
|---|---|---|
| Taxa de desalinhamento na montagem | ~35% de conjuntos | < 3% de conjuntos |
| Tempo de montagem manual por conjunto | 8–12 minutos | < 1 minuto |
| Taxa de rejeição da MCM (posicional) | Não registado | < 2% |
| Taxa de rejeição na montagem | ~8% | < 1% |
| Custo total da mão-de-obra de montagem por unidade | Valor de referência | Reduzido ~28% |
Aula de engenharia: O problema não era que as tolerâncias fossem demasiado amplas — era que tinha sido especificado o tipo errado de tolerância. As tolerâncias dimensionais controlavam o tamanho das características, mas não diziam nada sobre a localização. A tolerância de posição GD&T, aplicada a uma estrutura de referência consistente, controlava o que realmente importava para a montagem: a localização dos orifícios uns em relação aos outros e em relação ao componente de encaixe. Para os compradores OEM, isto ilustra por que razão vale a pena pedir ao seu fornecedor de CNC que analise a conformidade com a GD&T — e não apenas a inspeção dimensional — quando se trata de montagens precisas de várias peças.
Orientações de DFM: Definição de tolerâncias de engenharia para a fabricabilidade
A definição de tolerâncias é uma das atividades de DFM (Design for Manufacturability, ou Design para Fabricabilidade) com maior impacto. Tolerâncias bem especificadas reduzem os custos de maquinagem, melhoram a consistência dos fornecedores e eliminam problemas de montagem antes do início da produção. Tolerâncias mal especificadas têm o efeito oposto — e o custo acumula-se a cada ciclo de produção.
Adequar a tolerância à função
Aplique tolerâncias apertadas apenas nos casos em que o desempenho funcional as exija efetivamente. Os furos dos rolamentos, as superfícies de vedação, as interfaces rotacionais e os elementos de posicionamento de precisão requerem, normalmente, tolerâncias apertadas. As superfícies estéticas, as arestas sem contacto, os suportes estruturais e os elementos de folga, por sua vez, não as requerem, normalmente. Num componente típico usinado com precisão, 15–25% das características são funcionalmente críticas; os restantes 75–85% podem apresentar tolerâncias padrão da norma ISO 2768-m sem afetar o desempenho do produto.
Utilizar tamanhos padrão
Os ajustes normalizados do sistema de ajustes ISO (H7/g6, H7/k6, H7/p6, etc.) estão definidos em todos os manuais de maquinagem, são familiares a todos os operadores de máquinas CNC em todo o mundo e podem ser alcançados sem necessidade de desenvolvimento de processos especiais. A especificação de combinações de tolerâncias personalizadas, em vez de ajustes padrão, gera confusão, exige um planeamento de inspeção mais detalhado e, muitas vezes, não traz qualquer benefício funcional.
Aplicar a GD&T de forma seletiva
A GD&T é uma ferramenta poderosa, mas aumenta a complexidade dos desenhos e os custos de inspeção. Aplique controlos geométricos apenas nos casos em que a geometria — e não apenas a dimensão — determine o desempenho funcional. Uma superfície de vedação requer planicidade. Um padrão de orifícios para parafusos requer posição exata. Uma face de saliência não funcional não necessita de nenhuma das duas.
Evite a acumulação de tolerâncias apertadas
A definição de tolerâncias apertadas em várias características numa soma de tolerâncias aumenta o custo e a dificuldade de fabrico. Identifique a dimensão ou as duas dimensões que controlam efetivamente o ajuste na montagem, aplique precisão nessas áreas e permita tolerâncias padrão nas restantes.
Lista de verificação de tolerâncias de DFM
| Verificação do projeto | Ação |
|---|---|
| Esta tolerância é funcionalmente necessária? | Caso contrário, desaperte de acordo com a norma ISO 2768-m |
| Uma tolerância padrão pode substituir uma tolerância personalizada? | Utilize H7/g6, H7/k6, etc. |
| Os dados estão em conformidade com a configuração de fabrico? | Alinhar os pontos de referência do desenho com os pontos de referência do sistema de fixação |
| Já foi analisada a acumulação de tolerâncias? | Executar uma análise do pior cenário ou RSS nas pilhas críticas |
| A tolerância especificada corresponde à capacidade do processo? | Verificar os dados de Cpk do fornecedor relativos às características críticas |
| A GD&T aplica-se apenas nos casos em que a geometria é importante? | Remover o GD&T das características não funcionais |
Métodos de inspeção para tolerâncias de engenharia
A escolha do método de inspeção adequado é tão importante quanto a definição da tolerância correta. O método de inspeção deve permitir efetuar medições com a precisão exigida — utilizar um paquímetro digital para inspecionar uma característica com uma tolerância de ±0,005 mm não faz sentido do ponto de vista físico.
Paquímetros e micrómetros
Os paquímetros digitais (resolução de 0,01 mm, incerteza de medição de ±0,02–0,05 mm) são adequados para a inspeção dimensional geral com tolerâncias de ±0,1 mm ou superiores. São rápidos, portáteis e adequados para utilização na oficina em características não críticas.
Os micrómetros (resolução de 0,001 mm, incerteza de medição de ±0,002–0,005 mm) são adequados para tolerâncias até aproximadamente ±0,01 mm nas dimensões externas. Constituem a ferramenta padrão para a inspeção do diâmetro de eixos na produção CNC de precisão.
Máquinas de medição por coordenadas (CMM)
As CMM utilizam um sistema de sondagem de precisão no espaço 3D para medir a geometria, a posição, a planicidade e outras características de GD&T. As CMM modernas atingem uma incerteza de medição de ±0,001–0,003 mm com sondagem adequada e controlos ambientais apropriados.
A inspeção por CMM é essencial para determinar as tolerâncias reais de posição, perfil, planicidade e paralelismo — controlos de GD&T que as ferramentas manuais simples não conseguem medir. Para os compradores OEM que recebem componentes de precisão, os relatórios de inspeção por CMM com medições referenciadas a um ponto de referência constituem a documentação de qualidade adequada para características críticas.
Calibradores «Go/No-Go»
Os calibres “Go/No-Go” permitem uma verificação rápida e inequívoca da conformidade ou não conformidade com as tolerâncias dimensionais, sem medir o valor real. A extremidade “Go” do calibre deve entrar na característica (verificando a condição mínima do material); a extremidade «No-Go» não deve entrar (verificando a condição máxima do material).
Os calibres «Go/No-Go» são altamente eficientes para a inspeção em produção de grande volume de características padronizadas — diâmetros de furos, diâmetros de eixos, ajustes de roscas — em que é necessária uma inspeção 100%, mas a capacidade de produção da MMC é insuficiente. A sua limitação reside no facto de não fornecerem dados dimensionais para o controlo estatístico do processo.
Sistemas óticos e sem contacto
Os comparadores óticos, os sistemas de visão e os sistemas de digitalização a laser medem dimensões sem contacto físico, tornando-os ideais para características frágeis, geometrias pequenas e perfis de superfície complexos. As MMC óticas modernas atingem precisões comparáveis às das MMC de contacto no que diz respeito a medições de superfície e de posição, com maior velocidade para geometrias adequadas.
Aplicações por setor
Automotivo
A montagem de veículos modernos exige um controlo rigoroso das tolerâncias em milhares de componentes que interagem entre si — mas a pressão dos custos, com volumes de produção da ordem das centenas de milhares por ano, torna a otimização das tolerâncias fundamental. Os componentes do motor (cylindros, virabrequins, assentos de válvulas), as engrenagens da transmissão e os ajustes dos rolamentos apresentam tolerâncias funcionais rigorosas. Os suportes estruturais, as caixas e os suportes não críticos utilizam tolerâncias padrão. O controlo estatístico do processo (SPC) monitoriza as características-chave em tempo real, detetando desvios no processo antes que estes gerem resíduos.
Aeroespacial
Os requisitos de tolerância no setor aeroespacial estão entre os mais exigentes na indústria transformadora. Os componentes do trem de aterragem, os acessórios estruturais, as peças do sistema de controlo e os componentes do motor exigem frequentemente tolerâncias de ±0,005–0,025 mm, com controlo total da posição e do perfil de acordo com a GD&T. Todas as características exigem uma inspeção documentada com dados de CMM e rastreabilidade até aos padrões de calibração. De acordo com os requisitos do sistema de qualidade AS9100, os fornecedores aeroespaciais devem demonstrar a capacidade do processo (Cpk ≥ 1,33) em características críticas — o que significa não só cumprir a tolerância, mas cumpri-la de forma consistente ao longo de toda a produção.
Dispositivos médicos
Os instrumentos cirúrgicos, os implantes e os equipamentos de diagnóstico exigem tolerâncias de precisão por razões de funcionalidade e de conformidade regulamentar. As superfícies de contacto dos implantes, por exemplo, podem ter especificações de acabamento superficial de Ra ≤ 0,05 µm e tolerâncias de diâmetro de ±0,005 mm ou mais rigorosas — o que exige operações de retificação e lapidação, bem como inspeção por CMM 100%. Os requisitos do sistema de qualidade ISO 13485 exigem a validação documentada dos processos e a rastreabilidade de todas as dimensões críticas dos dispositivos médicos.
Ferramentas de Precisão
Os moldes de injeção, as matrizes de estampagem e os corpos das ferramentas de corte exigem tolerâncias de precisão, uma vez que as imprecisões nas ferramentas se traduzem diretamente em variações dimensionais em todas as peças produzidas. Uma cavidade de molde com um excesso de 0,05 mm produz peças com um excesso de 0,05 mm — multiplicado por cada injeção ao longo da vida útil da ferramenta. Para os compradores OEM que especificam ferramentas para componentes de plástico ou metal estampado, a tolerância das ferramentas é o investimento a montante que determina a qualidade das peças a jusante.
Pontos-chave
- As tolerâncias de engenharia definem o intervalo de variação aceitável — a zona dentro da qual uma dimensão de fabrico deve situar-se para que uma peça esteja em conformidade do ponto de vista funcional.
- Quatro tipos principais de tolerância — unilateral, bilateral, limite e GD&T — servem a diferentes finalidades funcionais e de fabrico. O GD&T controla a geometria, não apenas o tamanho.
- ISO 2768-m é a norma padrão para a maquinagem CNC em geral; a norma ASME Y14.5 estabelece as regras de GD&T para o controlo funcional de precisão.
- Adaptações de engenharia (folga, transição, interferência) definem o comportamento do conjunto entre componentes de encaixe — o sistema de referência por furos é a norma para a maioria dos conjuntos maquinados por CNC.
- Acumulação de tolerâncias pode causar falhas na montagem, mesmo quando as peças individuais estão em conformidade — analise sempre a variação cumulativa em conjuntos compostos por várias peças.
- Tolerâncias mais rigorosas implicam custos exponencialmente mais elevados — o tempo de maquinagem, a complexidade da inspeção e a taxa de rejeição aumentam de forma não linear à medida que as faixas de tolerância se estreitam.
- A definição de tolerâncias excessivas é o erro mais comum em DFM — aplicar tolerâncias rigorosas apenas nos casos em que o desempenho funcional assim o exija e, nos restantes casos, utilizar a norma ISO 2768-m.
- Para compradores OEM, verificar a conformidade com as normas GD&T e solicitar relatórios de inspeção por CMM relativos às características críticas constitui a abordagem correta para conjuntos de várias peças de precisão.
perguntas frequentes
O que são tolerâncias de engenharia e por que razão são importantes?
As tolerâncias de engenharia definem a variação dimensional admissível numa peça fabricada — o intervalo aceitável entre as dimensões mínima e máxima que ainda permite a montagem e o funcionamento corretos. Existem porque nenhum processo de fabrico consegue produzir peças perfeitamente idênticas: o desgaste das ferramentas, a expansão térmica, a vibração e a variação do material são fatores que provocam desvios dimensionais. Sem tolerâncias, não existe um padrão objetivo para aceitar ou rejeitar peças. Estas afetam diretamente a qualidade da montagem, a fiabilidade do produto, o custo da maquinação CNC e a intercambiabilidade — tornando-as uma das especificações mais importantes em qualquer desenho de engenharia.
Qual é a diferença entre tolerâncias unilaterais e bilaterais?
As tolerâncias unilaterais permitem variação apenas numa direção em relação ao valor nominal — por exemplo, 25,00 +0,00/-0,05 mm, em que a peça só pode ser menor do que o valor nominal. As tolerâncias bilaterais permitem variação em ambas as direções — 25,00 ±0,05 mm, em que a peça pode ser maior ou menor. As tolerâncias unilaterais são úteis quando um dos limites é funcionalmente crítico e o outro não, como no caso de encaixes de eixos em que o eixo não deve exceder o tamanho nominal. As tolerâncias bilaterais são mais comuns na maquinação CNC em geral, pois proporcionam flexibilidade de fabrico para acomodar desvios do processo em qualquer direção sem produzir imediatamente peças não conformes.
O que é o GD&T e em que difere das tolerâncias dimensionais padrão?
O GD&T (Dimensionamento Geométrico e Tolerâncias) é uma linguagem simbólica de engenharia — normalizada pela norma ASME Y14.5 na América do Norte — que controla a forma, a orientação, a posição e o desvio de rotação das características fabricadas. As tolerâncias dimensionais padrão controlam apenas a variação de tamanho (o tamanho de uma característica). O GD&T controla a geometria funcional — se uma superfície é plana, se um orifício se encontra na localização correta em relação a um ponto de referência da montagem, se um eixo é concêntrico com o furo do seu rolamento. Esta distinção é fundamental, pois uma peça pode ter todos os diâmetros dentro das especificações dimensionais e, ainda assim, apresentar falhas funcionais se as características estiverem desalinhadas. A GD&T é amplamente utilizada na indústria aeroespacial, automóvel e no fabrico de dispositivos médicos, onde o desempenho funcional da montagem deve ser explicitamente controlado.
Até que ponto podem ser rigorosas as tolerâncias na maquinagem CNC?
A fresagem CNC padrão de 3 eixos atinge uma precisão de ±0,05–0,1 mm em condições normais. O torneamento CNC atinge uma precisão de ±0,01–0,05 mm em características concêntricas. O alargamento permite obter tolerâncias de furo de ±0,005–0,02 mm. A retificação atinge ±0,002–0,01 mm. O polimento e o lapidação atingem ±0,001 mm e valores inferiores para aplicações de ultraprecisão. Abaixo de aproximadamente ±0,01 mm, a maquinagem CNC convencional é geralmente insuficiente, sendo necessária a retificação ou o afiamento. Tolerâncias muito apertadas também exigem ambientes com temperatura controlada, uma vez que a expansão térmica da própria peça provoca desvios dimensionais a estes níveis de precisão. Especificar tolerâncias mais apertadas do que as que o processo de fabrico consegue atingir de forma fiável aumenta drasticamente os custos sem melhorar o rendimento.
O que são ajustes com folga, de transição e de interferência?
Estes três tipos de ajuste definem a forma como um eixo e um furo se encaixam um no outro. Um ajuste com folga tem sempre o eixo com dimensões inferiores às do orifício — produzindo uma folga positiva que permite a rotação, o deslizamento ou a montagem livre. Um ajuste de transição apresenta zonas de tolerância sobrepostas, produzindo uma ligeira folga ou uma ligeira interferência, dependendo das dimensões efetivamente medidas — utilizado quando o posicionamento preciso é importante, mas não é necessária uma montagem permanente. Um ajuste por interferência tem sempre o eixo maior do que o furo — exigindo força de encaixe por pressão ou montagem térmica, produzindo elevada pressão de contacto e forte retenção mecânica. O tipo de ajuste correto depende da função da montagem: folga para rolamentos e peças rotativas, transição para elementos de posicionamento, interferência para juntas estruturais permanentes.
De que forma a acumulação de tolerâncias afeta a qualidade da montagem?
A acumulação de tolerâncias ocorre quando a variação dimensional de vários componentes se acumula numa montagem, podendo causar problemas funcionais mesmo quando cada peça individual se encontra dentro da tolerância especificada. Numa montagem linear de cinco componentes, cada um com uma tolerância de ±0,1 mm, a variação cumulativa no pior dos casos é de ±0,5 mm — cinco vezes a tolerância de qualquer peça individual. Se a folga da montagem exigir uma variação inferior a 0,5 mm para funcionar, ocorrerão falhas na montagem, apesar de todas as peças estarem individualmente em conformidade. A análise de acumulação de tolerâncias — utilizando métodos do pior cenário para aplicações críticas em termos de segurança ou métodos estatísticos RSS para produção em grande volume — identifica quais os componentes que determinam a variação do conjunto e onde o aperto das tolerâncias ou a simplificação do projeto reduzirão de forma mais eficaz o risco de falha.
Por que razão a tolerância tem um impacto tão significativo no custo da maquinação CNC?
Alcançar tolerâncias mais apertadas requer uma maquinação mais lenta (para reduzir perturbações térmicas e mecânicas), passagens de maquinação adicionais (semiaquisição e acabamento), medições durante o processo e ciclos de compensação, e, muitas vezes, processos totalmente diferentes (retificação em vez de fresagem). O tempo de inspeção aumenta de forma não linear — a verificação de tolerâncias de ±0,005 mm requer inspeção por CMM, o que demora 5 a 20 vezes mais do que simples verificações com calibrador ou micrómetro. A taxa de rejeição aumenta à medida que a janela dimensional aceitável se estreita em relação à distribuição do processo. Para os compradores OEM, estes custos refletem-se no preço das peças maquinadas: um componente com tolerâncias desnecessariamente apertadas pode custar 50–100% mais do que peças funcionalmente equivalentes com tolerâncias adequadamente ajustadas. Rever as especificações de tolerância com o seu fornecedor de CNC antes de finalizar os desenhos é um passo de grande valor para qualquer componente de precisão.
Que método de inspeção é adequado para os diferentes níveis de tolerância?
O método de inspeção deve corresponder à precisão de medição exigida. Paquímetros digitais (incerteza de ±0,02–0,05 mm) são apropriados para tolerâncias de ±0,1 mm e acima. Micrômetros (±0,002–0,005 mm) são adequados para tolerâncias de até aproximadamente ±0,01 mm em dimensões externas. Máquinas de medição por coordenadas — CMMs — são necessárias para controles geométricos GD&T (posição verdadeira, planicidade, paralelismo) e para tolerâncias dimensionais abaixo de ±0,01 mm. Calibres passa/não-passa fornecem verificação rápida de aprovação/reprovação 100% em produção de alto volume sem medição quantitativa. Para compradores OEM que recebem componentes de precisão, solicitar relatórios de inspeção CMM com medições referenciadas a datum para características GD&T críticas é o padrão de qualidade apropriado — relatórios dimensionais simples sem dados de posição são insuficientes para montagens de precisão complexas.
Escrito pela equipe de engenharia CMS com mais de 15 anos de experiência em usinagem de precisão CNC em otimização de tolerâncias de engenharia, implementação de GD&T e montagem de precisão para aplicações aeroespaciais, automotivas e industriais OEM. Referências técnicas: ASME Y14.5-2018 (Dimensionamento e Toleranciamento), ISO 2768 (Tolerâncias Gerais), ISO 286 (Limites e Ajustes), AS9100 Rev D (Gestão da Qualidade Aeroespacial).
Precisa de Componentes de Precisão CNC Com as Tolerâncias Corretas — Não Apenas Tolerâncias Apertadas?
Na CMS, revisamos especificações de tolerâncias de engenharia como parte de cada análise DFM, sinalizamos características com tolerâncias excessivas que estão adicionando custo sem benefício funcional e sugerimos melhorias GD&T que aumentam a confiabilidade de montagem sem aumentar a complexidade de usinagem. Seja para fornecer componentes individuais ou gerenciar uma montagem de precisão com múltiplas peças, nossa equipe de engenharia traz a expertise em tolerâncias que seu projeto precisa.
[Solicite uma revisão de tolerâncias DFM e orçamento de usinagem →]


