
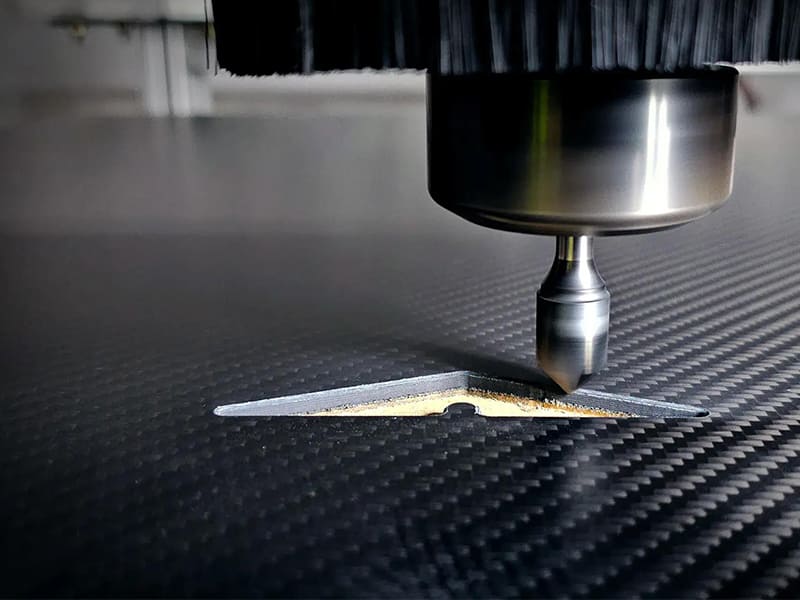
Resposta rápida: A usinagem de fibra de carbono CNC é eficaz para operações de acabamento de precisão — corte, perfuração, aparamento e ranhuramento de laminados pré-fabricados — mas não é o método principal para formar estrutura composta. O processo é apropriado quando: a geometria é 2D ou forma simples de placa/suporte 3D, o volume de produção é inferior a aproximadamente 2.000–5.000 peças, tolerâncias de ±0,05–0,10 mm são adequadas, e a usinagem complementa (em vez de substituir) a laminação ou moldagem de compósitos. Principais distinções técnicas da usinagem de metal: as fibras de carbono são altamente abrasivas (a vida útil da ferramenta cai para 50–200 furos sem ferramental com revestimento de diamante), o corte produz poeira condutiva fina que requer extração dedicada, e a delaminação na saída da broca é o principal modo de falha de qualidade. Acima de aproximadamente 5.000–10.000 peças anuais, a moldagem por compressão ou RTM é tipicamente mais econômica porque os tempos de ciclo de CNC de 5–20 minutos por peça tornam-se o gargalo de custo.
Por Que a Usinagem de Fibra de Carbono CNC é Fundamentalmente Diferente da Usinagem de Metal
O polímero reforçado com fibra de carbono (CFRP) é um compósito em camadas, não um material homogêneo. Essa distinção orienta todos os aspectos de como a usinagem deve ser planejada, qual ferramental deve ser usado, quais defeitos antecipar e quais tolerâncias podem ser mantidas.
Estrutura do material: O CFRP consiste em reforço de fibra de carbono (suportando carga de tração, com módulo de tração de 230–700 GPa dependendo da classe) ligado em uma matriz epóxi (suportando cargas de cisalhamento e compressão). As fibras são orientadas em camadas discretas (plies) em ângulos tipicamente incluindo 0°, 45°, 90° e −45°. O material resultante é fortemente anisotrópico — a resistência à tração ao longo da direção da fibra pode ser de 1.500–2.000 MPa; perpendicular às fibras, a resistência cai para aproximadamente 50–80 MPa.
Como o corte se comporta: Quando um metal é cortado, a ferramenta cisalha o material da peça, formando um cavaco. No CFRP, a ação de corte fratura as fibras de carbono em vez de cisalhar uma matriz dúctil. A energia necessária para fraturar as fibras varia dependendo se a fibra é cortada ao longo de seu comprimento, transversalmente a ele ou em um ângulo. Essa variabilidade produz forças de corte intermitentes — ao contrário das forças em estado estacionário no corte de metal — e as extremidades das fibras deixadas na superfície de corte criam uma condição de fibras desfiadas ou arrancadas se a ferramenta não estiver afiada ou a direção da trajetória da ferramenta não for otimizada.
Por que o ferramental padrão falha: As fibras de carbono estão entre os materiais abrasivos mais duros encontrados na usinagem. A dureza Mohs da fibra de carbono é de aproximadamente 3–4, que é mais dura que muitas arestas de ferramentas de corte sem revestimento em sua condição amolecida. Fresas de topo de metal duro sem revestimento usinando CFRP sofrem desgaste rápido de flanco; vida útil da ferramenta de 50–100 furos é típica sem revestimento apropriado. Ferramentas com revestimento de diamante (diamante CVD ou com ponta de PCD) têm dureza na faixa de 8.000–10.000 HV — suficiente para resistir ao contato abrasivo das fibras — e podem alcançar vida útil da ferramenta 5–10× maior que o metal duro sem revestimento.
Perigo da poeira: A fratura da fibra de carbono produz partículas finas (1–10 µm) que são eletricamente condutivas e respiráveis. Essas partículas contaminam a eletrônica da máquina, causam curto-circuito nos sistemas de controle se não contidas, e constituem um risco respiratório que requer filtração P100. A extração dedicada por vácuo no ponto de corte não é opcional para usinagem sustentada de CFRP.
| Propriedade | Alumínio 6061 | Fibra de Carbono (CFRP, 60% volume de fibra) |
|---|---|---|
| Estrutura do material | Homogêneo isotrópico | Compósito anisotrópico em camadas |
| Mecanismo de corte | Formação de cavaco dúctil | Fratura de fibra, sem cavaco dúctil |
| Modo de desgaste da ferramenta | Craterização, desgaste lento de flanco | Desgaste abrasivo rápido de flanco |
| Vida útil típica da ferramenta (fresa de topo) | 000–100.000 mm³ de metal removido | 000–5.000 furos sem revestimento de diamante |
| Risco de delaminação | Nenhum | Significativo na entrada/saída da broca |
| Tipo de poeira | Cavacos de metal (grossos) | Partículas condutivas finas (1–10 µm) |
| Rugosidade superficial (alcançável) | Ra 0,4–0,8 µm | Ra 1,6–3,2 µm típico; Ra 0,8 com ferramental ideal |
| Estabilidade dimensional | Alto | Moderada (efeitos de tensão residual) |
Quando a Usinagem de Fibra de Carbono CNC é Apropriada
Prototipagem e Produção em Baixo Volume
A usinagem CNC não requer ferramental dedicado (sem moldes, sem ferramentas de laminação). Para um programa de desenvolvimento de compósitos onde o design ainda está evoluindo, a capacidade de atualizar um programa CAM em vez de modificar um molde de $2.000–$20.000 é uma vantagem substancial. O prazo de entrega para protótipos de CFRP usinados por CNC a partir de laminado em estoque é tipicamente de 3–7 dias. Os prazos de entrega de ferramental para moldagem por compressão são tipicamente de 4–8 semanas no mínimo.
Em volumes de produção abaixo de aproximadamente 2.000 peças, o custo amortizado do ferramental para um molde de compósito tipicamente torna a usinagem CNC a partir de laminado comprado mais econômica. Acima de aproximadamente 5.000–10.000 peças por ano, o tempo de ciclo da usinagem CNC (5–20 minutos por peça dependendo das características) torna-se o gargalo de custo, e processos de moldagem com tempos de ciclo de 1–3 minutos tornam-se mais econômicos.
Características de Furos e Ranhuras de Precisão
Peças compósitas pós-cura produzidas por autoclave, moldagem por compressão ou moldagem por transferência de resina (RTM) têm variações dimensionais de ±0,3–0,5 mm nas localizações dos furos e ±0,2–0,5 mm nos perfis das bordas devido a tolerâncias do molde, retração de cura e spring-in (uma distorção angular permanente de peças compósitas curvas após a desmoldagem, tipicamente 0,5–1,5°).
A furação e o fresamento CNC trazem essas características para uma tolerância posicional de ±0,05 mm, necessária para montagens com fixadores mecânicos, montagem de sensores e conexões de interface estrutural. Uma estrutura de drone que exige mais de 40 furos de montagem para motores e eletrônicos — cada um com posição de ±0,05 mm — não pode ser produzida com essa especificação apenas por moldagem. O pós-processamento CNC da estrutura moldada é a abordagem padrão.
Acabamento de Peças Compostas Moldadas
Na fabricação de compostos aeroespaciais e automotivos, a sequência de produção padrão é: laminação ou moldagem de compósitos (forma a forma estrutural e a orientação das fibras), seguida de corte, furação e acabamento de bordas CNC (atinge tolerâncias de montagem). Essa abordagem em duas etapas usa cada processo para o que ele faz de melhor: moldagem para formação estrutural de compósitos, CNC para precisão dimensional.
As operações típicas de CNC em peças compostas moldadas incluem: corte perimetral (remoção de rebarbas e ajuste das bordas à dimensão final), furação de furos para fixadores com tolerância posicional, fresamento de recortes para acesso de cabos/conectores e acabamento superficial onde a qualidade da borda ou a exigência estética demandar.
Quando a Usinagem de Fibra de Carbono CNC Não É Apropriada
Produção em Alto Volume
Em volumes anuais acima de aproximadamente 5.000–10.000 peças, a usinagem de fibra de carbono CNC torna-se economicamente desvantajosa em comparação com a moldagem por compressão ou RTM. O custo de tempo de máquina de 10–20 minutos por peça, combinado com os custos de substituição de ferramentas para materiais CFRP abrasivos, produz custos por peça que a moldagem a 1–3 minutos por ciclo de peça pode reduzir em 50–70% em volume.
A 20.000 peças por ano, o tempo de máquina CNC a 15 minutos por peça consome 5.000 horas-máquina por ano — aproximadamente 3 centros de usinagem CNC operando em tempo integral, mais custo de ferramental, mais tempo de operador. Uma ferramenta de moldagem por compressão com investimento inicial de $15.000 operando um tempo de ciclo de 2 minutos produz as mesmas 20.000 peças em aproximadamente 667 horas-máquina. Essa realidade econômica é o motivo pelo qual componentes automotivos CFRP de alto volume (painéis de capô, inserções de porta, painéis estruturais) são produzidos por moldagem por compressão ou RTM, não por usinagem CNC.
Componentes Estruturais Onde a Orientação das Fibras É Crítica
A usinagem CNC remove material de laminados existentes. Ela não pode adicionar fibras, alterar a orientação das fibras ou criar a arquitetura de fibras que uma análise estrutural especifica. Quando os caminhos de carga em um componente compósito exigem orientações específicas de fibras — o que é praticamente sempre o caso para estrutura primária — o laminado deve ser projetado e disposto para fornecer essas orientações. A usinagem CNC do perímetro, furos e superfícies de interface é um acabamento apropriado; usar CNC para usinar a forma estrutural a partir de um laminado plano produz uma peça onde a arquitetura de fibras não foi otimizada para o caminho de carga.
Um suporte de carga, quando projetado adequadamente, tem fibras orientadas ao longo dos caminhos primários de tração e compressão. Usinar uma forma complexa a partir de um laminado plano 0°/45°/90° produz uma peça com orientação de fibras aleatória em relação aos caminhos de carga reais em cada seção transversal, e concentrações de tensão locais nas bordas usinadas onde as fibras são cortadas.
Paredes Finas ou Superfícies Cosméticas Sensíveis a Danos nas Fibras
Peças de CFRP com espessura de parede abaixo de aproximadamente 2 mm estão em risco elevado de delaminação através da espessura durante a usinagem. A tenacidade à fratura interlaminar de sistemas típicos de epóxi-carbono aeroespaciais (Modo I: 200–400 J/m²) é relativamente baixa — comparável a polímeros frágeis — e a concentração da força de corte em paredes finas produz delaminação que compromete tanto a integridade estrutural quanto a qualidade superficial.
Superfícies visíveis de fibra de carbono (painéis CFRP cosméticos em automóveis e produtos de consumo) são particularmente sensíveis à qualidade da borda e ao acabamento superficial. A distinção entre uma borda limpa com terminações de fibras afiadas e uma borda desfiada com arrancamento de fibras é visível a olho nu. Alcançar qualidade cosmética requer ferramental de diamante, geometria de ferramenta otimizada (cortadores de compressão que cisalham as fibras simultaneamente da parte superior e inferior do laminado) e parâmetros controlados.
Ferramental para Usinagem de Fibra de Carbono CNC
Fresas de topo e fresas com revestimento de diamante: Ferramentas de metal duro com revestimento de diamante CVD proporcionam resistência ao desgaste 5–10× melhor que metal duro não revestido para fresamento e aparamento de CFRP. O revestimento de diamante mantém a nitidez do gume de corte através do contato com fibras de alta dureza, limitando o desgaste de flanco e mantendo a qualidade da borda. A espessura do revestimento de diamante CVD é tipicamente 10–20 µm; o revestimento adere bem a substratos de metal duro e mantém dureza acima de 8.000 HV.
Cortadores de compressão: Um cortador de compressão (também chamado de cortador up-down) tem hélices espirais à direita na porção inferior e hélices espirais à esquerda na porção superior, de modo que as forças de corte empurram as camadas de fibras superior e inferior em direção ao centro do laminado durante o corte. Isso previne o arrancamento de fibras da camada superior (o fresamento convencional empurra a camada superior para cima, levantando e desfiando a superfície superior) e a delaminação da camada inferior (o fresamento convencional empurra a camada inferior para baixo). Para fresar perfis e ranhuras de CFRP, os cortadores de compressão produzem qualidade de borda significativamente melhor que ferramentas padrão de hélice única.
Brocas de ponta brad e brocas escalonadas para furação: Brocas helicoidais padrão concentram o impulso no ponto central e criam uma ação de rasgamento na saída da broca — a principal causa de delaminação na saída. Brocas de ponta brad têm um pequeno ponto central e dois lábios de corte externos que marcam o círculo de entrada antes que o corpo principal engate, reduzindo a força de impulso e melhorando a qualidade de entrada. Brocas escalonadas (piloto mais diâmetro final em uma ferramenta) reduzem o material sendo deslocado na saída ao pré-cortar o furo progressivamente. Na saída da broca, reduzir a taxa de avanço para os últimos 0,5–1,0 mm (ou apoiar a peça com uma placa de sacrifício que suporta as camadas de saída) reduz ainda mais a delaminação na saída.
Prevenção de Defeitos: Os Cinco Controles Críticos
Delaminação na Saída da Broca
Causa raiz: a força de impulso na saída da broca excede a resistência à tração interlaminar das últimas camadas, fazendo com que se separem antes que a ponta da broca saia. Prevenção: use geometria de broca de ponta brad ou escalonada, adicione uma placa de apoio de MDF ou alumínio sob o CFRP, reduza a taxa de avanço em 50% na perfuração, e use alta velocidade de rotação (reduzir a carga de cavaco por revolução reduz a força de impulso por unidade de material removido).
Bordas Desfiadas em Operações de Fresamento
Causa raiz: as fibras são empurradas em vez de cisalhadas na borda de corte. Prevenção: use cortadores de compressão, prefira fresamento concordante (o cavaco começa espesso e termina fino, produzindo um cisalhamento mais controlado), mantenha ferramentas afiadas (ferramentas desgastadas requerem maior força para cortar, aumentando o arrancamento de fibras), e reduza a carga de cavaco por dente.
Desgaste Rápido da Ferramenta
Causa raiz: a abrasividade da fibra de carbono causa desgaste rápido do flanco em metal duro não revestido. Prevenção: especificar ferramentas com revestimento de diamante, monitorar a vida útil da ferramenta acompanhando o número de furos ou metros lineares de fresamento realizados, e substituir as ferramentas antes que a tolerância dimensional ou a qualidade da borda se degradem. Para metal duro não revestido em CFRP, a vida útil da ferramenta é tipicamente de 50–200 furos; para ferramentas com revestimento de diamante CVD, 500–2.000 furos em parâmetros equivalentes.
Variação Dimensional por Tensão Residual
Causa raiz: os laminados de CFRP contêm tensão residual de cura. Quando o material é removido (particularmente em um lado de um laminado assimétrico), a distribuição de tensão muda e a peça pode se distorcer. Prevenção: usar fixação com mesa de vácuo para manter a peça plana durante a usinagem, deixar sobremetal de 0,10–0,20 mm em superfícies críticas para uma passada de acabamento leve, e equilibrar a trajetória da ferramenta (remover quantidades iguais de ambas as faces quando possível) para minimizar a mudança de tensão líquida.
Contaminação por Pó de Carbono
Causa raiz: a fratura das fibras produz partículas finas que se tornam aerotransportadas e se depositam por toda a máquina e área de trabalho. Prevenção: extração a vácuo no ponto de corte (bico posicionado dentro de 10–20 mm da ferramenta de corte), enclausuramentos de usinagem que impedem a dispersão de poeira, e isolamento da usinagem de CFRP de outras máquinas-ferramenta na instalação. Os operadores requerem proteção respiratória P100 ou equivalente durante a configuração e o manuseio das peças.
Tolerâncias Realistas na Usinagem de Fibra de Carbono CNC
Os laminados de fibra de carbono não são dimensionalmente estáveis da mesma forma que o tarugo de alumínio. Dois fatores limitam as tolerâncias alcançáveis:
Tensão residual no laminado: O processo de cura introduz tensão residual térmica (a resina encolhe ao esfriar da temperatura de cura de 120–180°C). Quando o material é removido durante a usinagem, a distribuição de tensão residual muda e a peça se move. Para laminados balanceados e simétricos (conteúdo de fibra aproximadamente igual em cada lado do plano neutro), esse movimento é pequeno. Para laminados desbalanceados, é possível movimento de 0,05–0,20 mm em uma peça de 200 mm.
Variabilidade das fibras: Os tecidos têm variação periódica na densidade das fibras; a fita unidirecional tem distribuição de fibras mais uniforme, mas ainda contém variações locais nos limites das camadas. Essas variações produzem leve heterogeneidade na resposta mecânica na ponta da ferramenta.
Diretrizes práticas de tolerância:
| Recurso | Tolerância Alcançável | Requisitos do Processo |
|---|---|---|
| Perfil externo (fresamento) | ±0,10–0,15 mm | Ferramenta de diamante padrão, fixação a vácuo |
| Posição do furo (perfuração) | ±0,05 mm | Broca de ponta brad, fixação rígida, perfuração em etapas |
| Diâmetro do furo | ±0,05 mm | Etapa única ou alargado, parâmetros controlados |
| Posição borda-furo | ±0,05–0,08 mm | Fixação combinada de fresamento e perfuração |
| Características de precisão apertada | ±0,02–0,03 mm | Configuração validada, passada de acabamento, verificação CMM |
Especificar tolerâncias mais apertadas que ±0,05 mm em CFRP sem validação do fornecedor é um risco significativo. Diferentemente da usinagem de alumínio (onde ±0,01 mm é rotineiramente alcançável com ferramentas apropriadas e uma máquina estável), a tolerância de CFRP abaixo de ±0,03 mm requer capacidade de processo demonstrada a partir de uma combinação específica de material, espessura do laminado, configuração de empilhamento, fixação e ferramentas. Solicite dados de teste antes de se comprometer.
Diretrizes DFM para Peças Usinadas em Fibra de Carbono CNC
Raios de canto internos: Ferramentas rotativas não conseguem produzir cantos internos vivos. Especifique raios mínimos de canto interno iguais ou superiores ao raio da ferramenta de fresamento (tipicamente 0,5–2,0 mm para a maioria das aplicações de fresamento em CFRP). Para peças que exigem cantos internos quadrados (por exemplo, para acoplar a um eixo quadrado), um alívio tipo dog-bone no canto permite a feature quadrada enquanto acomoda a trajetória circular da ferramenta.
Espessura mínima de parede: Abaixo de aproximadamente 2,0–2,5 mm, paredes de CFRP apresentam risco elevado de delaminação durante a usinagem. Onde paredes finas são funcionalmente necessárias, planeje a sequência de usinagem para deixar seções finas para o final da operação (após o material circundante fornecer suporte) e especifique uma abordagem com placa de apoio durante as operações de furação.
Alinhamento da orientação das fibras: Posicione furos de precisão e recortes estruturais com consciência da arquitetura subjacente das fibras. Um furo perfurado a 45° em relação à direção principal das fibras intersecta mais fibras por unidade de diâmetro do que um alinhado com o eixo das fibras, produzindo forças de corte mais altas e maior risco de delaminação. Quando possível, alinhe os padrões de furos com as orientações das fibras no laminado.
Relação profundidade-diâmetro para cavidades: O fresamento de cavidades profundas e estreitas em CFRP (relação profundidade-largura acima de 3–4:1) requer ferramentas de fresamento longas e esbeltas com rigidez reduzida, produzindo chatter, tolerância dimensional precária e maior risco de quebra da ferramenta no laminado frágil. Features rasas e largas são significativamente mais fáceis de usinar de forma confiável. Onde o projeto permitir, substitua cavidades profundas por features passantes ou acesso pela face oposta.
Projeto de datum e dispositivos de fixação: Superfícies de datum planas e acessíveis são essenciais para o projeto de dispositivos de fixação a vácuo. Peças com curvatura complexa (cascas moldadas) requerem um dispositivo de fixação a vácuo personalizado compatível com o contorno da peça — adicione isso à estimativa de custo e prazo de entrega. Peças com faces planas podem ser fixadas em uma mesa de vácuo padrão.
Pontos-chave
- A usinagem de fibra de carbono CNC é um processo de acabamento de precisão, não um processo primário de formação de compósitos: ela se destaca na furação, fresamento e corte de laminados pré-fabricados com tolerâncias apertadas, mas não consegue criar a arquitetura de fibras que a análise estrutural exige.
- A distinção de material mais crítica é a anisotropia: cortar transversalmente às camadas de fibras produz forças, riscos de defeitos e desgaste de ferramenta diferentes do que cortar ao longo delas. Revisões de DFM que ignoram a orientação das fibras em relação às features usinadas produzem peças com redução de resistência imprevisível nas bordas cortadas.
- Ferramentas com revestimento de diamante não são opcionais para usinagem de produção em CFRP: ferramentas de metal duro sem revestimento têm vida útil de 50–200 furos; ferramentas com revestimento de diamante CVD alcançam 500–2.000+ furos. O custo adicional da ferramenta é recuperado em algumas dezenas de peças através da redução da frequência de troca de ferramenta e melhoria da qualidade das bordas.
- A delaminação na saída da broca é o principal modo de falha de qualidade: prevenida por geometria de broca de ponta brad-point ou escalonada, placas de apoio e taxa de avanço reduzida no momento da perfuração. Não é um defeito aleatório — é uma consequência previsível da força de impulso excessiva na camada de saída.
- A usinagem CNC é economicamente competitiva para volumes abaixo de aproximadamente 2.000–5.000 peças: acima desse volume, processos de moldagem (compressão, RTM) tipicamente reduzem o custo por peça em 50–70% em escala, eliminando a maior parte do custo de usinagem CNC.
- A tolerância alcançável é de ±0,05 mm para features de precisão com ferramentas e dispositivos de fixação adequados: tolerâncias mais apertadas exigem validação do fornecedor da combinação específica material-processo; especificar ±0,01 mm com base na experiência com alumínio produz altas taxas de refugo e problemas de não conformidade do fornecedor.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): ao adquirir componentes de CFRP usinados em CNC, especifique: material do laminado (tipo de fibra de carbono, tecido ou UD, fração volumétrica de fibras), sistema de resina, espessura do laminado e sequência de camadas, tolerâncias críticas com callouts GD&T, requisito de qualidade de borda (Ra e critérios de aceitação de delaminação), e se relatórios de inspeção CMM são exigidos na primeira peça. A omissão de qualquer uma dessas especificações produz cotações com premissas não declaradas que geram variação na qualidade de produção.
perguntas frequentes
Quando a fibra de carbono deve ser usinada em CNC em vez de moldada?
A usinagem CNC é apropriada para fibra de carbono quando: o volume de produção está abaixo de aproximadamente 2.000–5.000 peças (evitando o custo de ferramental de moldagem de $2.000–$20.000+), a geometria requer features de precisão (furos, ranhuras, perfis de borda) com tolerâncias de ±0,05 mm que a moldagem não consegue alcançar diretamente, o projeto está em estágio de protótipo ou desenvolvimento onde mudanças são frequentes, ou a peça é produzida por moldagem e requer pós-usinagem CNC para precisão dimensional. A usinagem CNC não é apropriada quando o objetivo é criar estrutura composta complexa (as fibras não podem ser orientadas por usinagem), quando o volume é alto o suficiente para que a economia do tempo de ciclo de moldagem domine, ou quando o desempenho estrutural depende de orientações de fibras que uma placa usinada não pode fornecer.
Quais ferramentas são necessárias para a usinagem de fibra de carbono CNC?
Os três tipos essenciais de ferramentas para usinagem de CFRP são: fresas de topo e fresas com revestimento de diamante (CVD) para fresamento de perfil e corte de ranhuras (vida útil 5–10× maior que metal duro sem revestimento em CFRP); cortadores de compressão (com seções de hélice espiral à direita e à esquerda opostas) para fresamento de bordas onde a qualidade tanto da superfície superior quanto inferior deve ser preservada; e brocas brad-point ou escalonadas para furar sem delaminação na saída. Ferramentas padrão de corte de metal — fresas de topo de metal duro sem revestimento, brocas helicoidais padrão — podem ser usadas para quantidades de protótipo, mas se desgastam rapidamente e produzem taxas de defeitos crescentes à medida que a condição da ferramenta se degrada. A usinagem de produção em CFRP requer ferramentas com revestimento de diamante como especificação de base.
Quais são as tolerâncias realistas para usinagem de fibra de carbono CNC?
As tolerâncias alcançáveis dependem do tipo de recurso: o roteamento geral de perfil alcança ±0,10–0,15 mm; a posição de furos perfurados alcança ±0,05 mm com fixação e ferramentas adequadas; recursos de precisão apertada podem alcançar ±0,02–0,03 mm com um processo validado incluindo fixação a vácuo, uma passagem de acabamento e verificação CMM. A razão principal pela qual as tolerâncias do CFRP são mais folgadas que as do alumínio é a tensão residual de cura no laminado — quando o material é removido, a distribuição de tensão muda e as peças podem se deslocar em 0,02–0,05 mm, particularmente em laminados finos ou assimétricos. Aplicar tolerâncias de ±0,01 mm da experiência de usinagem de alumínio ao CFRP produz altas taxas de refugo. Valide tolerâncias apertadas com execuções de protótipo antes do compromisso de produção.
Como é prevenida a delaminação na perfuração de fibra de carbono?
A delaminação na saída da broca ocorre quando a força de avanço da broca excede a resistência à tração interlaminar das camadas de saída, fazendo com que se separem antes que a ponta da broca ultrapasse o material. A prevenção requer quatro controles simultâneos: use brocas de ponta de centrar ou brocas escalonadas em vez de brocas helicoidais padrão (a geometria da ponta de centrar marca o círculo de entrada, concentrando a força de corte inicial no perímetro em vez do centro, o que reduz o avanço de saída); coloque uma placa de sacrifício (MDF ou alumínio) sob o painel de CFRP para suportar as camadas de saída; reduza a taxa de avanço em 50% durante os últimos 0,5–1,0 mm de material antes da perfuração completa; e use alta rotação do fuso com baixa carga de cavaco por revolução para minimizar o avanço por revolução. A delaminação em CFRP é um defeito previsível e evitável — se está ocorrendo em produção, um ou mais desses controles estão faltando.
A usinagem de fibra de carbono CNC é mais cara que a de alumínio?
Sim, tipicamente 3–8× mais cara por peça em complexidade equivalente. O prêmio de custo vem de cinco fatores: matéria-prima (o estoque de chapa de CFRP custa 5–10× mais que o tarugo de alumínio equivalente em base de massa); desgaste de ferramentas (ferramentas com revestimento de diamante custam $50–$200 versus $5–$20 para fresas de metal duro, e requerem monitoramento mais frequente); sistemas de controle de poeira (extração a vácuo dedicada e enclausuramento de máquina); requisitos de inspeção mais elevados (bordas de compósitos requerem inspeção visual e dimensional que a usinagem de alumínio tipicamente não requer); e risco elevado de refugo (defeitos de CFRP como delaminação frequentemente arruínam a peça inteira, enquanto o retrabalho de alumínio é frequentemente possível). Para peças de precisão de baixo volume, o custo é justificado pelas vantagens de peso e rigidez do CFRP. Para aplicações de alto volume, a diferença de custo em relação ao CFRP moldado é a comparação mais relevante.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC, incluindo usinagem de componentes de fibra de carbono e compósitos para estruturas de UAV, acessórios interiores aeroespaciais, fixações de imagem médica, estruturas de robótica e painéis de CFRP automotivos. Referências técnicas: Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capítulo de Usinagem de Compósitos), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Sandvik Coromant Composite Material Machining Application Guide, ASM Handbook Vol. 21 (Composites — Machining and Drilling).
Procura componentes de fibra de carbono maquinados CNC?
Na CMS, usinamos painéis, suportes e fixações de precisão em CFRP a partir de laminado fornecido pelo cliente ou adquirido — com ferramentas com revestimento de diamante, extração de poeira dedicada, configurações de fixação a vácuo e relatórios de inspeção de primeira peça CMM.
[Solicite uma revisão de DFM e orçamento para usinagem de fibra de carbono CNC →]


