
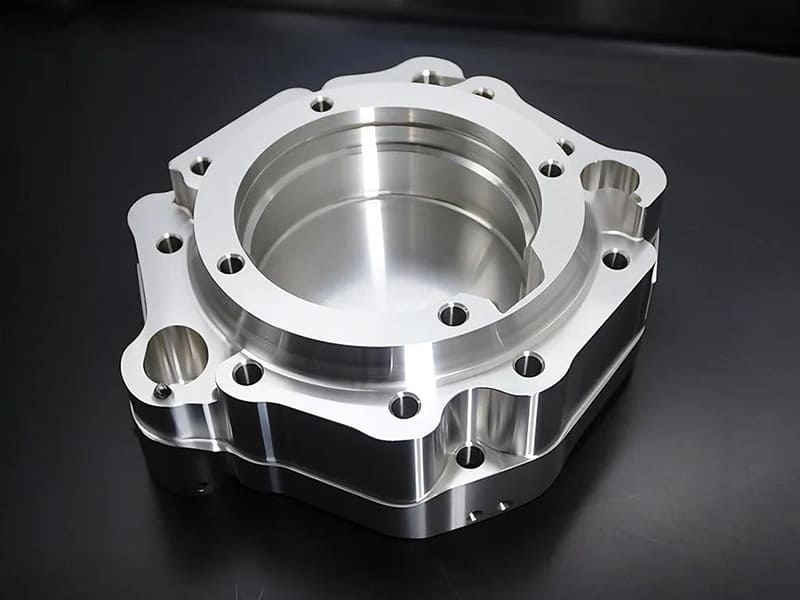
Resposta rápida: O alumínio é o metal mais comumente usinado em CNC porque combina excelente usinabilidade (velocidades de corte 2–3× mais rápidas que o aço), resistência mecânica suficiente, resistência natural à corrosão e baixa densidade (~2,7 g/cm³ versus ~7,8 g/cm³ para o aço). A liga correta depende da aplicação: 6061-T6 (resistência à tração 290–310 MPa) é a escolha padrão para aproximadamente 70–80% das peças usinadas em CNC devido ao seu equilíbrio de resistência, usinabilidade, resistência à corrosão e qualidade consistente de anodização. 7075-T6 (resistência à tração 500–570 MPa) é selecionado quando a carga é alta o suficiente para justificar o custo de usinagem 20–40% maior. 2024-T3 (resistência à tração 440–470 MPa) é usado para aplicações aeroespaciais dominadas por fadiga. 5052-H32 (resistência à tração 210–260 MPa) é escolhido quando resistência à corrosão e soldabilidade são prioridades em relação à resistência.
Por Que o Alumínio Domina a Usinagem CNC
A prevalência do alumínio na usinagem CNC não se deve ao fato de ser o material mais resistente ou mais barato — é porque a combinação de propriedades resulta no menor custo total de fabricação para a maioria dos componentes de engenharia de precisão.
Usinabilidade: O alumínio é usinado a velocidades de corte de 300–600 m/min com ferramentas de metal duro, em comparação com 80–180 m/min para aço inoxidável e 30–100 m/min para titânio. Essa vantagem de velocidade de 3–8× traduz-se diretamente em tempos de ciclo mais curtos e menor custo por peça. O alumínio também produz cavacos curtos e limpos em vez dos cavacos longos e fibrosos do aço inoxidável, reduzindo problemas de evacuação de cavacos e simplificando a usinagem automatizada.
Relação resistência-peso: A 2,7 g/cm³, o alumínio pesa aproximadamente 35% do que o aço. Para sistemas móveis (robótica, estruturas de UAV, suspensão automotiva), reduzir o peso do componente reduz a inércia, melhora o tempo de resposta e reduz a carga sobre as estruturas de suporte. Um suporte de alumínio 6061-T6 substituindo um equivalente de aço carbono no mesmo nível de tensão pesa aproximadamente 35–40% da versão em aço, atendendo ao mesmo requisito estrutural.
Resistência natural à corrosão: O alumínio forma uma camada estável de óxido de alumínio (Al₂O₃) quando exposto ao ar, que passiva a superfície e impede oxidação adicional. Esse comportamento autoprotetor é adequado para a maioria das aplicações internas e externas gerais sem qualquer tratamento superficial, ao contrário do aço carbono, que enferruja na umidade ambiente sem revestimento.
Condutividade térmica: O alumínio 6061 tem condutividade térmica de aproximadamente 150–170 W/m·K — cerca de 4× melhor que o aço e 10× melhor que o titânio. Para aplicações de dissipadores de calor, carcaças eletrônicas que exigem gerenciamento térmico e qualquer componente onde a dissipação de calor seja relevante, o desempenho térmico do alumínio não é facilmente igualado em peso comparável.
Seleção de Liga de Alumínio: Os Seis Critérios
A seleção de liga para peças usinadas em alumínio CNC requer avaliar seis fatores simultaneamente. A seleção baseada em qualquer fator único — tipicamente resistência — produz soluções superdimensionadas e com custo excessivo na maioria dos casos.
| Fator de Seleção | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Resistência à tração (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Limite de escoamento | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| Usinabilidade (relativa ao aço 1212) | ~70–75% | ~70–75% | ~65–70% | ~60–65% |
| Resistência à corrosão | Bom | Moderada (sem revestimento) | Pobres | Excelente |
| Soldabilidade | Bom | Pobres | Pobres | Excelente |
| Qualidade da anodização | Excelente | Bom | Pobres | Bom |
| Custo total relativo de usinagem | Referência | 20–40% maior | 15–30% maior | 5–15% maior |
6061-T6: A Escolha Padrão para a Maioria das Peças CNC
O 6061 é uma liga de magnésio-silício (Mg-Si) com resistência à tração de aproximadamente 290–310 MPa no temperamento T6. É a escolha padrão para peças usinadas em alumínio CNC porque nenhuma outra liga oferece simultaneamente sua combinação de usinabilidade, resistência à corrosão, qualidade de acabamento superficial e custo.
Usinabilidade: O 6061 é usinado de forma limpa em altas velocidades de corte com formação mínima de aresta postiça. O teor relativamente baixo de silício (0,40–0,80%) reduz o desgaste abrasivo da ferramenta em comparação com ligas de maior teor de silício, e as boas características de formação de cavacos da liga a tornam compatível com usinagem automatizada CNC com intervenção mínima de troca de ferramenta. Acabamento superficial de Ra 0,8–1,6 µm é rotineiro; Ra 0,4 µm e abaixo é alcançável com ferramentas e passes de acabamento apropriados.
Anodização: O 6061 produz os resultados de anodização mais consistentes de qualquer liga de alumínio comum. A camada de óxido cresce uniformemente, resultando em absorção de corante previsível e cor consistente em todo o lote de produção. Para produtos de consumo visíveis, instrumentos de precisão e qualquer aplicação onde a consistência de cor anodizada seja importante, o 6061 é a escolha de engenharia.
Resistência à corrosão: O 6061 tem bom desempenho em ambientes internos, uso externo geral e umidade moderada sem anodização. Para equipamentos industriais externos, componentes de aviação geral e ferragens arquitetônicas, o 6061 sem revestimento geralmente tem resistência à corrosão adequada. Não é adequado para imersão marinha ou exposição contínua à água salgada sem tratamento.
Adequação de resistência: A resistência ao escoamento do 6061-T6 de 240–270 MPa significa que ele pode suportar tensões de projeto de até aproximadamente 160–180 MPa (com fator de segurança de 1,5) sem deformação permanente. Para suportes estruturais, carcaças, estruturas, dispositivos e a maioria dos componentes de máquinas de precisão, isso é adequado. O erro mais comum na seleção de liga é fazer upgrade para 7075 em peças cuja análise de carga mostra tensões bem abaixo da resistência ao escoamento do 6061.
Quando o 6061 não é adequado: Componentes rotativos de alta carga (eixos de transmissão sob alto torque), estruturas aeroespaciais sob cargas de voo combinadas, componentes de corrida de competição sujeitos a impacto e fadiga, e aplicações onde o projeto não pode ser espessado para trazer as tensões dentro da faixa do 6061.
7075-T6: Quando a Resistência Máxima Justifica o Prêmio
O 7075 é uma liga de zinco-magnésio-cobre (Zn-Mg-Cu) que atinge resistência à tração de 500–570 MPa no temperamento T6 — aproximadamente 80% da resistência do aço doce a aproximadamente 35% do seu peso. Essa relação resistência-peso é por que o 7075 é o padrão para componentes estruturais aeroespaciais, robótica de alto desempenho e componentes de precisão críticos para carga.
Quando especificar 7075 em vez de 6061:
- A análise de tensão de projeto mostra tensões excedendo aproximadamente 60–70% da resistência ao escoamento do 6061, e a geometria não pode ser alterada para reduzir a tensão abaixo deste nível
- A vida em fadiga é uma preocupação e o projeto não pode acomodar os tamanhos de seção necessários para o 6061 na vida em fadiga especificada
- A redução de peso é um objetivo principal (a maior resistência do 7075 permite seções mais finas para a mesma capacidade estrutural)
- A aplicação é de alto desempenho ou classificada para aeroespacial e as margens de resistência do 7075 são especificamente exigidas
O trade-off de custo do 7075: O 7075 não é significativamente mais difícil de usinar do que o 6061 no temperamento T6 — as classificações de usinabilidade são comparáveis. O prêmio de custo vem do preço do material (o 7075 custa aproximadamente 50–100% mais por quilograma do que o 6061 em formas equivalentes) e dos requisitos de tratamento superficial pós-usinagem. O 7075 tem resistência à corrosão significativamente menor do que o 6061 devido ao alto teor de zinco e cobre — o 7075 sem revestimento corrói visivelmente em ambientes úmidos. Os componentes normalmente devem ser anodizados, tratados com Alodine ou pintados, adicionando etapas de processo que o 6061 frequentemente não exige.
Limitação de soldabilidade: O 7075 tem soldabilidade ruim — a soldagem causa trincas na zona afetada pelo calor (ZAC) devido à sensibilidade da liga endurecível por precipitação ao ciclo térmico da soldagem. O 7075 é essencialmente uma liga para peças usinadas; estruturas soldadas usando 7075 são um erro de engenharia na maioria dos casos.
2024-T3: Otimizado para Fadiga sob Carregamento Cíclico
O 2024 é uma liga de cobre-manganês-magnésio (Cu-Mn-Mg) desenvolvida especificamente para estruturas aeroespaciais críticas à fadiga. Sua resistência à tração de 440–470 MPa no temperamento T3 é menor que a do 7075, mas sua resistência à fadiga — resistência à iniciação e propagação de trincas sob carregamento cíclico — é significativamente melhor do que a do 6061 ou do 7075.
Por que a resistência à fadiga importa: A maioria das falhas estruturais em serviço é causada por fadiga, não por sobrecarga. Um painel de fuselagem de aeronave sofre ciclos de pressão a cada voo; um componente de suspensão de veículo sofre milhões de ciclos de carga ao longo de sua vida útil. Em aplicações de fadiga, a amplitude de tensão e a resistência do material à iniciação de trincas (relacionada ao limite de fadiga/limite de endurance) determinam a vida em serviço, não a resistência à tração estática.
O alto teor de cobre do 2024-T3 (3,8–4,9% Cu) produz uma microestrutura com resistência melhorada à iniciação de trincas por fadiga. O temperamento T3 (tratado termicamente por solução, trabalhado a frio, envelhecido naturalmente) mantém boa ductilidade enquanto preserva o endurecimento por precipitação de cobre. A curva S-N (tensão vs número de ciclos) para o 2024 mostra vida em fadiga mais longa do que o 6061 ou o 7075 em amplitudes de tensão iguais.
Quando especificar o 2024:
- Estrutura primária aeroespacial sob pressurização repetida, flexão ou vibração
- Componentes estruturais com requisitos documentados de vida em fadiga (tipicamente > 10⁷ ciclos)
- Aplicações onde a taxa de propagação de trincas precisa ser lenta para permitir detecção de trincas baseada em inspeção (projeto tolerante a danos)
Limitações do 2024: Resistência à corrosão muito ruim — o 2024 deve ser clad (chapa de liga de alumínio bonderizada, núcleo 2024 + camada superficial de alumínio puro) ou anodizado e selado para uso externo. Soldabilidade ruim — o 2024 é usado em estruturas rebitadas e fixadas mecanicamente, não em conjuntos soldados. A anodização é possível, mas produz resultados menos consistentes do que o 6061.
5052-H32: Resistência à Corrosão e Soldabilidade
O 5052 é uma liga de magnésio (teor de Mg 2,2–2,8%) sem cobre, proporcionando excelente resistência à corrosão, particularmente em ambientes de água salgada e marinhos. É a escolha padrão quando a aplicação combina exposição à corrosão com soldagem.
Mecanismo de resistência à corrosão: O teor de magnésio do 5052 produz uma camada de óxido mais estável e mais coerente do que as ligas contendo Cu (2024, 7075), reduzindo significativamente a corrosão por pite em ambientes ricos em cloreto (água do mar, sal de estrada, ar costeiro). O desempenho do 5052 em testes de névoa salina excede substancialmente o do 6061 em condições de imersão marinha.
Soldabilidade: O 5052 solda com redução mínima de resistência na zona afetada pelo calor, e a junta soldada mantém ductilidade aceitável. Compare isso com o 6061, que perde aproximadamente 20–40% de sua resistência T6 na ZAC após a soldagem (revertendo do T6 para a condição recozida localmente), e com o 7075 e o 2024, que são propensos a trincas a quente e não devem ser soldados por fusão.
Aplicações: Componentes de casco marinho, tanques de combustível, invólucros soldados para ambientes externos, carcaças resistentes a produtos químicos, revestimentos arquitetônicos e qualquer aplicação que combine operações de conformação (dobramento, laminação) com soldagem.
Limitações do 5052: A resistência à tração de 210–260 MPa na condição H32 é menor que a do 6061-T6. Para componentes usinados de suporte de carga CNC, o 5052 é tipicamente insuficiente. O 5052 é uma liga de fabricação — ele se destaca em operações de fabricação em forma de chapa, mas não é a escolha certa para componentes estruturais complexos de precisão usinados.
Seleção de Liga Específica para Aplicação
| Categoria de Aplicação | Liga Típica | Razão Principal |
|---|---|---|
| Invólucros gerais, suportes, estruturas | 6061-T6 | Usinabilidade, anodização, custo |
| Dissipadores de calor e gestão térmica | 6061-T6 | Usinabilidade + condutividade térmica ~150–170 W/m·K |
| Suportes estruturais aeroespaciais | 7075-T6 | Resistência-peso; margens de segurança |
| Estrutura aeroespacial de fadiga (fuselagem, revestimentos) | 2024-T3 | Vida em fadiga; resistência à propagação de trincas |
| Braços robóticos e estruturas de UAV | 7075-T6 | Alta rigidez, deflexão mínima |
| Componentes marinhos (barcos, offshore) | 5052-H32 | Resistência à corrosão em água salgada |
| Conjuntos estruturais soldados | 5052-H32 ou 6061 | Soldabilidade; 5052 para marinho, 6061 para geral |
| Invólucros eletrônicos (consumo) | 6061-T6 | Consistência de anodização; qualidade cosmética |
| Suportes ópticos de precisão | 6061-T6 | Estabilidade dimensional; consistência de usinagem |
| Componentes automotivos de desempenho | 7075-T6 ou 6061 | Depende da carga: 7075 para alta carga, 6061 geral |
| Componentes de automobilismo | 7075-T6 | Resistência + peso sob cargas de corrida |
Erros Comuns de Seleção e Consequências
Especificar em excesso o 7075 para peças gerais: O custo de usinagem do 7075 é 20–40% maior que o do 6061 devido ao prêmio no preço do material, e a limitação de resistência à corrosão significa que tratamento superficial adicional é tipicamente necessário. Para suportes, invólucros e peças estruturais de carga moderada onde a análise de tensões confirma que a resistência ao escoamento do 6061 é adequada, especificar o 7075 adiciona custo sem benefício funcional.
Usar 2024 ou 7075 para estruturas soldadas: Ambas as ligas têm soldabilidade ruim a inaceitável. A fissuração a quente no 7075 e a fissuração a frio combinada com perda de resistência no 2024 tornam as juntas soldadas nessas ligas estruturalmente não confiáveis. Estruturas de alumínio soldadas devem usar 5052 (ambientes marinhos/corrosivos) ou 6061 (estruturas gerais), com tratamento pós-soldagem se as propriedades do 6061 T6 forem necessárias próximas às soldas.
Ignorar o ambiente de corrosão na seleção da liga: O 2024 e o 7075, sem tratamento superficial, corroem visivelmente em ambientes externos. Para componentes externos sem revestimento, o 6061 ou o 5052 são as escolhas apropriadas. Aplicar 2024 ou 7075 em ambientes marinhos sem revestimento ou camada de proteção produz falhas em serviço dentro de meses.
Especificar o 2024 pela sua aparência anodizada: O 2024 produz anodização não uniforme, frequentemente com estrias cinzas, devido ao alto teor de cobre. Para peças anodizadas cosmeticamente consistentes, o 6061 é a única escolha prática entre as ligas de engenharia comuns.
Considerações de DFM para Peças Usinadas em Alumínio CNC
Espessura de parede: A espessura mínima prática de parede para recursos usinados em alumínio CNC depende da razão altura-espessura. Para paredes sem suporte: abaixo de aproximadamente 1,5 mm de espessura de parede em 6061, a deflexão elástica sob forças de corte torna-se visível na superfície usinada. Para 7075 (maior razão módulo-resistência efetiva em seções finas), a espessura mínima de parede pode aproximar-se de 1,0–1,2 mm. Para tolerâncias de precisão em paredes finas, a usinagem em etapas (desbaste de ambos os lados, depois acabamento) reduz o erro induzido por deflexão.
Raios de canto internos: Fresas de topo padrão deixam um raio nos cantos internos igual ao raio da ferramenta. Para cavidades que exigem raios de canto internos específicos, o diâmetro da ferramenta deve corresponder ao raio especificado (uma cavidade com raio de 2 mm requer uma ferramenta com diâmetro ≤ 4 mm). Raios de canto muito pequenos (abaixo de R0,5 mm) requerem ferramentas de pequeno diâmetro e alcance curto que reduzem a velocidade de usinagem e aumentam a complexidade da configuração. Especifique cantos internos de R1,0–2,0 mm como padrão; raios menores apenas onde funcionalmente necessário.
Razão profundidade-diâmetro: Cavidades e furos mais profundos que aproximadamente 3–4× sua largura requerem ferramentas mais longas com rigidez reduzida, produzindo potencial vibração e variação na qualidade superficial. Para cavidades que exigem razões profundidade-largura acima de 5:1, solicite revisão de DFM antes de finalizar os desenhos.
Considerações sobre roscas: Para furos roscados em alumínio, o comprimento mínimo de engajamento é 1,5–2× o diâmetro nominal da rosca para prevenir o espanamento (versus 1× para aço-aço). Roscas M3 e menores em alumínio estão em risco de espanar sob torque de montagem — considere insertos helicoil para roscas pequenas em aplicações carregadas ou para roscas que serão montadas repetidamente.
Acabamento superficial antes da anodização: A anodização segue exatamente a superfície usinada — ela não preenche nem oculta marcas de usinagem. Para peças anodizadas cosmeticamente, especifique acabamento superficial usinado final de Ra ≤ 0,8 µm ou polimento mais leve antes da anodização. Marcas visíveis de ferramenta de fresamento com Ra 1,6 µm permanecerão visíveis através da camada anodizada.
Pontos-chave
- O 6061-T6 é o ponto de partida correto para aproximadamente 70–80% das peças usinadas em alumínio CNC: seu equilíbrio de usinabilidade (tempos de ciclo 20–40% mais curtos que ligas mais duras), boa resistência à corrosão, qualidade de anodização consistente e menor custo total de usinagem o tornam a escolha apropriada, a menos que uma análise específica identifique uma inadequação.
- O 7075-T6 é um upgrade de desempenho, não um upgrade padrão: sua resistência à tração ~80% maior é valiosa para estrutura aeroespacial, robótica e componentes de precisão de alta carga, mas o custo de usinagem 20–40% maior e os requisitos obrigatórios de proteção contra corrosão significam que ele deve ser especificado apenas quando a análise de tensões ou os requisitos de vida em fadiga não puderem ser atendidos pelo 6061.
- O 2024-T3 é especificamente para aplicações aeroespaciais dominadas por fadiga: sua resistência estática menor que a do 7075 é compensada pela superior resistência à propagação de trincas por fadiga sob carregamento cíclico. É a escolha errada para uso estrutural geral, ambientes marinhos (corrói rapidamente) ou conjuntos soldados.
- O 5052-H32 é a escolha correta quando soldabilidade e resistência à corrosão marinha são ambas necessárias: sua resistência menor em comparação ao 6061 é o trade-off aceito em troca de excelente desempenho em água salgada e confiabilidade de juntas soldadas.
- A qualidade da anodização depende da liga: o 6061 produz o acabamento anodizado mais consistente e esteticamente agradável. O 7075 produz resultados aceitáveis. O 2024 produz anodização pobre e não uniforme devido ao alto teor de cobre.
- O erro mais comum na seleção de liga de alumínio é escolher o 7075 “por segurança” em peças onde a análise de tensões mostra que o 6061 é adequado: isso adiciona custo, estende o prazo de entrega e requer proteção adicional contra corrosão sem justificativa de engenharia.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): quando um fornecedor substitui uma liga de alumínio por outra (mais comumente substituindo 6061 por 7075 ou vice-versa), solicite o certificado do material e verifique a designação da liga e o temperamento. As propriedades mecânicas do 6061-T6 e do 7075-T6 diferem por um fator de aproximadamente 1,8× em resistência à tração — não é uma substituição aceitável para componentes de suporte de carga.
perguntas frequentes
Qual é a melhor liga de alumínio para peças usinadas em CNC?
Não existe uma única melhor liga de alumínio — a escolha correta depende dos requisitos da aplicação. Para aproximadamente 70–80% das peças usinadas em CNC (carcaças, suportes, estruturas, componentes de precisão, invólucros eletrônicos), o 6061-T6 é a escolha ideal porque combina resistência adequada (290–310 MPa de tração), excelente usinabilidade, boa resistência à corrosão e qualidade consistente de anodização com o menor custo total de usinagem. O 7075-T6 é apropriado quando as cargas excedem o que o 6061 suporta nas dimensões de seção disponíveis, particularmente em estruturas aeroespaciais, robótica e componentes de competição. O 2024-T3 é usado especificamente para aplicações aeroespaciais críticas à fadiga. O 5052-H32 é o padrão para ambientes marinhos e conjuntos estruturais soldados.
O alumínio 7075 é significativamente melhor que o 6061 para peças em CNC?
O 7075-T6 tem aproximadamente 80% mais resistência à tração que o 6061-T6 (500–570 MPa versus 290–310 MPa), o que o torna significativamente melhor para aplicações de alta carga. No entanto, essa vantagem de resistência vem com trade-offs reais: o material 7075 custa aproximadamente 50–100% mais por quilograma, sua baixa resistência à corrosão (devido ao alto teor de zinco e cobre) exige tratamento superficial adicional para a maioria dos ambientes, sua baixa soldabilidade o torna inadequado para conjuntos fabricados, e o custo de usinagem é 20–40% maior. Para peças onde a análise de tensões confirma que a resistência ao escoamento do 6061 é adequada — o que representa a maioria dos suportes estruturais, carcaças e componentes de precisão — especificar o 7075 adiciona custo significativo sem benefício funcional.
Por que o alumínio 6061 é tão comumente usado na usinagem CNC?
A prevalência do 6061 resulta da sua combinação de propriedades ser adequada simultaneamente à maioria das aplicações de usinagem CNC: a usinabilidade é excelente (velocidades de corte de 300–600 m/min, baixo desgaste da ferramenta), a resistência é adequada para a maioria das aplicações com 290–310 MPa de tração, a resistência à corrosão é boa sem tratamento na maioria dos ambientes, a qualidade de anodização é a mais consistente entre as ligas comuns, e a disponibilidade é excelente (estocada globalmente em barras, chapas e extrusões). Nenhuma outra liga satisfaz simultaneamente todos os cinco critérios — o 7075 é mais resistente, mas custa mais e corrói mais facilmente; o 5052 resiste melhor à corrosão, mas tem menor resistência; o 2024 tem melhor vida em fadiga, mas baixa resistência à corrosão e anodização deficiente. O perfil ’bom em tudo’ do 6061 o torna o padrão prático para aproximadamente 70–80% das peças usinadas em alumínio CNC.
Qual liga de alumínio deve ser usada para ambientes marinhos ou de água salgada?
O 5052-H32 é a escolha padrão para componentes com exposição marinha direta — imersão em água salgada, ar costeiro ou ambientes com spray. O teor de magnésio do 5052 (2,2–2,8%) produz um óxido superficial mais estável que resiste significativamente melhor à corrosão por pitting induzida por cloretos do que o 6061, e muito melhor do que as ligas contendo cobre (2024, 7075), que corroem rapidamente em condições marinhas. Para aplicações que combinam resistência à corrosão marinha com requisitos de soldagem — ferragens náuticas, fabricação de tanques, invólucros marinhos — o 5052 também é preferido em relação ao 6061 porque o 5052 mantém melhor resistência da junta soldada e não é propenso a trincas na ZTA. Para componentes de 6061 anodizados usados em ambientes externos gerais (não imersão marinha), a camada de anodização fornece proteção anticorrosiva adequada.
Como a seleção da liga de alumínio afeta a qualidade da anodização?
A qualidade da anodização varia significativamente entre as ligas porque a camada de óxido se forma a partir do metal base, e os elementos de liga afetam a uniformidade, espessura e absorção de corante da camada de óxido. O 6061 produz a anodização mais consistente entre as ligas de engenharia comuns — a fase de precipitação Mg-Si é fina e uniformemente distribuída, produzindo uma camada de óxido uniforme com estrutura de poros consistente para absorção uniforme de corante. O 7075 produz anodização aceitável, mas um pouco menos uniforme — variação cosmética visível é possível em aplicações de aparência crítica. O 2024 produz resultados de anodização deficientes — o alto teor de cobre (3,8–4,9%) cria partículas ricas em cobre na superfície que produzem estrias escuras e cor irregular na camada anodizada. O 5052 anodiza adequadamente. Para qualquer aplicação que exija acabamento anodizado cosmeticamente consistente — produtos de consumo, instrumentos, painéis de controle — o 6061 é a escolha clara.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC produzindo componentes de alumínio em 6061, 7075, 2024, 5052 e ligas especiais para programas aeroespaciais, automotivos, de robótica, dispositivos médicos, eletrônicos de consumo e fabricação industrial OEM. Referências técnicas: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery's Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Precisa de peças de alumínio usinadas de precisão em CNC?
Na CMS, usinamos 6061, 7075, 2024, 5052 e ligas de alumínio especiais com tolerâncias apertadas — com revisão de DFM na fase de cotação, verificação de certificado de material, coordenação de anodização e relatórios de inspeção de primeira peça CMM.
[Solicite uma revisão de seleção de liga de alumínio e orçamento de usinagem CNC →]


