
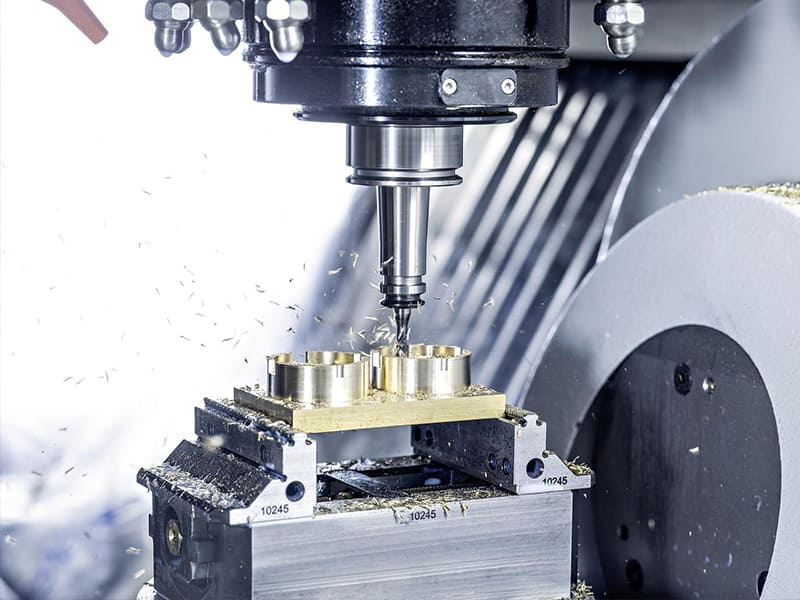
Resposta rápida: Usinabilidade é uma medida de quão facilmente e eficientemente um material pode ser cortado, perfurado, fresado ou torneado durante a usinagem. Na usinagem CNC, a classificação de usinabilidade de um material reflete quatro fatores de desempenho interdependentes: a força de corte necessária para remover material, a taxa de desgaste das ferramentas de corte, a qualidade do acabamento superficial alcançável sem operações secundárias, e a consistência da formação e evacuação de cavacos. A usinabilidade determina diretamente o tempo de ciclo, o custo de ferramental e a estabilidade dimensional na produção. O alumínio 6061 é usinado aproximadamente 3–5× mais rápido que o aço inoxidável 304 para a mesma operação; o titânio Ti-6Al-4V requer velocidades de corte 50–80% menores que o alumínio e reduz significativamente a vida da ferramenta. Para peças onde múltiplos materiais podem atender aos requisitos de desempenho, escolher o material com melhor usinabilidade reduz o custo total de fabricação — frequentemente em 2–4× para a mesma geometria e tolerância.
O Que a Usinabilidade Significa na Prática
A usinabilidade não é uma propriedade única mensurável como dureza ou resistência à tração. É um descritor de engenharia que resume o comportamento geral de um material durante o processo de corte — como ele responde às forças de corte, gera e dissipa calor, forma e evacua cavacos, e permite que a ferramenta de corte mantenha um engajamento estável.
Força de corte e consumo de potência: Materiais com alta força específica de corte (a força necessária por unidade de seção transversal de cavaco) exigem mais potência da máquina e geram mais tensão na ferramenta de corte e no dispositivo de fixação da peça. O titânio Ti-6Al-4V tem uma força específica de corte de aproximadamente 1.700–2.200 N/mm² no torneamento; o alumínio 6061 é aproximadamente 700–900 N/mm² — cerca de 2,5× menor. Essa diferença se traduz diretamente em carga do spindle da máquina, deflexão da ferramenta e requisitos de fixação da peça.
Condutividade térmica e gerenciamento de calor na aresta da ferramenta: O calor gerado na zona de corte deve ser conduzido para longe da interface ferramenta-peça. A condutividade térmica do alumínio de aproximadamente 167 W/m·K permite que o calor se dissipe rapidamente para o cavaco e a peça. A condutividade térmica do titânio de aproximadamente 7 W/m·K significa que a zona de corte aquece rapidamente, concentrando a temperatura na ponta da ferramenta e acelerando o desgaste da aresta e a difusão química entre a ferramenta e a peça. O Inconel 718 tem condutividade térmica de aproximadamente 12 W/m·K, combinada com alta resistência nas temperaturas de corte, tornando-o um dos materiais de produção mais desafiadores termicamente.
Formação e controle de cavaco: Materiais que produzem cavacos curtos e bem definidos (latão, ligas de alumínio de corte fácil, aços de corte fácil com adições de enxofre) permitem que os cavacos saiam da zona de corte eficientemente, evitando o recorte e possibilitando altas taxas de avanço. Materiais que produzem cavacos longos e fibrosos (aços inoxidáveis austeníticos, algumas ligas de alumínio) ou que se deformam plasticamente em vez de cisalhar limpidamente (algumas ligas de cobre, aços macios recozidos) exigem parâmetros de corte mais conservadores, interrupções frequentes do engajamento da ferramenta e refrigerante de maior pressão para gerenciar a evacuação de cavacos.
Encruamento durante o corte: Alguns materiais endurecem na superfície cortada durante a usinagem devido à deformação plástica. Os aços inoxidáveis austeníticos (graus 304 e 316 em particular) encruam rapidamente; se a ferramenta de corte permanecer parada, esfregar ou fizer um corte muito raso para ficar abaixo da camada encruada do passe anterior, o desgaste da ferramenta acelera drasticamente. O encruamento é a principal razão pela qual o aço inoxidável 304 requer avanço contínuo e constante — parar um avanço no meio do corte ou fazer passes de acabamento excessivamente leves produz uma superfície mais dura que degrada a aresta de corte.
Por Que a Usinabilidade Importa: As Consequências de Custo e Qualidade
A usinabilidade do material selecionado para uma peça determina mais do custo total de fabricação do que o preço da matéria-prima em muitos casos — particularmente para componentes usinados de precisão onde tempo de máquina, ferramental e inspeção são os principais direcionadores de custo.
Tempo de ciclo: A velocidade de corte é limitada pela vida da ferramenta e requisitos de integridade superficial. Para uma operação de torno em um eixo de 50 mm de diâmetro, a velocidade de corte admissível para alumínio 6061 é de aproximadamente 300–600 m/min com ferramental de metal duro; para titânio Ti-6Al-4V, a velocidade de corte recomendada é de aproximadamente 30–80 m/min com metal duro revestido com TiAlN. A diferença de tempo de ciclo para remoção equivalente de material é um fator de aproximadamente 5–10×.
Consumo de ferramentas: O custo da ferramenta por peça é o produto do custo da ferramenta e o número de trocas de ferramenta necessárias. Na usinagem de alumínio, um único inserto de metal duro pode durar 60–120 minutos de tempo de corte antes de precisar de substituição. No torneamento de desbaste de Inconel 718, a mesma classe de inserto pode durar 5–15 minutos. Em taxas de máquina e tamanhos de lote equivalentes, o custo de ferramental por peça em Inconel pode ser 10–20× maior que em alumínio — uma diferença de custo que persiste independentemente de melhorias na capacidade da máquina.
Consistência dimensional e custo de inspeção: Materiais com usinabilidade ruim produzem mais variação dimensional dentro de um lote de produção — pelo desgaste da ferramenta avançando mais rapidamente, pela expansão térmica causada pela retenção de calor na zona de corte e pelo endurecimento superficial por trabalho que altera as condições efetivas de corte no meio de uma corrida de produção. Intervalos de inspeção mais curtos são necessários; as peças podem precisar de medição em processo para detectar desvio dimensional antes que os limites de tolerância sejam excedidos.
Operações secundárias necessárias: Para materiais onde o acabamento superficial alcançável diretamente pela usinagem é insuficiente para a função (superfícies de vedação, ajustes deslizantes), a qualidade superficial é um fator direto de custo. Materiais com boa usinabilidade (alumínio, latão, aços de corte fácil) produzem Ra 0,8–1,6 µm a partir de torneamento de acabamento sem operações secundárias. Materiais difíceis podem exigir passes adicionais de retificação ou polimento para alcançar qualidade superficial equivalente.
Usinabilidade de Materiais de Engenharia Comuns
A tabela a seguir reflete a experiência típica de produção com ferramentas CNC padrão (insertos de metal duro, fresas de topo revestidas padrão) sob parâmetros de corte recomendados.
| Material | Maquinabilidade | Velocidade de Torneamento Típica (m/min) | Vida da Ferramenta Relativa | Desafio Principal |
|---|---|---|---|---|
| Latão C360 (corte fácil) | Excelente | 200-400 | Alto | Nenhuma significativa |
| Alumínio 2011 (corte fácil) | Excelente | 300–600 | Alto | Nenhuma significativa |
| Alumínio 6061-T6 | Muito bom | 250–500 | Alto | Empacotamento de cavacos em cavidades profundas |
| Alumínio 7075-T6 | Bom | 200–450 | Alta–média | Força de corte ligeiramente maior que 6061 |
| Aço doce (1018) | Bom | 100–200 | Médio | Desgaste moderado da ferramenta |
| Aço inoxidável 303 (corte fácil) | Moderada–boa | 80–150 | Médio | Inclusões de enxofre melhoram a quebra de cavacos |
| Aço liga 4140 | Moderado | 80–150 | Médio | Maior força de corte do que o aço doce |
| Aço inoxidável 304 | Moderado | 60–120 | Média–baixa | Encruamento; cavacos longos |
| Aço inoxidável 316 | Moderado | 50–100 | Média–baixa | Mais encruamento que o 304 |
| Titânio Ti-6Al-4V | Pobres | 30–80 | Baixo | Baixa condutividade térmica; desgaste rápido da ferramenta |
| Inconel 718 | Muito ruim | 20–50 | Muito baixo | Endurecimento por trabalho; retenção de calor; desgaste químico da ferramenta |
| Carboneto de tungstênio | Extremamente ruim | EDM ou somente retificação | N/A | Não pode ser usinado convencionalmente quando sinterizado |
Variantes de corte fácil: Fornecedores de materiais oferecem graus de corte fácil de muitas ligas padrão com usinabilidade melhorada através de adições controladas. O aço inoxidável 303 contém adições de enxofre (aproximadamente 0,15–0,35% S) que formam inclusões de sulfeto de manganês — estas atuam como quebradores de cavacos, melhorando significativamente a forma dos cavacos e o acabamento superficial em comparação com o 304, mantendo resistência à corrosão similar (embora com resistência à corrosão por pites reduzida). Aços de corte fácil (12L14, 1215) contêm adições de chumbo ou bismuto para o mesmo propósito. O alumínio 2011 contém cobre e bismuto para melhor quebra de cavacos em relação ao 6061.
O equívoco sobre dureza: A dureza não prevê a usinabilidade de forma confiável. O titânio Ti-6Al-4V tem uma dureza Brinell de aproximadamente 320–380 HB — comparável ou mais macio do que muitos aços liga temperados em toda a seção. No entanto, o titânio é drasticamente mais difícil de usinar do que esses aços, porque sua limitação de usinabilidade é térmica (baixa condutividade retendo calor na ferramenta) e química (a reatividade do titânio com o aglutinante de cobalto em ferramentas de metal duro a temperaturas elevadas), não a dureza mecânica. Da mesma forma, o aço inoxidável 304 a aproximadamente 150 HB não é particularmente duro, mas seu comportamento de encruamento e formação de cavaco fibroso o tornam substancialmente mais difícil de usinar do que o aço carbono 1018 a aproximadamente 130 HB.
Sistemas de Classificação de Usinabilidade
As classificações de usinabilidade quantificam o comportamento de usinagem de um material em relação a uma referência de base.
Padrão de referência AISI/SAE 100%: A referência mais amplamente utilizada nos Estados Unidos é o aço de corte fácil AISI/SAE B1112, ao qual é atribuída uma classificação de usinabilidade de 100%. Outros materiais são classificados em relação a este padrão sob condições de corte definidas (material específico da ferramenta, velocidade de corte, geometria da ferramenta e medição da vida da ferramenta ou acabamento superficial). Um material classificado em 300% pode ser usinado a 3× a taxa do aço B1112 com vida útil equivalente da ferramenta; um material classificado em 20% requer velocidades de corte aproximadamente 1/5 das do B1112.
Classificações de usinabilidade representativas:
| Material | Classificação de Usinabilidade (AISI B1112 = 100%) |
|---|---|
| Latão C360 | 300–400% |
| Alumínio 2011 | 200–300% |
| Alumínio 6061 | 150–200% |
| Aço carbono 1018 | 70–80% |
| aço inoxidável 303 | 50-70% |
| Aço inoxidável 304 | 40–55% |
| Aço liga 4140 (recozido) | 60–70% |
| Titânio Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Essas classificações são aproximações práticas — a usinabilidade real varia com o grau da ferramenta de corte, revestimento, geometria, rigidez da máquina, aplicação de refrigerante e tratamento térmico específico da liga, portanto devem ser tratadas como um guia de classificação relativa e não como multiplicadores absolutos para estimativa de tempo de ciclo.
Equilibrando Usinabilidade versus Desempenho do Material
A decisão de engenharia entre usinabilidade e desempenho do material é um trade-off que deve ser feito explicitamente para cada aplicação. Nem a usinabilidade máxima nem o desempenho máximo são automaticamente a escolha correta.
Quando a usinabilidade deve orientar a seleção do material: Para prototipagem e desenvolvimento de baixo volume, onde a iteração rápida é mais valiosa do que o desempenho otimizado do material; para peças onde múltiplos materiais atendem aos requisitos mecânicos e o custo é o principal diferenciador; para produção de alto volume onde até melhorias modestas no tempo de ciclo ou na vida da ferramenta produzem reduções significativas no custo total ao longo da produção.
Quando o desempenho deve se sobrepor à usinabilidade: Para aplicações estruturais aeroespaciais e de defesa onde a relação peso-resistência do titânio ou a capacidade de alta temperatura do Inconel é inegociável; para aplicações críticas de corrosão onde o aço inoxidável 316 ou duplex é especificado pelo ambiente operacional, não como preferência; e para aplicações de implantes médicos onde os requisitos de biocompatibilidade (titânio ASTM F136, PEEK) restringem as opções de material independentemente da usinabilidade.
O caso 7075 vs 6061 como exemplo prático: O alumínio 7075-T6 tem resistência à tração de aproximadamente 500–570 MPa versus 310 MPa para o 6061-T6 — uma resistência aproximadamente 80% maior. A usinabilidade do 7075 é ligeiramente inferior à do 6061 devido ao maior teor de zinco aumentar modestamente a força de corte, mas ambos são altamente usináveis em comparação com aços ou titânio. Para um suporte estrutural robótico onde o 6061 tem resistência insuficiente mas o ambiente operacional não justifica o titânio, o 7075 proporciona a melhoria de desempenho com penalidade mínima de usinabilidade — um trade-off bem projetado. Substituir por titânio Ti-6Al-4V na mesma aplicação proporcionaria vantagens adicionais de resistência e peso, mas a um custo de usinagem 5–10× maior, o que pode não ser justificado pela margem de desempenho da aplicação.
Como Aplicar a Usinabilidade na Seleção de Materiais
Passo 1 — Defina o piso de desempenho, não o máximo: Identifique as propriedades mínimas de resistência mecânica, térmica e química necessárias para a função da peça. Não especifique em excesso. Uma junta de braço robótico que requer 350 MPa de resistência à tração deve ser avaliada em relação a materiais que excedem 350 MPa — não exclusivamente em relação ao material de maior resistência disponível.
Passo 2 — Triagem de materiais quanto à usinabilidade: A partir dos materiais candidatos que atendem ao piso de desempenho, identifique quais são significativamente mais fáceis de usinar. A tabela de classificação de usinabilidade e os dados de corte específicos de materiais da Sandvik, Kennametal ou IMC fornecem comparação relativa.
Passo 3 — Estime o custo total de fabricação, não o custo do material: Obtenha estimativas de tempo de corte com base na usinabilidade do material e nas operações de usinagem da peça. Adicione o custo de ferramentas na vida útil apropriada para cada material. Para grandes volumes de produção, a diferença de custo entre um material de usinabilidade 150% e um 50% pode exceder a diferença de custo da matéria-prima por uma margem substancial.
Passo 4 — Selecione pelo custo total do ciclo de vida, não pelo preço unitário do material: O custo da matéria-prima do aço é menor que o do alumínio por quilograma, mas o alumínio tipicamente custa menos por peça usinada para geometria equivalente devido a tempos de ciclo mais rápidos, menor desgaste da ferramenta e gerenciamento de cavaco mais simples.
Pontos-chave
- A usinabilidade é um indicador de desempenho multifatorial, não uma propriedade única: ela reflete força de corte, gerenciamento térmico, controle de cavaco, taxa de desgaste da ferramenta e capacidade de atingir acabamento superficial — todos em combinação. A dureza sozinha não prevê a usinabilidade.
- O desafio de usinabilidade do titânio é térmico e químico, não de dureza: a uma velocidade de corte de 30–80 m/min versus 250–500 m/min para o alumínio, a usinagem de titânio requer 5–10× mais tempo de máquina para remoção equivalente de material — principalmente devido à baixa condutividade térmica (7 W/m·K vs alumínio 167 W/m·K) retendo calor na ponta da ferramenta.
- O desafio de usinabilidade do aço inoxidável 304 é o encruamento, não a dureza: a aproximadamente 150 HB, o 304 não é duro, mas seu rápido endurecimento por deformação na superfície de corte exige corte contínuo e consistente para evitar a armadilha do operador de friccionar sobre uma camada endurecida — o que acelera o desgaste da ferramenta e produz variação dimensional.
- Graus de usinagem livre melhoram a usinabilidade através de inclusões controladas: 303 inox vs 304, 12L14 vs 1018, e alumínio 2011 vs 6061 todos demonstram que ajustes na composição do material para quebra de cavaco melhoram a usinabilidade com impacto mínimo nas propriedades mecânicas funcionais.
- A classificação de usinabilidade (AISI B1112 = 100%) fornece uma escala relativa prática: alumínio 6061 a 150–200%, 303 inox a 50–70%, titânio Ti-6Al-4V a 15–25%, e Inconel 718 a 8–15% quantificam as diferenças de taxa de produção que os engenheiros devem esperar ao selecionar entre esses materiais.
- O custo total da peça, não o preço da matéria-prima, é a base econômica correta para a seleção de material: uma peça usinada em 304 inox pode ter custo de matéria-prima menor que a mesma peça em alumínio, mas a diferença de custo de usinagem normalmente mais que compensa a economia de material em qualquer volume de produção significativo.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao revisar especificações de material em desenhos de engenharia, identifique se o material especificado é resultado de requisitos genuínos de desempenho ou de superespecificação conservadora. Um desenho que especifica titânio para um suporte com requisito de resistência à tração de 350 MPa (onde o alumínio 7075 seria suficiente) representa um custo evitável significativo. Por outro lado, um desenho que especifica alumínio para um componente em ambiente de 300°C representa uma não conformidade genuína de desempenho. A avaliação de usinabilidade é mais valiosa quando revela que múltiplos materiais podem atender ao requisito funcional e orienta a seleção para a opção mais manufaturável.
perguntas frequentes
O que é usinabilidade e como é medida?
Usinabilidade é uma medida prática de quão facilmente, eficientemente e precisamente um material pode ser usinado — abrangendo força de corte, taxa de desgaste da ferramenta, qualidade de formação de cavaco, capacidade de acabamento superficial e comportamento térmico durante o corte. É tipicamente quantificada em relação a um padrão de referência: no sistema AISI, o aço de usinagem livre B1112 recebe 100%, e outros materiais são classificados proporcionalmente com base na velocidade de corte alcançável com vida útil equivalente da ferramenta sob condições padronizadas. O alumínio 6061 classifica aproximadamente 150–200% (1,5–2× a taxa de corte da referência); o titânio Ti-6Al-4V classifica aproximadamente 15–25% (1/4 a 1/6 da taxa de corte). A classificação é um guia relativo prático e não um multiplicador preciso, porque a usinabilidade real varia com ferramental, rigidez da máquina, refrigerante e composição específica da liga.
Por que o alumínio é mais usinável que o aço inoxidável?
A vantagem de usinabilidade do alumínio sobre o aço inoxidável tem três causas principais. Primeiro, a condutividade térmica do alumínio (~167 W/m·K) é aproximadamente 10× maior que a do aço inoxidável austenítico (~16 W/m·K), permitindo que o calor de corte se dissipe eficientemente no cavaco e na peça em vez de se concentrar na aresta da ferramenta. Segundo, o limite de escoamento mais baixo do alumínio (~270–500 MPa dependendo do grau) requer substancialmente menos força de corte que o aço inoxidável (~210–500 MPa, mas com coeficiente de endurecimento por deformação muito maior). Terceiro, o alumínio produz cavacos bem definidos que se evacuam limpidamente, enquanto o aço inoxidável austenítico produz cavacos longos e fibrosos que se enrolam na ferramenta e exigem refrigerante de maior pressão ou insertos quebra-cavaco para gerenciar.
Por que o titânio é tão difícil de usinar apesar de não ser extremamente duro?
O desafio de usinabilidade do titânio Ti-6Al-4V é principalmente térmico e químico, e não baseado em dureza. Sua dureza Brinell de 320–380 HB é similar ou inferior a muitos aços liga endurecidos que usinam aceitavelmente. O problema é a condutividade térmica: a aproximadamente 7 W/m·K, a condutividade do titânio é aproximadamente 4% da do alumínio, significando que o calor de corte não pode escapar através do cavaco ou da peça e se concentra na ponta da ferramenta. Essa elevação de temperatura causa difusão do ligante de cobalto das ferramentas de metal duro para o titânio em temperatura elevada (desgaste químico da ferramenta), acelera o desgaste de flanco e reduz a integridade da aresta de corte. A consequência prática é que o titânio requer velocidades de corte de 30–80 m/min — 5–10× menores que o alumínio — e produz taxas de desgaste da ferramenta 5–10× maiores para remoção equivalente de material.
O tratamento térmico afeta a usinabilidade?
Sim, significativamente. O tratamento térmico altera a dureza, microestrutura e estado de tensão interna de um material, todos os quais afetam a usinabilidade. O aço usinado na condição recozida (tipicamente HRC 15–25) requer substancialmente menos força de corte e produz melhor acabamento superficial que o mesmo aço após têmpera total (HRC 55–65). A prática padrão para componentes de moldes e matrizes de precisão é usinar no estado recozido, tratar termicamente até a dureza final, e então usinar de acabamento apenas superfícies críticas — ou usar EDM para características que não podem ser reusinadas no estado endurecido. Para componentes aeroespaciais de titânio, a condição de tratamento térmico (recozido vs solubilizado e envelhecido) tem efeito moderado na usinabilidade; o Ti-6Al-4V na condição recozida usina ligeiramente mais facilmente que na condição totalmente envelhecida.
Como a usinabilidade do material deve afetar a decisão entre dois materiais candidatos?
O processo deve seguir esta sequência: primeiro, confirme se ambos os materiais atendem aos requisitos mínimos de desempenho (resistência à tração, resistência à temperatura, requisitos de corrosão, vida em fadiga). Segundo, compare suas classificações de usinabilidade — se um material tem classificação 50% e o outro tem classificação 150%, o material com menor usinabilidade exigirá aproximadamente 3× mais tempo de corte e gerará custos de desgaste de ferramenta substancialmente maiores em volume de produção equivalente. Terceiro, estime o custo total da peça fabricada para cada material, incluindo matéria-prima, tempo de usinagem, ferramental e inspeção — não apenas o preço da matéria-prima. Se a diferença de custo total exceder qualquer benefício de desempenho do material com menor usinabilidade, a opção com maior usinabilidade deve ser selecionada. Esta análise é mais impactante em volumes de produção onde as diferenças de tempo de ciclo e custo de ferramental se acumulam ao longo de muitas peças.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem CNC processando ligas de alumínio, aços inoxidáveis, titânio, Inconel, aços-ferramenta e plásticos de engenharia para programas de fabricação OEM de dispositivos médicos, aeroespacial, automotivo, automação industrial e instrumentos de precisão. Referências técnicas: Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capítulo de Usinabilidade), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
Selecionando Materiais para Componentes Usinados CNC?
Na CMS, fornecemos orientação para seleção de materiais na fase de cotação — comparando usinabilidade, custo e trade-offs de desempenho entre materiais candidatos para sua geometria específica e volume de produção.
[Solicite uma análise de seleção de materiais e orçamento de usinagem CNC →]


