
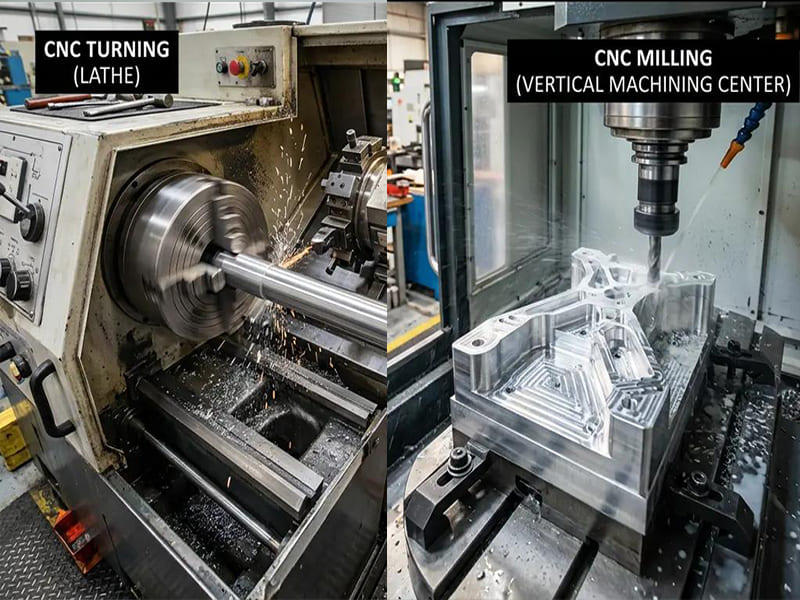
Resposta rápida: O torneamento CNC e o fresamento CNC são os dois principais processos de usinagem subtrativa, e a escolha correta é determinada quase inteiramente pela geometria da peça. O torneamento CNC gira a peça no fuso enquanto uma ferramenta de corte estacionária se move em X e Z; é otimizado para características rotationalmente simétricas — diâmetros externos, furos, roscas, conicidades e ranhuras — alcançando concentricidade de 0,005–0,020 mm entre características usinadas na mesma configuração. O fresamento CNC move uma ferramenta rotativa multicorte através de uma peça estacionária em X, Y, Z (e eixos rotacionais em máquinas de 4 e 5-axis eixos); é otimizado para superfícies planas, cavidades, ranhuras, furos multidirecionais e contornos 3D complexos. Muitas peças reais — conexões hidráulicas, conectores aeroespaciais, eixos de instrumentos médicos — não são nem puramente cilíndricas nem puramente prismáticas. Essas peças híbridas são corretamente produzidas por usinagem turn-mill (uma máquina equipada com um fuso de torneamento e ferramentas de fresamento acionadas no revólver), que completa todas as características em uma ou duas configurações e elimina o erro posicional que configurações separadas de torneamento e fresamento acumulariam. Em uma peça híbrida complexa que requer quatro operações separadas, a usinagem turn-mill tipicamente reduz o tempo total de produção em 25–40% comparado ao torneamento e fresamento sequenciais em máquinas separadas.
Por Que o Torneamento CNC e o Fresamento CNC São Fundamentalmente Diferentes
Ambos os processos produzem peças metálicas de precisão usando ferramentas de corte controladas por computador. Ambos podem alcançar tolerâncias na faixa de ±0,010–0,020 mm em seus respectivos tipos de características. Ambos são usados em aplicações aeroespaciais, médicas, automotivas e industriais. A semelhança termina aí.
A diferença de movimento é a diferença operacional: No torneamento, a peça gira em alta velocidade (tipicamente 200–5.000 RPM dependendo do diâmetro e material) e a ferramenta de corte se move linearmente em X e Z. Como todos os diâmetros são cortados enquanto a peça gira no mesmo eixo do fuso, a concentricidade entre características é inerentemente controlada pela excentricidade do fuso (tipicamente 0,003–0,010 mm em um torno de precisão). Um eixo com cinco diâmetros diferentes produzido em uma configuração de torneamento tem todos os cinco diâmetros referenciados ao mesmo eixo de rotação, e sua concentricidade é determinada apenas pela precisão da máquina — não por erros de refixação.
No fresamento, a ferramenta gira (tipicamente 3.000–20.000 RPM para fresas de topo de metal duro em aço e alumínio) e a peça é fixa. A ferramenta pode se mover em qualquer combinação de eixos lineares e, em configurações de 4 e 5-axis eixos, a peça ou ferramenta inclina para acessar características em qualquer ângulo. Essa liberdade geométrica torna o fresamento capaz de produzir essencialmente qualquer forma que não dependa de simetria rotacional. Cavidades com fundos planos e paredes verticais, superfícies contornadas com curvatura variável e furos em ângulos arbitrários em relação às faces de referência da peça são todas características naturais de fresamento.
Por que você não pode simplesmente substituir um pelo outro: Usar uma fresadora para produzir um eixo concêntrico com múltiplos assentos de rolamento requer múltiplas configurações (uma para cada diâmetro que deve ser acessado de uma direção de aproximação diferente), e cada configuração introduz erro de fixação. Um deslocamento de datum de 0,015 mm por configuração acumulado ao longo de quatro configurações produz uma incerteza posicional total de 0,030–0,060 mm entre a primeira e a última característica — o que pode exceder a tolerância do desenho para concentricidade entre assentos de rolamento. O torneamento produz o mesmo eixo em uma configuração com concentricidade controlada pelo fuso em 0,005–0,015 mm TIR.
Por outro lado, usar um torno para produzir um bloco manifold hidráulico com múltiplas faces de vedação planas, portas cruzadas interseccionais em vários ângulos e portas NPT roscadas em múltiplas faces requer reposicionamento contínuo — essencialmente redefinindo a configuração para cada grupo de características. Isso anula a eficiência que torna os tornos econômicos para características redondas e produz o erro posicional de múltiplas configurações discutido acima. Um centro de usinagem produz todas as faces planas, cavidades e portas cruzadas a partir de um sistema de coordenadas definido com precisão posicional de ±0,015–0,030 mm entre características.
Torneamento CNC: Quando É a Escolha Correta
O torneamento CNC é correto quando as características primárias da peça — aquelas cuja precisão dimensional e relações afetam mais diretamente a função — são definidas por rotação: diâmetros externos, furos internos, roscas, conicidades e relações concêntricas entre características ao longo de um eixo central.
Tolerância de diâmetro e acabamento superficial: O torneamento de acabamento alcança tolerâncias de diâmetro de ±0,010–0,025 mm em produção; com configuração cuidadosa e controle de processo, ±0,005–0,010 mm é alcançável. O acabamento superficial em diâmetros torneados é Ra 0,8–3,2 µm dependendo da taxa de avanço, raio da ponta do inserto e material — torneamento de acabamento com avanço reduzido com um inserto wiper alcança Ra 0,4–0,8 µm. Esses valores são diretamente aplicáveis a assentos de rolamento, ajustes deslizantes e diâmetros de vedação.
Concentricidade a partir de usinagem em configuração única: A vantagem crítica do torneamento para componentes com múltiplos diâmetros concêntricos (eixos escalonados, assentos de rolamento em diferentes localizações ao longo do eixo, roscas no mesmo ou diferente diâmetro que o corpo do eixo) é que todas essas características compartilham a mesma referência rotacional. A concentricidade entre o primeiro e o último assento de rolamento em um eixo de 200 mm, produzido em uma configuração de torneamento, é controlada pela excentricidade do fuso e estabilidade térmica da máquina — tipicamente 0,005–0,015 mm TIR — não pela habilidade do operador na refixação.
Roscamento no torneamento CNC: O torneamento de rosca de ponto único sincroniza a taxa de avanço do eixo Z para exatamente um passo de rosca por revolução do fuso, produzindo roscas helicoidais concêntricas com o diâmetro do eixo. Qualquer forma de rosca que possa ser descrita matematicamente — ISO métrica, UN/UNF, ACME, buttress, API pipe — pode ser programada e cortada sem ferramental dedicado. A tolerância de rosca conforme ISO 965 classes 4g/6g para externa e 6H para interna é confiavelmente alcançável em produção.
Aplicações onde o torneamento é a escolha mais econômica: Eixos de transmissão e motores (múltiplos diâmetros de rolamento ao longo de um eixo), hastes de cilindro hidráulico (OD de precisão com cromagem), carretéis de válvula pneumática (múltiplos degraus de diâmetro de vedação), eixos de impulsor de bomba, parafusos ósseos médicos e parafusos de implante (faixa M1.5–M8), e qualquer produção em alto volume de componentes cilíndricos escalonados onde o tempo de ciclo é o principal fator de custo.
| Característica do Torneamento CNC | Capacidade de Produção Típica |
|---|---|
| Tolerância de diâmetro externo | ±0,010–0,025 mm padrão; ±0,005–0,010 mm precisão |
| Diâmetro interno (mandrilamento) | ±0,010–0,020 mm |
| Comprimento da peça (faceamento) | ±0,025–0,050 mm |
| Concentricidade (mesma fixação) | 0,005–0,015 mm TIR |
| Acabamento da superfície | Ra 0,8–1,6 µm (acabamento); Ra 0,4–0,8 µm (inserto wiper) |
| Classe de rosca | ISO 6g/6H padrão; 4g disponível |
Fresamento CNC: Quando É a Escolha Correta
O fresamento CNC é correto quando as características primárias — superfícies planas, cavidades fechadas, ranhuras, furos multidirecionais e contornos 3D complexos — exigem que a ferramenta se aproxime da peça de múltiplas direções que não podem ser acomodadas por um único eixo de rotação.
Planicidade e acabamento superficial em características planas: O fresamento de topo com um fly cutter de grande diâmetro ou fresa de facear indexável produz planicidade de ±0,010–0,025 mm sobre a área de corte com acabamento superficial Ra 0,4–1,6 µm dependendo da geometria do inserto e taxa de avanço. Isso é essencial para faces de vedação, superfícies de referência de precisão e interfaces de montagem que exigem planicidade controlada.
Precisão posicional de características perfuradas e fresadas: Em um centro de usinagem CNC, precisão de posição de furo de ±0,010–0,025 mm é alcançável com ferramental e processo padrão. Centros de usinagem 5-axis de alta precisão com estruturas termicamente estáveis e calibração a laser alcançam precisão posicional de ±0,005–0,010 mm. Para um bloco manifold com 12 portas roscadas em posições definidas em múltiplas faces, essa precisão posicional — mantida em toda a peça em um único sistema de coordenadas — é a principal vantagem do fresamento sobre qualquer abordagem baseada em torneamento.
Usinagem de cavidades e geometria complexa: O fresamento de topo produz cavidades fechadas, ilhas internas e cavidades que nenhuma operação de torneamento pode criar. Para carcaças eletrônicas com geometria de cavidade interna, suportes estruturais com cavidades de redução de peso e núcleos de molde com superfícies de cavidade 3D complexas, o fresamento é o único processo aplicável para essas características.
Acessibilidade multiface: Na usinagem de 3 eixos, a peça deve ser reposicionada para acessar características em faces diferentes — o erro de deslocamento de referência se acumula. Na usinagem 5-axis, o fuso inclina-se para acessar características em múltiplas faces sem reposicionamento, mantendo o sistema de coordenadas e reduzindo o erro posicional para a precisão de fixação única da máquina. Para peças com características em cinco ou seis faces (manifolds, carcaças, blocos conetores), a usinagem 5-axis proporciona vantagens tanto de eficiência quanto de precisão.
Aplicações onde o fresamento é a escolha correta: Blocos manifold hidráulicos e pneumáticos, carcaças e invólucros eletrônicos, suportes estruturais com características de redução de peso, núcleos e cavidades de moldes de injeção, componentes estruturais aeroespaciais com superfícies compostas, e qualquer componente prismático com características multidirecionais.
Usinagem Turn-Mill: Quando as Peças Requerem Ambos os Processos
Muitas peças de produção não são puramente cilíndricas nem puramente prismáticas. Uma conexão hidráulica tem um corpo cilíndrico roscado (uma característica de torneamento) e faces planas para chave hexagonal e portas perfuradas transversalmente (características de fresamento). Um eixo de instrumento médico tem um OD de precisão e roscas (torneamento) e faces planas fresadas, furos e ranhuras (fresamento). Um conetor aeroespacial tem um corpo torneado com furos de precisão e uma flange de montagem fresada e chavetas.
A abordagem de duas máquinas e sua limitação: Produzir uma peça híbrida em máquinas de torneamento e fresamento separadas requer transferir a peça entre máquinas, refixar e restabelecer a referência para a operação de fresamento em relação às características torneadas. Esse deslocamento de referência introduz erro posicional entre as características torneadas (referenciadas ao eixo do fuso do torno) e as características fresadas (referenciadas à referência da fresadora). Para um furo transversal que deve ser posicionado dentro de ±0,020 mm da linha central do eixo, a refixação em uma fresadora separada pode produzir erro posicional de ±0,030–0,050 mm — excedendo a tolerância.
Torneamento-fresamento (também chamado de fresamento-torneamento ou usinagem multitarefa): Um centro de torneamento-fresamento possui um eixo de torneamento para a rotação primária da peça, além de posições de ferramentas acionadas na torre — posições de eixo rotativo que acomodam fresas de topo, brocas, porta-machos e outras ferramentas de fresamento. A peça é fixada no eixo de torneamento e todas as operações de torneamento são realizadas; em seguida, o eixo C (indexação do eixo-árvore) posiciona a peça em uma orientação angular definida, e a ferramenta acionada fresas superfícies planas, perfura furos transversais e corta canais de chaveta — tudo na mesma fixação, com todos os recursos referenciados ao mesmo sistema de coordenadas da máquina.
A precisão posicional dos recursos fresados em relação aos recursos torneados em um centro de torneamento-fresamento é determinada pela precisão de indexação do eixo C da máquina e pelo posicionamento das ferramentas acionadas — tipicamente ±0,010–0,020 mm, comparável a uma operação de fresamento independente, mas sem o erro de refixação que de outra forma se aplicaria.
Comparação de custo total para uma peça híbrida complexa:
| Elemento de Custo | Torneamento + Fresamento Separados | Torneamento-Fresamento (Fixação Única) |
|---|---|---|
| Operações de máquina | Torneamento + transferência + fresamento | Tudo em um único ciclo |
| Contagem de configurações | 2–4 (setup de torneamento + fresamento) | 1–2 |
| Transferência e manuseio | Necessário; adiciona risco de danos | Eliminado |
| Deslocamento de datum entre torneamento e fresamento | 0,020–0,050 mm (dependente do dispositivo) | ±0,010–0,020 mm (controlado pela máquina) |
| Tempo total de ciclo | Referência | 25–40% mais curto típico |
| Requisitos de inspeção | Completo por setup; posições entre recursos | Simplificado; todos os recursos a partir de um datum |
Compatibilizando Processo e Peça: Estrutura de Decisão
A seleção entre torneamento CNC, fresamento CNC e torneamento-fresamento decorre de uma análise geométrica dos recursos da peça.
Etapa 1 — Identificar o tipo de recurso primário: Os recursos críticos de tolerância (diâmetros de rolamento, superfícies de vedação, degraus concêntricos) são definidos por rotação em torno de um eixo central, ou são definidos por posição em um sistema de coordenadas cartesianas (posição de face plana, posição de padrão de furos, profundidade de bolsão)?
Etapa 2 — Identificar recursos secundários: A peça possui recursos rotacionais que são primários e recursos prismáticos que são secundários (eixo com faces planas), ou recursos prismáticos que são primários e recursos rotacionais que são secundários (carcaça com furo de precisão)?
Etapa 3 — Avaliar a relação posicional entre grupos de recursos: Se os recursos de torneamento e os recursos de fresamento devem ser relacionados entre si com tolerância mais estreita que aproximadamente ±0,030 mm, uma abordagem com duas máquinas pode não atender confiavelmente à tolerância, e o torneamento-fresamento em uma única fixação é a solução correta.
Etapa 4 — Considerar o volume de produção e a economia do tempo de ciclo: Para produção em alto volume (centenas a milhares de peças por mês), o tempo de ciclo determina o custo. O torneamento é tipicamente 40–70% mais rápido que o fresamento para remoção equivalente de material em recursos cilíndricos. Máquinas de torneamento-fresamento têm taxas horárias mais altas que tornos independentes, mas reduzem o tempo total de produção em peças híbridas, produzindo uma redução líquida de custo.
Atribuições comuns de processo:
| Tipo de Peça | Processo Primário | Processo Secundário |
|---|---|---|
| Eixo (cilíndrico simples) | Torneamento CNC | Nenhum |
| Eixo com canal de chaveta e faces planas | Torneamento CNC | Fresamento (ou ferramenta acionada em torneamento-fresamento) |
| Blank de engrenagem | Torneamento CNC | Nenhum (corte de engrenagem separado) |
| Carcaça ou suporte | Fresagem CNC | Mandrilamento (se furos de precisão forem necessários) |
| Coletor hidráulico | Fresagem CNC | Nenhum (todos os recursos são do tipo fresamento) |
| Conexão hidráulica | Torneamento CNC | Fresamento (torneamento-fresamento preferido) |
| Conector aeroespacial | Torneamento CNC + fresamento | Torneamento-fresamento preferido |
| Parafuso ósseo médico | Torneamento CNC (tipo suíço) | Nenhum |
Pontos-chave
- A geometria é o principal determinante da seleção do processo: características definidas por rotação (diâmetros, concentricidade, roscas) pertencem a uma máquina de torneamento; características definidas por posição cartesiana (faces planas, cavidades, furos multidirecionais) pertencem a uma fresadora. Isto não é uma preferência — usar o processo errado para a geometria aumenta o custo e reduz a qualidade.
- A vantagem de precisão do torneamento CNC para eixos multi-diâmetro é a concentricidade, não a precisão individual das características: todos os diâmetros produzidos numa única fixação de torneamento partilham a mesma referência rotacional, produzindo concentricidade de 0,005–0,015 mm TIR sem fixação adicional. A refixação da mesma peça numa fresadora introduz um erro posicional de 0,020–0,050 mm por fixação.
- A vantagem da fresagem CNC é o acesso multi-face e o posicionamento arbitrário de características: um centro de maquinagem produz todas as características de um bloco de distribuição — furos, roscas, faces planas, cavidades — a partir de um único sistema de coordenadas definido uma vez na fixação, com precisão posicional de ±0,010–0,025 mm em todo o processo.
- A maquinagem turn-mill é a escolha correta quando as tolerâncias posicionais entre características torneadas e fresadas são mais apertadas do que aproximadamente ±0,030 mm: a alternativa — produção sequencial em duas máquinas — introduz erro de refixação que pode exceder a tolerância. A maquinagem turn-mill numa única fixação elimina esta fonte de erro.
- O custo total de produção, não a taxa horária da máquina, determina a economia do processo: as máquinas turn-mill têm taxas horárias mais elevadas do que tornos ou centros de fresagem autónomos, mas reduzem o número de fixações, a manipulação e o tempo de inspeção. Em peças híbridas complexas, o custo total é tipicamente 25–40% mais baixo num centro turn-mill do que em máquinas separadas, apesar da taxa mais elevada.
- Os dois erros de seleção de processo mais comuns são: (1) usar fresagem para eixos cilíndricos porque as fresadoras estão disponíveis, produzindo tempo de ciclo desnecessário e concentricidade inferior; e (2) planear operações separadas de torneamento e fresagem sem considerar se a tolerância posicional entre as respetivas características pode ser alcançada através da refixação.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao rever desenhos de peças, identifique se as características são definidas rotacionalmente (especificar torneamento), definidas cartesianamente (especificar fresagem), ou ambas (especificar turn-mill ou confirmar a abordagem do fornecedor para a tolerância posicional entre características). Um desenho que especifica ±0,015 mm entre um diâmetro externo torneado e um furo transversal fresado requer uma abordagem turn-mill ou uma fixação excecional num processo de duas máquinas — isto deve ser confirmado antes do início da produção, não descoberto durante a inspeção da primeira peça.
perguntas frequentes
Qual é a diferença entre torneamento CNC e fresamento CNC?
O torneamento CNC roda a peça no fuso da máquina enquanto uma ferramenta de corte estacionária remove material — produz características cilíndricas (diâmetros externos, furos, roscas, conicidades, ranhuras) com excelente concentricidade entre características produzidas na mesma fixação. A fresagem CNC roda a ferramenta de corte enquanto a peça permanece estacionária e se move através dos eixos lineares e rotacionais da máquina — produz superfícies planas, cavidades, furos multidirecionais e contornos 3D complexos. O processo correto para uma dada característica é determinado pela geometria da característica: características rotativas/axisimétricas pertencem a uma máquina de torneamento; características planas/posicionais pertencem a uma fresadora. Usar o processo errado para a geometria aumenta o tempo de ciclo, reduz a precisão, ou ambos.
Qual processo é mais preciso — torneamento ou fresagem?
Nenhum é inerentemente mais preciso; cada um é mais preciso para o tipo de característica que foi concebido para produzir. O torneamento CNC produz concentricidade entre múltiplos diâmetros de 0,005–0,015 mm TIR quando todos os diâmetros são maquinados numa única fixação — um nível de concentricidade que a fresagem CNC não consegue igualar para as mesmas características sem uma fixação excecional. A fresagem CNC produz precisão posicional entre múltiplos furos e faces de ±0,010–0,025 mm referenciada a um sistema de coordenadas comum — precisão que uma máquina de torneamento não consegue alcançar para características não rotacionais. A comparação não é “qual é mais preciso” mas “qual é mais preciso para este tipo de característica.”
Quando é que uma peça requer tanto torneamento CNC como fresagem CNC?
Uma peça requer ambos os processos quando tem tanto características definidas rotacionalmente (diâmetros de rolamentos, roscas, furos concêntricos que devem rodar verdadeiramente) como características definidas cartesianamente (faces planas, furos transversais, chavetas, cavidades). Uma conexão hidráulica com corpo roscado e faces hexagonais é um exemplo típico: a rosca e o diâmetro externo são características de torneamento; as faces hexagonais e os furos transversais são características de fresagem. Estas peças são melhor produzidas num centro de maquinagem turn-mill, que trata ambos os tipos de características numa única fixação, mantendo a relação posicional entre características torneadas e fresadas dentro da precisão da máquina (±0,010–0,020 mm) em vez de adicionar erro de refixação.
O que é a maquinagem turn-mill e quando deve ser especificada?
A maquinagem turn-mill (também chamada mill-turn ou maquinagem multitarefa) utiliza uma máquina equipada tanto com um fuso de peça rotativo (para operações de torneamento) como com posições de ferramentas acionadas na torre (para operações de fresagem, perfuração e roscagem). Todas as características são produzidas numa única fixação, com características tanto de torneamento como de fresagem referenciadas ao mesmo sistema de coordenadas da máquina. Turn-mill é a especificação correta quando: a peça tem tanto características torneadas como fresadas; a tolerância posicional entre uma característica torneada e uma característica fresada é mais apertada do que aproximadamente ±0,030 mm (o que pode não ser alcançável através de refixação em máquinas separadas); ou quando é necessária a redução do número de fixações para reduzir o tempo total de produção em peças híbridas complexas.
O torneamento CNC ou a fresagem CNC são menos dispendiosos?
Para peças puramente cilíndricas, a torneamento CNC é substancialmente menos dispendiosa por peça: as taxas de remoção de material são mais elevadas, a configuração da ferramenta é mais simples e a produção numa única configuração elimina a sobrecarga de refixação. O torneamento é tipicamente 40–70% mais rápido do que a fresagem para remoção equivalente de material cilíndrico. Para peças prismáticas que requerem faces planas, bolsas e características multidirecionais, a fresagem é o único processo aplicável — a comparação de custos com o torneamento não é significativa porque o torneamento não consegue produzir essas características. Para peças híbridas, a maquinagem turn-mill tem uma taxa horária mais elevada do que qualquer um dos processos isolados, mas reduz o tempo total de produção em 25–40%, tornando o custo total da peça mais baixo apesar da taxa de máquina mais elevada.
Escrito pela equipa de engenharia da CMS com mais de 15 anos de experiência em torneamento CNC, fresagem e maquinagem turn-mill, produzindo veios, casquilhos, acessórios, conectores, coletores, carcaças e componentes complexos com múltiplas características em alumínio, aço inoxidável, titânio, Inconel e plásticos de engenharia para programas de fabrico OEM automóvel, aeroespacial, de dispositivos médicos, automação industrial e sistemas de fluidos. Referências técnicas: Machinery’s Handbook (Turning and Milling Operations), Sandvik Coromant Turning and Milling Application Guides, Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capítulos de Turning and Milling), SME Fundamentals of Tool Design.
Procura componentes torneados, fresados ou maquinados turn-mill CNC?
Na CMS, fornecemos torneamento CNC, fresagem de 3 e 5-axis e maquinagem turn-mill em programas de produção integrados — com orientação na seleção de processos na fase de orçamentação, revisão DFM para correspondência geometria-processo e inspeção CMM da primeira peça.
[Solicite uma revisão de seleção de processos e um orçamento de maquinagem →]


