
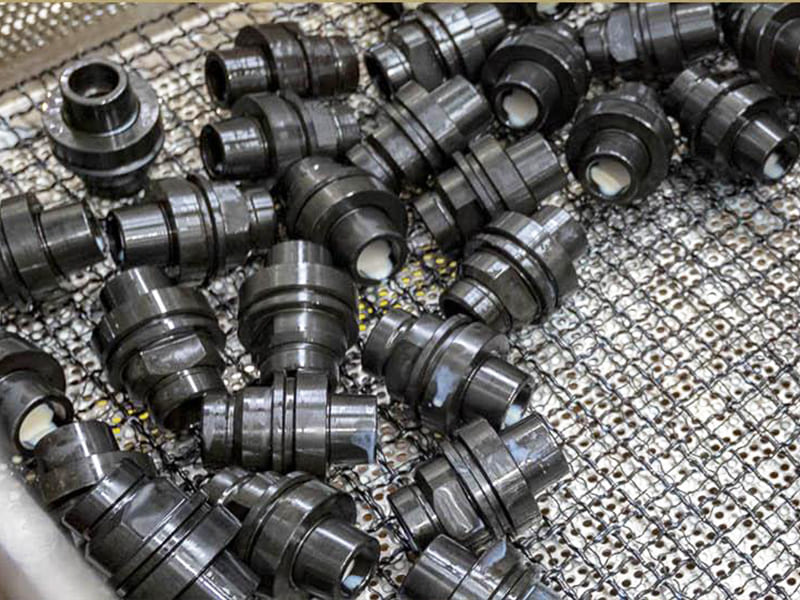
Resposta rápida: O óxido negro no aço é um revestimento de conversão química — não uma tinta, galvanoplastia ou camada aplicada — que transforma a própria superfície do aço em magnetita (Fe₃O₄) com aproximadamente 0,5–1,5 µm de espessura. Essa espessura quase nula é a vantagem de engenharia decisiva: não adiciona nenhuma dimensão mensurável a eixos, furos roscados, furos de precisão ou superfícies ajustadas, tornando-o o único tratamento superficial negro prático para peças com tolerâncias de ±0,01–0,02 mm. A camada de conversão por si só proporciona resistência à corrosão mínima — a proteção depende quase inteiramente da etapa de selagem pós-tratamento (óleo, cera ou polímero). O óxido negro é a escolha correta para componentes de precisão industriais de interior, fixadores, engrenagens e ferramentas de corte. Não é adequado para ambientes marinhos, de água salgada, exteriores severos ou de alta abrasão.
O Que É Óxido Negro?
O óxido negro é um processo controlado de oxidação eletroquímica que converte o ferro na superfície do aço em magnetita (Fe₃O₄) — um óxido de ferro negro estável — por imersão em uma solução alcalina quente a aproximadamente 135–150°C. A reação química:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (simplificada)
A camada de magnetita formada tem aproximadamente 0,5–1,5 µm de espessura. Esta é a propriedade fundamental que distingue o óxido negro de todos os outros processos de acabamento negro. A camada não fica sobre o aço — ela é a superfície do aço convertida. Quando o processo é concluído, a peça tem as mesmas dimensões externas de quando entrou no banho do processo. Qualquer alteração dimensional está abaixo da capacidade de medição dos equipamentos de inspeção comuns.
Essa característica é a razão pela qual o processo é chamado de “revestimento de conversão” — a superfície é convertida, não revestida.
Óxido Negro vs Outros Métodos de Acabamento Negro
| Acabamento | Tipo de processo | Espessura típica | Efeito nas Dimensões | Adequado para Tolerância de ±0,02 mm? |
|---|---|---|---|---|
| Óxido preto | Revestimento de conversão | ~0,5–1,5 µm | Nenhum mensurável | Sim |
| Zincagem preta | Eletrodeposição | 5–15 µm | Altera dimensões | Limitado |
| Pintura a pó (preta) | Revestimento aplicado | 60–120 µm | Significativo | Não |
| PVD (TiN, TiAlN, DLC) | Deposição física de vapor | 1–5 µm | Desprezível | Sim |
| Tinta preta | Revestimento aplicado | 20–80 µm | Significativo | Não |
| Fosfato de manganês | Revestimento de conversão | 5–25 µm | Moderado | Limitado |
A consequência prática: quando uma peça tem furos roscados, eixos de precisão, assentos de rolamento ou ajustes de folga apertada, o óxido negro é o único tratamento negro de baixo custo que não requer usinagem subsequente ou compensação de tolerância.
Por Que os Engenheiros Escolhem o Óxido Negro para Peças de Aço de Precisão
Neutralidade Dimensional
A principal razão de engenharia para especificar o óxido negro não é sua resistência à corrosão ou aparência — é que o processo não altera as dimensões da peça. Compare o impacto na tolerância:
Um furo roscado M8×1,25 em uma montagem de precisão: a tolerância do diâmetro primitivo para um ajuste de rosca 6H é aproximadamente +0,000/+0,250 mm. A zincagem preta a 10 µm por superfície reduz o diâmetro primitivo efetivo do furo em aproximadamente 0,020 mm — potencialmente deslocando o ajuste da rosca de 6H para 5H e causando interferência na montagem. Óxido negro a 1 µm: a alteração está abaixo da resolução de medição da maioria das inspeções de produção.
Para um eixo de precisão com tolerância de diâmetro de ±0,010 mm: a zincagem preta a 10 µm aumenta o diâmetro em 0,020 mm, consumindo toda a faixa de tolerância. Óxido negro a 1 µm está abaixo do limiar de preocupação.
Essa neutralidade dimensional elimina:
- A necessidade de usinar uma pré-galvanização com dimensão inferior e manter tolerâncias mais apertadas antes do processo
- Operações de repasse de rosca ou re-roscamento pós-processo
- Análise de empilhamento de tolerâncias para a contribuição do revestimento
- Mascaramento de superfícies de precisão antes do revestimento
Preservação de Roscas e Dentes de Engrenagem
As roscas são a geometria mais sensível ao acúmulo de revestimento porque as faixas de tolerância são estreitas e a tolerância da peça conjugada já é consumida pela classe da rosca. O óxido negro é o tratamento superficial padrão para fixadores roscados de precisão — incluindo parafusos aeroespaciais, médicos e de instrumentação — por essa razão.
A geometria dos dentes de engrenagem é igualmente sensível. Mesmo 5–10 µm de espessura de galvanoplastia na face de um dente de engrenagem altera a espessura efetiva do dente, aumenta a folga em um lado do engrenamento e desloca o círculo primitivo de operação. O óxido negro não afeta a geometria dos dentes de engrenagem.
Preservação da Condutividade Elétrica
Ao contrário da maioria dos revestimentos, o óxido negro preserva a condutividade elétrica da superfície do aço. A camada de magnetita (Fe₃O₄) tem condutividade elétrica moderada — muito superior à tinta, pintura a pó ou filmes poliméricos. Isso é importante para:
- Componentes de aterramento que exigem resistência de contato metálico
- Superfícies de blindagem EMC/EMI onde a continuidade é necessária
- Componentes de montagem elétrica onde a condutividade na interface da superfície é especificada
Tinta e pintura a pó produzem superfícies isolantes; a eletrodeposição altera a condutividade dependendo do metal depositado. O óxido negro mantém a característica de condutividade do aço.
Aplicações Onde o Óxido Negro É a Especificação Padrão
| Inscrição | Por Que o Óxido Negro É Padrão |
|---|---|
| Fixadores de precisão (parafusos, porcas) | Sem interferência de rosca, valores de torque consistentes |
| Engrenagens de precisão e eixos de engrenagens | Preserva a geometria dos dentes e a especificação de folga |
| Pinos de posicionamento e pinos de alinhamento | Mantém ajustes de diâmetro H7/h6 ou mais apertados |
| Ferramentas de corte (machos, brocas, fresas de topo) | Mantém a geometria do fio de corte, retém óleo de corte |
| Componentes de armas de fogo | Acabamento fosco de baixo brilho, estabilidade dimensional |
| Componentes de instrumentos de precisão | Superfície não refletiva, sem impacto na tolerância |
| Instrumentos cirúrgicos e médicos de aço | Acabamento limpo, dimensões de superfície de precisão |
| Carcaças usinadas CNC com múltiplos furos roscados | Sem necessidade de re-roscamento, montagem mais rápida |
Resistência à Corrosão: A Limitação Crítica
O mal-entendido mais consequente sobre o óxido negro é a suposição de que ele proporciona proteção substancial contra corrosão. Ele não o faz, por si só.
Por Que a Camada de Óxido Sozinha Proporciona Proteção Mínima
A camada de magnetita formada pelo óxido negro é porosa em nível microscópico. Os poros permitem que a umidade e o oxigênio alcancem o aço subjacente, o que significa que peças com óxido negro não seladas começarão a enferrujar em horas a dias em ar ambiente úmido — mais rápido que o aço nu em algumas condições, porque o processo remove os óleos superficiais na etapa de desengraxamento.
A contribuição da camada de óxido para a resistência à corrosão é fornecer uma superfície com alta porosidade para retenção de óleo — ela atua como uma esponja para o tratamento de selagem aplicado após a oxidação, não como uma barreira em si.
Opções de Selagem Pós-Tratamento
| Tratamento de Selagem | Desempenho de Corrosão | Durabilidade | Resistência Típica à Neblina Salina |
|---|---|---|---|
| Sem selagem | Essencialmente nenhuma | N/A | < 1 hora |
| Óleo mineral leve | Baixo a moderado | Dias a semanas | 10–30 horas |
| Óleo pesado / óleo preservativo | Moderado | Semanas a meses | 30–100 horas |
| Cera (microcristalina) | Moderado | Meses | 50–150 horas |
| Óleo com inibidor de ferrugem penetrante | Moderado a bom | Meses | 100–300 horas |
| Selante à base de polímero | Bom | Estendido | 200–500 horas |
A etapa de selagem não é opcional — é o mecanismo real de proteção contra corrosão para peças com óxido negro. Um processo de óxido negro corretamente especificado deve sempre incluir a especificação de selagem como parte da indicação do tratamento de superfície.
Adequação Ambiental
| Ambiente | Adequação do Óxido Negro | Vedação Mínima Necessária |
|---|---|---|
| Ambiente interno limpo e seco | Excelente | Óleo leve aceitável |
| Ambiente interno controlado com umidade | Bom | Óleo ou cera necessários |
| Ambiente externo com exposição leve | Marginal | Óleo pesado ou selante polimérico, manutenção periódica |
| Exposição externa contínua | Não recomendado | — |
| Ambiente marinho ou de água salgada | Não adequado | — |
| Exposição química ou ácida | Não adequado | — |
Para peças que exigem resistência à corrosão além do que o óxido negro com vedação proporciona, processos alternativos devem ser especificados: zincagem preta para resistência moderada à corrosão com impacto dimensional aceitável, revestimentos PVD para resistência premium à corrosão e ao desgaste com mudança dimensional mínima, ou pintura a pó para proteção de barreira máxima onde o impacto dimensional é aceitável.
Qualidade de Usinagem CNC e Acabamento em Óxido Negro
O óxido negro converte a superfície como ela é. Ele não preenche irregularidades superficiais, não oculta marcas de usinagem nem uniformiza a rugosidade superficial. A qualidade do acabamento é inteiramente determinada pela condição da superfície usinada que entra no processo.
Efeito da Rugosidade Superficial na Aparência
| Valor de Ra Usinado | Aparência do Óxido Negro |
|---|---|
| Ra ≤ 0,8 µm (retificada ou torneada fina) | Preto profundo, uniforme e consistente |
| Ra 0,8–1,6 µm (torneamento/fresamento padrão CNC) | Boa uniformidade, textura leve visível |
| Ra 1,6–3,2 µm | Variação de textura visível; aceitável para peças industriais |
| Ra > 3,2 µm | Visivelmente irregular; fosco com contraste de textura |
O mecanismo: a camada de óxido negro acompanha a microtopografia da superfície. Áreas com rugosidades diferentes reagem a taxas ligeiramente distintas e produzem profundidade de cor marginalmente diferente. Em uma superfície retificada de precisão (Ra ≤ 0,4 µm), o acabamento parece profundo e uniforme. Em uma superfície mais rugosa, micro-picos e vales criam textura visível na camada convertida.
Requisitos de Preparação para Usinagem
Remoção de óleo e fluido de corte: Resíduos de óleo de corte e fluido de corte na superfície impedem que a reação de oxidação ocorra uniformemente. A solução alcalina do processo não consegue penetrar totalmente em superfícies contaminadas com óleo, resultando em áreas irregulares onde a reação foi incompleta. A desengraxamento abrangente — tipicamente limpeza ultrassônica em limpador alcalino seguida de enxágue com água — é essencial antes da etapa de oxidação.
Remoção de rebarbas: As rebarbas reagem de forma diferente do metal base durante a oxidação porque sua geometria, orientação de grão e condição superficial diferem da superfície usinada primária. Rebarbas em peças com óxido negro aparecem como manchas irregulares mais claras ou mais escuras nas bordas. Todas as bordas devem ser rebarbadas e, idealmente, chanfradas (0,2–0,5 mm × 45°) para aparência consistente.
Uniformidade superficial: Se uma peça tiver áreas com acabamentos superficiais significativamente diferentes — por exemplo, uma face fresada com Ra 1,6 µm adjacente a um furo retificado com Ra 0,4 µm — a diferença será visível após o óxido negro como um contraste entre as áreas. Peças com requisitos cosméticos exigentes devem ter especificações de acabamento superficial consistentes em todas as superfícies visíveis.
Lista de Verificação de Inspeção Pré-Processo
| Condição Pré-Processo | Impacto no Óxido Negro | Ação Necessária |
|---|---|---|
| Óleo de usinagem presente | Reação irregular, áreas claras | Desengraxamento completo (limpeza alcalina + enxágue) |
| Resíduo de fluido de corte | Cor irregular | Limpeza ultrassônica |
| Rebarbas nas bordas | Variação de cor nas bordas | Rebarbação antes do processo |
| Acabamentos superficiais mistos | Contraste visível entre zonas | Unificar Ra ou aceitar variação de aparência |
| Carepa de tratamento térmico ou descoloração | Reação fraca, adesão fraca | Decapagem ácida antes da oxidação |
Óxido Negro em Aço Inoxidável
O óxido negro em aço inoxidável é um processo diferente e mais complexo do que em aço carbono.
Por que o Aço Inoxidável é Mais Difícil de Enegrecer
O aço inoxidável contém cromo (10,5%+ em massa), que forma uma camada passiva densa e autorregenerativa de óxido de cromo (Cr₂O₃) na superfície. Essa camada passiva proporciona a resistência à corrosão do aço inoxidável, mas também impede que a reação de oxidação do ferro que produz óxido negro no aço carbono ocorra facilmente.
Para aplicar óxido negro em aço inoxidável, a camada passiva deve primeiro ser decomposta através de uma etapa agressiva de ativação ácida, após a qual a peça pode ser processada em um banho de oxidação especializado formulado para ligas inoxidáveis. A química da reação, a composição do banho e a temperatura diferem significativamente do óxido negro em aço carbono.
Diferenças de Aparência
A camada de óxido negro produzida em aço inoxidável difere dos resultados em aço carbono:
- Profundidade da cor: O óxido negro em inoxidável tipicamente produz uma aparência de cinza-escuro a cinza-preto, em vez do preto profundo e uniforme alcançável em aço carbono. A diferença é metalúrgica — a camada formada no inoxidável tem uma composição e estrutura de óxido diferente.
- Variação entre lotes: A consistência de cor entre lotes é mais difícil de alcançar em inoxidável porque a condição da camada passiva varia com o histórico de tratamento térmico, acabamento superficial e lote da liga.
- Efeito da liga: O aço inoxidável 304 tipicamente produz um resultado mais escuro do que o aço inoxidável 316 porque o maior teor de molibdênio do 316 altera a química da camada passiva e a resistência à ativação.
Requisitos de Controle de Processo para Aço Inoxidável
| Parâmetro do Processo | Aço carbono | Aço inoxidável |
|---|---|---|
| Etapa de ativação superficial | Limpeza alcalina padrão | Ativação ácida agressiva necessária |
| Química do banho | Oxidação alcalina padrão | Fórmula especializada para inoxidável |
| Tolerância de controle de processo | Moderado | Estrita (temperatura, tempo, concentração) |
| Cor alcançável | Preto profundo, consistente | Cinza-escuro a cinza-preto, variável |
| Consistência de cor lote a lote | Alto | Moderado |
Para aplicações que exigem preto profundo e uniforme em aço inoxidável com melhor consistência de cor, o revestimento PVD (DLC, TiN ou à base de CrN) é uma opção mais confiável — a custo mais elevado, mas com melhor controle de aparência e resistência ao desgaste superior.
Defeitos Comuns de Óxido Negro e Causas Raiz
| Defeito | Sintoma Visual | Causa Raiz | Ação Corretiva |
|---|---|---|---|
| Coloração irregular | Áreas claras/escuras na mesma peça | Desengraxe insuficiente; resíduo de óleo | Limpeza alcalina completa + enxágue ultrassônico |
| Superfície saindo ao atrito | Camada preta sai no pano | Contaminação do processo; reação incompleta | Melhorar a pré-limpeza; verificar a química do banho |
| Pontos de ferrugem (rápidos) | Corrosão em poucos dias | Sem selagem ou selagem insuficiente | Aplicar óleo ou cera imediatamente após a oxidação |
| Cinza em vez de preto | Tom geral acinzentado | Temperatura do banho muito baixa; química fraca | Aumentar a temperatura do banho; renovar a química |
| Cor de lote inconsistente | Variação de cor entre peças | Ligas misturadas no mesmo lote; variação de Ra | Segregar ligas; controlar acabamento superficial |
| Estrias ou marcas de fluxo | Marcas lineares na superfície | Enxágue inadequado; banhos contaminados | Melhorar etapas de enxágue; limpar banhos |
| Empolamento/descascamento | O filme se separa em placas | Não é possível com oxidação negra verdadeira | Se isso ocorrer: o depósito é de um material diferente (tinta, carepa) — não é oxidação negra verdadeira |
Nota sobre a última linha: A oxidação negra verdadeira não pode descascar ou empolar porque não é uma camada separada — é a superfície do aço convertida. Se um acabamento de “oxidação negra” descascar, o depósito não foi magnetita devidamente formada, mas sim carepa superficial, camada de contaminação ou resíduo de um banho controlado inadequadamente. Isso é sempre uma falha de processo, não uma falha do material.
Quando Não Usar Oxidação Negra
A oxidação negra não é apropriada para todas as aplicações. As condições a seguir indicam onde tratamentos superficiais alternativos devem ser especificados:
Exposição marinha ou à água salgada: O tratamento de selagem não consegue manter proteção adequada em névoa salina contínua ou imersão em água do mar. Ensaios de névoa salina conforme ASTM B117 para oxidação negra devidamente selada tipicamente alcançam 30–100 horas — muito abaixo das 500–2000+ horas exigidas para proteção de grau marinho. Especifique zincagem (5–15 µm) ou revestimento PVD para esses ambientes.
Exposição contínua ao ar livre: Chuva, UV e intempéries degradam o tratamento de selagem ao longo do tempo. Sem reaplicação periódica de óleo, peças com oxidação negra expostas ao ar livre desenvolverão ferrugem em semanas a meses. Para instalações externas permanentes, especifique galvanização, zincagem ou pintura a pó.
Abrasão severa ou desgaste por deslizamento: Com 0,5–1,5 µm, a oxidação negra é removida por abrasão quase imediatamente sob contato deslizante contra superfícies duras. Não proporciona resistência ao desgaste em nenhum sentido convencional. Para acabamentos pretos resistentes ao desgaste, especifique nitretação (que forma uma camada de compostos dura com 0,1–0,5 mm de profundidade), revestimentos PVD de TiN ou TiAlN, ou cromo duro.
Ambientes químicos: A oxidação negra e seus tratamentos de selagem não têm resistência significativa a ácidos, álcalis fortes ou solventes industriais. A camada de óxido se dissolve até mesmo em exposição a ácido diluído.
Requisitos decorativos premium: O preto fosco da oxidação negra é funcional e apropriado para aplicações industriais, mas não proporciona a profundidade de cor, o brilho ou a durabilidade dos revestimentos PVD para aplicações de consumo ou arquitetônicas.
Especificação em Desenho para Oxidação Negra
Uma especificação completa de oxidação negra em um desenho de engenharia deve incluir:
Elementos mínimos exigidos:
| Elemento | Especificação Típica | Propósito de Engenharia |
|---|---|---|
| Norma de processo | MIL-DTL-13924 Classe 1 (alcalino a quente) | Define o tipo de processo e os requisitos de qualidade |
| Material aplicável | Aço (especificar grau se inoxidável) | Evita aplicação incorreta do processo |
| Requisito de selagem | Selagem com óleo / selagem com cera / selante polimérico | Garante que a proteção contra corrosão seja especificada |
| Faixa de aceitação de cor | Preto a preto escuro (definir se crítico) | Controla a variação cosmética |
| Requisito de Ra (se cosmético) | Ra ≤ 1,6 µm antes do processamento | Controla o acabamento superficial que entra no processo |
Exemplo de chamada em desenho:
OXIDAÇÃO NEGRA CONFORME MIL-DTL-13924 CLASSE 1, SELAGEM COM ÓLEO APÓS O PROCESSAMENTO. ACABAMENTO SUPERFICIAL PRÉ-PROCESSO: Ra ≤ 1,6 µm. TODAS AS SUPERFÍCIES SALVO INDICAÇÃO EM CONTRÁRIO.
A especificação de selagem deve aparecer explicitamente. Uma chamada apenas de “OXIDAÇÃO NEGRA” sem um requisito de selagem produzirá peças que enferrujam rapidamente em umidade ambiente.
Pontos-chave
- A oxidação negra é um revestimento de conversão, não uma camada aplicada — ela converte a superfície do aço em magnetita (Fe₃O₄) a 0,5–1,5 µm, sem alteração dimensional mensurável. Isso a torna o único tratamento superficial preto de baixo custo prático para peças com tolerâncias de ±0,01–0,02 mm.
- A própria camada de óxido não proporciona resistência útil à corrosão — a proteção depende inteiramente da etapa de selagem pós-tratamento. Peças com oxidação negra não seladas enferrujarão em poucas horas na umidade ambiente. Sempre especifique selagem com óleo, cera ou polímero como parte do requisito de tratamento de superfície.
- A oxidação negra é apropriada para ambientes industriais internos limpos — devidamente selada, proporciona resistência à corrosão adequada para máquinas, instrumentos e conjuntos protegidos da exposição direta à umidade. Não é adequada para ambientes externos, marinhos ou químicos.
- A qualidade da superfície que entra no processo determina a qualidade do acabamento — a oxidação negra não oculta marcas de usinagem ou irregularidades superficiais. Peças com Ra > 1,6 µm ou desengraxamento inadequado terão qualidade de acabamento visivelmente inconsistente.
- A oxidação negra em aço inoxidável é um processo diferente e mais complexo que produz cinza escuro em vez de preto profundo, com menor consistência entre lotes do que em aço carbono.
- A principal vantagem competitiva da oxidação negra é o custo e a neutralidade dimensional: é mais rápida e mais barata que a galvanoplastia e, ao contrário de todos os outros tratamentos negros, não requer compensação de tolerância, não requer mascaramento de superfícies de precisão e não requer retrabalho pós-processo em roscas ou ajustes.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): as especificações de oxidação negra devem incluir MIL-DTL-13924 Classe 1 (o padrão para processo alcalino a quente em aço), o tipo de tratamento de selagem e método de aplicação, o acabamento superficial exigido antes do processamento, e se o aço inoxidável requer aprovação de processo separada e aceitação de faixa de cor.
perguntas frequentes
A oxidação negra previne ferrugem no aço?
Por si só, a oxidação negra não selada praticamente não oferece prevenção contra ferrugem — as peças enferrujarão em horas a dias em ar úmido. A resistência à corrosão da oxidação negra vem inteiramente do tratamento de selagem aplicado imediatamente após a etapa de oxidação: óleo mineral leve proporciona 10–30 horas de resistência à névoa salina; óleo pesado ou cera proporciona 50–150 horas; selantes à base de polímero podem atingir 200–500 horas. Para aplicações industriais internas com umidade controlada, a oxidação negra devidamente selada é adequada. Para ambientes externos, marinhos ou de alta umidade, tratamentos de superfície alternativos (galvanização, PVD, pintura a pó) proporcionam proteção contra corrosão substancialmente melhor.
A oxidação negra é melhor que a galvanização para peças de aço de precisão?
Para peças de precisão onde a precisão dimensional é o requisito primordial, a oxidação negra é significativamente melhor que a galvanização. A oxidação negra adiciona aproximadamente 0,5–1,5 µm sem efeito mensurável em roscas, eixos ou ajustes de precisão. A galvanização adiciona 5–15 µm por superfície, o que pode fechar folgas em ajustes de precisão, tornar furos roscados apertados e exigir repasse de rosca pós-processo. Somente para resistência à corrosão, a galvanização é melhor — proporciona proteção de barreira superior e proteção sacrificial mesmo quando riscada. A escolha correta depende de se a precisão dimensional ou a proteção contra corrosão governa a aplicação.
Qual espessura a oxidação negra adiciona ao aço?
A oxidação negra adiciona aproximadamente 0,5–1,5 µm por superfície — uma camada de conversão, não uma camada depositada, o que significa que o material não se acumula na superfície. Para fins práticos de engenharia, essa espessura é insignificante: está abaixo da resolução de medição de micrômetros padrão e é menos que 10% da faixa de tolerância em um ajuste de precisão de ±0,010 mm. Essa espessura quase nula é a propriedade que torna a oxidação negra o tratamento de superfície padrão para fixadores roscados de precisão, engrenagens de precisão e componentes usinados de tolerância apertada onde qualquer acúmulo de revestimento exigiria compensação dimensional ou retrabalho pós-processo.
A oxidação negra pode ser aplicada ao aço inoxidável?
Sim, mas o processo é mais complexo e o resultado difere do aço carbono. A camada passiva de óxido de cromo do aço inoxidável resiste à reação de oxidação, exigindo ativação ácida antes do banho de oxidação. O acabamento resultante é tipicamente cinza escuro a cinza-preto em vez do preto profundo alcançável em aço carbono, e a consistência de cor entre lotes é menor. O grau da liga afeta o resultado — o aço inoxidável 304 tipicamente produz um resultado mais escuro que o 316. Para aplicações que exigem preto profundo consistente em aço inoxidável, revestimentos PVD proporcionam melhor controle de aparência, embora a custo mais elevado.
Como a oxidação negra é especificada em um desenho de engenharia?
A especificação recomendada é: “BLACK OXIDE PER MIL-DTL-13924 CLASS 1, OIL SEAL AFTER PROCESSING.” O requisito de selagem deve ser explicitamente especificado — uma indicação apenas de “BLACK OXIDE” produzirá peças que enferrujam rapidamente porque a maioria dos processadores não aplicará selagem a menos que especificado. Para aplicações críticas em termos cosméticos, adicione um requisito de acabamento superficial antes do processamento (por exemplo, “PRE-PROCESS SURFACE FINISH Ra ≤ 1.6 µm”) e uma faixa de aceitação de cor (por exemplo, “BLACK TO DARK BLACK — NO GRAY OR UNEVEN PATCHES ACCEPTABLE”). Para peças de aço inoxidável, anote o grau da liga e confirme com o processador que um processo de oxidação negra apropriado para aço inoxidável será utilizado.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC produzindo componentes de aço com oxidação negra para instrumentos de precisão, dispositivos médicos, armas de fogo, ferramentas de corte, fixadores industriais e conjuntos automotivos. Referências técnicas: MIL-DTL-13924 (Revestimento de Oxidação Negra para Metais Ferrosos), ASTM B117 (Ensaio de Névoa Salina de Oxidação Negra), SAE AMS 2485 (Tratamento de Oxidação Negra de Materiais Ferrosos), ISO 11408 (Revestimentos de Conversão Química — Revestimento de Oxidação Negra).
Procurando Componentes de Aço Usinados CNC com Acabamento de Oxidação Negra?
Na CMS, usinamos componentes de aço de precisão em 1018, 4140, 4340 e graus inoxidáveis, coordenando o acabamento de oxidação negra com selagem de óleo ou polímero. Cada pedido de oxidação negra inclui verificação de acabamento superficial pré-processo, confirmação de rebarbação e verificação dimensional pós-processo em características de precisão para garantir que o ajuste e acabamento atendam aos requisitos do desenho.
[Solicite uma revisão de especificação de oxidação negra e orçamento de usinagem CNC →]


