
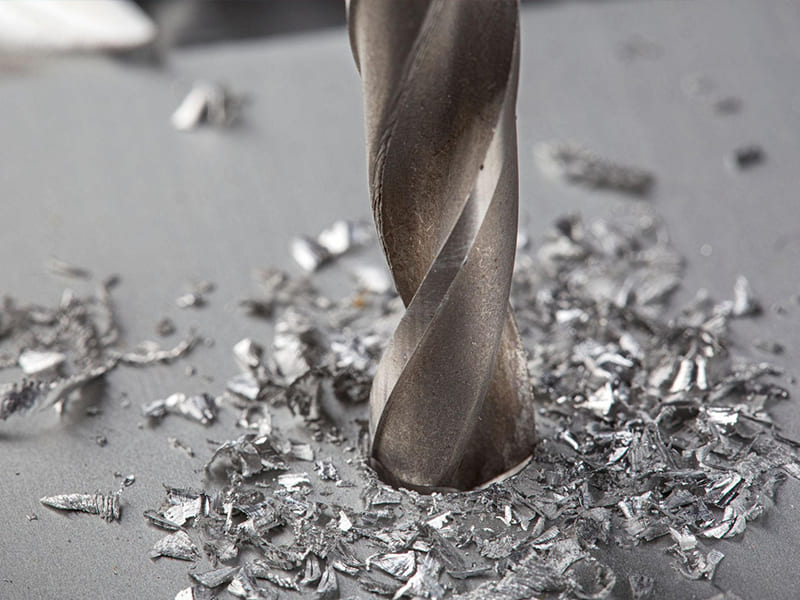
Resposta rápida: Perfurar furos precisos em metal requer cinco etapas controladas: (1) marcar e puncionar o centro na localização exata para evitar que a broca deslize; (2) fazer um furo de centragem com uma broca de centrar de 90°–120° para criar um assento inicial rígido e concêntrico; (3) perfurar um furo-piloto com 30–50% do diâmetro final para reduzir a força de corte e manter a linha de centro; (4) perfurar até o tamanho final com a broca correta para o material (HSS para uso geral, cobalto M35/M42 para aço inoxidável, metal duro maciço para aço endurecido), RPM adequado à dureza do material e fluido de corte; (5) rebarbar e verificar o diâmetro e a posição antes de roscar ou montar. A maioria das falhas de perfuração — desvio, furos com sobredimensão, quebra de ferramentas — origina-se de erros de setup, não da própria broca.
Por que a precisão dos furos importa mais do que a maioria dos engenheiros espera
Um furo que está 0,15–0,20 mm fora de posição ou 0,1 mm com sobredimensão parece insignificante. Isoladamente, é — mas os furos não são avaliados isoladamente. São avaliados no contexto do que acontece a seguir: roscamento, alargamento, instalação de rolamentos, montagem aparafusada ou vedação de fluidos. Em cada uma dessas etapas, um pequeno erro de perfuração se acumula em um problema maior no sistema.
Como os erros de perfuração se propagam em problemas de montagem
Qualidade da rosca em furos roscados: O diâmetro menor de um furo roscado deve estar dentro de uma faixa específica para que a rosca atinja engajamento total e capacidade de carga. Um furo roscado M6×1,0 requer que o diâmetro da broca pré-rosca seja 5,0 mm (norma ISO). Se o furo perfurado for 5,2 mm devido ao desvio da broca ou excentricidade, as roscas resultantes terão aproximadamente 80–85% da profundidade de rosca padrão — reduzindo a resistência ao espanamento proporcionalmente. A 5,4 mm, o engajamento da rosca cai ainda mais e a junta pode falhar sob a carga de projeto.
Ajustes de rolamentos: Furos de rolamentos de precisão são especificados com tolerância H7 (tipicamente ±0,010–0,021 mm para diâmetros de furo de 20–50 mm). Um furo perfurado para um assento de rolamento que esteja 0,1 mm com sobredimensão não pode ser corrigido apenas com alargamento — o alargador segue a linha de centro do furo perfurado e corrige apenas o diâmetro, não o erro de posição. Furos de rolamento com sobredimensão permitem que o anel externo do rolamento gire no alojamento, causando danos por fretting e falha rápida do rolamento.
Alinhamento do padrão de parafusos: Em um padrão de flange com 8 parafusos, um erro de posição de 0,15 mm por furo se acumula ao longo do padrão. O flange correspondente, com sua própria variação de posição, produz um desalinhamento no pior caso de 0,30–0,45 mm, o que pode impedir a inserção dos parafusos sem distorcer um ou ambos os flanges. A montagem ou não fecha ou é forçada na posição com tensão residual que reduz a vida à fadiga.
Vedação de fluidos: Rebarbas de saída na superfície interna de portas de vedação impedem o assentamento do O-ring e criam caminhos de vazamento. Uma rebarba de apenas 0,1 mm em um sulco de O-ring interrompe a compressão de vedação e produz um vazamento de baixa pressão que é difícil de localizar e eliminar sem desmontagem.
O princípio: o furo perfurado inicial é a fundação geométrica para todas as operações subsequentes. Investir na precisão da perfuração é sempre mais econômico do que corrigir suas consequências a jusante.
Seleção de brocas para metal
A seleção da broca é a decisão mais consequente na sequência de perfuração — ela determina quais velocidades de corte são alcançáveis, com que rapidez a ferramenta se desgasta e qual acabamento superficial e precisão de diâmetro o furo terá. A decisão envolve quatro fatores: material da ferramenta, geometria da ponta, revestimento e diâmetro.
Material da ferramenta
Aço rápido (HSS): O material de base para perfuração de uso geral. O HSS M2 moderno (com 6% W, 5% Mo, 4% Cr, 2% V) proporciona dureza a quente adequada para perfurar alumínio, aço carbono, latão e aço de baixa liga em velocidades de corte moderadas. Custo-benefício eficaz, fácil de reafiar e apropriado para a maioria das aplicações de oficina e produção geral.
HSS com cobalto (M35, M42): HSS com adições de 5% Co (M35) ou 8% Co (M42). O cobalto melhora significativamente a dureza a quente — a liga mantém seu fio de corte em temperaturas 50–100°C mais altas que o HSS padrão. Esta é a especificação correta para perfurar aço inoxidável austenítico (304, 316) e ligas de alto níquel, onde as temperaturas de corte na aresta da ferramenta excedem o que o HSS padrão pode suportar. Usar HSS padrão em aço inoxidável produz embotamento rápido, encruamento da superfície perfurada e vida útil imprevisível da ferramenta.
Metal duro maciço: O material de broca de maior desempenho — carboneto de tungstênio com tipicamente 6–10% de ligante de cobalto proporciona dureza de 1500–1800 HV contra 800–900 HV do HSS. Brocas de metal duro mantêm arestas de corte afiadas em aço endurecido (HRC 40–60), ligas de alumínio com alto teor de silício (que são abrasivas para o HSS) e produções de alto volume onde a vida útil da ferramenta é o principal fator de custo. O metal duro é mais frágil que o HSS — requer setups mais rígidos (centros de usinagem em vez de furadeiras de bancada) e é menos tolerante a cortes interrompidos ou movimento da peça.
Geometria da ponta
Ponta de 118° (padrão): A geometria tradicional de uso geral. Adequada para a maioria dos materiais ferrosos e não ferrosos, mas a longa aresta transversal no centro de uma broca padrão de 118° não corta — ela raspa e extruda material. Esta aresta transversal é um contribuinte significativo para o desvio da broca em superfícies duras e lisas.
Ponta dividida de 135°: A geometria modificada com uma aresta transversal afinada e dividida. A geometria de ponta dividida reduz substancialmente o comprimento da aresta transversal não cortante, proporcionando uma ação autocentrante no início do corte. Para qualquer perfuração de aço inoxidável, perfuração de liga dura ou trabalho de precisão, a ponta dividida de 135° é a geometria preferida. A propriedade autocentrante reduz a necessidade de uma etapa de centragem (embora a centragem ainda seja recomendada para precisão posicional crítica).
Hélice alta (ângulo de hélice de 40°+): Usado para alumínio e materiais macios onde é necessária uma evacuação agressiva de cavacos. O alto ângulo de hélice produz uma ação de corte com ângulo de saída positivo e evacua os cavacos rapidamente — importante porque a ductilidade do alumínio tende a produzir cavacos longos e fibrosos que podem se acumular no canal e travar a broca no furo.
Baixa hélice / canal reto: Usado para latão e bronze onde brocas padrão de alta hélice tendem a “auto-avançar” — a geometria de ângulo de saída positivo faz com que a broca agarre e se puxe agressivamente para dentro do latão, causando engate súbito da ferramenta, furos com sobredimensão e potencial quebra da ferramenta. Brocas de baixa hélice ou canal reto em latão cortam de forma controlada sem agarrar.
Revestimentos
Nitreto de titânio (TiN): Revestimento de cor dourada que reduz o atrito, aumenta a dureza superficial para aproximadamente 2000 HV e estende a vida útil da ferramenta em 2–3× em aplicações com aço doce e alumínio. Não é apropriado para perfuração de aço inoxidável em alta velocidade onde as temperaturas excedem o limite de oxidação do TiN (~500°C).
Nitreto de titânio e alumínio (TiAlN): Revestimento de cor cinza escuro ou violeta com resistência à oxidação até aproximadamente 800°C — o revestimento correto para aço inoxidável, ligas de alta temperatura e aplicações de usinagem a seco onde refrigerante em abundância não é prático.
Polido sem revestimento (para alumínio): Para perfuração de alumínio, canais polidos sem revestimento proporcionam melhor evacuação de cavacos de alumínio do que ferramentas revestidas, porque o alumínio tende a soldar nas superfícies do revestimento em temperaturas elevadas (aresta postiça). Brocas de HSS ou metal duro polidas produzem melhor desempenho na perfuração de alumínio do que a ferramenta revestida equivalente.
Referência Rápida para Seleção de Brocas
| Material | Broca Recomendada | Ângulo de Ponta | Hélice | Revestimento |
|---|---|---|---|---|
| Alumínio (geral) | HSS ou metal duro | 118°–135° | Alta (40°+) | Polido sem revestimento ou ZrN |
| Alumínio (fundido com alto Si) | Carbureto | 135° | Alto | Polido sem revestimento |
| Aço macio e de baixa liga | HSS M2 ou metal duro | 118° ou 135° split | Padrão | TiN ou sem revestimento |
| Aço inoxidável (304, 316) | Cobalto M35/M42 | Espacate de 135° | Padrão | TiAlN ou sem revestimento |
| Aço endurecido (> HRC 40) | Metal duro maciço | Espacate de 135° | Padrão | TiAlN ou AlCrN |
| Latão e bronze | HSS (hélice baixa ou canal reto) | 118° | Baixo | Sem revestimento |
| Ferro fundido | Metal duro ou cobalto | 135° | Padrão | TiN ou TiAlN |
| Chapa metálica fina | Broca escalonada (Unibit) | N/A | N/A | N/A |
Prevenção do Deslizamento da Broca: A Etapa de Preparação Mais Crítica
O deslizamento da broca — o deslocamento lateral do ponto de entrada da broca em relação ao local pretendido — é o principal mecanismo pelo qual os erros de perfuração se originam. Uma vez que a broca penetrou na peça fora de centro, o furo perfurado fica permanentemente fora de posição; nenhuma operação subsequente corrige o erro posicional (o alargamento melhora o diâmetro, mas segue o eixo do furo existente).
Por Que as Brocas Deslizam
A aresta transversal no centro de uma broca helicoidal padrão não corta — é um elemento de raspagem que exige que a broca seja forçada no material. Numa superfície metálica lisa e plana, esta aresta transversal contacta inicialmente sem aderência, e qualquer força assimétrica (devido à assimetria da ponta, excentricidade do fuso ou irregularidade da superfície) faz com que a ponta da broca deslize lateralmente antes de as arestas de corte engatarem. Mesmo 0,01° de inclinação do fuso ou 0,02 mm de assimetria da ponta da broca podem produzir deslizamento mensurável numa superfície plana e dura.
O Punção de Centrar
Um punção de centrar cria uma pequena depressão cónica no local pretendido do furo. A ponta da broca assenta nesta depressão ao contactar, evitando o movimento lateral durante a fase de engate inicial. A técnica é eficaz para perfuração manual e trabalhos em máquinas ligeiras, mas tem duas limitações para trabalho de precisão CNC:
- A marca do punção tipicamente não fica centrada com alta precisão — o punção marca a localização nominal, mas o próprio punção tem tolerância dimensional na forma como impacta
- A marca do punção fornece orientação apenas à superfície — não proporciona o assento rígido e preciso que uma característica de arranque maquinada proporciona
Para maquinagem de precisão CNC onde a tolerância posicional é ±0,05 mm ou mais apertada, a puncionagem de centrar é substituída ou complementada pela pré-perfuração.
Pré-Perfuração
Uma broca de centrar (também chamada broca de centro ou broca curta) é uma ferramenta de perfuração curta e rígida com um ângulo de ponta de 90° ou 120° e balanço mínimo em relação ao mandril. A sua rigidez (a ausência da haste longa e flexível de uma broca helicoidal padrão) previne a deflexão no início do corte.
A operação de pré-perfuração cria uma indentação cónica precisa na localização programada. O ângulo do cone incluído (90° ou 120°) deve ser menor que o ângulo de ponta da broca principal — isto garante que a broca principal contacta o cone de pré-perfuração nas suas arestas de corte (na periferia), não na aresta transversal (no centro). Quando uma broca de ponta split de 135° segue um cone de pré-perfuração de 120°, as arestas de corte exteriores contactam primeiro e a broca auto-centra-se no cone antes de a aresta transversal engatar.
Profundidade de pré-perfuração: Tipicamente 0,5–1,0× o diâmetro da broca em profundidade é suficiente para produzir o cone de guia. Uma pré-perfuração mais profunda cria um cone maior que exige que a broca principal corte mais material antes de engatar na parede do furo.
Para centros de maquinagem CNC em produção, a pré-perfuração é programada como um ciclo fixo em cada furo antes do ciclo de perfuração principal, adicionando alguns segundos por furo mas proporcionando uma melhoria mensurável na precisão posicional, particularmente em materiais mais duros.
Perfuração-Piloto
Para furos maiores que aproximadamente 12 mm, um furo-piloto (30–50% do diâmetro final) perfurado antes da broca de tamanho final serve dois propósitos:
- Redução de carga: A aresta transversal de uma broca grande raspa uma secção transversal proporcional ao diâmetro da broca. Substituir isto com uma folga pré-perfurada permite que a broca final engate apenas com as arestas de corte, reduzindo substancialmente a força de impulso e permitindo que a broca mantenha o alinhamento.
- Precisão de centragem: As arestas de corte da broca final seguem a parede do furo-piloto à medida que a broca entra, mantendo a linha central estabelecida na profundidade da peça.
Para um furo final de 20 mm: piloto a 6–8 mm; para um furo de 30 mm: piloto a 10–12 mm.
Velocidade e Avanço: Os Dois Parâmetros Que Controlam o Calor
A maioria das falhas de brocas são falhas térmicas — a aresta de corte da ferramenta amolece, perde dureza e deixa de cortar eficientemente. A temperatura na aresta de corte é determinada principalmente pela combinação da velocidade de corte (velocidade superficial, determinada pelo RPM e diâmetro) e pela taxa de avanço. Controlar corretamente estes dois parâmetros é a diferença entre uma broca que produz centenas de furos precisos e uma que fica cega após dez.
Velocidade de corte
A velocidade de corte apropriada depende do material da ferramenta e do material da peça. Para um dado diâmetro de broca D (mm) e velocidade de corte Vc (m/min), o RPM necessário é:
RPM = (1000 × Vc) / (π × D)
Velocidades de corte recomendadas por material e ferramenta:
| Material | HSS/Cobalto Vc (m/min) | Metal duro Vc (m/min) | Notas |
|---|---|---|---|
| Alumínio (não-Si) | 60–120 | 200-400 | Pode ser muito maior com refrigeração interna |
| Aço carbono macio | 20-35 | 80–150 | Use refrigeração abundante |
| Aço liga (4140 recozido) | 15–25 | 60–120 | |
| Aço inoxidável 304 | 8–15 | 30–60 | Minimize o atrito; use cobalto M35 para HSS |
| Aço inoxidável 316 | 6–12 | 25–50 | Inferior ao 304 devido ao maior teor de níquel |
| Ferro fundido (cinzento) | 20–30 | 60–100 | A seco ou com névoa; evite refrigeração abundante em ferro fundido cinzento |
| Latão (corte fácil) | 40–80 | 100–200 | Use broca de hélice baixa para evitar agarramento |
Taxa de alimentação
A taxa de avanço (mm/rotação ou mm/min) determina quão agressivamente a aresta de corte engata a cada rotação. O erro comum é o avanço muito leve — a broca atrita em vez de cortar, gerando calor sem remover material eficientemente.
Sinais de avanço insuficiente:
- Guinchado durante a furação (atrito, não corte)
- Embotamento rápido sem produção visível de cavaco
- Superfície encruada ao redor do furo (modo de falha crítico para aço inoxidável)
Sinais de avanço excessivo:
- Vibração e trepidação
- Quebra da broca na saída
- Furos com diâmetro excessivo ou fora de circularidade
Para brocas de HSS/cobalto em aço inoxidável e aço, um avanço inicial prático para usinagem CNC é de 0,05–0,15 mm/rot para diâmetros de 3–12 mm; 0,10–0,25 mm/rot para 12–25 mm. Mantenha pressão de avanço consistente por toda a profundidade — reduzir o avanço no fundo de um furo cego ou na saída é uma causa comum de atrito e encruamento.
Aparência do Cavaco como Feedback do Processo
A condição do cavaco fornece feedback direto sobre a condição de corte sem instrumentação:
| Aparência do Cavaco | Diagnóstico | Correção |
|---|---|---|
| Prateado brilhante, curto, enrolado | Correto — o corte é limpo e a temperatura é controlada | Mantenha os parâmetros atuais |
| Coloração azul ou marrom | Superaquecimento — amolecimento da aresta de corte | Reduza o RPM; adicione ou aumente o fluido de corte |
| Poeira pulverulenta (sem cavaco) | Ferramenta muito lenta ou desgastada; o material está se espalhando, não cortando | Aumente o avanço ou substitua a ferramenta |
| Fitas longas e fibrosas | Quebra de cavaco deficiente; risco de acumulação no furo | Adicione furação com pica-pica; considere mudança na geometria da broca |
| Cavacos rasgados, irregulares | A aresta de corte está desgastada | Substitua ou reafie a broca |
Seleção e Aplicação de Fluido de Corte
O fluido de corte fornece três funções: resfriamento (removendo calor da zona de corte), lubrificação (reduzindo o atrito entre ferramenta e peça) e evacuação de cavacos (removendo cavacos do furo). A importância de cada função varia conforme o material.
Para aço inoxidável (a aplicação de maior prioridade): O fluido de corte é obrigatório. Aços inoxidáveis 304 e 316 encruam sob atrito — qualquer contato por atrito sem corte (avanço insuficiente, permanência ou corte a seco) produz uma camada endurecida que embota a aresta da broca em segundos. Óleo de corte sulfurado ou clorado fornece tanto resfriamento quanto lubrificação de extrema pressão na ponta da ferramenta. Aplicação mínima: refrigeração abundante ou aplicação pelo lado da ferramenta; nunca a seco.
Para aço carbono macio e aço liga: O fluido de corte prolonga a vida da ferramenta e melhora o acabamento superficial, mas não é tão crítico quanto para o aço inoxidável. Óleo solúvel (concentração de 5–10%) ou óleo de corte puro são ambos apropriados. Em velocidades de corte mais altas com metal duro, refrigeração abundante é o padrão.
Para alumínio: A alta condutividade térmica do alumínio significa que ele dissipa bem o calor. Névoa leve de óleo mineral ou fluido de corte compatível com alumínio previne a aresta postiça (soldagem de alumínio na aresta de corte em temperatura elevada). Refrigerante aquoso abundante é comumente usado na produção CNC. O corte a seco é possível em velocidades mais baixas com brocas de canaletas polidas adequadamente projetadas.
Para latão e bronze: Geralmente usinados a seco ou com leve névoa. Fluido de corte pesado não é necessário devido à característica de usinagem livre do latão e sua tendência à quebra de cavaco.
Para furos profundos (> 3× diâmetro): O fluido de corte torna-se crítico para a evacuação de cavacos — cavacos que não conseguem sair do furo acumulam-se no fundo, causando aumento da força de avanço, elevação rápida da temperatura e quebra da broca. O refrigerante através da ferramenta (refrigerante fornecido através de canais no corpo e haste da broca até a aresta de corte) é o método de entrega mais eficaz para furos profundos. Se o refrigerante através da ferramenta não estiver disponível, a broca com pica-pau e recuo regular para limpar os cavacos é essencial.
A Sequência Completa de Furação
Passo 1: Marcação e Ponto de Centro
Marque a localização do furo usando tinta de marcação e riscador, ou diretamente da programação CNC. Para trabalho manual ou com furadeira de bancada, faça o ponto de centro precisamente sobre a marca. Verifique a posição do ponto de centro antes de furar — um ponto de centro fora de posição cria um furo fora de posição que não pode ser corrigido sem remarcar e refazer o ponto.
Passo 2: Fixação Rígida da Peça
Fixe a peça de trabalho em uma morsa, placa de fixação ou dispositivo dedicado. A peça de trabalho não deve se deslocar durante a furação. Para trabalho de precisão CNC, o dispositivo deve ser qualificado (precisão posicional da peça de trabalho no dispositivo verificada antes de iniciar o programa de furação). Para furação de bancada, use uma morsa em vez de posicionamento manual — uma peça de trabalho que gira com a broca é um risco de segurança e uma garantia dimensional de um furo impreciso.
Passo 3: Broca de Centrar
Programe ou execute manualmente uma operação de centragem usando uma broca de centrar (ângulo incluído de 90° ou 120°) até uma profundidade de aproximadamente metade do diâmetro da broca. Verifique se a localização centrada está exatamente na posição requerida antes de prosseguir.
Passo 4: Broca Piloto (Para Diâmetros Finais > 12 mm)
Fure um furo piloto com 30–50% do diâmetro final para aliviar a carga de avanço e manter a linha de centro para o passo final de furação.
Passo 5: Broca Final
Selecione a broca apropriada para o material e requisitos de geometria. Defina RPM e avanço conforme parâmetros específicos do material. Aplique fluido de corte. Fure até a profundidade especificada. Para furos profundos (> 3× diâmetro), use furação com pica-pau: fure até 1–2× a profundidade do diâmetro, recue completamente para limpar os cavacos, reentre, repita.
Passo 6: Rebarbação
Use um escareador, ferramenta de rebarbação ou fresa de chanfrar para remover as rebarbas de entrada e saída. O chanfro de entrada também fornece uma guia para fixadores. A rebarba de saída, particularmente em material fino, pode impedir o contato rente entre peças acopladas e deve ser removida antes da montagem.
Passo 7: Inspeção
Verifique o diâmetro do furo com um calibrador de tampão calibrado, medidor de diâmetro interno ou apalpador CMM. Verifique a posição do furo com CMM ou comparador óptico em relação ao datum do desenho. Para furos roscados, verifique a rosca com um calibrador de rosca tampão PASSA/NÃO PASSA. Registre os resultados em relação às tolerâncias do desenho antes que a peça prossiga para operações subsequentes.
Lista de Verificação do Processo
| Passo | Ação | Verificar |
|---|---|---|
| 1 | Marcar localização do furo | Precisa, verificada |
| 2 | Fixar peça de trabalho rigidamente | Sem movimento sob carga de furação |
| 3 | Broca de centrar | Posição correta confirmada |
| 4 | Broca piloto | Se diâmetro final > 12 mm |
| 5 | Broca final | Velocidade, avanço, fluido corretos |
| 6 | Ciclo de pica-pau | Para profundidade > 3× diâmetro |
| 7 | Rebarbação | Entrada e saída |
| 8 | Inspeção | Diâmetro e posição versus desenho |
Defeitos Comuns de Furação e Causas Raiz
| Defeito | Causa Mais Comum | Ação Corretiva |
|---|---|---|
| Furo fora de posição | Desvio da broca na entrada | Adicionar broca de centrar; verificar precisão do ponto de centro |
| Furo sobredimensionado | Excentricidade na bucha ou no fuso; broca desgastada | Verificar TIR da bucha; substituir broca |
| Superfície interna rugosa | Broca cega; superaquecimento; endurecimento por trabalho do aço inoxidável | Substituir ferramenta; adicionar fluido de corte; reduzir velocidade |
| Broca quebrada | Empacotamento de cavacos; avanço excessivo; rebentamento na saída | Adicionar ciclo de pica-pau; reduzir avanço; usar refrigerante em inundação |
| Desvio da broca fora do centro na profundidade | Flexibilidade da broca em alta relação L/D | Use broca de centrar ou refrigerante através da ferramenta para furos profundos |
| Rebarba de entrada | Normal; controlado pela geometria da broca | Use broca com ponta chamfrada ou rebarbar após |
| Rebarba de saída | Força de perfuração na saída | Reduza o avanço na saída; use material de apoio |
| Zona encruada | Avanço insuficiente em inox; esfregamento | Aumente o avanço; use broca de cobalto; adicione fluido de corte |
Pontos-chave
- A precisão da perfuração é a base para todas as operações subsequentes — roscamento, alargamento, instalação de rolamentos e montagem dependem todos de que a posição, o diâmetro e a retidão do furo perfurado estejam corretos desde o início.
- A pré-perfuração com broca de centrar é a prevenção mais eficaz contra o desvio da broca em trabalhos de precisão — cria um assento rígido e preciso que corrige a assimetria da ponta e o desvio do fuso antes de a broca principal engatar.
- A seleção da ferramenta deve corresponder ao material: cobalto M35/M42 para aço inoxidável (resistência ao encruamento), metal duro integral para aço endurecido, HSS polido de hélice alta ou metal duro para alumínio, HSS de hélice baixa ou canal reto para latão.
- Avanço insuficiente é mais prejudicial do que avanço excessivo na maioria dos materiais — esfregar em vez de cortar gera calor sem produção de cavaco, embota a ferramenta rapidamente e causa encruamento no aço inoxidável.
- O fluido de corte é obrigatório para aço inoxidável e altamente benéfico para todos os aços — previne o encruamento, prolonga a vida da ferramenta e melhora o acabamento superficial.
- A aparência do cavaco é feedback em tempo real do processo: cavacos azuis significam superaquecimento; detritos pulverulentos significam esfregamento; cavacos brilhantes enrolados significam condições corretas.
- Para equipes de compras OEM que especificam componentes perfurados: os desenhos devem especificar a classe de tolerância do diâmetro do furo (H7 para ajustes de precisão; ±0,1 mm geral para furos de passagem), tolerância de posição (posição verdadeira GD&T ou tolerância de coordenadas), requisito de acabamento superficial (valor Ra para a superfície do furo) e se a rebarbação é necessária — deixar esses itens sem especificação produz resultados inconsistentes entre lotes de produção.
perguntas frequentes
Por que minha broca continua desviando?
O desvio da broca ocorre quando a ponta da broca não consegue se autocentrar na superfície da peça na entrada. As principais causas são: ausência de elemento de partida (marca de punção de centrar ou cone de broca de centrar) para localizar a ponta; geometria da ponta da broca desgastada ou assimétrica que não consegue se autocentrar; desvio excessivo do fuso que faz a ponta da broca descrever uma trajetória circular em vez de girar em torno de um único eixo; e rigidez insuficiente da peça — uma peça solta ou não fixada desloca-se lateralmente quando a broca a contacta. A prevenção exige um elemento de partida preciso (broca de centrar para trabalho de precisão CNC, punção de centrar para operações manuais), uma ponta de broca afiada e corretamente retificada, desvio do fuso e da bucha verificado, e fixação rígida da peça.
Qual é a melhor broca para metal?
A seleção da broca depende do material. Para a maioria dos aços (doce, liga, carbono): HSS M2 ou cobalto M35 para trabalho manual e com furadeira de bancada; metal duro integral para centros de usinagem CNC em volumes de produção. Para aço inoxidável (304, 316): cobalto M35 ou M42 é o requisito mínimo — o HSS padrão embota rapidamente em inox porque não consegue manter o fio de corte nas temperaturas geradas. Para aço endurecido (acima de HRC 40): apenas metal duro integral. Para alumínio: HSS com canais polidos ou metal duro com ângulo de hélice alto. Para latão: HSS padrão com hélice baixa (ou canal reto) para evitar agarramento. Para chapa fina: broca escalonada (Unibit) para evitar rasgamento e deformação no perímetro do furo.
Preciso de óleo de corte para perfurar metal?
Para aço e aço inoxidável: sim, óleo de corte ou refrigerante à base de água é necessário para resultados confiáveis. Para aço inoxidável especificamente, a perfuração a seco não é aceitável — o inox encrua sob condições de esfregamento, e sem fluido de corte, uma ponta embotada ou breve hesitação no corte produz uma camada endurecida que inviabiliza a vida útil restante da ferramenta. Óleo de corte sulfurado ou clorado (para lubrificação de extrema pressão) é padrão para perfuração de aço inoxidável. Para aço doce: o fluido de corte prolonga a vida da ferramenta e melhora o acabamento superficial, e deve ser usado em ambientes de produção. Para alumínio: névoa de óleo mineral leve ou refrigerante compatível com alumínio previne a formação de aresta postiça. Latão e ferro fundido frequentemente podem ser perfurados a seco, embora a nebulização prolongue a vida da ferramenta.
Por que meus furos perfurados estão com diâmetro excessivo?
Furos com diâmetro excessivo são tipicamente produzidos por três mecanismos: desvio da broca na entrada (a broca começa fora do centro e produz um furo com diâmetro excessivo, oval ou excêntrico à medida que engata na peça); desvio do fuso ou da bucha (uma broca girando com desvio de 0,02–0,05 mm ou mais descreve um arco circular em vez de um ponto, cortando um furo maior que o diâmetro nominal da broca); e uma broca embotada ou desgastada (uma broca com ponta assimétrica ou lascada corta de forma irregular, produzindo furos com diâmetro excessivo ou irregulares). Ações corretivas: adicionar pré-perfuração com broca de centrar para prevenir desvio; medir o TIR do fuso com um comparador e substituir a bucha se o desvio exceder 0,02 mm; substituir brocas desgastadas em intervalos regulares em vez de usá-las até a falha completa.
Como os profissionais perfuram furos precisos na usinagem CNC?
Na usinagem de precisão CNC, a perfuração precisa de furos segue uma sequência controlada: pré-perfuração com broca de centrar na posição programada para criar um elemento de partida preciso (isso compensa a variação de partida do fuso e fornece orientação posicional); broca piloto para furos de grande diâmetro (> 12 mm); aplicar velocidade de corte e avanço apropriados conforme o material e a especificação da ferramenta; usar fluido de corte adequado ao material; usar ciclos de perfuração com pica-pica para profundidades superiores a 3× o diâmetro para controlar a evacuação de cavacos; rebarbar após a perfuração; e verificar o diâmetro e a posição em relação às tolerâncias do desenho usando instrumentos calibrados antes de a peça prosseguir para roscamento ou montagem. O princípio crítico: a precisão da perfuração é alcançada através da preparação e do controle do processo, não forçando uma broca através do metal.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC em operações de furação para alumínio, aço doce, aço inoxidável 304 e 316, aço liga e componentes de latão para aplicações de fabricação automotiva, aeroespacial, médica e industrial OEM. Referências técnicas: ASME Y14.5-2018 (Dimensionamento e Toleranciamento Geométrico para Furos), ISO 286-1 (Sistema de Tolerância de Furos), Guia de Aplicação de Furação Sandvik Coromant, Referência Técnica de Furação Kennametal.
Precisa de Componentes Perfurados, Rosqueados e Alargados com Precisão CNC?
Na CMS, produzimos furos perfurados de precisão, roscas rosqueadas e furos alargados em alumínio, aço, aço inoxidável e latão conforme especificação do desenho — com pré-furação, furação piloto e fluido de corte apropriado como etapas padrão do processo para cada aplicação de furo de precisão.
[Solicite uma revisão de especificação de furação e orçamento de usinagem CNC →]


