
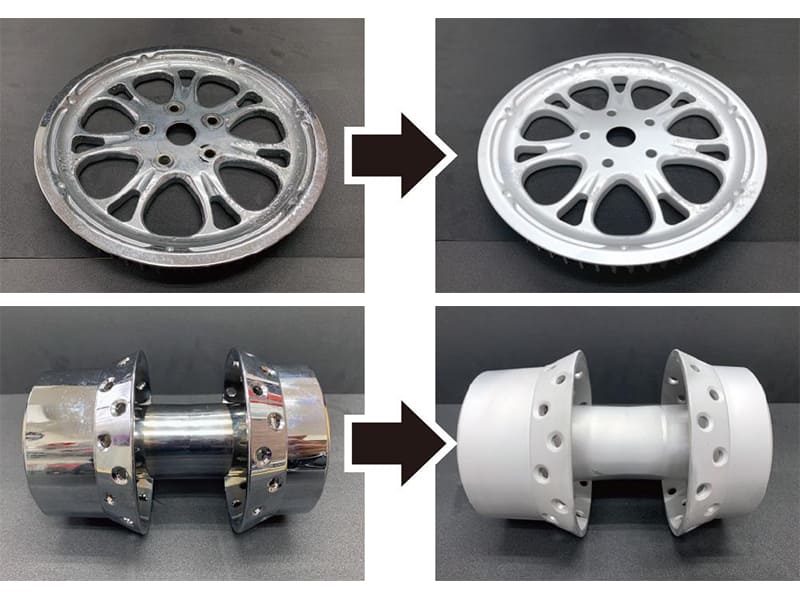
Resposta rápida: O revestimento de cromo é removido através de um dos três métodos industriais: galvanoplastia inversa (o mais preciso — inverte a corrente de deposição para dissolver o cromo de volta na solução, com danos mínimos no substrato), decapagem química controlada (ácido clorídrico para substratos de aço, formulações especializadas para outros) ou jato abrasivo (o mais rápido, mas com risco dimensional). A escolha do método depende do tipo de revestimento — o cromo duro (10–500 µm, ~800–1000 HV) requer processos químicos ou eletroquímicos de nível industrial; o cromo decorativo (0,2–2 µm sobre camadas de níquel e cobre) pode ser removido com métodos químicos mais suaves. Todos os processos de remoção de crómio envolvem riscos relacionados com o crómio hexavalente (Cr⁶⁺) e exigem ventilação adequada, EPI e tratamento de resíduos.
O que é o cromagem e por que razão é necessário removê-la?
A cromagem é um processo de galvanoplastia que deposita uma fina camada de crómio metálico sobre um substrato — normalmente aço, ferro fundido, alumínio ou latão — através da redução eletroquímica de iões de crómio num banho eletrolítico. A camada de crómio proporciona:
- Resistência ao desgaste: O cromo duro, com uma dureza de cerca de 800–1000 HV, reduz significativamente o desgaste superficial em hastes hidráulicas, cilindros, componentes de máquinas-ferramentas e eixos industriais
- Resistência à corrosão: A camada de crómio e as camadas de níquel subjacentes (nos sistemas de cromagem decorativa) proporcionam uma proteção de barreira contra a humidade e a oxidação
- Baixo coeficiente de atrito: Particularmente útil para superfícies de vedação hidráulicas e pneumáticas
- Aspecto decorativo: O acabamento brilhante e refletor utilizado em acabamentos automóveis, produtos de consumo e ferragens arquitetónicas
A remoção do cromo é necessária em quatro cenários principais na prática da engenharia:
Remoção do revestimento danificado: O cromo que esteja rachado, lascado, descolado ou desgastado de forma irregular deve ser completamente removido antes da reparação do substrato e da nova cromação — tentar aplicar cromação sobre uma superfície de cromo danificada resulta numa má aderência e acelera a ocorrência de novas falhas.
Rechapagem e remodelação: Os componentes de elevado valor (hastes de cilindros hidráulicos, eixos de precisão, superfícies de moldes) são habitualmente deschromados e revestidos novamente no âmbito da manutenção programada, muitas vezes várias vezes ao longo da vida útil do componente. A remoção da camada de cromo desgastada e a maquinagem precisa do substrato antes do novo revestimento prolongam a vida útil do componente a um custo muito inferior ao da sua substituição.
Modificação da superfície: A mudança do cromagem para um tratamento de superfície alternativo (pulverização térmica, revestimento PVD, nitretação) requer a remoção total da camada de cromo existente, para garantir uma aderência adequada do novo revestimento.
Correção dimensional: Se uma operação de cromagem produzir uma espessura de revestimento fora das especificações, a peça deve ser decapada e o substrato restaurado antes de se proceder a uma nova cromagem para corrigir a dimensão.
Em todos estes cenários, o requisito fundamental de engenharia é o mesmo: remover completamente a camada de crómio sem danificar o material do substrato nem alterar as suas dimensões para além de uma tolerância recuperável.
Tipos de cromagem e as suas implicações na remoção
A estratégia de remoção, os parâmetros do processo e o nível de risco são fundamentalmente diferentes entre o cromo duro e o cromo decorativo — a escolha da abordagem errada para o tipo de revestimento é a causa mais comum de falhas na remoção do cromo.
Cromo duro (cromo industrial ou funcional)
O cromagem dura (também designada por cromo industrial) é depositada por eletrodeposição com densidades de corrente mais elevadas e temperaturas do banho mais baixas do que a cromagem decorativa, produzindo uma camada espessa e muito dura diretamente sobre o substrato. Características:
- Espessura: Normalmente, 10–500 µm; em aplicações de serviço pesado (hastes hidráulicas, hastes de pistão), a espessura pode variar entre 50 e 150 µm
- Dureza: ~800–1000 HV (Vickers), comparável ao aço para ferramentas temperado
- Estrutura: Camada única de crómio aplicada diretamente sobre o substrato de aço ou ferro fundido; sem camadas intermédias de níquel ou cobre
- Adesão: Ligação mecânica e metalúrgica muito forte ao substrato
A combinação de espessura, dureza e adesão direta ao substrato torna o cromo duro difícil de remover. A dissolução química é lenta devido à densidade da camada e à sua resistência à corrosão. A remoção por abrasão é impraticável em espessuras típicas, sem correr o risco de remover uma quantidade significativa do metal do substrato. A galvanoplastia inversa é o método industrial padrão precisamente porque ataca seletivamente a camada de crómio por via eletroquímica, sem exigir condições agressivas que danificariam o substrato.
Risco pós-remoção para substratos de aço de alta resistência: Os processos eletroquímicos utilizados na remoção do cromo geram hidrogénio atómico que pode difundir-se para o substrato de aço durante a decapagem, causando fragilização por hidrogénio — uma redução da tenacidade à fratura e da resistência à fadiga que pode conduzir a uma fratura frágil sob carga. As normas ASTM B849 e AMS 2401 especificam tratamentos de recozimento (normalmente a 190 °C durante, no mínimo, 23 horas) após a decapagem de aço de alta resistência (> 1000 MPa / 150 ksi) para permitir a difusão do hidrogénio absorvido antes de as peças serem recolocadas em serviço ou novamente revestidas.
Cromo decorativo (cromo cosmético)
O cromagem decorativa produz o acabamento brilhante e refletor que se observa em acabamentos automóveis, acessórios de casa de banho, produtos de consumo e ferragens arquitetónicas. A estrutura consiste num sistema em camadas:
- Camada de base de cobre: Aplicado diretamente sobre o metal de base para garantir a aderência e o nivelamento (normalmente entre 0,5 e 5 µm)
- Camada de níquel: Proporciona resistência à corrosão e um aspeto brilhante e refletor (normalmente 5–30 µm; pode consistir em várias camadas de níquel)
- Camada de acabamento de crómio: Muito fina, conferindo dureza, proteção à superfície e um aspeto cromado (0,2–2 µm)
A remoção requer a decapagem sequencial de cada camada — tentar remover as três camadas simultaneamente com um único produto químico pode danificar o substrato, uma vez que as diferentes soluções de decapagem são seletivas para diferentes metais. A fina camada superior de crómio pode ser removida quimicamente ou por abrasão leve com relativa facilidade; as camadas subjacentes de níquel e cobre requerem, então, etapas de decapagem separadas.
| Propriedade | Cromo duro | Cromo decorativo |
|---|---|---|
| Espessura total do cromo | 10–500 µm | 0,2–2 µm |
| Estrutura em camadas | Apenas no Chrome | Cromo / Níquel / Cobre |
| Dureza do cromo | ~800–1000 HV | ~600–800 HV |
| Dificuldade de remoção | Alto | Moderado |
| Método de remoção preferido | Galvanoplastia inversa | Decapagem química sequencial |
| Risco de danos no substrato | Médio (fragilização por hidrogénio no aço) | Baixo (se o processo for seletivo) |
Métodos de remoção do revestimento cromado
Galvanoplastia inversa (dissolução anódica)
A galvanoplastia inversa é o método industrial preferido para remover o crómio duro de componentes de precisão. O processo inverte a corrente de galvanoplastia: a peça cromada passa a ser o ânodo, em vez de ser o cátodo, e o campo elétrico provoca a dissolução do crómio da superfície da peça de volta para a solução eletrolítica.
Parâmetros do processo:
- Eletrólito: Normalmente, uma solução de ácido crómico (CrO₃ em água) ou sistemas de ácidos mistos patenteados; a mesma composição química utilizada na deposição de cromo
- Densidade de corrente: normalmente entre 10 e 50 A/dm², ajustada em função da espessura do cromo e dos requisitos relativos à taxa de remoção
- Temperatura: 45–60 °C
- Taxa de dissolução: Aproximadamente 0,025–0,1 mm/hora, dependendo dos parâmetros e da densidade do cromo
Vantagens:
- Processo altamente seletivo — atua preferencialmente sobre o crómio, sem afetar os metais do substrato subjacente (aço, níquel)
- Capaz de um controlo muito preciso da remoção de material — permite a remoção até uma profundidade específica para o cumprimento das especificações dimensionais
- Variação mínima das dimensões do substrato quando os parâmetros são controlados corretamente
- Aplicável a geometrias complexas (furos internos, superfícies irregulares) às quais os métodos abrasivos não conseguem aceder
Limitações:
- Requer equipamento especializado de galvanoplastia (retificador, tanque, sistema de aquecimento/arrefecimento, agitação)
- O eletrólito de crómio hexavalente (Cr⁶⁺) representa um risco significativo para a saúde e o ambiente — requer extração de fumos, EPI completo e tratamento de efluentes
- O risco de fragilização por hidrogénio nos substratos de aço de alta resistência exige um processo de cozimento após a decapagem
- Baixa taxa de remoção para depósitos de cromo duro muito espessos
Decapagem química controlada
A remoção química utiliza soluções ácidas ou alcalinas para dissolver a camada de cromo sem a aplicação de corrente elétrica. A composição química deve ser adequada tanto ao material do substrato como ao tipo de camada de cromo.
Para cromagem dura sobre aço: O ácido clorídrico (HCl) a uma concentração de 10–30% dissolve eficazmente o cromo, embora também ataque o aço exposto se a remoção não for interrompida precisamente quando a camada de cromo desaparecer. Os sistemas de HCl inibidos incluem inibidores de corrosão exclusivos que reduzem significativamente o ataque ao aço após a dissolução do cromo, melhorando o controlo. A monitorização da alteração da cor da solução (de incolor para amarelo-esverdeado à medida que o Cr³⁺ se acumula) e a observação da cessação da libertação de gás hidrogénio constituem indicadores práticos do ponto final do processo.
Para cromagem decorativa (camada final de crómio): A corrente inversa ou soluções químicas ligeiramente oxidantes podem remover seletivamente a fina camada de crómio sem afetar significativamente o níquel subjacente. Existem várias formulações exclusivas para a remoção de crómio decorativo, amplamente disponíveis junto de fornecedores de produtos químicos especializados.
Para a camada de níquel (após a remoção do cromo): As soluções de decapagem de níquel são, normalmente, à base de sulfonização ou compostas por composições químicas seletivas exclusivas que dissolvem o níquel sem afetar o cobre nem o aço de base.
Compatibilidade com o substrato:
- Aço: A decapagem ácida controlada é viável com inibidores adequados e monitorização do processo. O aço de alta resistência requer um tratamento térmico para eliminar a fragilização por hidrogénio após a decapagem.
- Alumínio: Altamente incompatível com o ácido clorídrico (ataque rápido e descontrolado). Os substratos de alumínio requerem produtos químicos especializados de decapagem de baixa acidez ou alcalinos, bem como uma monitorização rigorosa do processo, para evitar danos no substrato. Muitos fornecedores de serviços de remoção de cromo não tratam substratos de alumínio com sistemas padrão de HCl.
- Latas e ligas de cobre: Moderadamente compatível com sistemas ácidos controlados; o risco de deszinificação (dissolução seletiva do zinco do latão) limita o tempo de exposição.
Remoção por abrasão (decapagem mecânica)
Os métodos abrasivos incluem o jato de areia, o jato de granulado (esferas de vidro, óxido de alumínio, granalha de aço) e a esmerilagem — todos eles removem fisicamente o cromo por impacto mecânico ou corte, em vez de por dissolução química ou eletroquímica.
Aplicação prática: A remoção por abrasão é mais adequada para superfícies que não exigem precisão, decapagem de grandes áreas em que o controlo dimensional é secundário e preparação para novo revestimento através de processos de pulverização térmica (em que é desejável alguma rugosidade superficial). Raramente é adequada para hastes hidráulicas, furos de precisão ou qualquer superfície com tolerâncias dimensionais rigorosas.
Risco dimensional: Os processos abrasivos removem tanto o metal do substrato como o crómio, em proporções imprevisíveis que dependem da dureza do meio abrasivo, da pressão, do ângulo e da geometria da superfície. É difícil controlar a perda dimensional do substrato para valores inferiores a 0,05–0,1 mm, o que é inaceitável para a maioria das aplicações funcionais de cromo duro, nas quais as margens de espessura para o revestimento de reposição são especificadas na ordem dos 0,025–0,050 mm por lado.
Variação da rugosidade da superfície: O jateamento cria uma superfície mais rugosa do que o acabamento original obtido por maquinagem. No caso de superfícies de vedação e furos de precisão, essa rugosidade tem de ser eliminada através de maquinagem após o jateamento, o que implica a adição de etapas ao processo e um aumento dos custos.
Remoção assistida por ultrassons
Os tanques de limpeza por ultrassons utilizam energia acústica de alta frequência (normalmente 20–40 kHz) para criar bolhas de cavitação microscópicas que se rompem nas superfícies, desalojando partículas e soltando películas superficiais. A assistência ultrassónica pode acelerar a decapagem química, melhorando o contacto da solução com características geométricas complexas e removendo os produtos de reação da superfície à medida que estes se formam. Não se trata de um método independente de remoção de cromo — complementa os processos químicos ou eletroquímicos em peças com roscas, orifícios cegos e características internas complexas.
Métodos domésticos e de bricolage
Vários produtos químicos domésticos (bicarbonato de sódio, vinagre, lixívia, produtos de limpeza comerciais para automóveis) são referidos em fontes online como métodos de remoção de cromo. Estes têm uma eficácia insignificante em depósitos industriais de cromo duro e uma eficácia limitada mesmo em cromo decorativo fino — o tempo de contacto necessário para a dissolução química é muito mais longo do que o que é prático num ambiente doméstico, e os resultados são altamente inconsistentes. Mais importante ainda, muitos contextos de remoção de cromo envolvem cromo decorativo fino em acabamentos automóveis, onde um polimento leve com compostos de óxido de alumínio ou polimento com meios plásticos pode produzir resultados aceitáveis para aplicações não críticas.
Para qualquer componente de precisão, superfície funcional ou aplicação industrial de cromo duro, os métodos «faça você mesmo» não são adequados. O risco de danos no substrato, os riscos para a saúde decorrentes da exposição acidental ao Cr⁶⁺ e a incapacidade de controlar o processo fazem com que o tratamento industrial profissional seja a abordagem correta.
Referência para a comparação e seleção de métodos
| Método | Cromo duro | Cromo decorativo | Controlo dimensional | Risco do substrato | Custo relativo |
|---|---|---|---|---|---|
| Galvanoplastia inversa | Excelente | Bom | Excelente (±0,005 mm) | Baixo (se estiver sob controlo) | Alto |
| Decapagem química | Bom (aço) | Bom | Bom (com acompanhamento) | Médio-alto (Al) | Médio |
| Jateamento abrasivo | Moderado | Bom | Pobres | Médio | Baixo |
| Assistido por ultrassons | Complementar | Complementar | N/A (apenas assistências) | Baixo | Baixo-Médio |
| Métodos «faça você mesmo» | Não é eficaz | Limitado | Nenhum | Alto | Muito baixo |
Segurança: Crómio hexavalente e riscos associados aos processos
A remoção do crómio conta-se entre as operações mais perigosas na indústria transformadora, devido aos processos eletroquímicos envolvidos e à toxicidade dos compostos de crómio.
Risco associado ao crómio hexavalente (Cr⁶⁺)
O crómio hexavalente — a forma presente nos eletrólitos de ácido crómico e libertada sob a forma de vapores durante o processamento eletroquímico — é um carcinogéneo humano classificado pela IARC no Grupo 1 (carcinogéneo humano definitivo), sendo os cancros respiratórios o principal risco profissional decorrente da exposição por inalação. O limite de exposição admissível (PEL) da OSHA para o Cr⁶⁺ na indústria em geral é de 5 µg/m³ como média ponderada no tempo de 8 horas, com um nível de ação de 2,5 µg/m³.
A geração de vapores durante a galvanoplastia inversa constitui o cenário de maior risco de exposição. As bolhas de hidrogénio que sobem através do eletrólito de ácido crómico transportam uma névoa de Cr⁶⁺ da superfície da solução para o ar acima do tanque. Isto exige:
- Tampas de tanques fechadas ou com exaustão local durante o processamento
- Sistema de extração de fumos dedicado, ligado a depuradores ou filtros
- Monitorização contínua da qualidade do ar na zona do operador
- Proteção respiratória completa (no mínimo, máscara respiratória de meia-face com cartucho combinado OV/P100; ar fornecido para situações de elevada exposição)
- Luvas resistentes a produtos químicos, viseiras e vestuário de proteção para todas as operações de manuseamento de produtos químicos
Queimaduras por ácido
O HCl e outras soluções de decapagem de crómio provocam queimaduras graves em caso de contacto com a pele e os olhos. Devem existir postos de lavagem ocular de emergência e chuveiros de segurança imediatamente acessíveis em todas as estações de trabalho de remoção de crómio, sendo obrigatório o uso de equipamento de proteção individual completo (luvas resistentes a produtos químicos, viseira facial, avental resistente a ácidos) em todas as operações de manuseamento de produtos químicos.
Gás de hidrogénio
Os processos eletroquímicos (tanto a cromação inicial como a decapagem reversa) geram gás hidrogénio no cátodo através da redução de iões de hidrogénio. O hidrogénio é altamente inflamável e apresenta uma ampla gama de explosividade no ar (4–75% em volume). Os tanques de remoção de cromo devem estar localizados em áreas ventiladas, isentas de fontes de ignição, sem interruptores elétricos nem luminárias expostas acima das áreas abertas dos tanques. A monitorização por deteção de gás é adequada para áreas de processamento fechadas ou parcialmente fechadas.
Tratamento de resíduos e conformidade regulamentar
Os resíduos de ácido crómico provenientes de operações de remoção de crómio são considerados resíduos perigosos ao abrigo dos regulamentos da RCRA (Lei de Conservação e Recuperação de Recursos) nos Estados Unidos — mais especificamente, a categoria F006 (crómio hexavalente proveniente de operações de galvanoplastia). A redução de Cr⁶⁺ para Cr³⁺, seguida de precipitação e ajuste do pH, constitui a sequência de tratamento padrão antes da eliminação ou descarga. As operações de remoção de crómio devem manter registos de resíduos perigosos, recorrer a transportadores de resíduos perigosos licenciados e cumprir as normas aplicáveis de pré-tratamento de águas residuais para qualquer descarga de soluções.
Considerações de engenharia específicas do substrato
Aço (mais compatível)
Os aços ao carbono e as ligas de aço são os substratos mais compatíveis para a remoção de cromo. Os processos eletroquímicos e químicos utilizados estão bem caracterizados e são controláveis no caso do aço. O principal risco é a fragilização por hidrogénio, que constitui uma preocupação real e grave do ponto de vista da engenharia no que diz respeito aos componentes de aço de alta resistência.
Protocolo relativo à fragilização por hidrogénio:
- As peças fabricadas a partir de aços com resistência à tração > 1000 MPa (150 ksi) — incluindo os tipos 4340, 300M, 17-4PH em estado de endurecimento máximo e aços estruturais de alta resistência semelhantes — devem ser submetidas a um processo de recozimento após a decapagem, para eliminar o hidrogénio absorvido por difusão
- A norma ASTM B849 especifica os requisitos de cozedura: normalmente a 190 °C (375 °F) durante um mínimo de 23 horas, no prazo de 4 horas após a conclusão da produção da tira
- Os danos causados pela fragilização por hidrogénio não são visíveis através de inspeção; a falha ocorre repentinamente sob carga ou em condições de fadiga. O requisito de cozedura não é opcional.
Alumínio
Os substratos de alumínio representam um desafio fundamentalmente diferente, uma vez que o alumínio reage quimicamente com as condições ácidas e alcalinas utilizadas nos processos convencionais de decapagem de cromo. A decapagem de cromo com ácido clorídrico, quando realizada de forma convencional, ataca e dissolve rapidamente o alumínio se o processo não for interrompido exatamente na interface entre o cromo e o substrato — um nível de controlo impossível de alcançar na produção.
O cromo sobre alumínio é normalmente aplicado através de um tratamento intermédio com zincato, que cria uma camada intermédia de zinco para garantir a aderência. A remoção deste sistema sem danificar o alumínio requer:
- Produtos químicos especializados para decapagem com ácido suave, formulados especificamente para sistemas de cromo sobre alumínio
- Monitorização muito rigorosa do processo (prazos, controlo da temperatura, inspeção visual)
- Aceitação de que parte da superfície de alumínio poderá ser sacrificada e terá de ser restaurada através de usinagem posterior
No caso de componentes de alumínio de elevado valor, opta-se frequentemente por evitar totalmente a decapagem com crómio — o polimento por vapor ou a remoção mecânica controlada com precisão na interface entre a camada de decapagem e o substrato podem ser preferíveis à decapagem química quando a tolerância dimensional é crítica.
Ligas de latão e de cobre
O latão apresenta uma compatibilidade moderada com a remoção controlada do cromo. Os principais riscos são a deszinificação (dissolução seletiva do zinco do latão em ambientes ácidos), caso os tempos de exposição sejam excessivos, e a dissolução seletiva do cobre em condições fortemente oxidantes. Tempos de decapagem controlados, com monitorização da temperatura da solução e da concentração do inibidor, minimizam estes riscos na remoção decorativa do cromo de componentes de latão. A galvanoplastia reversa é preferível à decapagem química para um controlo dimensional preciso do latão.
Integração com o fluxo de trabalho de maquinagem CNC e re-galvanização
A remoção do cromo revela-se mais vantajosa quando integrada num fluxo de trabalho estruturado de recondicionamento que restaura o componente de acordo com as especificações originais em termos de dimensões e superfície.
A cadeia de processos de reabilitação
No caso de componentes com cromagem dura (hastes hidráulicas, eixos de precisão, furos de cilindros):
- Medição dimensional antes da remoção da fita: Registe as dimensões de referência para determinar a espessura real do cromo e o estado do substrato
- Remoção do cromo: Galvanoplastia inversa para controlar a remoção dimensional dentro de um intervalo de ±0,010 mm do substrato
- Cozimento para eliminar a fragilização por hidrogénio após a remoção da fita (se for aço de alta resistência)
- Inspeção do substrato: Medição dimensional, inspeção de defeitos superficiais (fissuras, corrosão por pite, inclusões)
- Retificação ou torneamento CNC: Restaurar o substrato à geometria anterior à impressão, dentro da margem de tolerância especificada para a reimpressão (normalmente 0,025–0,050 mm por lado abaixo da dimensão final da impressão)
- Preparação da superfície: Polir até atingir o valor Ra especificado antes do revestimento
- Re-galvanização: Cromo duro aplicado para obter a dimensão final da impressão
- Inspeção pós-moldagem: Verificação dimensional final, controlo de dureza, ensaio de aderência
A precisão da remoção do cromo afeta diretamente a exatidão do passo 5. Se o processo de decapagem remover excesso de substrato juntamente com o cromo, o passo de correção CNC terá de remover mais material para recuperar a geometria, reduzindo a vida útil do componente.
Falhas comuns na integração
Desmontagem sem medição: Iniciar um processo de decapagem sem estabelecer as dimensões de referência torna impossível determinar a quantidade de metal do substrato que foi removida juntamente com o cromo. O resultado é que as dimensões iniciais para o novo revestimento são desconhecidas, o que conduz quer a um revestimento insuficiente (espessura insuficiente para atingir a dimensão final), quer a um revestimento excessivo (exigindo um polimento adicional).
Correção CNC antes do tratamento térmico contra a fragilização por hidrogénio: No caso do aço de alta resistência, a maquinagem do substrato antes do tratamento térmico introduz novos focos de tensão na superfície maquinada, antes de o hidrogénio absorvido ter sido removido. O tratamento térmico deve preceder qualquer maquinagem posterior à decapagem.
Re-galvanização sem inspeção do substrato: O cromagem disfarça os defeitos da superfície do substrato. Após a remoção do revestimento, o substrato pode revelar fissuras, cavidades ou corrosão que não eram visíveis anteriormente. A reaplicação do revestimento sobre esses defeitos sem os reparar resulta numa superfície revestida que irá falhar devido ao mesmo defeito — desperdiçando o custo da reaplicação.
Pontos-chave
- A remoção do cromo duro (10–500 µm) requer processos industriais: a galvanoplastia inversa é o método preferido para componentes de precisão; a remoção química controlada é a alternativa para superfícies de grande área ou geometrias mais simples. Os métodos abrasivos não são adequados para aplicações de cromo duro de precisão.
- O cromo decorativo requer a remoção sequencial das camadas: primeiro o revestimento de cromo, depois o de níquel e, por fim, o de cobre, cada um com uma composição química adaptada à camada específica — não se trata de um processo de revestimento único.
- O risco associado ao crómio hexavalente (Cr⁶⁺) constitui a principal preocupação em matéria de segurança: uma ventilação adequada, o uso de EPI completo, a monitorização contínua da qualidade do ar e o tratamento de resíduos em conformidade com a legislação são requisitos imprescindíveis para qualquer operação de remoção de crómio.
- A fragilização por hidrogénio constitui um risco crítico para o aço de alta resistência (>1000 MPa): É necessário efetuar uma cozedura pós-remoção da lâmina a 190 °C durante ≥23 horas, em conformidade com a norma ASTM B849, antes de a peça ser colocada novamente em serviço ou de se proceder a um novo revestimento.
- Os substratos de alumínio requerem produtos químicos especializados: uma solução ácida padrão ataca agressivamente o alumínio se não for devidamente formulada e controlada; muitos especialistas em remoção de cromo não tratam substratos de alumínio com sistemas padrão de HCl.
- A remoção do cromo não é um processo isolado — faz parte de um fluxo de trabalho de recondicionamento que inclui a medição antes da decapagem, a inspeção após a decapagem, a recuperação dimensional por CNC e o novo revestimento de acordo com as especificações do desenho técnico.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): especificar a remoção do cromo de acordo com a norma aplicável (AMS 2401 para o setor aeroespacial; MIL-STD-1500 para o setor militar), incluir o requisito de tratamento térmico para prevenção da fragilização por hidrogénio, quando aplicável, e exigir a certificação das medições dimensionais antes e depois da decapagem, no caso de componentes de precisão.
perguntas frequentes
Qual é o melhor método para remover o revestimento cromado?
O melhor método depende do tipo de cromo e dos requisitos dos componentes. Para o cromo duro (10–500 µm) em componentes de precisão — hastes hidráulicas, eixos, superfícies de moldes — a galvanoplastia inversa (dissolução anódica) é o método preferido: dissolve seletivamente o crómio com o mais elevado controlo dimensional (±0,005–0,010 mm alcançável) e um ataque mínimo ao substrato quando os parâmetros são corretamente controlados. A decapagem química controlada com ácido clorídrico inibido é uma alternativa para substratos de aço em que a precisão é um pouco menos crítica. Para cromo decorativo fino (0,2–2 µm) em acabamentos automóveis e produtos de consumo, é adequada a decapagem química sequencial adaptada a cada camada. O jato abrasivo é adequado apenas para superfícies não de precisão, em que a tolerância dimensional não constitui uma restrição.
A remoção do revestimento cromado é perigosa?
Sim, a remoção do crómio envolve riscos graves para a saúde e para o ambiente. A principal preocupação é o crómio hexavalente (Cr⁶⁺) — presente nos eletrólitos de ácido crómico e libertado sob a forma de névoa respirável durante o processamento eletroquímico. O Cr⁶⁺ é um carcinogéneo humano confirmado (Grupo 1 da IARC), com um limite de exposição profissional (PEL) da OSHA de 5 µg/m³. As operações de remoção de cromo também geram gás hidrogénio (inflamável, explosivo) e envolvem ácidos concentrados (HCl, H₂SO₄) que causam queimaduras graves. São obrigatórios controlos adequados: extração dedicada de fumos, monitorização contínua do ar, EPI químico completo, conformidade com o tratamento e eliminação de resíduos perigosos e ventilação do gás hidrogénio. A remoção do cromo não é adequada para trabalhos «faça você mesmo» ou em ambientes com controlo inadequado.
É possível remover o revestimento cromado sem danificar o metal de base?
Sim, com o método correto e um controlo adequado do processo. A galvanoplastia inversa é o método que mais protege o substrato no caso do aço — quando a densidade de corrente, a concentração do eletrólito e a temperatura são corretamente definidas, o processo é altamente seletivo para a dissolução do crómio, com um ataque mínimo ao substrato. No caso dos substratos de alumínio, os sistemas padrão de decapagem ácida danificam o substrato; são necessárias formulações especializadas de baixa acidez ou alcalinas, e mesmo estas exigem uma monitorização muito cuidadosa do processo. O princípio fundamental é a compatibilidade entre o método e o substrato: cada combinação de substrato e revestimento requer um processo de decapagem que tenha sido validado para essa combinação específica.
Qual é o risco de fragilização por hidrogénio durante a remoção do cromo?
A fragilização por hidrogénio constitui um risco estrutural grave para os componentes em aço de alta resistência durante a remoção do cromo. O processo de decapagem eletroquímica gera hidrogénio atómico na superfície do aço, que se difunde na estrutura cristalina do aço, reduzindo a sua tenacidade à fratura e resistência à fadiga. A falha pode ocorrer repentinamente e sem sinais visíveis de aviso sob carga ou fadiga. Para aços com resistência à tração superior a 1000 MPa (150 ksi), a norma ASTM B849 exige um tratamento térmico a 190 °C (375 °F) durante um mínimo de 23 horas, no prazo de 4 horas após a conclusão da decapagem, para permitir a difusão do hidrogénio absorvido antes do novo cromagem, da maquinagem ou da colocação em serviço. Este requisito aplica-se igualmente à operação original de cromagem e à remoção do cromo — qualquer processamento eletroquímico de aço de alta resistência cria o risco de fragilização por hidrogénio.
De que forma é que a remoção do cromado se integra com a maquinagem CNC e o novo cromado?
A remoção do cromo é o primeiro passo num fluxo de trabalho estruturado de recondicionamento: a medição dimensional pré-remoção determina a espessura inicial do cromo e o estado do substrato; a remoção é realizada com uma tolerância de ±0,010 mm em relação ao substrato; o tratamento térmico com hidrogénio pós-remoção (se aplicável) e a inspeção do substrato identificam quaisquer defeitos que requeiram reparação; A retificação ou torneamento CNC restaura a geometria do substrato até à margem de reserva para o novo cromagem (normalmente 0,025–0,050 mm por lado abaixo da dimensão final do desenho); segue-se a preparação da superfície (polimento até ao Ra especificado); e a nova cromagem dura leva a peça à dimensão final do desenho. A precisão da remoção do cromo determina a quantidade de trabalho de correção por CNC necessária — uma decapagem agressiva ou imprecisa que remova metal do substrato requer mais correção por CNC, reduzindo o número de ciclos de recondicionamento que o componente pode suportar antes de ter de ser descartado.
Escrito pela equipa de engenharia da CMS, com mais de 15 anos de experiência em maquinagem CNC de precisão, tratamento de superfícies e recondicionamento de componentes, abrangendo componentes de cilindros hidráulicos, eixos de precisão, ferramentas industriais e aplicações de cromo duro de nível aeroespacial. Referências técnicas: ASTM B849 (Prevenção da fragilização de componentes com cromagem dura), ASTM B177 (Cromagem dura), AMS 2401 (Cromagem dura), MIL-STD-1500 (Electrodeposição de crómio), OSHA 1910.1026 (Crómio hexavalente na indústria em geral).
Procura serviços de remoção e re-galvanização de cromo com a Precision CNC Recovery?
Na CMS, integramos a remoção do cromo, a inspeção dimensional pós-remoção, o retificado e o torneamento CNC para recuperação do substrato e a recobrimento com cromo duro num único fluxo de trabalho coordenado. Todas as operações de remoção de aço de alta resistência incluem um tratamento térmico para eliminar a fragilização por hidrogénio, em conformidade com a norma ASTM B849, e cada trabalho é acompanhado por certificação dimensional pré e pós-remoção.
[Solicitar um orçamento para a remoção e renovação do cromo →]


