
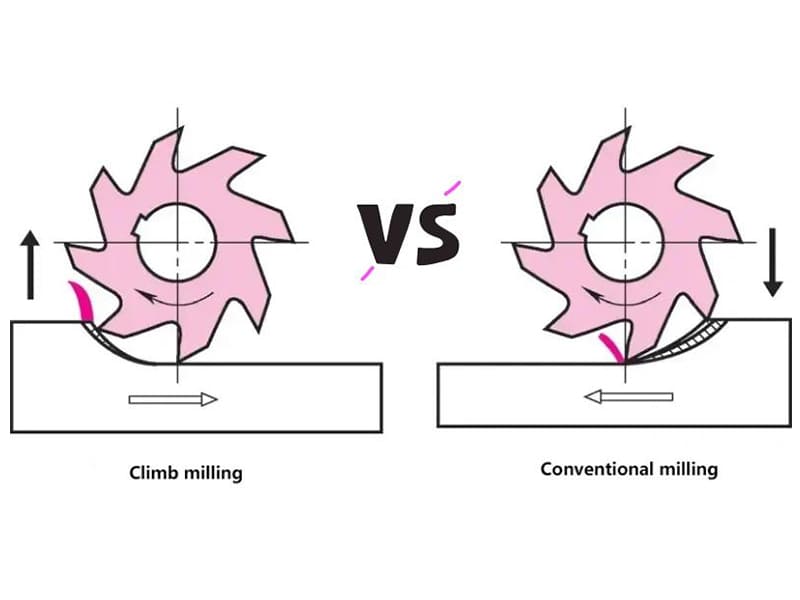
Resposta rápida: O fresamento concordante (fresamento descendente) gira a fresa no mesmo sentido do avanço, produzindo cavacos de espessura grossa para fina que reduzem o atrito, o calor e o desgaste da ferramenta — tornando-o a escolha padrão para máquinas CNC modernas. O fresamento convencional (fresamento ascendente) gira contra o avanço, tornando-o mais estável em máquinas manuais mais antigas e mais adequado para superfícies brutas de fundição. Escolher a estratégia de fresamento CNC correta impacta diretamente o acabamento superficial, a vida útil da ferramenta e o custo de produção.
O Que É Fresamento Concordante vs Fresamento Convencional?
O fresamento concordante e o fresamento convencional são as duas estratégias fundamentais de fresamento CNC usadas na manufatura moderna. Ambos removem material com fresas rotativas — mas a direção de rotação da fresa em relação ao movimento de avanço cria resultados drasticamente diferentes em acabamento superficial, desgaste da ferramenta, força de corte e estabilidade de usinagem.
Em fresamento concordante (também chamado de fresamento descendente), a fresa gira no mesmo sentido do avanço da peça. A aresta de corte entra na espessura máxima do cavaco e sai na mínima — um padrão de formação de cavaco de espessura grossa para fina que reduz o atrito e o calor. No fresamento convencional (fresamento ascendente), a fresa gira contra o avanço. Os cavacos se formam de finos para grossos, o que aumenta o atrito e a fricção antes que o engajamento total de corte comece.
Para fabricantes OEM que adquirem componentes de precisão CNC, essa distinção importa mais do que pode parecer. A estratégia de fresamento que seu fornecedor usa afeta a qualidade da peça, a consistência de tolerância e o custo por peça — especialmente ao usinar carcaças de alumínio, suportes de aço inoxidável ou peças aeroespaciais de titânio em volume.
Como a Formação de Cavaco Impulsiona a Diferença
O comportamento de formação de cavaco é a causa raiz de quase todas as diferenças de desempenho entre esses dois métodos de fresamento.
Fresamento Concordante: Formação de Cavaco de Espessura Grossa para Fina
A aresta de corte no fresamento concordante engaja na espessura máxima do cavaco e sai na mínima. Esse engajamento imediato e de corte total significa:
- Menos deslizamento e atrito entre ferramenta e peça
- O calor é dissipado eficientemente pelos cavacos em vez de ser absorvido pela aresta de corte
- A formação de aresta postiça (BUE) é minimizada
- A evacuação de cavacos é mais limpa e previsível
Em nossa experiência de produção usinando alumínio 6061 e aço inoxidável 316L, o fresamento concordante entrega consistentemente valores de rugosidade superficial 30–40% menores em comparação ao fresamento convencional sob parâmetros equivalentes — um resultado direto da redução de atrito na interface de corte.
Fresamento Convencional: Formação de Cavaco de Espessura Fina para Grossa
O fresamento convencional inicia o corte com espessura de cavaco próxima de zero. A aresta inicialmente desliza sobre a superfície antes que um cavaco completo se forme, causando:
- Maior atrito e calor friccional na zona de corte
- Risco aumentado de aresta postiça, especialmente em alumínio e ligas dúcteis
- Maior tendência a esmagamento superficial e adesão de material
- Desgaste acelerado do flanco na aresta de corte
No entanto, esse engajamento gradual é precisamente o que torna o fresamento convencional mais estável em superfícies brutas de fundição. O acúmulo lento de cavaco reduz o choque de impacto quando a fresa entra em contato pela primeira vez com material oxidado ou irregular — uma vantagem real durante passes de desbaste em fundidos ou forjados.
Direção de Corte e Comportamento das Forças
A relação entre a rotação da fresa e a direção de avanço muda não apenas a formação de cavaco, mas todo o perfil de forças que atua na máquina e na peça.
Como as Forças Diferem
No fresamento concordante, as forças de corte puxam a peça para baixo e para frente — em direção à mesa e na direção do avanço. Em uma máquina CNC rígida com fusos de esferas de precisão, essa força é bem controlada e na verdade melhora a estabilidade de fixação da peça. Em uma máquina com folga mecânica, no entanto, essa mesma força de tração pode fazer a mesa avançar inesperadamente, um fenômeno conhecido como puxada da fresa.
As forças do fresamento convencional empurram para cima e contra a direção de avanço. Essa força oposta é o que tornava o fresamento convencional a opção padrão mais segura em máquinas manuais mais antigas: a fresa não pode puxar a mesa em sua direção, porque a força atua contra o movimento de avanço. Para fusos desgastados ou configurações de baixa rigidez, essa é uma vantagem de segurança significativa.
Por Que as Máquinas CNC Modernas Favorecem o Fresamento Concordante
Os centros de usinagem modernos são construídos em torno de fusos de esferas de precisão, controle de movimento por servo e sistemas de posicionamento em malha fechada que reduzem a folga a quase zero. De acordo com as normas ASME para precisão de máquinas-ferramenta, os centros CNC modernos mantêm repetibilidade de posicionamento dentro de ±0,005 mm — suficientemente preciso para eliminar a instabilidade que tornava o fresamento concordante perigoso em equipamentos mais antigos. Como resultado, o fresamento concordante é a estratégia padrão para praticamente todos os ambientes de produção CNC hoje.
Fresamento Concordante vs Fresamento Convencional: Comparação Central
| Parâmetro | Fresamento Concordante | Fresamento Convencional |
|---|---|---|
| Relação fresa-avanço | Mesma direção | Direção oposta |
| Formação de cavacos | De espesso para fino | De fino para espesso |
| Acabamento da superfície | Melhor (valores de Ra mais baixos) | Mais rugoso (mais atrito) |
| Desgaste das ferramentas | Mais baixo | Mais alto |
| Geração de calor | Mais baixo | Mais alto |
| Direção da força de corte | Para baixo / para frente | Para cima / contra o avanço |
| Sensibilidade à folga | Alta — requer máquina rígida | Baixa — estável em máquinas desgastadas |
| Melhor para | CNC moderno, acabamento, peças de precisão | Fundições brutas, máquinas antigas, desbaste |
| Materiais preferenciais | Alumínio, aço inoxidável, titânio | Ferro fundido, forjados com crosta |
Como Cada Método Afeta o Acabamento Superficial?
O acabamento superficial é onde o fresamento concordante mostra sua vantagem mais clara. Como a aresta de corte engata imediatamente com carga total de cavaco, há contato deslizante mínimo — a principal fonte de esmagamento superficial, formação de rebarbas e degradação do Ra.
O cavaco inicial fino do fresamento discordante faz com que a aresta raspe a superfície antes do corte começar. Em ligas de alumínio, esse atrito promove adesão de material à aresta de corte (aresta postiça), que então arranca material da peça e deixa áreas irregulares e rugosas. Para aço inoxidável, o mesmo mecanismo acelera o encruamento na superfície — um problema significativo quando operações subsequentes exigem tolerâncias dimensionais apertadas.
Em projetos que entregamos para clientes de automação industrial usinando carcaças de alumínio 6061, a mudança do fresamento discordante para o concordante durante passes de acabamento reduziu os valores de Ra de aproximadamente 3,2 µm para menos de 1,6 µm sem alterar a velocidade do fuso ou a taxa de avanço. Essa melhoria reduziu diretamente a mão de obra de rebarbação e as taxas de rejeição.
Para compradores de OEM que especificam requisitos de acabamento superficial (Ra, Rz ou padrões estéticos específicos), o fresamento concordante durante o acabamento é o caminho confiável para atender essas especificações de forma consistente.
Como a Estratégia de Fresamento Afeta a Vida da Ferramenta?
O desgaste da ferramenta é um fator direto de custo na produção de CNC — e a estratégia de fresamento é uma das maiores alavancas para controlá-lo.
Por Que o Fresamento Concordante Prolonga a Vida da Ferramenta
O padrão de cavaco de espesso para fino mantém o contato deslizante entre o flanco da ferramenta e a peça no mínimo. Menos deslizamento significa menos desgaste abrasivo, menos calor por atrito e menor tensão térmica no revestimento. Para fresas de metal duro operando alumínio em alta velocidade, isso se traduz em vida útil mensuravelmente maior entre trocas.
Mecanismos comuns de desgaste da ferramenta por método de fresamento:
- Desgaste de flanco — acelerado no fresamento discordante devido ao atrito prolongado na iniciação do cavaco fino
- Desgaste de cratera — mais pronunciado no fresamento discordante em materiais duros (inoxidável, titânio)
- Aresta postiça — muito mais comum no fresamento discordante, especialmente em alumínio e ligas dúcteis
- Fadiga térmica / trincas na aresta — risco maior no fresamento discordante devido à maior concentração de calor
- Delaminação do revestimento — acelerada quando as temperaturas de corte estão elevadas, como no fresamento discordante
Geração de Calor e Degradação da Ferramenta
De acordo com dados da Society of Manufacturing Engineers (SME), a temperatura de corte é um dos preditores mais fortes da vida da ferramenta — um aumento de 20% na temperatura de corte pode reduzir a vida da ferramenta de metal duro em 50% ou mais. O maior atrito do fresamento discordante gera mais calor por unidade de material removido, concentrando esse calor na aresta de corte em vez de transportá-lo para fora nos cavacos.
A formação eficiente de cavacos no fresamento concordante atua como um mecanismo integrado de transferência de calor. Os cavacos transportam energia térmica para longe da zona de corte, reduzindo a temperatura da aresta e prolongando a vida do revestimento — particularmente importante para ferramentas com revestimento TiAlN ou TiCN usadas na usinagem de aço inoxidável e titânio.
Recomendações de Fresamento Específicas por Material
Diferentes materiais de engenharia respondem de maneira diferente a cada estratégia de fresamento. Veja como selecionar o método correto com base no tipo de material.
Alumínio (6061, 7075)
Recomendado: Fresamento concordante
O alumínio é macio, dúctil e altamente sensível à aresta postiça. A ação de atrito do fresamento discordante faz com que o material se solde à aresta de corte e depois se rasgue — deixando uma superfície rugosa e esmagada. O engate imediato com cavaco completo do fresamento concordante evita essa adesão, melhorando a evacuação de cavacos e a consistência superficial.
A maioria das estratégias de CNC de alta velocidade para alumínio — incluindo fresamento trocoidal e trajetórias de ferramenta de alta eficiência — é baseada no fresamento concordante porque ele suporta as altas velocidades de fuso e taxas de avanço necessárias para remoção eficiente de alumínio.
Aço Inoxidável (304, 316L)
Recomendado: Fresamento concordante
O aço inoxidável encrua rapidamente. Qualquer atrito ou deslizamento na interface de corte antes do início da formação do cavaco endurecerá a camada superficial, tornando o próximo corte mais difícil para a ferramenta. O fresamento concordante minimiza esse atrito pré-engate, reduzindo o risco de encruamento e melhorando significativamente a vida da ferramenta. O fornecimento adequado de refrigerante ainda é essencial.
Titânio (Ti-6Al-4V)
Recomendado: Fresamento concordante com parâmetros conservadores
O titânio tem baixa condutividade térmica, o que significa que o calor se concentra na zona de corte em vez de se dissipar na peça ou nos cavacos. Com base nas diretrizes de classificação ISO 513 para materiais de difícil usinagem, o fresamento concordante é fortemente preferido porque minimiza o calor gerado por atrito na interface de corte. O fresamento discordante em titânio encurta drasticamente a vida da ferramenta e arrisca trincas térmicas em insertos de metal duro.
Ferro Fundido e Forjados Brutos
Recomendado: Fresamento discordante para desbaste, fresamento concordante para acabamento
As superfícies fundidas frequentemente apresentam carepa de óxido, camadas endurecidas e variação da geometria superficial. Nessas condições, o engajamento gradual da aresta de corte (de fina para espessa) reduz o choque na aresta quando a fresa entra em contato pela primeira vez com a superfície irregular. Muitas oficinas usam o fresamento convencional para a primeira passada de desbaste para proteger a ferramenta, depois mudam para o fresamento concordante no acabamento, uma vez que a camada superficial é removida.
Materiais Compósitos (CFRP, GFRP)
Recomendado: Fresamento concordante para acabamento, avaliação cuidadosa para desbaste
Compósitos reforçados com fibras são sensíveis à delaminação e ao arrancamento de fibras. O fresamento concordante geralmente reduz o levantamento de fibras durante o acabamento, direcionando as forças de corte para baixo, para dentro do laminado. No entanto, a orientação específica das fibras, o sistema de resina e a espessura do laminado afetam a estratégia ideal — este é um caso em que cortes de teste valem o investimento antes de se comprometer com uma trajetória de ferramenta de produção.
Vantagens e Desvantagens do Fresamento Concordante
Vantagens
Melhor acabamento superficial. A formação de cavaco de espesso para fino elimina o atrito que degrada a qualidade superficial no fresamento convencional. O fresamento concordante atinge consistentemente valores de Ra mais baixos, tornando-o o padrão para operações de acabamento em aeroespacial, médico e fabricação de moldes.
Maior vida útil da ferramenta. O atrito reduzido significa temperaturas de corte mais baixas, menos desgaste de flanco e formação reduzida de aresta postiça. Em produções de alto volume, essa diferença é mensurável no custo da ferramenta por peça.
Menor geração de calor. A formação eficiente de cavaco remove o calor da zona de corte. Para materiais sensíveis à temperatura, como titânio e Inconel, esse controle térmico é crítico para manter uma vida útil aceitável da ferramenta e evitar a distorção da peça.
Maiores taxas de avanço e produtividade. Condições de corte estáveis permitem taxas de avanço mais altas sem sacrificar a qualidade superficial. Na nossa experiência de chão de fábrica, as passadas de acabamento em fresamento concordante frequentemente são 20–35% mais rápidas do que passadas equivalentes em fresamento convencional, reduzindo o tempo de ciclo em componentes de precisão.
Desvantagens
Sensibilidade à folga. A força de corte de tração para frente do fresamento concordante exige uma máquina com folga mecânica mínima. Em máquinas desgastadas ou mais antigas, essa força pode causar movimento súbito da mesa — uma condição perigosa que pode quebrar ferramentas ou danificar peças.
Requer máquina e fixação rígidas. Balanços longos da ferramenta, fixação fraca da peça ou estruturas de máquina de baixa rigidez amplificam as forças dinâmicas no fresamento concordante, levando a chatter, deflexão e acabamento superficial ruim. Isso é especialmente relevante para componentes aeroespaciais de parede fina ou fresamento de cavidades profundas com ferramentas de alcance estendido.
Risco de puxada da peça. Sem fixação adequada e condições adequadas da máquina, a fresa pode puxar a peça para dentro do corte mais rápido do que o programado, sobrecarregando a ferramenta e causando erros dimensionais ou quebra da ferramenta.
Vantagens e Desvantagens do Fresamento Convencional
Vantagens
Estável em máquinas manuais mais antigas. A força de corte oposta do fresamento convencional impede a puxada da fresa em máquinas com fusos desgastados ou folga mecânica. Isso o tornou o padrão seguro para operações de fresamento manual e continua sendo a escolha certa para equipamentos legados.
Melhor para superfícies brutas e cobertas de carepa. O engajamento gradual do cavaco de fino para espesso reduz o choque de impacto quando a fresa entra em contato pela primeira vez com uma superfície oxidada, com carepa ou geometricamente irregular. Isso protege a aresta de corte durante a parte mais agressiva de uma operação de desbaste.
Menos sensível à qualidade da fixação da peça. Como as forças de corte empurram contra o movimento de avanço, mesmo uma fixação moderadamente fraca tem menos probabilidade de causar puxada ou movimento súbito da peça.
Desvantagens
Acabamento superficial pior. O atrito no contato inicial com o cavaco espalha o material, promove aresta postiça e deixa superfícies mais rugosas — especialmente problemático em alumínio, aço inoxidável e outras ligas dúcteis.
Maior atrito e calor. Mais contato deslizante na interface de corte gera mais calor por unidade de material removido. Isso acelera o desgaste da ferramenta e pode distorcer termicamente componentes de precisão em ciclos de usinagem longos.
Desgaste mais rápido da ferramenta. O atrito prolongado e as temperaturas elevadas encurtam a vida útil da ferramenta em comparação com o fresamento concordante sob condições equivalentes. Em produções de alto volume, essa diferença aumenta diretamente o custo de ferramentaria por peça — um fator significativo para compradores OEM que avaliam preços de fornecedores e consistência de qualidade.
Quando Você Deve Usar o Fresamento Concordante?
Use o fresamento concordante como sua estratégia padrão para qualquer uma das seguintes situações:
- Centros de usinagem CNC modernos com fusos de esferas e controle servo
- Passes de acabamento em qualquer material onde a qualidade superficial importa
- Componentes de alumínio, aço inoxidável ou titânio Componentes
- Usinagem de alta velocidade estratégias (trocoidal, fresamento dinâmico)
- Peças de parede fina onde a força de corte reduzida evita deflexão
- Tolerâncias de precisão onde a consistência dimensional ao longo de uma produção é crítica
Quando Você Deve Usar o Fresamento Convencional?
O fresamento convencional continua sendo a escolha certa nestas situações específicas:
- Fresadoras manuais mais antigas com folga mensurável
- Primeira passagem de desbaste em superfícies fundidas ou forjadas com carepa de óxido
- Peças com fixação fraca ou flexíveis onde o risco de puxão da fresa é real
- Desbaste pesado em configurações instáveis onde o engajamento gradual protege a ferramenta
Muitos ambientes de produção utilizam uma estratégia híbrida: fresamento convencional para desbaste (para lidar com carepa e proteger a ferramenta), depois fresamento concordante para passes de semiacabamento e acabamento (para atingir as metas de qualidade superficial).
Guia de Seleção de Estratégia de Fresamento
Use a seguinte lógica de decisão para selecionar o método de fresamento correto para uma determinada operação:
| Situação | Método Recomendado | Razão |
|---|---|---|
| Máquina moderna CNC, baixa folga | Fresamento concordante | Controle de avanço estável, melhor acabamento |
| Máquina manual mais antiga ou folga elevada | Fresamento convencional | Evita o puxão da fresa |
| Passe de acabamento, qualquer material | Fresamento concordante | Ra mais baixo, superfície mais limpa |
| Primeiro corte em superfície fundida ou forjada | Fresamento convencional | Engajamento gradual reduz o choque na aresta |
| Usinagem de alumínio em alta velocidade | Fresamento concordante | Evacuação eficiente de cavacos, sem BUE |
| Aço inoxidável ou titânio | Fresamento concordante | Reduz o encruamento e o calor |
| Componente de parede fina | Fresamento concordante (profundidade reduzida) | Menor força de corte, menos deflexão |
| Desbaste pesado, configuração instável | Fresamento convencional | Engajamento mais seguro, puxão reduzido |
| Produção de precisão em série | Fresamento concordante | Maior vida útil da ferramenta, qualidade consistente |
Problemas Comuns de Fresamento e Soluções
Chatter e Vibração
O chatter é o problema de fresamento mais disruptivo — danifica o acabamento superficial, encurta a vida útil da ferramenta e pode exceder tolerâncias dimensionais em peças de precisão.
Causas comuns: balanço excessivo da ferramenta, baixa rigidez da máquina, velocidade do fuso incorreta, engajamento radial muito alto ou fixação da peça fraca.
Soluções:
- Reduza o balanço da ferramenta ao mínimo necessário para a operação
- Reduza a profundidade de corte radial e aumente a profundidade axial (melhor distribuição da carga de cavaco)
- Ajuste a velocidade do fuso para se afastar das frequências de ressonância que induzem chatter
- Aumente a área de contato da fixação da peça e a força de fixação
- Mude para fresamento concordante nos passes de acabamento se o chatter estiver ocorrendo no fresamento convencional
Acabamento Superficial Ruim
Se o acabamento superficial não estiver atendendo às especificações de Ra, as primeiras variáveis a investigar são a direção do fresamento, a nitidez da ferramenta e a evacuação de cavacos.
Soluções:
- Mude para fresamento concordante no acabamento se atualmente estiver usando convencional
- Substitua ferramentas desgastadas — arestas cegas aumentam drasticamente o atrito e os valores de Ra
- Aumente a pressão e o volume do refrigerante para melhorar a evacuação de cavacos
- Reduza o avanço por dente no passe final de acabamento
- Verifique fontes de vibração (excentricidade do fuso, fixação da ferramenta solta, movimento da peça)
Quebra da Ferramenta
A quebra inesperada da ferramenta indica que as forças de corte reais estão excedendo a capacidade da ferramenta, geralmente devido à evacuação inadequada de cavacos, parâmetros incorretos ou mudanças súbitas de engajamento.
Soluções:
- Verifique a evacuação de cavacos — o recorte de cavacos sobrecarrega drasticamente a ferramenta
- Use refrigerante de alta pressão ou jato de ar para cavidades profundas
- Reduza o avanço por dente ao entrar no corte (entrada em rampa em vez de mergulho)
- Verifique a excentricidade no porta-ferramentas — mesmo 0,02 mm de excentricidade pode dobrar a carga efetiva de cavacos nos canais individuais
Expansão Térmica e Deriva Dimensional
Em ciclos de usinagem longos, o crescimento térmico no fuso, na ferramenta e na peça pode causar deriva dimensional que tira peças de precisão da tolerância.
Soluções:
- Permita que a máquina aqueça antes de iniciar trabalhos de precisão
- Use fresamento concordante para reduzir a geração de calor na fonte
- Aplique refrigerante consistente e contínuo em vez de inundação intermitente
- Programe verificações de medição em processo em produção de longa duração
Estudo de Caso: Mudança para Fresamento Concordante em Carcaças de Alumínio
Contexto: Um fabricante que produzia carcaças de alumínio 6061 para sistemas de automação industrial estava enfrentando desgaste de ferramenta inaceitável, reclamações de rugosidade superficial dos clientes e tempos de ciclo de usinagem que estavam limitando a produtividade em um centro de usinagem 3 eixos CNC.
Condições iniciais:
- Método de fresamento: fresamento convencional em todo o processo
- Rugosidade superficial: Ra 3,0–3,8 µm nos passes de acabamento
- Vida da ferramenta: aproximadamente 45 peças por fresa de topo antes da substituição
- Tempo de ciclo por peça: 18 minutos
Problemas identificados: O fresamento convencional estava gerando aresta postiça de corte no alumínio, causando esborramento superficial e valores de Ra inconsistentes. O maior atrito estava encurtando a vida da ferramenta e exigindo trocas frequentes que reduziam o tempo de atividade do CNC. A qualidade superficial estava no limite para os requisitos cosméticos do cliente, levando a aumento de inspeção e retrabalho ocasional.
Mudanças implementadas:
| Parâmetro | Antes | Depois de |
|---|---|---|
| Método de fresamento | Convencional em todo o processo | Desbaste convencional, acabamento concordante |
| Taxa de avanço de acabamento | 800 mm/min | 100 mm/min |
| Estratégia de trajetória da ferramenta | Linear padrão | Trocoidal (baseado em concordante) |
| Fornecimento de refrigerante | Inundação, baixa pressão | Alta pressão direcionada à zona de corte |
| Velocidade de rotação | 000 RPM | 000 RPM |
Resultados após mudança de processo:
- Rugosidade superficial nos passes de acabamento: Ra 1,4–1,8 µm (melhoria de 55%)
- Vida da ferramenta: aproximadamente 90 peças por fresa de topo (aumento de 100%)
- Tempo de ciclo: 13,5 minutos por peça (redução de 25%)
- Reclamações de retrabalho do cliente: eliminadas dentro do primeiro mês de produção
Aula de engenharia: O centro de usinagem era um 3 eixos CNC moderno com fusos de esferas e controle servo — totalmente capaz de fresamento concordante estável. A estratégia original de fresamento convencional era uma decisão legada que nunca foi reavaliada. Para compradores de OEM, isso ilustra por que perguntar ao seu fornecedor de CNC sobre sua estratégia de fresamento para suas peças específicas é uma conversa valiosa sobre qualidade e custo.
Dicas de DFM para Operações de Fresamento CNC
Boas práticas de design para manufaturabilidade (DFM) reduzem problemas de fresamento antes que cheguem ao chão de fábrica.
Evite engajamento radial excessivo. Alta profundidade radial aumenta a força de corte, o calor e a deflexão. Para acabamento em alumínio, o engajamento radial de 30–50% do diâmetro da ferramenta é tipicamente ideal. Para aço inoxidável ou titânio, 10–20% é mais apropriado para longa vida da ferramenta.
Projete para fixação rígida. Peças difíceis de fixar firmemente apresentarão vibração e variação dimensional durante o fresamento, especialmente sob as forças de tração frontal do fresamento concordante. Projetar superfícies planas de fixação e evitar geometria excessiva em balanço ajuda.
Minimize paredes finas sem suporte. Espessura de parede abaixo de 1,5–2 mm (dependendo do material e profundidade) é vulnerável à deflexão e vibração durante o fresamento. Onde paredes finas são necessárias, especificar uma estratégia de acabamento concordante com profundidade de corte reduzida e alta rotação do fuso ajuda a manter a precisão dimensional.
Combine a geometria da ferramenta com o material. O alumínio requer fresas de topo de hélice alta com canais polidos e ampla folga para cavacos. O aço inoxidável requer geometria de passo variável e revestimentos AlTiN para resistência ao calor. Usar ferramentas otimizadas para alumínio em aço inoxidável — ou vice-versa — encurta drasticamente a vida da ferramenta e degrada a qualidade superficial independentemente da estratégia de fresamento.
Especifique claramente os requisitos de acabamento superficial. Os valores Ra, os valores Rz e os requisitos cosméticos (superfícies do lado A vs. lado B) devem todos ser indicados no desenho. Isto permite ao programador CNC atribuir corretamente o fresamento concordante para superfícies onde é relevante e o fresamento discordante onde os passes de desbaste são aceitáveis.
Pontos-chave
- O fresamento concordante é o padrão para a maquinagem CNC moderna — produz melhor acabamento superficial, maior vida útil da ferramenta, menor geração de calor e maior produtividade do que o fresamento discordante em máquinas rígidas e com baixa folga.
- O fresamento discordante continua a ser essencial para máquinas mais antigas e superfícies rugosas — a sua força de corte oposta evita o puxão da fresa em equipamento desgastado e reduz o choque na aresta em superfícies fundidas ou oxidadas.
- A formação da apara é o mecanismo fundamental — de espessa para fina (concordante) reduz o atrito; de fina para espessa (discordante) aumenta-o.
- O material é importante — o alumínio, o aço inoxidável e o titânio beneficiam todos do fresamento concordante; o ferro fundido e as forjagens rugosas beneficiam frequentemente do fresamento discordante no primeiro passe de desbaste.
- A melhor estratégia de produção é frequentemente híbrida — o desbaste discordante seguido de acabamento concordante equilibra a proteção da ferramenta com os requisitos de qualidade superficial.
- Para compradores OEM, a estratégia de fresamento é uma verdadeira variável de qualidade e custo — vale a pena discutir com o seu fornecedor CNC ao encomendar componentes de precisão.
perguntas frequentes
Qual é a principal diferença entre o fresamento concordante e o fresamento discordante?
A diferença fundamental é a relação entre a rotação da fresa e a direção de avanço da peça. No fresamento concordante, a fresa roda na mesma direção do avanço, produzindo aparas de espessa para fina com menor atrito e calor. No fresamento discordante, a fresa roda contra o avanço, produzindo aparas de fina para espessa com mais fricção antes do engate total da apara. Esta única diferença determina todos os efeitos a jusante no acabamento superficial, desgaste da ferramenta, geração de calor e estabilidade da maquinagem. As máquinas CNC modernas usam por defeito o fresamento concordante para a maioria das operações devido às vantagens de desempenho significativas.
Porque é que o fresamento concordante produz melhor acabamento superficial do que o fresamento discordante?
A formação de apara de espessa para fina do fresamento concordante significa que a aresta de corte engata imediatamente com carga total de apara, sem fase de deslizamento. Isto elimina o contacto de fricção que causa esmagamento superficial, aresta postiça e rasgamento do material no fresamento discordante. O resultado são valores Ra mais baixos, superfícies maquinadas mais limpas e aparência cosmética mais consistente — particularmente importante para alumínio, aço inoxidável e peças de precisão com especificações superficiais rigorosas. Na prática, os passes de acabamento em fresamento concordante alcançam rotineiramente valores Ra 40–55% mais baixos do que passes comparáveis de fresamento discordante.
O fresamento discordante é alguma vez melhor do que o fresamento concordante?
Sim — em situações específicas. O fresamento discordante é mais seguro e mais estável em máquinas de fresagem manuais mais antigas com folga no fuso, onde a força de tração para a frente do fresamento concordante pode causar movimento descontrolado da mesa. Também tem melhor desempenho no primeiro passe de desbaste sobre superfícies rugosas de fundição ou forjagem, onde o seu engate gradual de apara de fina para espessa reduz o choque de impacto na aresta de corte. Muitas oficinas de produção usam uma abordagem híbrida: fresamento discordante para desbaste, fresamento concordante para passes de semi-acabamento e acabamento.
Como é que a estratégia de fresamento afeta a vida útil da ferramenta na produção CNC?
A estratégia de fresamento afeta a vida útil da ferramenta principalmente através da geração de calor e do atrito. A formação de apara de fina para espessa do fresamento discordante cria mais fricção na interface de corte, elevando as temperaturas de corte e acelerando o desgaste do flanco, o desgaste em cratera e a formação de aresta postiça. Segundo dados da indústria SME, a temperatura de corte está entre os preditores mais fortes da vida útil de ferramentas de metal duro — maior atrito no fresamento discordante traduz-se diretamente em mudanças de ferramenta mais frequentes e maior custo de ferramentas por peça. A formação eficiente de apara do fresamento concordante reduz as temperaturas de corte e prolonga a vida útil da ferramenta, uma vantagem de custo mensurável na produção CNC em grande volume.
Que método de fresamento devo especificar ao adquirir peças CNC?
Para componentes maquinados de precisão em alumínio, aço inoxidável ou titânio, o fresamento concordante para passes de acabamento é a especificação correta. Peça ao seu fornecedor CNC para confirmar que está a usar estratégias de fresamento concordante para quaisquer características críticas de acabamento superficial. Para componentes obtidos a partir de fundições ou forjagens rugosas, uma abordagem de desbaste discordante / acabamento concordante é apropriada. Se o seu fornecedor estiver a usar fresamento discordante em todo o processo em equipamento CNC moderno sem uma razão específica, vale a pena discutir — pode estar a custar-lhe qualidade superficial e consistência dimensional.
O que causa o chatter no fresamento CNC e como é prevenido?
O chatter é uma vibração auto-excitada causada por rigidez insuficiente do sistema em relação às forças de corte. Os gatilhos comuns incluem balanço excessivo da ferramenta, grande profundidade radial de corte, fixação fraca da peça e velocidade do fuso incorreta que excita uma frequência de ressonância na configuração. As estratégias de prevenção incluem encurtar o balanço da ferramenta, aumentar a área de contacto da fixação da peça, reduzir o engate radial, ajustar a velocidade do fuso e mudar para fresamento concordante nos passes de acabamento (que produz forças de corte mais baixas e mais consistentes do que o fresamento discordante). As trajetórias trocoidais, que mantêm carga de apara constante, são particularmente eficazes na eliminação do chatter em operações de fresamento de cavidades.
Como é que a dureza do material afeta a escolha entre fresamento concordante e discordante?
Materiais mais duros geralmente reforçam a escolha pelo fresamento concordante, pois são mais sensíveis ao calor e ao atrito que o fresamento convencional gera. O aço inoxidável sofre encruamento na superfície durante a fase de atrito do fresamento convencional, tornando os cortes subsequentes mais agressivos para a ferramenta. A baixa condutividade térmica do titânio faz com que o calor se concentre na zona de corte — e o maior atrito do fresamento convencional aumenta drasticamente essa carga térmica. Para o ferro fundido, o teor abrasivo de grafite e a camada superficial rugosa tornam o fresamento convencional apropriado para a primeira passada de desbaste, com o fresamento concordante sendo preferido após a superfície ser rompida.
O fresamento concordante pode danificar peças se a fixação não for rígida o suficiente?
Sim. Se a folga da máquina, a projeção da ferramenta ou a fragilidade da fixação da peça forem significativas, a força de corte de tração frontal do fresamento concordante pode fazer com que a mesa ou a peça acelere em direção à fresa além da taxa de avanço programada. Isso sobrecarrega a ferramenta, causa erros dimensionais e pode quebrar fresas de topo ou danificar superfícies de precisão. A solução é resolver o problema de rigidez diretamente: minimizar a projeção da ferramenta, verificar se a fixação da peça está segura e confirmar se a folga da máquina está dentro da especificação antes de executar parâmetros agressivos de fresamento concordante. Para configurações genuinamente desgastadas ou de baixa rigidez, o fresamento convencional é a escolha mais segura até que a máquina ou o dispositivo de fixação seja melhorado.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC para aplicações aeroespaciais, de automação industrial e de fabricação OEM. Referências técnicas: ASME Y14.5 (Dimensionamento e Toleranciamento), ISO 513 (Classificação de materiais de corte duros), SME Machining Handbook (Dados de Vida da Ferramenta e Temperatura de Corte).


