
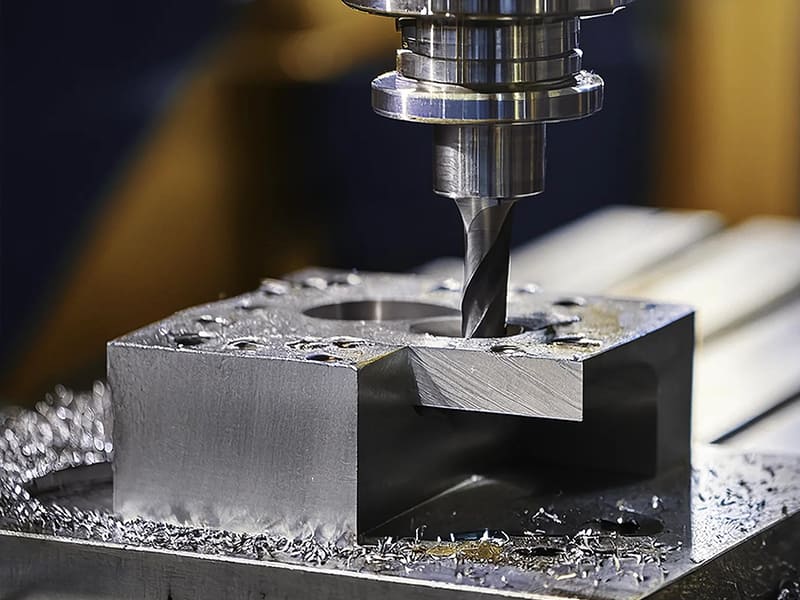
Uma empresa de dispositivos médicos usina implantes espinhais de titânio Grau 23 usando os mesmos parâmetros de corte do seu programa de aço inoxidável 316L — velocidade de corte de 120 m/min com insertos de metal duro padrão. As arestas da ferramenta falham após 15 peças contra 200+ no aço inoxidável. O calor concentrado na zona de corte causa desgaste prematuro de cratera, aresta postiça e microtrincas superficiais no implante. Reduzir a velocidade de corte para 45 m/min, mudar para metal duro de grão fino com revestimento TiAlN, aplicar fluido de corte através do fuso a 70 bar e encurtar a saliência da ferramenta em 30% estende a vida da ferramenta para 80+ peças com qualidade superficial consistente. A abordagem de usinagem que funciona para aço inoxidável não se transfere para o titânio — o comportamento térmico, mecânico e químico do material na interface de corte exige uma estratégia fundamentalmente diferente. Otimizamos regularmente programas de usinagem de titânio CNC em aplicações aeroespaciais e médicas. A usinagem de titânio CNC oferece excepcional relação resistência-peso, resistência à corrosão e biocompatibilidade — mas a custo e complexidade maiores que alumínio ou aço. O sucesso depende de controlar calor, desgaste da ferramenta e vibração através de seleção adequada de grau, parâmetros de corte conservadores, configurações rígidas e estratégia agressiva de fluido de corte.
Este guia cobre por que o titânio é escolhido, graus comuns (2, 5, 7, 23), por que é difícil de usinar, melhores práticas comprovadas, considerações de fresamento vs torneamento, comparação com alumínio e aço inoxidável, aplicações, fatores de custo, acabamentos superficiais e um framework prático de decisão.
Por Que Usar Titânio?
| Propriedade | Valor de Engenharia | Comparado A |
|---|---|---|
| Resistência-peso | Resistente como aço a ~60% do peso | 2× resistência do alumínio |
| Resistência à corrosão | Resiste a água do mar, ácidos, cloretos | Superior ao aço inoxidável em ambiente marinho |
| Biocompatibilidade | Não tóxico, integra-se ao osso | Necessário para implantes |
| Resistência ao calor | Mantém resistência até ~400–600°C | Melhor que alumínio |
| Densidade | ~4,5 g/cm³ | 40% mais leve que aço |
O titânio não é um material de uso geral — é uma escolha orientada por desempenho para aplicações onde metais convencionais não conseguem simultaneamente atender demandas de resistência, peso e ambientais. Com base nos nossos dados de produção, aproximadamente 80% dos nossos programas de titânio CNC se enquadram em três categorias: componentes estruturais aeroespaciais (críticos em peso), implantes médicos (críticos em biocompatibilidade) e peças marítimas/químicas (críticas em corrosão). Se nenhum desses fatores se aplica, alumínio ou aço inoxidável normalmente oferece desempenho adequado a custo significativamente menor.
Graus Comuns
| Nota | Tipo | Força | Melhor para | Maquinabilidade |
|---|---|---|---|---|
| Grau 2 | Comercialmente puro | Moderado | Marinho, químico, médico sem carga | Mais fácil (para titânio) |
| Grau 5 (Ti-6Al-4V) | Liga alfa-beta | Alto | Aeroespacial, estrutural, alta carga | Difícil (padrão da indústria) |
| Grau 7 | CP + paládio | Moderado | Ambientes extremos de ácido/cloreto | Similar ao Grau 2 |
| Grau 23 (ELI) | Intersticial extra baixo | Alto | Implantes médicos, cirúrgico | Similar ao Grau 5, QC mais rigoroso |
Grau 5 (Ti-6Al-4V) representa aproximadamente 50% de todo o uso de titânio — o padrão da indústria para aplicações de alta resistência. Custo de usinagem maior que o Grau 2 devido à maior resistência e geração de calor. Grau 2 é a escolha de prioridade à corrosão — menor resistência, mas excelente conformabilidade e usinagem mais fácil. Grau 23 (ELI) é o padrão médico — composição mais limpa (menor oxigênio/ferro) proporciona melhor tenacidade à fratura e vida em fadiga para implantes. Uma armadilha comum que vemos: especificar Grau 5 quando o Grau 2 atende ao requisito mecânico — o prêmio de resistência adiciona 20–30% de custo de usinagem sem benefício funcional em aplicações de corrosão com carga moderada.
Por Que o Titânio É Difícil de Usinar
| Desafio | Causa | Impacto |
|---|---|---|
| Concentração de calor | Condutividade térmica ~1/6 do aço | Falha rápida da aresta da ferramenta |
| Endurecimento por deformação | Superfície endurece durante o corte | Passes subsequentes enfrentam material mais duro |
| Deflexão elástica | Módulo ~50% do aço | Vibração, precisão ruim em recursos finos |
| Reatividade química | Reage com o material da ferramenta em alta temperatura | Aresta postiça, soldagem da ferramenta |
| Alta resistência em temperatura | Mantém a resistência quando quente | Maiores forças de corte necessárias |
O calor é o problema central. Diferente do alumínio (que conduz o calor rapidamente para longe), o titânio retém o calor na interface de corte. Os revestimentos das ferramentas se degradam. O desgaste de flanco e de cratera se acelera. A falha da ferramenta geralmente é súbita e não gradual — uma ferramenta cortando bem pode falhar em 2–3 peças se os parâmetros entrarem na zona de dano térmico. Na nossa experiência de chão de fábrica, aproximadamente 70% das falhas de usinagem de titânio são atribuídas a danos térmicos na ferramenta — não a sobrecarga mecânica. Controlar o calor por meio de refrigerante, velocidade e estratégia de engajamento é o fator mais importante.
A geometria amplifica a dificuldade. Paredes finas se deflectem sob as forças de corte (o menor módulo do titânio). Cavidades profundas retêm calor e restringem a evacuação de cavacos. Longos balanços da ferramenta aumentam a vibração. Peças projetadas sem considerar as características de usinabilidade do titânio custam 2–3× mais para produzir do que geometrias equivalentes otimizadas para o material.
Melhores Práticas
Ferramental
Use ferramentas de metal duro de grão fino e afiadas com revestimentos resistentes ao calor (TiAlN, AlTiN). Mantenha as arestas de corte afiadas — o titânio pune ferramentas desgastadas com desgaste exponencialmente crescente. Substitua com base na contagem de peças, não no desgaste visível — quando o desgaste é visível, a integridade superficial pode já estar comprometida.
Parâmetros de Corte
Baixa velocidade de corte + avanço adequado. Velocidades típicas: 30–60 m/min (versus 200–400 m/min para alumínio). Mantenha uma carga de cavaco consistente — nunca deixe a ferramenta esfregar. A esfregação causa encruamento, o que torna as passadas subsequentes mais difíceis e acelera a falha da ferramenta. Prefira fresamento concordante para menor geração de calor e melhor acabamento superficial.
Refrigerante (Crítico)
Refrigerante de alta pressão através do fuso (40–70+ bar) direcionado à zona de corte. O refrigerante tem três funções: remoção de calor, evacuação de cavacos e prevenção de ligação química entre o titânio e o material da ferramenta. Sem refrigerante adequado, a vida da ferramenta cai 50–70%. Com base nos nossos dados de produção, a mudança de refrigerante por inundação para refrigerante de 70 bar através do fuso em programas de Ti-6Al-4V Grau 5 aumenta a vida da ferramenta em aproximadamente 2,5× e melhora a consistência do acabamento superficial em 40%.
Rigidez da Montagem
Balanço curto da ferramenta. Porta-ferramentas rígidos (shrink-fit ou hidráulico — não pinça). Fixação rígida com suporte adequado para recursos finos. A menor rigidez do titânio significa que a vibração começa com forças de corte menores do que no aço — tudo na montagem deve compensar.
Estratégia de Processo
Evite permanecer no corte — o movimento contínuo da ferramenta previne o acúmulo localizado de calor e o encruamento. Para peças de precisão: desbaste → alívio de tensões → acabamento para melhorar a estabilidade dimensional. Deixe sobremetal de acabamento para as passadas finais com parâmetros otimizados.
Fresamento vs Torneamento vs 5 Eixos
| Processo | Melhor para | Desafio Principal |
|---|---|---|
| Fresagem CNC | Suportes, carcaças, perfis complexos | Corte intermitente → picos de calor |
| Torneamento CNC | Eixos, pinos, buchas | Aresta postiça, calor contínuo |
| 5 Eixos | Aeroespacial, médico, geometria complexa | Complexidade de programação, custo |
| EDM/Retificação | Áreas endurecidas, recursos finos | Mais lento, custo mais alto |
O fresamento lida com geometria complexa, mas o corte intermitente cria ciclagem térmica. O torneamento proporciona corte contínuo mais estável — melhor controle de cavacos e acabamento superficial mais consistente em peças rotacionais. 5-axis reduz as montagens em componentes complexos de titânio com múltiplas faces — a redução de montagens frequentemente justifica a taxa de máquina mais alta por meio de melhor precisão e menor erro cumulativo de tolerância.
Titânio vs Alumínio vs Aço Inoxidável
| Fator | Titânio | Alumínio | Aço inoxidável |
|---|---|---|---|
| Maquinabilidade | Difícil | Fácil | Moderado |
| Resistência-peso | Excelente | Bom | Moderado |
| Resistência à corrosão | Excelente | Bom | Bom-Excelente |
| Custo do material | Alto (3–10× Al) | Baixo | Médio |
| Custo de usinagem | Alto (2–4× Al) | Baixo | Médio |
| Melhor para | Aeroespacial, médico, marítimo | Leve, protótipos | Alimentício, médico, estrutural |
Lógica de decisão: Escolha titânio quando peso + resistência + corrosão devem ser todos satisfeitos simultaneamente. Escolha alumínio quando custo e velocidade de usinagem importam e as cargas são moderadas. Escolha aço inoxidável quando resistência à corrosão + resistência são necessárias sem o prêmio de custo do titânio. Em projetos que entregamos, a mudança de titânio para alumínio 7075-T6 onde a corrosão não é uma preocupação tipicamente reduz o custo total da peça em 60–70% — o prêmio do titânio é justificado apenas quando sua combinação única de propriedades é funcionalmente necessária.
Formulários
| Indústria | Peças Típicas | Por que Titânio |
|---|---|---|
| Aeroespacial | Suportes, fixadores, peças de motor | Resistência-peso + resistência ao calor |
| Médico | Implantes, instrumentos cirúrgicos | Biocompatibilidade + resistência à corrosão |
| Marítimo | Válvulas, conexões, peças de bomba | Imunidade à corrosão por água do mar |
| Química | Trocadores de calor, componentes de reatores | Resistência a ácidos e cloretos |
| robótica | Braços, juntas, peças estruturais | Redução de peso para eficiência de movimento |
Fatores de Custo
| Fator | Impacto |
|---|---|
| Matéria-prima | 3–10× o preço do alumínio |
| Velocidade de corte | 20–40% da velocidade do alumínio → ciclos mais longos |
| Consumo de ferramentas | Desgaste 3–5× mais rápido que o alumínio |
| Requisitos de refrigerante | Alta pressão através do fuso obrigatória |
| Complexidade geométrica | Cavidades profundas/paredes finas amplificam o custo |
| Inspeção | Mais rigoroso para conformidade aeroespacial/médica |
Estratégias de Redução de Custos
Simplifique a geometria — evite cavidades profundas, paredes finas, cantos internos afiados. Use raios internos padrão compatíveis com os tamanhos de ferramentas disponíveis. Especifique Grau 2 em vez de Grau 5 quando a resistência permitir — usinagem mais fácil, menor custo de material. Aplique tolerâncias apertadas apenas em recursos funcionais. Use 5-axis estrategicamente para reduzir configurações. A revisão DFM antes da produção normalmente identifica 20–40% de redução de custo em programas de titânio.
Acabamentos Superficiais
| Acabamento | Objetivo | Ra Típico |
|---|---|---|
| como usinado | Funcional, menor custo | 1,6–3,2 µm |
| Jateamento de esferas | Aparência fosca uniforme | ~1,6–3,2 µm |
| Polido | Liso, estético | <0,8 µm |
| Passivado | Corrosão + limpeza | N/A (químico) |
| Anodizado | Codificação por cores, camada de óxido | N/A (cor de interferência) |
| Eletropolido | Ultrassuave (médico) | <0,4 µm |
A anodização de titânio produz cores de interferência (azul, roxo, dourado) sem corante — usada para identificação de instrumentos médicos e estética de consumo. A passivação remove contaminantes superficiais para aplicações médicas e químicas.
Guia de Decisão
| Requisito | Recomendação |
|---|---|
| Leve + alta resistência | Titânio |
| Corrosão (marinha/química) | Titânio |
| Biocompatibilidade médica | Grau 2 ou Grau 23 |
| Sensível a custo | Alumínio ou aço inoxidável |
| Geometria complexa, titânio necessário | Otimize o DFM primeiro |
| Alto volume | Valide a estabilidade do processo precocemente |
Conclusão
A usinagem de titânio CNC oferece uma relação resistência-peso incomparável, resistência à corrosão e biocompatibilidade — mas exige uma estratégia de usinagem fundamentalmente diferente do alumínio ou do aço. Controle de calor (refrigerante através do fuso), velocidades de corte conservadoras (30–60 m/min), ferramentas de metal duro revestidas e afiadas, e configurações rígidas são indispensáveis. A seleção do grau (2 para corrosão, 5 para resistência, 23 para médico) e a otimização DFM (evite cavidades profundas, paredes finas, tolerâncias apertadas desnecessárias) determinam se um programa de titânio entrega peças de alto desempenho a um custo gerenciável ou se torna um exercício de usinagem caro. Escolha o titânio quando sua combinação única de propriedades for genuinamente necessária — e invista na estratégia de usinagem para executá-la corretamente. Precisa de ajuda com usinagem de titânio CNC? [Entre em contato com nossa equipe de engenharia] para seleção de grau, revisão DFM e suporte de fabricação.
Perguntas frequentes
O titânio é difícil de usinar?
Sim — o calor se concentra na aresta de corte (~1/6 da condutividade térmica do aço), causando desgaste rápido da ferramenta. A menor rigidez cria risco de vibração. Requer baixas velocidades de corte (30–60 m/min), refrigerante de alta pressão, ferramentas de metal duro revestidas e afiadas, e configurações rígidas.
Qual grau de titânio é melhor para CNC?
Grau 5 (Ti-6Al-4V) para peças aeroespaciais/estruturais de alta resistência. Use Grau 2 para aplicações de corrosão com carga moderada, ou Grau 23 para implantes médicos. Evite especificar excessivamente o Grau 5 quando o Grau 2 atende aos requisitos — economiza 20–30% de custo de usinagem.
Por que o titânio é caro para usinar?
O material custa 3–10× o alumínio. As velocidades de corte são 20–40% do alumínio. As ferramentas desgastam 3–5× mais rápido. Requer refrigerante de alta pressão através do fuso. A geometria complexa amplifica todos esses fatores.
Titânio vs alumínio — quando escolher qual?
Titânio quando peso + resistência + corrosão devem ser todos atendidos. Alumínio quando custo e velocidade de usinagem importam e as cargas são moderadas. Mudar para alumínio 7075 onde a corrosão não é crítica normalmente economiza 60–70% do custo total da peça.
Como reduzir o custo de usinagem de titânio?
Simplifique a geometria (sem cavidades profundas/paredes finas). Use raios padrão. Especifique Grau 2 quando possível. Aplique tolerância apertada apenas onde necessário. Use 5-axis para reduzir setups. A revisão de DFM normalmente identifica 20–40% de economia.


