
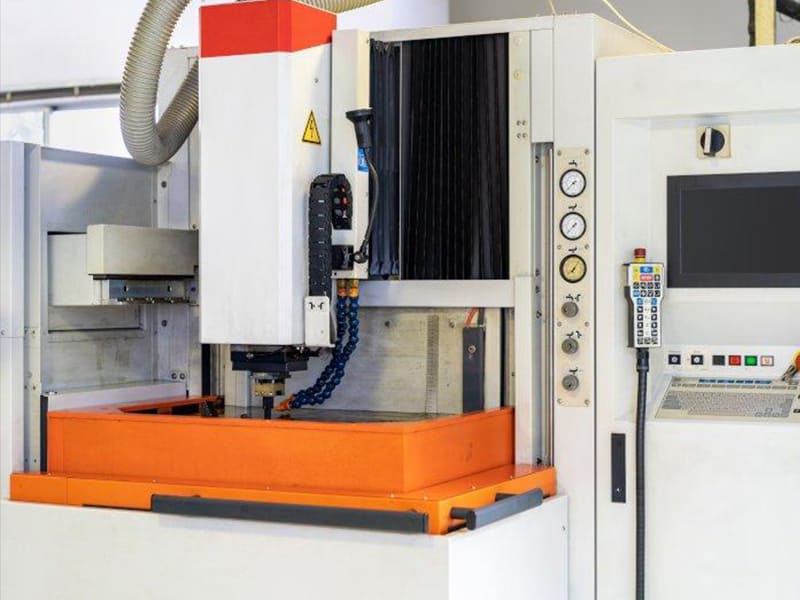
Um projetista de moldes nos envia uma cavidade de molde de injeção com nervuras de 0,8 mm, cantos internos de R0,1 mm e profundidade de 35 mm — tudo em aço H13 endurecido a HRC 58. Nenhuma fresa de topo consegue alcançar essas características. A menor ferramenta prática deflete nessa profundidade, e os raios de canto estão abaixo de qualquer raio de ferramenta padrão. É exatamente aqui que uma máquina de eletroerosão por penetração EDM entra em ação. Executamos esse cenário semanalmente em nossa oficina de moldes — o fresamento CNC lida com 80–90% da cavidade, e o EDM finaliza as características que as ferramentas de corte fisicamente não conseguem alcançar.
Este artigo aborda máquinas de eletroerosão por penetração EDM sob a perspectiva de engenharia e fabricação de moldes: como o processo funciona, parâmetros-chave que controlam a precisão, seleção de material do eletrodo, precisão alcançável e acabamento superficial, diferenças entre EDM por penetração e EDM a fio, aplicações na fabricação de moldes e estrutura de custos. Seja você um projetista de moldes especificando características de EDM, um engenheiro planejando um fluxo de trabalho de ferramental, ou um comprador avaliando a capacidade de EDM em fornecedores, o objetivo é explicar quando e por que o EDM por penetração é o processo correto — e o que impulsiona seu custo.
O Que É uma Máquina de Eletroerosão por Penetração EDM?
Uma máquina de eletroerosão por penetração EDM (também chamada de EDM por penetração ou EDM de êmbolo) remove material através de faíscas elétricas controladas — não ferramentas de corte. Um eletrodo conformado gradualmente “afunda” na peça de trabalho, reproduzindo sua geometria inversa através de erosão por faísca. Nenhum contato mecânico ocorre entre o eletrodo e a peça de trabalho.
Três elementos fazem isso funcionar: o eletrodo (tipicamente grafite ou cobre, usinado na forma inversa da cavidade), a peça de trabalho (qualquer material eletricamente condutivo — aço endurecido, metal duro, titânio), e fluido dielétrico (óleo EDM que isola até a ruptura da tensão, depois remove detritos e estabiliza as faíscas).
Como não há força de corte, as máquinas de eletroerosão por penetração EDM usinam aços-ferramenta endurecidos a HRC 55–62+ sem deflexão da ferramenta, vibração ou imprecisão relacionada ao desgaste. Isso torna o EDM essencial para cavidades de moldes, cantos internos afiados, nervuras profundas e características que as ferramentas de fresamento CNC fisicamente não conseguem acessar.
Como Funciona o Processo de Eletroerosão por Penetração EDM
O eletrodo e a peça de trabalho se conectam a uma fonte de energia com um pequeno intervalo mantido entre eles — tipicamente 0,01–0,05 mm. Quando a tensão se acumula o suficiente para romper o isolamento do fluido dielétrico, uma faísca controlada se forma. Cada faísca gera temperaturas localizadas de 8.000–12.000°C, instantaneamente derretendo e vaporizando uma quantidade microscópica de material da peça de trabalho.
Isso acontece milhares de vezes por segundo. Cada faísca cria uma cratera minúscula. Faíscas repetidas gradualmente reproduzem a forma do eletrodo na peça de trabalho. O fluido dielétrico continuamente remove partículas erodidas do intervalo, prevenindo o acúmulo de detritos que desestabilizaria o processo.
A sequência segue um padrão claro: geração de faísca → aquecimento localizado → ejeção de material → formação de superfície. Como o eletrodo carrega a geometria inversa, a peça de trabalho assume a forma exata da cavidade conforme o eletrodo avança.
Parâmetros-Chave do Processo
Corrente de descarga controla a energia da faísca. Corrente mais alta remove material mais rápido, mas produz superfícies mais rugosas. Corrente mais baixa proporciona acabamentos finos em velocidade mais lenta. O desbaste tipicamente usa corrente alta; o acabamento usa configurações progressivamente mais baixas.
Duração do pulso determina quanto tempo cada faísca dura. Pulsos curtos (1–10 µs) criam pequenas crateras e superfícies lisas. Pulsos mais longos aumentam a taxa de remoção, mas tornam a superfície mais rugosa.
Intervalo de faísca (0,01–0,05 mm) deve permanecer estável. Muito pequeno causa curtos-circuitos. Muito grande reduz a energia da faísca e desestabiliza a usinagem. Máquinas modernas usam posicionamento do eletrodo controlado por servo para manter o intervalo automaticamente.
Pressão de lavagem impulsiona o fluxo dielétrico através do intervalo. A lavagem adequada remove detritos, previne faíscas instáveis e mantém a precisão. Em nossa experiência no chão de fábrica, a lavagem insuficiente é a causa mais comum de defeitos superficiais e deriva dimensional no trabalho de EDM — é o parâmetro que os operadores mais frequentemente subestimam.
Com parâmetros otimizados, as máquinas modernas de eletroerosão por penetração EDM alcançam tolerância de ±0,005–0,01 mm e acabamento superficial de Ra 0,4–1,6 µm em passes de acabamento.
Materiais do Eletrodo
| Material | Pontos fortes | Melhor para |
|---|---|---|
| Grafite | Alta resistência térmica, baixo desgaste no desbaste, fácil de usinar | Cavidades grandes, EDM de desbaste a semiacabamento |
| Cobre | Excelente condutividade, faíscas estáveis, acabamento liso | Acabamento de precisão, cavidades com detalhes finos |
| Cobre–tungstênio | Desgaste muito baixo, alta estabilidade dimensional | Micro EDM, características de precisão, arestas afiadas |
A maioria dos fluxos de trabalho de EDM usa múltiplos eletrodos em sequência — grafite para desbaste, cobre para acabamento. Essa abordagem equilibra velocidade com qualidade superficial. Com base em nossos dados de produção, uma sequência de três eletrodos (grafite de desbaste → grafite de semiacabamento → cobre de acabamento) tipicamente alcança Ra 0,8 µm ou melhor, mantendo o custo do eletrodo 30–40% abaixo de uma abordagem totalmente em cobre.
Precisão e Acabamento Superficial
| Parâmetro | Intervalo típico |
|---|---|
| Tolerância dimensional | ±0,005–0,01 mm |
| Tamanho mínimo de característica | 0,1–0,2 mm |
| Rugosidade superficial (desbaste) | Ra 3,2–6,3 µm |
| Rugosidade superficial (acabamento) | Ra 0,4–1,6 µm |
| Acabamento ultrafino | Ra 0,1–0,2 µm |
A precisão depende da compensação de desgaste do eletrodo (máquinas modernas ajustam automaticamente), controle estável do intervalo de faísca e estratégias de múltiplos passes — EDM de desbaste → semiacabamento → acabamento fino. Cada passe aperta a precisão e melhora a qualidade superficial.
Como o EDM não gera forças de corte, ele lida com nervuras finas, cavidades profundas e cantos internos afiados sem deflexão — características que seriam impossíveis de usinar com precisão com ferramentas de fresamento em aço endurecido.
EDM por Penetração vs. EDM a Fio
| Recurso | EDM por Penetração | Arame EDM |
|---|---|---|
| Ferramenta | Eletrodo de formato (grafite/cobre) | Fio fino (normalmente latão) |
| Geometria | Cavidades 3D e características internas | Perfis 2D e cortes passantes |
| Preparação do eletrodo | Eletrodo personalizado necessário | Sem eletrodo personalizado |
| Melhor para | Cavidades de molde, nervuras profundas, cantos vivos | Perfis de punção, placas de precisão, engrenagens |
Use EDM de penetração quando a geometria é uma cavidade cega, forma interna complexa ou característica que exige cantos vivos em aço temperado. Use fio EDM ao cortar toda a espessura da peça ao longo de um perfil 2D.
Na maioria das oficinas de moldes, ambos os processos trabalham em conjunto. O fio EDM corta insertos e perfis. O EDM de penetração cria cavidades internas detalhadas. Combinar ambos com fresamento CNC proporciona o fluxo de trabalho mais eficiente para ferramental complexo.
Aplicações em Fabricação de Moldes
Moldes de Injeção
Características complexas de cavidades — nervuras estreitas (0,5–1,0 mm), bolsões profundos (30–50 mm), cantos internos vivos (R0,1–R0,3 mm) — que as fresas CNC não conseguem alcançar. Eletrodos de grafite ou cobre reproduzem essas características em aço temperado H13 ou SKD61 com tolerâncias apertadas e textura superficial consistente.
Moldes de Fundição sob Pressão
Moldes de fundição sob pressão de alumínio, magnésio e zinco exigem cavidades temperadas com geometria intrincada e superfícies de separação complexas. O EDM lida com interseções profundas de canais de resfriamento e detalhes finos que o fresamento deixa inacabados.
Estampos de Conformação
Punções de aço ferramenta temperado, ranhuras estreitas e características de precisão para conformação metálica. O EDM elimina preocupações com desgaste de ferramentas de corte em materiais acima de HRC 55.
Fluxo de trabalho prático: Em projetos que entregamos, o fresamento CNC remove 85–95% do material, depois o EDM de penetração finaliza as características que o fresamento não consegue alcançar — cantos vivos, nervuras profundas e detalhes finos. Essa combinação minimiza o tempo total de usinagem enquanto alcança a precisão que essas aplicações exigem.
Estrutura de Custos
O EDM custa mais por hora do que o fresamento convencional devido à remoção de material mais lenta e consumíveis adicionais.
| Fator de custo | Impacto |
|---|---|
| Fabricação de eletrodos | Eletrodos personalizados devem ser usinados primeiro — frequentemente múltiplos por cavidade |
| Tempo de usinagem | Taxa de remoção mais lenta do que o fresamento — especialmente em passes de acabamento |
| Fluido dielétrico | Consumo contínuo mais manutenção do sistema de filtragem |
| Eletricidade | Descarga elétrica sustentada durante toda a usinagem |
O tempo de usinagem domina o custo do EDM. Cavidades de molde complexas que exigem passes de desbaste, semiacabamento e acabamento com múltiplos eletrodos podem levar de 10 a 40 horas por cavidade. No entanto, para características que não podem ser fresadas com CNC — cantos internos vivos em aço temperado, nervuras estreitas profundas, microcaracterísticas — o EDM não é um processo alternativo. É a única opção prática.
Conclusão
Uma máquina de EDM de penetração remove material por meio de erosão por faísca usando eletrodos de formato, produzindo cavidades internas complexas, cantos vivos e características de precisão em materiais temperados que o fresamento CNC não consegue alcançar. A qualidade do processo depende dos parâmetros de descarga, seleção do eletrodo e controle de lavagem. Com otimização adequada, o EDM moderno alcança tolerância de ±0,005–0,01 mm e acabamento Ra 0,4–1,6 µm — essencial para moldes de injeção, moldes de fundição sob pressão e ferramental de precisão.
Para fabricantes de moldes, o EDM é mais econômico quando combinado com o fresamento CNC em um fluxo de trabalho integrado — fresamento para remoção em massa, EDM para as características que o exigem. Precisa de ajuda com fabricação de moldes que requer capacidade de EDM de penetração? [Entre em contato com nossa equipe de engenharia] para revisão de projeto de molde, planejamento de eletrodos e suporte de ferramental de precisão.
Perguntas frequentes
O que é uma máquina de EDM de penetração?
Uma máquina que remove material por meio de faíscas elétricas controladas entre um eletrodo de formato e uma peça condutiva. O eletrodo gradualmente penetra na peça, reproduzindo sua geometria inversa. Nenhum corte mecânico ocorre — tornando-a ideal para aços temperados, cavidades complexas e características que ferramentas CNC não conseguem alcançar.
Quão precisa é a EDM de penetração?
Tolerância típica: ±0,005–0,01 mm. O acabamento superficial varia de Ra 3,2–6,3 µm (desbaste) a Ra 0,4–1,6 µm (acabamento), com acabamento ultrafino alcançando Ra 0,1–0,2 µm. A precisão depende da compensação de desgaste do eletrodo, controle do gap de faísca e estratégias de acabamento multipasse.
Quais materiais a EDM de penetração pode usinar?
Qualquer material eletricamente condutivo — aços ferramenta temperados (H13, SKD61 a HRC 55–62+), carboneto de tungstênio, ligas de titânio, aços inoxidáveis e ligas de cobre. O EDM é especialmente valioso para materiais duros demais para ferramentas de corte convencionais.
Qual é a diferença entre EDM de penetração e EDM de fio?
O EDM de penetração usa eletrodos de formato para criar cavidades 3D e características internas. O EDM de fio usa um fio fino para cortar perfis 2D através de toda a espessura da peça. O EDM de penetração é adequado para cavidades de molde e características cegas. O EDM de fio é adequado para perfis de punção e cortes passantes.
Quanto custa a usinagem com EDM de penetração?
Mais alto por hora do que o fresamento CNC devido a taxas de remoção mais lentas e preparação de eletrodos personalizados. Máquinas de nível básico custam $50.000–$80.000; sistemas industriais de alta precisão custam $120.000–$300.000+. O custo por peça depende da complexidade da cavidade, número de eletrodos e acabamento superficial exigido. Para características que o fresamento não consegue produzir, o custo do EDM é justificado pela capacidade — não comparado com alternativas.


