
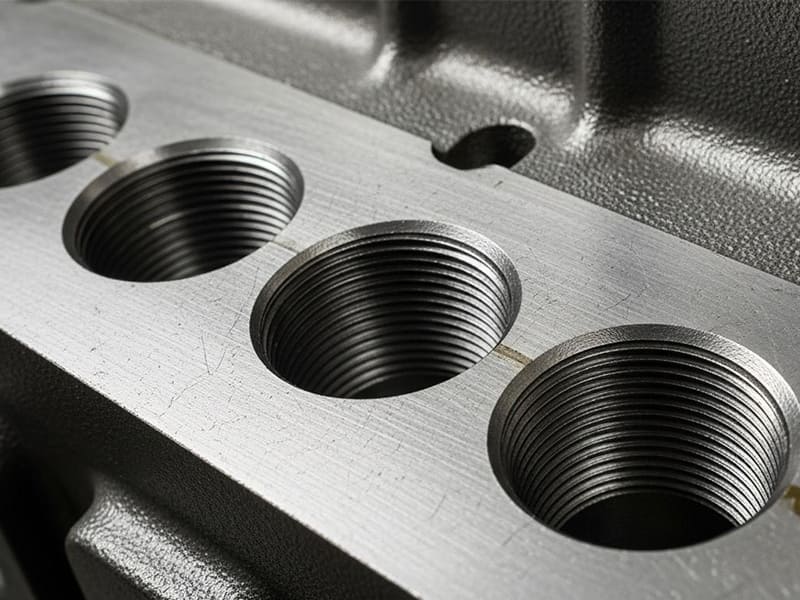
Um furo rosqueado que espanou na primeira montagem, um macho cego que para 2 mm antes da rosca utilizável, uma chamada no desenho sem a classe de rosca — esses são problemas que vemos semanalmente na produção CNC. São evitáveis, mas continuam acontecendo porque furos rosqueados são tratados como características simples em vez de decisões de engenharia funcionais.
Este artigo aborda o furo rosqueado como um sistema de engenharia completo: o que é, como é feito, como especificá-lo corretamente em desenhos, como a escolha do material afeta o projeto e onde ocorrem erros comuns. Seja você um engenheiro de projeto escrevendo especificações, um maquinista programando ciclos de rosqueamento ou um gerente de compras revisando cotações de fornecedores, o objetivo aqui é ajudá-lo a acertar os furos rosqueados na primeira vez — e evitar o retrabalho, o refugo e as falhas de montagem que surgem quando eles são feitos incorretamente.
O Que É um Furo Rosqueado?
Definição Formal
Um furo rosqueado é um furo com rosca interna criada por meio de uma operação de rosqueamento. O processo utiliza uma ferramenta de macho para cortar ou conformar roscas dentro de um furo pré-perfurado, produzindo uma rosca interna que se acopla diretamente a um parafuso ou pino de fixação do padrão de rosca correspondente.
Funcionalmente, um furo rosqueado aceita um elemento de fixação sem exigir uma porca. A carga é transferida do elemento de fixação para o material base através do engajamento da rosca. Isso torna os furos rosqueados fundamentais para montagens compactas, locais de fixação cegos e projetos modulares onde o acesso é limitado a um lado da peça.
Furo Rosqueado vs. Furo Simples vs. Furo Roscado
Esses termos aparecem constantemente em desenhos de engenharia, e confundi-los causa problemas reais.
A furo simples (furo de passagem) não tem rosca. Permite que um parafuso ou pino passe livremente. A carga é suportada por uma porca ou componente roscado em outra parte da montagem.
A furo roscado é qualquer furo com rosca interna, independentemente de como essas roscas foram produzidas — rosqueamento com macho, fresamento de rosca ou insertos todos se qualificam.
O termo furo rosqueado indica especificamente roscas criadas por rosqueamento com macho. Essa distinção é importante porque o rosqueamento tem implicações específicas para a profundidade alcançável, adequação do material, qualidade da rosca e custo. Quando um engenheiro escreve “furo rosqueado” em um desenho, ele está comunicando não apenas geometria, mas um método de fabricação esperado e um envelope de desempenho.
Como É Feito um Furo Rosqueado? Processo Passo a Passo
Passo 1: Perfuração do Furo Piloto e Cálculo do Tamanho
Todo furo rosqueado começa com um furo piloto. Seu tamanho é uma decisão de engenharia — não um palpite do chão de fábrica. O diâmetro da broca de rosqueamento determina a porcentagem de engajamento da rosca, o que afeta diretamente a resistência ao espanamento, o torque de rosqueamento e a vida útil da ferramenta.
Um furo piloto muito pequeno aumenta o torque de corte e eleva o risco de quebra do macho. Um muito grande reduz o engajamento da rosca e diminui a capacidade de carga. Na prática, a maioria dos engenheiros busca 60–75% de engajamento de rosca para metais, equilibrando resistência e manufaturabilidade. É por isso que as tabelas de brocas de rosqueamento são baseadas na geometria da rosca (passo e diâmetro menor) em vez da preferência do operador.
| Tamanho da Rosca | Passo (mm) | Broca para Macho (mm) | Rosca Aprox. % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Acertar esse cálculo desde o início previne falhas posteriores e variabilidade de lote na produção CNC.
Passo 2: Métodos de Rosqueamento e Seleção de Ferramentas
Furos rosqueados podem ser feitos por rosqueamento manual ou rosqueamento CNC. O rosqueamento manual oferece flexibilidade para baixos volumes ou retrabalho, mas sofre de inconsistência de alinhamento. O rosqueamento CNC garante coaxialidade, controle de profundidade repetível e qualidade de rosca consistente — crítico para montagens de precisão.
Dois tipos principais de ferramentas realizam o trabalho:
Machos de corte removem material para formar roscas. Funcionam em uma ampla variedade de materiais e são adequados tanto para furos cegos quanto passantes quando a evacuação de cavacos é gerenciada adequadamente.
Machos de conformação (também chamados de machos de rolamento) deslocam material plasticamente sem produzir cavacos. Criam roscas mais resistentes em metais dúcteis como o alumínio 6061 devido ao encruamento e ao fluxo contínuo de grãos. No entanto, exigem dimensionamento preciso do furo piloto e geram torque mais alto. Machos de conformação não funcionam em materiais frágeis como ferro fundido.
Com base na nossa experiência no chão de fábrica, a escolha entre machos de corte e de conformação depende de três fatores: ductilidade do material, tipo de furo (passante vs. cego) e requisitos de tolerância.
Passo 3: Lubrificação, Controle de Cavacos e Qualidade da Rosca
A lubrificação controla o atrito, o calor e o acabamento superficial durante o rosqueamento. O fluido de corte deve corresponder ao material. O alumínio requer lubrificantes que previnam a formação de aresta postiça. Os aços se beneficiam de aditivos EP de alta pressão. Os aços inoxidáveis exigem inundação consistente para combater o encruamento. Lubrificação inadequada acelera o desgaste da ferramenta e degrada a forma da rosca.
O controle de cavacos é igualmente crítico — especialmente em furos cegos. Cavacos presos causam rasgamento da rosca, roscas sobredimensionadas ou quebra do macho. Na produção CNC, ciclos de rosqueamento com pica-pica e geometrias de macho com canal helicoidal mitigam esse risco. Com base nos nossos dados de produção, a mudança de machos de canal reto para canal helicoidal em furos cegos reduziu nossa taxa de quebra de macho em aproximadamente 40% em trabalhos com alumínio e aço carbono.
Conclusão: Um furo rosqueado é tão confiável quanto a disciplina de processo por trás dele. Dimensionamento correto da broca, seleção adequada do macho e lubrificação controlada juntos entregam roscas internas consistentes e de alta qualidade.
Quais Tipos de Furos Rosqueados São Comumente Usados?
Furos Rosqueados Passantes vs. Furos Rosqueados Cegos
Furos rosqueados passantes se estendem completamente através da peça. Geralmente são mais fáceis de usinar porque os cavacos são evacuados livremente, reduzindo o risco de quebra do macho e permitindo maior confiabilidade do processo. Furos passantes são preferidos sempre que o acesso pelo lado oposto é aceitável.
Furos rosqueados cegos param em uma profundidade especificada sem atravessar. São comuns em montagens compactas e projetos vedados, mas exigem controle de profundidade mais rigoroso. Os engenheiros devem especificar uma folga segura entre a profundidade da rosca completa e o fundo do furo para evitar interferência da ferramenta e roscas incompletas.
Uma armadilha comum que vemos: projetistas especificando profundidade do furo cego igual à profundidade de rosca necessária, sem considerar o comprimento do chanfro do macho (tipicamente 2–3 passos) e o espaço para cavacos. O resultado é 2–4 roscas utilizáveis a menos do que o desenho indica. Sempre adicione pelo menos 3 passos de folga além da profundidade de rosca completa necessária.
Padrões de Rosca Métrica vs. Unificada
Furos roscados também se dividem por padrão de rosca, o que afeta diretamente a compatibilidade de fixadores e o fornecimento global.
Roscas métricas (série M) seguem os padrões ISO 261/ISO 965 e dominam na Europa, Ásia e na maioria da manufatura global. A designação inclui diâmetro e passo (ex.: M8 × 1,25).
Roscas unificadas (UNC/UNF) conforme ASME B1.1 são padrão na América do Norte. UNC usa passo grosso para fixação geral. UNF fornece passo mais fino para maior capacidade de tração ou resistência à vibração.
Na manufatura transfronteiriça, misturar padrões causa erros de montagem, atrasos no fornecimento e falhas em campo. A especificação clara nos desenhos — não apenas o diâmetro, mas o passo e o padrão — previne esses problemas.
Como Especificar Furos Roscados em Desenhos de Engenharia
Chamadas e Símbolos
Chamadas claras garantem que um furo roscado seja fabricado e inspecionado conforme o pretendido. Uma chamada métrica típica como M6 × 1 – 6H – 10 prof transmite:
- M6: Diâmetro nominal da rosca
- × 1: Passo da rosca (1,0 mm)
- 6H: Classe de tolerância de rosca interna
- 10 prof: Requisito de profundidade total da rosca
Omitir qualquer elemento convida a erros de interpretação. Por exemplo, especificar o diâmetro sem o passo assume um padrão que pode variar conforme a norma. Omitir a profundidade pode levar a um engajamento insuficiente da rosca em furos cegos. Bons desenhos eliminam a ambiguidade ao declarar o passo, a classe e a profundidade explicitamente.
Classe de Rosca, Tolerâncias e Ajuste
A classe de rosca define a tolerância admissível e o ajuste entre roscas correspondentes. Nos sistemas métricos ISO, 6H é a classe de rosca interna mais comum conforme a ISO 965, proporcionando um ajuste equilibrado para fixação geral. A rosca externa correspondente é tipicamente 6g.
Nos sistemas Unified conforme ASME B1.1, as roscas internas são geralmente Classe 2B, emparelhadas com externas Classe 2A. Classes mais apertadas aumentam a capacidade de carga e a precisão posicional, mas também elevam o torque de roscamento e a sensibilidade à montagem.
Selecionar a classe correta é uma decisão de projeto ligada à confiabilidade da montagem — não apenas à conformidade com normas.
Considerações GD&T para Furos Roscados
Para montagens de precisão, a geometria da rosca por si só não é suficiente. Controles GD&T conforme ASME Y14.5 ou ISO 1101 definem como o furo roscado se relaciona com o resto da peça:
- Tolerância de posição garante que o eixo da rosca se alinhe com as características correspondentes
- Coaxialidade é importante quando as roscas interfaceiam com rolamentos ou componentes concêntricos
- Perpendicularidade controla o alinhamento da rosca em relação aos planos de referência, reduzindo o risco de roscamento cruzado
Esses controles são especialmente importantes quando múltiplos furos roscados devem montar de forma consistente em todos os lotes de produção.
| Padrão | Classe Comum | Utilização típica |
|---|---|---|
| Métrico ISO | 6H | Engenharia geral |
| Métrico ISO | 5H / 4H | Precisão, folga limitada |
| Unificado | 2B | Fixação de uso geral |
Como o Material Afeta o Projeto de Furos Roscados
Furos Roscados em Alumínio
O alumínio é um dos materiais mais fáceis de roscar. Forças de corte baixas e boa evacuação de cavacos permitem alta produtividade e qualidade de rosca estável. No entanto, a menor resistência ao cisalhamento do alumínio o torna mais propenso ao espanamento da rosca quando as margens de projeto são apertadas.
A variável chave é o comprimento de engajamento da rosca. Uma diretriz comum recomenda 1,5× o diâmetro nominal do parafuso em alumínio para obter transferência de carga confiável. Engajamento mais curto arrisca o arrancamento; profundidade excessiva adiciona tempo de ciclo sem benefício significativo de resistência. Para o alumínio 6061, machos de conformação frequentemente produzem resultados superiores — roscas mais resistentes com melhor acabamento superficial — desde que o dimensionamento do furo piloto seja preciso.
Furos Roscados em Aço e Aço Inoxidável
O aço e o aço inoxidável proporcionam resistência de rosca muito maior, permitindo engajamento mais curto — frequentemente 1,0× o diâmetro para aços carbono sob cargas típicas. Isso torna o aço ideal para conexões compactas de alta carga.
O trade-off é a usinabilidade. Maior dureza aumenta o torque de roscamento e eleva o risco de quebra do macho, particularmente em furos cegos. Aços inoxidáveis como o 316L adicionam um desafio de endurecimento por deformação que exige controle preciso de velocidade, lubrificação consistente e ferramentas afiadas. Em nossa produção CNC, executamos roscamento rígido com estratégias de profundidade conservadoras e reduzimos a velocidade de corte em 30–40% em relação ao aço carbono para manter a consistência no inoxidável.
Furos Roscados em Plásticos
Em plásticos, o projeto de furos roscados muda da resistência para a confiabilidade a longo prazo. O roscamento direto funciona para aplicações de baixa carga, mas a fluência e a relaxação de tensões podem soltar as roscas ao longo do tempo. Para montagem repetida ou cargas moderadas a altas, insertos roscados (latão termofixado ou moldado) são a melhor solução.
Além disso, o aperto excessivo pode deformar permanentemente as roscas plásticas — mesmo quando a montagem inicial parece bem. Sempre especifique limites de torque nos desenhos para furos roscados em plástico.
| Material | Maquinabilidade | Resistência da Rosca | Diretriz de Projeto |
|---|---|---|---|
| Alumínio 6061 | Excelente | Moderado | Engajamento de ~1,5× o diâmetro |
| Aço carbono | Moderado | Alto | Engajamento de ~1,0× o diâmetro |
| Aço Inoxidável 316L | Difícil | Alto | Lubrificação + controle de velocidade críticos |
| Plásticos de engenharia | Fácil | Baixo-moderado | Use insertos para durabilidade |
Furo Roscado vs. Outros Métodos de Roscamento
A roscagem por macho é o padrão, mas nem sempre é a melhor resposta. A fresagem de roscas e a conformação de roscas oferecem vantagens dependendo da precisão, do material e do volume de produção.
Furos Roscados por Macho vs. Fresagem de Roscas
A roscagem por macho se destaca no tempo de ciclo e na simplicidade para tamanhos de rosca padrão em metais dúcteis. No entanto, é específica para cada tamanho (um macho por tamanho de rosca) e menos tolerante em materiais duros ou furos cegos profundos.
A fresagem de roscas utiliza interpolação helicoidal em uma fresa CNC. Uma única ferramenta pode produzir múltiplos diâmetros e passos. Também lida com roscas parciais ou interrompidas e reduz o risco de quebra em materiais duros ou frágeis. A desvantagem é o maior tempo de ciclo e a complexidade de programação. Para roscas padrão em altos volumes, a roscagem por macho vence em custo. Para materiais duros ou produção flexível, a fresagem de roscas conquista seu espaço.
Furos Roscados por Macho vs. Conformação de Roscas
A conformação de roscas desloca o material em vez de cortá-lo. O resultado são roscas mais resistentes com melhor resistência à fadiga — sem cavacos, fluxo de grão contínuo e flancos endurecidos por trabalho. Isso torna a conformação por macho ideal para furos cegos em materiais dúcteis como o alumínio.
No entanto, a conformação exige furos-piloto precisos e gera torque mais alto. Não funciona em materiais frágeis e oferece ajuste de tolerância limitado em comparação com o corte. Em nossa experiência, a conformação por macho oferece os melhores resultados em alumínio 6061 e aço doce, mas evitamos completamente para aço inoxidável 316L e ferro fundido.
| Método | Força | Precisão | Flexibilidade | Melhor caso de utilização |
|---|---|---|---|---|
| Roscagem por corte | Moderado | Bom | Baixo | Roscas padrão, CNC geral |
| Conformação por macho | Alto | Bom | Baixo | Metais dúcteis, furos cegos |
| Fresamento de roscas | Moderado-Alto | Excelente | Muito elevado | Materiais duros, tolerâncias apertadas |
Erros Comuns de Projeto e Fabricação
Furos roscados por macho falham muito mais frequentemente por suposições de projeto do que por defeitos de ferramentas. Aqui estão os problemas mais evitáveis que encontramos na produção CNC.
Profundidade insuficiente do macho em furos cegos. Os projetistas equiparam “profundidade do furo” com “rosca utilizável”, ignorando o chanfro do macho e o espaço para cavacos. A solução: sempre adicione pelo menos 3 comprimentos de passo além da profundidade de rosca completa necessária.
Comprimento de engajamento de rosca inadequado. Usar uma regra para todos os materiais leva ao espanamento em alumínio e ao superdimensionamento em aço. Combine o comprimento de engajamento com o material — 1,5× o diâmetro para alumínio, 1,0× para aço.
Tamanho incorreto do furo-piloto. Muito pequeno significa maior torque e risco de quebra. Muito grande reduz a área de cisalhamento da rosca. Este é um requisito geométrico das tabelas de brocas para macho, não uma preferência da oficina.
Ignorar o comportamento específico do material. O alumínio agarra. O inoxidável endurece por trabalho. Os plásticos sofrem fluência. Cada um exige parâmetros de roscagem, comprimentos de engajamento e limites de torque diferentes.
Falta de revisão DFM. Profundidades inacessíveis, furos cegos desnecessários, padrões de rosca mistos e chamadas incompletas aumentam o custo e o risco sem adicionar função.
| Erro | Consequência Típica |
|---|---|
| Macho cego raso | Roscas incompletas, risco de arrancamento |
| Engajamento curto | Espanamento da rosca sob carga |
| Tamanho de broca errado | Quebra do macho ou roscas fracas |
| Material ignorado | Agarrão, fluência, falha prematura |
| Sem revisão DFM | Retrabalho, refugo, atrasos na entrega |
Onde os Furos Roscados por Macho São Usados em Aplicações de Engenharia?
Montagens Mecânicas e Invólucros
Furos roscados por macho são fundamentais para fixação mecânica onde a compacidade e a repetibilidade importam. Estruturas de máquinas, carcaças, suportes e invólucros eletrônicos todos dependem deles. Eles permitem que componentes sejam fixados sem porcas ou acesso pela parte traseira, simplificando a sequência de montagem e possibilitando projetos modulares.
Automotivo e Equipamentos Industriais
Na indústria automotiva e de máquinas industriais, furos roscados por macho suportam conexões de alto volume e com carga. Blocos de motor, carcaças de transmissão, dispositivos e equipamentos de automação dependem deles para transferência de torque confiável e precisão posicional. A escolha do material e o comprimento de engajamento são especialmente críticos aqui — vibração, ciclos térmicos e cargas de serviço sustentadas estressam as roscas internas ao longo do tempo.
Aeroespacial e Componentes de Precisão
Aplicações aeroespaciais impõem os requisitos mais rigorosos aos furos roscados por macho. A sensibilidade ao peso exige comprimentos de engajamento otimizados. O controle de tolerância requer GD&T conforme ASME Y14.5 ou ISO 1101 na posição e orientação da rosca. Furos roscados por macho em componentes aeroespaciais são frequentemente combinados com insertos Helicoil, especificações de torque controlado e inspeções com calibradores de rosca (passa/não passa conforme ASME B1.3M) para garantir confiabilidade a longo prazo.
Conclusão
Um furo roscado por macho é uma característica funcional de engenharia — não um simples furo perfurado com roscas adicionadas. Ele desempenha um papel direto na transferência de carga, confiabilidade de montagem e desempenho da junta a longo prazo. Práticas corretas de projeto e usinagem — incluindo dimensionamento adequado do furo-piloto, engajamento de rosca adequado ao material, métodos de roscagem apropriados e chamadas completas no desenho — determinam se um furo roscado por macho funciona conforme o pretendido ou se torna uma fonte de falhas.
Acertar esses detalhes desde a fase de projeto elimina as causas mais comuns de espanamento de rosca, quebra de macho e retrabalho de montagem. Quando o comportamento do material, a capacidade do processo e os requisitos funcionais se alinham, furos roscados por macho oferecem conexões confiáveis e repetíveis em qualquer volume de produção. Precisa de ajuda para especificar furos roscados por macho para seu próximo projeto CNC? [Entre em contato com nossa equipe de engenharia] para revisão DFM e suporte de usinagem de precisão.
Perguntas frequentes
Qual é a diferença entre um furo roscado por macho e um furo com rosca?
Um furo com rosca é qualquer furo com roscas internas, independentemente do método de produção. Um furo roscado por macho significa especificamente roscas criadas por uma operação de roscagem — seja roscagem por corte ou conformação. Essa distinção importa porque a roscagem por macho impõe limites específicos à profundidade alcançável, adequação do material e custo em comparação com fresagem de roscas ou insertos.
Qual deve ser a profundidade de um furo roscado por macho?
A profundidade depende do engajamento de rosca necessário, não apenas do comprimento do parafuso. As diretrizes gerais pedem ~1,5× o diâmetro nominal em alumínio, ~1,0× em aço e mais em plásticos dependendo da carga. Para furos cegos, sempre adicione profundidade extra (pelo menos 3 comprimentos de passo) para o chanfro do macho e o espaço para cavacos. Caso contrário, o comprimento efetivo de rosca completa será menor que o especificado.
Qual é o tamanho correto da broca para macho?
O tamanho correto visa uma porcentagem específica de engajamento da rosca — comumente 60–75% para metais. As tabelas padrão de brocas de macho calculam isso a partir do passo da rosca e do diâmetro menor. Uma broca muito pequena aumenta o torque e o risco de quebra. Uma broca muito grande reduz a área de cisalhamento da rosca e a capacidade de carga. Em nossa experiência, desviar dos valores da tabela sem justificativa de engenharia é uma das causas mais comuns de falhas na roscagem.
Can you tap threads in aluminum and plastic safely?
Yes — with appropriate design adjustments. Aluminum taps easily but strips more readily, so engagement length and torque control are critical. Form taps work particularly well in aluminum 6061. Plastics can accept tapped threads for low loads, but creep and relaxation reduce long-term reliability. For repeated assembly or higher loads, heat-set threaded inserts are the preferred solution.
When should you use thread inserts instead of tapped holes?
Use inserts when the base material has low thread strength (plastics, soft aluminum alloys), when threads face repeated assembly cycles, or when higher load capacity and wear resistance are required. Helicoil or key-locking inserts also recover damaged threads and standardize fastener interfaces across different base materials — a common strategy in aerospace and field-serviceable equipment.


