
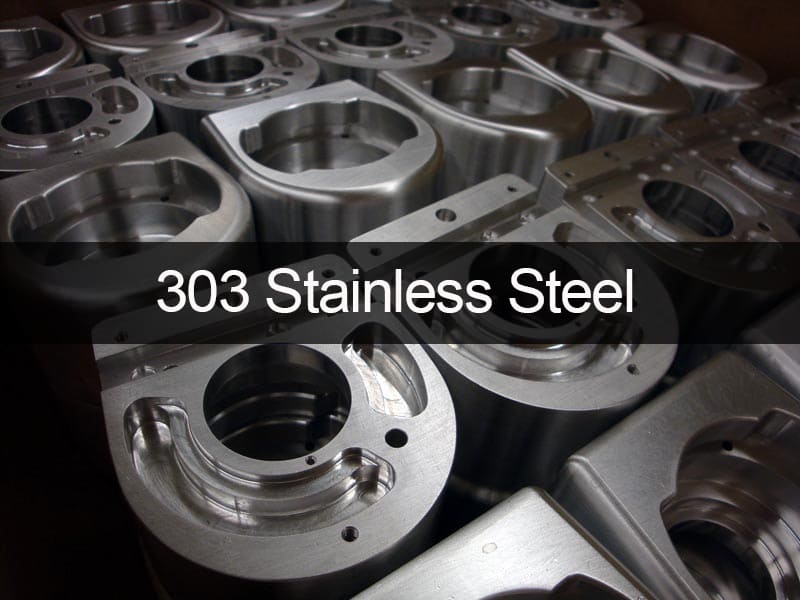
O aço inoxidável 303 (AISI 303 / UNS S30300) tem um lugar único e duradouro no fabrico moderno. É um aço inoxidável austenítico que foi propositadamente alterado para ser o melhor grau de “maquinagem livre”, apesar de isso significar perder alguma resistência à corrosão e tenacidade mecânica. Este compromisso não é um problema; é a razão de engenharia pela qual o 303 ainda é amplamente utilizado na maquinagem CNC de aço inoxidável.
O 303 não é escolhido por ser a liga mais forte ou mais resistente à corrosão de um ponto de vista de engenharia. É escolhida porque funciona muito bem com máquinas. O 303 produz aparas curtas e bem controladas, utiliza menos força de corte e proporciona acabamentos de superfície mais previsíveis do que o 304 padrão, adicionando enxofre à química da liga. Isto significa tempos de ciclo mais curtos e maior vida útil da ferramenta em torneamento de grande volume, maquinagem suíça e fresagem de precisão.
No entanto, estas vantagens têm limites claros. As mesmas adições de enxofre que o tornam mais fácil de maquinar também o tornam mais difícil de soldar e menos durável. O objetivo deste artigo é explicar porque é que os engenheiros escolhem o 303 e, igualmente importante, quando é que não o devem fazer. Para utilizar o 303 corretamente em vez de o escolher apenas como opção padrão, é necessário saber como encontrar este equilíbrio.
O que é o aço inoxidável 303? O que é a definição e o posicionamento do material?
O aço inoxidável 303 é uma liga austenítica modificada que foi criada para tornar o fabrico mais eficiente. Faz parte da família da série 300 (Crómio-Níquel), mas é diferente porque foi especificamente concebida para o fabrico subtrativo.
Aço inoxidável austenítico com uma torção
O 303, tal como o 304, utiliza crómio para passivar a superfície e níquel para manter a estrutura austenítica estável. Isto torna-o resistente e não magnético (quando é recozido).
A alteração importante é a adição de enxofre (S).
-
O Mecanismo: O enxofre produz inclusões macias de sulfureto de manganês (MnS) que se espalham pela matriz metálica.
-
O resultado: Estas inclusões funcionam como quebra-cavacos e lubrificantes no interior da ferramenta durante o corte.
Onde o 303 se enquadra com os aços inoxidáveis
O 303 é uma liga feita para um fim específico, não para uso geral.
-
Vs. 304: As máquinas são 20-30% mais rápidas, mas não são tão resistentes à corrosão.
-
Vs. 316: O 316 é muito mais barato e mais fácil de trabalhar, mas não dura tanto tempo em ambientes marinhos.
-
Vs. 416: É menos suscetível de enferrujar do que os graus martensíticos de maquinagem livre (como o 416), mas não é tão duro.
Definição de engenharia: O 303 é fabricado para maquinação, não para exposição. Escolha-o quando a relação custo-eficácia e o controlo dimensional são mais importantes do que a máxima resistência ambiental.
O que existe no aço inoxidável 303?
A química do 303 é o que faz dele o que é. Não está optimizado para a pureza, mas para a forma como pode ser processado.
Tabela 1: Composição química normal (wt.%)
| Elemento | Mínimo % | Máximo % | Função de engenheiro |
| Cromo (Cr) | 17 | 19 | forma a camada passiva de óxido que protege contra a corrosão. |
| Níquel (Ni) | 8 | 10 | estabiliza a austenite e torna-a mais resistente e flexível. |
| Enxofre (S) | 0.15 | 0.35 | Principal diferenciador. Faz inclusões de MnS para quebrar lascas. |
| Manganês (Mn) | - | 2 | Combina-se com o enxofre para fazer boas inclusões. |
| Fósforo (P) | - | 0.2 | Um oligoelemento que ajuda na maquinabilidade. |
| Carbono (C) | - | 0.15 | mantido baixo para manter o material flexível. |
| Ferro (Fe) | Equilíbrio | Matriz de base. |
O custo de engenharia do enxofre
As inclusões de MnS quebram a camada contínua de óxido de crómio que protege o aço inoxidável, mas o enxofre torna o material fácil de cortar.
-
Consequência 1: A corrosão por picadas começa mais facilmente nestes pontos onde se encontram as inclusões.
-
Consequência 2: As inclusões aumentam os níveis de tensão, o que reduz a vida útil do material.
Como resultado, o enxofre provoca “fissuração a quente” durante a soldadura, o que torna o 303 quase impossível de soldar.
O que significam os números para as propriedades mecânicas e físicas
Os engenheiros devem pensar nas propriedades do 303 em termos da sua utilização: para fabricar peças torneadas, veios e acessórios precisos. É forte, mas não da mesma forma que o 304 ou o 17-4PH.
Propriedades da mecânica (condição recozida)
Tabela 2: Comparação das propriedades mecânicas
| Propriedade | Aço inoxidável 303 | Aço inoxidável 304 | Interpretação de engenharia |
| Resistência à tração | ~620 MPa (90 ksi) | ~515 MPa (75 ksi) | O 303 é um pouco mais forte no estado recozido porque tem enxofre e fósforo. |
| Resistência ao escoamento | ~240 MPa (35 ksi) | ~205 MPa (30 ksi) | Suficientemente bom para fixadores e estruturas que não são muito importantes. |
| Alongamento | 35-50% | 40 a 60% | Menos ductilidade. O 303 não se estica tanto antes de se partir. |
| Dureza Brinell | cerca de 160 HB | cerca de 150 HB | A dureza é praticamente a mesma e as máquinas funcionam bem sem serem demasiado moles ou pegajosas. |
| Limite de fadiga | Mais baixo | Mais alto | Não utilize o 303 para peças que vão estar sujeitas a muitas cargas cíclicas (vibração). |
Sugestão para o design: Não utilize o 303 para peças que vão ser dobradas ou moldadas a frio. As peças também irão rachar quando se dobrarem devido às inclusões que partem as aparas.
Porque é que o aço inoxidável 303 funciona tão bem (do ponto de vista do CNC)
O aço inoxidável 303 é o padrão de “maquinabilidade” na família austenítica do fabrico CNC.
Controlo e estabilidade das pastilhas
-
304/316 Comportamento: Estas ligas produzem limalhas longas, fibrosas e duras que se assemelham a “ninhos de pássaros” e que envolvem a ferramenta e a peça de trabalho. Isto significa que tem de parar frequentemente. Endurecem rapidamente quando se trabalha com elas.
-
303 Comportamento: As inclusões de MnS fazem com que a lasca se parta em pequenos cachos, fáceis de manusear. Isto torna possível:
-
Operação contínua e automatizada, especialmente em tornos suíços.
-
Menor acumulação de calor na aresta de corte.
-
Menos força necessária para cortar.
-
Vida útil da ferramenta e acabamento da superfície
As aparas partem-se facilmente e o enxofre actua como um “lubrificante” interno, pelo que as ferramentas podem durar três a cinco vezes mais em 303 do que em 304.
O 303 produz naturalmente um acabamento mais suave e mate, sem o rasgão ou a escoriação que ocorre com o 304. Mantém consistentemente tolerâncias apertadas (por exemplo, ±0,01mm) em grandes séries de produção.
Tabela 3: Classificação da maquinabilidade (AISI B1112 = 100%)
| Liga metálica | Classificação % | Carácter da ficha | Aplicação típica |
| 303 | 75% | Pequeno e frágil | Transformar muitas coisas ao mesmo tempo |
| 304 | 45% | Longo, fibroso | Fabrico geral |
| 316 | 40% | Duro e fibroso | Peças para utilização marítima |
| 17-4PH | 50% | Médio, duro | Eixos com muita força |
Diretrizes de maquinagem CNC em aço inoxidável 303
O 303 é indulgente, mas afinar o processo pode poupar muito dinheiro.
1. Escolher as ferramentas corretas
-
Carbureto: As ferramentas de metal duro normais sem revestimento ou com revestimento de TiAlN funcionam muito bem.
-
Geometria: Para cortar o metal de forma limpa, utilize ângulos de inclinação positivos.
-
Nitidez: Para evitar o endurecimento por trabalho, mantenha as suas ferramentas afiadas. No entanto, o 303 endurece muito menos do que o 304.
2. Definições de corte
-
Velocidade: O 303 pode ser executado a velocidades de superfície (SFM) mais elevadas do que o 304, o que significa que se pode fazer mais.
-
Líquido de refrigeração: O líquido de refrigeração a alta pressão é útil, mas não tão importante como no caso do 304, porque as aparas saem facilmente. O óleo é frequentemente utilizado na maquinagem suíça para fazer com que as peças deslizem melhor.
3. Torneamento e fresagem
-
Virar: O 303 é ótimo para tornear. A maquinagem suíça é o material padrão para peças torneadas com pequenos diâmetros e formas complexas, como parafusos, pinos e casquilhos.
-
Fresagem: O moinho funciona bem, mas os bolsos fundos ainda podem tornar as coisas quentes.
O aço inoxidável 303 tem algumas limitações (limites críticos).
As vantagens e desvantagens da engenharia para o 303 são muito claras. Se for mal utilizado, pode causar uma falha enorme.
1. Menor resistência à corrosão
As inclusões de enxofre fazem pequenas rupturas na superfície.
O 303 enferruja e fica com buracos muito mais rapidamente do que o 304 em ambientes húmidos, salgados ou marinhos. Muitas vezes, fica com uma flor de ferrugem “gengibre”.
Restrição: Não utilizar o 303 em ferragens marítimas ou elementos arquitectónicos exteriores que fiquem expostos à chuva.
2. Não soldável
Não soldar 303. A poça de fusão racha quando fica demasiado quente devido ao elevado teor de enxofre. A junta fica fraca e com buracos. Tem de mudar para 304 ou 316 se precisar de soldar alguma coisa.
3. Regras e regulamentos (alimentares e médicos)
-
Qualidade alimentar: A NSF/FDA geralmente não permite o 303 para superfícies que entram em contacto com alimentos porque as inclusões de enxofre podem abrigar bactérias e poeira, dificultando a limpeza.
-
Médico: Não é frequentemente utilizado para implantes. Em termos de limpeza, é preferível utilizar o 304V ou o 316LVM (fundido a vácuo).
Um guia para escolher entre o aço inoxidável 303 e 304
Esta é a escolha mais comum de material para a realização de trabalhos CNC.
Quadro 4: Comparação entre as engenharias 303 e 304
| Recurso | Aço inoxidável 303 | Aço inoxidável 304 | Raciocínio Decisório |
| Maquinabilidade | Ótimo | Bom / Mau | Utilizar o 303 para peças grandes e difíceis de fabricar. |
| Corrosão | Bom (Interior) | Muito bom | Utilizar o 304 em ambientes húmidos ou ao ar livre. |
| Soldabilidade | Mau (Não se aproxime) | Ótimo | O 304 é ótimo para montagens soldadas. |
| Custo (parte) | Menos | Mais alto | O 303 reduz bastante o tempo de maquinagem. |
| Custo (material) | um pouco mais alto | Mais baixo | A produção mais rápida compensa o custo mais baixo do material. |
| Limpeza | Baixo | Alto | Utilizar 304 para produtos alimentares, médicos ou vácuo. |
A regra de ouro:
-
Trata-se de uma peça de aparafusamento (parafuso, porca ou acessório) que é muito utilizada? -> Utilização 303.
-
É um tanque químico ou uma caixa de chapa metálica soldada? -> Use 304.
Utilizações comuns do aço inoxidável 303
O 303 é utilizado em todo o lado em indústrias que necessitam de peças pequenas e precisas.
-
Fixadores: Porcas, cavilhas, parafusos e espaçadores.
-
Automóvel: Buchas, caixas de sensores e veios.
-
Aeroespacial: acessórios que não são críticos e partes da estrutura secundária.
-
Eletrónica: Conectores, corpos de adaptadores e caixas fresadas complicadas.
-
Indústria em geral: Corpos de válvulas, bocais e veios de bombas (para fluidos que não corroem).
Aspectos a ter em conta no acabamento da superfície e no pós-processamento
polimento
O 303 pode ser polido, mas não terá o mesmo acabamento “espelhado” que o 304 ou o 316. Quando se olha para eles de perto, as inclusões de enxofre podem parecer pequenos “grãos” ou buracos.
Passivação
Para o 303, sugere-se vivamente a passivação com ácido nítrico ou cítrico. Retira o ferro e os sulfuretos da superfície, tornando-a mais resistente à corrosão, tal como o 304. Mas para parar o “ataque de flash” nas inclusões de enxofre, são frequentemente necessários processos de passivação especiais (como alcalino-alcalino-nítrico).
Resumo - O que os engenheiros devem recordar
O aço inoxidável 303 é um material feito para o fabrico. Responde à pergunta: “Como é que fazemos rapidamente 10.000 destes?” em vez de “Como é que podemos manter isto no oceano durante 100 anos?”
Sugestões importantes:
-
Para reduzir os custos unitários, utilizar o 303 para peças torneadas CNC que não são soldadas e são fabricadas em grandes quantidades.
-
Não utilizar o 303 para trabalhos marítimos, em contacto com alimentos ou com soldaduras.
-
A passivação deve ser necessária para tirar o máximo partido das peças 303.
-
Conceção para maquinagem: Utilize a estabilidade do 303 para manter tolerâncias mais apertadas do que com o 304.
Os engenheiros podem tirar partido da velocidade do 303 sem prejudicar a qualidade do produto, certificando-se de que a escolha do material corresponde ao método de fabrico e aos limites ambientais.
Perguntas frequentes
P: O aço inoxidável 303 pode ser magnetizado?
R: Não. O 303 também é austenítico e não é magnético quando é recozido, tal como o 304. Mas depois de muito trabalho a frio (maquinagem), pode tornar-se um pouco magnético, mas não tanto como o 304.
P: O 303 fica enferrujado?
R: Não enferruja facilmente em ambientes interiores normais, mas enferruja muito mais rapidamente em ambientes húmidos, salgados ou exteriores do que o 304. A corrosão é a forma mais comum de as coisas falharem.
P: É correto utilizar o 303 em equipamento alimentar?
R: Normalmente não. As inclusões de enxofre fazem pequenos buracos que podem conter bactérias e são mais difíceis de limpar. Os aços inoxidáveis de “qualidade alimentar” mais comuns são o 304 e o 316.
P: O que faz com que o 303 não seja soldável?
R: O elevado teor de enxofre torna o cordão de soldadura “curto quente”, o que provoca fissuras à medida que arrefece. É possível colar fisicamente duas peças, mas a junta não será suficientemente forte para as manter juntas.
P: Em que é que o 303 e o 303Se diferem um do outro?
R: O 303Se utiliza selénio em vez de enxofre para ser mais fácil de trabalhar. Tem um acabamento de superfície ligeiramente melhor e pode ser trabalhado a frio, mas custa mais e é menos comum do que o 303 normal.


