
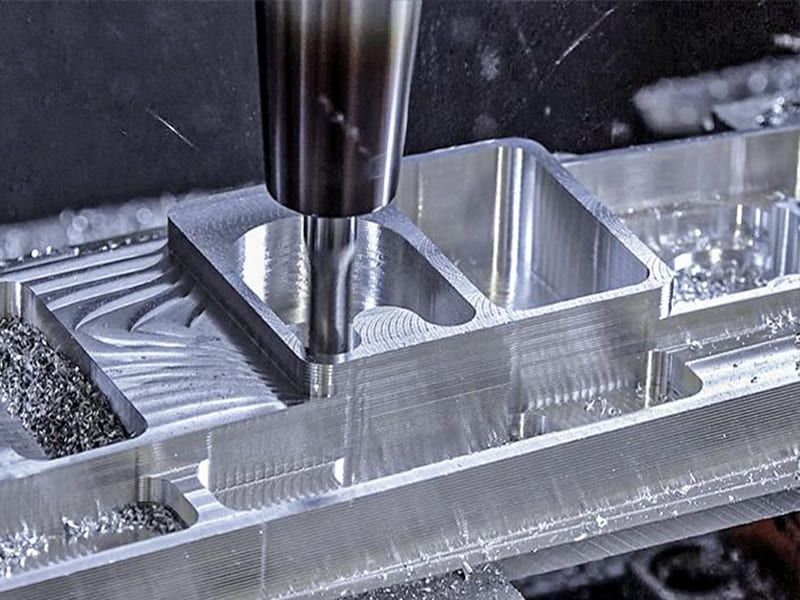
La fresatura frontale è un’operazione di lavorazione fondamentale del CNC che consente la creazione precisa di geometrie tridimensionali e costituisce la colonna portante dei moderni processi di fresatura. Il suo valore risiede nella rimozione controllata del materiale, che traduce i progetti digitali in caratteristiche precise e ripetibili.
Poiché la fresatura frontale consente di tagliare in più direzioni, è fondamentale per la realizzazione di tasche, scanalature, contorni e cavità complesse. Comprendere il funzionamento della fresatura frontale aiuta gli ingegneri a progettare componenti realizzabili, garantisce una lavorazione stabile ed efficiente e favorisce decisioni consapevoli in merito a costi, tolleranze e capacità dei fornitori.
Che cos’è la fresatura frontale e in cosa si differenzia dalle altre operazioni di fresatura?
La fresatura frontale è una Operazione di fresatura CNC in cui un utensile da taglio rotante asporta materiale sia con la sua estremità (in direzione assiale) sia con i suoi fianchi (in direzione radiale). Dal punto di vista ingegneristico, è proprio questa doppia capacità di taglio a rendere la fresatura frontale straordinariamente flessibile. Una fresa frontale può affondare nel materiale, tagliare lateralmente, seguire contorni complessi e realizzare elementi tridimensionali con un unico serraggio.
La caratteristica distintiva della fresatura frontale è che il taglio assiale e quello radiale avvengono contemporaneamente. L'utensile entra in contatto con il pezzo tramite i suoi taglienti inferiori per controllare la profondità, mentre le scanalature periferiche modellano pareti, profili e cavità. Ciò consente alla fresatura frontale di realizzare tasche, scanalature, contorni ed elementi interni che non possono essere realizzati con operazioni limitate a un'unica direzione di taglio.
Taglio assiale e radiale nella fresatura frontale
Nella lavorazione assiale, la fresa a candela penetra verso il basso nel materiale, in modo simile alla foratura ma con una geometria di taglio diversa. Nella lavorazione radiale, l’utensile asporta materiale dal lato mentre si sposta lateralmente. L’interazione tra queste due modalità determina le forze di taglio, l’evacuazione dei trucioli e la deflessione dell’utensile. Per gli ingegneri, ciò influisce direttamente sui raggi di angolo ottenibili, sulla rettilineità delle pareti e sulla finitura superficiale. Per gli operatori, determina la scelta dell’utensile, la strategia di avanzamento e la profondità di taglio.
Fresatura frontale vs Fresatura a filo vs Foratura
Fresatura frontale utilizza una fresa progettata principalmente per l'innesto radiale per lavorare in modo efficiente superfici ampie e piane, ma non è in grado di realizzare cavità profonde o profili interni. Perforazione è ottimizzata esclusivamente per il taglio assiale, realizzando fori circolari con una flessibilità limitata in termini di forma o percorso. Fine fresatura colma il divario tra queste operazioni combinando l’inserimento assiale con la sagomatura laterale, consentendo di ottenere geometrie complesse in un unico processo.
In pratica, la fresatura frontale non è semplicemente un altro metodo di fresatura: è l’operazione che definisce libertà geometrica, complessità delle caratteristiche e capacità di precisione nella lavorazione CNC.
Quali sono i principi fondamentali del processo alla base della fresatura frontale?
Le prestazioni della fresatura frontale dipendono da la meccanica di taglio piuttosto che il solo movimento della macchina. Comprendere come si formano le schegge, come si generano le forze e come viene gestito il calore spiega perché percorsi utensile identici possano produrre risultati molto diversi in termini di finitura superficiale, precisione e durata dell'utensile.
Taglio intermittente e formazione di trucioli
La fresatura frontale è una processo di taglio intermittente a più taglienti. Ogni dente entra in contatto con il materiale e se ne disimpegna una volta per ogni giro del mandrino, determinando una formazione ciclica del truciolo anziché un taglio continuo. Lo spessore del truciolo varia in base al contatto radiale, all’avanzamento per dente e alla geometria dell’utensile. Una corretta formazione del truciolo è essenziale: i trucioli troppo sottili causano sfregamento e generano calore; quelli troppo spessi sovraccaricano il tagliente. Una progettazione efficace delle scanalature e una scelta oculata dell’avanzamento garantiscono che i trucioli vengano formati ed evacuati in modo pulito, riducendo l’usura del tagliente e i danni alla superficie.
Forze di taglio e stabilità del processo
Le forze di taglio nella fresatura frontale presentano entrambe componenti radiali e assiali, e la loro entità varia in base all’innesto dei denti. Queste forze dinamiche possono causare la deflessione dell’utensile e generare vibrazioni (vibrazione a impulsi) se il sistema non è sufficientemente rigido o se i parametri rientrano in intervalli instabili. Per gli ingegneri, ciò incide direttamente sulla rettilineità delle pareti e sulla precisione dimensionale; per i team di produzione, determina se sia possibile ottenere velocità di asportazione del materiale più elevate senza compromettere la qualità. Una fresatura stabile bilancia la velocità del mandrino, la profondità di taglio e l’ingaggio per evitare condizioni di risonanza.
Generazione di calore e interazione tra utensile e pezzo
Durante la fresatura frontale, il calore viene generato all’interfaccia tra utensile e truciolo e distribuito tra il truciolo, l’utensile e il pezzo. Poiché il taglio è intermittente, gli utensili sono sottoposti a rapidi cicli termici, che possono accelerare l’usura se i rivestimenti e i substrati non sono adeguati al materiale. Un'efficiente evacuazione dei trucioli allontana il calore, mentre parametri di taglio adeguati riducono al minimo il riscaldamento da attrito. La gestione di questa interazione è fondamentale per mantenere l’integrità del tagliente e una finitura superficiale uniforme.
In sintesi, la qualità della fresatura frontale è il risultato di meccanica controllata. Quando la formazione del truciolo, le forze e il calore sono ben coordinati, l’integrità della superficie migliora, le vibrazioni vengono ridotte e la durata dell’utensile diventa prevedibile.
Che cos’è la geometria delle frese e perché è importante?
La geometria della fresa a candela definisce come l'utensile entra in contatto con il materiale, forma i trucioli e resiste alle forze di taglio. Piccole differenze geometriche — spesso trascurate in fase di acquisto — possono modificare in modo significativo la finitura superficiale, il comportamento alle vibrazioni, la durata degli utensili e le velocità di asportazione del materiale ottenibili. In pratica, la geometria costituisce il ponte tra la teoria del taglio e una produzione affidabile.
Scanalature, angolo di elica e taglienti
Conteggio dei flauti determina lo spazio per i trucioli e la ripartizione del carico. Un numero ridotto di scanalature (2–3) garantisce canalette più ampie per materiali morbidi o appiccicosi come l’alluminio, migliorando l’evacuazione dei trucioli. Un numero maggiore di scanalature (4–6+) distribuisce il carico e irrigidisce l’utensile per gli acciai e le passate di finitura. Il angolo di elica influisce sulla fluidità del taglio e sulla direzione della forza. Angoli di elica più elevati riducono le forze di taglio e migliorano la finitura superficiale, ma possono aumentare la trazione assiale; angoli di elica più bassi aumentano la resistenza del tagliente nei materiali più duri. La preparazione del tagliente (affilato vs. levigato) ottimizza ulteriormente le prestazioni, bilanciando l’affilatura con la durata.
Diametro, lunghezza e rigidità dell'utensile
Diametro e lunghezza influiscono direttamente sulla rigidità. I diametri maggiori resistono alla deflessione e consentono profondità di taglio maggiori, mentre gli utensili a braccio lungo aumentano l’effetto leva e il rischio di vibrazioni. La scelta dell’utensile più corto possibile in grado di superare l’elemento è una regola fondamentale per la stabilità. Per gli ingegneri, ciò incide sui raggi interni minimi e sullo spessore delle pareti; per gli acquirenti, influisce sul costo dell’utensile, sulla sua durata e sul rischio di scarti.
Geometria degli angoli: quadrata, a punta arrotondata, raggio d'angolo
Fresette a testa quadrata Sono ideali per pavimenti piani e angoli a spigolo vivo, ma concentrano le sollecitazioni proprio in corrispondenza dell'angolo. Frese a sfere consentono di ottenere contorni 3D uniformi e superfici a forma libera, ma richiedono un'attenta scelta dell'ampiezza di passo per ottenere finiture di precisione. Frese a raggio d'angolo (a punta arrotondata) coniugano resistenza e finitura riducendo la concentrazione delle sollecitazioni, rendendoli ideali per la lavorazione in tasca e la semifinitura.
In sintesi, La scelta della geometria è una decisione ingegneristica. Adattando il numero di scanalature, l'angolo di elica, le dimensioni e la forma degli angoli al materiale e alle condizioni di lavorazione, la fresatura frontale passa da un processo basato su tentativi ed errori a una lavorazione prevedibile e di alta qualità.
Quali tipi di frese a candela vengono utilizzate per le diverse operazioni di lavorazione?
Le frese a candela sono utensili realizzati appositamente. La scelta del tipo corretto determina direttamente la velocità di asportazione del materiale, la qualità della superficie e la durata dell'utensile. L'uso di un tipo errato spesso impone parametri conservativi, aumenta le vibrazioni o riduce la durata dell'utensile, con un conseguente aumento dei costi anche se l'utensile in sé è economico
Frese per sgrossatura e frese per finitura
Frese per sgrossatura sono progettate per una asportazione aggressiva del materiale. Spesso presentano scanalature dentellate o che favoriscono la frammentazione dei trucioli, riducendo così le forze di taglio e frantumando i trucioli.
-
Mansioni tipiche: Asportazione di grandi quantità di materiale, sgrossatura di cavità profonde, forte carico assiale/radiale
-
Nota tecnica: Lasciano una superficie ruvida e variazioni dimensionali: è sempre necessario prevedere una passata di finitura.
Frese di finitura Dare priorità alla nitidezza dei bordi e alla precisione geometrica. Le scanalature levigate e una preparazione accurata dei bordi garantiscono una finitura superficiale migliore e tolleranze più strette.
-
Mansioni tipiche: Rifiniture finali delle pareti, finiture dei pavimenti, elementi con tolleranze critiche
-
Nota tecnica: Utilizzare un innesto radiale leggero e percorsi utensile stabili per evitare segni di vibrazione.
Frese a testa quadrata, a punta sferica e con raggio d'angolo
Frese a testa quadrata (piatta) creare superfici piane e angoli interni ben definiti (con limiti dettati dal raggio dell'utensile).
-
Ideale per tasche, scanalature ed elementi planari.
Frese a sfere sono ottimizzati per superfici 3D e contorni a forma libera.
-
Ideale per stampi, matrici e geometrie scolpite; la finitura superficiale dipende in larga misura dall'ampiezza del passo.
Frese a raggio d'angolo (a punta arrotondata) rafforzare il bordo tagliente eliminando l'angolo appuntito.
-
Ideale per la semifinitura e la finitura di tasche in cui sono importanti sia la resistenza dei bordi che la qualità della superficie.
Frese con rivestimento vs frese senza rivestimento
Frese a testa liscia si distinguono per la precisione dei bordi e il basso costo, garantendo ottime prestazioni su alluminio e materie plastiche, dove il calore è gestibile. Frese a testa rivestite (ad es., TiAlN, AlTiN, DLC) riducono l'attrito, resistono al calore e prolungano la durata degli utensili nella lavorazione di acciai e materiali difficili.
-
Nota tecnica: La scelta del rivestimento deve essere adeguata al materiale e alla temperatura di taglio; un rivestimento inadeguato può compromettere le prestazioni.
In pratica, La scelta del tipo di fresa è una decisione che incide sulla produttività. Scegliere l'utensile più adatto al lavoro da svolgere consente di ottenere avanzamenti più elevati, tagli più profondi e una qualità costante, trasformando la fresatura frontale in un'operazione controllata e ripetibile anziché in un compromesso prudente.
Come vengono selezionati i parametri di taglio nella fresatura frontale?
La scelta dei parametri di taglio nella fresatura frontale è un problema di ottimizzazione ingegneristica, non un semplice esercizio di consultazione. La velocità del mandrino, la velocità di avanzamento e la profondità di taglio interagiscono tra loro per determinare il carico di truciolo, le forze di taglio, la generazione di calore, la finitura superficiale e la durata dell’utensile. L’obiettivo è quello di ottenere formazione stabile del chip garantendo al contempo un equilibrio tra produttività e rischio.
Velocità del mandrino e velocità di avanzamento
Velocità del mandrino (RPM) determina la velocità di taglio sul tagliente dell'utensile, mentre velocità di avanzamento determina la quantità di materiale asportata da ciascun dente per ogni giro. La loro relazione è descritta da carico del chip—lo spessore del truciolo tagliato da ciascuna scanalatura.
-
Anche carico di truciolo ridotto provoca sfregamento anziché taglio, aumentando il calore e accelerando l'usura del tagliente.
-
Anche elevato carico di trucioli sovraccarica il tagliente, con il rischio di scheggiature, vibrazioni o rottura.
Gli ingegneri partono solitamente da un intervallo di carico di truciolo specifico per il materiale e l'utensile, quindi calcolano la velocità di avanzamento in base al numero di giri al minuto e al numero di scanalature, al fine di garantire un taglio stabile.
Profondità di taglio e passo trasversale
Profondità di taglio assiale (DOC) e passo radiale definisce la quantità di utensile in contatto con il pezzo. Aumentando tale valore si aumenta la velocità di asportazione del materiale, ma si amplificano anche le forze di taglio e la deflessione.
-
Tagli assiali più profondi favoriscono la rigidità dell'utensile e la rigidità della macchina.
-
Un passo radiale più ridotto (innesto leggero) consente velocità più elevate con una maggiore stabilità, soprattutto in fase di finitura.
Le strategie moderne spesso sacrificano l'impegno radiale a favore della profondità assiale, per mantenere le forze prevedibili e ridurre al minimo le vibrazioni.
Equilibrio tra durata degli utensili e finitura superficiale
I parametri di taglio influenzano direttamente rugosità superficiale (Ra) e l'usura dell'utensile. Velocità più elevate e un passo più ridotto migliorano la finitura ma possono aumentare il carico termico; velocità più moderate prolungano la durata dell'utensile ma riducono la produttività. Le passate di finitura riducono in genere il carico di truciolo e l'engagement per minimizzare i segni dell'utensile, mentre la sgrossatura privilegia un'asportazione stabile e aggressiva.
In pratica, la selezione dei parametri segue un progressione con gestione del rischio: stabilire innanzitutto un carico di truciolo stabile, quindi aumentare gradualmente la velocità o l'avanzamento. Quando i parametri vengono scelti tenendo conto della meccanica dei trucioli, la fresatura frontale garantisce qualità costante, durata prevedibile degli utensili e tempi di ciclo efficienti.
In che modo la lavorabilità del materiale influisce sulla strategia di fresatura frontale?
La lavorabilità del materiale determina geometria dell'utensile, parametri di taglio e tolleranza al rischio nella fresatura frontale. I diversi materiali reagiscono alle forze di taglio, al calore e alla formazione dei trucioli in modi fondamentalmente diversi; l'applicazione di una strategia "universale" è una causa comune di finitura scadente, vibrazioni e rottura prematura dell'utensile.
Alluminio e metalli non ferrosi
L'alluminio e altri metalli non ferrosi (ad esempio, le leghe di rame) sono generalmente facile da tagliare ma tendente ad aderire e a formare incrostazioni sui bordi.
-
Strumento/parametri: Utilizzare utensili affilati e levigati con un numero ridotto di scanalature (2–3), angoli di elica più elevati, velocità del mandrino elevate e un carico di truciolo adeguato per evitare lo sfregamento.
-
Strategia: Preferire velocità più elevate con un avanzamento sufficiente a mantenere lo spessore del truciolo; dare priorità all'evacuazione dei trucioli.
-
Rischi: Formazione di bordi irregolari e sbavature se il carico sul truciolo è troppo basso; utilizzo dell’utensile senza rivestimenti o lubrificazione adeguati.
Acciai e acciai inossidabili
Gli acciai al carbonio e legati garantiscono un taglio prevedibile, ma richiedono controllo equilibrato della forza e del calore. Gli acciai inossidabili presentano l'ulteriore difficoltà dell'incrudimento.
-
Strumento/parametri: Angoli di elica moderati, maggior numero di scanalature (4–6), rivestimenti resistenti all’usura; velocità moderate con avanzamento costante.
-
Strategia: Mantenere un avanzamento costante per evitare il ristagno del truciolo; utilizzare la fresatura a scalata per ridurre l’incrudimento dell’acciaio inossidabile.
-
Rischi: Rumore dovuto a un carico eccessivo; usura rapida se le velocità sono troppo elevate o in caso di sfregamento.
Titanio, superleghe e materiali compositi
Il titanio e le superleghe si combinano bassa conducibilità termica e elevata resistenza meccanica, concentrando il calore sul bordo di taglio. I materiali compositi apportano anisotropia e fibre abrasive.
-
Strumento/parametri: Configurazioni rigide, utensili di breve lunghezza, rivestimenti specializzati; velocità ridotte con carico di truciolo controllato.
-
Strategia: Limitare l'impegno, privilegiare percorsi trocoidali o leggermente radiali e gestire il calore in modo aggressivo.
-
Rischi: Scheggiatura dei bordi, danni termici e guasto prematuro dell'utensile se il calore non viene dissipato; delaminazione nei materiali compositi.
A prescindere dal materiale, una fresatura frontale efficace garantisce l'allineamento comportamento del materiale → geometria dell'utensile → parametri → percorso utensile. Quando si tiene conto della lavorabilità, le strategie diventano stabili e prevedibili; quando invece viene ignorata, il rischio aumenta rapidamente sia in termini di qualità che di costi.
Quali sono le applicazioni e i casi d'uso più comuni della fresatura frontale?
La fresatura frontale viene utilizzata ovunque flessibilità geometrica, precisione e asportazione controllata del materiale sono necessari. La sua capacità di combinare l’avanzamento assiale con la profilatura laterale ne fa l’operazione principale per la realizzazione di elementi complessi in numerosi settori industriali.
In produzione aerospaziale, la fresatura frontale è fondamentale per la lavorazione di componenti strutturali leggeri, staffe e alloggiamenti in alluminio, titanio e leghe ad alta resistenza. Questi pezzi presentano spesso pareti sottili, cavità profonde e raggi di raccordo, dove il controllo dimensionale rigoroso e l’integrità della superficie sono fondamentali. La fresatura frontale soddisfa tali esigenze grazie a percorsi utensile multiasse e strategie di finitura stabili.
In produzione di stampi e matrici, la fresatura frontale determina la geometria della cavità e la qualità della superficie. Le frese a testa sferica e con raggio d’angolo sono ampiamente utilizzate per realizzare superfici a forma libera e contorni complessi. Il punto di forza di questa operazione risiede nella capacità di produrre transizioni uniformi e profili precisi che influiscono direttamente sulla qualità dei pezzi stampati.
In produzione di dispositivi e apparecchiature mediche, la fresatura frontale consente la lavorazione di precisione di componenti di strumenti, alloggiamenti e dispositivi di fissaggio in acciaio inossidabile e tecnopolimeri. In questo ambito, la precisione delle caratteristiche geometriche, il controllo delle sbavature e la ripetibilità sono fondamentali: aspetti in cui la fresatura frontale controllata eccelle.
In attrezzature industriali generiche e per l'automazione, la fresatura frontale consente di realizzare scanalature, cavità, elementi di fissaggio e superfici funzionali in componenti su misura e assemblaggi in piccole serie. La sua versatilità permette ai produttori di gestire le modifiche progettuali senza dover ricorrere a un riadattamento degli utensili, il che risulta particolarmente vantaggioso nella produzione di volumi medio-bassi.
In tutte queste applicazioni, la fresatura frontale viene scelta non solo per la velocità di asportazione del materiale, ma anche perché adegua le capacità di lavorazione ai requisiti geometrici e di tolleranza, rendendola un’attività fondamentale nella lavorazione di precisione CNC.
Quali parametri di qualità sono importanti nelle operazioni di fresatura frontale?
La qualità della fresatura frontale viene valutata utilizzando risultati misurabili che collegano le decisioni relative alla lavorazione alle prestazioni funzionali. Concentrarsi sugli indicatori giusti aiuta gli ingegneri a gestire i rischi, i produttori a garantire l’uniformità e gli acquirenti a valutare le capacità dei fornitori al di là del semplice controllo visivo.
Rugosità superficiale (Ra)
Rugosità superficiale (Ra) quantifica la struttura su microscala lasciata dal processo di taglio e influisce direttamente sull’attrito, sulla tenuta, sulla resistenza alla fatica e sull’aspetto. Nella fresatura frontale, il valore Ra è influenzato dalla geometria dell’utensile, dal carico di truciolo, dall’avanzamento trasversale, dalla velocità del mandrino e dalle vibrazioni. Le passate di finitura con un leggero impegno radiale e parametri stabili consentono in genere di ottenere valori di Ra più bassi, mentre la sgrossatura aggressiva aumenta il valore di Ra ma migliora la produttività. Il punto chiave da controllare è mantenere un taglio stabile senza vibrazioni: le vibrazioni determineranno il valore di Ra indipendentemente dalle impostazioni nominali.
Precisione dimensionale e tolleranze geometriche
La precisione dimensionale comprende il controllo delle dimensioni, nonché tolleranze geometriche quali planarità, perpendicolarità e profilo. Gli errori di fresatura frontale derivano spesso dalla deflessione dell’utensile, dalla deriva termica o da un impegno non uniforme. Le strategie di controllo includono la scelta di lunghezze rigide dell’utensile, il bilanciamento tra impegno assiale e radiale e l’esecuzione della sgrossatura prima della finitura per alleviare le tensioni residue. L’ispezione con CMMs o la misurazione in corso di lavorazione verificano che il processo rimanga entro le tolleranze, non solo il pezzo finale.
Usura degli utensili e uniformità del processo
Usura degli utensili è sia un indicatore di qualità che un fattore predittivo della stabilità del processo. L'usura progressiva del fianco aumenta le forze di taglio e compromette la finitura superficiale; le scheggiature improvvise del tagliente introducono variabilità e scarti. Il monitoraggio dei modelli di usura, la standardizzazione dei limiti di durata degli utensili e il mantenimento di condizioni di taglio costanti sono essenziali per garantire una qualità ripetibile, specialmente nella produzione in lotti.
Nella fresatura frontale, la qualità non è un controllo a posteriori. È il risultato di parametri controllati, meccanica stabile e gestione rigorosa degli utensili in linea con i valori di Ra richiesti, le tolleranze e gli obiettivi di uniformità.
Quali sono le difficoltà più comuni nella fresatura frontale e come si possono superare?
Le difficoltà legate alla fresatura frontale raramente sono casuali; derivano da interazioni prevedibili tra la geometria dell'utensile, il comportamento del materiale, la dinamica della macchina e i parametri di processo. Per ottenere una mitigazione efficace è necessario affrontare le cause alla radice sia a livello di processo che di progettazione.
Rumore (vibrazioni)
Chiacchiere si manifesta con un'ondulazione della superficie e una vibrazione udibile durante il taglio.
-
Motivo: Instabilità dinamica dovuta a un'eccessiva sporgenza dell'utensile, a una velocità del mandrino non adeguata, a un elevato ingaggio radiale o a una rigidità insufficiente del sistema.
-
Misure di mitigazione: Accorciare la lunghezza dell’utensile, ridurre l’avanzamento radiale, regolare la velocità del mandrino in modo da evitare le bande di risonanza e privilegiare una maggiore profondità assiale con un impegno radiale più leggero. Gli utensili a elica variabile possono inoltre interrompere le armoniche delle vibrazioni.
Rottura dell'utensile
Rottura dell'utensile è solitamente improvviso e costoso, con conseguenti scarti e tempi di fermo.
-
Motivo: Carico di truciolo eccessivo, deflessione dell’utensile, inclusioni dure o strategie di entrata non corrette (ad esempio, lavorazione a tuffo con utensili non adatti a tale tipo di lavorazione).
-
Misure di mitigazione: Verificare il carico sul truciolo per ciascun dente, utilizzare un ingresso graduale o elicoidale, selezionare il diametro e la geometria degli angoli dell’utensile adeguati e assicurarsi che i percorsi utensile evitino i carichi d’urto. È fondamentale utilizzare parametri prudenti durante l’ingresso.
Scarso deflusso dei trucioli
Problemi di evacuazione dei chip causare la necessità di una nuova lavorazione, l'accumulo di calore e la scheggiatura dei bordi.
-
Motivo: Troppi scanalature per il materiale, scanalature profonde con gioco limitato o flusso di refrigerante/aria insufficiente.
-
Misure di mitigazione: Utilizzare un numero inferiore di scanalature per i materiali teneri, applicare un getto d’aria o un refrigerante ad alta pressione per rimuovere i trucioli e suddividere le scanalature a larghezza intera in più passate.
Strategie di raffreddamento e lubrificazione
Il raffreddamento non riguarda solo la temperatura, ma anche controllo dei trucioli e riduzione dell'attrito.
-
Il liquido di raffreddamento a flusso continuo favorisce la dissipazione del calore e la lubrificazione.
-
Il refrigerante ad alta pressione migliora l'evacuazione dei trucioli nelle cavità profonde.
-
La lubrificazione a quantità minima (MQL) o il getto d’aria sono efficaci per la lavorazione dell’alluminio e la finitura ad alta velocità.
Risposte a livello di processo e di progettazione
Al livello di processo, parametri stabili, percorsi utensile corretti e una gestione rigorosa della durata degli utensili riducono la variabilità. Al livello di progettazione, l'aggiunta di raggi interni, l'aumento dello spessore delle pareti e la possibilità di accedere con gli utensili possono migliorare notevolmente la stabilità e ridurre i rischi.
Nella fresatura frontale, il modo migliore per ridurre al minimo le difficoltà è allineare l'intento progettuale con la meccanica di taglio—trasformando i problemi comuni in variabili ingegneristiche controllabili, anziché in imprevisti di produzione.
Sintesi: Punti chiave dal punto di vista ingegneristico sulla fresatura frontale
La fresatura frontale è un processo basato sulla geometria che dipende dall’interazione tra il design dell’utensile, il comportamento del materiale, i parametri di taglio e la rigidità della macchina. Per ottenere risultati stabili è necessario selezionare la geometria corretta dell’utensile e le giuste condizioni di taglio, controllando al contempo la formazione dei trucioli e le forze di taglio.
Le decisioni relative alla progettazione e al processo sono strettamente correlate, poiché caratteristiche quali i raggi interni, lo spessore delle pareti e l'accessibilità degli utensili influiscono direttamente sulla qualità e sull'efficienza della lavorazione. L'applicazione di principi ingegneristici, anziché di impostazioni basate su regole empiriche, consente di ottenere operazioni di fresatura frontale più ripetibili, efficienti e scalabili.
FAQ
Quando è opportuno ricorrere alla fresatura radiale anziché alla fresatura frontale?
La fresatura frontale va utilizzata quando il pezzo richiede caratteristiche interne o geometria complessa, quali tasche, scanalature, contorni, cavità o superfici 3D. La fresatura frontale è ottimizzata per la generazione efficiente di superfici ampie e piane con elevate velocità di asportazione del materiale, ma non è in grado di lavorare pareti verticali, angoli interni o elementi a profondità variabile. In pratica, la fresatura frontale viene spesso utilizzata per la preparazione iniziale del pezzo grezzo, mentre la fresatura frontale definisce la geometria funzionale del pezzo.
Come faccio a scegliere la fresa ad ala giusta per il mio materiale?
La scelta della fresa dovrebbe iniziare con lavorabilità del materiale, non la disponibilità degli utensili. Per l’alluminio e altri metalli non ferrosi, utilizzare utensili affilati con un numero ridotto di scanalature e angoli di elica elevati per migliorare l’evacuazione dei trucioli. Per gli acciai e gli acciai inossidabili, un numero maggiore di scanalature, rivestimenti resistenti all’usura e angoli di elica moderati garantiscono una maggiore resistenza e stabilità del tagliente. Per il titanio e le leghe resistenti al calore, sono fondamentali utensili corti e rigidi con rivestimenti specializzati e velocità conservative. La scelta corretta bilancia la geometria dell’utensile, il rivestimento e la rigidità con il comportamento di taglio del materiale.
Un numero maggiore di scanalature garantisce sempre una finitura superficiale migliore?
No. Sebbene un numero maggiore di anse possa migliorare la finitura in passate di finitura leggere, riducono lo spazio disponibile sul chip e aumentano il rischio di agglomerazione dei chip, specialmente nei materiali morbidi. La finitura superficiale è influenzata maggiormente da uniformità del carico di truciolo, controllo delle vibrazioni e strategia di avanzamento trasversale piuttosto che basarsi esclusivamente sul numero di anse. L'uso di un numero eccessivo di anse realizzate con il materiale sbagliato spesso compromette la finitura anziché migliorarla.
Quali sono le cause del vibrazione durante la fresatura frontale?
Il rumore è causato da instabilità dinamica tra le forze di taglio e il sistema macchina-utensile-pezzo. Tra le cause più comuni figurano un’eccessiva sporgenza dell’utensile, una velocità del mandrino non adeguata, un elevato ingaggio radiale, una rigidità insufficiente o utensili usurati. Il vibratore non è semplicemente un problema di velocità: è una risposta del sistema. Per mitigarlo, in genere è necessario accorciare la lunghezza dell’utensile, regolare la velocità del mandrino in modo da evitare le frequenze di risonanza, ridurre l’engagement radiale o modificare la geometria dell’utensile.
Quali tolleranze strette è possibile ottenere con la fresatura di finitura?
La fresatura frontale consente di ottenere regolarmente tolleranze strette, ma le prestazioni effettive dipendono dalla rigidità dell’utensile, dal materiale, dalla geometria delle caratteristiche e dal controllo del processo. Le pareti diritte, le cavità poco profonde e le caratteristiche ben supportate sono più facili da mantenere con precisione rispetto alle pareti sottili o alle cavità profonde. La deflessione dell’utensile, gli effetti termici e l’usura influenzano tutti i risultati. Nelle applicazioni critiche, le passate di sgrossatura e di finitura vengono separate e il feedback delle ispezioni viene utilizzato per mantenere l’uniformità.


