
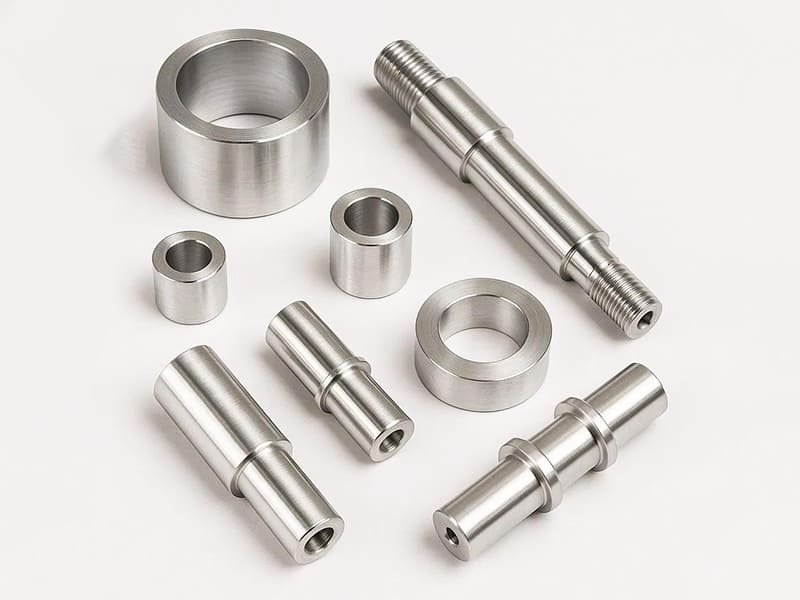
Risposta rapida: La tornitura CNC è un processo di lavorazione in cui il pezzo ruota nel mandrino della macchina mentre un utensile da taglio stazionario si muove sugli assi X e Z per rimuovere materiale e formare la geometria finale. Il processo è ottimizzato per parti a simmetria rotazionale — alberi, boccole, perni, connettori, componenti filettati — dove tutte le caratteristiche critiche sono definite da diametri (OD e ID), lunghezze lungo l'asse e relazioni di concentricità tra le caratteristiche. Le tolleranze di produzione standard sono ±0,010–0,025 mm sui diametri; la finitura superficiale di Ra 0,8–1,6 µm è di routine nelle passate di finitura. La tornitura CNC supera la fresatura CNC per le parti cilindriche in tre modi: maggiore concentricità (tutti i diametri sono torniti dallo stesso asse di rotazione del mandrino); tempo di ciclo inferiore (un albero completo con più diametri, filettature e gole è spesso finito in un unico setup); e costo inferiore (20–50% in meno per geometrie cilindriche equivalenti). Quando una parte ha caratteristiche non rotazionali significative — superfici piane, fori laterali, tasche fuori asse — un centro di tornitura con utensili motorizzati combina tornitura e fresatura in un unico setup.
Come Funziona la Tornitura CNC
Un tornio CNC tiene il pezzo in un mandrino o tra le punte e lo ruota a una velocità programmata (tipicamente 200–5.000 RPM a seconda del materiale e del diametro). Un inserto da taglio — una punta in carburo temprato o ceramica montata in un portautensili — è posizionato a una profondità definita e avanzato lungo l'asse Z (lungo la lunghezza del pezzo) o nell'asse X (attraverso il diametro) per rimuovere materiale.
La geometria di una parte tornita è definita da questi movimenti dell'utensile: un avanzamento costante sull'asse Z durante il taglio a una posizione X fissa produce un cilindro; un movimento simultaneo su Z e X produce un cono; un contorno programmato produce qualsiasi profilo descrivibile su due assi. La filettatura è prodotta sincronizzando l'avanzamento sull'asse Z esattamente a un passo di filettatura per giro del mandrino.
Cosa gestisce il controllore CNC: Velocità del mandrino (velocità superficiale costante o RPM costante), avanzamento (mm/giro per la tornitura, mm/min per la filettatura), profondità di taglio (asse X), selezione degli utensili e sequenze di cambio, e erogazione del refrigerante. La precisione della parte finale dipende da: accuratezza geometrica della macchina (oscillazione del mandrino, rettilineità degli assi), qualità degli utensili (affilatura e oscillazione dell'inserto), selezione dei parametri di taglio e fissaggio del pezzo.
Perché il pezzo rotante è importante per la precisione: Poiché il pezzo ruota attorno all'asse del mandrino, tutti i diametri e le caratteristiche tagliati nello stesso setup condividono lo stesso asse di rotazione come riferimento. La concentricità tra la sede del cuscinetto e la filettatura, tra OD e ID, e tra più supporti del cuscinetto su un albero è naturalmente controllata dal fatto che sono stati tutti tagliati ruotando sullo stesso asse. Questo è il motivo per cui la tornitura CNC raggiunge concentricità di 0,005–0,020 mm di routine — un livello che la fresatura CNC non può eguagliare per caratteristiche cilindriche senza un fissaggio sostanzialmente più complesso.
Tornitura CNC vs Fresatura CNC: Quando Usare Ciascuna
La selezione del processo tra tornitura CNC e fresatura CNC è determinata dalla geometria del pezzo. Non esiste un processo universalmente “migliore” — solo la corrispondenza corretta tra principio di movimento e forma del pezzo.
| Fattore | Tornitura CNC | Fresatura CNC |
|---|---|---|
| Principio di movimento | Il pezzo ruota; l'utensile trasla | L'utensile ruota; il pezzo trasla |
| Geometria ottimale | A simmetria rotazionale (cilindrica) | Prismatica, 3D complessa, caratteristiche multidirezionali |
| Parti tipiche | Alberi, perni, boccole, connettori | Staffe, alloggiamenti, piastre, stampi |
| Controllo della concentricità | Eccellente (0,005–0,020 mm standard) | Limitato (dipende dal fissaggio) |
| Qualità delle superfici piane | Scarsa (richiede sfacciatura, che è un'operazione a passata singola) | Eccellente |
| Contorni 3D complessi | Limitato (richiede solo Z/X simultanei) | Eccellente (capacità 3, 4, 5-axis) |
| Costo per parti rotonde | Inferiore (setup singolo, ciclo veloce) | Superiore (setup multipli, più lento) |
| Costo per parti prismatiche | Superiore (setup multipli, scarsa adattabilità geometrica) | Inferiore (geometria nativa) |
La regola ingegneristica guida: Se le caratteristiche primarie del pezzo — quelle che influenzano la funzione — sono diametri, lunghezze lungo un asse centrale e relazioni di concentricità tra caratteristiche su quell'asse, la tornitura CNC è il processo corretto. Se le caratteristiche primarie sono superfici piane, caratteristiche angolari, tasche e fori multidirezionali, la fresatura CNC è corretta.
Combinare tornitura e fresatura: Molte parti reali sono prevalentemente cilindriche ma includono caratteristiche fresate secondarie — un albero con una cava per chiavetta, un raccordo idraulico con esagoni piatti, un corpo pompa con porte forate trasversalmente. Per queste parti, un centro di tornitura con utensili motorizzati (un mandrino di fresatura montato nella torretta insieme agli inserti di tornitura) può completare sia le operazioni di tornitura che di fresatura in un unico setup. Questo elimina l'errore di ri-fissaggio che altrimenti influenzerebbe la relazione posizionale tra le caratteristiche tornite e fresate.
Parti Prodotte dalla Tornitura CNC
Il filo comune tra le parti prodotte dalla tornitura CNC è che la loro funzione dipende dalla geometria rotazionale: un albero deve essere rotondo e concentrico con le sue sedi dei cuscinetti; una boccola deve avere un foro accurato concentrico con il suo OD; un raccordo idraulico deve avere filettature concentriche con la superficie di tenuta.
Alberi: Un albero trasmette coppia o supporta un carico rotante. Le sue sedi per cuscinetti devono essere concentriche tra loro (così la pista del cuscinetto ruota in modo vero) e con la filettatura (così un dado scorre dritto). Gli alberi a gradini — con più diametri per diverse funzioni lungo l'asse — sono prodotti in un unico setup di tornitura CNC, con tutti i diametri riferiti allo stesso asse di rotazione. La concentricità tra i gradini di 0,005–0,015 mm è standard. Lo stesso albero prodotto con fresatura CNC richiederebbe più setup e accumulerebbe errori di fissaggio tra ciascun diametro.
Boccole e cuscinetti a strisciamento: La funzione di una boccola è mantenere un gioco controllato tra un albero rotante e un alloggiamento stazionario. Il foro (ID) deve essere concentrico con l'OD così che, quando la boccola è pressata nel foro dell'alloggiamento, il gioco dell'albero sia uniforme attorno alla circonferenza. La concentricità foro-OD di 0,010–0,025 mm è tipica; la tolleranza ottenibile sul diametro del foro è ±0,010–0,020 mm con utensili standard.
Componenti filettati e raccordi: Un raccordo idraulico richiede che la superficie di tenuta (la faccia piatta o conica che contatta il raccordo accoppiato) sia perpendicolare all'asse della filettatura, e che la filettatura sia concentrica con la superficie di tenuta. La tornitura CNC produce entrambe le caratteristiche dallo stesso setup sullo stesso asse di rotazione, controllando intrinsecamente le relazioni di perpendicolarità e concentricità che determinano se il raccordo sigilla in modo affidabile.
Perni e spinotti di precisione: I perni utilizzati come elementi di allineamento richiedono una tolleranza stretta sul diametro (tipicamente classe di tolleranza h6 o h7, che per un perno da 8 mm significa −0,009 a 0 mm) e rotondità (circolarità) entro circa 0,003–0,005 mm. La tornitura CNC con una passata di finitura e parametri di taglio appropriati raggiunge queste specifiche regolarmente.
Operazioni di tornitura CNC e le caratteristiche che producono
Un componente tornito completo combina tipicamente diverse operazioni di tornitura distinte in sequenza nello stesso setup.
| Operazione | Caratteristica prodotta | Tolleranza tipica | Applicazione tipica |
|---|---|---|---|
| Di fronte a | Superficie terminale piana e perpendicolare | Lunghezza pezzo ±0,025–0,050 mm | Controllo lunghezza, superfici di tenuta, superfici di riferimento |
| Tornitura di sgrossatura | Rimuove materiale in grande quantità fino al diametro esterno quasi finale | Sovrametallo di sgrossatura OD: 0,3–0,5 mm per lato | Prima passata dopo il caricamento del materiale |
| Tornitura di finitura | Diametro esterno finale preciso | ±0,010–0,025 mm | Sedi cuscinetti, diametri di accoppiamento, superfici di scorrimento |
| Tornitura conica | Superfici coniche | ±0,025 mm sulla lunghezza | Accoppiamenti conici, preparazione filettature tubi, ingressi |
| Scanalatura | Canali stretti su OD o ID | Larghezza ±0,025–0,050 mm; profondità ±0,025 mm | Gole per O-ring, gole per anelli di fermo, troncatura |
| Filettatura (a punta singola) | Forma di filettatura elicoidale | Per classe di tolleranza filettatura (ISO 4g/6g) | Elementi di fissaggio, raccordi per tubi, connettori |
| Foratura (punta centinata + punta) | Fori assiali passanti o ciechi | Diametro ±0,050–0,100 mm; posizione sull'asse | Passaggi per fluidi, preparazione fori filettati |
| Noioso | Diametro interno di precisione | ID ±0,010–0,020 mm | SedI cuscinetti, boccole, accoppiamenti di precisione |
| Zigrinatura | Superficie testurizzata (diamante o dritta) | Passo e profondità secondo specifica | Manopole di presa, impegno per press-fit |
| Addio | Troncatura del pezzo completato dalla barra | Lunghezza ±0,025–0,050 mm | Produzione con alimentazione a barra, separazione finale del pezzo |
La sequenza di produzione è importante: L'ordine in cui vengono eseguite le operazioni influisce sulla precisione finale. La pratica standard è: sfacciatura (stabilisce il riferimento di lunghezza) → sgrossatura OD (rimuove la maggior parte del materiale rapidamente) → foratura e alesatura ID se richiesto → finitura OD (raggiunge il diametro finale) → gole e filettatura (caratteristiche che richiedono che un diametro di riferimento preciso esista già). Questa sequenza minimizza l'accumulo di errori e garantisce che ogni operazione abbia un riferimento stabile.
Produzione di filettature mediante tornitura CNC: La filettatura a punta singola è il metodo standard per filettature esterne ed interne su componenti torniti. L'utensile traccia il profilo della filettatura in più passate (tipicamente 4–10 passate a seconda della profondità della filettatura e del materiale), con ogni passata che rimuove una profondità di materiale controllata. La precisione della filettatura secondo le classi di tolleranza ISO 965 (4g, 6g per esterne; 6H per interne) è raggiungibile in modo affidabile. Il vantaggio rispetto alle filettature maschiate o rullate per piccole quantità è la flessibilità — qualsiasi filettatura standard o personalizzata può essere programmata senza utensili dedicati.
Tolleranze e finitura superficiale nella tornitura CNC
La tornitura CNC è uno dei processi di lavorazione dimensionalmente più capaci per caratteristiche cilindriche. Le tolleranze raggiungibili sono determinate dalla geometria della macchina, dalle condizioni dell'utensile, dalla selezione dei parametri di taglio e dalle proprietà del materiale del pezzo.
Tolleranze di produzione standard:
| Tipo di elemento | Produzione standard | Precisione | Alta precisione |
|---|---|---|---|
| Diametro OD (finitura) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| Diametro ID (alesatura) | ±0,020–0,050 mm | ±0,010–0,020 mm | ±0,005–0,010 mm |
| Lunghezza della parte (in vista) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Filettatura (classe 6g) | Standard secondo ISO 965 | Classe 4g più stretta | Rettificato di precisione |
| Concentricità (OD-OD) | 0,010–0,025 mm TIR | 0,005–0,010 mm TIR | 0,002–0,005 mm TIR |
| Finitura superficiale (tornitura di finitura) | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm | Ra 0,4–0,8 µm |
Controllo della finitura superficiale: La rugosità superficiale sulle superfici tornite è determinata principalmente dal raggio di punta dell'utensile e dall'avanzamento per giro: Ra ≈ f²/(8r), dove f è l'avanzamento per giro e r è il raggio di punta dell'utensile. Per un raggio di punta di 0,8 mm e un avanzamento di 0,1 mm/giro, questa formula prevede Ra ≈ 1,6 µm. Riducendo l'avanzamento a 0,05 mm/giro con lo stesso raggio di punta, Ra si riduce a circa 0,4 µm — a scapito di un tempo ciclo raddoppiato per la stessa lunghezza di rimozione del materiale. Per superfici di tenuta e contatti scorrevoli, l'avanzamento inferiore e la conseguente migliore finitura sono specificati solo dove funzionalmente necessario per controllare i costi.
Effetti termici sulla precisione: L'alluminio si espande a circa 23 µm/m·°C. Un albero in alluminio di 100 mm varia di circa 0,0023 mm per °C. Per tolleranze più strette di ±0,010 mm, la variazione di temperatura durante la lavorazione diventa una fonte di errore significativa e i pezzi devono essere misurati a temperatura controllata (nominalmente 20°C secondo ISO 1) per verificarne la conformità.
Linee guida DFM per parti tornite CNC
Progettare in base alle geometrie standard degli utensili: Gli utensili per gole più comuni hanno larghezze di 2, 3, 4 e 6 mm. Progettare gole per O-ring e gole per anelli elastici in base a queste larghezze standard elimina la necessità di utensili personalizzati, riducendo costi e tempi di consegna. Per le filettature, le filettature metriche ISO standard, le filettature UN/UNF e le filettature per tubi BSP vengono tagliate con inserti standard disponibili in qualsiasi officina di tornitura CNC; profili di filettatura non standard richiedono inserti personalizzati o rettifica di profilo.
Limiti minimi di diametro e profondità del foro: Le barre di alesatura devono entrare nel foro da lavorare e la rigidezza della barra di alesatura diminuisce con il cubo della lunghezza della barra. Per fori con profondità inferiore a circa 3× il diametro del foro, le barre di alesatura standard sono adeguate. Per fori più profondi di 5× il diametro, le vibrazioni (chatter) diventano probabili, richiedendo parametri di taglio ridotti e tempi ciclo più lunghi. Fori molto piccoli (sotto circa 8–10 mm di diametro) devono essere forati, non alesati, perché le barre di alesatura non possono essere rese sufficientemente rigide a quei diametri per le velocità di tornitura standard.
Spessore minimo della parete: Le parti tornite a parete sottile (spessore della parete inferiore a circa 1,5–2,0 mm) si deformano sotto le forze di taglio, producendo imprecisioni dimensionali e vibrazioni. Per pareti sottili, le forze di taglio devono essere ridotte (profondità di taglio inferiore, avanzamento inferiore) e può essere necessario un supporto interno (supporto attraverso il mandrino o lunetta). Progettare uno spessore minimo della parete di 1,5 mm per l'alluminio e 1,0 mm per l'acciaio come base di riferimento DFM.
Scarico di uscita filettatura: All'estremità di una filettatura dove questa termina in corrispondenza di uno spallamento o di un cambio di diametro, l'utensile per filettare necessita di spazio per decelerare e uscire dal pezzo. Specificare una gola di scarico per filettatura (larga 2–3 mm, tagliata leggermente sotto il fondo del filetto) in corrispondenza della terminazione della filettatura fornisce questo spazio, consente di tagliare la filettatura per tutta la sua lunghezza e offre una funzione di scarico delle tensioni che migliora la resistenza a fatica alla radice del filetto.
Specifiche di tolleranza: Specificare tolleranze appropriate alla funzione di ciascuna caratteristica. I diametri delle sedi dei cuscinetti richiedono ±0,010–0,015 mm per un corretto interferenza o gioco del cuscinetto; i diametri generali degli alberi potrebbero richiedere solo ±0,050 mm; le superfici estetiche potrebbero richiedere solo ±0,100 mm. Applicare ±0,010 mm a tutti i diametri perché “è un pezzo di precisione” aumenta il costo di lavorazione del 30–50% per le passate di finitura aggiuntive e le ispezioni richieste, senza migliorare la funzione del pezzo sulle caratteristiche non critiche.
Punti di forza
- La tornitura CNC è il processo corretto per parti a simmetria rotazionale dove la concentricità tra le caratteristiche è un requisito funzionale: l'asse del mandrino rotante è il riferimento geometrico per tutte le caratteristiche, producendo concentricità di 0,005–0,025 mm tra i diametri tagliati nello stesso setup.
- Le tolleranze standard di produzione per la tornitura CNC sono ±0,010–0,025 mm sui diametri e ±0,025–0,050 mm sulle lunghezze: tolleranze più strette sono ottenibili ma richiedono passate di finitura aggiuntive, controllo della temperatura e utensili a maggiore capacità.
- La tornitura CNC ha tipicamente un costo inferiore del 20–50% rispetto alla fresatura per geometrie cilindriche: la lavorazione in un unico setup, il tasso di rimozione del materiale continuo e i tempi ciclo più brevi producono questo vantaggio. Lo stesso vantaggio si inverte per geometrie prismatiche.
- La produzione di filettature, la tornitura esterna e interna, le gole e la sfacciatura vengono tutte eseguite in un unico setup su un tornio CNC: questo elimina il riposizionamento tra le operazioni che sarebbe richiesto se queste caratteristiche fossero prodotte su macchine separate e, con esso, gli errori di posizione che il riposizionamento introduce.
- I centri di tornitura con utensili motorizzati combinano tornitura CNC e fresatura in un unico setup: per parti con caratteristiche sia tornite che fresate (cave per chiavette su alberi, esagoni su raccordi, fori trasversali), gli utensili motorizzati eliminano completamente il secondo setup e mantengono la relazione posizionale tra le caratteristiche tornite e fresate.
- Gli errori DFM più comuni nella tornitura CNC sono: larghezze di gola non standard che impongono utensili personalizzati; fori specificati più profondi di 5× il diametro senza considerare i limiti di vibrazione della barra di alesatura; e tolleranze strette uniformi su tutte le caratteristiche indipendentemente dalla funzione.
- Per i team di approvvigionamento degli OEM: quando si specificano componenti torniti CNC, le informazioni più importanti sul disegno sono la classe di tolleranza per ciascun diametro (non solo il nominale), la specifica di finitura superficiale per superfici di tenuta e contatto, il requisito di concentricità o scostamento totale indicatore (TIR) tra caratteristiche correlate e la classe di tolleranza della filettatura. La mancanza di uno qualsiasi di questi elementi costringe i fornitori a fare ipotesi che potrebbero non corrispondere all'intento funzionale del progetto.
Domande frequenti
Cos'è la tornitura CNC e come funziona?
La tornitura CNC è un processo di lavorazione in cui il pezzo è tenuto in un mandrino rotante e un utensile da taglio stazionario — tipicamente un inserto in carburo — rimuove materiale mentre avanza lungo la lunghezza del pezzo (asse Z) o attraverso il suo diametro (asse X). Il pezzo ruota a una velocità programmata; l'utensile si muove a una velocità di avanzamento programmata; la combinazione produce superfici cilindriche, conicità, filettature, gole e altre caratteristiche che sono simmetriche rispetto all'asse del mandrino. Il vantaggio principale rispetto alla fresatura CNC per parti rotonde è che tutte le caratteristiche tagliate nello stesso setup condividono lo stesso asse di rotazione come riferimento, producendo concentricità di 0,005–0,025 mm tra i diametri senza attrezzature complesse.
Quali tolleranze può raggiungere la tornitura CNC?
La tornitura CNC di produzione standard raggiunge ±0,010–0,025 mm sui diametri torniti di finitura e ±0,025–0,050 mm sulle lunghezze delle parti. La concentricità tra le caratteristiche tagliate nello stesso setup è tipicamente 0,005–0,020 mm TIR. La finitura superficiale sulle passate di finitura è Ra 0,8–1,6 µm come standard; Ra 0,4–0,8 µm è ottenibile con velocità di avanzamento inferiori. Tolleranze più strette (±0,005 mm sul diametro) richiedono tornitura di precisione con condizioni di taglio controllate e ispezione a temperatura controllata. Per alberi e fori ad alta tolleranza, la rettifica cilindrica dopo la tornitura è l'approccio standard per raggiungere diametri entro ±0,002–0,005 mm.
Quando si dovrebbe usare la tornitura CNC invece della fresatura CNC?
La tornitura CNC è la scelta corretta quando le caratteristiche principali della parte sono definite dalla rotazione: diametri, concentricità tra caratteristiche, filettature e lunghezze lungo un asse centrale. Alberi, boccole, perni, raccordi idraulici e connettori sono esempi tipici. La fresatura CNC è corretta quando le caratteristiche principali sono superfici piane, tasche, caratteristiche angolari e fori multidirezionali. Per parti principalmente cilindriche ma con caratteristiche fresate secondarie (cave per chiavette, piani, fori trasversali), un centro di tornitura con utensili motorizzati produce entrambi i tipi di caratteristiche in un unico setup. La conseguenza in termini di costi della scelta del processo sbagliato è significativa — usare la fresatura per una parte cilindrica costa tipicamente il 30–60% in più rispetto alla tornitura della stessa parte a causa di molteplici setup e velocità di rimozione del materiale più lente.
Quali materiali possono essere torniti con CNC?
La maggior parte dei metalli tecnici e molte plastiche possono essere torniti con CNC. Le leghe di alluminio (6061, 7075, 2024) lavorano a velocità superficiale di 300–600 m/min e sono il costo più basso per parte in tornitura. L'acciaio inossidabile (303 a lavorabilità migliorata, 304, 316) lavora a 100–200 m/min; il 316 è più lento e più difficile da tornire rispetto al 303 a causa della maggiore tendenza all'incrudimento. Il titanio Ti-6Al-4V si torna a 30–80 m/min e richiede un'attenta gestione del calore. Gli acciai al carbonio e gli acciai legati (4140, 1018) sono di difficoltà intermedia. Le plastiche tecniche — POM (Delrin), nylon, PEEK, PTFE — sono facilmente tornite; PTFE e UHMW richiedono cura per prevenire deflessione e formazione di trucioli filamentosi. Le leghe di ottone e rame sono tra i materiali più facili da tornire, con elevate velocità superficiali e finiture eccellenti.
Cosa sono gli utensili motorizzati e quando sono necessari?
Gli utensili motorizzati si riferiscono a posizioni utensile rotanti nel torretta del tornio CNC — essenzialmente mandrini di fresatura montati accanto agli inserti di tornitura — che possono forare, fresare e maschiare caratteristiche sul pezzo tornito senza rimuoverlo dal tornio. Gli utensili motorizzati sono necessari quando una parte principalmente cilindrica richiede anche caratteristiche fresate: cave per chiavette, piani (es. esagono su un raccordo), fori trasversali o slot radiali. Senza utensili motorizzati, queste caratteristiche richiedono il trasferimento della parte a una fresatrice separata e un nuovo fissaggio, che introduce errori posizionali tra le caratteristiche tornite e fresate. Con gli utensili motorizzati, la parte completa è finita in una sola movimentazione, mantenendo la relazione posizionale tra caratteristiche tornite e fresate entro la precisione della macchina anziché aggiungere errori di ri-fissaggio.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella tornitura CNC producendo alberi, boccole, raccordi, connettori, viti mediche, distanziali aerospaziali e componenti torniti di precisione in alluminio, acciaio inossidabile, titanio, ottone e plastiche tecniche per programmi di produzione OEM nei settori automotive, aerospaziale, dispositivi medici, robotica e sistemi fluidi. Riferimenti tecnici: Machinery's Handbook (Operazioni di tornitura e dati di taglio), Sandvik Coromant Guida applicativa per la tornitura, ISO 965-1 (Filettature metriche — Tolleranze), ASM Handbook Vol. 16 (Lavorazioni — Processi di tornitura e utensileria).
Siete alla ricerca di componenti torniti di precisione CNC?
In CMS, produciamo componenti torniti CNC di precisione — alberi, boccole, raccordi, connettori e perni di precisione — con capacità di utensili motorizzati, controllo stretto delle tolleranze fino a ±0,010 mm, specifiche di finitura superficiale e rapporti di ispezione del primo articolo CMM.
[Richiedi una revisione DFM e un preventivo per la tornitura CNC →]


