
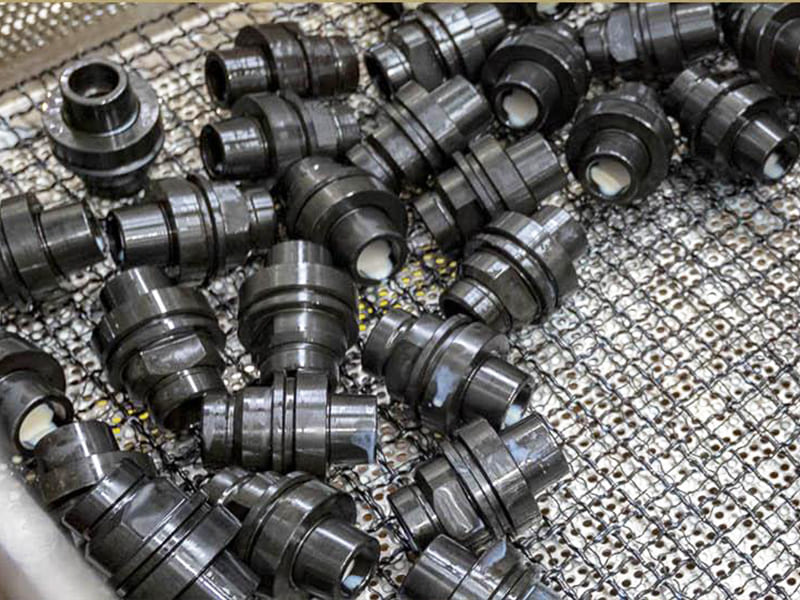
Risposta rapida: L’ossido nero sull’acciaio è un rivestimento di conversione chimica — non una vernice, una placcatura o uno strato applicato — che trasforma la superficie stessa dell’acciaio in magnetite (Fe₃O₄) con uno spessore compreso tra circa 0,5 e 1,5 µm. Questo spessore pressoché nullo rappresenta il vantaggio tecnico determinante: non aggiunge alcuna dimensione misurabile ad alberi, fori filettati, fori di precisione o superfici accoppiate, rendendolo l’unico trattamento superficiale nero praticabile per componenti con tolleranze di ±0,01–0,02 mm. Lo strato di conversione da solo offre una resistenza alla corrosione minima: la protezione dipende quasi interamente dalla fase di sigillatura post-trattamento (olio, cera o polimero). L’ossido nero è la scelta corretta per componenti industriali di precisione per uso interno, elementi di fissaggio, ingranaggi e utensili da taglio. Non è adatto ad ambienti marini, con acqua salata, per uso esterno intensivo o soggetti a forte abrasione.
Che cos'è l'ossido nero?
L'ossidazione nera è un processo di ossidazione elettrochimica controllata che trasforma il ferro presente sulla superficie dell'acciaio in magnetite (Fe₃O₄) — un ossido di ferro nero stabile — mediante immersione in una soluzione alcalina calda a una temperatura compresa tra circa 135 e 150 °C. La reazione chimica:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (semplificato)
Lo strato di magnetite che si forma ha uno spessore compreso tra circa 0,5 e 1,5 µm. Questa è la proprietà fondamentale che distingue l’ossidazione nera da tutti gli altri processi di finitura nera. Lo strato non si deposita sulla superficie dell’acciaio: è la superficie dell’acciaio stessa che viene trasformata. Al termine del processo, il pezzo presenta le stesse dimensioni esterne che aveva al momento dell’immersione nel bagno di trattamento. Eventuali variazioni dimensionali sono al di sotto della capacità di misurazione delle comuni apparecchiature di controllo.
È proprio questa caratteristica a giustificare il nome di “rivestimento di conversione”: la superficie viene infatti convertita, non semplicemente rivestita.
L'ossidazione nera rispetto ad altri metodi di finitura nera
| Finitura | Tipo di processo | Spessore tipico | Effetto sulle dimensioni | Adatto per una tolleranza di ±0,02 mm? |
|---|---|---|---|---|
| Ossido nero | Rivestimento di conversione | ~0,5–1,5 µm | Nessuno misurabile | Sì |
| Zincatura nera | Elettrodeposizione | 5–15 µm | Modifica delle dimensioni | Limitato |
| Verniciatura a polvere (nera) | Rivestimento applicato | 60–120 µm | Significativo | No |
| PVD (TiN, TiAlN, DLC) | Deposizione fisica da vapore | 1–5 µm | Trascurabile | Sì |
| Vernice nera | Rivestimento applicato | 20–80 µm | Significativo | No |
| Fosfato di manganese | Rivestimento di conversione | 5–25 µm | Moderato | Limitato |
La conseguenza pratica: quando un componente presenta fori filettati, alberi di precisione, sedi per cuscinetti o accoppiamenti con gioco ridotto, l’ossidazione nera è l’unico trattamento di colorazione nera a basso costo che non richiede successive lavorazioni meccaniche né compensazioni di tolleranza.
Perché gli ingegneri scelgono l’ossidazione nera per i componenti in acciaio di precisione
Neutralità dimensionale
Il motivo tecnico principale per cui si sceglie l’ossidazione nera non è la sua resistenza alla corrosione né il suo aspetto, bensì il fatto che il processo non altera le dimensioni del pezzo. Si confronti l’impatto sulle tolleranze:
Un foro filettato M8×1,25 su un assemblaggio di precisione: la tolleranza del diametro di passo per un accoppiamento filettato 6H è di circa +0,000/+0,250 mm. Una zincatura nera di 10 µm per superficie riduce il diametro di passo effettivo del foro di circa 0,020 mm — spostando potenzialmente l’accoppiamento filettato da 6H a 5H e causando un’interferenza di montaggio. Ossidazione nera di 1 µm: la variazione è inferiore alla risoluzione di misura della maggior parte dei controlli di produzione.
Per un albero di precisione con una tolleranza di diametro di ±0,010 mm: una zincatura nera di 10 µm aumenta il diametro di 0,020 mm, esaurendo l'intero intervallo di tolleranza. L'ossidazione nera di 1 µm è al di sotto della soglia critica.
Questa neutralità dimensionale elimina:
- La necessità di lavorare un pezzo sottodimensionato prima della placcatura e di rispettare tolleranze più strette nella fase di pre-lavorazione
- Operazioni di rifilatura o ritappatura successive alla lavorazione
- Analisi dell'accumulo delle tolleranze per il contributo del rivestimento
- Mascheratura delle superfici di precisione prima della verniciatura
Conservazione delle filettature e dei denti degli ingranaggi
Le filettature sono la geometria più sensibile all'accumulo di rivestimento, poiché le bande di tolleranza sono strette e la tolleranza del componente di accoppiamento è già interamente assorbita dalla classe di filettatura. Per questo motivo, l'ossidazione nera è il trattamento superficiale standard per gli elementi di fissaggio filettati di precisione, compresi i bulloni utilizzati nei settori aerospaziale, medico e della strumentazione.
Anche la geometria dei denti degli ingranaggi è altrettanto sensibile. Anche uno spessore di rivestimento di soli 5–10 µm sulla superficie di un dente dell’ingranaggio modifica lo spessore effettivo del dente, aumenta il gioco su un lato dell’ingranaggio e sposta il cerchio primitivo di funzionamento. L’ossidazione nera non influisce sulla geometria dei denti degli ingranaggi.
Mantenimento della conduttività elettrica
A differenza della maggior parte dei rivestimenti, l’ossido nero preserva la conduttività elettrica della superficie dell’acciaio. Lo strato di magnetite (Fe₃O₄) presenta una conduttività elettrica moderata, di gran lunga superiore a quella della vernice, dei rivestimenti in polvere o delle pellicole polimeriche. Ciò è importante per:
- Componenti di messa a terra che richiedono una resistenza di contatto metallica
- Superfici di schermatura EMC/EMI in cui è richiesta la continuità
- Componenti di assemblaggi elettrici per i quali è specificata la conduttività all'interfaccia superficiale
La verniciatura e la verniciatura a polvere creano superfici isolanti; la galvanoplastica modifica la conduttività a seconda del metallo depositato. L'ossido nero mantiene le caratteristiche di conduttività dell'acciaio.
Applicazioni in cui l’ossidazione nera è la specifica standard
| Applicazione | Perché l'ossido nero è lo standard |
|---|---|
| Elementi di fissaggio di precisione (bulloni, viti, dadi) | Nessuna interferenza tra le filettature, valori di coppia costanti |
| Ingranaggi di precisione e alberi portaingrani | Mantiene la geometria dei denti e le specifiche relative al gioco |
| Perni di centraggio e perni di allineamento | Mantiene accoppiamenti con diametro H7/h6 o più stretti |
| Utensili da taglio (maschi, punte, frese) | Mantiene la geometria dei bordi, trattiene l'olio da taglio |
| Componenti delle armi da fuoco | Finitura opaca antiriflesso, stabilità dimensionale |
| Componenti per strumenti di precisione | Superficie antiriflesso, resistenza agli urti senza compromessi |
| Strumenti chirurgici e medici in acciaio | Finitura pulita, dimensioni superficiali precise |
| Alloggiamenti lavorati CNC con fori filettati multipli | Non è necessario rifare i fori, montaggio più rapido |
Resistenza alla corrosione: il limite critico
Il malinteso più grave riguardo all’ossido nero è l’idea che esso garantisca una protezione sostanziale contro la corrosione. Di per sé, infatti, non è così.
Perché lo strato di ossido da solo offre una protezione minima
Lo strato di magnetite formato dall’ossido nero è poroso a livello microscopico. I pori consentono all’umidità e all’ossigeno di raggiungere l’acciaio sottostante, il che significa che i componenti trattati con ossido nero non sigillati inizieranno ad arrugginirsi nel giro di poche ore o giorni se esposti all’aria umida — più rapidamente dell’acciaio nudo in alcune condizioni, poiché il processo rimuove gli oli superficiali durante la fase di sgrassaggio.
Il contributo dello strato di ossido alla resistenza alla corrosione consiste nel fornire una superficie ad alta porosità che favorisce la ritenzione dell'olio: esso funge da spugna per il trattamento sigillante applicato dopo l'ossidazione, non da barriera in sé.
Opzioni di sigillatura post-trattamento
| Trattamento sigillante | Resistenza alla corrosione | Resistenza | Resistenza tipica alla nebbia salina |
|---|---|---|---|
| Senza sigillatura | Praticamente nessuno | N/A | < 1 ora |
| Olio minerale leggero | Da basso a moderato | Da giorni a settimane | 10–30 ore |
| Olio pesante / olio conservante | Moderato | Da settimane a mesi | 30–100 ore |
| Cera (microcristallina) | Moderato | Mesi | 50–150 ore |
| Olio con inibitore di ruggine ad azione penetrante | Da discreto a buono | Mesi | 100–300 ore |
| Sigillante a base di polimeri | Buono | Esteso | 200–500 ore |
La fase di sigillatura non è facoltativa: costituisce il vero e proprio meccanismo di protezione dalla corrosione per i componenti trattati con ossidazione nera. Un processo di ossidazione nera correttamente specificato dovrebbe sempre includere le specifiche relative alla sigillatura come parte integrante delle indicazioni relative al trattamento superficiale.
Idoneità ambientale
| Ambiente | Idoneità all’ossidazione nera | Sigillatura minima richiesta |
|---|---|---|
| In un ambiente interno pulito e asciutto | Eccellente | È ammesso l'olio leggero |
| Coltivazione controllata in ambiente chiuso con umidità | Buono | È necessario utilizzare olio o cera |
| All'aperto con esposizione alla luce | Marginale | Olio pesante o sigillante polimerico, manutenzione periodica |
| Esposizione continua all’aperto | Non consigliato | — |
| Ambiente marino o di acqua salata | Non adatto | — |
| Esposizione a sostanze chimiche o acidi | Non adatto | — |
Per i componenti che richiedono una resistenza alla corrosione superiore a quella garantita dall’ossidazione nera con sigillatura, è opportuno specificare processi alternativi: zincatura nera per una resistenza moderata alla corrosione con un impatto dimensionale accettabile, rivestimenti PVD per una resistenza eccellente alla corrosione e all’usura con variazioni dimensionali minime, oppure verniciatura a polvere per la massima protezione barriera laddove l’impatto dimensionale sia accettabile.
CNC: qualità di lavorazione e finitura con ossidazione nera
L'ossidazione nera trasforma la superficie così com'è. Non riempie le irregolarità superficiali, non nasconde i segni di lavorazione né uniforma la rugosità superficiale. La qualità della finitura è determinata interamente dalle condizioni della superficie lavorata all'inizio del processo.
Effetto della rugosità superficiale sull'aspetto
| Valore Ra di lavorazione | Aspetto dell'ossido nero |
|---|---|
| Ra ≤ 0,8 µm (rettificato o rifinito) | Nero intenso, uniforme e omogeneo |
| Ra 0,8–1,6 µm (lavorazione standard CNC: tornitura/fresatura) | Buona uniformità, texture leggermente visibile |
| Ra 1,6–3,2 µm | Si nota una variazione della struttura; accettabile per i componenti industriali |
| Ra > 3,2 µm | Visibilmente irregolare; opaco con contrasto di texture |
Il meccanismo: lo strato di ossido nero segue la microtopografia della superficie. Le aree con rugosità diverse reagiscono a velocità leggermente diverse e producono una profondità di colore leggermente diversa. Su una superficie rettificata con precisione (Ra ≤ 0,4 µm), la finitura appare profonda e uniforme. Su una superficie più ruvida, micro-picchi e avvallamenti creano una texture visibile nello strato trattato.
Requisiti per la preparazione alla lavorazione
Rimozione dell'olio e del liquido di raffreddamento: I residui di olio da taglio e di liquido di raffreddamento presenti sulla superficie impediscono che la reazione di ossidazione avvenga in modo uniforme. La soluzione alcalina non riesce a penetrare completamente nelle superfici contaminate dall'olio, con il risultato che si formano aree irregolari in cui la reazione è risultata incompleta. Prima della fase di ossidazione è indispensabile effettuare uno sgrassaggio completo, che in genere consiste in un lavaggio a ultrasuoni con un detergente alcalino seguito da un risciacquo con acqua.
Rimozione delle bave: Le sbavature reagiscono in modo diverso dal metallo di base durante l’ossidazione, poiché la loro geometria, l’orientamento delle fibre e le condizioni superficiali differiscono dalla superficie lavorata primaria. Le sbavature sui pezzi ossidati in nero appaiono come macchie irregolari più chiare o più scure lungo i bordi. Tutti i bordi devono essere sbavati e, idealmente, smussati (0,2–0,5 mm × 45°) per garantire un aspetto uniforme.
Uniformità della superficie: Se un pezzo presenta aree con finiture superficiali significativamente diverse — ad esempio, una superficie fresata con Ra pari a 1,6 µm adiacente a un foro rettificato con Ra pari a 0,4 µm — la differenza risulterà visibile dopo il trattamento di ossidazione nera sotto forma di contrasto tra le aree. I pezzi soggetti a requisiti estetici rigorosi dovrebbero avere specifiche di finitura superficiale uniformi su tutte le superfici visibili.
Lista di controllo per l'ispezione pre-lavorazione
| Condizione di pre-elaborazione | Effetti sull'ossido nero | Azione richiesta |
|---|---|---|
| Presenza di olio da lavorazione | Reazione a chiazze, aree chiare | Sgrassaggio completo (lavaggio alcalino + risciacquo) |
| Residui di liquido di raffreddamento | Colore non uniforme | Pulizia ad ultrasuoni |
| Bave sui bordi | Variazioni di colore ai bordi | Sbavatura prima della lavorazione |
| Finiture miste delle superfici | Contrasto visibile tra le zone | Unificare Ra o accettare le variazioni nell'aspetto |
| Incrostazioni o scolorimento dovuti al trattamento termico | Scarsa reattività, scarsa adesione | Decapaggio acido prima dell'ossidazione |
Ossido nero su acciaio inossidabile
La ossidazione nera sull'acciaio inossidabile è un processo diverso e più complesso rispetto a quello sull'acciaio al carbonio.
Perché l'acciaio inossidabile è più difficile da annerire
L'acciaio inossidabile contiene cromo (10,5%+ in massa), che forma sulla superficie uno strato passivo denso e autorigenerante di ossido di cromo (Cr₂O₃). Questo strato passivo garantisce la resistenza alla corrosione dell’acciaio inossidabile, ma impedisce anche che si verifichi facilmente la reazione di ossidazione del ferro che produce ossido nero sull’acciaio al carbonio.
Per ottenere l'ossidazione nera dell'acciaio inossidabile, è necessario innanzitutto rompere lo strato passivo mediante una fase di attivazione con acido aggressivo, dopodiché il pezzo può essere trattato in un bagno di ossidazione specifico, formulato appositamente per le leghe inossidabili. La chimica della reazione, la composizione del bagno e la temperatura differiscono in modo significativo rispetto all'ossidazione nera dell'acciaio al carbonio.
Differenze nell'aspetto
Lo strato di ossido nero che si forma sull'acciaio inossidabile presenta caratteristiche diverse rispetto a quello che si forma sull'acciaio al carbonio:
- Profondità di colore: L'ossido nero sull'acciaio inossidabile produce in genere un aspetto che va dal grigio scuro al grigio-nero, anziché il nero intenso e uniforme ottenibile sull'acciaio al carbonio. La differenza è di natura metallurgica: lo strato che si forma sull'acciaio inossidabile presenta una composizione e una struttura dell'ossido diverse.
- Variazione tra lotti: È più difficile garantire l'uniformità del colore tra i diversi lotti sull'acciaio inossidabile, poiché le condizioni dello strato passivo variano a seconda del trattamento termico subito, della finitura superficiale e del lotto di lega.
- Effetto della lega: L'acciaio inossidabile 304 produce in genere un risultato più scuro rispetto all'acciaio inossidabile 316, poiché il maggiore contenuto di molibdeno del 316 modifica la composizione chimica dello strato passivo e la resistenza all'attivazione.
Requisiti di controllo del processo per l'acciaio inossidabile
| Parametro di processo | Acciaio al carbonio | Acciaio inossidabile |
|---|---|---|
| Fase di attivazione della superficie | Pulizia alcalina standard | È necessaria un'attivazione acida aggressiva |
| Chimica del bagno | Ossidazione alcalina standard | Formula specifica per l'acciaio inossidabile |
| Tolleranza nel controllo di processo | Moderato | Rigorosi (temperatura, tempo, concentrazione) |
| Colore ottenibile | Nero intenso, omogeneo | Da grigio scuro a grigio-nero, variabile |
| Uniformità del colore da lotto a lotto | Alto | Moderato |
Per le applicazioni che richiedono un nero intenso e uniforme sull'acciaio inossidabile con una maggiore uniformità cromatica, il rivestimento PVD (a base di DLC, TiN o CrN) rappresenta un'opzione più affidabile: pur comportando un costo maggiore, garantisce un miglior controllo dell'aspetto estetico e una resistenza all'usura superiore.
Difetti comuni dell'ossidazione nera e cause alla radice
| Difetto | Sintomo visivo | Causa principale | Azione correttiva |
|---|---|---|---|
| Colorazione a chiazze | Aree chiare/scure sulla stessa parte | Sgrassaggio insufficiente; residui di olio | Lavaggio alcalino completo + risciacquo ad ultrasuoni |
| La superficie si sta consumando | Lo strato nero si rimuove con un panno | Contaminazione del processo; reazione incompleta | Migliorare la prelavaggio; verificare la composizione chimica del bagno |
| Macchie di ruggine (rapide) | Corrosione nel giro di pochi giorni | Assenza di tenuta o tenuta insufficiente | Applicare olio o cera subito dopo l'ossidazione |
| Grigio piuttosto che nero | Tonalità di grigio generale | Temperatura dell'acqua troppo bassa; composizione chimica inadeguata | Aumentare la temperatura dell'acqua del bagno; rinnovare i prodotti chimici |
| Colore non uniforme tra i lotti | Differenze di colore tra i vari componenti | Leghe miste nello stesso lotto; variazione di Ra | Separare le leghe; controllare la finitura superficiale |
| Strisce o segni di colata | Segni lineari sulla superficie | Risciacquo inadeguato; bagni contaminati | Migliorare le fasi di risciacquo; pulire le vasche |
| Formazione di vesciche/desquamazione | La pellicola si separa in fogli | Impossibile con l'ossido nero vero e proprio | Se si verifica questa situazione: il deposito è costituito da un materiale diverso (vernice, incrostazioni) — non si tratta di vero ossido nero |
Nota sull’ultima riga: il vero ossido nero non può sfaldarsi né formare bolle perché non è uno strato separato, bensì la superficie dell’acciaio stessa sottoposta a trattamento. Se una finitura “all’ossido nero” si sfalda, significa che il deposito non era costituito da magnetite correttamente formata, bensì da incrostazioni superficiali, da uno strato di contaminazione o da residui derivanti da un bagno non adeguatamente controllato. Si tratta sempre di un difetto di processo, non di un difetto del materiale.
Quando non utilizzare l’ossido nero
L'ossidazione nera non è adatta a tutte le applicazioni. Le seguenti condizioni indicano i casi in cui è opportuno specificare trattamenti superficiali alternativi:
Esposizione all'ambiente marino o all'acqua salata: Il trattamento di sigillatura non è in grado di garantire una protezione adeguata in caso di esposizione continua alla nebbia salina o all’immersione in acqua di mare. La prova in nebbia salina secondo la norma ASTM B117 per l’ossido nero correttamente sigillato raggiunge in genere 30–100 ore, un valore di gran lunga inferiore alle 500–2000+ ore richieste per una protezione di grado marino. Per questi ambienti, specificare la zincatura (5–15 µm) o il rivestimento PVD.
Esposizione continua all'aperto: La pioggia, i raggi UV e gli agenti atmosferici compromettono nel tempo il trattamento sigillante. Senza una lubrificazione periodica, i componenti in ossido nero esposti all’aperto presenteranno segni di ruggine nel giro di poche settimane o mesi. Per installazioni permanenti all’aperto, specificare la zincatura, la zincatura elettrolitica o la verniciatura a polvere.
Forte abrasione o usura da scorrimento: Con uno spessore compreso tra 0,5 e 1,5 µm, l’ossido nero viene asportato quasi immediatamente in presenza di contatto scorrevole contro superfici dure. Non offre alcuna resistenza all’usura nel senso convenzionale del termine. Per finiture nere resistenti all’usura, specificare la nitrurazione (che forma uno strato composto duro di 0,1–0,5 mm di profondità), rivestimenti PVD in TiN o TiAlN oppure cromatura dura.
Ambienti chimici: L'ossido nero e i relativi trattamenti di sigillatura non presentano una resistenza significativa agli acidi, agli alcali forti o ai solventi industriali. Lo strato di ossido si dissolve anche se esposto ad acidi diluiti.
Requisiti decorativi di alta qualità: Il nero opaco dell'ossido nero è funzionale e adatto alle applicazioni industriali, ma non offre la profondità di colore, la lucentezza o la durata dei rivestimenti PVD destinati alle applicazioni di consumo o architettoniche.
Specifiche di disegno per l'ossidazione nera
Una specifica completa relativa all'ossidazione nera in un disegno tecnico dovrebbe includere:
Elementi minimi richiesti:
| Elemento | Specifiche tecniche tipiche | Finalità ingegneristica |
|---|---|---|
| Standard di processo | MIL-DTL-13924 Classe 1 (alcaline ad alta temperatura) | Definisce il tipo di processo e i requisiti di qualità |
| Materiale applicabile | Acciaio (specificare il tipo se inossidabile) | Evita un’applicazione errata del processo |
| Requisiti di tenuta | Guarnizione in olio / sigillo in cera / sigillante polimerico | Garantisce che venga specificata la protezione dalla corrosione |
| Intervallo di accettazione del colore | Da nero a nero scuro (specificare se è un fattore critico) | Controlla le variazioni estetiche |
| Requisito Ra (se si tratta di un prodotto cosmetico) | Ra ≤ 1,6 µm prima della lavorazione | Controlla la finitura superficiale in entrata nel processo |
Esempio di didascalia di un disegno:
OSSIDO NERO SECONDO LA NORMA MIL-DTL-13924 CLASSE 1, GUARNIZIONE DI TENUTA DOPO LA LAVORAZIONE. FINITURA SUPERFICIALE PRIMA DELLA LAVORAZIONE: Ra ≤ 1,6 µm. TUTTE LE SUPERFICI, SALVO DIVERSA INDICAZIONE.
Le specifiche relative alla sigillatura devono essere indicate in modo esplicito. Una semplice dicitura “OSSIDO NERO” senza alcuna indicazione relativa alla sigillatura comporterà la formazione rapida di ruggine sui componenti in presenza di umidità ambientale.
Punti di forza
- L'ossido nero è un rivestimento di conversione, non uno strato applicato — trasforma la superficie in acciaio in magnetite (Fe₃O₄) con uno spessore compreso tra 0,5 e 1,5 µm, senza alcuna variazione dimensionale rilevabile. Ciò lo rende l’unico trattamento superficiale nero pratico ed economico per componenti con tolleranze comprese tra ±0,01 e 0,02 mm.
- Lo strato di ossido di per sé non offre alcuna resistenza utile alla corrosione — La protezione dipende interamente dalla fase di sigillatura successiva al trattamento. I componenti trattati con ossido nero non sigillati si arrugginiscono nel giro di poche ore a causa dell’umidità ambientale. È necessario specificare sempre la sigillatura con olio, cera o polimeri tra i requisiti del trattamento superficiale.
- L'ossidazione nera è indicata per ambienti industriali interni puliti — Se sigillato correttamente, garantisce un’adeguata resistenza alla corrosione per macchinari, strumenti e gruppi protetti dall’esposizione diretta all’umidità. Non è adatto ad ambienti esterni, marini o chimici.
- La qualità della superficie all'inizio del processo determina la qualità della finitura — L'ossidazione nera non nasconde i segni di lavorazione né le irregolarità superficiali. I pezzi con Ra > 1,6 µm o con uno sgrassaggio inadeguato presenteranno una qualità di finitura visibilmente non uniforme.
- L'ossidazione nera sull'acciaio inossidabile è un processo diverso e più complesso che produce un grigio scuro anziché un nero intenso, con una minore uniformità da lotto a lotto rispetto all’acciaio al carbonio.
- Il principale vantaggio competitivo dell'ossido nero è la neutralità in termini di costi e dimensioni: è più veloce ed economico rispetto alla placcatura e, a differenza di tutti gli altri trattamenti di annerimento, non richiede alcuna compensazione delle tolleranze, né la mascheratura delle superfici di precisione, né alcuna rilavorazione successiva su filettature o accoppiamenti.
- Per i team di approvvigionamento degli OEM: le specifiche relative all'ossidazione nera dovrebbero includere la norma MIL-DTL-13924 Classe 1 (lo standard per il processo alcalino a caldo sull'acciaio), il tipo di trattamento di sigillatura e il metodo di applicazione, la finitura superficiale richiesta prima della lavorazione, nonché l'eventuale necessità, per l'acciaio inossidabile, di un'approvazione separata del processo e dell'accettazione della gamma cromatica.
Domande frequenti
L'ossido nero previene la ruggine sull'acciaio?
Di per sé, l’ossido nero non sigillato non offre praticamente alcuna protezione dalla ruggine: i componenti si arrugginiscono nel giro di poche ore o giorni in presenza di aria umida. La resistenza alla corrosione dell’ossido nero deriva interamente dal trattamento di sigillatura applicato immediatamente dopo la fase di ossidazione: l’olio minerale leggero garantisce 10–30 ore di resistenza alla nebbia salina; l’olio pesante o la cera garantiscono 50–150 ore; i sigillanti a base polimerica possono raggiungere le 200–500 ore. Per applicazioni industriali in ambienti interni con umidità controllata, l’ossido nero correttamente sigillato è adeguato. Per ambienti esterni, marini o ad alta umidità, trattamenti superficiali alternativi (zincatura, PVD, verniciatura a polvere) offrono una protezione dalla corrosione sostanzialmente migliore.
L'ossidazione nera è migliore della zincatura per i componenti in acciaio di precisione?
Per i componenti di precisione in cui l’accuratezza dimensionale è il requisito fondamentale, l’ossidazione nera risulta nettamente superiore alla zincatura. L'ossidazione nera aggiunge circa 0,5–1,5 µm senza alcun effetto misurabile su filettature, alberi o accoppiamenti di precisione. La zincatura aggiunge 5–15 µm per superficie, il che può ridurre i giochi negli accoppiamenti di precisione, rendere stretti i fori filettati e richiedere una rifinitura della filettatura post-lavorazione. Se si considera esclusivamente la resistenza alla corrosione, la zincatura è migliore: offre una protezione barriera superiore e una protezione sacrificale anche in caso di graffi. La scelta corretta dipende dal fatto che l’applicazione sia determinata dalla precisione dimensionale o dalla protezione dalla corrosione.
Di quanto aumenta lo spessore dell’acciaio con l’ossidazione nera?
L’ossido nero aggiunge circa 0,5–1,5 µm per superficie: si tratta di uno strato di conversione, non di uno strato depositato, il che significa che il materiale non si accumula sulla superficie. Ai fini ingegneristici pratici, questo spessore è trascurabile: è inferiore alla risoluzione di misura dei micrometri standard ed è inferiore a 10% della banda di tolleranza su un accoppiamento di precisione di ±0,010 mm. Questo spessore quasi nullo è la proprietà che rende l’ossido nero il trattamento superficiale standard per elementi di fissaggio filettati di precisione, ingranaggi di precisione e componenti lavorati con tolleranze strette, dove qualsiasi accumulo di rivestimento richiederebbe una compensazione dimensionale o una rilavorazione post-processo.
È possibile applicare l'ossido nero sull'acciaio inossidabile?
Sì, ma il processo è più complesso e il risultato differisce da quello ottenuto con l’acciaio al carbonio. Lo strato passivo di ossido di cromo dell’acciaio inossidabile resiste alla reazione di ossidazione, richiedendo un’attivazione acida prima del bagno di ossidazione. La finitura risultante è tipicamente di colore da grigio scuro a grigio-nero, anziché il nero intenso ottenibile sull’acciaio al carbonio, e l’uniformità cromatica tra i lotti è inferiore. Anche il tipo di lega influisce sul risultato: l’acciaio inossidabile 304 produce in genere un risultato più scuro rispetto al 316. Per le applicazioni che richiedono un nero intenso e uniforme sull’acciaio inossidabile, i rivestimenti PVD offrono un migliore controllo dell’aspetto, sebbene a un costo più elevato.
Come viene indicato l'ossido nero in un disegno tecnico?
La specifica raccomandata è: “OSSIDAZIONE NERA SECONDO MIL-DTL-13924 CLASSE 1, SIGILLATURA CON OLIO DOPO LA LAVORAZIONE”. Il requisito di sigillatura deve essere specificato in modo esplicito: una semplice indicazione come “OSSIDAZIONE NERA” produrrà pezzi che si arrugginiscono rapidamente, poiché la maggior parte dei trasformatori non applicherà la sigillatura a meno che non sia specificato. Per le applicazioni in cui l’aspetto estetico è fondamentale, aggiungere un requisito di finitura superficiale prima del trattamento (ad es., “FINITURA SUPERFICIALE PRE-TRATTAMENTO Ra ≤ 1,6 µm”) e un intervallo di accettazione del colore (ad es., “DA NERO A NERO SCURO — NON SONO AMMESSI GRIGI O MACCHIE IRREGOLARI”). Per i componenti in acciaio inossidabile, indicare il tipo di lega e confermare con il trasformatore che verrà utilizzato un processo di ossidazione nera adatto all’acciaio inossidabile.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per la produzione di componenti in acciaio con rivestimento in ossido nero destinati a strumenti di precisione, dispositivi medici, armi da fuoco, utensili da taglio, elementi di fissaggio industriali e gruppi automobilistici. Riferimenti tecnici: MIL-DTL-13924 (Rivestimento con ossido nero per metalli ferrosi), ASTM B117 (Prova in nebbia salina dell’ossido nero), SAE AMS 2485 (Trattamento con ossido nero di materiali ferrosi), ISO 11408 (Rivestimenti di conversione chimica — Rivestimento con ossido nero).
Dove reperire componenti in acciaio lavorati CNC con finitura in ossido nero?
Noi di CMS realizziamo componenti in acciaio di precisione nei gradi 1018, 4140, 4340 e in acciaio inossidabile, abbinando la finitura con ossidazione nera alla sigillatura con olio o polimeri. Ogni ordine di ossidazione nera comprende la verifica della finitura superficiale prima del trattamento, la conferma della sbavatura e il controllo dimensionale post-trattamento delle caratteristiche di precisione, al fine di garantire che l’adattamento e la finitura soddisfino i requisiti del disegno tecnico.
[Richiedi una revisione delle specifiche relative all’ossidazione nera e un preventivo per la lavorazione CNC →]


