
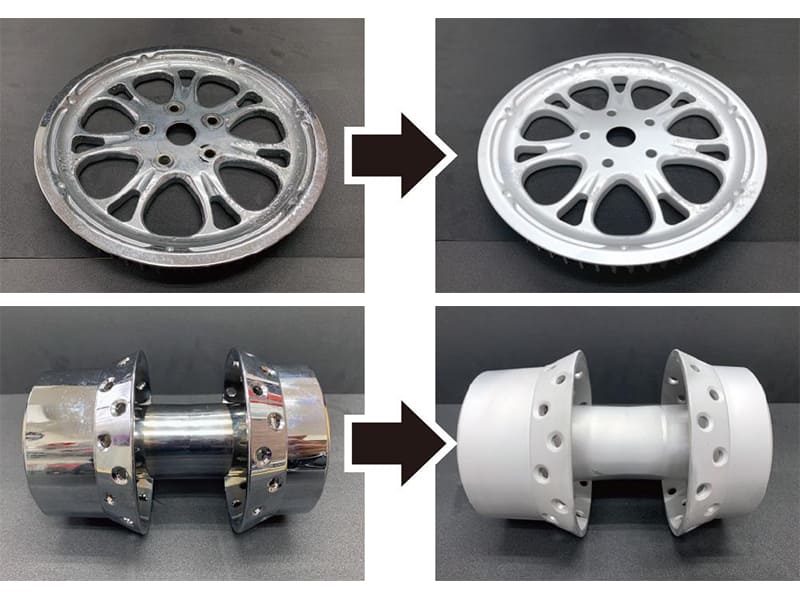
Risposta rapida: La cromatura viene rimossa mediante uno dei tre metodi industriali seguenti: elettrodeposizione inversa (il più preciso — inverte la corrente di deposizione per dissolvere il cromo riportandolo in soluzione con un danno minimo al substrato), decapaggio chimico controllato (acido cloridrico per i substrati in acciaio, formulazioni specializzate per gli altri) o sabbiatura (il più veloce ma con rischio di alterazione dimensionale). La scelta del metodo dipende dal tipo di placcatura: il cromo duro (10–500 µm, ~800–1000 HV) richiede processi chimici o elettrochimici di livello industriale; il cromo decorativo (0,2–2 µm su strati di nichel e rame) può essere rimosso con metodi chimici più delicati. Tutti i processi di rimozione del cromo comportano rischi legati al cromo esavalente (Cr⁶⁺) e richiedono un’adeguata ventilazione, DPI e un corretto trattamento dei rifiuti.
Che cos’è la cromatura e perché deve essere rimossa?
La cromatura è un processo di galvanoplastica che consente di depositare un sottile strato di cromo metallico su un substrato — solitamente acciaio, ghisa, alluminio o ottone — attraverso la riduzione elettrochimica degli ioni di cromo in un bagno elettrolitico. Lo strato di cromo garantisce:
- Resistenza all'usura: Il cromo duro, con una durezza compresa tra circa 800 e 1000 HV, riduce significativamente l'usura superficiale di steli idraulici, cilindri, componenti di macchine utensili e alberi industriali
- Resistenza alla corrosione: Lo strato di cromo e gli strati sottostanti di nichel (nei sistemi cromati decorativi) fungono da barriera protettiva contro l'umidità e l'ossidazione
- Basso coefficiente di attrito: Particolarmente indicato per superfici di tenuta idrauliche e pneumatiche
- Aspetto decorativo: La finitura brillante e riflettente utilizzata nelle finiture automobilistiche, nei prodotti di consumo e nella ferramenta per l'architettura
Nella pratica ingegneristica, la rimozione del cromo è necessaria in quattro casi principali:
Rimozione del rivestimento danneggiato: Il cromo che presenta crepe, scheggiature, delaminazioni o usura irregolare deve essere completamente rimosso prima di procedere alla riparazione del substrato e alla nuova cromatura: tentare di applicare la cromatura su una superficie danneggiata comporta una scarsa adesione e accelera l'ulteriore deterioramento.
Rifacimento della placcatura e ricondizionamento: I componenti di alto valore (steli dei cilindri idraulici, alberi di precisione, superfici degli stampi) vengono regolarmente sottoposti a decapaggio e ricromatura nell’ambito della manutenzione programmata, spesso più volte nel corso della loro vita utile. La rimozione dello strato di cromo usurato e la lavorazione accurata del substrato prima della ricromatura prolungano la durata dei componenti a un costo di gran lunga inferiore rispetto alla loro sostituzione.
Modifica della superficie: Il passaggio dalla cromatura a un trattamento superficiale alternativo (spruzzatura termica, rivestimento PVD, nitrurazione) richiede la rimozione completa dello strato di cromo esistente per garantire un'adeguata adesione del nuovo rivestimento.
Correzione dimensionale: Se durante un'operazione di cromatura lo spessore del rivestimento risulta fuori specifica, il pezzo deve essere decapato e il substrato riportato alle condizioni originarie prima di procedere a una nuova cromatura per correggere la dimensione.
In tutti questi scenari, il requisito tecnico fondamentale è lo stesso: rimuovere completamente lo strato di cromo senza danneggiare il materiale del substrato né alterarne le dimensioni oltre i limiti di tolleranza recuperabili.
Tipi di cromatura e relative implicazioni per la rimozione
La strategia di rimozione, i parametri di processo e il livello di rischio sono sostanzialmente diversi tra il cromo duro e il cromo decorativo: la scelta di un approccio non adeguato al tipo di placcatura è la causa più comune di insuccesso nella rimozione del cromo.
Cromo duro (cromo industriale o funzionale)
La cromatura dura (detta anche cromatura industriale) viene depositata elettroliticamente a densità di corrente più elevate e a temperature del bagno inferiori rispetto alla cromatura decorativa, formando uno strato spesso e molto duro direttamente sul substrato. Caratteristiche:
- Spessore: In genere 10–500 µm; nelle applicazioni per impieghi gravosi (steli idraulici, steli dei pistoni) lo spessore può variare da 50 a 150 µm
- Durezza: ~800–1000 HV (Vickers), paragonabile all'acciaio per utensili temprato
- Struttura: Singolo strato di cromo applicato direttamente sul substrato in acciaio o ghisa; nessun strato intermedio di nichel o rame
- Adesione: Elevata adesione meccanica e metallurgica al substrato
La combinazione di spessore, durezza e adesione diretta al substrato rende il cromo duro difficile da rimuovere. La dissoluzione chimica è lenta a causa della densità dello strato e della sua resistenza alla corrosione. La rimozione abrasiva è impraticabile agli spessori tipici senza rischiare una significativa asportazione del metallo del substrato. La galvanoplastica inversa è il metodo industriale standard proprio perché attacca selettivamente lo strato di cromo a livello elettrochimico senza richiedere condizioni aggressive che potrebbero danneggiare il substrato.
Rischio post-rimozione per substrati in acciaio ad alta resistenza: I processi elettrochimici utilizzati nella rimozione del cromo generano idrogeno atomico che può diffondersi nel substrato d’acciaio durante la decapaggio, causando l’infragilimento da idrogeno — una riduzione della tenacità alla frattura e della resistenza a fatica che può portare a una frattura fragile sotto carico. Le norme ASTM B849 e AMS 2401 specificano trattamenti di ricottura (tipicamente a 190 °C per almeno 23 ore) dopo la decapatura dell’acciaio ad alta resistenza (> 1000 MPa / 150 ksi) per consentire la diffusione dell’idrogeno assorbito prima che i componenti vengano rimessi in servizio o sottoposti a un nuovo processo di placcatura.
Cromo decorativo (cromo cosmetico)
La cromatura decorativa conferisce quella finitura brillante e riflettente che si riscontra nelle finiture automobilistiche, nei sanitari, nei prodotti di consumo e nella ferramenta per l'architettura. La struttura è costituita da un sistema a strati:
- Sottofondo in rame: Si applica direttamente sul metallo di base per garantire l'adesione e la livellatura (spessore tipico: 0,5–5 µm)
- Strato di nichel: Garantisce resistenza alla corrosione e un elevato potere riflettente (tipicamente 5–30 µm; può trattarsi di strati multipli di nichel)
- Finitura al cromo: Molto sottile, garantisce durezza, protezione della superficie e l’aspetto cromato (0,2–2 µm)
La rimozione richiede la decapatura sequenziale di ciascuno strato: tentare di rimuovere tutti e tre gli strati contemporaneamente con un unico prodotto chimico rischia di danneggiare il substrato, poiché le diverse soluzioni di decapaggio agiscono in modo selettivo su metalli diversi. Il sottile strato superiore di cromo può essere rimosso chimicamente o mediante una leggera abrasione con relativa facilità; gli strati sottostanti di nichel e rame richiedono invece fasi di decapaggio separate.
| Proprietà | Cromatura dura | Cromatura decorativa |
|---|---|---|
| Spessore totale del cromo | 10–500 µm | 0,2–2 µm |
| Struttura a strati | Solo Chrome | Cromo / Nichel / Rame |
| Durezza del cromo | ~800–1000 HV | ~600–800 HV |
| Difficoltà di rimozione | Alto | Moderato |
| Metodo di rimozione preferito | Galvanizzazione inversa | Decapaggio chimico sequenziale |
| Rischio di danneggiamento del substrato | Medio (infragilimento da idrogeno nell'acciaio) | Basso (se il processo è selettivo) |
Metodi di rimozione della cromatura
Galvanoplastica inversa (dissoluzione anodica)
La galvanoplastica inversa è il metodo industriale preferito per la rimozione del cromo duro dai componenti di precisione. Il processo inverte la corrente di galvanoplastica: il pezzo cromato diventa l'anodo anziché il catodo, e il campo elettrico favorisce la dissoluzione del cromo dalla superficie del pezzo nella soluzione elettrolitica.
Parametri di processo:
- Elettrolita: in genere una soluzione di acido cromico (CrO₃ in acqua) o sistemi proprietari a base di acidi misti; la stessa composizione chimica utilizzata per la deposizione del cromo
- Densità di corrente: tipicamente 10–50 A/dm², regolabile in base allo spessore del cromo e ai requisiti relativi alla velocità di asportazione
- Temperatura: 45–60 °C
- Velocità di dissoluzione: circa 0,025–0,1 mm/ora a seconda dei parametri e della densità del cromo
Vantaggi:
- Processo altamente selettivo: agisce in modo preferenziale sul cromo senza intaccare i metalli del substrato sottostante (acciaio, nichel)
- In grado di garantire un controllo estremamente preciso dell'asportazione di materiale — consente di asportare materiale fino a una profondità specifica per ottenere le dimensioni desiderate
- Variazione minima delle dimensioni del substrato quando i parametri sono controllati correttamente
- Adatto a geometrie complesse (fori interni, superfici irregolari) non raggiungibili con i metodi abrasivi
Limitazioni:
- Richiede attrezzature specializzate per la galvanoplastica (raddrizzatore, vasca, sistema di riscaldamento/raffreddamento, sistema di agitazione)
- L'elettrolita a base di cromo esavalente (Cr⁶⁺) comporta rischi significativi per la salute e l'ambiente: richiede l'aspirazione dei fumi, l'uso di DPI completi e il trattamento degli effluenti
- Il rischio di infragilimento da idrogeno nei substrati in acciaio ad alta resistenza richiede un trattamento termico post-decapaggio
- Bassa velocità di asportazione per depositi di cromo duro molto spessi
Decapaggio chimico controllato
La decapatura chimica utilizza soluzioni acide o alcaline per dissolvere lo strato di cromo senza l'applicazione di corrente elettrica. La composizione chimica deve essere adeguata sia al materiale del substrato che al tipo di strato di cromo.
Per la cromatura dura su acciaio: L'acido cloridrico (HCl) a una concentrazione compresa tra 10 e 30% dissolve efficacemente il cromo, sebbene attacchi anche l'acciaio esposto se la rimozione non viene interrotta con precisione nel momento in cui lo strato di cromo è stato rimosso. I sistemi a base di HCl inibito contengono inibitori di corrosione brevettati che riducono significativamente l’attacco all’acciaio dopo la dissoluzione del cromo, migliorando il controllo del processo. Il monitoraggio del cambiamento di colore della soluzione (da incolore a giallo-verde con l’accumulo di Cr³⁺) e l’osservazione della cessazione dell’evoluzione di idrogeno gassoso forniscono indicatori pratici del raggiungimento del punto finale.
Per il cromo decorativo (finitura al cromo): Una corrente inversa o soluzioni chimiche leggermente ossidanti possono rimuovere selettivamente il sottile strato di cromo senza intaccare in modo significativo il nichel sottostante. Formulazioni proprietarie per la rimozione del cromo decorativo sono ampiamente disponibili presso i fornitori di prodotti chimici specializzati.
Per lo strato di nichel (dopo la rimozione del cromo): Le soluzioni per la rimozione del nichel sono in genere a base di solfonazione o formulazioni chimiche selettive brevettate che dissolvono il nichel senza intaccare il rame o l’acciaio di base.
Compatibilità con il substrato:
- Acciaio: Il decapaggio acido controllato è fattibile con l'uso di inibitori adeguati e un adeguato monitoraggio del processo. L'acciaio ad alta resistenza richiede un trattamento termico di eliminazione dell'infragilimento da idrogeno dopo il decapaggio.
- Alluminio: Fortemente incompatibile con l'acido cloridrico (attacco rapido e incontrollato). I substrati in alluminio richiedono prodotti chimici specifici a bassa acidità o alcalini per la decapatura e un monitoraggio estremamente accurato del processo per evitare danni al substrato. Molti fornitori di servizi di rimozione del cromo non trattano i substrati in alluminio con sistemi standard a base di HCl.
- Lega di ottone e rame: Moderatamente compatibile con sistemi acidi controllati; il rischio di dezincificazione (dissoluzione selettiva dello zinco dall’ottone) limita il tempo di esposizione.
Rimozione con abrasivi (sverniciatura meccanica)
I metodi abrasivi comprendono la sabbiatura, la granigliatura (con perle di vetro, ossido di alluminio, graniglia d’acciaio) e la molatura; tutti questi metodi rimuovono fisicamente il cromo tramite impatto meccanico o taglio, anziché tramite dissoluzione chimica o elettrochimica.
Applicazione pratica: La rimozione abrasiva è particolarmente indicata per superfici non di precisione, per la sverniciatura di grandi superfici in cui il controllo dimensionale è secondario e per la preparazione al rivestimento mediante processi di spruzzatura termica (in cui è auspicabile una certa rugosità superficiale). È raramente indicata per steli idraulici, fori di precisione o qualsiasi superficie con tolleranze dimensionali ristrette.
Rischio dimensionale: I processi abrasivi rimuovono sia il metallo del substrato che il cromo, in proporzioni imprevedibili a seconda della durezza dell’agente abrasivo, della pressione, dell’angolo e della geometria della superficie. È difficile mantenere la perdita dimensionale del substrato al di sotto di 0,05–0,1 mm, il che è inaccettabile per la maggior parte delle applicazioni funzionali del cromo duro, in cui i margini di ricromatura sono specificati nell’intervallo compreso tra 0,025 e 0,050 mm per lato.
Variazione della rugosità superficiale: La sabbiatura crea una superficie più ruvida rispetto alla finitura originale ottenuta con la lavorazione meccanica. Per le superfici di tenuta e i fori di precisione, tale rugosità deve essere eliminata mediante lavorazione meccanica dopo la sabbiatura, il che comporta l'aggiunta di fasi di lavorazione e un aumento dei costi.
Rimozione assistita da ultrasuoni
Le vasche di lavaggio a ultrasuoni utilizzano energia acustica ad alta frequenza (in genere 20–40 kHz) per creare microscopiche bolle di cavitazione che collassano sulle superfici, staccando le particelle e allentando gli strati superficiali. L’assistenza ultrasonica può accelerare la decapatura chimica migliorando il contatto della soluzione con le caratteristiche geometriche complesse e rimuovendo i prodotti di reazione dalla superficie man mano che si formano. Non si tratta di un metodo indipendente per la rimozione del cromo, ma integra i processi chimici o elettrochimici per i componenti dotati di filettature, fori ciechi e caratteristiche interne complesse.
Metodi casalinghi e fai-da-te
Diversi prodotti chimici domestici (bicarbonato di sodio, aceto, candeggina, detergenti commerciali per auto) vengono indicati nelle fonti online come metodi per la rimozione del cromo. Questi hanno un’efficacia trascurabile sui depositi industriali di cromo duro e un’efficacia limitata anche sul cromo decorativo sottile: il tempo di contatto necessario per la dissoluzione chimica è di gran lunga superiore a quanto sia pratico in un contesto domestico, e i risultati sono altamente incostanti. Ancora più importante, in molti casi la rimozione del cromo riguarda strati sottili di cromo decorativo presenti sulle finiture automobilistiche, dove una leggera lucidatura con composti a base di ossido di alluminio o con abrasivi in plastica può produrre risultati accettabili per applicazioni non critiche.
Per qualsiasi componente di precisione, superficie funzionale o applicazione industriale di cromatura dura, i metodi fai-da-te non sono indicati. Il rischio di danneggiare il substrato, i pericoli per la salute derivanti dall’esposizione involontaria al Cr⁶⁺ e l’impossibilità di controllare il processo rendono la lavorazione industriale professionale l’approccio corretto.
Confronto tra metodi e guida alla scelta
| Metodo | Cromatura dura | Cromatura decorativa | Controllo dimensionale | Rischio legato al substrato | Costo relativo |
|---|---|---|---|---|---|
| Galvanizzazione inversa | Eccellente | Buono | Eccellente (±0,005 mm) | Basso (se controllato) | Alto |
| Decapaggio chimico | Buono (acciaio) | Buono | Buono (con monitoraggio) | Medio-alto (Al) | Medio |
| Sabbiatura | Moderato | Buono | Povero | Medio | Basso |
| Assistito da ultrasuoni | Supplementare | Supplementare | N/A (solo assist) | Basso | Medio-basso |
| Metodi fai da te | Non efficace | Limitato | Nessuno | Alto | Molto basso |
Sicurezza: cromo esavalente e rischi legati ai processi
La rimozione del cromo è una delle operazioni più pericolose nel settore manifatturiero a causa dei processi elettrochimici coinvolti e della tossicità dei composti del cromo.
Rischi legati al cromo esavalente (Cr⁶⁺)
Il cromo esavalente — la forma presente negli elettroliti di acido cromico e rilasciata sotto forma di fumi durante i processi elettrochimici — è un agente cancerogeno per l’uomo classificato dall’IARC nel Gruppo 1 (agente cancerogeno certo per l’uomo), con i tumori dell’apparato respiratorio come principale rischio professionale derivante dall’esposizione per inalazione. Il limite di esposizione ammissibile (PEL) stabilito dall’OSHA per il Cr⁶⁺ nell’industria in generale è di 5 µg/m³ come media ponderata su 8 ore, con un livello di intervento pari a 2,5 µg/m³.
La formazione di fumi durante la galvanoplastica inversa rappresenta lo scenario di rischio con il più alto livello di esposizione. Le bolle di idrogeno che salgono attraverso l’elettrolita di acido cromico trasportano una nebbia di Cr⁶⁺ dalla superficie della soluzione nell’aria sopra la vasca. Ciò richiede:
- Coperture dei serbatoi chiuse o dotate di aspirazione locale durante la lavorazione
- Sistema dedicato di aspirazione dei fumi collegato a lavatori o filtri
- Monitoraggio continuo dell'aria nella zona degli operatori
- Protezione respiratoria completa (almeno un respiratore a semimaschera con cartuccia combinata OV/P100; alimentazione d’aria per situazioni ad alta esposizione)
- Guanti resistenti alle sostanze chimiche, visiere protettive e indumenti protettivi per tutte le operazioni di manipolazione di sostanze chimiche
Ustioni da acido
L'HCl e altre soluzioni per la decromatura provocano gravi ustioni in caso di contatto con la pelle e gli occhi. Presso tutte le postazioni di lavoro dedicate alla decromatura devono essere immediatamente accessibili postazioni di lavaggio oculare di emergenza e docce di sicurezza; inoltre, per tutte le operazioni di manipolazione di sostanze chimiche è obbligatorio l'uso di dispositivi di protezione individuale completi (guanti resistenti alle sostanze chimiche, visiera protettiva, grembiule resistente agli acidi).
Idrogeno gassoso
I processi elettrochimici (sia la cromatura iniziale che la decapatura inversa) generano idrogeno gassoso al catodo attraverso la riduzione degli ioni idrogeno. L’idrogeno è altamente infiammabile e presenta un ampio intervallo di esplosività nell’aria (4–75% in volume). Le vasche di decromatura devono essere collocate in aree ventilate e prive di fonti di accensione, senza interruttori elettrici o apparecchi di illuminazione scoperti sopra le aree delle vasche aperte. Il monitoraggio con rilevatori di gas è indicato per le aree di lavorazione chiuse o parzialmente chiuse.
Trattamento dei rifiuti e conformità normativa
I rifiuti di acido cromico derivanti dalle operazioni di rimozione del cromo sono classificati come rifiuti pericolosi ai sensi delle normative RCRA (Resource Conservation and Recovery Act) negli Stati Uniti — in particolare nella categoria F006 (cromo esavalente proveniente da operazioni di galvanoplastica). La riduzione del Cr⁶⁺ a Cr³⁺, seguita dalla precipitazione e dalla regolazione del pH, costituisce la sequenza di trattamento standard prima dello smaltimento o dello scarico. Le operazioni di rimozione del cromo devono prevedere la compilazione di manifesti di trasporto dei rifiuti pericolosi, l’utilizzo di trasportatori autorizzati per i rifiuti pericolosi e il rispetto delle norme applicabili in materia di pretrattamento delle acque reflue per qualsiasi scarico di soluzioni.
Considerazioni ingegneristiche specifiche per il substrato
Acciaio (il più compatibile)
Gli acciai al carbonio e gli acciai legati sono i substrati più compatibili per la rimozione del cromo. I processi elettrochimici e chimici utilizzati sono ben caratterizzati e controllabili nel caso dell'acciaio. Il rischio principale è l'infragilimento da idrogeno, che rappresenta un problema ingegneristico reale e grave per i componenti in acciaio ad alta resistenza.
Protocollo relativo all'infragilimento da idrogeno:
- I componenti realizzati con acciai aventi una resistenza alla trazione > 1000 MPa (150 ksi) — compresi i tipi 4340, 300M, 17-4PH in condizioni di massima maturazione e acciai strutturali simili ad alta resistenza — devono essere sottoposti a trattamento termico dopo la decapatura per favorire la diffusione dell’idrogeno assorbito
- La norma ASTM B849 specifica i requisiti di cottura: in genere 190 °C (375 °F) per un minimo di 23 ore entro 4 ore dal completamento della produzione del nastro
- I danni da infragilimento da idrogeno non sono visibili a un'ispezione visiva; la rottura si verifica improvvisamente sotto carico o per fatica. Il trattamento termico non è facoltativo.
Alluminio
I substrati in alluminio presentano una sfida di natura fondamentalmente diversa, poiché l’alluminio reagisce chimicamente con le condizioni acide e alcaline utilizzate nei processi standard di decapaggio del cromo. Il decapaggio standard con acido cloridrico attacca e dissolve rapidamente l’alluminio se il processo non viene interrotto esattamente all’interfaccia tra il cromo e il substrato — un livello di controllo impossibile da raggiungere in produzione.
Il cromo sull'alluminio viene solitamente applicato tramite un trattamento intermedio di zincatura che crea uno strato intermedio di zinco per garantire l'adesione. Per rimuovere questo sistema senza intaccare l'alluminio è necessario:
- Formulazioni chimiche specializzate a bassa acidità, specificamente studiate per i sistemi di cromatura su alluminio
- Monitoraggio molto accurato del processo (tempi, controllo della temperatura, ispezione visiva)
- Accettare che una parte della superficie in alluminio possa essere compromessa e debba essere ripristinata mediante successive operazioni di lavorazione
Per i componenti in alluminio di alto valore, spesso si preferisce evitare del tutto la decapatura al cromo: la levigatura a vapore o la rimozione meccanica controllata con precisione all’interfaccia tra lo strato decapato e il substrato possono essere preferite alla decapatura chimica quando le tolleranze dimensionali sono fondamentali.
Lega di ottone e rame
L'ottone presenta una compatibilità moderata con la rimozione controllata del cromo. I rischi principali sono la dezincificazione (dissoluzione selettiva dello zinco dall'ottone in ambienti acidi) se i tempi di esposizione sono eccessivi e la dissoluzione selettiva del rame in condizioni fortemente ossidanti. Il controllo dei tempi di decapaggio, unitamente al monitoraggio della temperatura della soluzione e della concentrazione dell’inibitore, riduce al minimo questi rischi nella rimozione decorativa del cromo dai componenti in ottone. La galvanoplastica inversa è preferibile alla decapatura chimica per un controllo dimensionale preciso sull’ottone.
Integrazione con il flusso di lavoro di lavorazione e ricopertura CNC
La rimozione del cromo risulta particolarmente utile se integrata in un flusso di lavoro strutturato di ricondizionamento che riporta il componente alle specifiche dimensionali e superficiali originali.
La catena di processo di ricondizionamento
Per i componenti cromati a duro (aste idrauliche, alberi di precisione, fori dei cilindri):
- Misurazione delle dimensioni prima della sbandigliatura: Registrare le dimensioni di riferimento per determinare lo spessore effettivo del cromo e le condizioni del substrato
- Rimozione di Chrome: Galvanizzazione inversa per controllare la rimozione dimensionale entro ±0,010 mm dal substrato
- Trattamento termico di eliminazione dell'infragilimento da idrogeno post-sfilettatura (se si tratta di acciaio ad alta resistenza)
- Ispezione del substrato: Misurazione dimensionale, ispezione dei difetti superficiali (crepe, cavità, inclusioni)
- Retifica o tornitura CNC: Ripristinare la geometria del substrato allo stato precedente alla placcatura, entro i limiti di tolleranza specificati per la ripaccatura (in genere 0,025–0,050 mm per lato al di sotto della dimensione finale della stampa)
- Preparazione della superficie: Lucidare fino al valore Ra specificato prima della placcatura
- Ricopertura: Cromo duro applicato per ottenere le dimensioni finali della stampa
- Ispezione post-stampa: Verifica dimensionale finale, controllo della durezza, prova di adesione
La precisione della rimozione del cromo influisce direttamente sull'accuratezza della fase 5. Se il processo di stripping rimuove una quantità eccessiva di substrato insieme al cromo, la fase di correzione CNC dovrà asportare una quantità maggiore di materiale per ripristinare la geometria, riducendo così la durata utile del componente.
Errori comuni nell'integrazione
Sverniciatura senza misurazione: Avviare un’operazione di decapaggio senza stabilire le dimensioni di riferimento rende impossibile determinare la quantità di metallo del substrato rimossa insieme al cromo. Di conseguenza, le dimensioni iniziali per la nuova cromatura risultano sconosciute, il che comporta o un rivestimento insufficiente (spessore insufficiente per raggiungere la dimensione finale) o un rivestimento eccessivo (che richiede un’ulteriore levigatura).
Correzione CNC prima del trattamento termico contro la fragilizzazione da idrogeno: Nel caso dell'acciaio ad alta resistenza, la lavorazione del substrato prima della cottura introduce nuovi punti di concentrazione delle sollecitazioni sulla superficie lavorata prima che l'idrogeno assorbito sia stato eliminato. La cottura deve precedere qualsiasi lavorazione successiva alla decapatura.
Ricopertura senza ispezione del substrato: La cromatura nasconde i difetti della superficie del substrato. Dopo la decapaggio, il substrato potrebbe rivelare crepe, cavità o segni di corrosione che prima non erano visibili. Effettuare una nuova cromatura su questi difetti senza prima ripararli produce una superficie cromata destinata a deteriorarsi a causa dello stesso difetto, con conseguente spreco dei costi di ricromatura.
Punti di forza
- La rimozione del cromo duro (10–500 µm) richiede processi industriali: la galvanoplastica inversa è il metodo preferito per i componenti di precisione; la decapatura chimica controllata è l'alternativa per superfici estese o geometrie più semplici. I metodi abrasivi non sono adatti alle applicazioni di cromatura dura di precisione.
- Il cromo decorativo richiede la rimozione sequenziale degli strati: prima lo strato di finitura al cromo, poi quello al nichel e infine quello al rame, ciascuno con una composizione chimica adeguata a quello specifico strato — non si tratta di un processo a striscia singola.
- Il rischio legato al cromo esavalente (Cr⁶⁺) rappresenta la principale preoccupazione in materia di sicurezza: una ventilazione adeguata, l’uso completo dei DPI, il monitoraggio continuo dell’aria e il trattamento dei rifiuti conforme alle normative sono requisiti imprescindibili per qualsiasi operazione di rimozione del cromo.
- L'infragilimento da idrogeno rappresenta un rischio critico per l'acciaio ad alta resistenza (>1000 MPa): prima di rimetterlo in servizio o di procedere a una nuova placcatura, è necessario effettuare una cottura post-decapaggio a 190 °C per ≥23 ore, secondo la norma ASTM B849.
- I substrati in alluminio richiedono prodotti chimici specifici: una soluzione acida standard aggredisce fortemente l’alluminio se non è formulata e monitorata correttamente; molti specialisti nella rimozione del cromo non trattano i substrati in alluminio con sistemi standard a base di HCl.
- La rimozione del cromo non è un’operazione isolata: fa parte di un processo di ricondizionamento che comprende la misurazione prima della decapatura, l’ispezione dopo la decapatura, il ripristino dimensionale CNC e la ricopertura secondo le specifiche di stampa.
- Per i team di approvvigionamento degli OEM: specificare la rimozione del cromo in conformità alla norma applicabile (AMS 2401 per il settore aerospaziale; MIL-STD-1500 per il settore militare), includere, ove applicabile, il requisito di trattamento termico per la prevenzione dell'infragilimento da idrogeno e richiedere la certificazione delle misure dimensionali prima e dopo la sverniciatura per i componenti di precisione.
Domande frequenti
Qual è il metodo migliore per rimuovere la cromatura?
Il metodo migliore dipende dal tipo di cromo e dai requisiti dei componenti. Per il cromo duro (10–500 µm) su componenti di precisione — steli idraulici, alberi, superfici di stampi — la galvanoplastica inversa (dissoluzione anodica) è il metodo preferito: dissolve selettivamente il cromo garantendo il massimo controllo dimensionale (è possibile raggiungere una tolleranza di ±0,005–0,010 mm) e un attacco minimo del substrato quando i parametri sono correttamente controllati. La decapatura chimica controllata con acido cloridrico inibito rappresenta un’alternativa per i substrati in acciaio in cui la precisione è leggermente meno critica. Per il cromo decorativo sottile (0,2–2 µm) su finiture automobilistiche e prodotti di consumo, è appropriato il decapaggio chimico sequenziale adattato a ciascuno strato. La sabbiatura abrasiva è adatta solo per superfici non di precisione in cui la tolleranza dimensionale non costituisce un vincolo.
La rimozione della cromatura è pericolosa?
Sì, la rimozione del cromo comporta gravi rischi per la salute e l’ambiente. La preoccupazione principale è rappresentata dal cromo esavalente (Cr⁶⁺), presente negli elettroliti di acido cromico e rilasciato sotto forma di nebbia respirabile durante i processi elettrochimici. Il Cr⁶⁺ è un cancerogeno umano confermato (Gruppo 1 dell’IARC) con un limite di esposizione professionale (PEL) OSHA pari a 5 µg/m³. Le operazioni di rimozione del cromo generano inoltre idrogeno gassoso (infiammabile, esplosivo) e comportano l’uso di acidi concentrati (HCl, H₂SO₄) che causano gravi ustioni. È obbligatorio adottare adeguate misure di controllo: sistema dedicato di aspirazione dei fumi, monitoraggio continuo dell’aria, DPI chimici completi, trattamento e smaltimento dei rifiuti pericolosi nel rispetto delle normative, nonché ventilazione dell’idrogeno gassoso. La rimozione del cromo non è indicata per il fai-da-te o per ambienti non adeguatamente controllati.
È possibile rimuovere la cromatura senza danneggiare il metallo di base?
Sì, con il metodo corretto e un adeguato controllo del processo. La galvanoplastia inversa è il metodo che garantisce la massima protezione del substrato per l’acciaio: quando la densità di corrente, la concentrazione dell’elettrolita e la temperatura sono impostate correttamente, il processo è altamente selettivo per la dissoluzione del cromo con un attacco minimo al substrato. Per i substrati in alluminio, i sistemi standard di decapaggio acido danneggiano il substrato; sono necessarie formulazioni specializzate a bassa acidità o alcaline, e anche queste richiedono un monitoraggio molto attento del processo. Il principio fondamentale è la compatibilità tra metodo e substrato: ogni combinazione substrato-rivestimento richiede un processo di decapaggio che sia stato convalidato per quella specifica combinazione.
Qual è il rischio di infragilimento da idrogeno durante la rimozione del cromo?
L'infragilimento da idrogeno rappresenta un grave rischio strutturale per i componenti in acciaio ad alta resistenza durante la rimozione del cromo. Il processo di decapaggio elettrochimico genera idrogeno atomico sulla superficie dell’acciaio che si diffonde nel reticolo cristallino, riducendone la tenacità alla frattura e la resistenza alla fatica. Il cedimento può verificarsi improvvisamente e senza segni visibili di preavviso sotto carico o a causa della fatica. Per gli acciai con resistenza alla trazione superiore a 1000 MPa (150 ksi), la norma ASTM B849 richiede un trattamento termico a 190 °C (375 °F) per un minimo di 23 ore entro 4 ore dal completamento della decapatura, al fine di far fuoriuscire l’idrogeno assorbito prima della ricromatura, della lavorazione meccanica o della messa in servizio. Questo requisito si applica sia all’operazione originale di cromatura che alla rimozione del cromo: qualsiasi trattamento elettrochimico dell’acciaio ad alta resistenza comporta il rischio di infragilimento da idrogeno.
In che modo la rimozione della cromatura si integra con la lavorazione CNC e la ricromatura?
La rimozione del cromo è il primo passo in un flusso di lavoro strutturato di ricondizionamento: la misurazione dimensionale prima della rimozione stabilisce lo spessore iniziale del cromo e le condizioni del substrato; la rimozione viene eseguita con una tolleranza di ±0,010 mm rispetto al substrato; la cottura all’idrogeno dopo la rimozione (se applicabile) e l’ispezione del substrato identificano eventuali difetti che richiedono una riparazione; la rettifica o la tornitura CNC ripristina la geometria del substrato entro il margine di riprocessamento (tipicamente 0,025–0,050 mm per lato al di sotto della dimensione finale del disegno); segue la preparazione della superficie (lucidatura al valore Ra specificato); e la ricromatura dura porta il pezzo alla dimensione finale del disegno. La precisione della rimozione del cromo determina l’entità del lavoro di correzione CNC necessario: una decapatura aggressiva o imprecisa che rimuove il metallo del substrato richiede una maggiore correzione CNC, riducendo il numero di cicli di ricondizionamento che il componente può sostenere prima di dover essere rottamato.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC, nel trattamento delle superfici e nel ricondizionamento di componenti per cilindri idraulici, alberi di precisione, utensili industriali e applicazioni con cromatura dura per il settore aerospaziale. Riferimenti tecnici: ASTM B849 (Prevenzione dell’infragilimento dei componenti cromati a spessore), ASTM B177 (Cromatura a spessore), AMS 2401 (cromatura dura), MIL-STD-1500 (elettrodeposizione del cromo), OSHA 1910.1026 (cromo esavalente nell’industria generale).
Come trovare servizi di decapaggio e ricromatura con il sistema di recupero CNC?
In CMS integriamo la rimozione del cromo, il controllo dimensionale post-decapaggio, la rettifica e la tornitura CNC per il recupero del substrato e la ricromatura dura in un unico flusso di lavoro gestito. Tutte le operazioni di decapaggio dell’acciaio ad alta resistenza includono il trattamento termico per l’eliminazione della fragilità da idrogeno secondo la norma ASTM B849, e ogni lavoro è supportato da certificazioni dimensionali pre e post decapaggio.
[Richiedi un preventivo per la rimozione del cromo e il restauro →]


