
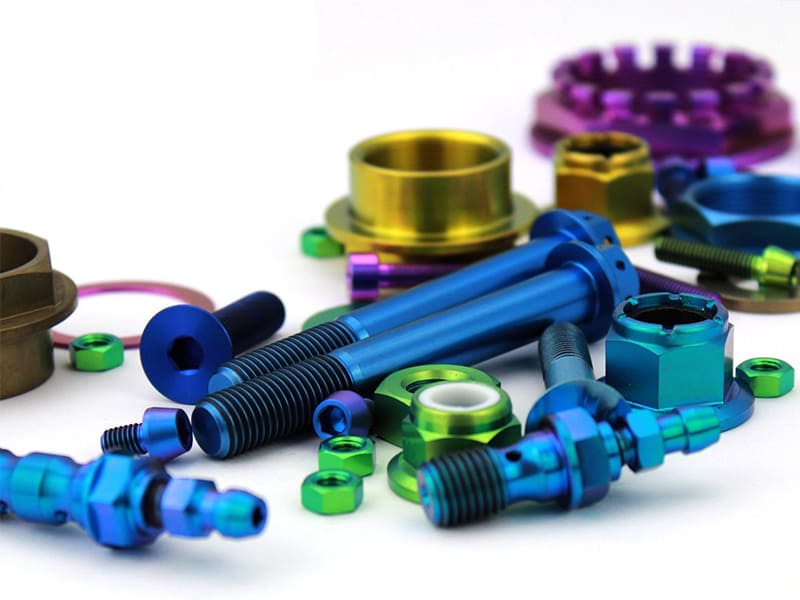
Un produttore di dispositivi medici utilizza un codice cromatico basato sul titanio anodizzato per distinguere le dimensioni degli strumenti chirurgici: blu per quelli piccoli, viola per quelli medi, oro per quelli grandi. Dopo 6 mesi di cicli di sterilizzazione in autoclave, i colori rimangono vivaci e stabili. Un concorrente che utilizza strumenti in acciaio inossidabile verniciato riscontra lo sfaldamento del colore già dopo poche settimane di utilizzo clinico, rendendo necessaria la sostituzione. La differenza: il colore del titanio anodizzato è generato dallo strato di ossido stesso (interferenza ottica a film sottile), non da un rivestimento superficiale — non può sfaldarsi, screpolarsi o delaminarsi perché non c’è alcun rivestimento che possa staccarsi dal substrato. Specifichiamo l’anodizzazione del titanio sia per l’identificazione funzionale che per la finitura estetica nei programmi relativi a prodotti medici e di consumo. Il titanio è naturalmente di colore grigio-argento: una tonalità metallica tenue, leggermente più scura dell’acciaio inossidabile. Attraverso l’anodizzazione, si trasforma praticamente in qualsiasi colore (blu, viola, oro, verde) senza vernici o coloranti: il colore è un fenomeno fisico, non un pigmento, ed è durevole quanto lo strato di ossido che lo crea.
Questa guida tratta l'aspetto naturale del titanio, i principi fisici alla base del cambiamento di colore, la tabella dei colori dell'anodizzazione in funzione della tensione, i tipi di anodizzazione (funzionale e decorativa), il confronto con l'acciaio inossidabile, l'influenza della finitura superficiale sul colore, le applicazioni del titanio colorato, la durata e il comportamento all'usura, nonché alcuni consigli di progettazione per la produzione (DFM) per ottenere risultati uniformi.
Colore naturale del titanio
Il colore naturale del titanio è grigio-argento, con una tonalità leggermente più scura e tenue rispetto a quella dell’acciaio inossidabile o dell’alluminio. La superficie appare meno riflettente: più “morbida” e raffinata piuttosto che lucida come uno specchio.
Questo aspetto è dovuto allo strato di ossido naturale del titanio — un sottile strato di TiO₂ (biossido di titanio) che si forma istantaneamente a contatto con l'aria. Questo strato passivo garantisce resistenza alla corrosione e conferisce alla superficie la sua caratteristica sfumatura grigia.
| Materiale | Colore naturale | Riflettività |
|---|---|---|
| Titanio | Grigio argento (tenue) | Più basso, al tatto opaco |
| Acciaio inossidabile | Bianco-argento brillante | Più alto, con funzione specchio |
| Alluminio | Bianco-argenteo chiaro | Medio, riflettente |
La finitura superficiale influisce notevolmente sulla percezione. Il titanio al grezzo presenta segni di lavorazione con una struttura direzionale. La sabbiatura crea un grigio opaco uniforme. La lucidatura produce una superficie più brillante e riflettente, ma comunque meno specchiata rispetto all’acciaio inossidabile lucidato. In base ai nostri dati di produzione, circa il 60% dei nostri componenti in titanio CNC viene spedito con finitura grezza o sabbiata con microsfere: il grigio opaco naturale conferisce un aspetto pulito e professionale senza costi di lavorazione aggiuntivi.
Perché il titanio cambia colore
Il cambiamento di colore del titanio dovuto all'anodizzazione è un fenomeno di ottica fisica, non un processo di colorazione chimica.
Il meccanismo
Durante l’anodizzazione, una tensione controllata fa crescere lo strato di ossido di TiO₂ fino a uno spessore specifico (in genere 20–150 nm). Quando la luce bianca colpisce questo film di ossido trasparente, viene riflessa sia dalla superficie superiore che dall’interfaccia ossido-metallo sottostante. Queste due onde riflesse interferiscono tra loro, amplificando in modo costruttivo alcune lunghezze d’onda (colori) e annullandone altre in modo distruttivo. Il risultato: l’occhio percepisce un colore specifico determinato interamente dallo spessore dell’ossido.
Distinzione chiave: Il colore è strutturale (generato dai fenomeni fisici di interferenza della luce) e non deriva dall’uso di pigmenti. Non vengono utilizzati coloranti, vernici o materiali di rivestimento. Ciò significa che il colore non può sfaldarsi, scrostarsi o delaminarsi: è letteralmente parte integrante della superficie.
Controllo del colore
La tensione controlla direttamente lo spessore dell'ossido → lo spessore determina il colore. Tensione più bassa → ossido più sottile → tonalità bronzo/oro. Tensione più alta → ossido più spesso → tonalità blu/viola/verde. La finitura superficiale influisce sull'intensità del colore: le superfici lucide producono colori vivaci e saturi, mentre quelle opache producono tonalità più tenui e diffuse.
Tabella dei colori anodizzati
| Intervallo di tensione | Colore approssimativo |
|---|---|
| 10–20 V | Bronzo / marrone chiaro |
| 20–40 V | Viola / violetto |
| 40–60 V | Blu |
| 60–80 V | Verde / verde acqua |
| 80–100 V | Giallo / oro |
Come leggere il grafico: Tensione = spessore dell'ossido = colore. La progressione è prevedibile ma non perfettamente lineare: piccole variazioni di tensione (±2 V) possono determinare cambiamenti di colore evidenti. Le condizioni della superficie influenzano notevolmente il risultato visivo finale a qualsiasi tensione.
Limiti importanti: I colori dipendono dall’angolo di osservazione (effetto di interferenza: l’angolo di osservazione modifica leggermente la tonalità percepita). L’anodizzazione standard non consente di ottenere un nero o un rosso veri (questi richiedono un rivestimento PVD o l’ossidazione termica). Per garantire l’uniformità cromatica tra i lotti è necessario un controllo rigoroso della tensione (±1–2 V) e una preparazione uniforme della superficie. Un errore comune che si riscontra spesso è quello di presumere che una tensione identica produca un colore identico su finiture superficiali diverse: i componenti lucidati e quelli sabbiati con microsfere, anodizzati alla stessa tensione, appaiono notevolmente diversi perché la luce interagisce in modo diverso con le superfici lisce rispetto a quelle ruvide.
Tipi di anodizzazione
| Tipo | Aspetto | Scopo |
|---|---|---|
| Tipo II | Grigio / metallizzato opaco | Resistenza all'usura, protezione delle superfici |
| Tipo III | Colorato (blu, viola, oro) | Estetica, identificazione, corrosione |
Tipo II (funzionale): Produce un ossido sottile e denso, ottimizzato per la resistenza all’usura e la durata superficiale. L’aspetto è grigio o leggermente scuro — senza colori vivaci. È lo standard per componenti aerospaziali, impianti medici e parti industriali in cui la funzionalità è più importante dell’aspetto estetico.
Tipo III (decorativo/colorato): Controlla con precisione lo spessore dell'ossido utilizzando la tensione per generare colori di interferenza. Ideale per la differenziazione visiva, il branding o la codifica identificativa. Comunemente utilizzato nei prodotti di consumo, nella codifica a colori degli strumenti chirurgici e nei componenti industriali di alta gamma.
Logica di selezione: Resistenza e usura → Tipo II. Colore, estetica o codifica visiva → Tipo III. Stesso materiale di base, parametri di lavorazione diversi → risultati sostanzialmente diversi.
Titanio vs acciaio inossidabile: il colore
| Attributo | Titanio | Acciaio inossidabile |
|---|---|---|
| Colore di base | Grigio-argento più scuro | Bianco-argento più brillante |
| Riflettività | Più basso, opaco | Più alto, con funzione specchio |
| Capacità cromatica | Anodizzato (colore strutturale) | Richiede un rivestimento PVD/vernice |
| Resistenza del colore | Integrato nell'ossido (senza sfaldature) | Il rivestimento potrebbe delaminarsi |
La differenza fondamentale: il titanio genera colore grazie al proprio strato di ossido naturale — senza bisogno di rivestimenti esterni. L’acciaio inossidabile non può produrre colori tramite anodizzazione — richiede invece rivestimenti applicati (PVD, vernice, verniciatura a polvere) che possono usurarsi, scheggiarsi o delaminarsi nel tempo. Per le applicazioni in cui una superficie metallica colorata deve resistere a condizioni ambientali estreme (sterilizzazione, sostanze chimiche, esposizione all’aperto), il colore intrinseco del titanio offre un vantaggio fondamentale in termini di durata.
In che modo la finitura superficiale influisce sul colore
| Finitura | Aspetto | Dopo l'anodizzazione |
|---|---|---|
| Lucidato (a specchio) | Luminoso, riflettente | Colori vivaci e intensi |
| Sabbiato (opaco) | Grigio tenue e uniforme | Colori tenui e sfumati |
| Come lavorato | Struttura direzionale | Colore non uniforme, a striature |
Superfici levigate riflettono la luce in modo controllato, producendo colori anodizzati nitidi e vivaci. Superfici sabbiate diffondere la luce — creando colori più tenui, meno intensi ma dall’aspetto più uniforme. Superfici al grezzo presentano segni di lavorazione direzionali che causano un riflesso della luce non uniforme — il colore anodizzato può apparire striato o a chiazze se non viene effettuata una preparazione della superficie dopo la lavorazione.
Regola pratica: Per ottenere un colore anodizzato uniforme, è necessario standardizzare la finitura superficiale prima dell’anodizzazione. La combinazione di diverse preparazioni superficiali nello stesso lotto di anodizzazione produce variazioni di colore visibili anche a tensione identica. In base alla nostra esperienza in officina, la sabbiatura a perle prima dell’anodizzazione, eseguita a pressione costante, produce i risultati cromatici più ripetibili per i lotti di produzione — migliori rispetto alla lucidatura (che è più difficile da standardizzare tra gli operatori) e di gran lunga migliori rispetto alla finitura “così com’è” dopo la lavorazione meccanica (che produce sempre un colore non uniforme).
Applicazioni del titanio colorato
Settore medico (Identificazione + Biocompatibilità)
Strumenti chirurgici con codifica a colori: dimensioni, tipologie e funzioni identificate dal colore dell’anodizzazione. Resistenti alla sterilizzazione in autoclave. Superficie in TiO₂ biocompatibile. Riducono il rischio di errore umano in contesti clinici frenetici.
Settore aerospaziale (marcatura + durata)
Identificazione dei componenti, indicatori di percorso e indicatori dello stato di ispezione. Materiale leggero + colore resistente che non si sfalda a causa delle vibrazioni. Nessun rischio di delaminazione del rivestimento negli ambienti operativi.
Prodotti di consumo (estetica + abbigliamento)
Orologi, custodie per telefoni, montature per occhiali, utensili EDC. Aspetto esclusivo e di alta qualità (blu, viola, oro). Colore integrato nella superficie: maggiore resistenza all’usura rispetto alla verniciatura. Mantiene la resistenza alla corrosione valorizzando al contempo il design.
Industriale (codifica funzionale)
Valvole, raccordi, scambiatori di calore. Differenziazione visiva dei componenti o dei sistemi di flusso. Stabile in numerosi ambienti chimici.
Il colore del titanio sbiadisce o si consuma?
Sbiadimento: No. Il colore deriva dai fenomeni fisici legati allo strato di ossido (interferenza della luce), non dai pigmenti. Non contiene coloranti soggetti a degrado sotto l’azione dei raggi UV. Non contiene vernici soggette a scolorimento. I colori rimangono stabili a tempo indeterminato in condizioni ambientali normali.
Usura: Sì, a causa dell'abrasione. Lo strato di ossido ha uno spessore dell’ordine dei nanometri. Il contatto meccanico (graffi, attrito, urti) può rimuoverlo o danneggiarlo, esponendo il metallo di base ed eliminando localmente il colore. I bordi, le zone di contatto e le aree soggette a forte attrito sono particolarmente vulnerabili. In base ai nostri dati di produzione, il colore del titanio anodizzato resiste indefinitamente sulle superfici non soggette a contatto, ma mostra segni visibili di usura entro 6–12 mesi sulle superfici sottoposte a regolare attrito di scorrimento: è fondamentale abbinare l’applicazione alla finitura.
Linee guida pratiche: Utilizzare il colore anodizzato sulle superfici visibili e soggette a scarso contatto. Evitare di ricorrervi per le aree soggette a forte usura e ad alto attrito. Per le applicazioni soggette ad abrasione, prendere in considerazione il rivestimento PVD oppure optare per la finitura in titanio naturale.
Consigli di DFM per un colore uniforme
Pulizia delle superfici: Prima dell'anodizzazione, rimuovere ogni traccia di olio, liquido di raffreddamento e impurità dovute alla manipolazione. Le impronte digitali causano difetti cromatici visibili dopo l'anodizzazione: maneggiare esclusivamente con i guanti.
Finitura superficiale uniforme: Definire le specifiche di finitura (lucidata/spazzolata/sabbiata) e mantenerle costanti da un lotto all’altro. Finiture diverse a parità di tensione producono colori diversi.
Controllo rigoroso della tensione: Specificare l'intervallo di tensione (±1–2 V). Piccole variazioni producono variazioni cromatiche visibili.
Tempistiche del processo: Eseguire l'anodizzazione subito dopo la preparazione della superficie: la formazione dell'ossido sulle superfici appena preparate risulta più uniforme.
Dispositivi di fissaggio: Assicurarsi che il contatto elettrico sia uniforme durante l'anodizzazione. Un contatto insufficiente provoca variazioni di colore tra i vari pezzi.
Conclusione
Il titanio è naturalmente di colore grigio-argento — più scuro e opaco rispetto all’acciaio inossidabile — e presenta un’estetica raffinata e discreta grazie al suo strato nativo di ossido di TiO₂. Attraverso l’anodizzazione, lo spessore dell’ossido, controllato dalla tensione, genera colori strutturali (blu, viola, oro, verde) tramite l’interferenza della luce su film sottili — senza l’uso di coloranti o rivestimenti. Il colore è parte integrante della superficie, non può scrostarsi né delaminarsi e rimane stabile a tempo indeterminato sulle superfici non a contatto.
L'anodizzazione di tipo II garantisce resistenza all'usura funzionale (grigio). Quella di tipo III produce colori decorativi a scopo identificativo, di branding ed estetico. La finitura superficiale determina direttamente l’intensità e l’uniformità del colore: una preparazione standardizzata prima dell’anodizzazione è essenziale per ottenere risultati ripetibili. Hai bisogno di aiuto per specificare la finitura superficiale del titanio o il colore di anodizzazione per i tuoi componenti? [Contatta il nostro team di ingegneri] per la scelta della finitura, la revisione DFM e il supporto alla produzione.
FAQ
Di che colore è il titanio allo stato naturale?
Grigio-argento con una tonalità metallica opaca e tenue — leggermente più scuro e meno riflettente dell’acciaio inossidabile. Lo strato nativo di ossido di TiO₂ garantisce resistenza alla corrosione, conferendo al contempo alla superficie il suo caratteristico aspetto morbido.
Perché il titanio anodizzato ha un colore?
Interferenza ottica nello strato di ossido. Una tensione controllata fa crescere il film di TiO₂ fino a uno spessore specifico: spessori diversi riflettono diverse lunghezze d’onda della luce. Il colore è di natura strutturale (basato su principi fisici), non deriva da pigmenti o rivestimenti.
Il colore del titanio sbiadisce?
No — il colore generato dall'ossido non sbiadisce perché non c'è alcun pigmento che possa degradarsi. Tuttavia, può consumarsi localmente a causa dell'abrasione meccanica (graffi, attrito), poiché lo strato di ossido ha uno spessore dell'ordine dei nanometri.
È possibile rendere nero il titanio?
Non con l'anodizzazione standard. Il nero vero e proprio richiede un rivestimento PVD o processi di ossidazione termica. L'anodizzazione standard produce colori come il bronzo, il viola, il blu, il verde e l'oro, ma non il nero intenso.
In che modo la finitura superficiale influisce sul colore dell'anodizzazione?
Le superfici lucide producono colori vivaci e saturi. Le superfici opache o sabbiate producono tonalità più tenui e diffuse. Le superfici al grezzo possono presentare un colore non uniforme a causa dei segni direzionali lasciati dagli utensili. Una preparazione accurata delle superfici prima dell'anodizzazione è essenziale per garantire un colore uniforme in tutti i lotti di produzione.


