
Il perno di un cuscinetto su un albero in acciaio inossidabile 316L richiede una tolleranza di diametro di ±0,010 mm, con una finitura superficiale Ra di 0,4 µm e una concentricità entro 0,015 mm rispetto alla superficie di tenuta adiacente. La fresatura può avvicinarsi a questi risultati — utilizzando una barra di alesatura che interpola un percorso circolare — ma richiede più passate, un'attenta compensazione del raggio e produce comunque un andamento della finitura superficiale che non corrisponde al segno elicoidale continuo generato da un tornio. Su un tornio CNC, questo perno viene rifinito in un unico passaggio a una velocità superficiale di 150 m/min con un inserto rivestito in TiAlN, soddisfacendo contemporaneamente tutte e tre le specifiche. Effettuiamo regolarmente questo tipo di confronto di tolleranze tra tornitura e fresatura. Per le caratteristiche rotazionali — diametri, fori, filettature, superfici concentriche — il tornio produce una precisione che la fresatura può avvicinare ma raramente eguaglia a parità di costo e tempo di ciclo.
Un tornio è una macchina utensile che fa ruotare il pezzo contro un utensile da taglio fisso per ottenere geometrie cilindriche, coniche e sagomate. Questa guida illustra il funzionamento di un tornio, il contributo di ciascun componente alla precisione, le operazioni che esegue, i tipi di tornio, da quelli manuali ai centri di tornitura CNC, e come selezionare la macchina giusta per prendere decisioni concrete in ambito produttivo.
Come funziona un tornio
Mozione principale: Il pezzo ruota attorno al proprio asse. Mozione secondaria: L'utensile da taglio avanza linearmente lungo l'asse Z (assiale) e l'asse X (radiale). Questa cinematica genera naturalmente una geometria assialsimmetrica, che risulta precisa poiché deriva dall'asse stesso del mandrino e non da percorsi utensile che approssimano un cerchio.
Passo dopo passo
1. Rotazione del pezzo. Il mandrino aziona il pezzo a una velocità definita (giri al minuto o velocità superficiale). I torni CNC utilizzano la modalità a velocità superficiale costante (CSS), che mantiene automaticamente il valore target in m/min mentre l’utensile attraversa diametri variabili.
2. Avanzamento dell'utensile. L'avanzamento assiale (Z) consente di ottenere diametri cilindrici e conicità. L'avanzamento radiale (X) consente di eseguire operazioni di spianatura. L'interpolazione combinata X/Z consente di ottenere profili e raggi complessi.
3. Formazione del chip. La velocità, l'avanzamento e la profondità di taglio determinano insieme la forma del truciolo, il carico termico e la finitura superficiale: il classico “triangolo di taglio” che definisce il campo operativo per qualsiasi combinazione materiale-utensile.
Perché i torni producono elementi cilindrici di precisione
La tornitura garantisce un contatto continuo con il materiale, a differenza del contatto intermittente tipico della fresatura. Questa stabilità riduce le vibrazioni, mantiene costante il carico di truciolo e garantisce naturalmente la rotondità grazie all’asse del mandrino.
Sull’alluminio 6061-T6, la tornitura CNC consente abitualmente di ottenere un diametro compreso tra ±0,010 e 0,015 mm e un Ra compreso tra 0,8 e 1,6 µm in un’unica passata di finitura. Sull’acciaio inossidabile 316L, tolleranze comparabili richiedono una velocità superficiale inferiore e una pressione del refrigerante più elevata, ma rimangono comunque raggiungibili. In base ai nostri dati di produzione, la tornitura garantisce una tolleranza di diametro 2–3 volte più stretta rispetto a operazioni di fresatura equivalenti sulle stesse caratteristiche a tempi di ciclo comparabili.
Componenti principali e loro contributo alla precisione
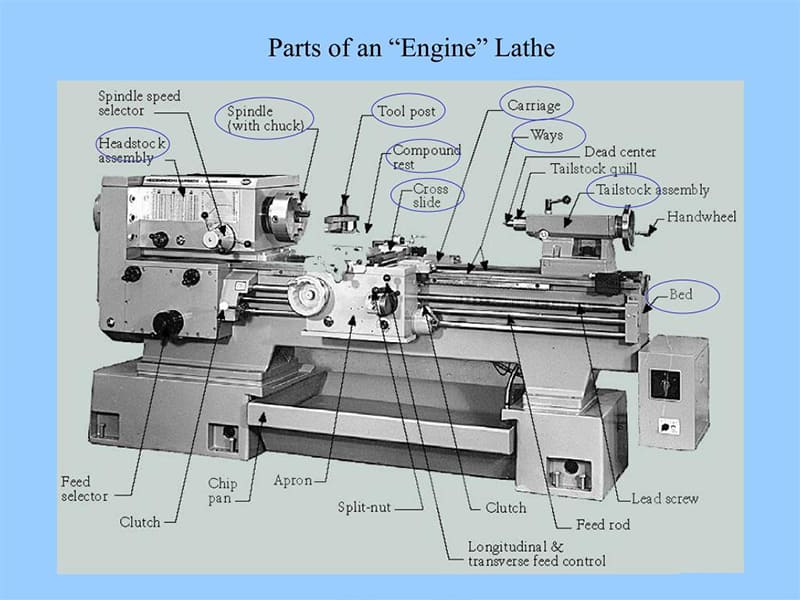
Letto
La base strutturale. La ghisa garantisce la massa necessaria per lo smorzamento delle vibrazioni e lo smorzamento intrinseco del materiale. Le guide rettificate con precisione (piatte, a V o a scatola) assicurano il percorso rettilineo seguito dal carrello. Qualsiasi usura, torsione o deformazione termica del basamento si riflette direttamente in un errore di conicità e in una deviazione dalla rettilineità. La geometria del basamento è il fattore determinante di primo ordine per la precisione.
Punta e mandrino
Alloggia il mandrino, i cuscinetti e il sistema di azionamento. La qualità dei cuscinetti del mandrino determina l’eccentricità, influenzando direttamente la rotondità e la concentricità. I torni di alta qualità CNC producono un eccentricità inferiore a 1–2 µm; ecco perché i perni dei cuscinetti torniti con CNC mantengono una rotondità compresa tra 1 e 3 µm in produzione.
Un numero elevato di giri al minuto (5.000–6.000) è indicato per diametri ridotti e materiali non ferrosi. Una coppia elevata a un numero di giri al minuto più basso è indicata per gli acciai e i diametri di grandi dimensioni.
Contropunta
Impedisce la flessione dei pezzi lunghi. Senza il supporto della contropunta, gli alberi con un rapporto L/D superiore a ~4:1 si flettono sotto l'azione della forza di taglio, causando una variazione del diametro a forma di botte. Un disallineamento tra la testa motrice e la contropunta anche solo di 0,02–0,03 mm produce una conicità misurabile sui pezzi più lunghi.
Carrello, slitta trasversale e portautensili
Il carrello trasla l'utensile lungo l'asse Z; il carrello trasversale garantisce il movimento lungo l'asse X. Il sistema di posizionamento con vite a sfere servoazionata CNC offre una ripetibilità di 2–5 µm, sufficiente per lavorazioni con tolleranze IT6–IT7. Anche la rigidità della torretta è fondamentale: un portautensili flessibile amplifica le vibrazioni, causando segni di vibrazione.
Sistemi di serraggio
Mandrini a tre ganasce per lavorazioni generiche. Mandrini a quattro ganasce per la correzione dell'eccentricità. I mandrini a pinza garantiscono la massima concentricità — eccentricità tipica 0,005–0,015 mm contro 0,03–0,10 mm per un mandrino a tre ganasce usurato. In base alla nostra esperienza in officina, l’utilizzo di sistemi di serraggio a pinza per i perni dei cuscinetti di precisione riduce i tassi di scarto per concentricità del 40–60% rispetto ai mandrini a tre ganasce.
Operazioni al tornio
| Operazione | Geometria generata | Perché è efficiente su un tornio |
|---|---|---|
| Girando | Cilindri, conicità, profili | Taglio continuo; rotondità rispetto all’asse del mandrino |
| Di fronte a | Estremità squadrate, facce di riferimento | L'avanzamento radiale garantisce la perpendicolarità |
| Noioso | Fori di precisione, sedi dei cuscinetti | Coassiale con il mandrino; allineamento elevato |
| Filettatura | Filettature, passi di precisione | L'avanzamento sincronizzato con il mandrino garantisce il passo |
| Scanalatura | Scanalature per guarnizioni, asole per anelli elastici | Controllo preciso della profondità e della larghezza |
| Addio | Separazione finale in base alla lunghezza | Il controllo assiale garantisce una superficie pulita |
| Perforazione | Fori passanti, passaggi | Allineamento assiale perfetto tramite contropunta/torretta |
I pezzi caratterizzati prevalentemente da elementi cilindrici, interfacce filettate o fori concentrici dovrebbero essere lavorati di norma mediante tornitura. La lavorazione di questi pezzi su una fresatrice è in genere meno precisa e più costosa.
Tipi di torni
| Tipo | Caratteristiche | Applicazioni |
|---|---|---|
| Manuale (motore) | Avanzamenti manuali | Prototipazione, riparazione, manutenzione |
| Officina meccanica | Maggiore precisione, regolazioni di precisione | Calibri, attrezzature, pezzi unici di precisione |
| Tornio CNC | Assi controllati da computer | Produzione in serie, profili complessi |
| Centro di tornitura CNC | CNC + torretta + utensili motorizzati | Un unico allestimento per più operazioni |
| Tornio a torretta | Torrella di indicizzazione, utensili multipli | Volume medio-alto |
| Verticale (VTL) | Mandrino verticale | Anelli di grandi dimensioni, flange, dischi per l'industria aerospaziale |
Adeguamento del tipo alla produzione
Volume ridotto, elevata flessibilità: Torni manuali e da officina. Cambiamenti rapidi dei parametri, valutazione diretta da parte dell’operatore. Un operatore esperto produce un singolo pezzo di precisione più velocemente rispetto alla configurazione di un programma CNC per la stessa geometria.
Volume medio-alto: I torni CNC sono i protagonisti. Una volta programmati, producono pezzi identici in modo costante senza l'intervento dell'operatore. Le modifiche progettuali avvengono tramite l'implementazione di CAD/CAM anziché tramite regolazioni manuali.
Parti complesse: I centri di tornitura CNC con utensili motorizzati consentono di eseguire operazioni di fresatura, foratura e maschiatura nella stessa configurazione utilizzata per la tornitura. La lavorazione in un’unica configurazione di un albero con fori trasversali, superfici piatte fresate e diametri torniti elimina l’errore di accumulo dei punti di riferimento derivante dai ripetuti trasferimenti tra le macchine.
Componenti di grandi dimensioni/pesanti: I torni verticali presentano il mandrino in posizione verticale: la forza di gravità fa appoggiare il pezzo sulla superficie del mandrino, rendendo la movimentazione di anelli e flange di grandi dimensioni pratica e sicura.
Tornio manuale vs. tornio CNC
| Aspetto | Manuale | CNC |
|---|---|---|
| Controllo | Manopole e leve | G-code / modalità conversazionale |
| Precisione | Dipendente dall'operatore | Controllato dal programma |
| Ripetibilità | Limitato tra le parti | Eccellente in tutti i lotti |
| Geometria complessa | Profili semplici | Contorni complessi, cicli di filettatura |
| Utilizzo ottimale | Prototipi, riparazioni, pezzi unici | Produzione in serie, precisione |
I torni manuali non sono obsoleti — continuano a essere utili per la realizzazione di prototipi, le rilavorazioni e le situazioni in cui i tempi di configurazione inciderebbero in modo preponderante su un ciclo CNC. I torni CNC sono corretti ogni volta che sono in gioco la ripetibilità, geometrie complesse o una produzione documentata. Un programma scritto una sola volta produce il 500° pezzo esattamente come il primo.
Applicazioni del tornio CNC
Componenti tipici e tolleranze previste
Alberi e assi: Cuscinetti con tolleranza IT6 (±0,008–0,011 mm su 30 mm) e Ra 0,4–0,8 µm. Richiede il preriscaldamento del mandrino, la misurazione in corso di lavorazione e la compensazione dell’offset dell’utensile — prassi standard CNC.
Manicotti e boccole: Concentricità tra diametro esterno (OD) e diametro interno (ID) in alluminio o bronzo. La tornitura in un’unica fase (prima il foro, poi il diametro esterno) elimina l’eccentricità tra le fasi di lavorazione, consentendo di ottenere una concentricità TIR compresa tra 0,010 e 0,020 mm.
Componenti filettati: Filettatura di precisione (ACME, trapezoidale, metrica fine) tramite sincronizzazione con l'encoder del mandrino — automatica sul modello CNC, operata manualmente con notevole dispendio di tempo.
Superfici di tenuta: Aste dei cilindri idraulici con Ra ≤ 0,4 µm. Risultato ottenibile tramite la modalità CSS, inserti affilati e una profondità di taglio compresa tra 0,05 e 0,10 mm. Il 316L richiede una velocità di 120–180 m/min con inserti rivestiti in TiAlN per garantire una finitura uniforme.
Applicazioni industriali
Automobilistico: Alberi di trasmissione, steli delle valvole, corpi degli iniettori prodotti in grandi volumi con requisiti Cpk che solo la tecnologia CNC è in grado di soddisfare. I circuiti di retroazione SPC regolano gli scostamenti in tempo reale.
Aerospaziale: Raccordi torniti in titanio, boccole in alluminio, elementi di fissaggio grezzi in acciaio inossidabile con tracciabilità dei materiali e programmi sottoposti a controllo delle revisioni. Concentricità ±0,010–0,015 mm su caratteristiche composte.
Attrezzature industriali: Alberi delle pompe idrauliche, mandrini dei motori, componenti dei riduttori: rotondità e finitura ottimali per un accoppiamento perfetto dei cuscinetti, garantito per una lunga durata.
Considerazioni sulla selezione
Dimensioni del pezzo: L'oscillazione massima, la distanza tra i centri e il foro del mandrino devono consentire l'alloggiamento dei pezzi con un margine di fissaggio adeguato. Il funzionamento ai limiti geometrici compromette i risultati.
Requisiti relativi ai materiali: I materiali duri (acciaio, titanio) richiedono una coppia elevata del mandrino a un numero di giri moderato. I materiali morbidi (alluminio, ottone) traggono vantaggio dall'elevata velocità.
Livello di tolleranza: L'IT6 e le tolleranze più strette richiedono guide di precisione, cuscinetti del mandrino ad alta precisione e compensazione termica. L'IT8–IT9 funziona su qualsiasi tornio CNC di buona qualità. Un errore comune che riscontriamo spesso è quello di specificare una macchina ad alta precisione per lavori generici (costo superfluo) oppure una macchina generica per lavori di precisione (problema di affidabilità).
Volume e automazione: I volumi ridotti (1–20 pezzi) favoriscono una programmazione intuitiva e rapida. I volumi medio-alti (100+) giustificano l’impiego di alimentatori a barra, raccoglitori di pezzi e sistemi di carico robotizzati. Nei progetti che abbiamo realizzato, un tornio automatizzato CNC supera in produttività tre tornio equivalenti azionati manualmente su famiglie di pezzi adeguate.
Costo totale di proprietà: Il prezzo di acquisto rappresenta solo una frazione del costo complessivo su un arco di 10 anni. Il tempo di programmazione, il consumo di utensili, la manutenzione, il tempo di funzionamento del mandrino e il consumo energetico determinano il costo effettivo per pezzo.
Conclusione
Il tornio è la macchina fondamentale per la lavorazione rotativa di precisione. La tornitura ricava la geometria dall’asse del mandrino: ecco perché consente di ottenere rotondità, concentricità e finitura superficiale che i processi alternativi faticano a eguagliare. I torni CNC odierni sono piattaforme di produzione integrate collegate a CAD/CAM, dotate di compensazione a circuito chiuso e in grado di supportare la movimentazione automatizzata per la produzione in serie.
Quando la geometria di un pezzo è caratterizzata da elementi rotazionali e tolleranze strette, la tornitura è quasi sempre il processo più indicato. La scelta del tipo di tornio e del livello di capacità adeguati determina se tale processo risulti economico, affidabile e scalabile. Hai bisogno di assistenza per la tornitura CNC, l’ottimizzazione delle tolleranze o la lavorazione di precisione di alberi e fori? [Contatta il nostro team di ingegneri] per ricevere indicazioni sul processo e supporto nella produzione.
FAQ
Qual è la funzione principale di un tornio?
La rotazione di un pezzo mentre un utensile da taglio asporta materiale lungo percorsi controllati, consentendo di ottenere diametri, fori, superfici piane, filettature ed elementi concentrici di precisione. Il processo più preciso ed economico per i pezzi rotanti nella maggior parte dei contesti produttivi.
Qual è la differenza tra un tornio e una fresatrice?
Su un tornio, il pezzo ruota e l'utensile avanza linearmente → soluzione efficiente per geometrie cilindriche e coassiali. Su una fresatrice, l'utensile ruota e il pezzo si sposta → soluzione efficiente per elementi prismatici, scanalature e superfici 3D. La simmetria rotazionale è propria del tornio; gli elementi piani e profilati sono propri della fresatrice.
Quali materiali possono essere lavorati al tornio?
Acciaio al carbonio, acciaio legato, acciaio inossidabile (316L), alluminio (6061, 7075), ottone, rame, titanio, tecnopolimeri (POM, PEEK, nylon) e materiali compositi. La scelta del materiale influisce sulla velocità, sugli utensili e sul refrigerante, ma la tornitura è compatibile praticamente con tutti i materiali lavorabili.
Il tornio CNC è migliore di un tornio manuale?
Il metodo CNC garantisce ripetibilità, geometrie complesse, produzione documentata e uniformità dei lotti. Il metodo manuale è indicato per prototipi, rilavorazioni e pezzi unici, dove i tempi di attrezzaggio sono determinanti. Nella produzione, prevale il metodo CNC. Il metodo manuale rimane comunque utile per lo sviluppo e le attività speciali.
Quali sono i componenti più adatti alla lavorazione al tornio?
Componenti con caratteristiche critiche disposti attorno a un asse centrale: alberi, boccole, elementi di fissaggio filettati, perni, steli idraulici, perni di supporto dei cuscinetti, superfici di tenuta. Quando la concentricità, la rotondità e la finitura superficiale a diametri definiti determinano la progettazione, la tornitura è quasi sempre il processo più preciso ed economico.


