
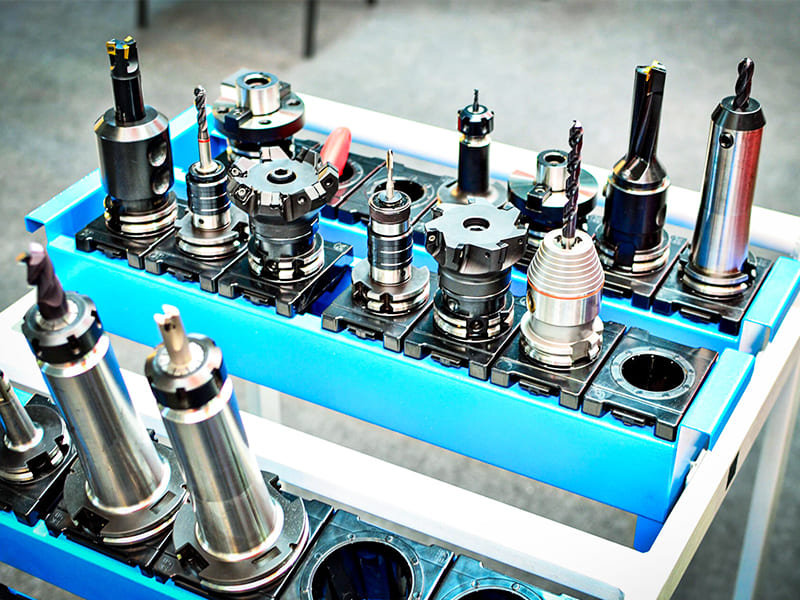
Réponse rapide : L'outillage dans la fabrication fait référence aux moules, matrices, montages, gabarits, outils de coupe et jauges d'inspection utilisés pour former, maintenir, couper et vérifier les pièces afin qu'elles puissent être produites de manière cohérente, précise et à grande échelle. La distinction fondamentale réside entre les machines (qui fournissent la force et le mouvement) et l'outillage (qui fournit la géométrie et la contrainte — déterminant la forme que la machine produit). Les moules d'injection maintiennent des tolérances de ±0,020–0,050 mm sur des séries de production de 100 000+ pièces ; un montage CNC avec une erreur de position de 0,050 mm produit la même erreur sur chaque pièce qu'il maintient. L'outillage a un coût initial élevé mais un faible coût par pièce à grande échelle : un moule d'injection $10 000 à 50 000 unités ajoute $0,20/unité au coût, tandis que l'usinage CNC de la même pièce à $6/unité coûte $300 000 pour le même volume. L'investissement dans l'outillage se justifie lorsque le volume, la stabilité de conception et les exigences de cohérence s'alignent — et c'est le levier principal pour réduire le coût par pièce dans la fabrication à volume moyen à élevé.
Ce que l'outillage signifie réellement dans la fabrication
Une machine sans outillage peut se déplacer — mais elle ne peut pas garantir la forme, la dimension ou la cohérence. L'outillage est l'interface physique entre la puissance de la machine et la géométrie de la pièce.
Prenons une machine de moulage par injection : la machine fournit la force de serrage (généralement 50–5 000 tonnes), le chauffage et la pression d'injection. Mais sans moule, elle ne peut produire aucune forme spécifique. Le moule — l'outillage — définit chaque caractéristique de la pièce : épaisseur de paroi, texture de surface, positions des trous, géométries de filetage et profils d'encilquetage. Le moule détermine si la pièce est un boîtier de connecteur M4 ou un support de coussin gonflable automobile.
Le même principe s'applique à tous les processus de fabrication :
- Un centre d'usinage CNC fournit la rotation de broche et le mouvement des axes ; le montage (outillage) maintient la pièce à la position et à l'orientation correctes afin que l'outil engage la géométrie correcte
- Une presse hydraulique fournit la force ; la matrice d'emboutissage (outillage) détermine si cette force produit une rondelle plate, un support complexe ou un panneau de porte automobile
- Une perceuse fournit la rotation et l'avance ; le gabarit de perçage (outillage) guide le foret vers l'emplacement exact du trou par rapport aux caractéristiques de référence de la pièce
La définition technique : L'outillage est tout dispositif ou outil spécialement conçu qui contrôle directement la géométrie, la position ou la dimension d'une pièce fabriquée. Cela comprend les outils de formage (moules, matrices), les outils de maintien (montages, gabarits), les outils de coupe (fraiseuses en bout, forets, plaquettes de tournage) et les outils de vérification (jauges passe/ne passe pas, montages CMM, jauges de comparaison).
Les principaux types d'outillage de fabrication
| Type d'outillage | Fonction principale | Capacité de tolérance typique | Application clé |
|---|---|---|---|
| Moules d'injection | Former le plastique fondu en forme | ±0,020–0,050 mm | Pièces plastiques à grand volume |
| Matrices de moulage sous pression | Injecter le métal fondu en forme | ±0,050–0,100 mm | Composants complexes en aluminium/zinc |
| Matrices d'emboutissage (progressives) | Couper et former la tôle | ±0,050–0,100 mm | Pièces en tôle à grand volume |
| Montages CNC | Maintenir la pièce à une position précise | Contrôle de position ±0,010–0,050 mm | Composants usinés de précision |
| Gabarits de perçage | Guider le foret vers l'emplacement spécifié | Position de trou ±0,050–0,100 mm | Opérations de perçage en volume |
| Outils de coupe (fraisage, tournage) | Enlever la matière pour former la géométrie | Dépend du processus (±0,005–0,050 mm) | Toutes les opérations d'usinage CNC |
| Jauges « Go/No-Go » | Vérifier la conformité dimensionnelle | ±0,005–0,010 mm | Contrôle qualité de production |
| Montages CMM | Maintenir les pièces pour la mesure par coordonnées | Référence de datum cohérente | Inspection de première pièce et SPC |
Moules d'injection
Un moule d'injection est l'investissement en outillage le plus couramment associé aux décisions d'outillage de fabrication. Le moule se compose d'un bloc de cavité (négatif de la géométrie externe de la pièce) et d'un bloc de noyau (négatif de la géométrie interne), avec des systèmes de canaux pour distribuer le plastique, des canaux de refroidissement pour contrôler la solidification de la pièce et des systèmes d'éjection pour retirer la pièce après solidification.
Le coût du moule varie considérablement : les moules prototypes en aluminium pour pièces simples coûtent $2 000–$8 000 et ont une durée de vie de 1 000–50 000 cycles ; les moules de production en acier trempé pour pièces complexes coûtent $15 000–$150 000+ et ont une durée de vie de 500 000–1 000 000+ cycles. Le coût est déterminé par : la qualité et la dureté de l'acier du moule, le nombre de cavités (chaque cavité produit une pièce par cycle), la complexité de la pièce (nombre de coulisseaux, éjecteurs et actions latérales requis pour les géométries en contre-dépouille) et la spécification de finition de surface.
Matrices d'emboutissage
Les matrices d'emboutissage progressives effectuent plusieurs opérations (découpage, formage, perçage, pliage) en une seule course de presse en utilisant une matrice multi-postes. La tôle avance progressivement à travers la matrice, chaque course de presse faisant avancer la bande d'un pas et effectuant l'opération suivante. Une matrice progressive produisant un support complexe peut avoir 8 à 12 postes, avec des temps de cycle de 1 à 3 secondes par pièce.
Le coût d'une matrice progressive est généralement de $20 000–$100 000+ selon la complexité et le nombre de postes. Cet investissement se justifie par l'avantage spectaculaire du temps de cycle : l'emboutissage à 20–60 pièces par minute est environ 100× plus rapide que l'usinage de la même pièce, avec des coûts par pièce mesurés en centimes plutôt qu'en euros.
Montages et gabarits
Les montages maintiennent la pièce à une position et une orientation spécifiques par rapport à l'axe de coupe de la machine. Le montage définit le datum — la référence à partir de laquelle toutes les dimensions de la pièce sont mesurées et produites. Un montage bien conçu positionne la pièce de sorte que lorsque la première coupe est effectuée, toutes les coupes suivantes soient dans la relation correcte les unes par rapport aux autres sans nécessiter de re-mesure.
L'impact de l'accumulation de tolérances de la qualité du montage : Si un montage positionne une pièce avec une erreur répétable de 0,050 mm, chaque pièce usinée dans ce montage porte cette erreur de position de 0,050 mm. Cette erreur est déterministe (la même erreur sur chaque pièce) plutôt qu'aléatoire, mais elle affecte le budget de tolérance total disponible pour l'opération d'usinage. Pour une spécification de pièce de ±0,025 mm, un montage avec une erreur de positionnement de 0,050 mm rend la spécification irréalisable, quelle que soit la précision de la machine.
Gabarits de perçage guident spécifiquement les outils de coupe vers des positions définies sans nécessiter de configuration basée sur CMM pour chaque pièce. Un gabarit de perçage avec des bagues de perçage en acier trempé guide le foret vers l'emplacement correct et la perpendicularité, permettant des opérations de perçage en volume sans le temps de configuration des méthodes de montage-et-pointage.
Outillage de Prototype, de Transition et de Production : Adapter l'Investissement à l'Étape
L'outillage doit correspondre à l'étape du développement du produit et de son cycle de vie de production. Utiliser un outillage de niveau production avant que la conception ne soit stable gaspille de l'argent ; utiliser un outillage de prototype au-delà de son volume approprié gaspille les coûts de fabrication.
| Facteur | Outillage de Prototype | Outillage de Transition | Outillage de Production |
|---|---|---|---|
| Coût initial | Faible ($500–$5 000 pour les moules) | Moyen ($3 000–$20 000) | Élevé ($10 000–$150 000+) |
| Délai de livraison | Rapide (3–10 jours) | Moyen (2–6 semaines) | Long (6–16 semaines) |
| Durée de vie de l'outil | Faible (1–1 000 injections/cycles) | Moyen (1 000–50 000) | Élevé (100 000–1 000 000+) |
| Volume approprié | En dessous de 100–500 pièces | 500–10 000 pièces | Au-dessus de 10 000 pièces |
| Coût de modification de conception | Faible | Modéré | Élevé ($2 000–$15 000+ par modification) |
Outillage de Prototype
L'outillage de prototype privilégie la vitesse et la flexibilité de conception par rapport à la durabilité. Les moules d'injection en aluminium, les matrices en acier doux et les inserts d'outillage imprimés en 3D entrent dans cette catégorie. La valeur principale est de permettre des pièces en matériau réel, issues du processus de production, pour la validation de la conception et les tests fonctionnels — sans s'engager dans un outillage de production trempé avant que les problèmes de conception ne soient identifiés.
Le coût de la découverte d'un défaut de conception dans un moule prototype est le coût d'usinage d'un nouvel insert en aluminium ($500–$2 000 et quelques jours). La même découverte dans un moule de production en acier trempé coûte $5 000–$20 000 et 2 à 6 semaines pour la reprise. Effectuer deux ou trois itérations de conception avec un outillage de prototype avant de passer à l'outillage de production est presque toujours moins coûteux que de découvrir les mêmes problèmes après s'être engagé dans l'outillage de production.
Outillage de Transition
L'outillage de transition occupe la position intermédiaire : plus durable que l'outillage de prototype, mais pas l'outil de production entièrement optimisé multi-empreintes à grand volume. Il comble l'écart entre le gel de la conception et la disponibilité de l'outillage de production en masse, soutenant généralement les premières expéditions aux clients, la validation initiale du marché ou la montée en production pendant que l'outillage de production est construit en parallèle.
Un scénario courant d'outillage de transition : un produit est prêt pour le lancement commercial, mais le moule de production à 4 empreintes avec automatisation complète prendra 16 semaines à construire. Un moule de transition à empreinte unique à vitesse de production inférieure peut soutenir les premières livraisons aux clients en 4 à 6 semaines, générant des revenus et confirmant l'acceptation du marché pendant que l'outil de production est construit.
Outillage de Production
L'outillage de production est conçu pour le coût le plus bas par pièce au volume maximal, avec un temps de cycle minimal, une disponibilité maximale et la durée de vie d'outil la plus longue possible. Ces outils utilisent généralement de l'acier à outils trempé (P20 à HRC 30–34, H13 à HRC 48–52, ou S7 pour l'outillage soumis à des chocs), des agencements de canaux de refroidissement avancés (refroidissement conforme via impression 3D métal pour les géométries complexes), des systèmes de canaux chauds (éliminant le gaspillage de matière des carottes dans le moulage par injection) et l'intégration de l'automatisation.
L'économie de l'outillage de production : un moule d'injection à 4 empreintes produisant 4 pièces par cycle de 20 secondes fonctionne à 720 pièces/heure. La même pièce produite sur un centre CNC pourrait prendre 3 minutes par pièce — environ 20 pièces/heure par machine. L'outillage d'injection à ce rythme de production nécessite 36 heures-machine de moins par 1 000 pièces, ce qui se traduit par des économies de coûts directes de $1 800–$3 600 par 1 000 pièces aux tarifs machine typiques.
Outillage vs Usinage CNC : La Décision du Seuil de Rentabilité en Volume
La décision pratique de fabrication entre l'usinage CNC (aucun investissement en outillage) et l'outillage de processus (moule, matrice ou montage dédié) est fondamentalement un calcul économique basé sur le volume de production.
Le modèle du seuil de rentabilité pour le moulage par injection :
| Volume | Usinage CNC ($8/pièce) | Moulage par injection (moule $10 000 + $1/pièce) | Meilleur choix |
|---|---|---|---|
| 100 pièces | $800 au total | $10 100 total | Usinage CNC |
| 1 000 pièces | $8 000 total | $11 000 total | Usinage CNC (marginal) |
| 5 000 pièces | $40 000 total | $15 000 total | Moulage par injection |
| 50 000 pièces | $400 000 total | $60 000 total | Moulage par injection |
Le seuil de rentabilité dans cet exemple est d'environ 1 400 pièces. En dessous de 1 400 pièces, l'usinage CNC est moins cher malgré le coût plus élevé par pièce. Au-dessus de 1 400 pièces, le coût initial plus élevé du moule d'injection est plus que compensé par le coût inférieur par pièce.
Le seuil de rentabilité varie selon la complexité de la pièce, le coût du moule, l'écart de coût par pièce et la fréquence attendue des modifications de conception. Un coût de moule élevé (pièce complexe, moule à $30 000) déplace le seuil de rentabilité vers des volumes plus élevés ; un écart de coût par pièce important (pièce complexe où le CNC prend 20 minutes) déplace le seuil de rentabilité vers des volumes plus faibles.
Facteurs clés qui déplacent la décision vers l'outillage plus tôt :
Des tolérances serrées que le CNC seul ne peut pas maintenir de manière constante aux cadences de production ; des exigences d'assemblage qui demandent une variation inter-pièces constante bien en dessous de ±0,050 mm ; et des exigences de continuité de production où la stabilité de la chaîne d'approvisionnement compte (un moule et un fournisseur connu offrent un approvisionnement plus prévisible qu'un usinage CNC ponctuel).
Facteurs clés qui maintiennent l'usinage CNC approprié même à des volumes plus élevés :
Très faible production annuelle (moins de 500 pièces/an, où l’amortissement de l’outillage n’atteint jamais une économie unitaire favorable) ; évolution rapide du produit (changements de conception tous les 6 à 12 mois rendant l’investissement en outillage difficile à récupérer) ; et géométrie hautement complexe où les moules ou matrices ne peuvent pas maintenir la tolérance requise sans une complexité d’outillage prohibitive en coût.
Comment la qualité de l’outillage affecte directement les performances de production
Deux fabricants utilisant la même machine de moulage par injection, le même matériau et la même spécification de pièce peuvent obtenir des performances de production radicalement différentes uniquement en fonction de la qualité du moule. C’est la conséquence pratique la plus importante des décisions relatives à l’outillage.
Temps de cycle : Un moule bien conçu avec des canaux de refroidissement optimisés (diamètre des canaux, espacement et proximité des parois de la pièce conçus pour une extraction thermique maximale) cycle en 12 à 18 secondes pour une pièce typique de 2 mm d’épaisseur de paroi. Un moule avec une mauvaise conception de refroidissement ou des canaux trop éloignés des parois de la cavité peut cycler en 30 à 40 secondes pour la même pièce. À 100 000 pièces par an, la différence est de 550 à 650 heures-machine par an — à un coût machine de 100 $/heure, cela représente 55 000 à 65 000 $ de variation annuelle du coût machine rien que sur la conception du refroidissement.
Taux de rebut : Un moule avec un éventage inadéquat, un remplissage déséquilibré ou des angles de dépouille insuffisants produit des pièces avec des bavures, des pièces incomplètes, des marques de retrait ou des déformations. Des taux de rebut de 5 à 15 % sont courants avec un outillage mal conçu ; un outillage de production bien conçu atteint des taux de rebut inférieurs à 1 à 2 %. À 100 000 pièces par an avec un coût matière de 2 $ par pièce, la différence entre 10 % et 2 % de rebut représente 16 000 $/an en gaspillage de matière seul, avant la main-d’œuvre de retouche et le temps machine.
Cohérence dimensionnelle : Un moule avec une compensation de retrait correcte, un remplissage équilibré et un refroidissement adéquat produit des pièces avec une variation pièce à pièce bien inférieure à la spécification. Un moule sans ces éléments produit une variation dimensionnelle systématique qui s’accumule sur l’ensemble du lot de production, entraînant des rejets de lots périodiques, des non-conformités d’assemblage et des mises en attente qualité.
Erreurs d’outillage courantes qui augmentent les coûts de fabrication
S’engager sur un outillage de production avant le gel de la conception : Chaque modification technique d’un moule d’injection en acier trempé coûte 2 000 à 15 000 $ en usinage de l’acier et en temps de traitement thermique, et 2 à 6 semaines de perte de capacité de production. Un produit qui subit trois itérations de conception après l’engagement de l’outillage de production a effectivement payé pour deux ou trois moules supplémentaires. La bonne approche consiste à utiliser un outillage prototype pour valider la conception, un outillage de transition pour soutenir la production précoce, et un outillage de production uniquement lorsque la conception est gelée et validée.
Choisir l’outillage sur la base du devis initial le plus bas : Les moules et matrices à faible coût sont généralement fabriqués en acier plus tendre, avec moins d’attention à l’optimisation du refroidissement, à l’emplacement du point d’injection et à la qualité de la surface de joint. Les conséquences apparaissent en production : durée de vie d’outil plus courte (nécessitant un remplacement plus précoce), temps de cycle plus longs (en raison d’un refroidissement inadéquat) et taux de rebut plus élevés (en raison d’un remplissage incohérent ou d’un éventage insuffisant). Évaluer le coût de l’outillage sur une base de cycle de vie total — (coût de l’outillage) + (temps de cycle × taux machine × volume) + (taux de rebut × coût de la pièce × volume) — favorise presque toujours un investissement initial plus élevé en outillage plutôt qu’un coût initial minimal.
Ignorer la DFM dans la conception de l’outillage : Les caractéristiques difficiles à reproduire pour l’outillage — angles internes vifs (sans dépouille), évidements profonds et étroits avec un support d’acier limité, transitions d’épaisseur de paroi créant un retrait différentiel — augmentent directement la complexité et le coût de l’outillage et réduisent la cohérence de la qualité des pièces. Ajouter 1 à 2° de dépouille aux parois moulées, remplacer les angles vifs par des transitions à rayon minimal (R0,5–1,0 mm) et concevoir des variations d’épaisseur de paroi dans une plage de ±20 % de la valeur nominale simplifient directement l’outillage tout en améliorant la qualité des pièces.
Traiter la maintenance de l’outillage comme optionnelle : L’outillage de production est un actif immobilisé avec un taux d’usure et des exigences de maintenance. Les surfaces de joint des moules d’injection, les inserts de point d’injection et les éjecteurs s’usent à chaque cycle. Les jeux des matrices d’emboutissage changent avec l’utilisation. Ignorer les intervalles de maintenance produit une dégradation progressive de la qualité des pièces — les bavures augmentent à mesure que les surfaces de joint s’usent, les dimensions dérivent à mesure que les jeux augmentent — jusqu’à ce qu’une défaillance qualité évitable force une réparation d’urgence de l’outillage au coût de perturbation maximal. Définir des intervalles de maintenance (tous les 50 000 à 100 000 coups pour les moules d’injection, selon le matériau et la complexité de la pièce) et stocker les pièces de rechange critiques évite ce schéma.
Principaux enseignements
- L’outillage est l’interface entre la capacité de la machine et la géométrie de la pièce: les machines fournissent la force, le mouvement et la puissance ; l’outillage définit quelle forme est produite, à quelle tolérance et avec quelle cohérence.
- Les trois étapes de l’outillage — prototype, transition, production — servent des objectifs différents et doivent être sélectionnées en fonction de la stabilité de la conception et du volume de production: s’engager sur un outillage de production avant le gel de la conception est la source la plus courante de coûts d’outillage évitables.
- Le seuil de rentabilité volumique entre l’usinage CNC et l’outillage de process est la décision centrale d’économie de fabrication: pour les pièces en plastique injectable, cela se produit généralement entre 1 000 et 5 000 pièces selon le coût du moule et le différentiel de coût par pièce.
- La qualité de l’outillage détermine directement le temps de cycle, le taux de rebut et la cohérence dimensionnelle: deux fabricants avec des machines et des matériaux identiques peuvent obtenir une différence de temps de cycle de 2× et une différence de taux de rebut de 5 à 10× uniquement en fonction de la qualité de conception du moule ou de la matrice.
- Le coût total du cycle de vie — et non le prix initial de l’outillage — est la base correcte pour les décisions d’investissement en outillage: un coût initial plus faible signifie souvent une durée de vie d’outil plus courte, des temps de cycle plus longs et un taux de rebut plus élevé, ce qui coûte souvent plus cher sur l’ensemble de la production que la différence de prix initiale.
- L’apport de la DFM dans la conception de l’outillage réduit à la fois le coût de l’outillage et les rebuts de production: les angles de dépouille sur les parois moulées (1–3°), les rayons internes minimaux et l'épaisseur de paroi constante sont les trois paramètres DFM les plus influents sur le coût et la qualité de l'outillage de moulage par injection.
- À l'attention des équipes d'approvisionnement des équipementiers: la propriété de l'outillage, la responsabilité du stockage et l'obligation de maintenance doivent être explicitement documentées dans les accords fournisseurs avant le début de la production. L'outillage appartenant au client (l'acheteur paie l'outillage, le fournisseur le stocke et l'utilise) offre un levier dans la chaîne d'approvisionnement, mais nécessite une documentation claire de l'état de l'outillage, de l'historique de maintenance et des droits de transfert si la relation d'approvisionnement change.
Questions fréquemment posées
Qu'est-ce que l'outillage dans la fabrication ?
L'outillage dans la fabrication est le terme collectif désignant les moules, matrices, montages, gabarits, outils de coupe et jauges utilisés pour produire des pièces de manière cohérente et précise. La distinction avec les machines est que les machines fournissent la force et le mouvement, tandis que l'outillage fournit la géométrie et la contrainte — il définit la forme produite. Un moule d'injection définit chaque caractéristique d'une pièce en plastique ; un montage CNC définit le point de référence à partir duquel toutes les dimensions d'usinage sont mesurées ; une jauge passe/ne passe pas définit la limite d'acceptation pour une spécification de tolérance. Sans outillage, une machine peut se déplacer mais ne peut pas garantir qu'elle produit la forme correcte. Avec un outillage approprié, la machine produit des pièces cohérentes et dimensionnellement précises sur toute une série de production.
Quelle est la différence entre l'outillage de prototype, l'outillage de transition et l'outillage de production ?
L'outillage de prototype est un outillage à faible coût et à construction rapide (généralement des moules en aluminium ou des matrices en acier doux) pour la validation de conception et les petites quantités — généralement 1 à 1 000 pièces. Il privilégie la vitesse et la modifiabilité plutôt que la durabilité. L'outillage de transition a une durabilité et un coût intermédiaires, supportant la production précoce de 1 000 à 50 000 pièces pendant que l'outillage de production complet est construit. L'outillage de production est un outillage en acier trempé conçu pour une durée de vie de 100 000 à 1 000 000+ cycles, optimisé pour un temps de cycle minimal et conçu pour l'intégration avec la production automatisée. Le stade d'outillage correct correspond au statut de développement du produit : outillage de prototype lorsque la conception évolue, outillage de transition pendant le lancement et la montée en cadence, et outillage de production lorsque la conception est stable et que le volume justifie l'investissement.
Quand l'outillage est-il plus rentable que l'usinage CNC ?
L'outillage devient plus rentable que l'usinage CNC lorsque l'investissement cumulé en outillage divisé par le volume de production est inférieur aux économies par pièce qu'il permet. Pour une pièce en plastique typique injectable avec un coût d'usinage CNC de $8/pièce et un coût de moulage par injection de $1/pièce après un moule à $10 000, le seuil de rentabilité est d'environ 1 400 pièces. Au-dessus de ce volume, le moulage par injection est moins cher au total ; en dessous de ce volume, l'usinage CNC est moins cher. Le seuil de rentabilité varie en fonction du coût du moule, de la différence de coût par pièce et de la fréquence attendue des modifications de conception. Les pièces très complexes avec des économies importantes par pièce atteignent le seuil de rentabilité à des volumes plus faibles ; les pièces peu complexes avec de faibles économies par pièce nécessitent des volumes plus élevés pour justifier l'outillage.
Pourquoi la qualité de l'outillage affecte-t-elle si significativement la production ?
La qualité de l'outillage affecte la production par trois mécanismes. Premièrement, le temps de cycle : un moule d'injection bien refroidi cycle en 12 à 18 secondes tandis qu'un moule mal refroidi cycle en 30 à 40 secondes pour la même pièce — une différence de débit de 2× valant des dizaines de milliers de dollars par an en coût machine aux volumes typiques. Deuxièmement, le taux de rebut : un outillage correctement conçu avec un éventage, un équilibrage de remplissage et des angles de dépouille appropriés atteint moins de 2% de rebut ; un outillage mal conçu produit 5 à 15% de rebut provenant des bavures, des pièces incomplètes et du gauchissement. Troisièmement, la cohérence dimensionnelle : un outillage qui compense correctement le retrait du matériau, l'expansion thermique et la dynamique de remplissage produit des pièces aux dimensions cohérentes ; un outillage qui ne le fait pas produit une dérive dimensionnelle systématique qui entraîne des rejets périodiques par lots.
Qui possède l'outillage après sa construction ?
La propriété de l'outillage dépend de l'accord entre l'acheteur et le fournisseur. Dans les arrangements d'outillage appartenant au client, l'acheteur paie l'outillage comme poste distinct, conserve la propriété légale et a le droit de déplacer l'outillage vers un autre fournisseur ou de le récupérer. Dans les arrangements d'outillage appartenant au fournisseur, le fournisseur construit et possède l'outillage, récupérant le coût par le biais du prix des pièces sur la durée de production. L'outillage appartenant au client offre une flexibilité et un levier dans la chaîne d'approvisionnement, mais nécessite une documentation explicite de l'état de l'outillage, de la responsabilité de maintenance, de l'assurance et des procédures de transfert. Avant de démarrer un programme d'outillage, les acheteurs doivent confirmer : qui paie l'outillage, qui le possède, qui est responsable des coûts de maintenance et de réparation, comment l'état de l'outillage est documenté, et ce qu'il advient de l'outillage si la relation d'approvisionnement se termine.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, y compris la coordination d'outillage de moulage par injection, de programmes de matrices d'estampage, d'ingénierie de montages CNC et de jauges d'inspection pour les programmes de fabrication automobile, aérospatiale, de dispositifs médicaux, d'électronique grand public et industrielle OEM. Références techniques : Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design), Kalpakjian S. et Schmid S.R. — Manufacturing Engineering and Technology (chapitres sur l'outillage et les montages), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Metalworking: Sheet Forming — Progressive Dies).
Besoin d'aide pour la stratégie d'outillage de votre programme de fabrication ?
Chez CMS, nous fournissons des conseils de spécification d'outillage au stade de la soumission — y compris des recommandations sur l'outillage de prototype vs production, une revue DFM pour la moulabilité et la conception de montages, et la coordination avec les fournisseurs d'outillage pour aligner l'investissement en outillage sur les objectifs de volume de production.
[Demander une revue de stratégie d'outillage et une soumission de fabrication →]


