
Réponse rapide : Le processus d'extrusion plastique force en continu du plastique fondu à travers une filière profilée pour produire des pièces à section transversale constante — tuyaux, tubes, profilés, isolation de câbles, joints et feuilles — à des cadences de production très élevées et à faible coût unitaire. Le coût de l'outillage de filière d'extrusion est de 1 000 à 10 000 $ (contre 5 000 à 100 000 $ et plus pour les moules d'injection) et le processus fonctionne en continu sans cycles de démarrage-arrêt. La tolérance réalisable est de ±0,1 à 0,5 mm — suffisante pour les profilés continus et les applications d'étanchéité, mais pas pour les composants nécessitant un ajustement de précision. Choisissez l'extrusion lorsque la géométrie du produit présente une section transversale constante, que le volume de production est élevé et que le coût au mètre linéaire est la priorité économique. Choisissez le moulage par injection lorsque la pièce nécessite une géométrie 3D complexe, des tolérances serrées ou des caractéristiques qui varient sur la longueur.
Pourquoi les ingénieurs choisissent l'extrusion plastique
Le processus d'extrusion plastique occupe un créneau d'ingénierie fondamentalement différent de celui du moulage par injection, du moulage par soufflage ou du thermoformage. Ce n'est ni un compromis ni un substitut à moindre coût pour un autre processus — c'est la seule méthode de fabrication pratique pour une classe spécifique de produits, et dans cette classe, il est supérieur à toutes les alternatives en termes de coût, de vitesse et de continuité.
La caractéristique déterminante des produits extrudés est la section transversale constante : la filière détermine la géométrie du profilé, et chaque mètre linéaire de sortie a une section transversale identique. Cette contrainte est à la fois la force et la limite du processus. Tout produit pouvant être défini comme un profilé uniforme étendu sur une longueur — tuyau, tube, joint, isolation de fil, cadre de fenêtre, feuille, film — est un candidat naturel à l'extrusion. Tout produit nécessitant une section transversale variable, une complexité tridimensionnelle ou des caractéristiques d'assemblage de précision ne l'est pas.
Lorsqu'un produit correspond au profilé d'extrusion, l'économie est convaincante :
- Pas de fermeture et d'ouverture de moule par cycle : le processus fonctionne en continu, mesuré en mètres par heure plutôt qu'en pièces par heure
- Faible investissement en outillage : une filière d'extrusion à 1 000–10 000 $ permet une production immédiate sans le délai de fabrication de moule de 4 à 8 semaines de l'outillage d'injection
- Déchets de matériau minimaux : le matériau s'écoule en continu sans canaux d'alimentation, seuils ou carottes
- Efficacité de la main-d'œuvre : un seul opérateur peut gérer une ligne d'extrusion en fonctionnement produisant des centaines de mètres par quart de travail
Comment fonctionne le processus d'extrusion plastique
Étape 1 : Alimentation en matériau
Le plastique brut — généralement des granulés ou de la poudre — est chargé dans une trémie à l'arrière de l'extrudeuse. La gravité alimente le matériau dans le cylindre, où il rencontre la vis rotative. Des concentrés de pigments, des stabilisateurs UV, des retardateurs de flamme et d'autres additifs peuvent être mélangés à ce stade pour une coloration en ligne et une modification des propriétés.
Étape 2 : Transport, fusion et pressurisation par la vis
Le cylindre de l'extrudeuse contient une vis hélicoïdale qui tourne en continu pendant toute la durée de la production — contrairement à la vis alternative du moulage par injection, qui remplit également une fonction d'injection. La vis d'extrusion remplit trois fonctions simultanées lorsque le matériau se déplace de la zone d'alimentation à la filière :
Transport : Le matériau est transporté vers l'avant le long du canal hélicoïdal.
Fusion : Les bandes chauffantes du cylindre (réglées à 160–300 °C selon le matériau) et la chaleur de cisaillement mécanique provenant de la rotation de la vis fondent le plastique uniformément. La transition des granulés solides à la masse fondue homogène se produit généralement dans les premiers 60 à 70 % de la longueur du cylindre.
Pressurisation : La géométrie de la vis crée une pression qui force le matériau fondu vers l'avant à travers la filière à un débit et une pression contrôlés. Les pressions de fusion typiques à la filière sont de 10 à 30 MPa selon le matériau et la conception de la filière.
La caractéristique clé de l'extrusion : la vis ne cesse jamais de tourner. Ce mouvement de rotation soutenu maintient un flux de matériau continu, ce qui explique pourquoi l'extrusion peut fonctionner pendant des heures ou des jours sans interruption.
Étape 3 : Mise en forme par la filière
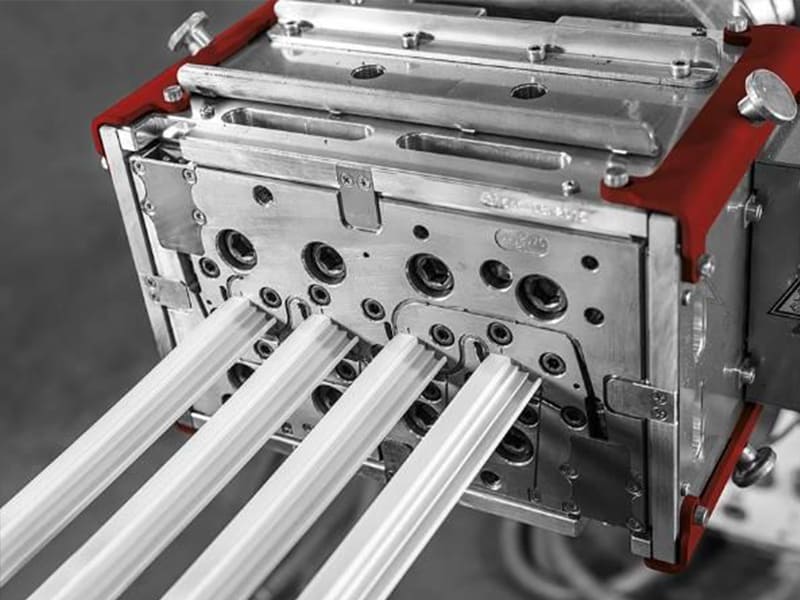
Le plastique fondu sort du cylindre et entre dans la filière — un outil usiné avec précision qui définit la section transversale finale de l'extrudat. La conception de la filière est l'élément le plus spécialisé de l'outillage d'extrusion :
Filières pour tuyaux et tubes intègrent un mandrin (torpille) au centre pour créer l'alésage creux, l'anneau extérieur de la filière définissant le diamètre extérieur. Les pattes de support du mandrin créent des points de restriction d'écoulement qui doivent être soigneusement profilés pour éviter les lignes de soudure dans la pièce finie.
Filières pour profilés pour les sections transversales complexes (cadres de fenêtres, profilés structurels, sections à chambres multiples) nécessitent un équilibrage minutieux de la résistance à l'écoulement dans toutes les zones de la section transversale pour garantir une vitesse de sortie uniforme — une vitesse inégale provoque le cintrage, la torsion ou des contraintes internes de l'extrudat.
Filières pour feuilles (également appelées filières plates ou filières en cintre) distribuent l'écoulement de la masse fondue latéralement à travers un large espace de sortie mince en utilisant une géométrie de collecteur interne conçue pour égaliser la vitesse d'écoulement et l'épaisseur sur toute la largeur de la feuille.
Gonflement en sortie de filière : Lorsque le plastique fondu sort de l'orifice de la filière, il se dilate légèrement — la déformation élastique imposée par l'écoulement à travers la filière se rétablit partiellement à la sortie, augmentant les dimensions de la section transversale d'environ 5 à 30 % selon la viscoélasticité du matériau. Les dimensions de la filière doivent être conçues plus petites que les dimensions cibles pour compenser, ce qui nécessite une connaissance spécifique du matériau concernant le gonflement en sortie de filière. C'est l'une des raisons pour lesquelles la conception de filière d'extrusion est une discipline d'ingénierie spécialisée.
Étape 4 : Calibrage et refroidissement
Immédiatement après la filière, l'extrudat est dimensionnellement contrôlé alors qu'il est encore mou par un système de calibrage :
Tuyaux et tubes : Manchons de calibrage sous vide — des tubes de précision à pression légèrement négative par rapport à l'atmosphère — attirent le plastique chaud contre un alésage métallique refroidi pour fixer le diamètre extérieur pendant que le matériau se solidifie. Alternativement, une pression d'air interne peut être utilisée pour maintenir l'alésage.
Profilés : Des plaques de calibrage ou des fixations sous vide maintiennent la géométrie du profilé pendant son refroidissement.
Feuilles : Les rouleaux de polissage (une pile de rouleaux métalliques à température contrôlée) refroidissent simultanément la feuille et établissent une finition de surface et une épaisseur précises.
Le refroidissement par bain d'eau (pour les tuyaux et tubes) ou par air (pour les profilés légers et les films) suit la zone de calibrage pour achever la solidification. La vitesse et l'uniformité du refroidissement affectent directement la stabilité dimensionnelle, le gauchissement et les contraintes résiduelles du produit fini.
Étape 5 : Extraction et coupe
Un système d'extraction (chenilles, tireurs à courroie ou rouleaux pinceurs) saisit l'extrudat et le tire vers l'avant à une vitesse contrôlée et constante, synchronisée avec le débit de l'extrudeuse. La vitesse d'extraction, combinée à la vitesse de la vis de l'extrudeuse, contrôle le taux d'étirage — la différence dimensionnelle entre les dimensions à la sortie de la filière et les dimensions finales de la pièce. L'augmentation de la vitesse d'extraction par rapport à la vitesse de la vis étire le matériau, réduisant l'épaisseur de paroi et augmentant la longueur par unité de matériau.
La coupe ou l'enroulage en aval complète l'opération :
- Les tuyaux et profilés sont coupés à des longueurs spécifiées par des systèmes de scie volante qui se déplacent avec l'extrudat pendant la coupe, puis reviennent pour la coupe suivante.
- Les films et tubes sont enroulés en bobines pour une utilisation en aval ou l'expédition.
Cette séquence complète — de la trémie au tuyau ou profilé fini — fonctionne en continu sans cycles de pièces discrets.
Extrusion vs Injection Molding : Comparaison technique
| Facteur | Extrusion de plastique | Moulage par injection |
|---|---|---|
| Type de production | Continue (mètres/heure) | Cyclique (pièces/cycle) |
| Mesure de la production | Mètres linéaires ou kg/heure | Pièces par heure |
| Capacité géométrique | Section transversale constante uniquement | Formes 3D complexes |
| Tolérance dimensionnelle | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Coût de l'outillage | $1 000–$10 000 | $5 000 – $100 000+ |
| Délai d'outillage | Jours à 2 semaines | 4 à 8 semaines |
| Volume de production économique | Volume élevé continu | > 10 000 unités par an |
| Déchets de matériau | Très faibles (pas de canaux/carottes) | Faibles (avec canaux chauds) |
| Longueur de pièce | Illimitée | Limitée par la taille du moule |
| Capacité de finition de surface | Bon | Excellent |
| Caractéristiques complexes (nervures, bossages) | Non réalisable | Réalisable |
La décision technique clé entre l'extrusion et l'injection : si le produit peut être décrit comme un profil à section transversale constante étendu en longueur, l'extrusion est presque toujours plus économique et plus rapide à mettre en production. Si le produit nécessite une section transversale variable, des caractéristiques tridimensionnelles, des tolérances serrées ou une géométrie de pièce discrète, l'injection est le procédé approprié.
Matériaux pour l'extrusion de plastique
La sélection des matériaux pour l'extrusion doit équilibrer les exigences de performance en service et l'aptitude au traitement — la capacité du matériau à former un fondu stable, à s'écouler uniformément à travers la filière et à se solidifier de manière prévisible pendant le refroidissement.
Le paramètre clé du matériau pour l'aptitude à l'extrusion est l' indice de fluidité à chaud (MFI) — une mesure de la facilité avec laquelle le polymère s'écoule dans des conditions normalisées. L'extrusion nécessite des matériaux avec un MFI dans une plage spécifique pour l'application visée : trop élevé (très fluide) et l'extrudat peut manquer d'intégrité structurelle à la sortie de la filière et s'affaisser ou s'effondrer ; trop faible (trop visqueux) et le matériau peut ne pas s'écouler uniformément à travers les filières à profil complexe et peut nécessiter une pression excessive dans le cylindre.
PVC (polychlorure de vinyle)
Le PVC est le matériau dominant pour l'extrusion dans le bâtiment et la construction : profilés de fenêtres, tuyaux de drainage, bardages, conduits électriques. Disponible en formulations rigides (R-PVC) et souples (P-PVC avec ajout de plastifiants), le PVC offre une excellente résistance aux intempéries, un retardateur de flamme et une stabilité dimensionnelle à faible coût de matériau.
Note critique de traitement : le PVC se dégrade au-dessus d'environ 180 °C, libérant de l'acide chlorhydrique. L'extrusion du PVC nécessite des températures de cylindre soigneusement contrôlées, des temps de séjour courts et des stabilisants thermiques (calcium-zinc, organostanniques ou à base de plomb selon l'application et les exigences réglementaires). L'équipement d'extrusion du PVC doit être entretenu méticuleusement pour éviter la stagnation et la dégradation du matériau.
PEHD (polyéthylène haute densité)
Le PEHD est le matériau standard pour les tuyaux d'alimentation en eau, les tuyaux de distribution de gaz et les conduits extérieurs. Sa combinaison de résistance chimique, de stabilité aux UV (avec ajout de stabilisants), de flexibilité à basse température et d'excellente aptitude à l'extrusion en fait le matériau de choix pour les applications de tuyauterie d'infrastructure dans le monde entier.
L'extrusion de tuyaux en PEHD atteint une épaisseur de paroi constante, des surfaces d'alésage lisses et une stabilité dimensionnelle essentielles pour les applications de tuyaux sous pression (conduites d'alimentation en eau évaluées à plus de 100 m de pression de refoulement, distribution de gaz à basse pression). Les tuyaux en PEHD peuvent être soudés bout à bout ou par électrofusion sur le terrain, éliminant les défaillances de ciment-solvant et de raccords qui affectent d'autres matériaux de tuyaux.
PP (polypropylène)
L'extrusion de PP est utilisée pour les tuyaux et raccords résistants aux produits chimiques, les équipements de laboratoire et la tuyauterie de procédé industriel. La résistance du PP à une large gamme d'acides, de bases et de solvants organiques à des températures allant jusqu'à environ 100 °C (type I PP-R pour l'eau chaude sanitaire) en fait le matériau standard pour les systèmes de tuyauterie de traitement chimique où le PVC ou le PE seraient dégradés par le fluide de procédé.
ABS (acrylonitrile butadiène styrène)
L'extrusion de feuilles d'ABS produit des plaques pour le thermoformage sous vide, produisant des panneaux intérieurs automobiles, des boîtiers d'appareils électroménagers et des présentoirs. L'extrusion d'ABS produit des feuilles avec une bonne qualité de surface et une épaisseur constante, ce qui est essentiel pour le thermoformage en aval où l'uniformité de l'épaisseur de la feuille affecte directement l'uniformité de l'épaisseur de paroi dans la pièce formée.
Nylon (PA6, PA66, PA12)
L'extrusion de nylon produit des profilés mécaniques, des rails de guidage, des profilés coulissants et des composants structurels nécessitant la combinaison de résistance élevée, de rigidité et de résistance à l'usure que fournissent les polyamides. Le PA12 est particulièrement courant en extrusion en raison de sa plus faible absorption d'humidité que le PA6 ou le PA66, offrant une meilleure stabilité dimensionnelle dans la pièce extrudée finie.
Polycarbonate (PC)
L'extrusion de PC produit des feuilles pour les protecteurs de machines, la signalétique, le vitrage et les panneaux diffuseurs de lumière. La clarté optique du PC, sa résistance élevée aux chocs et sa température de service jusqu'à environ 120 °C en font un standard pour les applications où la combinaison de ces propriétés est requise. Le PC nécessite un séchage soigneux avant extrusion (l'humidité résiduelle provoque une hydrolyse et une dégradation des propriétés mécaniques de l'extrudat).
Référence de sélection des matériaux
| Matériel | Propriétés principales | Aptitude à l'extrusion | Applications typiques |
|---|---|---|---|
| PVC rigide | Résistance aux intempéries, faible coût, ignifugation | Bonne (nécessite un stabilisateur thermique, température contrôlée) | Profilés de fenêtres, tuyaux de drainage, conduits |
| PVC souple | Flexibilité, large gamme de duretés | Bon | Isolation de câbles, tuyau de jardin, tubulure médicale |
| PEHD | Résistance chimique, stabilité aux UV, ténacité | Excellent | Tuyau d'eau, tuyau de gaz, conduit extérieur |
| PP | Résistance chimique, service à haute température | Bon | Tuyauterie chimique, tubulure de contact alimentaire |
| LLDPE | Flexibilité, ténacité, résistance de scellage | Excellent | Film, film étirable, emballage |
| abdos | Bonne finition de surface, rigidité, ténacité | Bon | Feuille pour thermoformage, profilés |
| Nylon PA12 | Résistance, résistance à l'usure, faible absorption d'humidité | Modérée (nécessite séchage) | Profilés mécaniques, rails de guidage |
| PC | Clarté optique, résistance aux chocs, haute température | Modérée (nécessite séchage, température contrôlée) | Feuille de vitrage, diffuseurs de lumière |
| TPE/TPU | Flexibilité, comportement caoutchouteux, recyclable | Bon | Joints, profilés flexibles, gainage de câbles |
Tolérances dimensionnelles et limites de procédé
Tolérance réalisable
L'extrusion plastique standard atteint des tolérances dimensionnelles de :
- Diamètre extérieur et intérieur du tuyau : ±0,1–0,5 mm pour la production standard ; les tuyaux premium pour service sous pression peuvent maintenir ±0,05–0,15 mm sur le diamètre extérieur avec calibrage de précision
- Dimensions globales des profilés : ±0,2 à 0,5 mm
- Épaisseur de paroi : ±10–15 % de la valeur nominale pour l'extrusion standard ; ±5–8 % pour l'extrusion de précision avec contrôle de procédé strict
Ces tolérances sont adéquates pour les applications principales de l'extrusion — tuyaux sous pression (où la tolérance du diamètre extérieur est assortie à la géométrie des raccords), bandes d'étanchéité (où les légères variations dimensionnelles sont compensées par la compression), profilés de fenêtres (où la géométrie des joints emboîtables intègre une tolérance) et feuilles pour thermoformage (où le formage en aval établit les dimensions finales).
Elles ne sont pas adéquates pour les composants d'assemblage de précision — pièces avec exigences d'ajustement H7/h6, composants devant s'accoupler à des boîtiers moulés par injection avec de faibles jeux, ou toute caractéristique nécessitant ±0,05 mm ou mieux.
La Contrainte de Section Transversale Constante
C'est la limitation géométrique fondamentale de l'extrusion, et elle est absolue. La filière détermine la section transversale, et chaque point le long de la longueur de l'extrudat a la même section transversale que tout autre point. Il n'existe aucun mécanisme dans le procédé d'extrusion pour faire varier l'épaisseur de paroi, ajouter un bossage à un emplacement spécifique, créer une nervure qui apparaît à un endroit et pas à un autre, ou produire toute autre variation géométrique longitudinale.
Les produits nécessitant une variation géométrique longitudinale ne sont, par définition, pas des candidats à l'extrusion. Ce n'est pas une limitation d'outillage qui peut être surmontée avec des filières plus sophistiquées — c'est une conséquence fondamentale du mécanisme d'extrusion continue.
Des opérations secondaires peuvent ajouter des caractéristiques après extrusion : des trous et fentes peuvent être percés ou poinçonnés ; des découpes peuvent être fraisées ; des éléments d'assemblage peuvent être formés par moulage secondaire (co-moulage ou surmoulage). Mais cela ajoute des étapes de production et des coûts, et pour les pièces où la variation longitudinale est importante, le moulage par injection est généralement plus économique dans l'ensemble.
Gonflement en Sortie de Filière et Variation Dimensionnelle
Le gonflement en sortie de filière — l'expansion de l'extrudat après sa sortie de la filière — est un phénomène spécifique au matériau et dépendant de la température qui nécessite une compensation dans la conception de la filière. Pour un polymère et des conditions de traitement donnés, le gonflement en sortie de filière peut être prédit et compensé. Cependant, les changements de lot de matériau, de température de traitement, de débit ou de vitesse de vis affectent tous le gonflement en sortie de filière, ce qui signifie qu'une filière performante pour un lot peut produire des dimensions légèrement différentes sur un nouveau lot de matériau. C'est pourquoi la stabilité dimensionnelle en extrusion nécessite non seulement une conception de filière correcte, mais aussi un contrôle strict des paramètres de procédé tout au long de la production.
Gauchissement des Profilés Longs
Les profilés extrudés longs — cadres de fenêtres de 3 à 6 m, profilés structurels de longueur similaire — sont susceptibles de se gauchir si :
- L'épaisseur de paroi est non uniforme (les sections plus épaisses refroidissent plus lentement, créant un retrait différentiel qui courbe le profilé)
- Le refroidissement est appliqué de manière non uniforme (un côté refroidit plus vite que l'autre, produisant une courbure longitudinale)
- Le matériau présente un retrait dépendant de l'orientation élevé (certains polymères semi-cristallins rétrécissent davantage dans le sens de l'écoulement que dans le sens transversal)
Les profilés bien conçus avec une épaisseur de paroi équilibrée et un refroidissement symétrique évitent le gauchissement. Les profilés asymétriques qui ne peuvent pas être rendus géométriquement équilibrés sont intrinsèquement sujets au gauchissement et doivent être évalués soigneusement avant l'engagement de l'outillage.
Structure de Coûts de l'Extrusion Plastique
Coût de la Filière (Outillage)
Les filières d'extrusion sont nettement moins coûteuses que les moules d'injection car :
- Elles nécessitent moins de matériau (pas de base de moule, pas de système d'éjection, pas de canaux de refroidissement)
- Elles sont usinées à partir de moins de composants
- Ils ne nécessitent pas la qualité de finition de surface requise pour les surfaces moulées par injection cosmétique
| Complexité du profil | Fourchette typique des coûts de filière |
|---|---|
| Tuyau ou tube simple | $800–$3 000 |
| Profil standard (joint de fenêtre, liseré de bord) | $2 000–$6 000 |
| Profil complexe à chambres multiples | $5 000–$15 000 |
| Filière large pour feuille ou film | $5 000 – $20 000 |
Le coût de la filière est amorti sur la durée de production. Aux cadences de production d’extrusion typiques (10–100+ m/min pour le film ; 5–30 m/min pour les tuyaux et profils), l’amortissement de l’outillage par unité est extrêmement faible pour tout volume de production significatif.
Coût par unité (par mètre)
Le coût d’extrusion est généralement cité par kilogramme de matière traitée ou par mètre linéaire de produit fini. Fourchettes représentatives :
| Type de produit | Coût de traitement typique |
|---|---|
| Tuyau PVC simple (DN 50–100) | $0,40–$1,50 par mètre |
| Tuyau sous pression HDPE (DN 50–100) | $0,60–$2,00 par mètre |
| Profil PVC pour fenêtre/porte | $1,50–$6,00 par mètre |
| Profil complexe à chambres multiples | $3,00–$10,00 par mètre |
| Feuille ABS (2 mm, 1200 mm de large) | $1,20–$2,50 par kg |
Le coût de la matière est généralement la variable dominante dans le coût unitaire d’extrusion. Le coût de la filière par mètre diminue rapidement avec le volume de production — une filière à $5 000 amortie sur 100 000 mètres ajoute $0,05/mètre, sur 1 000 000 de mètres ajoute $0,005/mètre.
Applications par secteur d'activité
Construction et infrastructures
L’extrusion de tuyaux PVC et HDPE est le plus grand segment d’application unique en volume. La construction de bâtiments, l’approvisionnement en eau municipale et le drainage, ainsi que les infrastructures de conduits de télécommunications dépendent tous des profils extrudés :
- Systèmes de drainage PVC rigide (DN 50–500)
- Tuyaux HDPE pour approvisionnement en eau et distribution de gaz (qualité PE100, SDR 11–17)
- Profils PVC multi-chambres pour fenêtres (conceptions à 3–5 chambres pour la performance d’isolation thermique)
- Revêtement et planche de rive en PVC mousse structurel
La demande du secteur de la construction pour de longues longueurs (systèmes de tuyauterie mesurés en kilomètres), une géométrie constante et un faible coût par unité fait de l’extrusion le seul procédé pratique.
Électrique et électronique
L’isolation des fils et câbles est une application majeure de l’extrusion : le conducteur (cuivre ou aluminium) est alimenté à travers le centre de la filière tandis que la matière fondue est extrudée autour, produisant un fil isolé continu. L’épaisseur d’isolation précise et uniforme et la structure sans vide produites par l’extrusion à tête croisée sont critiques pour la sécurité électrique et l’intégrité du signal.
Les matériaux d’isolation de câbles sont typiquement le XLPE (polyéthylène réticulé) pour les câbles d’alimentation, le PVC pour les fils de bâtiment, les composés LSZH (sans halogène à faible fumée) pour les installations critiques en matière de sécurité, et les fluoropolymères (PTFE, FEP) pour les applications à haute température ou résistantes aux produits chimiques.
Dispositifs médicaux
L’extrusion de tubes médicaux nécessite la combinaison de précision dimensionnelle, de biocompatibilité des matériaux et de propreté du procédé qui distingue l’extrusion de qualité médicale de la production industrielle de tuyaux. Exigences clés :
- Diamètre interne constant à ±0,05–0,10 mm (critique pour le contrôle du débit de fluide et la compatibilité avec les guides de cathéter)
- Surfaces d’alésage lisses (Ra < 0,8 µm pour la propreté du chemin de fluide)
- Matériaux de qualité médicale testés selon l’ISO 10993 (PVC, PE, silicone, TPU selon l’application)
- Extrusion en salle blanche ou en environnement contrôlé pour prévenir la contamination par particules
Les applications comprennent les tubulures de perfusion IV, les corps de cathéters, les ensembles de sondes d’alimentation, les cathéters de drainage et les poignées d’instruments chirurgicaux mini-invasifs.
Automobile
Les applications d’extrusion automobile sont dominées par les systèmes d’étanchéité — joints de porte, joints de fenêtre, joints de coffre — et par les gaines de faisceaux de câbles. Les systèmes d’étanchéité utilisent des profils co-extrudés (extrusion simultanée de deux matériaux ou plus à travers une seule filière) pour produire des joints avec des brides de montage rigides et des lèvres d’étanchéité souples en une seule étape de production. Les combinaisons TPE/EPDM sont la norme pour les joints d’étanchéité automobiles en raison de leur plage de température, de leur résistance aux UV et de leur résistance à la déformation rémanente en compression.
Directives DFM pour la conception d’extrusion
Concevoir pour une section transversale constante
L’exigence DFM la plus importante en extrusion : garantir que chaque section transversale sur la longueur est identique. Les caractéristiques qui varient sur la longueur — brides à intervalles spécifiques, épaisseur de paroi variable, profils différents à chaque extrémité — ne peuvent pas être produites par extrusion et doivent être ajoutées par des opérations secondaires (perçage, poinçonnage, moulage secondaire) ou la conception doit passer à un procédé différent.
Maintenir une épaisseur de paroi uniforme
L’épaisseur de paroi non uniforme est la cause la plus courante de gauchissement et d’instabilité dimensionnelle en extrusion. Comme règle de conception : l’épaisseur de paroi adjacente ne doit pas différer de plus de 25% sans transition progressive. Lorsqu’une section plus épaisse est fonctionnellement requise (par exemple, une nervure renforcée sur un profil), la transition de mince à épais doit s’étendre sur une distance d’au moins 2–3× le changement d’épaisseur.
Éviter les angles internes vifs dans les profils complexes
Les angles internes vifs dans les filières de profil créent une résistance locale élevée à l’écoulement, provoquant un déséquilibre d’écoulement qui produit une qualité de surface incohérente et une stagnation potentielle de la matière (conduisant à la dégradation pour les matériaux sensibles à la chaleur comme le PVC). Les angles internes doivent avoir un rayon minimum de 0,5–1,0 mm pour les profils standard ; des rayons plus grands améliorent l’équilibre d’écoulement.
Prévoir un dépouille pour l’extraction de la filière
Contrairement aux moules d’injection, les filières d’extrusion n’ont pas d’angles de dépouille au sens conventionnel — la matière s’écoule à travers et hors de la filière plutôt que d’en être extraite. Cependant, les caractéristiques rentrantes (contre-dépouilles dans la filière qui piégeraient la matière) doivent être évitées ou accommodées par la conception des composants de la filière.
Spécifier des tolérances adaptées aux capacités d'extrusion
Spécifier les tolérances dimensionnelles en fonction de la plage réalisable en extrusion (±0,1–0,5 mm pour la plupart des dimensions) plutôt que de recourir par défaut aux tolérances de qualité injection. Des tolérances inutilement serrées sur les profilés extrudés augmentent le coût de la filière (exigeant une fabrication de filière plus précise et davantage d'itérations) et le coût de production (exigeant une vitesse de ligne réduite et des contrôles dimensionnels plus fréquents) sans bénéfice fonctionnel si l'application ne requiert pas réellement cette tolérance plus serrée.
Liste de contrôle DFM pour les profilés extrudés
| Choix de conception | Recommandation |
|---|---|
| Cohérence de la section transversale | Doit être constante sur toute la longueur |
| Variation de l'épaisseur de paroi | ≤ 25% de différence entre parois adjacentes |
| Rayons de coins internes | Minimum de ≥ 0,5–1,0 mm |
| Tolérances dimensionnelles | Spécifier selon la fonction : ±0,2–0,5 mm standard |
| Caractéristiques variant sur la longueur | Utiliser des opérations secondaires après extrusion |
| Complexité des sections creuses | Section creuse simple privilégiée ; les sections multi-chambres complexes nécessitent une conception de filière spécialisée |
| Spécification du matériau | Inclure la plage MFI, pas seulement le grade — la transformabilité dépend du lot de matériau |
Principaux enseignements
- L'extrusion plastique est le processus adapté aux produits à section transversale constante en grand volume: tuyaux, tubes, profilés, isolation de câbles, joints, feuilles et films. Le processus fonctionne en continu sans cycles de démarrage-arrêt, produisant un débit mesuré en mètres par heure.
- Le coût de l'outillage de filière est de $1 000 à $15 000 — une fraction de l'investissement en moule d'injection — avec des délais de quelques jours à 2 semaines contre 4 à 8 semaines pour l'outillage d'injection.
- La tolérance réalisable est de ±0,1–0,5 mm — adaptée aux applications de tuyaux, joints et profilés, mais pas aux composants nécessitant un ajustement d'assemblage de précision. Pour ±0,05 mm ou plus serré, le moulage par injection ou l'usinage CNC est requis.
- La contrainte de section transversale constante est absolue: toute géométrie de produit nécessitant une variation longitudinale n'est pas candidate à l'extrusion sans opérations secondaires importantes.
- La sélection du matériau doit équilibrer les performances en usage final avec la transformabilité en extrusion — l'indice de fluidité à chaud, la plage de température de traitement, la sensibilité thermique (notamment PVC) et l'absorption d'humidité (PA, PC) affectent tous les performances d'extrusion.
- Le gonflement en sortie de filière et le gauchissement induit par le refroidissement sont les deux principaux défis de contrôle dimensionnel — tous deux exigent une expertise en conception de filière et un contrôle strict des paramètres de processus pour une production constante.
- À l'attention des équipes d'approvisionnement des équipementiers: spécifier les composants extrudés avec des tolérances dérivées des exigences fonctionnelles réelles, et non des conventions du moulage par injection. Demander des certificats de test matériau incluant les données MFI (pas seulement la désignation du grade) et spécifier les conditions de mesure (température, équilibrage d'humidité) pour la vérification dimensionnelle.
Questions fréquemment posées
Quand choisir l'extrusion plastique plutôt que le moulage par injection ?
Choisir l'extrusion plastique lorsque le produit a une section transversale constante sur toute sa longueur — tuyaux, tubes, profilés, bandes d'étanchéité, isolation de fils ou feuilles plates. L'extrusion offre un coût d'outillage significativement inférieur ($1 000–$10 000 contre $5 000–$100 000+ pour les moules d'injection), un délai de production plus rapide et un débit continu à haut rendement pour les produits longs ou de longueur illimitée. Choisir le moulage par injection lorsque le produit nécessite une géométrie tridimensionnelle complexe, des caractéristiques variant sur la longueur (bossages, nervures, épaisseur de paroi variable) ou des tolérances dimensionnelles plus serrées que ±0,1 mm. La règle de décision est simple : si le produit peut être décrit comme un profilé uniforme étendu sur une longueur, extrusion ; s'il nécessite une complexité tridimensionnelle ou des tolérances serrées, moulage par injection.
Quels matériaux sont couramment utilisés en extrusion plastique ?
Les matériaux d'extrusion les plus courants sont : PVC (rigide pour profilés de fenêtres et tuyaux ; flexible avec plastifiants pour isolation de câbles et profilés flexibles), HDPE (tuyaux extérieurs, distribution de gaz et d'eau), PP (tuyauterie résistante aux produits chimiques et applications de contact alimentaire), LLDPE et LDPE (film flexible et emballage), ABS (feuille pour applications de thermoformage), TPE/TPU (joints flexibles et gainage de fils), Nylon PA12 (profilés mécaniques) et PC (feuille de vitrage et diffuseurs de lumière). La sélection du matériau doit considérer à la fois les exigences d'usage final (résistance chimique, plage de température, stabilité UV) et la transformabilité en extrusion — l'indice de fluidité à chaud, la fenêtre de température de traitement, la sensibilité thermique et l'absorption d'humidité affectent tous la constance de production.
Quelles tolérances l'extrusion plastique atteint-elle ?
L'extrusion plastique standard atteint des tolérances dimensionnelles de ±0,1–0,5 mm pour les dimensions globales du profilé et ±0,2–0,5 mm pour l'épaisseur de paroi. L'extrusion de précision avec calibrage contrôlé (notamment pour les tuyaux sous pression et les tubes médicaux) peut atteindre ±0,05–0,15 mm sur les dimensions critiques. La tolérance est influencée par le retrait du matériau et le comportement de gonflement en sortie de filière, la vitesse et l'uniformité de refroidissement, la constance de la vitesse de tirage et la température ambiante de l'environnement de production. Ces tolérances sont adaptées aux applications principales de l'extrusion mais sont significativement moins précises que le moulage par injection (±0,05–0,1 mm) ou l'usinage plastique CNC (±0,010–0,050 mm) pour les pièces nécessitant des ajustements d'assemblage de précision.
Quelles sont les limitations de conception de l'extrusion plastique ?
Les principales limitations de conception sont : l'exigence de section transversale constante (le profil doit être identique en chaque point sur toute la longueur — pas de bossages, nervures ou géométries variables sans opérations secondaires) ; la capacité de tolérance (±0,1–0,5 mm ne peut pas satisfaire les exigences d'ajustement de précision) ; et l'uniformité de l'épaisseur de paroi (une épaisseur de paroi non uniforme provoque un retrait de refroidissement différentiel, un gauchissement et des contraintes internes). De plus, la complexité des cavités réalisables par extrusion est limitée par rapport au moulage par injection — les profils creux simples (tube, profilé en C, profilé de fenêtre multi-chambres) sont réalisables, mais les géométries internes complexes avec des épaisseurs de paroi variables dans plusieurs chambres sont difficiles à produire avec une qualité constante. Ces contraintes sont intrinsèques au mécanisme d'extrusion continue, et non des limitations d'outillage qui pourraient être résolues avec des filières plus sophistiquées.
Combien coûte l'extrusion de plastique ?
Le coût d'extrusion comporte deux composantes principales : l'outillage de filière ($800–$15 000 selon la complexité du profil) et le coût de production unitaire (généralement $0,40–$2,00 par mètre pour les tuyaux standard ; $1,50–$10,00 par mètre pour les profils complexes ; $1,00–$2,50 par kg pour les plaques). Le coût des matériaux est généralement la variable dominante — le PVC et les polyoléfines sont à faible coût ; les thermoplastiques techniques comme le PC et le nylon sont nettement plus chers par kg. Le coût de l'outillage de filière s'amortit très rapidement aux volumes de production d'extrusion typiques : une filière à $5 000 sur 100 000 mètres ajoute $0,05/mètre — souvent moins que le coût matériel au mètre de quelques centimètres d'épaisseur de paroi supplémentaire. Comparé au moulage par injection, l'extrusion nécessite un investissement d'outillage nettement inférieur et un coût unitaire inférieur pour les géométries adaptées, ce qui en fait le processus économiquement préféré pour la production continue à grand volume.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience dans la fabrication de composants en plastique, y compris la revue de conception de profils d'extrusion, la sélection de matériaux pour les applications d'extrusion en PVC, HDPE, PP et thermoplastiques techniques, et la coordination de l'approvisionnement en composants extrudés pour les applications de construction, automobile, médicales et industrielles OEM. Références techniques : ISO 161 (Tubes thermoplastiques — Diamètres extérieurs nominaux et pressions nominales), ASTM D3350 (Matériaux de tuyaux en polyéthylène), ISO 1133 (Méthodes d'essai d'indice de fluidité), DIN 16961 (Normes de filières d'extrusion plastique).
Besoin de profils plastiques extrudés ou de composants plastiques usinés pour votre application ?
Chez CMS, nous coordonnons la revue de conception de filières d'extrusion et la fabrication de composants plastiques usinés — en évaluant si l'extrusion, le moulage par injection ou l'usinage plastique CNC est le processus adapté à votre géométrie, votre volume et vos exigences de tolérance. Pour les profils extrudés nécessitant un usinage post-extrusion de trous, fentes et caractéristiques de précision, nous fournissons des services d'usinage secondaire intégrés.
[Demander une revue de sélection de processus plastique et un devis de fabrication →]


