
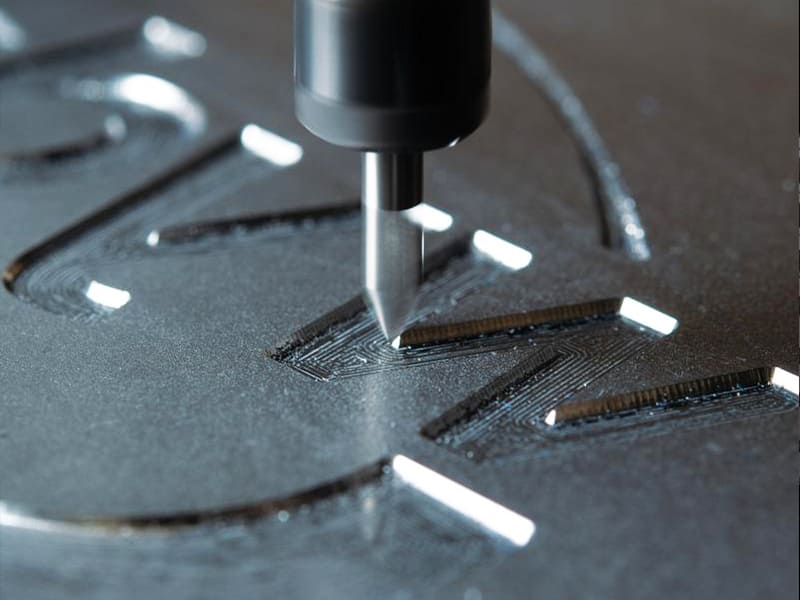
Réponse rapide : La gravure CNC est un processus d'usinage soustractif dans lequel un outil de coupe rotatif retire physiquement de la matière pour créer des marquages permanents — numéros de série, logos, codes QR et motifs fonctionnels — à des profondeurs de 0,02 à 2 mm. Contrairement au marquage laser, qui modifie la surface par la chaleur à des profondeurs faibles de 0,005 à 0,05 mm, la gravure CNC produit des rainures mécaniquement permanentes qui résistent au revêtement, à l'abrasion, au nettoyage chimique et à l'usure à long terme. C'est la méthode appropriée pour la traçabilité aérospatiale, le marquage UDI des dispositifs médicaux, les plaques signalétiques industrielles et toute application nécessitant des marquages qui restent lisibles après traitement de surface ou exposition prolongée en service.
Qu'est-ce que la gravure CNC ?
La gravure CNC est un processus de fabrication soustractif dans lequel un outil de coupe rotatif — généralement une fraise en V, une fraise en bout ou une fraise à graver dédiée — retire de la matière de la surface d'une pièce le long de trajectoires contrôlées par ordinateur pour créer des caractéristiques géométriques précises et permanentes. Le processus est régi par un code G généré à partir d'un flux de travail CAD/FAO, garantissant une précision de positionnement élevée (±0,01–0,05 mm en général) et une répétabilité complète entre les lots de production.
La caractéristique déterminante de la gravure CNC est la profondeur physique. L'outil coupe dans le matériau, créant une rainure en creux qui existe comme une caractéristique tridimensionnelle plutôt qu'un changement de couleur ou un revêtement en surface. C'est cette profondeur qui confère à la gravure CNC sa durabilité : un numéro de série gravé à 0,3 mm de profondeur sur un composant aérospatial en acier inoxydable reste entièrement lisible après anodisation, peinture, grenaillage, nettoyage chimique et des années d'abrasion qui effaceraient tout marquage appliqué en surface.
Pour les ingénieurs et les équipes d'approvisionnement OEM spécifiant le marquage des pièces, le choix entre la gravure CNC, le marquage laser et d'autres méthodes est fondamentalement une question de durabilité et de conformité. Lorsque le marquage doit survivre à la durée de vie opérationnelle du composant — et particulièrement lorsqu'il doit survivre aux opérations de fabrication intermédiaires comme le revêtement et le traitement thermique — la gravure CNC est la réponse.
Comment fonctionne la gravure CNC : le flux de travail d'ingénierie
La gravure CNC suit un flux de travail structuré du numérique au physique où les erreurs introduites à n'importe quelle étape se propagent à la qualité du marquage fini.
Étape 1 : Conception CAD
Le contenu de la gravure — texte, logos, symboles, numéros de pièce, codes Data Matrix 2D — est défini comme géométrie vectorielle dans le logiciel CAD. Les décisions de conception critiques à cette étape incluent :
Taille minimale des caractéristiques : La plus petite caractéristique de gravure doit être réalisable avec l'outillage disponible. Une pointe de fraise en V de 0,1 mm de diamètre peut produire des lignes de 0,1 mm de large ; tenter de graver une ligne de 0,05 mm avec cet outil produit un résultat flou ou incohérent. En règle générale, la largeur minimale de ligne doit être au moins égale au diamètre de la pointe de l'outil.
Sélection de la police : Pour la gravure de texte, les polices à trait simple (stroke) sont nettement plus efficaces et produisent des résultats plus propres que les polices remplies ou contour. Les polices à trait définissent le texte comme un chemin de ligne centrale unique que la fraise suit directement ; les polices contour nécessitent de tracer un périmètre fermé et potentiellement de remplir l'intérieur, multipliant le temps d'usinage pour le même résultat visuel.
Taille des caractères : La hauteur de texte minimale pratique pour la gravure CNC est d'environ 1,5 à 2 mm pour les outils standard. En dessous de cette hauteur, l'espacement des caractères devient trop serré pour l'accès de l'outil et la lisibilité du trait en souffre.
Étape 2 : Génération de trajectoires FAO
Le logiciel de FAO convertit la géométrie CAD en instructions machine, définissant la stratégie de coupe :
Approche de profondeur : Les trajectoires à profondeur constante programment l'outil pour couper uniformément à une profondeur Z spécifiée — appropriées pour le texte et les numéros de série où une profondeur constante sur tous les caractères est requise pour la lisibilité. La profondeur variable (V-carving) varie la profondeur en fonction de la largeur locale de la caractéristique, produisant des rainures naturellement effilées qui donnent aux logos et aux gravures décoratives une apparence tridimensionnelle raffinée.
Sélection de l'outil et des paramètres : L'angle inclus de la fraise en V affecte la largeur de ligne à une profondeur donnée — une fraise en V à 60° à 0,1 mm de profondeur produit une rainure plus étroite qu'une fraise en V à 90° à la même profondeur. La vitesse d'avance et la vitesse de broche sont spécifiques au matériau : l'aluminium accepte des vitesses élevées (18 000–24 000 tr/min, avance de 500–1 500 mm/min) ; l'acier inoxydable nécessite des valeurs nettement inférieures (8 000–12 000 tr/min, 100–300 mm/min) pour gérer la génération de chaleur et l'usure de l'outil.
Étape 3 : Exécution CNC
La machine exécute la trajectoire programmée sous le contrôle du système CNC. La rigidité de la machine, le faux rond de la broche et la stabilité du bridage affectent directement la qualité de la gravure. Les vibrations pendant la gravure — provenant de broches mal équilibrées, d'un porte-à-faux excessif de l'outil ou d'un bridage inadéquat — se manifestent par des lignes ondulées, une largeur de rainure incohérente et une profondeur variable visibles dans le marquage fini.
Précision et sources d'erreur
| Facteur | Effet sur la qualité de la gravure | Méthode de contrôle |
|---|---|---|
| État de l'outil | Netteté des lignes, cohérence de la profondeur | Remplacement planifié de l'outil |
| Rigidité de la machine | Précision de positionnement, lignes lisses | CNC rigide, minimiser le porte-à-faux de l'outil |
| Stabilité du bridage | Alignement, aucun mouvement pendant la coupe | Serrage sous vide ou mécanique |
| Propriétés des matériaux | Formation des copeaux, finition de surface | Paramètres adaptés au matériau |
| Faux rond de l'outil | Variation de la largeur de ligne | Pince de précision ou porte-outil à rétraction |
| Planéité de la surface | Cohérence de la profondeur sur la caractéristique | Surface de référence plane ou compensation par palpage |
Profondeur de gravure CNC : sélection selon l'application
La profondeur est le paramètre qui détermine combien de temps une gravure reste fonctionnelle dans les conditions spécifiques que le composant subira. Spécifier la profondeur en fonction de l'environnement de service est plus fiable que de choisir parmi des catégories génériques “ peu profonde ” ou “ profonde ”.
Référence de profondeur par type d'application
| Application | Profondeur recommandée | Justification |
|---|---|---|
| Marquage décoratif fin | 0,02–0,05 mm | Esthétique uniquement, exposition minimale à l'usure |
| Texte/logo standard, intérieur | 0,05–0,1 mm | Équipement de bureau ou intérieur à usage léger |
| Marquage industriel de pièces | 0,1–0,3 mm | Résiste à une manipulation et un nettoyage modérés |
| Lisible après revêtement | 0,2–0,5 mm | Doit rester lisible après anodisation, peinture |
| Environnement sévère (extérieur, marin) | 0,3–1,0 mm | Usure à long terme, abrasion, UV, produits chimiques |
| Industriel profond / outillage | 0,5–2,0 mm | Cavités de moule, lignes d'échelle, éléments d'alignement |
Le seuil critique de profondeur après traitement : pour les marquages qui doivent survivre à l'anodisation, au revêtement en poudre ou au placage, une profondeur minimale de 0,2–0,3 mm est généralement requise. L'anodisation ajoute typiquement 0,01–0,025 mm de couche d'oxyde ; le revêtement en poudre 0,05–0,12 mm. Une gravure de 0,05 mm de profondeur peut être partiellement ou complètement remplie par une couche de revêtement en poudre, rendant le marquage illisible.
Compromis entre profondeur et performance
| Facteur | Faible (0,02–0,1 mm) | Profonde (0,3–2 mm) |
|---|---|---|
| Qualité d'apparence | Haute précision, bords nets | Rainures plus larges, traces d'outil visibles à plus fort grossissement |
| Durabilité | Modéré | Très élevé |
| Lisibilité après revêtement | Pauvre | Bon à excellent |
| Durée d'usinage | Court | Plus longue |
| Usure des outils | Faible | Plus élevée (surtout dans les matériaux durs) |
| Risque sur les pièces minces | Faible | Risque de déformation sur les parois de moins de 3 mm d'épaisseur |
Pour les composants industriels où les marquages doivent survivre à la durée de vie opérationnelle du produit, 0,1–0,3 mm est la plage de travail standard. Une profondeur inférieure à 0,1 mm n'est adéquate que pour les marquages qui ne seront jamais revêtus et subiront une abrasion minimale.
Types de méthodes de gravure et de marquage CNC
Gravure CNC rotative (coupe mécanique)
Le processus standard de gravure CNC — un outil de coupe rotatif en carbure retire la matière le long de trajectoires programmées. La méthode dominante pour le marquage industriel permanent, avec une profondeur réglable de 0,02 mm à 2 mm ou plus, une compatibilité avec les métaux et les plastiques, et la durabilité la plus élevée de toutes les méthodes de marquage.
Types d'outils couramment utilisés :
- Fraises en V (angle inclus de 30°, 60°, 90°) : Standard pour la gravure de texte et de logos. La géométrie en V produit un dégagement de copeaux propre et un comportement de coupe auto-affûtant.
- Outils de gravure pointus (micro-fraises coniques) : Pour les détails fins nécessitant une largeur de rainure constante quelle que soit la profondeur.
- Fraises à bout plat carré (diamètre 0,2–1 mm) : Pour les rainures plus larges à fond plat et les zones encastrées nécessitant un fini de fond uniforme.
Gravure et marquage laser (thermique sans contact)
Les systèmes laser vaporisent ou décolorent la matière grâce à une énergie thermique focalisée sans contact mécanique. La vitesse de traitement est nettement plus rapide que la gravure CNC rotative — les systèmes laser à fibre peuvent marquer un numéro de série sur du métal en moins d'une seconde. Cependant, la profondeur des caractéristiques est de l'ordre du micron (typiquement 0,005–0,05 mm), offrant une résistance à l'usure limitée et aucune lisibilité après revêtement.
Limitation technique : Les caractéristiques marquées au laser sont des modifications de surface. Après anodisation, peinture ou abrasion importante, les marquages laser deviennent partiellement ou complètement obscurcis. Pour les applications de traçabilité où les marquages doivent survivre aux processus de fabrication et au service, le marquage laser n'est approprié que pour les composants qui ne seront pas revêtus et subiront une usure mécanique minimale.
Gravure par traînage diamant (sillonnage)
Un outil à pointe diamant pressé contre la surface de la pièce raye ou déforme plastiquement une rainure sans couper — aucun enlèvement de matière. Produit des lignes très fines et précises avec une profondeur minimale (0,005–0,02 mm). Idéal pour les plaques d'identification métalliques, la gravure de bijoux et les applications nécessitant des lignes ultra-fines sur des surfaces qui ne peuvent pas tolérer les forces de coupe.
Comparaison des méthodes de marquage
| Méthode | Profondeur | Durabilité | Vitesse | Meilleure application |
|---|---|---|---|---|
| Gravure CNC rotative | 0,02–2 mm | Très élevé | Moyen | Industriel, aérospatial, marquage après revêtement |
| Marquage laser | 0,005–0,05 mm | Moyen | Très rapide | Grand volume, codes QR, cosmétique non revêtu |
| Traînage diamant | 0,005–0,02 mm | Faible-moyen | Lent | Étiquettes fines, bijoux, surfaces délicates |
| Gravure chimique | 0,01–0,2 mm | Moyenne-élevée | Moyen | Tôle mince, motifs 2D complexes, PCB |
Gravure CNC vs Marquage Laser : Guide de Décision Technique
Le choix entre la gravure CNC et le marquage laser est déterminé presque entièrement par les exigences de durabilité.
Quand la Gravure CNC est le Bon Choix
La lisibilité après revêtement est requise. Si la pièce doit être anodisée, peinte, revêtue par poudre ou plaquée après marquage, seuls les éléments gravés par CNC suffisamment profonds pour dépasser au-dessus de la couche de revêtement seront lisibles par la suite. C'est une contrainte technique stricte que le marquage laser ne peut pas surmonter.
Les pièces subissent une usure, une abrasion ou un nettoyage chimique. Les composants aérospatiaux, l'outillage industriel, les équipements extérieurs et la quincaillerie marine subissent tous des conditions de surface qui éliminent progressivement les marquages de surface. Les rainures gravées par CNC maintiennent leur lisibilité car leur géométrie physique est préservée même lorsque la surface environnante s'use.
La conformité réglementaire exige un marquage permanent. Les exigences UDI de la FDA pour les dispositifs médicaux, les exigences de traçabilité aérospatiale AS9100 et les exigences d'identification des pièces ISO 9001 spécifient généralement que les marquages doivent rester lisibles pendant toute la durée de vie prévue du produit. La gravure CNC répond à cette exigence plus fiablement que le marquage laser pour les composants traités ou utilisés dans des conditions qui dégradent les caractéristiques de surface.
Quand le Marquage Laser est le Bon Choix
Volume de production élevé avec exigence de durabilité minimale. Le marquage laser d'un numéro de série sur des produits électroniques grand public prend moins d'une seconde ; la gravure CNC équivalente prend 30 à 90 secondes. Pour des millions d'unités où la durabilité du marquage cosmétique est adéquate, l'avantage de débit du laser est décisif.
Détails fins à l'échelle microscopique. Les codes Data Matrix 2D, les codes-barres et les micro-textes en dessous d'environ 1 mm de hauteur de caractère sont produits plus fiablement par laser que par gravure CNC rotative, car la taille du point laser (0,02–0,05 mm) est plus petite que le diamètre de pointe d'outil CNC réalisable pour un travail de production.
Le substrat ne peut pas supporter les forces de coupe. Les feuilles minces, les composants électroniques fragiles et les assemblages délicats peuvent être endommagés par le contact rotatif CNC. Le mécanisme sans contact du laser élimine ce risque.
Matériaux pour la Gravure CNC
Aluminium (6061, 7075, 5052)
Le métal le plus facile à graver par CNC. Faible dureté (60–150 HB), excellente formation de copeaux et conductivité thermique élevée produisent des rainures propres et à bords nets avec une usure minimale de l'outil. Des vitesses de coupe élevées sont réalisables, rendant la gravure de l'aluminium rapide et rentable.
L'aluminium anodisé est une combinaison particulièrement efficace — la gravure à travers la couche d'anodisation expose le métal de base brillant contre la surface anodisée plus sombre, créant un contraste visuel élevé sans remplissage de peinture. La gravure après anodisation de numéros de série et de codes de pièces est une pratique standard dans la fabrication de composants aérospatiaux et industriels.
Acier Inoxydable (304, 316, 316L)
La gravure de l'acier inoxydable est réalisable mais sensible aux paramètres. La tendance du matériau à l'écrouissage signifie que les vitesses de coupe doivent rester suffisamment basses pour empêcher le durcissement de la surface usinée pendant la coupe. Une fois écroui, les passes d'outil suivantes font face à une surface significativement plus dure qui accélère l'usure. Des outils en carbure revêtus (TiAlN ou AlCrN) sont requis ; la surveillance de la durée de vie de l'outil est essentielle.
Paramètres standard : broche à 8 000–12 000 tr/min, avance de 100–300 mm/min, arrosage noyé ou soufflage d'air haute pression pour la gestion de la chaleur.
Titane (Ti-6Al-4V)
Techniquement faisable mais coûteux par rapport à l'aluminium ou l'acier inoxydable. La faible conductivité thermique exige des paramètres très prudents (vitesse de coupe de 30–50 m/min, incréments de profondeur par piquage, liquide de refroidissement haute pression). Pour les composants en titane aérospatiaux où des numéros de pièces gravés sont requis, le processus est bien établi — mais le temps de cycle par pièce est considérablement plus long que pour un travail équivalent en aluminium.
Plastiques (ABS, Acrylique, PEEK, POM)
Les plastiques techniques se gravent proprement lorsque les paramètres empêchent l'accumulation de chaleur. Le risque principal est la fusion plutôt que la coupe si la vitesse de coupe est trop faible par rapport à la vitesse d'avance — la chaleur de friction ramollit le matériau autour de l'outil, produisant des bords baveux. Des outils tranchants, une vitesse de broche élevée, des vitesses d'avance rapides et un soufflage d'air pour évacuer les copeaux et la chaleur sont la bonne approche.
Comparaison de Gravure des Matériaux
| Matériel | Difficulté | Vitesse de Broche Typique | Défi Principal | Recommandation d'Outil |
|---|---|---|---|---|
| Aluminium 6061 | Facile | 18 000–24 000 tr/min | Prévention de l'arête rapportée | Carbure affûté, revêtement DLC |
| Laiton | Facile | 15 000–20 000 tr/min | Arête rapportée à haute température | Carbure affûté |
| ABS / Acrylique | Facile | 12 000–18 000 tr/min | Chaleur / fusion | Outils tranchants, soufflage d'air |
| Acier inoxydable 316L | Moyen–Dur | 8 000–12 000 tr/min | Écrouissage, usure de l'outil | Carbure revêtu (TiAlN) |
| Titane Ti-6Al-4V | Dur | 5 000–10 000 tr/min | Concentration de chaleur | Carbure revêtu, liquide de refroidissement haute pression |
Applications de la Gravure CNC
Plaques Signalétiques Industrielles et Étiquettes d'Équipement
Les étiquettes d'équipement industriel, les revêtements de panneaux de commande et les plaques signalétiques de sécurité exigent des marquages qui survivent à l'huile, aux solvants, à l'exposition aux UV et au nettoyage périodique sur des durées de vie de 10 à 20 ans. Les plaques signalétiques en aluminium ou en acier inoxydable gravées par CNC répondent à cette exigence — la profondeur physique de la rainure n'est pas affectée par l'exposition chimique, le revêtement ou l'abrasion modérée.
Pour les plaques signalétiques avec remplissage de couleur (peinture dans les rainures gravées pour le contraste), une profondeur de gravure CNC de 0,2 à 0,5 mm offre un volume de rainure suffisant pour la rétention de la peinture, tandis que la surface environnante accepte l'anodisation ou d'autres finitions.
Traçabilité Aérospatiale
Les exigences de traçabilité des composants aérospatiaux (AS9100 et plans qualité spécifiques au client) imposent un marquage permanent des pièces avec le numéro de pièce, le numéro de série, le code de lot et l'identification du fabricant, qui doit rester lisible pendant toute la durée de vie du composant — pouvant couvrir des décennies de cycles thermiques, de nettoyage chimique et de charge mécanique.
Une profondeur de gravure CNC de 0,2 à 0,5 mm sur les composants structurels aérospatiaux en titane et en aluminium répond à cette exigence. Le marquage survit à l'anodisation, à la conversion chimique au chromate et à l'application d'apprêt réalisées après l'usinage. Un marquage laser à taille de caractère équivalente serait oblitéré par ces traitements de surface post-usinage.
Conformité UDI des Dispositifs Médicaux
La FDA 21 CFR Partie 801 exige un marquage d'Identification Unique des Dispositifs (UDI) sur les dispositifs médicaux. Pour les instruments chirurgicaux implantables et réutilisables qui seront autoclavés, stérilisés chimiquement et manipulés intensivement en environnement clinique, les marquages doivent rester lisibles pendant toute la durée de vie du dispositif. Les codes Data Matrix UDI et textes gravés par CNC sur les instruments chirurgicaux en acier inoxydable ou en titane répondent à cette exigence.
La profondeur de marquage doit être suffisante pour la lisibilité des rainures après des cycles de stérilisation répétés (autoclave, irradiation gamma, exposition aux désinfectants chimiques), tout en étant suffisamment peu profonde pour que la rainure ne crée pas de surfaces retenant le matériel biologique — généralement 0,05 à 0,15 mm pour les applications d'instruments stériles.
Moules d'Injection et Outillage
Les numéros de cavité, codes de date et identification de carotte gravés par CNC à l'intérieur des cavités de moules d'injection assurent le suivi de production pendant toute la durée de vie opérationnelle du moule. Des profondeurs de 0,3 à 1,0 mm dans l'acier à outils trempé (H13, D2, P20) offrent une lisibilité fiable à long terme à travers des milliers de cycles d'injection.
Directives de Conception pour la Gravure CNC (DFM)
Taille minimale des éléments
La largeur minimale de ligne de gravure est contrainte par la géométrie de l'outil — le diamètre de la pointe de coupe établit la limite minimale. Les caractéristiques de conception doivent être vérifiées par rapport aux capacités d'outillage spécifiées pour le travail.
Minimums pratiques pour une production fiable :
- Gravure industrielle standard : largeur de ligne minimale de 0,3 mm, hauteur de caractère minimale de 2 mm
- Travail de précision avec micro-outillage dédié : largeur de ligne de 0,1 mm, hauteur de caractère de 1 mm
- Seuil de production conservateur pour la lisibilité machine : hauteur de caractère minimale de 0,5 mm
Sélection de Police et de Géométrie
Les polices à trait unique (stroke) sont considérablement plus efficaces à graver que les polices de contour ou remplies — elles nécessitent un seul passage d'outil plutôt qu'un contour périphérique plus un remplissage. Pour le marquage industriel où la lisibilité et l'efficacité sont les priorités, les polices à trait sont le choix par défaut correct.
Les polices italiques, scriptes et décoratives créent des géométries de trajectoire d'outil difficiles et une mauvaise lisibilité aux tailles de caractères typiques du marquage industriel. Les polices sans-serif simples (équivalents Arial, Helvetica) produisent les résultats de gravure les plus fiables.
Liste de Vérification DFM pour la Gravure CNC
| Choix de conception | Recommandation |
|---|---|
| Hauteur de caractère minimale | ≥ 2 mm pour les outils standard ; ≥ 1,5 mm pour les outils fins |
| Largeur de ligne minimale | ≥ 2× le diamètre de la pointe d'outil |
| Spécification de profondeur | Dériver de la condition de service la plus défavorable |
| Type de police | Polices à trait unique (stroke) pour l'efficacité ; sans-serif simple pour la lisibilité |
| Espacement des caractères | Espace minimal de 0,3 mm entre les traits adjacents |
| Ajustement de profondeur après revêtement | Ajouter 0,1 à 0,2 mm à la profondeur si la pièce sera revêtue |
| Risque de pièce mince | Éviter une profondeur > 0,5 mm sur les caractéristiques avec une épaisseur de paroi < 3 mm |
| Emplacement de la gravure | Spécifier l'emplacement par rapport aux références fonctionnelles pour la précision de position |
Facteurs de Coût dans la Gravure CNC
La gravure CNC est généralement un ajout à faible coût sur une pièce usinée lorsqu'elle est réalisée dans le même montage — l'opération de gravure s'exécute après l'usinage sans reprise de fixation, éliminant la manipulation séparée et le coût de montage. La structure des coûts dépend de :
Dureté du matériau est la variable dominante. La gravure sur aluminium est rapide (0,5 à 2 minutes pour un numéro de série typique), avec une faible usure d'outil et un faible coût. La gravure sur acier inoxydable prend 2 à 5 fois plus de temps en raison des vitesses de coupe réduites, avec une consommation d'outillage proportionnellement plus élevée. Le titane est l'option métallique la plus coûteuse.
Profondeur et complexité multiplient directement le temps de cycle. Chaque 0,1 mm de profondeur supplémentaire ajoute du temps d'usinage, particulièrement dans les opérations à passages multiples. Les logos complexes avec des détails fins nécessitent des avances plus lentes et une gestion de trajectoire d'outil plus soignée qu'un simple texte de numéro de série.
Taille de lot amortit le coût de montage. La programmation et la validation du premier article sont non récurrentes ; les lots suivants ne coûtent que le temps d'usinage et l'outillage. Le coût de gravure par unité diminue considérablement à mesure que la taille du lot augmente.
Contexte pratique des coûts : Un numéro de série simple (10 caractères, profondeur de 0,15 mm, aluminium) ajoute typiquement $2 à $8 par pièce en volume de production. Une gravure de logo complexe (50×50 mm, conception multi-éléments, acier inoxydable) pourrait ajouter $15 à $40 par pièce selon le temps de cycle.
Principaux enseignements
- La gravure CNC retire physiquement de la matière pour produire des rainures permanentes — pas des changements de contraste de surface comme le marquage laser. La profondeur est la variable déterminante qui définit combien de temps le marquage survit à son environnement de service.
- La profondeur doit être spécifiée fonctionnellement: les marquages qui seront revêtus nécessitent ≥ 0,3 mm ; les marquages en environnement sévère nécessitent ≥ 0,5 mm ; le marquage décoratif intérieur peut utiliser 0,05 à 0,1 mm.
- La gravure CNC est le choix correct lorsque les marquages doivent survivre aux processus de revêtement, à l'usure prolongée, à l'exposition chimique, ou aux exigences réglementaires d'identification permanente pendant toute la durée de vie du service.
- Le marquage laser est le bon choix lorsque la vitesse de production élevée est prioritaire, que les marquages ne seront pas revêtus et qu’un niveau de détail fin à des échelles inférieures à 1 mm est requis.
- Les décisions de conception déterminent la qualité et le coût: les polices à trait simple, une hauteur de caractères appropriée (≥ 2 mm), une largeur de ligne minimale adaptée à l’outillage et une profondeur calibrée selon les exigences de service déterminent collectivement la réussite de la gravure.
- La dureté du matériau est le principal facteur de coût: l’aluminium est rapide et peu abrasif ; l’acier inoxydable nécessite des vitesses réduites, des outils revêtus et une gestion minutieuse du processus.
- À l'attention des équipes d'approvisionnement des équipementiers, spécifier la profondeur de gravure sur les dessins techniques — pas seulement “ graver le numéro de série ” — est l’action la plus importante pour garantir que le marquage répond à son exigence fonctionnelle.
Questions fréquemment posées
Quelle est la profondeur typique de la gravure CNC ?
La profondeur de gravure CNC varie d’environ 0,02 mm pour les travaux décoratifs fins à 2 mm pour les caractéristiques industrielles profondes dans l’outillage de moules. Pour la plupart des applications de marquage industriel de pièces — numéros de série, numéros de pièces, codes de lot sur composants usinés — la plage fonctionnelle est de 0,1 à 0,5 mm. Les pièces qui seront anodisées, peintes ou revêtues par poudre après gravure nécessitent une profondeur minimale de 0,2 à 0,3 mm pour garantir que le marquage reste lisible au-dessus de la couche de revêtement. Les applications en environnements sévères spécifient généralement 0,3 à 1,0 mm pour une durabilité à long terme face à l’abrasion, l’exposition chimique et les UV.
Comment la gravure CNC se compare-t-elle au marquage laser ?
La gravure CNC retire physiquement de la matière pour créer des rainures de 0,02 à 2 mm de profondeur, produisant des marquages qui survivent au revêtement, à l’abrasion, au nettoyage chimique et à l’usure mécanique. Le marquage laser applique de l’énergie thermique pour décolorer ou vaporiser la surface à des profondeurs de 0,005 à 0,05 mm, produisant des marquages rapides mais peu profonds avec une durabilité limitée. Pour les composants qui seront anodisés, peints ou utilisés dans des environnements abrasifs, la gravure CNC est techniquement requise — les marquages laser ne survivront pas à ces conditions. Pour le marquage à grand volume de composants non revêtus où la vitesse de production est prioritaire, l’avantage significatif en vitesse du marquage laser (moins de 1 seconde par pièce) en fait la méthode préférée.
Quels matériaux peuvent être gravés par CNC ?
La gravure CNC est compatible avec la plupart des matériaux d’ingénierie. Les métaux couramment gravés incluent l’aluminium (le plus facile, le plus rentable), l’acier inoxydable (nécessite des vitesses réduites et des outils revêtus), le laiton et le cuivre (bonne usinabilité), le titane (faisable mais coûteux en raison de la faible conductivité thermique) et l’acier à outils trempé (pour les applications de moules et d’outillage). Les plastiques techniques, notamment l’ABS, l’acrylique, le PEEK et le POM, sont tous gravés régulièrement — le principal paramètre requis est d’éviter l’accumulation de chaleur qui provoque la fusion plutôt que la coupe. Les composites (fibre de carbone, fibre de verre) sont gravés avec un outillage spécialisé résistant à l’abrasion.
Quelle est la taille minimale de caractéristique pour la gravure CNC ?
La taille minimale de caractéristique est limitée par le diamètre de la pointe de l’outil. Les plus petits outils de gravure de production ont des diamètres de pointe d’environ 0,1 mm, capables de produire des lignes de 0,1 mm de large dans des conditions idéales. Pour une gravure de production fiable avec une qualité constante, une largeur de ligne minimale de 0,2 à 0,3 mm et une hauteur de caractères minimale de 1,5 à 2 mm sont des directives de conception pratiques. En dessous de ces seuils, la déflexion de l’outil, les variations mineures de profondeur et les limitations d’évacuation des copeaux produisent des résultats incohérents. Pour les détails très fins (codes Data Matrix, micro-texte en dessous d’environ 1 mm de hauteur de caractères), le marquage laser est souvent plus approprié que la gravure rotative CNC.
Comment spécifier la gravure CNC sur un dessin technique ?
Les spécifications de gravure sur les dessins techniques doivent inclure : le contenu du marquage (chaîne de texte ou référence à un document de marquage séparé), la hauteur des caractères (minimum 2 mm recommandé), la profondeur de gravure (par exemple, “ graver à 0,2–0,3 mm de profondeur ”), le type de police si critique, et l’intention de post-traitement (“ le marquage doit être lisible après anodisation ”). Pour les applications critiques en matière de traçabilité, référencer la norme applicable (“ marquage permanent selon AS9100 Section 8.5.2 ” ou “ marquage UDI selon FDA 21 CFR Part 801 ”). Spécifier explicitement la profondeur — plutôt que simplement “ graver ” — est la pratique la plus importante pour garantir que le marquage répond à son exigence fonctionnelle tout au long de la durée de vie du composant.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage et gravure de précision CNC dans l’aluminium, l’acier inoxydable, le titane et les plastiques techniques pour les applications aérospatiales, médicales, d’automatisation industrielle et de fabrication OEM. Références techniques : AS9100 Rév. D (Gestion de la qualité et traçabilité aérospatiales), FDA 21 CFR Part 801 (Étiquetage des dispositifs médicaux et UDI), ISO 9001 (Exigences d’identification des pièces et de traçabilité).
Vous recherchez des composants usinés CNC avec gravure de précision intégrée ?
Chez CMS, nous intégrons la gravure dans les opérations d’usinage CNC — en réalisant la gravure des numéros de pièces, numéros de série et logos dans le même montage que l’usinage pour éliminer la manipulation séparée et réduire le coût par pièce. Chaque spécification de gravure est examinée pour vérifier l’adéquation de la profondeur, la faisabilité de la taille des caractères et la compatibilité avec le post-traitement avant le début de la production.
[Demander une revue DFM et un devis de gravure CNC →]


