
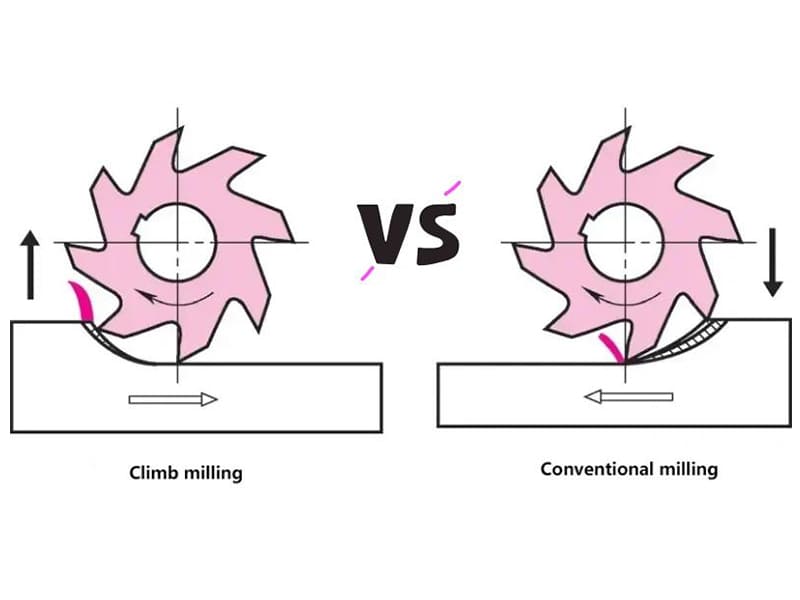
Réponse rapide : Le fraisage en avalant (fraisage en concordance) fait tourner la fraise dans le même sens que l'avance, produisant des copeaux d'épaisseur décroissante qui réduisent la friction, la chaleur et l'usure de l'outil — ce qui en fait le choix par défaut pour les machines CNC modernes. Le fraisage en opposition (fraisage conventionnel) fait tourner la fraise contre l'avance, ce qui le rend plus stable sur les machines manuelles plus anciennes et mieux adapté aux surfaces brutes de fonderie. Le choix de la bonne stratégie de fraisage CNC impacte directement l'état de surface, la durée de vie de l'outil et le coût de production.
Qu'est-ce que le fraisage en avalant par rapport au fraisage conventionnel ?
Le fraisage en avalant et le fraisage conventionnel sont les deux stratégies fondamentales de fraisage CNC utilisées dans la fabrication moderne. Les deux retirent de la matière avec des fraises rotatives — mais la direction de rotation de la fraise par rapport au mouvement d'avance crée des résultats radicalement différents en termes d'état de surface, d'usure de l'outil, de force de coupe et de stabilité d'usinage.
En fraisage en avalant (également appelé fraisage en concordance), la fraise tourne dans le même sens que l'avance de la pièce. L'arête de coupe entre à épaisseur de copeau maximale et sort à épaisseur minimale — un modèle de formation de copeaux d'épaisseur décroissante qui réduit la friction et la chaleur. Dans le fraisage conventionnel (fraisage en opposition), la fraise tourne contre l'avance. Les copeaux se forment d'épaisseur croissante, ce qui augmente le frottement et la friction avant que l'engagement complet de coupe ne commence.
Pour les fabricants OEM qui s'approvisionnent en composants CNC de précision, cette distinction compte plus qu'il n'y paraît. La stratégie de fraisage utilisée par votre fournisseur affecte la qualité des pièces, la constance des tolérances et le coût unitaire — surtout lors de la production en volume de boîtiers en aluminium, de supports en acier inoxydable ou de pièces aérospatiales en titane.
Comment la formation des copeaux explique la différence
Le comportement de formation des copeaux est la cause racine de presque tous les écarts de performance entre ces deux méthodes de fraisage.
Fraisage en avalant : formation de copeaux d'épaisseur décroissante
L'arête de coupe en fraisage en avalant s'engage à épaisseur de copeau maximale et sort à épaisseur minimale. Cet engagement immédiat et complet signifie :
- Moins de glissement et de frottement entre l'outil et la pièce
- La chaleur est évacuée efficacement par les copeaux plutôt qu'absorbée par l'arête de coupe
- La formation d'arête rapportée (BUE) est minimisée
- L'évacuation des copeaux est plus propre et plus prévisible
Dans notre expérience de production avec l'aluminium 6061 et l'acier inoxydable 316L, le fraisage en avalant offre systématiquement des valeurs de rugosité de surface 30 à 40% inférieures par rapport au fraisage conventionnel dans des paramètres équivalents — un résultat direct de la friction réduite à l'interface de coupe.
Fraisage conventionnel : formation de copeaux d'épaisseur croissante
Le fraisage conventionnel commence la coupe à une épaisseur de copeau quasi nulle. L'arête glisse d'abord sur la surface avant qu'un copeau complet ne se forme, ce qui provoque :
- Une friction et une chaleur de friction plus élevées dans la zone de coupe
- Un risque accru d'arête rapportée, surtout dans l'aluminium et les alliages ductiles
- Une plus grande tendance au lissage de surface et à l'adhérence de matière
- Une usure en dépouille accélérée sur l'arête de coupe
Cependant, cet engagement progressif est précisément ce qui rend le fraisage conventionnel plus stable sur les surfaces brutes de fonderie. L'accumulation lente des copeaux réduit le choc d'impact lorsque la fraise entre en contact avec un matériau oxydé ou irrégulier — un véritable avantage lors des passes d'ébauche sur des pièces moulées ou forgées.
Direction de coupe et comportement des forces
La relation entre la rotation de la fraise et la direction d'avance modifie non seulement la formation des copeaux, mais tout le profil de force agissant sur la machine et la pièce.
Comment les forces diffèrent
En fraisage en avalant, les forces de coupe tirent la pièce vers le bas et vers l'avant — contre la table et dans le sens de l'avance. Sur une machine CNC rigide avec des vis à billes de précision, cette force est bien contrôlée et améliore en réalité la stabilité du maintien de pièce. Sur une machine avec un jeu mécanique, cependant, cette même force de traction peut faire avancer la table brusquement, un phénomène connu sous le nom de traction de la fraise.
Les forces du fraisage conventionnel poussent vers le haut et contre la direction d'avance. Cette force opposée est ce qui a fait du fraisage conventionnel l'option par défaut plus sûre sur les machines manuelles plus anciennes : la fraise ne peut pas tirer la table vers elle, car la force agit contre le mouvement d'avance. Pour les vis mère usées ou les configurations à faible rigidité, c'est un avantage de sécurité significatif.
Pourquoi les machines CNC modernes privilégient le fraisage en avalant
Les centres d'usinage modernes sont conçus autour de vis à billes de précision, de commandes de mouvement par servomoteurs et de systèmes de positionnement en boucle fermée qui réduisent le jeu à presque zéro. Selon les normes ASME pour la précision des machines-outils, les centres CNC modernes maintiennent une répétabilité de positionnement à ±0,005 mm — suffisamment précise pour éliminer l'instabilité qui rendait le fraisage en avalant dangereux sur les équipements plus anciens. Par conséquent, le fraisage en avalant est la stratégie standard pour pratiquement tous les environnements de production CNC aujourd'hui.
Fraisage en avalant vs fraisage conventionnel : comparaison essentielle
| Paramètre | Fraisage en avalant | Fraisage conventionnel |
|---|---|---|
| Relation fraise-avance | Même direction | Direction opposée |
| Fabrication de puces | Épaisseur décroissante | Épaisseur croissante |
| Finition de surface | Meilleur (valeurs Ra plus faibles) | Plus rugueux (plus de frottement) |
| Usure des outils | Inférieur | Supérieur |
| Production de chaleur | Inférieur | Supérieur |
| Direction de la force de coupe | Vers le bas / vers l'avant | Vers le haut / contre l'avance |
| Sensibilité au jeu mécanique | Élevée — nécessite une machine rigide | Faible — stable sur machines usées |
| Meilleur pour | CNC moderne, finition, pièces de précision | Pièces brutes de fonderie, machines anciennes, ébauche |
| Matériaux privilégiés | Aluminium, acier inoxydable, titane | Fonte, pièces forgées avec calamine |
Comment chaque méthode affecte-t-elle l'état de surface ?
L'état de surface est là où le fraisage en avalant montre son avantage le plus net. Étant donné que l'arête de coupe s'engage immédiatement à pleine épaisseur de copeau, le contact par glissement est minimal — principale source d'étalement de surface, de formation de bavures et de dégradation du Ra.
Le copeau initial mince du fraisage en opposition fait frotter l'arête sur la surface avant le début de la coupe. Dans les alliages d'aluminium, ce frottement favorise l'adhésion du matériau à l'arête de coupe (arête rapportée), qui arrache ensuite de la matière de la pièce et laisse des zones irrégulières et rugueuses. Pour l'acier inoxydable, le même mécanisme accélère l'écrouissage en surface — un problème significatif lorsque les opérations en aval exigent des tolérances dimensionnelles serrées.
Dans des projets livrés pour des clients en automatisation industrielle usinant des boîtiers en aluminium 6061, le passage du fraisage en opposition au fraisage en avalant lors des passes de finition a réduit les valeurs Ra d'environ 3,2 µm à moins de 1,6 µm sans modifier la vitesse de broche ni l'avance. Cette amélioration a directement réduit la main-d'œuvre d'ébavurage et les taux de rebut.
Pour les acheteurs OEM spécifiant des exigences d'état de surface (Ra, Rz ou normes cosmétiques spécifiques), le fraisage en avalant en finition est la voie fiable pour satisfaire ces spécifications de manière constante.
Comment la stratégie de fraisage affecte-t-elle la durée de vie des outils ?
L'usure des outils est un facteur de coût direct dans la production CNC — et la stratégie de fraisage est l'un des plus grands leviers pour la contrôler.
Pourquoi le fraisage en avalant prolonge la durée de vie des outils
Le motif de copeau épais-à-mince maintient le contact par glissement entre la face en dépouille de l'outil et la pièce à un minimum. Moins de glissement signifie moins d'usure abrasive, moins de chaleur par frottement et une contrainte thermique réduite sur le revêtement. Pour les fraises en carbure monobloc usinant l'aluminium à haute vitesse, cela se traduit par une durée de vie d'outil mesurablement plus longue entre les changements.
Mécanismes courants d'usure d'outil selon la méthode de fraisage :
- Usure sur les flancs — accélérée en fraisage en opposition en raison du frottement prolongé à l'initiation du copeau mince
- Usure en cratère — plus prononcée en fraisage en opposition sur matériaux durs (inox, titane)
- Bord relevé — beaucoup plus courante en fraisage en opposition, surtout dans l'aluminium et les alliages ductiles
- Fatigue thermique / fissuration des arêtes — risque plus élevé en fraisage en opposition en raison d'une plus grande concentration de chaleur
- Délamination du revêtement — accélérée lorsque les températures de coupe sont élevées, comme en fraisage en opposition
Génération de chaleur et dégradation des outils
Selon les données de la Society of Manufacturing Engineers (SME), la température de coupe est l'un des prédicteurs les plus forts de la durée de vie d'outil — une augmentation de 20% de la température de coupe peut réduire la durée de vie des outils en carbure de 50% ou plus. Le frottement plus élevé du fraisage en opposition génère plus de chaleur par unité de matière enlevée, concentrant cette chaleur à l'arête de coupe plutôt que de l'évacuer dans les copeaux.
La formation efficace des copeaux en fraisage en avalant agit comme un mécanisme intégré de transfert de chaleur. Les copeaux transportent l'énergie thermique loin de la zone de coupe, réduisant la température d'arête et prolongeant la durée de vie du revêtement — particulièrement important pour les outils revêtus TiAlN ou TiCN utilisés dans l'usinage de l'acier inoxydable et du titane.
Recommandations de fraisage spécifiques aux matériaux
Les différents matériaux d'ingénierie réagissent différemment à chaque stratégie de fraisage. Voici comment sélectionner la méthode appropriée selon le type de matériau.
Aluminium (6061, 7075)
Recommandé : Fraisage en avalant
L'aluminium est mou, ductile et très sensible à l'arête rapportée. L'action de frottement du fraisage en opposition fait souder le matériau à l'arête de coupe, puis l'arrache — laissant une surface rugueuse et étalée. L'engagement immédiat à pleine épaisseur de copeau du fraisage en avalant empêche cette adhésion, améliorant l'évacuation des copeaux et la régularité de surface.
La plupart des stratégies CNC d'aluminium à haute vitesse — y compris le fraisage trochoïdal et les trajectoires à haute efficacité — sont basées sur le fraisage en avalant car il supporte les vitesses de broche et les avances élevées nécessaires à un enlèvement efficace de l'aluminium.
Acier inoxydable (304, 316L)
Recommandé : Fraisage en avalant
L'acier inoxydable s'écrouit rapidement. Tout frottement ou glissement à l'interface de coupe avant la formation du copeau durcira la couche superficielle, rendant la coupe suivante plus difficile pour l'outil. Le fraisage en avalant minimise ce frottement pré-engagement, réduisant le risque d'écrouissage et améliorant significativement la durée de vie de l'outil. Un apport adéquat de lubrifiant reste essentiel.
Titane (Ti-6Al-4V)
Recommandé : Fraisage en avalant avec paramètres conservateurs
Le titane a une faible conductivité thermique, ce qui signifie que la chaleur se concentre dans la zone de coupe plutôt que de se dissiper dans la pièce ou les copeaux. Selon les directives de classification ISO 513 pour les matériaux difficiles à usiner, le fraisage en avalant est fortement préféré car il minimise la chaleur générée par frottement à l'interface de coupe. Le fraisage en opposition sur le titane raccourcit considérablement la durée de vie de l'outil et risque la fissuration thermique des plaquettes en carbure.
Fonte et pièces forgées brutes
Recommandé : Fraisage en opposition pour l'ébauche, fraisage en avalant pour la finition
Les surfaces de fonderie portent souvent de la calamine d'oxyde, des couches superficielles durcies et des variations géométriques de surface. Dans ces conditions, l'engagement progressif du copeau (mince-à-épais) réduit le choc sur l'arête lorsque la fraise entre en contact avec la surface irrégulière. De nombreux ateliers utilisent le fraisage en opposition pour la première passe d'ébauche afin de protéger l'outil, puis passent au fraisage en avalant pour la finition une fois la peau superficielle enlevée.
Matériaux composites (CFRP, GFRP)
Recommandé : Fraisage en avalant pour la finition, évaluation minutieuse pour l'ébauche
Les composites renforcés de fibres sont sensibles à la délamination et à l'arrachage des fibres. Le fraisage en avalant réduit généralement le soulèvement des fibres en finition en dirigeant les forces de coupe vers le bas dans le stratifié. Cependant, l'orientation spécifique des fibres, le système de résine et l'épaisseur du stratifié affectent tous la stratégie optimale — c'est un cas où les essais de coupe valent l'investissement avant de s'engager dans une trajectoire de production.
Avantages et inconvénients du fraisage en avalant
Avantages
Meilleur état de surface. La formation d'un copeau épais à mince élimine le frottement qui dégrade la qualité de surface en fraisage conventionnel. Le fraisage en avalant atteint systématiquement des valeurs Ra plus faibles, ce qui en fait la solution par défaut pour les opérations de finition dans les secteurs aérospatial, médical et de la fabrication de moules.
Durée de vie d'outil plus longue. Une friction réduite signifie des températures de coupe plus basses, moins d'usure en dépouille et une réduction de la formation d'arête rapportée. Sur les séries de production à grand volume, cette différence est mesurable dans le coût d'outil par pièce.
Génération de chaleur réduite. Une formation efficace des copeaux évacue la chaleur de la zone de coupe. Pour les matériaux sensibles à la température comme le titane et l'Inconel, ce contrôle thermique est essentiel pour maintenir une durée de vie acceptable de l'outil et éviter la déformation de la pièce.
Des vitesses d'avance et une productivité plus élevées. Des conditions de coupe stables permettent des vitesses d'avance plus élevées sans sacrifier la qualité de surface. Selon notre expérience en atelier, les passes de finition en fraisage en avalant sont souvent 20 à 35% plus rapides que les passes équivalentes en fraisage conventionnel, réduisant le temps de cycle sur les composants de précision.
Inconvénients
Sensibilité au jeu mécanique. La force de coupe tirant vers l'avant du fraisage en avalant nécessite une machine avec un jeu mécanique minimal. Sur les machines usées ou plus anciennes, cette force peut provoquer un mouvement soudain de la table — une condition dangereuse qui peut casser les outils ou endommager les pièces.
Nécessite une machine et un montage rigides. Les porte-à-faux longs, un maintien de pièce faible ou des châssis de machine à faible rigidité amplifient les forces dynamiques dans le fraisage en avalant, entraînant des vibrations, des déflexions et une mauvaise finition de surface. Cela est particulièrement pertinent pour les composants aérospatiaux à parois minces ou le fraisage de poches profondes avec des outils à portée étendue.
Risque d'entraînement de la pièce. Sans un montage et un état de machine appropriés, l'outil peut entraîner la pièce dans la coupe plus rapidement que prévu, surchargeant l'outil et provoquant des erreurs dimensionnelles ou une rupture d'outil.
Avantages et inconvénients du fraisage conventionnel
Avantages
Stable sur les machines manuelles plus anciennes. La force de coupe opposée du fraisage conventionnel empêche l'entraînement de l'outil sur les machines avec des vis mères usées ou un jeu mécanique. Cela en faisait le choix sûr par défaut pour les opérations de fraisage manuel et il reste le bon choix pour les équipements hérités.
Meilleur pour les surfaces brutes et couvertes de calamine. L'engagement progressif des copeaux minces à épais réduit le choc d'impact lorsque l'outil entre en contact avec une surface oxydée, calaminée ou géométriquement irrégulière. Cela protège l'arête de coupe pendant la partie la plus agressive d'une opération d'ébauche.
Moins sensible à la qualité du maintien de pièce. Parce que les forces de coupe poussent contre le mouvement d'avance, même un montage modérément faible est moins susceptible de provoquer un entraînement ou un mouvement soudain de la pièce.
Inconvénients
Finition de surface plus médiocre. Le frottement au contact initial du copeau étale le matériau, favorise l'arête rapportée et laisse des surfaces plus rugueuses — particulièrement problématique dans l'aluminium, l'acier inoxydable et d'autres alliages ductiles.
Friction et chaleur plus élevées. Un contact glissant plus important à l'interface de coupe génère plus de chaleur par unité de matériau enlevé. Cela accélère l'usure de l'outil et peut déformer thermiquement les composants de précision lors de longs cycles d'usinage.
Usure de l'outil plus rapide. Le frottement prolongé et les températures élevées raccourcissent la durée de vie de l'outil par rapport au fraisage en avalant dans des conditions équivalentes. Sur les séries de production à grand volume, cette différence augmente directement le coût d'outillage par pièce — un facteur significatif pour les acheteurs OEM évaluant les prix des fournisseurs et la cohérence de la qualité.
Quand devez-vous utiliser le fraisage en avalant ?
Utilisez le fraisage en avalant comme votre stratégie par défaut pour l'une des situations suivantes :
- Centres d'usinage CNC modernes avec vis à billes et commande par servomoteur
- Passes de finition sur tout matériau où la qualité de surface est importante
- Composants en aluminium, acier inoxydable ou titane Composants
- Stratégies d'usinage à grande vitesse (trochoïdal, fraisage dynamique)
- Pièces à parois minces où une force de coupe réduite empêche la déflexion
- Tolérances de précision où la cohérence dimensionnelle sur une série de production est critique
Quand devez-vous utiliser le fraisage conventionnel ?
Le fraisage conventionnel reste le bon choix dans ces situations spécifiques :
- Machines de fraisage manuelles plus anciennes avec un jeu mesurable
- Première passe d'ébauche sur des surfaces moulées ou forgées avec calamine d'oxyde
- Pièces faiblement fixées ou flexibles où l'entraînement est un risque réel
- Ébauche lourde sur des montages instables où l'engagement progressif protège l'outil
De nombreux environnements de production utilisent une stratégie hybride: fraisage conventionnel pour l'ébauche (pour gérer la calamine et protéger l'outil), puis fraisage en avalant pour la semi-finition et la finition (pour atteindre les objectifs de qualité de surface).
Guide de sélection de la stratégie de fraisage
Utilisez la logique de décision suivante pour sélectionner la méthode de fraisage appropriée à une opération donnée :
| Situation | Méthode recommandée | Raison |
|---|---|---|
| Machine moderne CNC, faible jeu | Fraisage en escalier | Contrôle d'avance stable, meilleur état de surface |
| Machine manuelle plus ancienne ou jeu élevé | Fraisage classique | Empêche l'entraînement de la fraise |
| Passe de finition, tout matériau | Fraisage en escalier | Ra plus faible, surface plus propre |
| Première coupe sur surface moulée ou forgée | Fraisage classique | Engagement progressif réduit le choc sur les arêtes |
| Usinage à grande vitesse de l'aluminium | Fraisage en escalier | Évacuation efficace des copeaux, pas d'arête rapportée |
| Acier inoxydable ou titane | Fraisage en escalier | Réduit l'écrouissage et la chaleur |
| Composant à paroi mince | Fraisage en avalant (profondeur réduite) | Force de coupe plus faible, moins de déflexion |
| Ébauche lourde, montage instable | Fraisage classique | Engagement plus sûr, entraînement réduit |
| Production de précision en longue série | Fraisage en escalier | Durée de vie d'outil plus longue, qualité constante |
Problèmes courants de fraisage et solutions
Broutement et vibrations
Le broutement est le problème de fraisage le plus perturbateur — il endommage l'état de surface, réduit la durée de vie de l'outil et peut dépasser les tolérances dimensionnelles sur les pièces de précision.
Causes courantes : porte-à-faux excessif de l'outil, faible rigidité de la machine, vitesse de broche incorrecte, engagement radial trop élevé ou maintien de pièce faible.
Solutions :
- Réduisez le porte-à-faux de l'outil au minimum nécessaire pour l'opération
- Réduisez la profondeur de coupe radiale et augmentez la profondeur axiale à la place (meilleure répartition de la charge de copeau)
- Ajustez la vitesse de broche pour vous éloigner des fréquences de résonance induisant le broutement
- Augmentez la surface de contact du maintien de pièce et la force de serrage
- Passez au fraisage en avalant pour les passes de finition si le broutement se produit en fraisage conventionnel
Mauvais état de surface
Si l'état de surface ne respecte pas les spécifications Ra, les premières variables à examiner sont la direction de fraisage, l'affûtage de l'outil et l'évacuation des copeaux.
Solutions :
- Passez au fraisage en avalant pour la finition si vous utilisez actuellement le fraisage conventionnel
- Remplacez les outils usés — les arêtes émoussées augmentent considérablement le frottement et les valeurs Ra
- Augmentez la pression et le volume du liquide de refroidissement pour améliorer l'évacuation des copeaux
- Réduisez l'avance par dent sur la passe de finition finale
- Vérifiez les sources de vibrations (voile de broche, porte-outil desserré, mouvement de la pièce)
Rupture d'outil
Une rupture d'outil inattendue indique que les forces de coupe réelles dépassent la capacité de l'outil, généralement en raison d'une mauvaise évacuation des copeaux, de paramètres incorrects ou de changements soudains d'engagement.
Solutions :
- Vérifiez l'évacuation des copeaux — le recoupage des copeaux surcharge considérablement l'outil
- Utilisez un liquide de refroidissement haute pression ou un soufflage d'air pour les poches profondes
- Réduisez l'avance par dent lors de l'entrée en coupe (entrée en rampe plutôt qu'en plongée)
- Vérifiez le voile dans le porte-outil — même un voile de 0,02 mm peut doubler la charge de copeau effective sur chaque dent
Dilatation thermique et dérive dimensionnelle
Dans les cycles d'usinage longs, la croissance thermique de la broche, de l'outil et de la pièce peut provoquer une dérive dimensionnelle qui sort les pièces de précision de la tolérance.
Solutions :
- Laissez la machine chauffer avant de commencer un travail de précision
- Utilisez le fraisage en avalant pour réduire la génération de chaleur à la source
- Appliquez un liquide de refroidissement constant et continu plutôt qu'un arrosage interrompu
- Planifiez des contrôles de mesure en cours de processus sur les productions de longue série
Étude de cas : Passage au fraisage en avalant sur des boîtiers en aluminium
Contexte : Un fabricant produisant des boîtiers en aluminium 6061 pour des systèmes d'automatisation industrielle rencontrait une usure d'outil inacceptable, des plaintes de rugosité de surface de la part des clients, et des temps de cycle d'usinage qui limitaient le débit sur un centre d'usinage 3 axes CNC.
.
Conditions initiales :
- Méthode de fraisage : fraisage conventionnel sur toute la pièce
- Rugosité de surface : Ra 3,0–3,8 µm sur les passes de finition
- Durée de vie de l'outil : environ 45 pièces par fraise avant remplacement
- Temps de cycle par pièce : 18 minutes
Problèmes identifiés :
Le fraisage conventionnel générait une arête rapportée sur l'aluminium, provoquant un étalement de la surface et des valeurs Ra incohérentes. Une friction plus élevée raccourcissait la durée de vie de l'outil et nécessitait des changements d'outil fréquents qui réduisaient la disponibilité du CNC. La qualité de surface était limite par rapport aux exigences esthétiques du client, entraînant des inspections accrues et des reprises occasionnelles.
.
Changements mis en œuvre :
| Paramètre | Avant | Après |
|---|---|---|
| Méthode de fraisage |
Conventionnel sur toute la pièce |
Ébauche conventionnelle, finition en avalant |
| Vitesse d'avance de finition |
800 mm/min |
1 100 mm/min |
| Stratégie de parcours d'outil | Linéaire standard |
Trochoïdal (basé sur le fraisage en avalant) |
| Apport de liquide de refroidissement | Arrosage par inondation, basse pression |
Haute pression dirigée sur la zone de coupe |
| Vitesse de rotation de la broche | 8 000 tr/min |
10 000 tr/min |
Résultats après le changement de processus :
- Rugosité de surface sur les passes de finition : Ra 1,4–1,8 µm (amélioration de 55%)
- Durée de vie de l'outil : environ 90 pièces par fraise (augmentation de 100%)
- Temps de cycle : 13,5 minutes par pièce (réduction de 25%)
- Plaintes de reprise des clients : éliminées dès le premier mois de production
Cours d'ingénierie : Le centre d'usinage était un 3 axes CNC moderne avec vis à billes et servocommande — parfaitement capable d'un fraisage en avalant stable. La stratégie de fraisage conventionnel d'origine était une décision héritée qui n'avait jamais été réévaluée. Pour les acheteurs de OEM, cela illustre pourquoi demander à votre fournisseur de CNC quelle est sa stratégie de fraisage pour vos pièces spécifiques est une conversation utile sur la qualité et les coûts.
.
Conseils de DFM pour les opérations de fraisage sur CNC
Une bonne pratique de conception pour la fabricabilité (DFM) réduit les problèmes de fraisage avant qu'ils n'atteignent l'atelier.
.
Évitez un engagement radial excessif.
. Un pas radial élevé augmente la force de coupe, la chaleur et la déflexion. Pour la finition de l'aluminium, un engagement radial de 30–50% du diamètre de l'outil est généralement optimal. Pour l'acier inoxydable ou le titane, 10–20% est plus approprié pour une longue durée de vie de l'outil.
.
Concevez pour un bridage rigide.
. Les pièces difficiles à serrer fermement présenteront du broutement et des variations dimensionnelles pendant le fraisage, en particulier sous les forces de traction vers l'avant du fraisage en avalant. Concevoir des surfaces de serrage planes et éviter les géométries en porte-à-faux excessives aide.
.
Minimisez les parois minces non soutenues.
. Une épaisseur de paroi inférieure à 1,5–2 mm (selon le matériau et la profondeur) est vulnérable à la déflexion et au broutement pendant le fraisage. Lorsque des parois minces sont nécessaires, spécifier une stratégie de finition en avalant avec une profondeur de coupe réduite et une vitesse de broche élevée aide à maintenir la précision dimensionnelle.
.
Adaptez la géométrie de l'outil au matériau.
. L'aluminium nécessite des fraises à hélice élevée et cannelures polies avec un large dégagement de copeaux. L'acier inoxydable nécessite une géométrie à pas variable et des revêtements AlTiN pour la résistance à la chaleur. Utiliser un outillage optimisé pour l'aluminium sur l'acier inoxydable — ou vice versa — raccourcit considérablement la durée de vie de l'outil et dégrade la qualité de surface, quelle que soit la stratégie de fraisage.
.
Spécifiez clairement les exigences de finition de surface.
. Les valeurs Ra, les valeurs Rz et les exigences esthétiques (surfaces côté A vs côté B) doivent toutes être indiquées sur le dessin. Cela permet au programmeur CNC d'assigner correctement le fraisage en avalant pour les surfaces où cela compte et le fraisage conventionnel là où les passes d'ébauche sont acceptables.
.
Principaux enseignements
- Le fraisage en avalant est la norme pour l'usinage moderne sur CNC
— il produit une meilleure finition de surface, une durée de vie d'outil plus longue, une génération de chaleur plus faible et une productivité plus élevée que le fraisage conventionnel sur des machines rigides à faible jeu.
. - Le fraisage conventionnel reste essentiel pour les machines plus anciennes et les surfaces rugueuses
— sa force de coupe opposée empêche l'outil d'être entraîné sur les équipements usés et réduit le choc d'arête sur les surfaces moulées ou oxydées.
. - La formation de copeaux est le mécanisme fondamental
— épais à mince (avalant) réduit la friction ; mince à épais (conventionnel) l'augmente. - L'importance du matériau — l'aluminium, l'acier inoxydable et le titane bénéficient tous du fraisage en avalant ; la fonte et les pièces forgées brutes bénéficient souvent du fraisage en opposition lors de la première passe d'ébauche.
- La meilleure stratégie de production est souvent hybride — l'ébauche en opposition suivie de la finition en avalant équilibre la protection de l'outil avec les exigences de qualité de surface.
- À l'attention des acheteurs de OEM, la stratégie de fraisage est une véritable variable de qualité et de coût — il vaut la peine d'en discuter avec votre fournisseur CNC lors de la commande de composants de précision.
Questions fréquemment posées
Quelle est la principale différence entre le fraisage en avalant et le fraisage en opposition ?
La différence fondamentale réside dans la relation entre la rotation de la fraise et la direction d'avance de la pièce. En fraisage en avalant, la fraise tourne dans le même sens que l'avance, produisant des copeaux d'épaisseur décroissante avec moins de frottement et de chaleur. En fraisage en opposition, la fraise tourne contre l'avance, produisant des copeaux d'épaisseur croissante avec plus de frottement avant l'engagement complet du copeau. Cette seule différence entraîne tous les effets en aval sur l'état de surface, l'usure de l'outil, la génération de chaleur et la stabilité d'usinage. Les machines CNC modernes utilisent par défaut le fraisage en avalant pour la plupart des opérations en raison des avantages de performance significatifs.
Pourquoi le fraisage en avalant produit-il un meilleur état de surface que le fraisage en opposition ?
La formation de copeaux d'épaisseur décroissante du fraisage en avalant signifie que l'arête de coupe s'engage immédiatement à pleine charge de copeau, sans phase de glissement. Cela élimine le contact par frottement qui provoque l'étalement de la surface, l'arête rapportée et le déchirement du matériau dans le fraisage en opposition. Le résultat est des valeurs Ra plus faibles, des surfaces usinées plus propres et une apparence cosmétique plus cohérente — particulièrement important pour l'aluminium, l'acier inoxydable et les pièces de précision avec des spécifications de surface strictes. En pratique, les passes de finition en fraisage en avalant atteignent régulièrement des valeurs Ra de 40 à 55% inférieures à celles des passes comparables en fraisage en opposition.
Le fraisage en opposition est-il parfois meilleur que le fraisage en avalant ?
Oui — dans des situations spécifiques. Le fraisage en opposition est plus sûr et plus stable sur les anciennes fraiseuses manuelles avec jeu de vis mère, où la force de traction vers l'avant du fraisage en avalant peut provoquer un mouvement incontrôlé de la table. Il performe également mieux lors de la première passe d'ébauche sur des surfaces brutes de fonderie ou de forge, où son engagement progressif de copeau d'épaisseur croissante réduit le choc d'impact sur l'arête de coupe. De nombreux ateliers de production utilisent une approche hybride : fraisage en opposition pour l'ébauche, fraisage en avalant pour les passes de semi-finition et de finition.
Comment la stratégie de fraisage affecte-t-elle la durée de vie de l'outil dans la production CNC ?
La stratégie de fraisage affecte la durée de vie de l'outil principalement par la génération de chaleur et le frottement. La formation de copeaux d'épaisseur croissante du fraisage en opposition crée plus de frottement à l'interface de coupe, élevant les températures de coupe et accélérant l'usure en dépouille, l'usure en cratère et la formation d'arête rapportée. Selon les données industrielles SME, la température de coupe est parmi les prédicteurs les plus forts de la durée de vie des outils en carbure — le frottement plus élevé dans le fraisage en opposition se traduit directement par des changements d'outil plus fréquents et un coût d'outillage plus élevé par pièce. La formation efficace de copeaux du fraisage en avalant réduit les températures de coupe et prolonge la durée de vie de l'outil, un avantage de coût mesurable dans la production CNC à grand volume.
Quelle méthode de fraisage dois-je spécifier lors de l'approvisionnement de pièces CNC ?
Pour les composants usinés de précision en aluminium, acier inoxydable ou titane, le fraisage en avalant pour les passes de finition est la spécification correcte. Demandez à votre fournisseur CNC de confirmer qu'il utilise des stratégies de fraisage en avalant pour toute caractéristique critique pour l'état de surface. Pour les composants issus de pièces brutes de fonderie ou de forge, une approche d'ébauche en opposition / finition en avalant est appropriée. Si votre fournisseur utilise le fraisage en opposition sur tout l'équipement CNC moderne sans raison spécifique, cela mérite d'être discuté — cela pourrait vous coûter en qualité de surface et en cohérence dimensionnelle.
Qu'est-ce qui cause le broutement dans le fraisage CNC, et comment est-il évité ?
Le broutement est une vibration auto-excitée causée par une rigidité insuffisante du système par rapport aux forces de coupe. Les déclencheurs courants incluent un porte-à-faux d'outil excessif, une profondeur de coupe radiale élevée, un maintien de pièce faible et une vitesse de broche incorrecte qui excite une fréquence de résonance dans le montage. Les stratégies de prévention incluent la réduction du porte-à-faux de l'outil, l'augmentation de la surface de contact du maintien de pièce, la réduction de l'engagement radial, l'ajustement de la vitesse de broche et le passage au fraisage en avalant pour les passes de finition (qui produit des forces de coupe plus faibles et plus constantes que le fraisage en opposition). Les trajectoires trochoïdales, qui maintiennent une charge de copeau constante, sont particulièrement efficaces pour éliminer le broutement dans les opérations de fraisage de poches.
Comment la dureté du matériau affecte-t-elle le choix entre le fraisage en avalant et le fraisage en opposition ?
Les matériaux plus durs renforcent généralement le cas du fraisage en avalant car ils sont plus sensibles à la chaleur et au frottement que génère le fraisage en opposition. L'acier inoxydable s'écrouit en surface pendant la phase de frottement du fraisage en opposition, rendant les coupes suivantes plus agressives sur l'outil. La faible conductivité thermique du titane signifie que la chaleur se concentre dans la zone de coupe — et le frottement plus élevé du fraisage en opposition augmente considérablement cette charge thermique. Pour la fonte, la teneur abrasive en graphite et la couche de peau brute rendent le fraisage en opposition approprié pour la première passe d'ébauche, avec le fraisage en avalant préféré une fois la surface cassée.
Le fraisage en avalant peut-il endommager les pièces si le montage n'est pas assez rigide ?
Oui. Si le jeu de la broche, le porte-à-faux de l’outil ou la faiblesse du bridage sont significatifs, la force de coupe tirant vers l’avant du fraisage en avalant peut entraîner la table ou la pièce à accélérer dans la fraise au-delà de la vitesse d’avance programmée. Cela surcharge l’outil, provoque des erreurs dimensionnelles et peut casser les fraises deux tailles ou endommager les surfaces de précision. La solution consiste à traiter directement le problème de rigidité : minimiser le porte-à-faux de l’outil, vérifier que le bridage est sécurisé et confirmer que le jeu de la machine est dans les spécifications avant d’exécuter des paramètres de fraisage en avalant agressifs. Pour les configurations réellement usées ou à faible rigidité, le fraisage en opposition est le choix plus sûr jusqu’à ce que la machine ou le montage soit amélioré.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC pour l’aérospatiale, l’automatisation industrielle et les applications de fabrication OEM. Références techniques : ASME Y14.5 (Dimensionnement et Tolérances), ISO 513 (Classification des matériaux de coupe durs), SME Machining Handbook (Données sur la durée de vie des outils et la température de coupe).


