
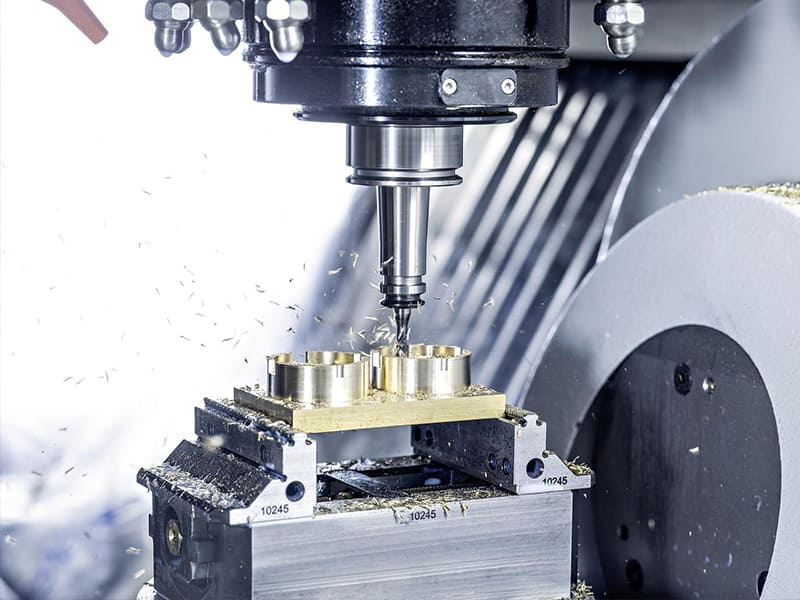
Respuesta rápida: La maquinabilidad es una medida de la facilidad y eficiencia con la que un material puede cortarse, perforarse, fresarse o tornearse durante el mecanizado. En el mecanizado CNC, la clasificación de maquinabilidad de un material refleja cuatro factores de rendimiento interdependientes: la fuerza de corte necesaria para eliminar material, la velocidad a la que se desgastan las herramientas de corte, la calidad del acabado superficial que se puede conseguir sin operaciones secundarias y la uniformidad en la formación y evacuación de virutas. La maquinabilidad determina directamente el tiempo de ciclo, el coste de las herramientas y la estabilidad dimensional en la producción. El aluminio 6061 se mecaniza aproximadamente entre 3 y 5 veces más rápido que el acero inoxidable 304 para la misma operación; el titanio Ti-6Al-4V requiere velocidades de corte entre 50 y 80% inferiores a las del aluminio y reduce significativamente la vida útil de la herramienta. En el caso de piezas en las que varios materiales pueden cumplir los requisitos de rendimiento, elegir el material con mejor maquinabilidad reduce el coste total de fabricación —a menudo entre 2 y 4 veces— para una misma geometría y tolerancia.
Qué significa la maquinabilidad en la práctica
La maquinabilidad no es una propiedad única y cuantificable, como la dureza o la resistencia a la tracción. Se trata de un descriptor de ingeniería que resume el comportamiento general de un material durante el proceso de corte: cómo responde a las fuerzas de corte, cómo genera y disipa el calor, cómo se forman y se eliminan las virutas, y cómo permite que la herramienta de corte mantenga un contacto estable.
Fuerza de corte y consumo energético: Los materiales con una fuerza de corte específica elevada (la fuerza necesaria por unidad de sección transversal de la viruta) exigen una mayor potencia de la máquina y generan más tensión en la herramienta de corte y en la sujeción de la pieza de trabajo. El titanio Ti-6Al-4V tiene una fuerza de corte específica de aproximadamente 1.700-2.200 N/mm² en el torneado; el aluminio 6061, de aproximadamente 700-900 N/mm², es decir, unas 2,5 veces menor. Esta diferencia se traduce directamente en la carga del husillo de la máquina, la deflexión de la herramienta y los requisitos de sujeción de la pieza de trabajo.
Conductividad térmica y gestión del calor en el filo de la herramienta: El calor generado en la zona de corte debe disiparse lejos de la interfaz entre la herramienta y la pieza de trabajo. La conductividad térmica del aluminio, de aproximadamente 167 W/m·K, permite que el calor se disipe rápidamente hacia la viruta y la pieza de trabajo. La conductividad térmica del titanio, de aproximadamente 7 W/m·K, hace que la zona de corte se caliente rápidamente, lo que concentra la temperatura en la punta de la herramienta y acelera el desgaste del filo, así como la difusión química entre la herramienta y la pieza de trabajo. El Inconel 718 tiene una conductividad térmica de aproximadamente 12 W/m·K, combinada con una alta resistencia a las temperaturas de corte, lo que lo convierte en uno de los materiales de producción que plantean mayores retos térmicos.
Formación y control de virutas: Los materiales que producen virutas cortas y bien definidas (latón, aleaciones de aluminio de fácil mecanizado, aceros de fácil mecanizado con adiciones de azufre) permiten que las virutas salgan de la zona de corte de forma eficaz, lo que evita el recorte y permite altas velocidades de avance. Los materiales que producen virutas largas y fibrosas (aceros inoxidables austeníticos, algunas aleaciones de aluminio) o que se deforman plásticamente en lugar de cortarse limpiamente (algunas aleaciones de cobre, aceros recocidos blandos) requieren parámetros de corte más conservadores, interrupciones frecuentes del contacto de la herramienta y un refrigerante a mayor presión para gestionar la evacuación de las virutas.
Endurecimiento por deformación durante el corte: Algunos materiales se endurecen en la superficie de corte durante el mecanizado debido a la deformación plástica. Los aceros inoxidables austeníticos (en particular, los grados 304 y 316) se endurecen rápidamente por deformación; si la herramienta de corte se detiene, roza o realiza un corte demasiado superficial como para atravesar la capa endurecida por deformación de la pasada anterior, el desgaste de la herramienta se acelera drásticamente. El endurecimiento por deformación es la razón principal por la que el acero inoxidable 304 requiere un avance continuo y constante: detener el avance a mitad del corte o realizar pasadas de acabado excesivamente ligeras produce una superficie más dura que degrada el filo de corte.
Por qué es importante la maquinabilidad: las consecuencias en cuanto a costes y calidad
En muchos casos, la maquinabilidad del material seleccionado para una pieza influye más en el coste total de fabricación que el precio de la materia prima, especialmente en el caso de los componentes mecanizados de precisión, en los que el tiempo de mecanizado, las herramientas y la inspección son los principales factores que determinan el coste.
Tiempo de ciclo: La velocidad de corte viene determinada por los requisitos de vida útil de la herramienta y de integridad de la superficie. Para una operación de torneado en un eje de 50 mm de diámetro, la velocidad de corte admisible para el aluminio 6061 es de aproximadamente 300-600 m/min con herramientas de metal duro; para el titanio Ti-6Al-4V, la velocidad de corte recomendada es de aproximadamente 30-80 m/min con herramientas de metal duro recubiertas de TiAlN. La diferencia en el tiempo de ciclo para una eliminación de material equivalente es de aproximadamente un factor de 5 a 10 veces.
Consumo de herramientas: El coste de la herramienta por pieza es el producto del coste de la herramienta y el número de cambios de herramienta necesarios. En el mecanizado del aluminio, una sola plaquita de metal duro puede durar entre 60 y 120 minutos de tiempo de corte antes de que sea necesario sustituirla. En el torneado en bruto de Inconel 718, una plaquita de la misma clase puede durar entre 5 y 15 minutos. A velocidades de máquina y tamaños de lote equivalentes, el coste de las herramientas por pieza en el Inconel puede ser entre 10 y 20 veces superior al del aluminio, una diferencia de coste que persiste independientemente de las mejoras en la capacidad de la máquina.
Coherencia dimensional y coste de inspección: Los materiales con baja maquinabilidad producen una mayor variación dimensional dentro de un lote de producción, debido al desgaste más rápido de las herramientas, a la expansión térmica causada por la retención de calor en la zona de corte y al endurecimiento superficial que modifica las condiciones efectivas de corte a mitad de una serie de producción. Se requieren intervalos de inspección más frecuentes; es posible que sea necesario realizar mediciones durante el proceso para detectar desviaciones dimensionales antes de que se superen los límites de tolerancia.
Operaciones secundarias necesarias: En el caso de los materiales en los que el acabado superficial que se puede conseguir directamente mediante el mecanizado es insuficiente para su función (superficies de estanqueidad, ajustes deslizantes), la calidad de la superficie es un factor que influye directamente en los costes. Los materiales de buena maquinabilidad (aluminio, latón, aceros de maquinabilidad fácil) alcanzan un valor Ra de 0,8-1,6 µm tras un torneado de acabado sin operaciones secundarias. Los materiales difíciles pueden requerir pasadas adicionales de rectificado o pulido para alcanzar una calidad superficial equivalente.
Mecanizabilidad de los materiales de ingeniería más comunes
La siguiente tabla refleja los resultados típicos de producción obtenidos con herramientas estándar CNC (insertos de metal duro, fresas de extremo con recubrimiento estándar) bajo los parámetros de corte recomendados.
| Material | Maquinabilidad | Velocidad típica de torneado (m/min) | Vida útil relativa de la herramienta | Desafío principal |
|---|---|---|---|---|
| Latón C360 (de fácil mecanizado) | Excelente | 200–400 | Alta | Ninguna significativa |
| Aluminio 2011 (de fácil mecanizado) | Excelente | 300–600 | Alta | Ninguna significativa |
| Aluminio 6061-T6 | Muy bien | 250–500 | Alta | Empaquetado de chips en cavidades profundas |
| Aluminio 7075-T6 | Bien | 200–450 | Alto-medio | Fuerza de corte ligeramente superior a la del 6061 |
| Acero dulce (1018) | Bien | 100–200 | Medio | Desgaste moderado de la herramienta |
| Acero inoxidable 303 (de fácil mecanizado) | De regular a buena | 80–150 | Medio | Las inclusiones de azufre mejoran la rotura de virutas |
| acero aleado 4140 | Moderado | 80–150 | Medio | Mayor fuerza de corte que el acero dulce |
| Acero inoxidable 304 | Moderado | 60–120 | Medio-bajo | Endurecimiento por deformación; virutas fibrosas |
| Acero inoxidable 316 | Moderado | 50–100 | Medio-bajo | Mayor endurecimiento por deformación que el 304 |
| Titanio Ti-6Al-4V | Pobre | 30–80 | Bajo | Baja conductividad térmica; rápido desgaste de las herramientas |
| Inconel 718 | Muy malo | 20–50 | Muy bajo | Endurecimiento por deformación; retención del calor; desgaste químico de las herramientas |
| Carburo de tungsteno | En situación de extrema pobreza | EDM o solo rectificado | N/A | No se puede mecanizar de forma convencional una vez sinterizado |
Variantes de fácil mecanizado: Los proveedores de materiales ofrecen calidades de fácil mecanizado de numerosas aleaciones estándar, con una mecanizabilidad mejorada gracias a adiciones controladas. El acero inoxidable 303 contiene adiciones de azufre (aproximadamente 0,15–0,351 TP17T S) que forman inclusiones de sulfuro de manganeso; estas actúan como rompedores de virutas, mejorando significativamente la forma de la viruta y el acabado superficial en comparación con el 304, al tiempo que mantienen una resistencia a la corrosión similar (aunque con una menor resistencia a la corrosión por picaduras). Los aceros de fácil mecanizado (12L14, 1215) contienen adiciones de plomo o bismuto con el mismo fin. El aluminio 2011 contiene cobre y bismuto para mejorar la rotura de virutas en comparación con el 6061.
El error sobre la dureza: La dureza no permite predecir de forma fiable la maquinabilidad. El titanio Ti-6Al-4V tiene una dureza Brinell de aproximadamente 320-380 HB, comparable o inferior a la de muchos aceros aleados templados en masa. Sin embargo, el titanio es mucho más difícil de mecanizar que esos aceros, ya que su limitación en cuanto a la maquinabilidad es de carácter térmico (su baja conductividad retiene el calor en la herramienta) y químico (la reactividad del titanio con el aglutinante de cobalto en las herramientas de carburo a temperaturas elevadas), y no se debe a la dureza mecánica. Del mismo modo, el acero inoxidable 304, con una dureza de aproximadamente 150 HB, no es especialmente duro, pero su comportamiento de endurecimiento por deformación y la formación de virutas fibrosas hacen que sea considerablemente más difícil de mecanizar que el acero dulce 1018, con una dureza de aproximadamente 130 HB.
Sistemas de clasificación de la maquinabilidad
Los índices de maquinabilidad cuantifican el comportamiento de un material durante el mecanizado en relación con una línea de referencia.
Norma de referencia AISI/SAE 100%: La referencia más utilizada en Estados Unidos es el acero de fácil mecanizado AISI/SAE B1112, al que se le ha asignado un índice de mecanizabilidad de 100%. Otros materiales se clasifican en relación con esta norma en condiciones de corte definidas (material específico de la herramienta, velocidad de corte, geometría de la herramienta y medición de la vida útil de la herramienta o del acabado superficial). Un material con una clasificación de 300% puede mecanizarse a una velocidad tres veces superior a la del acero B1112 con una vida útil de la herramienta equivalente; un material con una clasificación de 20% requiere velocidades de corte de aproximadamente una quinta parte de las del B1112.
Índices representativos de maquinabilidad:
| Material | Índice de maquinabilidad (AISI B1112 = 100%) |
|---|---|
| Latón C360 | 300–400% |
| Aluminio 2011 | 200–300% |
| Aluminio 6061 | 150–200% |
| Acero dulce 1018 | 70–80% |
| Acero inoxidable 303 | 50–70% |
| Acero inoxidable 304 | 40–55% |
| Acero aleado 4140 (recocido) | 60–70% |
| Titanio Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Estas clasificaciones son aproximaciones prácticas: la maquinabilidad real varía en función del tipo de herramienta de corte, el recubrimiento, la geometría, la rigidez de la máquina, la aplicación del refrigerante y el calor específico de la aleación, por lo que deben considerarse una guía de clasificación relativa y no multiplicadores absolutos para la estimación del tiempo de ciclo.
Equilibrio entre la maquinabilidad y el rendimiento del material
La decisión técnica entre la maquinabilidad y el rendimiento del material es una disyuntiva que debe resolverse de forma explícita para cada aplicación. Ni la máxima maquinabilidad ni el máximo rendimiento son automáticamente la opción correcta.
Cuándo la maquinabilidad debe ser un factor determinante a la hora de elegir el material: Para la creación de prototipos y el desarrollo de series reducidas, en los que la rapidez de iteración es más importante que el rendimiento optimizado del material; para piezas en las que varios materiales cumplen los requisitos mecánicos y el coste es el principal factor diferenciador; para la producción en serie, en la que incluso pequeñas mejoras en el tiempo de ciclo o en la vida útil de las herramientas suponen reducciones significativas del coste total a lo largo de toda la tirada de producción.
Cuando el rendimiento debe primar sobre la maquinabilidad: Para aplicaciones estructurales en los sectores aeroespacial y de defensa en las que la relación peso-resistencia del titanio o la resistencia a altas temperaturas del Inconel son requisitos imprescindibles; para aplicaciones en las que la resistencia a la corrosión es fundamental y en las que el acero inoxidable 316 o el acero inoxidable dúplex vienen especificados por el entorno operativo, y no por preferencia; y para aplicaciones de implantes médicos en las que los requisitos de biocompatibilidad (titanio ASTM F136, PEEK) limitan las opciones de materiales, independientemente de su maquinabilidad.
El caso del 7075 frente al 6061 como ejemplo práctico: El aluminio 7075-T6 tiene una resistencia a la tracción de aproximadamente 500-570 MPa, frente a los 310 MPa del 6061-T6, lo que supone una resistencia aproximadamente 80% mayor. La maquinabilidad del 7075 es ligeramente inferior a la del 6061 debido a que su mayor contenido en zinc aumenta ligeramente la fuerza de corte, pero ambos son muy fáciles de mecanizar en comparación con los aceros o el titanio. En el caso de un soporte estructural robótico en el que el 6061 no ofrece suficiente resistencia, pero el entorno de funcionamiento no justifica el uso de titanio, el 7075 proporciona una mejora del rendimiento con una merma mínima en la maquinabilidad: un equilibrio bien diseñado. Sustituir el titanio Ti-6Al-4V en la misma aplicación proporcionaría mayores ventajas en cuanto a resistencia y peso, pero a un coste de mecanizado entre 5 y 10 veces superior, lo que podría no estar justificado por el margen de rendimiento de la aplicación.
Cómo tener en cuenta la maquinabilidad a la hora de seleccionar los materiales
Paso 1 — Definir el nivel mínimo de rendimiento, no el máximo: Identifica las propiedades mínimas de resistencia mecánica, térmica y química necesarias para el funcionamiento de la pieza. No especifiques requisitos excesivos. Una articulación de un brazo robótico que requiera una resistencia a la tracción de 350 MPa debe evaluarse con materiales que superen los 350 MPa, y no exclusivamente con el material de mayor resistencia disponible.
Paso 2 — Evaluar los materiales en función de su maquinabilidad: De entre los materiales candidatos que cumplen los requisitos mínimos de rendimiento, identifica cuáles son significativamente más fáciles de mecanizar. La tabla de clasificación de la maquinabilidad y los datos de corte específicos para cada material de Sandvik, Kennametal o IMC permiten realizar una comparación relativa.
Paso 3 — Calcula el coste total de fabricación, no el coste de los materiales: Calcula los tiempos de corte estimados en función de la maquinabilidad del material y de las operaciones de mecanizado de la pieza. Añada el coste de las herramientas en función de la vida útil adecuada para cada material. En el caso de grandes volúmenes de producción, la diferencia de coste entre un material con maquinabilidad 150% y otro con maquinabilidad 50% puede superar con creces la diferencia de coste de la materia prima.
Paso 4 — Ten en cuenta el coste total del ciclo de vida, no el precio unitario del material: El coste de la materia prima del acero es inferior al del aluminio por kilogramo, pero el aluminio suele resultar más económico por pieza mecanizada con una geometría equivalente, debido a unos tiempos de ciclo más cortos, un menor desgaste de las herramientas y una gestión más sencilla de las virutas.
Principales conclusiones
- La maquinabilidad es un indicador de rendimiento que depende de múltiples factores, no una propiedad aislada.: refleja la fuerza de corte, la gestión térmica, el control de las virutas, la tasa de desgaste de la herramienta y la capacidad de conseguir un buen acabado superficial, todo ello en su conjunto. La dureza por sí sola no permite predecir la maquinabilidad.
- El reto que plantea el titanio en cuanto a su mecanizabilidad es de carácter térmico y químico, no de dureza.: a una velocidad de corte de 30-80 m/min, frente a los 250-500 m/min del aluminio, el mecanizado del titanio requiere entre 5 y 10 veces más tiempo de mecanizado para una retirada de material equivalente, debido principalmente a su baja conductividad térmica (7 W/m·K frente a los 167 W/m·K del aluminio), que retiene el calor en la punta de la herramienta.
- El problema que plantea el acero inoxidable 304 a la hora de mecanizarlo es el endurecimiento por deformación, no su dureza.: con un valor aproximado de 150 HB, el 304 no es un acero duro, pero su rápido endurecimiento por deformación en la superficie de corte exige un corte continuo y uniforme para evitar el error habitual de los operarios de friccionar sobre una capa endurecida, lo que acelera el desgaste de la herramienta y provoca variaciones dimensionales.
- Los grados de fácil mecanizado mejoran la maquinabilidad gracias a unas inclusiones controladas: El acero inoxidable 303 frente al 304, el 12L14 frente al 1018 y el aluminio 2011 frente al 6061 demuestran que los ajustes en la composición de los materiales para facilitar la rotura de virutas mejoran la maquinabilidad con un impacto mínimo en las propiedades mecánicas funcionales.
- El índice de maquinabilidad (AISI B1112 = 100%) ofrece una escala relativa práctica: aluminio 6061 a 150–200%, acero inoxidable 303 a 50–70%, titanio Ti-6Al-4V a 15–25% e Inconel 718 a 8–15% cuantifican las diferencias en la tasa de producción que los ingenieros deben tener en cuenta a la hora de elegir entre estos materiales.
- El coste total de la pieza, y no el precio de la materia prima, es la base económica adecuada para la selección de materiales.: una pieza mecanizada a partir de acero inoxidable 304 puede tener un coste de materia prima inferior al de la misma pieza fabricada en aluminio, pero la diferencia en el coste de mecanizado suele compensar con creces el ahorro en el material a partir de cualquier volumen de producción significativo.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): al revisar las especificaciones de los materiales en los planos de ingeniería, hay que determinar si el material especificado se debe a requisitos de rendimiento reales o a una sobreespecificación conservadora. Un plano que especifique titanio para un soporte con un requisito de resistencia a la tracción de 350 MPa (cuando bastaría con aluminio 7075) supone un coste significativo que se podría evitar. Por el contrario, un plano que especifique aluminio para un componente en un entorno a 300 °C representa un auténtico incumplimiento de los requisitos de rendimiento. La evaluación de la maquinabilidad resulta más valiosa cuando revela que varios materiales pueden cumplir el requisito funcional y orienta la selección hacia la opción más fácil de fabricar.
Preguntas frecuentes
¿Qué es la maquinabilidad y cómo se mide?
La maquinabilidad es una medida práctica de la facilidad, eficiencia y precisión con las que se puede mecanizar un material; abarca la fuerza de corte, la tasa de desgaste de la herramienta, la calidad de la formación de virutas, la capacidad de obtener un buen acabado superficial y el comportamiento térmico durante el corte. Normalmente se cuantifica en relación con un estándar de referencia: en el sistema AISI, al acero de fácil mecanizado B1112 se le asigna el valor 100%, y los demás materiales se clasifican proporcionalmente en función de la velocidad de corte alcanzable con una vida útil equivalente de la herramienta en condiciones normalizadas. El aluminio 6061 tiene una clasificación de aproximadamente 150–200 % (entre 1,5 y 2 veces la velocidad de corte de la referencia); el titanio Ti-6Al-4V tiene una clasificación de aproximadamente 15–25 % (entre 1/4 y 1/6 de la velocidad de corte). Esta clasificación es una guía relativa práctica más que un multiplicador preciso, ya que la maquinabilidad real varía en función de las herramientas, la rigidez de la máquina, el refrigerante y la composición específica de la aleación.
¿Por qué el aluminio es más fácil de mecanizar que el acero inoxidable?
La ventaja del aluminio frente al acero inoxidable en cuanto a la maquinabilidad se debe a tres causas principales. En primer lugar, la conductividad térmica del aluminio (~167 W/m·K) es aproximadamente 10 veces mayor que la del acero inoxidable austenítico (~16 W/m·K), lo que permite que el calor generado durante el corte se disipe de forma eficiente hacia la viruta y la pieza de trabajo, en lugar de concentrarse en el filo de la herramienta. En segundo lugar, el menor límite elástico del aluminio (~270–500 MPa, dependiendo del tipo) requiere una fuerza de corte sustancialmente menor que la del acero inoxidable (~210–500 MPa, pero con un coeficiente de endurecimiento por deformación mucho mayor). En tercer lugar, el aluminio produce virutas bien definidas que se evacuan limpiamente, mientras que el acero inoxidable austenítico produce virutas largas y fibrosas que se enredan en la herramienta y requieren un refrigerante a mayor presión o insertos rompevirutas para su gestión.
¿Por qué es tan difícil mecanizar el titanio a pesar de que no es extremadamente duro?
El reto que plantea la mecanabilidad del titanio Ti-6Al-4V es principalmente térmico y químico, más que una cuestión de dureza. Su dureza Brinell, de entre 320 y 380 HB, es similar o inferior a la de muchos aceros aleados endurecidos que se pueden mecanizar de forma aceptable. El problema radica en la conductividad térmica: con un valor aproximado de 7 W/m·K, la conductividad del titanio es aproximadamente 4% veces menor que la del aluminio, lo que significa que el calor generado durante el corte no puede escapar a través de la viruta o la pieza de trabajo y se concentra en la punta de la herramienta. Este aumento de temperatura provoca la difusión del aglutinante de cobalto de las herramientas de carburo hacia el titanio a altas temperaturas (desgaste químico de la herramienta), acelera el desgaste del flanco y reduce la integridad del filo de corte. La consecuencia práctica es que el titanio requiere velocidades de corte de 30-80 m/min —entre 5 y 10 veces inferiores a las del aluminio— y produce índices de desgaste de la herramienta entre 5 y 10 veces superiores para una eliminación de material equivalente.
¿Influye el tratamiento térmico en la maquinabilidad?
Sí, de forma significativa. El tratamiento térmico modifica la dureza, la microestructura y el estado de tensiones internas de un material, factores que influyen en su maquinabilidad. El acero mecanizado en estado recocido (normalmente HRC 15-25) requiere una fuerza de corte sustancialmente menor y produce un mejor acabado superficial que el mismo acero tras un temple completo (HRC 55-65). La práctica habitual para los componentes de moldes y matrices de precisión consiste en mecanizarlos en estado recocido, someterlos a un tratamiento térmico hasta alcanzar la dureza final y, a continuación, realizar el mecanizado de acabado únicamente en las superficies críticas —o utilizar el proceso EDM para aquellas características que no puedan volver a mecanizarse en estado endurecido—. En el caso de los componentes aeroespaciales de titanio, el estado de tratamiento térmico (recocido frente a tratado en solución y envejecido) tiene un efecto moderado sobre la maquinabilidad; el Ti-6Al-4V en estado recocido se mecaniza con mayor facilidad que en estado totalmente envejecido.
¿En qué medida debería influir la maquinabilidad de un material a la hora de elegir entre dos materiales candidatos?
El proceso debe seguir esta secuencia: en primer lugar, hay que confirmar que ambos materiales cumplen los requisitos mínimos de rendimiento (resistencia a la tracción, resistencia a la temperatura, requisitos de corrosión y vida útil frente a la fatiga). En segundo lugar, compare sus índices de maquinabilidad: si un material tiene un índice de 50% y el otro de 150%, el material con menor maquinabilidad requerirá aproximadamente tres veces más tiempo de corte y generará unos costes de desgaste de las herramientas considerablemente más elevados para un volumen de producción equivalente. En tercer lugar, hay que calcular el coste total de la pieza fabricada para cada material, incluyendo la materia prima, el tiempo de mecanizado, el utillaje y la inspección —no solo el precio de la materia prima—. Si la diferencia de coste total supera cualquier ventaja de rendimiento del material de menor maquinabilidad, se debe seleccionar la opción de mayor maquinabilidad. Este análisis tiene mayor relevancia en volúmenes de producción en los que las diferencias en el tiempo de ciclo y el coste de las herramientas se acumulan a lo largo de muchas piezas.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en el mecanizado CNC de aleaciones de aluminio, aceros inoxidables, titanio, Inconel, aceros para herramientas y plásticos técnicos para programas de fabricación OEM destinados a los sectores de dispositivos médicos, aeroespacial, automoción, automatización industrial e instrumentos de precisión. Referencias técnicas: Manual de datos de mecanizado (Metcut Research Associates), Guía de aplicación de materiales y maquinabilidad de Sandvik Coromant, Guía de ingeniería de Kennametal sobre tecnología de herramientas de corte, Kalpakjian S. y Schmid S.R. — Ingeniería y tecnología de fabricación (capítulo sobre maquinabilidad), Manual ASM, vol. 16 (Maquinabilidad de los materiales de ingeniería).
¿Cómo elegir los materiales para los componentes mecanizados CNC?
En CMS, ofrecemos asesoramiento sobre la selección de materiales ya en la fase de presupuesto, comparando las ventajas e inconvenientes en cuanto a maquinabilidad, coste y rendimiento de los distintos materiales candidatos para su geometría y volumen de producción específicos.
[Solicitar una revisión de la selección de materiales y un presupuesto de mecanizado CNC →]


