
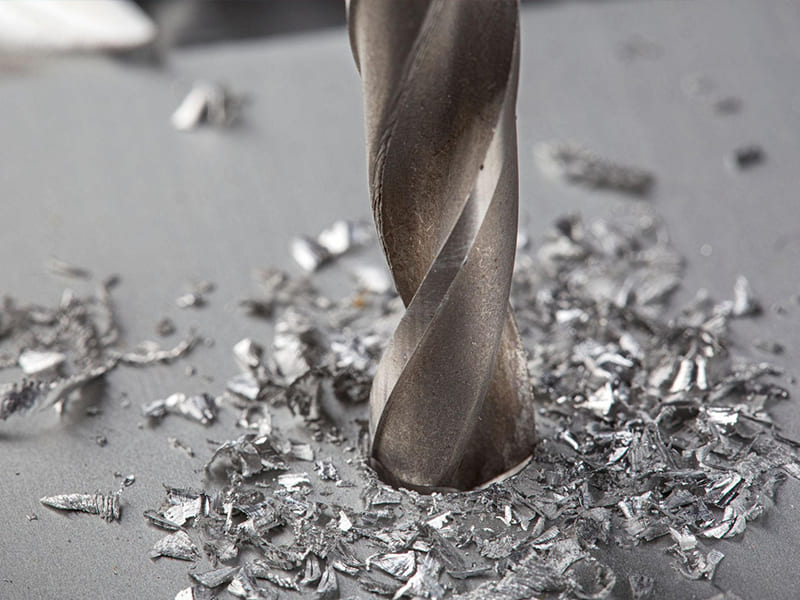
Respuesta rápida: Perforar agujeros precisos en metal requiere cinco pasos controlados: (1) marcar y punzonar la ubicación exacta para evitar que la broca se desvíe; (2) realizar un avellanado con una broca de centrar de 90°–120° para crear un asiento de inicio rígido y concéntrico; (3) perforar un agujero piloto al 30–50% del diámetro final para reducir la fuerza de corte y mantener la línea central; (4) perforar al tamaño final con la broca correcta para el material (HSS para uso general, cobalto M35/M42 para acero inoxidable, carburo sólido para acero endurecido), con las RPM adecuadas según la dureza del material y fluido de corte; (5) desbarbar y verificar el diámetro y la posición antes de roscar o ensamblar. La mayoría de las fallas de perforación — desviación, agujeros sobredimensionados, herramientas rotas — se originan por errores de configuración, no por la broca en sí.
Por qué la precisión del agujero importa más de lo que la mayoría de los ingenieros esperan
Un agujero que está 0,15–0,20 mm fuera de posición o 0,1 mm sobredimensionado parece menor. De forma aislada, lo es — pero los agujeros no se evalúan de forma aislada. Se evalúan en el contexto de lo que sucede después: roscado, escariado, instalación de rodamientos, ensamblaje atornillado o sellado de fluidos. En cada una de esas etapas, un pequeño error de perforación se acumula en un problema mayor del sistema.
Cómo los errores de perforación se convierten en problemas de ensamblaje
Calidad de la rosca en agujeros roscados: El diámetro menor de un agujero roscado debe estar dentro de un rango específico para que la rosca logre una penetración y capacidad de carga completas. Un agujero roscado M6×1.0 requiere que el diámetro de la broca previa al roscado sea de 5,0 mm (estándar ISO). Si el agujero perforado es de 5,2 mm debido a desviación o descentrado de la broca, las roscas resultantes tienen aproximadamente el 80–85% de la profundidad de rosca estándar — reduciendo la resistencia al arrancamiento proporcionalmente. A 5,4 mm, la penetración de la rosca disminuye aún más y la unión puede fallar bajo la carga de diseño.
Ajustes de rodamientos: Los alojamientos de rodamientos de precisión se especifican con tolerancia H7 (típicamente ±0,010–0,021 mm para diámetros de alojamiento de 20–50 mm). Un agujero perforado para un asiento de rodamiento que es 0,1 mm sobredimensionado no puede corregirse solo con escariado — el escariador sigue la línea central del agujero perforado y corrige solo el diámetro, no el error posicional. Los alojamientos de rodamientos sobredimensionados permiten que el anillo exterior del rodamiento gire en el alojamiento, causando daño por fricción y falla rápida del rodamiento.
Alineación del patrón de pernos: En un patrón de brida de 8 pernos, un error posicional de 0,15 mm por agujero se acumula a través del patrón. La brida de acoplamiento con su propia variación posicional produce una desalineación en el peor caso de 0,30–0,45 mm, lo que puede impedir la inserción del perno sin distorsionar una o ambas bridas. El ensamblaje no logra cerrarse o se fuerza a su posición con tensión residual que reduce la vida a fatiga.
Sellado de fluidos: Las rebabas de salida en la superficie interior de los puertos de sellado impiden el asentamiento de las juntas tóricas y crean rutas de fuga. Una rebaba tan pequeña como 0,1 mm en una ranura de junta tórica interrumpe la compresión de sellado y produce una fuga de baja presión que es difícil de localizar y eliminar sin desmontaje.
El principio: el agujero perforado inicial es la base geométrica para cada operación posterior. Invertir en precisión de perforación siempre es más económico que corregir sus consecuencias aguas abajo.
Selección de brocas para metal
La selección de la broca es la decisión más importante en la secuencia de perforación — determina qué velocidades de corte son alcanzables, qué tan rápido se desgasta la herramienta y qué acabado superficial y precisión de diámetro tendrá el agujero. La decisión involucra cuatro factores: material de la herramienta, geometría de la punta, recubrimiento y diámetro.
Material de la herramienta
Acero rápido (HSS): El material base para perforación de uso general. El HSS M2 moderno (con 6% W, 5% Mo, 4% Cr, 2% V) proporciona dureza en caliente adecuada para perforar aluminio, acero suave, latón y acero de baja aleación a velocidades de corte moderadas. Rentable, fácil de reafilar y apropiado para la mayoría de aplicaciones de taller y producción general.
HSS de cobalto (M35, M42): HSS con adiciones de 5% Co (M35) o 8% Co (M42). El cobalto mejora significativamente la dureza en caliente — la aleación conserva su filo de corte a temperaturas 50–100°C más altas que el HSS estándar. Esta es la especificación correcta para perforar acero inoxidable austenítico (304, 316) y aleaciones de alto níquel, donde las temperaturas de corte en el filo de la herramienta exceden lo que el HSS estándar puede soportar. Usar HSS estándar en acero inoxidable produce embotamiento rápido, endurecimiento por trabajo de la superficie perforada y vida útil impredecible de la herramienta.
Carburo sólido: El material de broca de mayor rendimiento — el carburo de tungsteno con típicamente 6–10% de aglomerante de cobalto proporciona dureza de 1500–1800 HV frente a 800–900 HV del HSS. Las brocas de carburo mantienen filos de corte afilados en acero endurecido (HRC 40–60), aleaciones de aluminio de alto silicio (que son abrasivas para el HSS) y producciones de alto volumen donde la vida útil de la herramienta es el principal factor de costo. El carburo es más frágil que el HSS — requiere configuraciones más rígidas (centros de mecanizado en lugar de taladros de columna) y es menos tolerante a cortes interrumpidos o movimiento de la pieza de trabajo.
Geometría de la punta
Punta de 118° (estándar): La geometría tradicional de uso general. Adecuada para la mayoría de materiales ferrosos y no ferrosos, pero el filo transversal largo en el centro de una broca estándar de 118° no corta — raspa y extruye material. Este filo transversal es un contribuyente significativo a la desviación de la broca en superficies duras y lisas.
Punta dividida de 135°: La geometría modificada con un filo de escariado dividido y afinado. La geometría de punta dividida reduce sustancialmente la longitud del filo de escariado no cortante, proporcionando una acción de autocentrado al inicio del corte. Para cualquier perforación en acero inoxidable, perforación en aleaciones duras o trabajo de precisión, la punta dividida de 135° es la geometría preferida. La propiedad de autocentrado reduce la necesidad de un paso de avellanado (aunque el avellanado aún se recomienda para precisión posicional crítica).
Hélice alta (ángulo de hélice de 40°+): Se utiliza para aluminio y materiales blandos donde se requiere una evacuación agresiva de viruta. El ángulo de hélice pronunciado produce una acción de corte con ángulo de ataque positivo y evacúa las virutas rápidamente, lo cual es importante porque la ductilidad del aluminio tiende a producir virutas largas y fibrosas que pueden acumularse en la flauta y atascar la broca en el agujero.
Hélice baja / flauta recta: Se utiliza para latón y bronce, donde las brocas estándar de hélice alta tienden a “autoalimentarse”: la geometría de ángulo de ataque positivo hace que la broca agarre y se introduzca agresivamente en el latón, causando una entrada repentina de la herramienta, agujeros sobredimensionados y posible rotura de la herramienta. Las brocas de hélice baja o flauta recta cortan el latón de manera controlada sin agarres.
Recubrimientos
Nitruro de titanio (TiN): Recubrimiento de color dorado que reduce la fricción, aumenta la dureza superficial a aproximadamente 2000 HV y extiende la vida útil de la herramienta de 2 a 3 veces en aplicaciones de acero suave y aluminio. No es apropiado para perforación de acero inoxidable a alta velocidad, donde las temperaturas superan el umbral de oxidación del TiN (~500°C).
Nitruro de titanio y aluminio (TiAlN): Recubrimiento de color gris oscuro o violeta con resistencia a la oxidación de hasta aproximadamente 800°C: el recubrimiento correcto para acero inoxidable, aleaciones de alta temperatura y aplicaciones de mecanizado en seco donde el refrigerante por inundación no es práctico.
Sin recubrimiento pulido (para aluminio): Para perforación de aluminio, las flautas pulidas sin recubrimiento proporcionan una mejor evacuación de viruta de aluminio que las herramientas recubiertas, porque el aluminio tiende a soldarse a las superficies recubiertas a temperaturas elevadas (filo recrecido). Las brocas de HSS o carburo pulido producen un mejor rendimiento de perforación en aluminio que la herramienta recubierta equivalente.
Referencia rápida de selección de brocas
| Material | Broca recomendada | Ángulo de punto | Hélice | Recubrimiento |
|---|---|---|---|---|
| Aluminio (general) | HSS o metal duro | 118°–135° | Alta (40°+) | Sin recubrimiento pulido o ZrN |
| Aluminio (fundición de alto Si) | Carburo | 135° | Alta | Sin recubrimiento pulido |
| Acero dulce y de baja aleación | HSS M2 o carburo | 118° o 135° partido | Estándar | TiN o sin recubrir |
| Acero inoxidable (304, 316) | Cobalto M35/M42 | 135° partido | Estándar | TiAlN o sin recubrir |
| Acero endurecido (> HRC 40) | Carburo sólido | 135° partido | Estándar | TiAlN o AlCrN |
| Latón y bronce | HSS (hélice baja o flauta recta) | 118° | Bajo | Sin recubrir |
| Hierro fundido | Carburo o cobalto | 135° | Estándar | TiN o TiAlN |
| Chapa fina | Broca escalonada (Unibit) | N/A | N/A | N/A |
Prevención del desplazamiento de la broca: el paso de configuración más crítico
El desplazamiento de la broca — el movimiento lateral del punto de entrada de la broca desde la ubicación prevista — es el mecanismo principal por el cual se originan los errores de perforación. Una vez que la broca ha entrado en la pieza de trabajo descentrada, el agujero perforado queda permanentemente fuera de posición; ninguna operación posterior corrige el error posicional (el escariado mejora el diámetro pero sigue el eje del agujero existente).
Por qué se desplazan las brocas
El filo transversal en el centro de una broca helicoidal estándar no corta — es un elemento de raspado que requiere que la broca sea forzada contra el material. En una superficie metálica plana y lisa, este filo transversal contacta inicialmente sin agarre, y cualquier fuerza asimétrica (por asimetría de la punta, descentramiento del husillo o irregularidad de la superficie) hace que la punta de la broca se deslice lateralmente antes de que los filos de corte se acoplen. Incluso 0.01° de inclinación del husillo o 0.02 mm de asimetría en la punta de la broca pueden producir un desplazamiento medible en una superficie plana y dura.
El punzón de marcar
Un punzón de marcar crea una pequeña depresión cónica en la ubicación prevista del agujero. La punta de la broca se asienta en esta depresión al contacto, evitando el movimiento lateral durante la fase inicial de acoplamiento. La técnica es efectiva para taladrado manual y trabajo ligero en maquinaria, pero tiene dos limitaciones para trabajo de precisión CNC:
- La hendidura del punzón generalmente no está centrada con alta precisión — el punzón marca la ubicación nominal, pero el propio punzón tiene tolerancia dimensional en cómo golpea
- La hendidura del punzón proporciona guía solo en la superficie — no proporciona el asiento rígido y preciso que ofrece una característica de inicio mecanizada
Para mecanizado de precisión CNC donde la tolerancia posicional es ±0.05 mm o más estricta, el punzonado se reemplaza o complementa con taladrado de avellanado.
Taladrado de avellanado
Una broca de avellanar (también llamada broca de centro o broca corta) es una herramienta de perforación corta y rígida con un ángulo de punta de 90° o 120° y un voladizo mínimo desde el portabrocas. Su rigidez (la ausencia del vástago largo y flexible de una broca helicoidal estándar) evita la deflexión al inicio del corte.
La operación de avellanado crea una hendidura cónica precisa en la ubicación programada. El ángulo del cono incluido (90° o 120°) debe ser menor que el ángulo de punta de la broca principal — esto asegura que la broca principal contacte el cono de avellanado en sus filos de corte (en la periferia), no en el filo transversal (en el centro). Cuando una broca de 135° de punta partida sigue un cono de avellanado de 120°, los filos de corte exteriores contactan primero y la broca se autocentra en el cono antes de que el filo transversal se acople.
Profundidad de avellanado: Típicamente 0.5–1.0× el diámetro de la broca en profundidad es suficiente para producir el cono guía. Un avellanado más profundo crea un cono más grande que requiere que la broca principal corte más material antes de acoplarse en la pared del agujero.
Para centros de mecanizado CNC en producción, el avellanado se programa como un ciclo fijo en cada agujero antes del ciclo de taladrado principal, añadiendo unos segundos por agujero pero proporcionando una mejora medible en la precisión posicional, particularmente en materiales más duros.
Taladrado piloto
Para agujeros mayores de aproximadamente 12 mm, un agujero piloto (30–50% del diámetro final) perforado antes de la broca de tamaño final sirve para dos propósitos:
- Reducción de carga: El filo transversal de una broca grande raspa una sección transversal proporcional al diámetro de la broca. Reemplazar esto con un espacio preperforado permite que la broca final se acople solo con los filos de corte, reduciendo sustancialmente la fuerza de empuje y permitiendo que la broca mantenga la alineación.
- Precisión de centrado: Los filos de corte de la broca final siguen la pared del agujero piloto a medida que la broca entra, manteniendo la línea central establecida en la profundidad de la pieza de trabajo.
Para un agujero final de 20 mm: piloto a 6–8 mm; para un agujero de 30 mm: piloto a 10–12 mm.
Velocidad y avance: los dos parámetros que controlan el calor
La mayoría de las fallas de brocas son fallas térmicas — el filo de corte de la herramienta se ablanda, pierde dureza y deja de cortar eficientemente. La temperatura en el filo de corte está determinada principalmente por la combinación de velocidad de corte (velocidad superficial, determinada por RPM y diámetro) y la velocidad de avance. Controlar correctamente estos dos parámetros es la diferencia entre una broca que produce cientos de agujeros precisos y una que se desafila después de diez.
Velocidad de corte
La velocidad de corte apropiada depende del material de la herramienta y del material de la pieza de trabajo. Para un diámetro de broca dado D (mm) y velocidad de corte Vc (m/min), las RPM requeridas son:
RPM = (1000 × Vc) / (π × D)
Velocidades de corte recomendadas por material y herramienta:
| Material | HSS/Cobalto Vc (m/min) | Carburo Vc (m/min) | Notas |
|---|---|---|---|
| Aluminio (no-Si) | 60–120 | 200–400 | Puede ser mucho mayor con refrigerante a través de la herramienta |
| Acero al carbono dulce | 20-35 | 80–150 | Usar refrigerante por inundación |
| Acero aleado (4140 recocido) | 15–25 | 60–120 | |
| Acero inoxidable 304 | 8–15 | 30–60 | Minimizar la fricción; usar cobalto M35 para HSS |
| Acero inoxidable 316 | 6–12 | 25–50 | Más bajo que el 304 debido al mayor contenido de níquel |
| Hierro fundido (gris) | 20–30 | 60–100 | Seco o con niebla; evitar inundación en hierro fundido gris |
| Latón (de mecanizado libre) | 40–80 | 100–200 | Usar broca de hélice baja para evitar el agarre |
Velocidad de alimentación
La velocidad de avance (mm/revolución o mm/min) determina cuán agresivamente el filo de corte se engrana con cada revolución. El error común es un avance demasiado ligero: la broca roza en lugar de cortar, generando calor sin eliminar material de manera eficiente.
Señales de avance insuficiente:
- Chirridos durante la perforación (rozamiento, no corte)
- Desgaste rápido sin producción visible de viruta
- Superficie endurecida alrededor del agujero (modo de fallo crítico para acero inoxidable)
Señales de avance excesivo:
- Vibración y chatter
- Rotura de la broca a la salida
- Agujeros sobredimensionados o fuera de redondez
Para brocas HSS/cobalto en acero inoxidable y acero, un avance inicial práctico para mecanizado CNC es de 0.05–0.15 mm/rev para diámetros de 3–12 mm; 0.10–0.25 mm/rev para 12–25 mm. Mantener una presión de avance constante a través de toda la profundidad — reducir el avance en el fondo de un agujero ciego o a la salida es una causa común de rozamiento y endurecimiento por trabajo.
Apariencia de la viruta como retroalimentación del proceso
La condición de la viruta proporciona retroalimentación directa sobre la condición de corte sin instrumentación:
| Apariencia de la viruta | Diagnóstico | Corrección |
|---|---|---|
| Plateado brillante, corto, rizado | Correcto — el corte es limpio y la temperatura está controlada | Mantener los parámetros actuales |
| Coloración azul o marrón | Sobrecalentamiento — ablandamiento del filo de corte | Reducir RPM; añadir o aumentar el fluido de corte |
| Polvo fino (sin viruta) | Herramienta demasiado lenta o desafilada; el material se está embadurnando, no cortando | Aumentar el avance o reemplazar la herramienta |
| Cintas largas y fibrosas | Mal rompimiento de viruta; riesgo de acumulación en el agujero | Añadir perforación intermitente; considerar cambio en la geometría de la broca |
| Virutas desgarradas y dentadas | El filo de corte está desafilado | Reemplazar o reafilar la broca |
Selección y aplicación del fluido de corte
El fluido de corte proporciona tres funciones: enfriamiento (eliminación de calor de la zona de corte), lubricación (reducción de fricción entre herramienta y pieza de trabajo) y evacuación de viruta (lavado de virutas del agujero). La importancia de cada función varía según el material.
Para acero inoxidable (la aplicación de mayor prioridad): El fluido de corte es obligatorio. El acero inoxidable 304 y 316 se endurece por trabajo bajo rozamiento — cualquier contacto por rozamiento sin corte (avance insuficiente, permanencia o corte en seco) produce una capa endurecida que desafila el filo de la broca en segundos. El aceite de corte sulfurizado o clorado proporciona tanto enfriamiento como lubricación de presión extrema en la punta de la herramienta. Aplicación mínima: inundación o aplicación lateral a la herramienta; nunca en seco.
Para acero suave y acero aleado: El fluido de corte extiende la vida útil de la herramienta y mejora el acabado superficial, pero no es tan crítico como para el acero inoxidable. El aceite soluble (concentración del 5–10%) o el aceite de corte puro son ambos apropiados. A velocidades de corte más altas con carburo, el refrigerante por inundación es estándar.
Para aluminio: La alta conductividad térmica del aluminio significa que disipa bien el calor. La niebla de aceite mineral ligero o el fluido de corte compatible con aluminio previene el filo recrecido (soldadura de aluminio en el filo de corte a temperatura elevada). El refrigerante acuoso por inundación se usa comúnmente en producción CNC. El corte en seco es posible a velocidades más bajas con brocas de canales pulidos diseñadas apropiadamente.
Para latón y bronce: Generalmente se mecanizan en seco o con niebla ligera. No se requiere fluido de corte pesado debido al carácter de mecanizado libre del latón y su tendencia a romper virutas.
Para agujeros profundos (> 3× diámetro): El fluido de corte se vuelve crítico para la evacuación de viruta — las virutas que no pueden salir del agujero se compactan en el fondo, causando aumento de la fuerza de empuje, elevación rápida de temperatura y rotura de la broca. El refrigerante a través de la herramienta (refrigerante entregado a través de canales en el vástago y cuerpo de la broca hasta el filo de corte) es el método de entrega más efectivo para agujeros profundos. Si no se dispone de refrigerante a través de la herramienta, la perforación intermitente con retracción regular para limpiar virutas es esencial.
La secuencia completa de perforación
Paso 1: Trazado y punzonado de centro
Marcar la ubicación del agujero usando tinte de trazado y rayador, o directamente desde la programación CNC. Para trabajo manual o con taladro de columna, punzonar el centro precisamente sobre la marca. Verificar la posición de la marca del punzón antes de perforar — una marca de punzón fuera de posición crea un agujero fuera de posición que no se puede corregir sin volver a marcar y punzonar.
Paso 2: Sujeción rígida de la pieza de trabajo
Sujete la pieza de trabajo en un tornillo de banco, placa de fijación o dispositivo dedicado. La pieza de trabajo no debe moverse durante la perforación. Para trabajos de precisión CNC, el dispositivo debe estar calificado (la precisión posicional de la pieza en el dispositivo debe verificarse antes de iniciar el programa de perforación). Para perforación en banco, use un tornillo de banco en lugar de posicionamiento manual: una pieza que gira con la broca es un peligro de seguridad y una garantía dimensional de un agujero inexacto.
Paso 3: Avellanado de localización
Programe o realice manualmente una operación de avellanado utilizando una broca de avellanar (ángulo incluido de 90° o 120°) hasta una profundidad de aproximadamente la mitad del diámetro de la broca. Verifique que la ubicación avellanada esté exactamente en la posición requerida antes de continuar.
Paso 4: Broca piloto (para diámetros finales > 12 mm)
Perfore un agujero piloto al 30–50% del diámetro final para aliviar la carga de empuje y mantener la línea central para el paso de perforación final.
Paso 5: Perforación final
Seleccione la broca adecuada para el material y los requisitos de geometría. Configure las RPM y el avance según los parámetros específicos del material. Aplique fluido de corte. Perfore hasta la profundidad especificada. Para agujeros profundos (> 3× diámetro), use perforación intermitente: perfore a 1–2× la profundidad del diámetro, retraiga completamente para evacuar virutas, vuelva a entrar y repita.
Paso 6: Desbarbado
Use un avellanador, herramienta de desbarbado o fresa de chaflán para eliminar las rebabas de entrada y salida. El chaflán de entrada también proporciona una guía para los sujetadores. La rebaba de salida, especialmente en material delgado, puede impedir el contacto a ras entre piezas acopladas y debe eliminarse antes del ensamblaje.
Paso 7: Inspección
Verifique el diámetro del agujero con un calibrador de pasador calibrado, calibrador de diámetros internos o palpador CMM. Verifique la posición del agujero con CMM o comparador óptico contra el datum del dibujo. Para agujeros roscados, verifique la rosca con un calibrador de rosca GO/NO-GO. Registre los resultados contra las tolerancias del dibujo antes de que la pieza continúe a operaciones posteriores.
Lista de verificación del proceso
| Paso | Acción | Verificar |
|---|---|---|
| 1 | Marcar la ubicación del agujero | Preciso, verificado |
| 2 | Sujetar la pieza de trabajo rígidamente | Sin movimiento bajo carga de perforación |
| 3 | Avellanado de localización | Posición correcta confirmada |
| 4 | Broca piloto | Si el diámetro final > 12 mm |
| 5 | Perforación final | Velocidad, avance y fluido correctos |
| 6 | Ciclo intermitente | Para profundidad > 3× diámetro |
| 7 | Desbarbado | Entrada y salida |
| 8 | Inspección | Diámetro y posición versus dibujo |
Defectos comunes de perforación y causas raíz
| Defecto | Causa más común | Medidas correctivas |
|---|---|---|
| Agujero fuera de posición | La broca se desvía en la entrada | Agregue avellanado de localización; verifique la precisión del punzón central |
| Agujero sobredimensionado | Descentramiento en el mandril o husillo; broca desgastada | Verifique el TIR del mandril; reemplace la broca |
| Superficie interna rugosa | Broca desafilada; sobrecalentamiento; endurecimiento por trabajo del acero inoxidable | Reemplace la herramienta; agregue fluido de corte; reduzca la velocidad |
| Broca rota | Empaquetamiento de virutas; avance excesivo; rebaba de salida | Agregue ciclo intermitente; reduzca el avance; use refrigerante por inundación |
| La broca se desvía del centro en profundidad | Flexibilidad de la broca a alta relación L/D | Use broca corta o refrigerante a través de la herramienta para agujeros profundos |
| Rebaba de entrada | Normal; controlada por la geometría de la broca | Use broca con punta chaflanada o desbarbe después |
| Rebaba de salida | Fuerza de penetración de la broca | Reducir el avance a la salida; usar material de respaldo |
| Zona endurecida por trabajo | Avance insuficiente en acero inoxidable; fricción | Aumentar el avance; usar broca de cobalto; añadir fluido de corte |
Principales conclusiones
- La precisión del taladrado es la base para cada operación posterior — el roscado, el escariado, la instalación de rodamientos y el ensamblaje dependen de que la posición, el diámetro y la rectitud del agujero taladrado sean correctos desde el inicio.
- El taladrado de centrado es la prevención más efectiva contra la desviación de la broca en trabajos de precisión — crea un asiento rígido y preciso que corrige la asimetría de la punta y la excentricidad del husillo antes de que la broca principal haga contacto.
- La selección de la herramienta debe coincidir con el material: cobalto M35/M42 para acero inoxidable (resistencia al endurecimiento por trabajo), carburo sólido para acero endurecido, HSS pulido de hélice alta o carburo para aluminio, HSS de hélice baja o canal recta para latón.
- El avance insuficiente es más dañino que el avance excesivo en la mayoría de los materiales — la fricción en lugar del corte genera calor sin producción de viruta, desafila la herramienta rápidamente y causa endurecimiento por trabajo en el acero inoxidable.
- El fluido de corte es obligatorio para el acero inoxidable y altamente beneficioso para todos los aceros — previene el endurecimiento por trabajo, extiende la vida útil de la herramienta y mejora el acabado superficial.
- La apariencia de la viruta es retroalimentación del proceso en tiempo real: virutas azules significan sobrecalentamiento; residuos pulverulentos significan fricción; virutas brillantes y rizadas significan condiciones correctas.
- Para equipos de compra OEM que especifican componentes taladrados: los planos deben especificar la clase de tolerancia del diámetro del agujero (H7 para ajustes de precisión; ±0,1 mm general para agujeros de holgura), la tolerancia de posición (GD&T posición verdadera o tolerancia de coordenadas), el requisito de acabado superficial (valor Ra para la superficie del agujero), y si se requiere desbarbado — dejar estos sin especificar produce resultados inconsistentes entre lotes de producción.
Preguntas frecuentes
¿Por qué mi broca sigue desviándose?
La desviación de la broca ocurre cuando la punta de la broca no puede auto-centrarse en la superficie de la pieza al entrar. Las causas principales son: ausencia de una característica de inicio (marca de punzón de centrar o cono de broca de centrado) para ubicar la punta; geometría de punta desgastada o asimétrica que no puede auto-centrarse; excentricidad excesiva del husillo que hace que la punta de la broca describa una trayectoria circular en lugar de girar alrededor de un solo eje; y rigidez insuficiente de la pieza — una pieza suelta o no asegurada se desplaza lateralmente cuando la broca hace contacto. La prevención requiere una característica de inicio precisa (broca de centrado para trabajos de precisión CNC, punzón de centrar para operaciones manuales), una punta de broca afilada y correctamente rectificada, excentricidad verificada del husillo y del portabrocas, y sujeción rígida de la pieza.
¿Cuál es la mejor broca para metal?
La selección de la broca depende del material. Para la mayoría de los aceros (suave, aleado, carbono): HSS M2 o cobalto M35 para trabajo manual y taladradora de columna; carburo sólido para centros de mecanizado CNC a volúmenes de producción. Para acero inoxidable (304, 316): cobalto M35 o M42 es el requisito mínimo — el HSS estándar se desafila rápidamente en acero inoxidable porque no puede mantener su filo a las temperaturas generadas. Para acero endurecido (por encima de HRC 40): solo carburo sólido. Para aluminio: HSS de canal pulida o carburo con ángulo de hélice alto. Para latón: HSS estándar con hélice baja (o canal recta) para evitar el agarre. Para chapa delgada: broca escalonada (Unibit) para evitar desgarros y deformación en el perímetro del agujero.
¿Necesito aceite de corte para taladrar metal?
Para acero y acero inoxidable: sí, se requiere aceite de corte o refrigerante a base de agua para resultados fiables. Para acero inoxidable específicamente, el taladrado en seco no es aceptable — el acero inoxidable se endurece por trabajo bajo condiciones de fricción, y sin fluido de corte, un punto desafilado o una breve vacilación en el corte produce una capa endurecida que anula la vida útil restante de la herramienta. El aceite de corte sulfurizado o clorado (para lubricación de presión extrema) es estándar para el taladrado de acero inoxidable. Para acero suave: el fluido de corte extiende la vida útil de la herramienta y mejora el acabado superficial, y debe usarse en entornos de producción. Para aluminio: niebla de aceite mineral ligero o refrigerante compatible con aluminio previene el filo recrecido. El latón y el hierro fundido a menudo pueden taladrarse en seco, aunque la niebla extiende la vida útil de la herramienta.
¿Por qué mis agujeros taladrados salen sobredimensionados?
Los agujeros sobredimensionados son típicamente producidos por tres mecanismos: desviación de la broca en la entrada (la broca comienza descentrada y produce un agujero sobredimensionado, ovalado o excéntrico al hacer contacto con la pieza); excentricidad del husillo o portabrocas (una broca que gira con excentricidad de 0,02–0,05 mm o más describe un arco circular en lugar de un punto, cortando un agujero más grande que el diámetro nominal de la broca); y una broca desafilada o desgastada (una broca con punta asimétrica o con mella corta de manera desigual, produciendo agujeros sobredimensionados o irregulares). Acciones correctivas: añadir taladrado de centrado para prevenir la desviación; medir el TIR del husillo con un comparador de carátula y reemplazar el portabrocas si la excentricidad supera 0,02 mm; reemplazar brocas desgastadas a intervalos regulares en lugar de usarlas hasta el fallo completo.
¿Cómo taladran agujeros precisos los profesionales en mecanizado CNC?
En el mecanizado de precisión CNC, el taladrado preciso de agujeros sigue una secuencia controlada: taladrado de centrado en la posición programada para crear una característica de inicio precisa (esto compensa la variación de arranque del husillo y proporciona guía posicional); taladrado piloto para agujeros de gran diámetro (> 12 mm); aplicar velocidad de corte y avance apropiados según material y especificación de la herramienta; usar fluido de corte apropiado para el material; usar ciclos de taladrado por picoteo para profundidades que superen 3× el diámetro para controlar la evacuación de viruta; desbarbar después del taladrado; y verificar diámetro y posición contra las tolerancias del plano usando calibres calibrados antes de que la pieza pase al roscado o ensamblaje. El principio crítico: la precisión del taladrado se logra mediante la configuración y el control del proceso, no forzando una broca a través del metal.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC en operaciones de perforación para aluminio, acero dulce, acero inoxidable 304 y 316, acero aleado y componentes de latón para aplicaciones de fabricación automotriz, aeroespacial, médica e industrial OEM. Referencias técnicas: ASME Y14.5-2018 (Dimensionamiento Geométrico y Tolerancias para Agujeros), ISO 286-1 (Sistema de Tolerancias para Agujeros), Guía de Aplicación de Perforación de Sandvik Coromant, Referencia Técnica de Perforación de Kennametal.
¿Buscando componentes de precisión CNC perforados, roscados y escariados?
En CMS, producimos agujeros perforados de precisión, roscas y mandrinados escariados en aluminio, acero, acero inoxidable y latón según especificación de dibujo — con perforación de centrado, perforación piloto y fluido de corte apropiado como pasos de proceso estándar para cada aplicación de agujero de precisión.
[Solicitar una revisión de especificación de perforación y cotización de mecanizado CNC →]


