
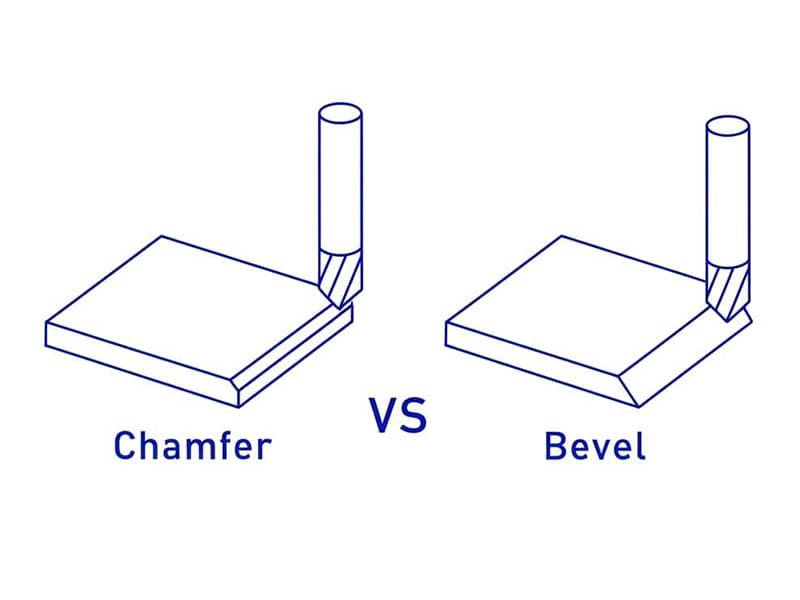
Un taller de fabricación recibe un plano en el que se especifican “bordes biselados” en todas las esquinas externas de una carcasa de aluminio mecanizada con el proceso CNC. El taller mecaniza biseles de 30° con una profundidad de 3 mm en cada borde, lo que añade 12 minutos al tiempo de ciclo por pieza, repartidos entre los 18 bordes. Sin embargo, lo que el diseñador pretendía en realidad eran simples chaflanes de desbarbado (C0,5 × 45°) para garantizar la seguridad en la manipulación y el montaje —una operación de 30 segundos por pieza con herramientas estándar—. Esta especificación imprecisa provocó que el tiempo de mecanizado fuera 12 veces superior al necesario y un coste innecesario de $14 por pieza en un programa de 500 unidades. Revisamos periódicamente las especificaciones de chaflanes y biseles en los planos CNC durante la fase de DFM. Tanto el chaflán como el bisel modifican los bordes, pero tienen finalidades fundamentalmente diferentes. Un chaflán es un pequeño redondeo estandarizado del borde (normalmente de 45°) destinado al desbarbado, la seguridad y el montaje. Un bisel es una superficie angulada más amplia, definida por su función, destinada a la preparación para la soldadura, las transiciones estructurales o el diseño decorativo. El uso de un término o una especificación incorrectos genera un desperdicio previsible en la fabricación.
Esta guía aborda las definiciones, las diferencias clave, la comparación con los redondeos, cuándo utilizar cada uno, el impacto en el mecanizado CNC, las aplicaciones en soldadura y chapa, cómo cotizar en los planos, el análisis de costes y un marco práctico para la toma de decisiones.
¿Qué es un chaflán?
Un chaflán sustituye un borde afilado de 90° por una pequeña superficie plana en ángulo —normalmente de 45°—. Es una de las características más habituales en las piezas mecanizadas y fabricadas.
Texto típico de una leyenda: C1,0 × 45° (chaflán de 1 mm a 45 grados).
Funciones: Elimina los bordes afilados para garantizar una manipulación segura. Facilita la introducción durante el montaje (eje en el orificio, inserción de elementos de fijación). Crea una transición en el inicio de la rosca para evitar que esta se estropee. Reduce ligeramente la concentración de tensiones en las esquinas afiladas. Los tamaños estándar (C0,5; C1,0; C1,5) cubren la gran mayoría de las aplicaciones. Según nuestros datos de producción, aproximadamente el 85% de los chaflanes que mecanizamos son de C0,5 o C1,0 a 45° — la estandarización en estos dos tamaños en toda una línea de productos reduce los cambios de herramienta, simplifica la programación y reduce el coste del acabado de los bordes en aproximadamente un 30% en comparación con los tamaños personalizados en cada elemento.
¿Qué es un bisel?
Un bisel es una superficie inclinada que sustituye a un borde afilado; suele ser más amplio que un chaflán y presenta un ángulo que varía en función de su finalidad (normalmente entre 20° y 45°). A diferencia del pequeño rebaje del chaflán, el bisel abarca una superficie considerable y cumple una función estructural, de unión o estética.
Uso principal: Preparación de la soldadura. Los biseles crean la geometría adecuada de la ranura (ranura en V, bisel simple) que permite la penetración del material de aportación y garantiza la fusión a toda profundidad. Ángulos típicos de bisel de soldadura: 30°–37,5° por cada lado. Sin los biseles adecuados en secciones gruesas, las soldaduras corren el riesgo de presentar una penetración incompleta, lo que da lugar a uniones que fallan bajo carga.
Otros usos: Mayor superficie de unión para juntas adhesivas. Transiciones de carga estructural entre superficies. Bordes decorativos en productos de consumo y paneles arquitectónicos.
Principales diferencias
| Factor | Chaflán | Bisel |
|---|---|---|
| Tamaño | Pequeña rotura en el borde (típicamente de C0,5 a C2) | Superficie funcional más amplia |
| Ángulo | Normalmente 45° (estándar) | Cualquier ángulo (entre 20° y 45°+) |
| Propósito | Desbarbado, seguridad, montaje | Preparación para la soldadura, unión, estética |
| Coste del CNC | Bajo (una sola pasada, herramientas estándar) | Más alto (superficie más grande, ángulo de precisión) |
| Leyenda del dibujo | C × ángulo (p. ej., C1 × 45°) | Ángulo + profundidad/longitud o especificaciones de soldadura |
| Impacto estructural | Mínimo | Puede afectar a la resistencia de la unión y a la trayectoria de carga |
La distinción que importa: Si el elemento es pequeño y solo elimina un borde afilado → chaflán. Si define una superficie funcional o la geometría de una unión → bisel. Un error habitual que observamos es que en los planos se utilizan los términos “chaflán” y “bisel” indistintamente, lo que provoca que los proveedores o bien mecanicen de menos (un simple redondeo del canto donde se necesitaba preparación para soldadura) o bien mecanicen de más (un bisel completo donde bastaba con un desbarbado). Una terminología clara evita ambos errores.
Chaflán, bisel y redondeo
| Tipo de borde | Forma | Lo mejor para | Rendimiento bajo estrés |
|---|---|---|---|
| Chaflán | Corte en ángulo plano | Montaje, desbarbado | Beneficio mínimo por estrés |
| Bisel | Superficie inclinada | Soldadura, unión, diseño | Moderado (transición de carga) |
| Filete | Radio de redondeo | Resistencia a la fatiga | Óptimo (reduce significativamente el Kt) |
Cuando la geometría es curva → se trata de un redondeo, no de un chaflán ni de un bisel. Los redondeos reducen la concentración de tensiones de forma mucho más eficaz que los chaflanes; en el caso de esquinas críticas desde el punto de vista de la fatiga o sometidas a cargas elevadas, un radio de redondeo es casi siempre la mejor opción desde el punto de vista de la ingeniería. Los chaflanes y los biseles son elementos planos que no ofrecen las mismas ventajas en cuanto a la distribución de tensiones.
Lógica de selección: Seguridad de los bordes/montaje → chaflán. Preparación para soldadura/unión → bisel. Fatiga/puntos críticos de tensión → filete.
Cuándo utilizar un chaflán
Desbarbado y manipulación segura: Elimina las aristas vivas resultantes del mecanizado CNC, el corte de chapa y el punzonado. Es una práctica habitual en prácticamente todas las piezas mecanizadas.
Introducción a la sesión plenaria: Guía los ejes hacia los orificios, los pasadores hacia los agujeros y los elementos de fijación hacia las roscas. Reduce la fuerza de inserción y el riesgo de desalineación. Es fundamental para el montaje automatizado, donde la autoalineación mejora el rendimiento.
Inicio del hilo: El bisel en la entrada de la rosca evita que la rosca se desvíe y mejora el agarre de la herramienta. Es imprescindible tanto en roscas internas (entrada del orificio roscado) como en roscas externas.
Acabado estándar de los bordes CNC: Se añade durante la trayectoria normal de la herramienta con un impacto mínimo en el tiempo de ciclo. Suele ser la última operación antes de finalizar la pieza. Según nuestra experiencia en el taller, añadir chaflanes de C0,5 × 45° a todos los bordes externos de una pieza típica CNC supone un aumento de entre 15 y 30 segundos en el tiempo de ciclo, un coste insignificante a cambio de una mejora significativa en la seguridad de la manipulación y la calidad del montaje.
Cuándo utilizar un bisel
Preparación para la soldadura (uso principal): Crea la geometría de la ranura para la penetración del material de relleno. Ranura en V (a ambos lados), bisel simple (a un lado) o bisel doble (secciones gruesas). Ángulos estándar: 30°–37,5° por lado, según las especificaciones de la AWS/ISO. También deben definirse la cara de la raíz (superficie de apoyo) y el espacio de la raíz. Sin una geometría de bisel adecuada, las soldaduras corren el riesgo de presentar falta de fusión, el defecto de soldadura más peligroso, ya que es invisible desde la superficie pero compromete la integridad estructural.
Unión adhesiva: Una mayor superficie mejora la resistencia de la unión y la distribución de la carga. Es habitual en estructuras compuestas y en aplicaciones de unión de metales.
Bordes decorativos/arquitectónicos: Acabado angular controlado para productos de consumo, carcasas de aparatos electrónicos y paneles arquitectónicos. Crea líneas de borde visuales intencionadas que se diferencian de los simples cortes de borde.
Transiciones estructurales: Suaviza el recorrido de la carga entre superficies con diferentes espesores u orientaciones.
Impacto del mecanizado CNC
| Factor | Chaflán | Bisel |
|---|---|---|
| Herramientas | Fresa de bisel estándar/broca de punto | Puede que sea necesario ajustar el ángulo de forma personalizada |
| Programación | Simple (una pasada) | Más complejo (superficie mayor) |
| Tiempo de ciclo | Breve (segundos) | Más largo (depende del tamaño) |
| Calidad de la superficie | Normalmente no es grave | Puede que se requiera la especificación Ra |
| Coherencia | Fácil de aplicar en distintos lotes | La precisión angular requiere control |
Chaflanes son compatibles con el sistema CNC de forma predeterminada: una sola herramienta, una sola pasada y una programación mínima. Las fresas estándar para chaflanes de 45° están disponibles en cualquier taller. Biseles requieren una definición explícita del ángulo, posiblemente un mecanizado multieje para ángulos no estándar y tiempos de ciclo más largos en el caso de superficies más grandes. La calidad de la superficie en los biseles visibles puede requerir una atención especial en el acabado.
Información sobre la producción por lotes: La estandarización de los tamaños de chaflán (solo C0,5 y C1,0) en toda una línea de productos elimina los cambios de herramienta entre piezas y reduce el tiempo de programación. Las múltiples variaciones de bisel aumentan la complejidad de la configuración y reducen la eficiencia de la producción. Según nuestros datos de producción, las piezas con especificaciones de chaflán estandarizadas se mecanizan aproximadamente entre un 10 y un 15% más rápido en la producción por lotes que las piezas con especificaciones de bordes personalizadas y mixtas.
Soldadura y chapistería
Los biseles son imprescindibles para soldar. Proporcionan el volumen de la ranura necesario para el material de relleno y la penetración del calor. Sin una preparación adecuada del bisel, las soldaduras de sección gruesa no pueden alcanzar una fusión completa. Los chaflanes son demasiado pequeños para servir como ranuras de soldadura; son útiles para el desbarbado previo a la soldadura y para mejorar el ajuste, pero no proporcionan la geometría necesaria para las soldaduras estructurales.
Chapa metálica: Los biseles se utilizan en chapas más gruesas que requieren soldaduras estructurales. Los chaflanes sirven para desbarbar los bordes tras el corte por láser, el punzonado o el cizallado. Ambas características mejoran la seguridad en la manipulación de los bordes cortados afilados.
Cómo colocar cotas en los planos
| Característica | Ejemplo de leyenda | Notas |
|---|---|---|
| Chaflán estándar | C1 × 45° | Tamaño + ángulo (explícito) |
| Chaflán de soldadura | 30° ±2°, cara de la raíz: 1 mm | Ángulo + cara de la raíz + estándar |
| Rotura del borde (no grave) | Redondear los bordes afilados 0,1–0,3 | Nota general sobre el desbarbado |
| Bisel decorativo | 30° × 3 mm, Ra 0.8 | Ángulo + profundidad + acabado superficial |
Dimensionado de chaflanes: Siempre especifique tamaño + ángulo para bordes funcionales. “C1” solo es ambiguo si no hay una norma de empresa que defina el ángulo predeterminado. Dimensionado de biseles: Defina el ángulo Y el tamaño lineal (profundidad o longitud). Para preparación de soldadura, incluya cara de raíz, separación de raíz y la norma de soldadura aplicable (AWS D1.1, ISO 9692, etc.). Notas de rotura de bordes: “Romper bordes afilados 0.1–0.3” es aceptable solo para bordes no críticos. Nunca use notas genéricas para bordes críticos de ensamblaje, sellado o apariencia.
Coste
Chaflanes: Impacto de costo despreciable. Herramientas estándar, mecanizado de una sola pasada, tiempo de ciclo mínimo. La característica de borde más rentable en la fabricación.
Biseles: El costo aumenta con el tamaño, la precisión del ángulo y los requisitos de superficie. Los ángulos no estándar pueden requerir herramientas personalizadas o posicionamiento multieje. Los biseles grandes en placas gruesas pueden necesitar corte por llama/plasma más esmerilado. Los biseles visibles que requieren acabado superficial consistente añaden costo de acabado.
Estrategia de control de costos: Use chaflanes estándar (C0.5, C1.0 a 45°) por defecto para todos los bordes no funcionales. Especifique biseles solo donde la soldadura, el pegado o el diseño lo requieran. Las indicaciones claras en el plano evitan errores de interpretación del proveedor que inflan el costo.
Guía para la toma de decisiones
| Necesita | Elija |
|---|---|
| Seguridad de bordes / desbarbado | Chaflán |
| Guía de ensamblaje | Chaflán |
| Inicio de rosca | Chaflán |
| Penetración de soldadura | Bisel |
| Zona de unión adhesiva | Bisel |
| Borde angular decorativo | Bisel |
| Esquina crítica por fatiga | Radio (no chaflán ni bisel) |
| Borde estándar sensible al costo | Chaflán (C0.5 o C1.0 × 45°) |
Conclusión
El chaflán y el bisel modifican ambos bordes, pero cumplen diferentes propósitos de ingeniería y conllevan diferentes costos de fabricación. Los chaflanes son roturas de borde pequeñas y estandarizadas a 45° para desbarbado, seguridad y ensamblaje: rápidos de mecanizar, de bajo costo y estándar en prácticamente toda pieza CNC. Los biseles son superficies funcionales más grandes y específicas de ángulo para preparación de soldadura, pegado, transiciones estructurales y diseño decorativo, lo que requiere más tiempo de mecanizado, especificación explícita y mayor costo.
Una especificación clara evita el error más común y más costoso: usar los términos indistintamente y obtener la característica incorrecta mecanizada. Use chaflanes por defecto para bordes estándar. Especifique biseles solo cuando la función lo requiera. Use radios cuando el rendimiento por tensión o fatiga sea la prioridad. ¿Necesita ayuda para optimizar las especificaciones de bordes para sus piezas CNC o fabricadas? [Contacte a nuestro equipo de ingeniería] para revisión DFM y soporte de fabricación.
FAQ
¿Cuál es la diferencia entre chaflán y bisel?
El chaflán es una pequeña rotura de borde plana (típicamente C0.5–C2 a 45°) para desbarbado y ensamblaje. El bisel es una superficie angular más grande en cualquier ángulo especificado para preparación de soldadura, pegado o diseño. Chaflán = característica de seguridad de borde. Bisel = superficie funcional.
¿Es un chaflán lo mismo que un bisel?
En términos generales, un chaflán es un tipo de borde biselado. En planos de ingeniería y fabricación, se tratan de manera diferente: el chaflán es pequeño y estandarizado, el bisel es más grande y definido por función. Usarlos indistintamente causa errores de especificación.
¿Cuándo debo usar un radio en su lugar?
Cuando la esquina es crítica por fatiga o está bajo carga cíclica. Los radios (radios redondeados) reducen la concentración de tensión de manera mucho más efectiva que los chaflanes planos o biseles. Para esquinas que soportan carga, los radios son casi siempre la mejor opción.
¿Cuál cuesta más de mecanizar?
Los chaflanes estándar (C0.5, C1.0 × 45°) tienen un costo despreciable: una sola pasada con herramientas estándar. Los biseles cuestan más cuando involucran ángulos no estándar, superficies más grandes o requisitos de acabado superficial. Use chaflanes por defecto para diseños sensibles al costo.
¿Cómo debo dimensionarlos en los planos?
Chaflán: C1 × 45° (tamaño + ángulo). Bisel: 30° × 3 mm (ángulo + profundidad). Bisel de soldadura: incluya ángulo, cara de raíz, separación de raíz y la norma aplicable. Nunca use notas genéricas de “romper bordes” para características funcionales o críticas de apariencia.


