
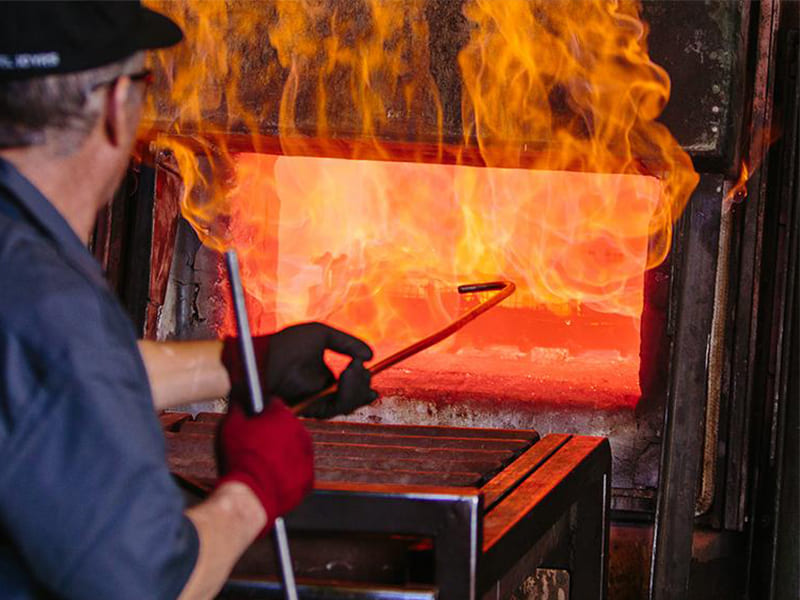
Todo taller CNC ha enfrentado este escenario: un lote de barras de acero estirado en frío llega, se maquina de forma errática, quema insertos y produce piezas que se deforman después del desbaste. La causa raíz no es una herramienta defectuosa ni avances incorrectos: es la tensión residual y el endurecimiento por deformación retenidos en el material por el procesamiento previo. La solución es el recocido.
Entonces, ¿qué es el recocido y por qué es importante para la manufactura? El recocido es un tratamiento térmico controlado que calienta el material a una temperatura específica, lo mantiene allí y lo enfría lentamente para restablecer la estructura interna. Reduce la tensión residual, restaura la ductilidad y estabiliza las dimensiones, lo que hace que el maquinado, conformado y ensamblaje posteriores sean mucho más predecibles. Esta guía cubre los principios metalúrgicos, el proceso paso a paso, los tipos comunes de recocido, los efectos específicos por material, las comparaciones con otros tratamientos térmicos y las aplicaciones prácticas en CNC y la manufactura industrial.
¿Qué es el recocido en la ciencia de los materiales?
Definición formal
El recocido es un proceso de tratamiento térmico definido por tres etapas controladas: calentar un material a un rango de temperatura especificado, mantenerlo (remojo) a esa temperatura y luego enfriarlo, típicamente de forma lenta. Esta secuencia de “calor → mantener → enfriamiento lento” no es arbitraria. Cada etapa cumple un propósito metalúrgico.
El calentamiento activa la movilidad atómica dentro de la red cristalina. El mantenimiento permite que los cambios internos —reordenamiento de dislocaciones, nucleación de granos, nivelación composicional— progresen uniformemente a través de la sección transversal. El enfriamiento lento previene la reintroducción de tensiones térmicas. En conjunto, estas etapas reducen la tensión residual, restauran la ductilidad y estabilizan el material para lo que venga después.
Cómo se diferencia el recocido del simple calentamiento
Muchos procesos de manufactura involucran calor: soldadura, conformado e incluso maquinado agresivo. Sin embargo, la exposición térmica aleatoria no califica como recocido. La diferencia es el control.
En el recocido, los objetivos de temperatura se seleccionan en relación con el umbral de recristalización o el comportamiento de fases del material. El tiempo de remojo asegura un cambio microestructural uniforme en todo el volumen de la pieza. La velocidad de enfriamiento determina si los beneficios se mantienen. Un enfriamiento más rápido fijaría tensiones o crearía fases no deseadas, empujando el resultado hacia el endurecimiento en lugar del ablandamiento.
Desde el punto de vista del maquinado, esto importa porque el recocido es un proceso de control de propiedades. Especificar “condición recocida” en un plano significa un estado microestructural definido, no solo “se calentó en algún momento”.”
¿Por qué el recocido cambia las propiedades del material?
Difusión atómica y dislocaciones
El trabajo en frío, la soldadura y la solidificación rápida crean altas densidades de dislocaciones: defectos lineales en la red cristalina que resisten la deformación adicional. Como resultado, estos defectos aumentan la dureza y la resistencia mientras reducen la ductilidad. Por eso el acero estirado en frío se maquina de manera diferente que el acero recocido de la misma aleación.
Cuando se calienta el material al rango de recocido, los átomos ganan suficiente movilidad para reordenarse. Las dislocaciones se aniquilan, se reorganizan en configuraciones de menor energía o se absorben en los límites de grano. A medida que la densidad de dislocaciones disminuye, también lo hace la resistencia interna a la deformación. En consecuencia, la dureza cae, la ductilidad aumenta y el material se vuelve más fácil de formar y maquinar.
Fuerzas motrices termodinámicas
La física subyacente es sencilla: los sistemas se mueven hacia estados de menor energía cuando se les da la oportunidad. El trabajo en frío, el enfriamiento rápido y la soldadura almacenan energía como deformación de la red y defectos. El recocido suministra la energía térmica necesaria para liberar esa energía almacenada mediante recuperación, recristalización y —si se lleva demasiado lejos— crecimiento de grano.
Durante el período de remojo, los límites de grano se enderezan, los gradientes composicionales se nivelan y las poblaciones de defectos disminuyen. El enfriamiento lento preserva esta estructura estabilizada. En la práctica, esto explica por qué los materiales recocidos se maquinan de manera más consistente, se deforman de forma más predecible y se deforman menos después de los cortes de desbaste.
¿Cómo funciona el proceso de recocido paso a paso?
Calentamiento: alcanzar la temperatura objetivo
El proceso comienza calentando el material a una temperatura de recocido cuidadosamente seleccionada, típicamente en o por encima del punto de recristalización para metales. Este umbral varía según la aleación y el historial de deformación previo. Por ejemplo, el acero de bajo carbono (1018/1020) se recuece aproximadamente a 850–900 °C, mientras que el aluminio 6061 requiere solo 340–415 °C. El Ti-6Al-4V se sitúa alrededor de 700–785 °C para recocido de alivio de tensiones.
Más importante aún, el control preciso de la temperatura es fundamental. Si es demasiado baja, los cambios microestructurales se detienen antes de completarse. Si es demasiado alta, el crecimiento excesivo de grano o la oxidación superficial degradan la pieza. Según nuestros datos de producción, una desviación de ±10 °C del objetivo en láminas delgadas trabajadas en frío puede cambiar los resultados de una recristalización adecuada a un engrosamiento de grano no controlado.
Mantenimiento: cambios microestructurales dependientes del tiempo
Una vez a temperatura, el material se remoja durante un período definido. El tiempo es tan importante como la temperatura aquí: la recuperación y la recristalización progresan con la duración, no solo con la energía térmica. Un tiempo de remojo adecuado asegura cambios uniformes a través de secciones transversales gruesas.
Sin embargo, el sobre-tiempo de mantenimiento introduce riesgo. La exposición prolongada a temperatura impulsa un crecimiento excesivo de grano, lo que reduce la resistencia y degrada el rendimiento a fatiga. En nuestra experiencia en el taller, típicamente calculamos el tiempo de mantenimiento a aproximadamente 1 hora por cada 25 mm de espesor de sección transversal para aceros — luego validamos con pruebas de dureza en piezas de muestra antes de comprometer lotes completos.
Enfriamiento: Por Qué el Enfriamiento Lento Importa
El enfriamiento determina en gran medida si los beneficios del recocido se mantienen. El enfriamiento lento — a menudo dentro del horno con la puerta cerrada — permite que los átomos se asienten en arreglos estables y de baja energía. Esto minimiza los gradientes térmicos, suprime nuevas tensiones residuales y preserva la estructura de grano ablandada.
Por el contrario, el enfriamiento rápido puede deshacer el trabajo. Reintroduce tensión térmica, bloquea fases fuera de equilibrio y crea los mismos problemas que el recocido debía resolver. Para los flujos de trabajo de fabricación, el enfriamiento controlado asegura un comportamiento predecible en operaciones posteriores de mecanizado o conformado.
Las Tres Etapas Metalúrgicas del Recocido
El recocido no cambia las propiedades de una sola vez. En cambio, progresa a través de tres etapas — recuperación, recristalización y crecimiento de grano — cada una con mecanismos distintos y consecuencias de ingeniería.
Recuperación: Alivio de Tensiones Sin Cambio de Grano
La recuperación ocurre en el extremo inferior del rango de recocido. La estructura general de grano permanece intacta, pero las dislocaciones se reorganizan y se aniquilan parcialmente. La energía de deformación interna disminuye. La dureza puede disminuir ligeramente. La estabilidad dimensional mejora.
Desde un punto de vista de ingeniería, la recuperación sola es a menudo suficiente cuando el objetivo es el alivio de tensiones — por ejemplo, después de soldadura o mecanizado CNC en desbaste — sin alterar significativamente la resistencia o el tamaño de grano.
Recristalización: Formación de Nuevos Granos
A medida que la temperatura supera el umbral de recristalización, nuevos granos libres de deformación nuclean y reemplazan los granos deformados del trabajo en frío. Esta etapa produce los cambios de propiedades más dramáticos: la densidad de dislocaciones cae bruscamente, la dureza y el límite elástico disminuyen, y la ductilidad aumenta significativamente.
Para la fabricación, la recristalización es la etapa que “reinicia” el material. Restaura la trabajabilidad para conformado o mecanizado adicional. Un error común que vemos es que los clientes solicitan recocido sin especificar qué etapa necesitan — el alivio de tensiones a nivel de recuperación y la recristalización completa producen condiciones de material muy diferentes a costos muy diferentes.
Crecimiento de Grano: Cuando el Recocido Va Demasiado Lejos
Si el recocido continúa a alta temperatura o por tiempo excesivo, los granos siguen creciendo a medida que los límites migran para reducir la energía total de límite. Aunque esto reduce aún más la energía interna, introduce problemas reales de ingeniería. Específicamente, los granos gruesos reducen la resistencia, la tenacidad y la resistencia a fatiga. La calidad del acabado superficial durante el mecanizado también se ve afectada.
En la mayoría de las aplicaciones, el crecimiento de grano se evita en lugar de buscarse. Un recocido efectivo significa detenerse en la etapa correcta.
Comparación de Etapas
| Etapa de Recocido | Cambio Microestructural | Impacto en Propiedades | Uso típico |
|---|---|---|---|
| Recuperación | Reducción de tensiones, reorganización de dislocaciones | Ligero ablandamiento | Alivio del estrés |
| Recristalización | Se forman nuevos granos libres de deformación | Mayor ganancia de ductilidad | Reinicio del proceso |
| Crecimiento de grano | Engrosamiento de grano | Pérdida de resistencia | Generalmente indeseable |
Principales tipos de procesos de recocido
El recocido no es una solución única para todos. Diferentes tipos apuntan a diferentes resultados, y seleccionar el incorrecto desperdicia tiempo y dinero — o peor, produce la condición de material incorrecta.
Recocido completo (total)
El recocido completo calienta el acero por encima de su temperatura crítica de transformación, mantiene para una austenitización completa, y enfría lentamente dentro del horno. El resultado es una microestructura gruesa de ferrita-perlita en equilibrio con baja dureza y alta ductilidad. Este proceso es estándar cuando las piezas fundidas o aceros fuertemente trabajados necesitan un reinicio completo antes del mecanizado o conformado.
Recocido de proceso (recocido de recristalización)
El recocido de proceso es el tratamiento térmico intermedio de trabajo en la producción de chapa, alambre y banda. Las temperaturas objetivo se sitúan por debajo del rango de transformación completa pero por encima del punto de recristalización. Esto restaura la ductilidad sin ablandar completamente el material — permitiendo pasos de conformado adicionales mientras se mantiene el control dimensional. En la práctica, la chapa laminada en frío que ha perdido toda su formabilidad después de una reducción del 40–50% se somete a recocido de proceso para continuar con el embutido o doblado.
Recocido de alivio de tensiones
El recocido de alivio de tensiones opera a temperaturas relativamente bajas — por debajo del umbral de recristalización. Los cambios microestructurales son mínimos. La resistencia y la dureza permanecen en gran medida sin cambios. Sin embargo, las tensiones residuales disminuyen significativamente, mejorando la estabilidad dimensional y reduciendo el riesgo de distorsión o agrietamiento durante el servicio o el mecanizado posterior.
En proyectos que hemos entregado, agregar un ciclo de alivio de tensiones entre el mecanizado CNC de desbaste y acabado en carcasas de acero 4140 redujo la deriva dimensional en aproximadamente 60% en tolerancias críticas de diámetro.
Otros tipos especializados
Recocido de esferoidización convierte los carburos laminares en aceros de alto carbono en partículas esféricas. Esto mejora drásticamente la maquinabilidad y la formabilidad — esencial para aceros por encima de ~0.6% C que de otro modo serían demasiado duros para cortar eficientemente.
Recocido isotérmico mantiene el material a una temperatura de transformación constante para una microestructura más uniforme y propiedades predecibles. A menudo se usa para acortar el tiempo de ciclo en comparación con el recocido completo convencional.
Cuadro comparativo
| Tipo de recocido | Objetivo principal | Nivel de temperatura | Efecto típico |
|---|---|---|---|
| Recocido completo | Ablandamiento máximo | Alta | Menor dureza, alta ductilidad |
| Recocido de proceso | Restaurar ductilidad en medio del proceso | Medio | Recristalización sin ablandamiento completo |
| Alivio del estrés | Reducir tensión residual | Bajo | Reducción de tensión, cambio mínimo de propiedades |
| Esferoidización | Mejorar la maquinabilidad | Medio-alto | Carburos blandos, formabilidad mejorada |
| Isotérmico | Propiedades uniformes | Mantenimiento controlado | Microestructura consistente |
Cómo afecta el recocido a diferentes materiales
El recocido no produce los mismos resultados en todos los materiales. La estructura cristalina, los elementos de aleación y el historial de procesamiento previo cambian el resultado.
Acero y aceros aleados
En aceros al carbono, el recocido completo produce una estructura blanda de ferrita-perlita con dureza significativamente reducida. Para aceros aleados (4140, 4340, 8620), el recocido controlado homogeneiza la composición y alivia las tensiones del forjado o la fundición. Desde el punto de vista del mecanizado, los aceros recocidos se cortan de manera más predecible, generan menos desgaste de herramienta y muestran una distorsión reducida durante las operaciones CNC. Según nuestros datos de producción, cambiar de barra laminada en caliente a barra recocida 4140 redujo el consumo de insertos en aproximadamente 25% en un programa reciente de carcasas.
Aluminio, cobre y latón
En contraste, los metales no ferrosos no experimentan las mismas transformaciones de fase que el acero. En el aluminio, el recocido impulsa la recuperación y la recristalización — el 6061 trabajado en frío se ablanda rápidamente una vez que la recristalización comienza alrededor de 340°C, restaurando la ductilidad para conformado adicional. El sobre-recocido causa crecimiento de grano que degrada la resistencia y la calidad superficial.
El cobre responde de manera similar — el recocido aumenta drásticamente la ductilidad mientras reduce la dureza. Para componentes eléctricos, el recocido también restaura la conductividad al reducir la densidad de dislocaciones. El latón se beneficia del recocido entre pasos de conformado, aunque el contenido de zinc lo hace más sensible a la temperatura y al crecimiento de grano.
Vidrio y plásticos
El recocido no se limita a metales. El recocido de vidrio alivia las tensiones internas del enfriamiento, previniendo el agrietamiento y mejorando la uniformidad óptica. El recocido de plásticos reduce las tensiones internas de moldeo, mejorando la estabilidad dimensional y la resistencia al agrietamiento por tensión — aunque los cambios estructurales son mucho menos dramáticos que en los metales.
Recocido vs. otros tratamientos térmicos
Todos los tratamientos térmicos implican calentamiento controlado, pero la intención de ingeniería y los resultados difieren fundamentalmente. Confundir estos procesos lleva a condiciones de material incorrectas en el taller.
Recocido vs. normalizado
Ambos procesos calientan el acero a temperaturas elevadas. La diferencia es la velocidad de enfriamiento. El recocido usa enfriamiento lento en horno para maximizar el ablandamiento y el alivio de tensiones. El normalizado enfría en aire estático, lo que refina el tamaño de grano y produce mayor resistencia con microestructura más uniforme.
Elija el recocido cuando la maquinabilidad y la formabilidad sean prioridades. Elija el normalizado cuando importen el equilibrio de resistencia y la uniformidad antes del servicio o de un tratamiento térmico adicional.
Recocido vs. Temple
El temple no es un proceso de ablandamiento. Sigue al endurecimiento (temple por enfriamiento rápido) para reducir la fragilidad mientras se mantiene la resistencia. El recocido hace lo contrario: reduce intencionalmente la resistencia para restaurar la ductilidad y eliminar el endurecimiento por deformación. En términos prácticos, el recocido “reinicia” el material. El temple “ajusta finamente” una condición endurecida.
Recocido vs. Alivio de Tensiones
Mientras tanto, el alivio de tensiones opera a temperaturas más bajas que el recocido completo y no desencadena la recristalización. Se enfoca en reducir la tensión residual sin cambiar la resistencia o la estructura del grano. El recocido va más allá: provoca recuperación, recristalización y cambios sustanciales en la dureza y la ductilidad.
Use el alivio de tensiones para estabilizar dimensiones. Use el recocido para cambiar el comportamiento del material.
Comparación de tratamientos térmicos
| Proceso | Objetivo principal | Método de Enfriamiento | ¿Recristalización? | Resultado |
|---|---|---|---|---|
| Recocido | Máxima ductilidad, alivio de tensiones | Muy lento (horno) | Sí | Estructura blanda y estable |
| Normalización | Resistencia uniforme, refinamiento del grano | Enfriamiento al aire | Parcial | Más resistente que el recocido |
| Templado | Tenacidad después del endurecimiento | Controlado | No | Equilibrio resistencia-tenacidad |
| Alivio de tensiones | Reducir tensión residual | Lento | No | Estabilidad dimensional |
Dónde encaja el recocido en la fabricación industrial y CNC
Antes del mecanizado CNC
El recocido antes del mecanizado ablanda el material fundido, forjado o trabajado en frío para mejorar la maquinabilidad. Una menor dureza significa menores fuerzas de corte, formación de viruta más consistente, menos desgaste de herramienta y mejor acabado superficial. Para aceros y aleaciones de aluminio endurecidas por deformación, omitir el recocido previo al mecanizado a menudo provoca vibración, mala calidad superficial y desviación dimensional durante el corte.
Además, el recocido previo al mecanizado mejora la estabilidad dimensional. La tensión residual liberada de manera desigual durante el desbaste hace que las piezas se muevan, a veces lo suficiente como para sacar características críticas de la tolerancia. En nuestra experiencia en el taller, el recocido del acero inoxidable 17-4 PH antes del mecanizado de desbaste redujo las tasas de rechazo en un programa reciente de soportes aeroespaciales del 12% a menos del 2%.
Después de la soldadura y el conformado
La soldadura crea zonas afectadas por el calor con distribuciones de tensión desiguales. El conformado introduce endurecimiento por deformación. Como resultado, el recocido posterior al proceso alivia la tensión residual, restaura la ductilidad y reduce la probabilidad de agrietamiento o alabeo. Para ensamblajes soldados, homogeniza las propiedades mecánicas en toda la unión. Para piezas dobladas o embutidas profundamente, recupera la ductilidad perdida por el endurecimiento por deformación.
En flujos de trabajo de producción
Muchos entornos de producción posicionan el recocido como un paso intermedio repetible: Conformado → Recocido → Conformado secundario o Mecanizado. Este enfoque permite a los fabricantes ampliar los límites del conformado mientras mantienen el control del material. En producción por lotes, los programas de recocido estandarizados equilibran el tiempo de ciclo, el costo energético y la consistencia de propiedades en grandes series de piezas.
Consideraciones prácticas y limitaciones
Control de temperatura y precisión del proceso
Los resultados del recocido dependen en gran medida de la precisión y uniformidad de la temperatura. Incluso una desviación de ±15°C puede desplazar piezas delgadas trabajadas en frío de una recristalización adecuada a un crecimiento de grano no controlado. Es esencial especificar el recocido con rangos de temperatura, no solo valores nominales. Para piezas críticas, la verificación con termopares en múltiples zonas dentro del horno proporciona la documentación necesaria para satisfacer los requisitos de auditoría AS9100 o NADCAP.
Selección del horno
La elección del horno afecta directamente la calidad superficial, el costo y la consistencia. Los hornos de caja manejan el recocido por lotes de uso general pero ofrecen control de atmósfera limitado. Los hornos de atmósfera controlada reducen la oxidación y la descarburación, importante para aceros y aleaciones de cobre. Los hornos de vacío ofrecen la mayor limpieza superficial y estabilidad dimensional, pero con costos operativos significativamente más altos. Como resultado, seleccionar el tipo de horno incorrecto conduce a incrustaciones superficiales, pérdida de material o pasos adicionales de acabado posterior.
Realidades de costo y tiempo de ciclo
El recocido es intensivo en tiempo y energía por naturaleza. El calentamiento y enfriamiento lentos aumentan el tiempo de ciclo y afectan el rendimiento, especialmente para componentes grandes o gruesos. La capacidad del horno puede limitar el tamaño de la pieza o forzar la división de lotes en producción. Desde una perspectiva de fabricación, el recocido debe justificarse como un paso que agrega valor. Los beneficios (mejor maquinabilidad, menos rechazos, control dimensional más estricto) deben superar el costo del tratamiento térmico, la manipulación y el mayor tiempo de entrega.
Conclusiones clave de ingeniería
El recocido es una herramienta fundamental para controlar la microestructura y las propiedades del material, no simplemente un paso de calentamiento. Al permitir la recuperación, la recristalización y la estabilización controlada, reinicia el comportamiento del material después de la deformación, soldadura, fundición o procesamiento previo. Su valor de ingeniería se manifiesta como mejor maquinabilidad, estabilidad dimensional y confiabilidad del proceso. Los materiales recocidos se cortan de manera más consistente, se distorsionan menos durante las operaciones CNC y ofrecen un rendimiento mecánico más predecible en todos los lotes de producción.
Igualmente importante, el recocido exige una especificación correcta. El rango de temperatura, el tiempo de mantenimiento, la velocidad de enfriamiento y el tipo de recocido deben coincidir con el material y el objetivo de fabricación. Si su próximo proyecto involucra piezas donde la condición del material afecta la calidad del mecanizado o la estabilidad dimensional, [contacte a nuestro equipo de ingeniería] para discutir la especificación del tratamiento térmico, la selección de aleaciones y la secuenciación del proceso para su aplicación.
Preguntas frecuentes: Preguntas comunes sobre el recocido
¿Cuál es el propósito principal del recocido?
El recocido controla y estabiliza las propiedades del material modificando la microestructura interna. En la práctica, alivia la tensión residual, restaura la ductilidad después del trabajo en frío, mejora la maquinabilidad y asegura un comportamiento consistente durante la fabricación o el servicio posterior. Para el mecanizado CNC específicamente, el recocido antes del corte a menudo reduce el desgaste de la herramienta en un 20–30% y mejora significativamente la estabilidad dimensional en piezas complejas.
¿El recocido siempre ablanda un material?
No necesariamente. El grado de ablandamiento depende del tipo de recocido y la temperatura. El recocido de alivio de tensiones reduce principalmente las tensiones residuales con un cambio mínimo en la dureza. El ablandamiento significativo ocurre solo cuando se produce la recristalización, lo que requiere calentar por encima del umbral de recristalización del material. Especificar el tipo de recocido adecuado para el objetivo correcto evita tanto el sobreablandamiento como el tratamiento insuficiente.
¿Cómo determinan los ingenieros la temperatura de recocido?
La temperatura de recocido depende del tipo de material, la composición de la aleación y el procesamiento previo. Los ingenieros consultan rangos de temperatura de recristalización, diagramas de fases (para aceros) y especificaciones como AMS 2750 (pirometría) y AMS 2759 (tratamiento térmico de piezas de acero). El objetivo debe ser lo suficientemente alto para activar la difusión atómica, pero lo suficientemente bajo para evitar fusión, inestabilidad de fases o crecimiento excesivo de grano.
¿Puede el recocido mejorar la maquinabilidad de CNC?
Sí, a menudo de manera drástica. El recocido reduce las fuerzas de corte, disminuye el desgaste de la herramienta y minimiza la distorsión de la pieza durante el mecanizado. Por esta razón, los materiales fundidos, forjados o trabajados en frío se recocen comúnmente antes de operaciones de precisión CNC. En nuestra experiencia, la mejora en la maquinabilidad de aceros aleados endurecidos por trabajo justifica el paso adicional de tratamiento térmico en casi todos los programas de producción.
¿Qué sucede si el recocido se realiza incorrectamente?
Un recocido incorrecto crea nuevos problemas. Una temperatura o tiempo insuficientes dejan tensiones residuales y propiedades desiguales intactas. Una temperatura excesiva o un tiempo de mantenimiento prolongado causan crecimiento de grano, pérdida de resistencia y oxidación superficial. Un control deficiente del enfriamiento reintroduce tensiones térmicas. El resultado son piezas que se mecanizan de manera impredecible, fallan en la inspección o se distorsionan en servicio. La selección adecuada de parámetros y el control del proceso del horno son esenciales, no opcionales.


