
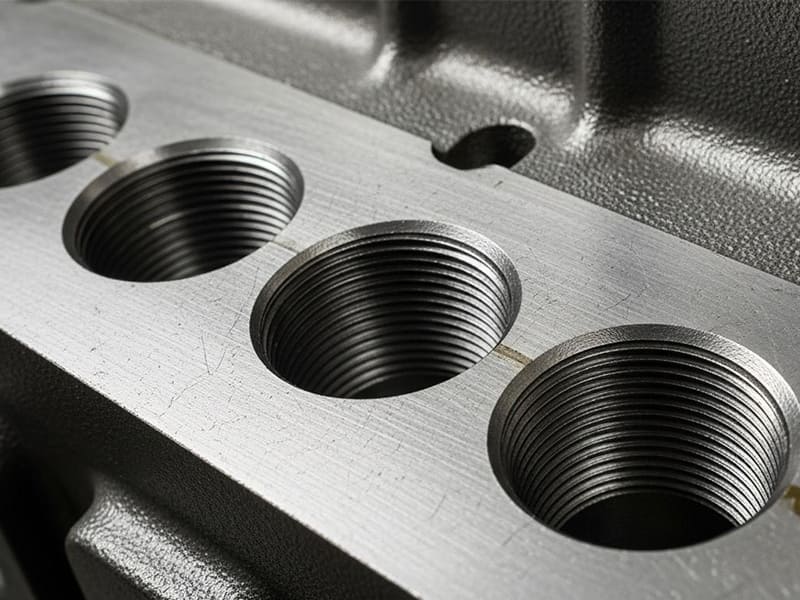
Un agujero roscado que se pela en el primer ensamblaje, un macho de roscar ciego que llega al fondo 2 mm antes de la rosca útil, una especificación en el plano que omite la clase de rosca — estos son problemas que vemos semanalmente en la producción CNC. Son prevenibles, pero siguen ocurriendo porque los agujeros roscados se tratan como características simples en lugar de decisiones de ingeniería funcionales.
Este artículo cubre el agujero roscado como un sistema de ingeniería completo: qué es, cómo se fabrica, cómo especificarlo correctamente en los planos, cómo la elección del material afecta el diseño y dónde ocurren los errores comunes. Ya sea que sea un ingeniero de diseño que redacta especificaciones, un maquinista que programa ciclos de roscado o un gerente de compras que revisa cotizaciones de proveedores, el objetivo aquí es ayudarle a hacer los agujeros roscados correctamente a la primera — y evitar el retrabajo, el desperdicio y las fallas de ensamblaje que resultan de hacerlos mal.
¿Qué es un Agujero Roscado?
Definición formal
Un agujero roscado es un agujero con roscas internas creadas mediante una operación de roscado. El proceso utiliza una herramienta de macho de roscar para cortar o formar roscas dentro de un agujero pre-perforado, produciendo una rosca interna que se acopla directamente con un tornillo o perno del estándar de rosca correspondiente.
Funcionalmente, un agujero roscado acepta un sujetador sin requerir una tuerca. La carga se transfiere del sujetador al material base a través del compromiso de la rosca. Esto hace que los agujeros roscados sean fundamentales para ensamblajes compactos, ubicaciones de fijación ciegas y diseños modulares donde el acceso está limitado a un solo lado de la pieza.
Agujero Roscado vs. Agujero Liso vs. Agujero con Rosca
Estos términos aparecen constantemente en los planos de ingeniería, y confundirlos causa problemas reales.
A agujero liso (agujero de holgura) no tiene roscas. Permite que un perno o tornillo pase libremente. La carga es soportada por una tuerca o componente roscado en otra parte del ensamblaje.
A agujero con rosca es cualquier agujero con roscas internas, independientemente de cómo se produjeron esas roscas — roscado con macho, fresado de roscas o insertos, todos califican.
El término orificio roscado indica específicamente roscas creadas por roscado con macho. Esta distinción importa porque el roscado con macho tiene implicaciones específicas para la profundidad alcanzable, la idoneidad del material, la calidad de la rosca y el costo. Cuando un ingeniero escribe “agujero roscado” en un plano, está comunicando no solo la geometría sino también un método de fabricación esperado y un rango de rendimiento.
¿Cómo se Hace un Agujero Roscado? Proceso Paso a Paso
Paso 1: Perforación del Agujero Piloto y Cálculo del Tamaño
Cada agujero roscado comienza con un agujero piloto. Su tamaño es una decisión de ingeniería — no una suposición del taller. El diámetro de la broca para macho determina el porcentaje de compromiso de la rosca, lo que afecta directamente la resistencia al pelado, el par de roscado y la vida útil de la herramienta.
Un agujero piloto demasiado pequeño aumenta el par de corte y eleva el riesgo de rotura del macho. Uno demasiado grande reduce el compromiso de la rosca y disminuye la capacidad de carga. En la práctica, la mayoría de los ingenieros apuntan a un 60–75% de compromiso de rosca para metales, equilibrando la resistencia con la fabricabilidad. Por eso las tablas de brocas para macho se basan en la geometría de la rosca (paso y diámetro menor) en lugar de la preferencia del operador.
| Tamaño de la rosca | Paso (mm) | Taladro para machos (mm) | Aprox. Rosca % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Hacer este cálculo correctamente desde el principio previene fallas posteriores y variabilidad de lote en la producción CNC.
Paso 2: Métodos de Roscado y Selección de Herramientas
Los agujeros roscados pueden provenir de roscado manual o roscado CNC. El roscado a mano ofrece flexibilidad para volúmenes bajos o retrabajo, pero sufre de inconsistencia en la alineación. El roscado CNC asegura coaxialidad, control repetible de profundidad y calidad de rosca consistente — crítico para ensamblajes de precisión.
Dos tipos principales de herramientas manejan el trabajo:
Machos de corte eliminan material para formar roscas. Funcionan en una amplia gama de materiales y son adecuados tanto para agujeros ciegos como pasantes cuando la evacuación de viruta se gestiona adecuadamente.
Machos de formado (también llamados machos de rodillado) desplazan material plásticamente sin producir virutas. Crean roscas más resistentes en metales dúctiles como el aluminio 6061 debido al endurecimiento por trabajo y al flujo continuo de grano. Sin embargo, requieren un dimensionamiento preciso del agujero piloto y generan mayor par. Los machos de formado no funcionan en materiales frágiles como el hierro fundido.
Desde nuestra experiencia en el taller, la elección entre machos de corte y de formado depende de tres factores: ductilidad del material, tipo de agujero (pasante vs. ciego) y requisitos de tolerancia.
Paso 3: Lubricación, Control de Viruta y Calidad de la Rosca
La lubricación controla la fricción, el calor y el acabado superficial durante el roscado. El fluido de corte debe coincidir con el material. El aluminio requiere lubricantes que prevengan el filo recrecido. Los aceros se benefician de aditivos EP de alta presión. Los aceros inoxidables exigen inundación constante para contrarrestar el endurecimiento por trabajo. Una lubricación deficiente acelera el desgaste de la herramienta y degrada la forma de la rosca.
El control de viruta es igualmente crítico — especialmente en agujeros ciegos. Las virutas atrapadas causan desgarro de la rosca, roscas sobredimensionadas o rotura del macho. En la producción CNC, los ciclos de roscado por picoteo y las geometrías de macho con canal helicoidal mitigan este riesgo. Según nuestros datos de producción, cambiar de machos de canal recta a canal helicoidal en agujeros ciegos redujo nuestra tasa de rotura de machos en aproximadamente un 40% en trabajos de aluminio y acero suave.
Conclusión: Un agujero roscado es tan confiable como la disciplina del proceso detrás de él. El dimensionamiento correcto de la broca, la selección adecuada del macho y la lubricación controlada juntos entregan roscas internas consistentes y de alta calidad.
¿Qué Tipos de Agujeros Roscados se Usan Comúnmente?
Agujeros Roscados Pasantes vs. Agujeros Roscados Ciegos
Agujeros roscados pasantes se extienden completamente a través de la pieza. Generalmente son más fáciles de mecanizar porque las virutas se evacuan libremente, lo que reduce el riesgo de rotura del macho y permite una mayor fiabilidad del proceso. Los agujeros pasantes se prefieren siempre que el acceso por la parte trasera sea aceptable.
Agujeros roscados ciegos se detienen a una profundidad especificada sin atravesar la pieza. Son comunes en ensamblajes compactos y diseños sellados, pero exigen un control de profundidad más estricto. Los ingenieros deben especificar una holgura segura entre la profundidad de rosca completa y el fondo del agujero para evitar interferencias de la herramienta y roscas incompletas.
Un error común que vemos: los diseñadores especifican una profundidad de agujero ciego igual a la profundidad de rosca requerida, sin tener en cuenta la longitud del chaflán del macho (normalmente 2–3 pasos) ni el espacio para virutas. El resultado es de 2 a 4 roscas útiles menos de lo que indica el plano. Siempre añada al menos 3 pasos de holgura más allá de la profundidad de rosca completa requerida.
Estándares de rosca métrica vs. unificada
Los agujeros roscados también se dividen según el estándar de rosca, lo que afecta directamente la compatibilidad de los sujetadores y el abastecimiento global.
Roscas métricas (serie M) siguen las normas ISO 261/ISO 965 y dominan en Europa, Asia y la mayor parte de la fabricación global. La designación incluye diámetro y paso (p. ej., M8 × 1.25).
Roscas unificadas (UNC/UNF) según ASME B1.1 son estándar en América del Norte. UNC utiliza paso grueso para fijación general. UNF ofrece paso fino para mayor capacidad de tracción o resistencia a vibraciones.
En la fabricación transfronteriza, mezclar estándares causa errores de ensamblaje, retrasos en el abastecimiento y fallas en campo. Una especificación clara en los planos — no solo el diámetro sino también el paso y el estándar — previene estos problemas.
Cómo especificar agujeros roscados en planos de ingeniería
Indicaciones y símbolos
Las indicaciones claras aseguran que un agujero roscado se fabrique e inspeccione según lo previsto. Una indicación métrica típica como M6 × 1 – 6H – 10 de profundidad transmite:
- M6: Diámetro nominal de la rosca
- × 1: Paso de rosca (1,0 mm)
- 6H: Clase de tolerancia de rosca interna
- 10 de profundidad: Requisito de profundidad total de la rosca
Omitir cualquier elemento invita a errores de interpretación. Por ejemplo, especificar el diámetro sin el paso asume un valor predeterminado que puede variar según la norma. Omitir la profundidad puede provocar una longitud de acoplamiento insuficiente en agujeros ciegos. Los buenos planos eliminan la ambigüedad indicando paso, clase y profundidad de forma explícita.
Clase de rosca, tolerancias y ajuste
La clase de rosca define la tolerancia admisible y el ajuste entre roscas acopladas. En los sistemas métricos ISO, 6H es la clase de rosca interna más común según ISO 965, que proporciona un ajuste equilibrado para la fijación general. La rosca externa de acoplamiento suele ser 6g.
En los sistemas Unified según ASME B1.1, las roscas internas suelen ser de Clase 2B, emparejadas con externas de Clase 2A. Las clases más ajustadas aumentan la capacidad de carga y la precisión posicional, pero también elevan el par de roscado y la sensibilidad de ensamblaje.
Seleccionar la clase correcta es una decisión de diseño vinculada a la fiabilidad del ensamblaje, no solo al cumplimiento de normas.
Consideraciones de GD&T para agujeros roscados
Para ensamblajes de precisión, la geometría de la rosca por sí sola no es suficiente. Los controles GD&T según ASME Y14.5 o ISO 1101 definen cómo se relaciona el agujero roscado con el resto de la pieza:
- Tolerancia de posición asegura que el eje de la rosca se alinee con las características de acoplamiento
- Coaxialidad es importante cuando las roscas interactúan con rodamientos o componentes concéntricos
- Perpendicularidad controla la alineación de la rosca con los planos de referencia, reduciendo el riesgo de cruzamiento de rosca
Estos controles son especialmente importantes cuando múltiples agujeros roscados deben ensamblarse de manera consistente entre lotes de producción.
| Estándar | Clase común | Uso típico |
|---|---|---|
| Métrica ISO | 6H | Ingeniería general |
| Métrica ISO | 5H / 4H | Precisión, espacio libre limitado |
| Unificado | 2B | Fijación de uso general |
Cómo afecta el material al diseño de agujeros roscados
Agujeros roscados en aluminio
El aluminio es uno de los materiales más fáciles de roscar. Las bajas fuerzas de corte y la buena evacuación de viruta permiten una alta productividad y una calidad de rosca estable. Sin embargo, la menor resistencia al corte del aluminio lo hace más propenso al desprendimiento de la rosca cuando los márgenes de diseño son ajustados.
La variable clave es la longitud de acoplamiento de la rosca. Una pauta común recomienda 1,5× el diámetro nominal del tornillo en aluminio para lograr una transferencia de carga fiable. Un acoplamiento más corto arriesga el arrancamiento; una profundidad excesiva añade tiempo de ciclo sin un beneficio significativo de resistencia. Para aluminio 6061, los machos de conformar suelen producir resultados superiores: roscas más resistentes con mejor acabado superficial, siempre que el dimensionamiento del agujero piloto sea preciso.
Agujeros roscados en acero y acero inoxidable
El acero y el acero inoxidable ofrecen una resistencia de rosca mucho mayor, lo que permite acoplamientos más cortos, a menudo 1,0× el diámetro para aceros al carbono bajo cargas típicas. Esto hace que el acero sea ideal para conexiones compactas de alta carga.
La contrapartida es la maquinabilidad. Una mayor dureza aumenta el par de roscado y eleva el riesgo de rotura del macho, especialmente en agujeros ciegos. Los aceros inoxidables como el 316L añaden un desafío de endurecimiento por deformación que exige un control preciso de la velocidad, lubricación constante y herramientas afiladas. En nuestra producción CNC, ejecutamos roscado rígido con estrategias de profundidad conservadoras y reducimos la velocidad de corte en un 30–40% en comparación con el acero al carbono para mantener la consistencia en inoxidable.
Agujeros roscados en plásticos
En plásticos, el diseño de agujeros roscados pasa de la resistencia a la fiabilidad a largo plazo. El roscado directo funciona para aplicaciones de baja carga, pero la fluencia y la relajación de tensiones pueden aflojar las roscas con el tiempo. Para ensamblajes repetidos o cargas moderadas a altas, los insertos roscados (latón termofijado o moldeado) son la mejor solución.
Además, el apriete excesivo puede deformar permanentemente las roscas de plástico, incluso cuando el ensamblaje inicial parece correcto. Siempre especifique límites de par en los planos para agujeros roscados en plástico.
| Material | Maquinabilidad | Resistencia de la rosca | Pauta de diseño |
|---|---|---|---|
| Aluminio 6061 | Excelente | Moderado | ~1,5× acoplamiento del diámetro |
| Acero carbono | Moderado | Alta | ~1,0× acoplamiento del diámetro |
| Acero inoxidable 316L | Difícil | Alta | Lubricación + control de velocidad críticos |
| Plásticos técnicos | Fácil | Bajo-moderado | Usar insertos para durabilidad |
Agujero roscado vs. otros métodos de roscado
El roscado con macho es la opción predeterminada, pero no siempre es la mejor respuesta. El fresado de roscas y el conformado de roscas ofrecen ventajas según la precisión, el material y el volumen de producción.
Agujeros roscados vs. fresado de roscas
El roscado con macho destaca en tiempo de ciclo y simplicidad para tamaños de rosca estándar en metales dúctiles. Sin embargo, es específico del tamaño (un macho por tamaño de rosca) y menos tolerante en materiales duros o agujeros ciegos profundos.
El fresado de roscas utiliza interpolación helicoidal en una fresadora CNC. Una sola herramienta puede producir múltiples diámetros y pasos. También maneja roscas parciales o interrumpidas y reduce el riesgo de rotura en materiales duros o frágiles. La contrapartida es un mayor tiempo de ciclo y complejidad de programación. Para roscas estándar en altos volúmenes, el roscado con macho gana en costo. Para materiales duros o producción flexible, el fresado de roscas tiene su lugar.
Agujeros roscados con macho vs. conformado de roscas
El conformado de roscas desplaza el material en lugar de cortarlo. El resultado son roscas más resistentes con mejor resistencia a la fatiga: sin virutas, flujo de grano continuo y flancos endurecidos por deformación. Esto hace que el roscado por conformado sea ideal para agujeros ciegos en materiales dúctiles como el aluminio.
Sin embargo, el conformado requiere agujeros piloto precisos y genera mayor par de torsión. No funciona en materiales frágiles y ofrece un ajuste de tolerancia limitado en comparación con el corte. En nuestra experiencia, el roscado por conformado ofrece los mejores resultados en aluminio 6061 y acero dulce, pero lo evitamos por completo en acero inoxidable 316L y hierro fundido.
| Método | Fuerza | Precisión | Flexibilidad | Mejor caso de uso |
|---|---|---|---|---|
| Roscado con macho de corte | Moderado | Bien | Bajo | Roscas estándar, CNC general |
| Roscado por conformado | Alta | Bien | Bajo | Metales dúctiles, agujeros ciegos |
| Fresado de roscas | De moderado a alto | Excelente | Muy alta | Materiales duros, tolerancias estrechas |
Errores comunes de diseño y fabricación
Los agujeros roscados fallan con mucha más frecuencia por suposiciones de diseño que por defectos de herramienta. Estos son los problemas más prevenibles que encontramos en la producción CNC.
Profundidad de roscado insuficiente en agujeros ciegos. Los diseñadores equiparan “profundidad del agujero” con “rosca utilizable”, ignorando el chaflán del macho y el espacio para virutas. La solución: siempre agregar al menos 3 longitudes de paso más allá de la profundidad de rosca completa requerida.
Longitud de acoplamiento de rosca inadecuada. Usar una sola regla para todos los materiales provoca desprendimiento en aluminio y sobrediseño en acero. Ajuste la longitud de acoplamiento al material: 1.5× el diámetro para aluminio, 1.0× para acero.
Tamaño incorrecto del agujero piloto. Demasiado pequeño significa mayor par de torsión y riesgo de rotura. Demasiado grande reduce el área de corte de la rosca. Esto es un requisito geométrico de las tablas de brocas para machos, no una preferencia del taller.
Ignorar el comportamiento específico del material. El aluminio se agarrota. El acero inoxidable se endurece por deformación. Los plásticos fluyen. Cada uno exige diferentes parámetros de roscado, longitudes de acoplamiento y límites de par.
Falta de revisión DFM. Profundidades inalcanzables, agujeros ciegos innecesarios, estándares de rosca mixtos y especificaciones incompletas aumentan el costo y el riesgo sin agregar funcionalidad.
| Error | Consecuencia típica |
|---|---|
| Roscado ciego poco profundo | Roscas incompletas, riesgo de extracción |
| Acoplamiento corto | Desprendimiento de rosca bajo carga |
| Tamaño de broca incorrecto | Rotura del macho o roscas débiles |
| Material ignorado | Agarre, fluencia, falla prematura |
| Sin revisión DFM | Retrabajo, desperdicio, retrasos en la entrega |
¿Dónde se utilizan los agujeros roscados en aplicaciones de ingeniería?
Ensamblajes mecánicos y carcasas
Los agujeros roscados son fundamentales para la fijación mecánica donde importan la compacidad y la repetibilidad. Marcos de máquinas, carcasas, soportes y gabinetes electrónicos dependen de ellos. Permiten asegurar componentes sin tuercas ni acceso posterior, simplificando la secuencia de ensamblaje y habilitando diseños modulares.
Equipos automotrices e industriales
En maquinaria automotriz e industrial, los agujeros roscados soportan conexiones de alta carga y alto volumen. Bloques de motor, carcasas de transmisión, accesorios y equipos de automatización dependen de ellos para una transferencia de par confiable y precisión posicional. La elección del material y la longitud de acoplamiento son especialmente críticas aquí: la vibración, los ciclos térmicos y las cargas de servicio sostenidas tensionan las roscas internas con el tiempo.
Componentes aeroespaciales y de precisión
Las aplicaciones aeroespaciales imponen los requisitos más estrictos en los agujeros roscados. La sensibilidad al peso exige longitudes de acoplamiento optimizadas. El control de tolerancias requiere GD&T según ASME Y14.5 o ISO 1101 en posición y orientación de la rosca. Los agujeros roscados en componentes aeroespaciales a menudo se combinan con insertos Helicoil, especificaciones de par controlado e inspecciones con calibres de rosca (pasa/no pasa según ASME B1.3M) para garantizar confiabilidad a largo plazo.
Conclusión
Un agujero roscado es una característica funcional de ingeniería, no un simple agujero taladrado con roscas añadidas. Desempeña un papel directo en la transferencia de carga, la confiabilidad del ensamblaje y el rendimiento de la unión a largo plazo. Las prácticas correctas de diseño y mecanizado, incluido el dimensionamiento adecuado del agujero piloto, el acoplamiento de rosca adecuado al material, los métodos de roscado apropiados y las especificaciones completas en los planos, determinan si un agujero roscado funciona como se espera o se convierte en una fuente de fallas.
Acertar con estos detalles desde la etapa de diseño elimina las causas más comunes de desprendimiento de rosca, rotura de machos y retrabajo en el ensamblaje. Cuando el comportamiento del material, la capacidad del proceso y los requisitos funcionales están alineados, los agujeros roscados ofrecen conexiones confiables y repetibles en cualquier volumen de producción. ¿Necesita ayuda para especificar agujeros roscados en su próximo proyecto CNC? [Contacte a nuestro equipo de ingeniería] para revisión DFM y soporte de mecanizado de precisión.
FAQ
¿Cuál es la diferencia entre un agujero roscado y un agujero con macho?
Un agujero roscado es cualquier agujero con roscas internas, independientemente del método de producción. Un agujero con macho se refiere específicamente a roscas creadas por una operación de roscado con macho, ya sea corte o conformado. Esta distinción importa porque el roscado con macho impone límites específicos en la profundidad alcanzable, la idoneidad del material y el costo en comparación con el fresado de roscas o los insertos.
¿Qué profundidad debe tener un agujero roscado?
La profundidad depende del acoplamiento de rosca requerido, no solo de la longitud del tornillo. Las pautas generales indican ~1.5× el diámetro nominal en aluminio, ~1.0× en acero y más en plásticos según la carga. Para agujeros ciegos, siempre agregue profundidad adicional (al menos 3 longitudes de paso) para el chaflán del macho y el espacio para virutas. De lo contrario, la longitud efectiva de rosca completa será más corta de lo especificado.
¿Cuál es el tamaño correcto de la broca para macho?
El tamaño correcto apunta a un porcentaje específico de enganche de rosca — comúnmente 60–75% para metales. Las tablas estándar de brocas para machos calculan esto a partir del paso de rosca y el diámetro menor. Una broca demasiado pequeña aumenta el par y el riesgo de rotura. Una demasiado grande reduce el área de corte de la rosca y la capacidad de carga. En nuestra experiencia, desviarse de los valores de las tablas sin justificación de ingeniería es una de las causas más comunes de fallos en el roscado.
¿Se pueden roscar aluminio y plástico de forma segura?
Sí — con los ajustes de diseño adecuados. El aluminio se rosca fácilmente pero se desprende con más facilidad, por lo que la longitud de enganche y el control del par son críticos. Los machos de conformar funcionan especialmente bien en aluminio 6061. Los plásticos pueden aceptar roscas para cargas bajas, pero la fluencia y la relajación reducen la fiabilidad a largo plazo. Para ensamblajes repetidos o cargas más altas, los insertos roscados termofijados son la solución preferida.
¿Cuándo se deben usar insertos de rosca en lugar de agujeros roscados?
Utilice insertos cuando el material base tenga baja resistencia de rosca (plásticos, aleaciones de aluminio blando), cuando las roscas enfrenten ciclos de ensamblaje repetidos, o cuando se requiera mayor capacidad de carga y resistencia al desgaste. Los insertos Helicoil o de bloqueo por llave también recuperan roscas dañadas y estandarizan las interfaces de fijación entre diferentes materiales base, una estrategia común en equipos aeroespaciales y de servicio en campo.


